01
Sheet at load
Ibigay ang laki ng sheet, bigat, kakinisan, kondisyon ng ibabaw at access sa pag-load/pag-alis.

Walang nahanap na wika. Subukan ang ibang pangalan o code ng wika.
Fiber Laser Cutting | ULF Series
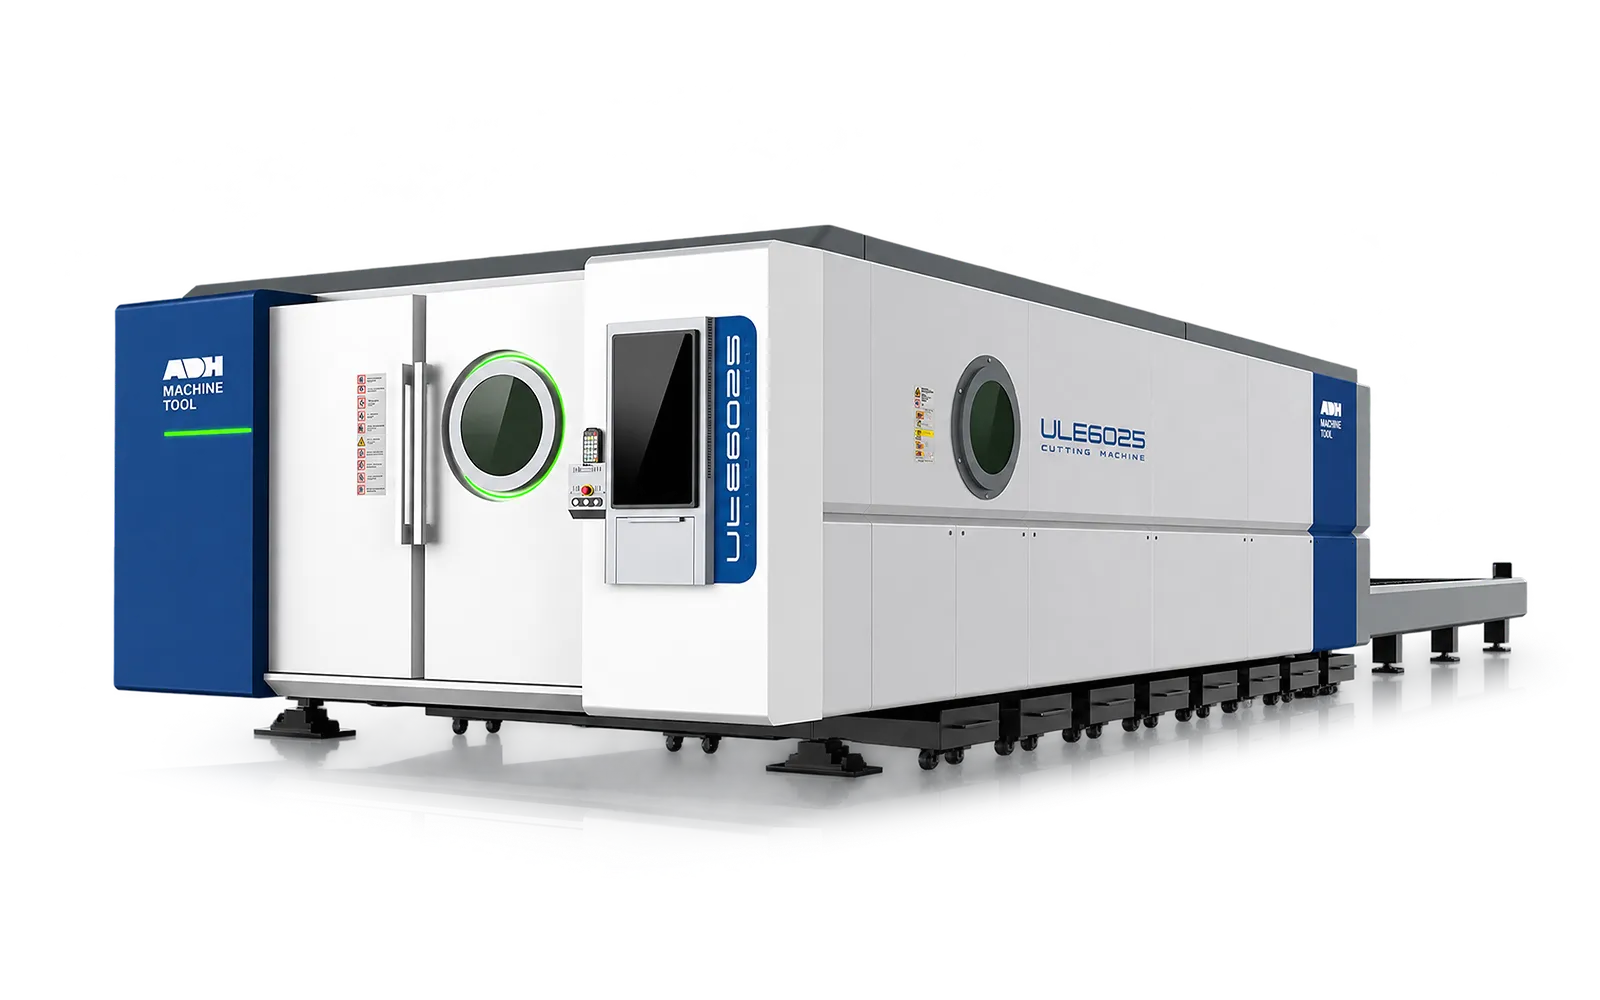
Isang flat-sheet laser platform na may direktang access para sa mga manufacturer na nangangailangan ng tiyak na working format, source package, at loading route.
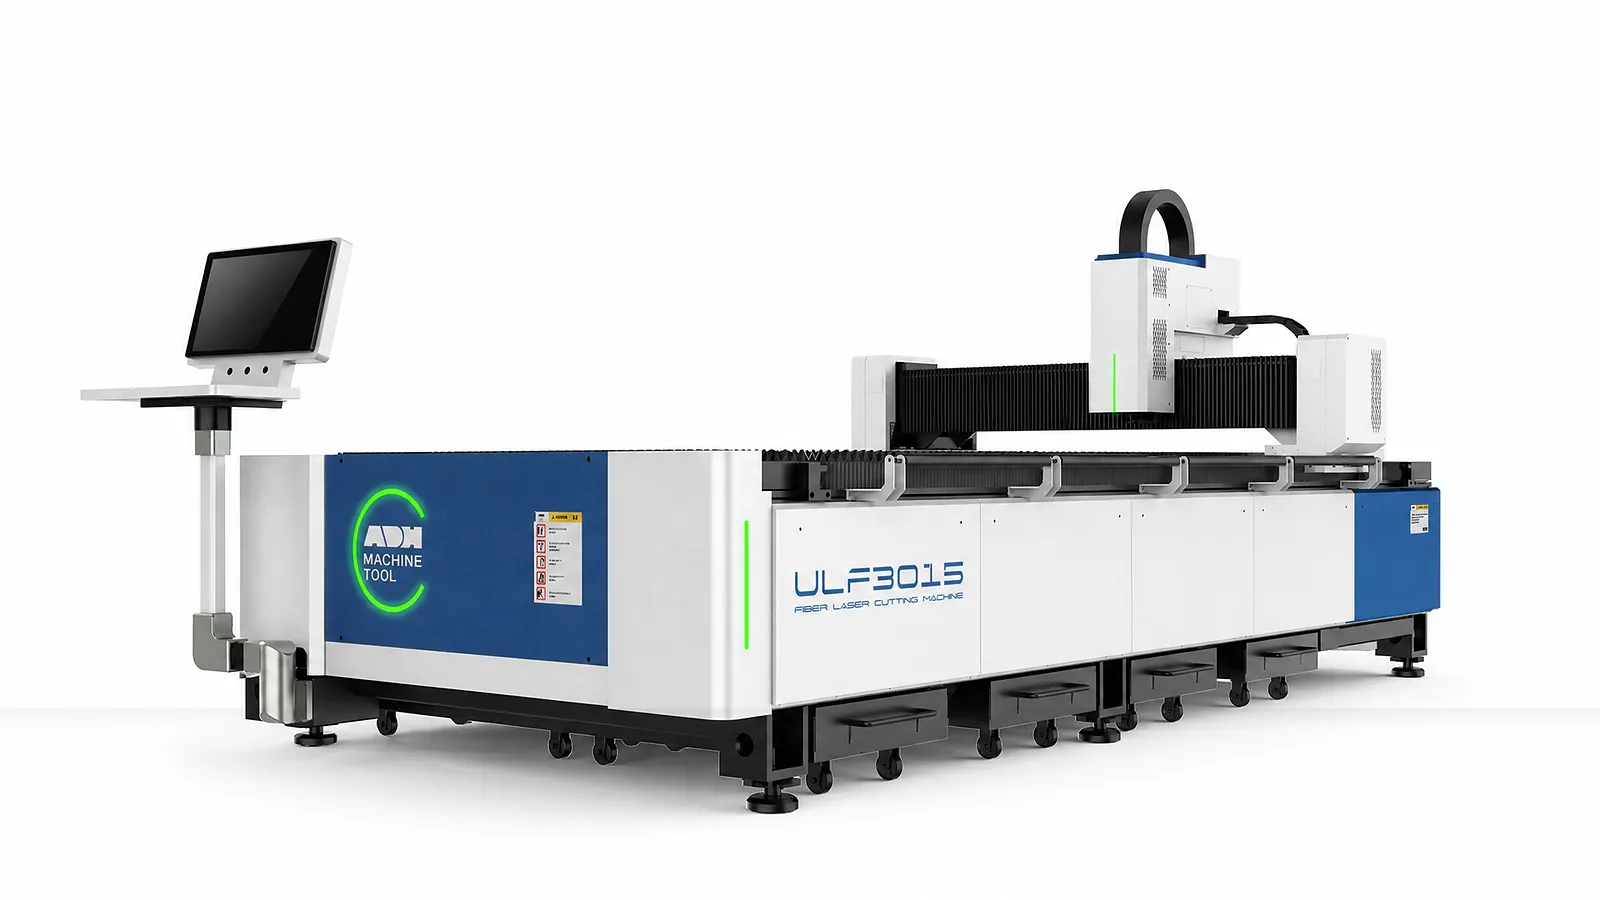
Mga teknikal na pagtutukoy
Pumili ng isang modelong G o E. Ang pinakamataas na bilis ay nakadepende sa drive package. Ang acceleration ay single-axis para sa ULF-G at coupled-axis para sa ULF-E. Ang load ng mesa ng ULF-G ay ipinapalagay na pantay na nakabahagi at matatag na nakalagay na load.
| Modelo | Pamilya | Lakas ng Laser | Processing Area | Z Travel | Beam Clearance | Katumpakan ng Pagpoposisyon (yunit gaya ng ipinapakita) | Repeatability (yunit gaya ng ipinapakita) | Max na Pinagsamang Bilis | Max Acceleration | Table Load | Kabuuang Sukat | Rated Voltage | Dalasan |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Yunit | kW | mm | mm | mm | m/minuto | g | kg | mm | V | Hz | |||
| 3015G | ULF-G | 1.5–6 | 3100×1530 | 150 | 100 | ≤±0.03mm/m | ≤±0.02mm/m | 90 (Inovance/BOCHU S9); 70 (Delta) | 1.4 (single axis) | 900 | 4700×2345×1850 | 380 | 50 |
| 4015G | ULF-G | 1.5–6 | 4100×1530 | 150 | 100 | ≤±0.03mm/m | ≤±0.02mm/m | 90 (Inovance/BOCHU S9); 70 (Delta) | 1.4 (single axis) | 1200 | 6000×2345×1850 | 380 | 50 |
| 6015G | ULF-G | 1.5–6 | 6100×1530 | 150 | 100 | ≤±0.03mm/m | ≤±0.02mm/m | 90 (Inovance/BOCHU S9); 70 (Delta) | 1.4 (single axis) | 1800 | 8300×2345×1850 | 380 | 50 |
| 4020G | ULF-G | 1.5–6 | 4100×2050 | 150 | 100 | ≤±0.03mm/m | ≤±0.02mm/m | 90 (Inovance/BOCHU S9); 70 (Delta) | 1.4 (single axis) | 1600 | 6000×2916×1850 | 380 | 50 |
| 6020G | ULF-G | 1.5–6 | 6100×2050 | 150 | 100 | ≤±0.03mm/m | ≤±0.02mm/m | 90 (Inovance/BOCHU S9); 70 (Delta) | 1.4 (single axis) | 2400 | 8300×2916×1850 | 380 | 50 |
| 3015E | ULF-E | 1.5–12 | 3100×1530 | 150 | 110/210 | ≤±0.03mm | ≤±0.02mm | 140 (Inovance/BOCHU S9); 100 (Delta) | 1.7 (coupled axes) | 1100 | 4700×2345×1950 | 380 | 50 |
| 4015E | ULF-E | 1.5–12 | 4100×1530 | 150 | 110/210 | ≤±0.03mm | ≤±0.02mm | 140 (Inovance/BOCHU S9); 100 (Delta) | 1.7 (coupled axes) | 1500 | 6000×2345×1950 | 380 | 50 |
| 6015E | ULF-E | 1.5–12 | 6100×1530 | 150 | 110/210 | ≤±0.03mm | ≤±0.02mm | 140 (Inovance/BOCHU S9); 100 (Delta) | 1.7 (coupled axes) | 2200 | 8300×2345×1950 | 380 | 50 |
| 4022E | ULF-E | 1.5–12 | 4100×2200 | 150 | 110/210 | ≤±0.03mm | ≤±0.02mm | 140 (Inovance/BOCHU S9); 100 (Delta) | 1.7 (coupled axes) | 2000 | 6000×3250×1950 | 380 | 50 |
| 6022E | ULF-E | 1.5–12 | 6100×2200 | 150 | 110/210 | ≤±0.03mm | ≤±0.02mm | 140 (Inovance/BOCHU S9); 100 (Delta) | 1.7 (coupled axes) | 3000 | 8300×3250×1950 | 380 | 50 |
| 6026E | ULF-E | 6–60 | 6100×2600 | 250 | 190 | ≤±0.03mm | ≤±0.02mm | 140 | 1.7 (coupled axes) | 3900 | 8700×3800×2050 | 380 | 50 |
| 8026E | ULF-E | 6–60 | 8000×2600 | 250 | 190 | ≤±0.04mm | ≤±0.02mm | 140 | 1.7 (coupled axes) | 5200 | 11000×3800×2050 | 380 | 50 |
| 13026E | ULF-E | 6–60 | 13000×2600 | 250 | 190 | ≤±0.07mm | ≤±0.03mm | 140 | 1.7 (coupled axes) | 14000 | 16300×3750×2450 | 380 | 50 |
| 13032E | ULF-E | 6–60 | 13000×3200 | 200 | 160 | ≤±0.07mm | ≤±0.03mm | 140 | 1.4 (mga magkakabit na axis) | 18000 | 16500×4350×2450 | 380 | 50 |
| 26026E | ULF-E | 6–60 | 26000×2600 | 250 | 190 | ≤±0.07mm/10m | ≤±0.05mm | 140 | 1.7 (coupled axes) | 28000 | 31000×3750×2450 | 380 | 50 |
| 26032E | ULF-E | 6–60 | 26000×3200 | 200 | 160 | ≤±0.07mm/10m | ≤±0.05mm | 140 | 1.4 (mga magkakabit na axis) | 36000 | 31500×4350×2450 | 380 | 50 |
Mga input sa pagputol ng sheet
Piliin ang format ng sheet, materyales at kapal, bigat ng load, gas, resulta ng gilid, batch mix at dalas ng pag-load bago piliin ang modelo.
01
Ibigay ang laki ng sheet, bigat, kakinisan, kondisyon ng ibabaw at access sa pag-load/pag-alis.
02
Kumpirmahin ang materyales, kapal, gas, pamantayan sa gilid, at ang kinatawang sample ng pagputol.
03
Tukuyin ang halo ng piyesa, nesting, paghawak sa tira-tira, at operating window.
04
Kumpirmahin ang kuryente, pagpapalamig, pag-extract, software, at anumang interface ng data.
Machine na gumagana
Panoorin ang pagkakasunod-sunod ng pagputol ng ULF, pagkatapos ay ihambing ang mesa, paggalaw, proseso, at mga control system nito sa ibaba.
Panoorin sa YouTube (magbubukas sa bagong tab)Mga sistema ng produkto
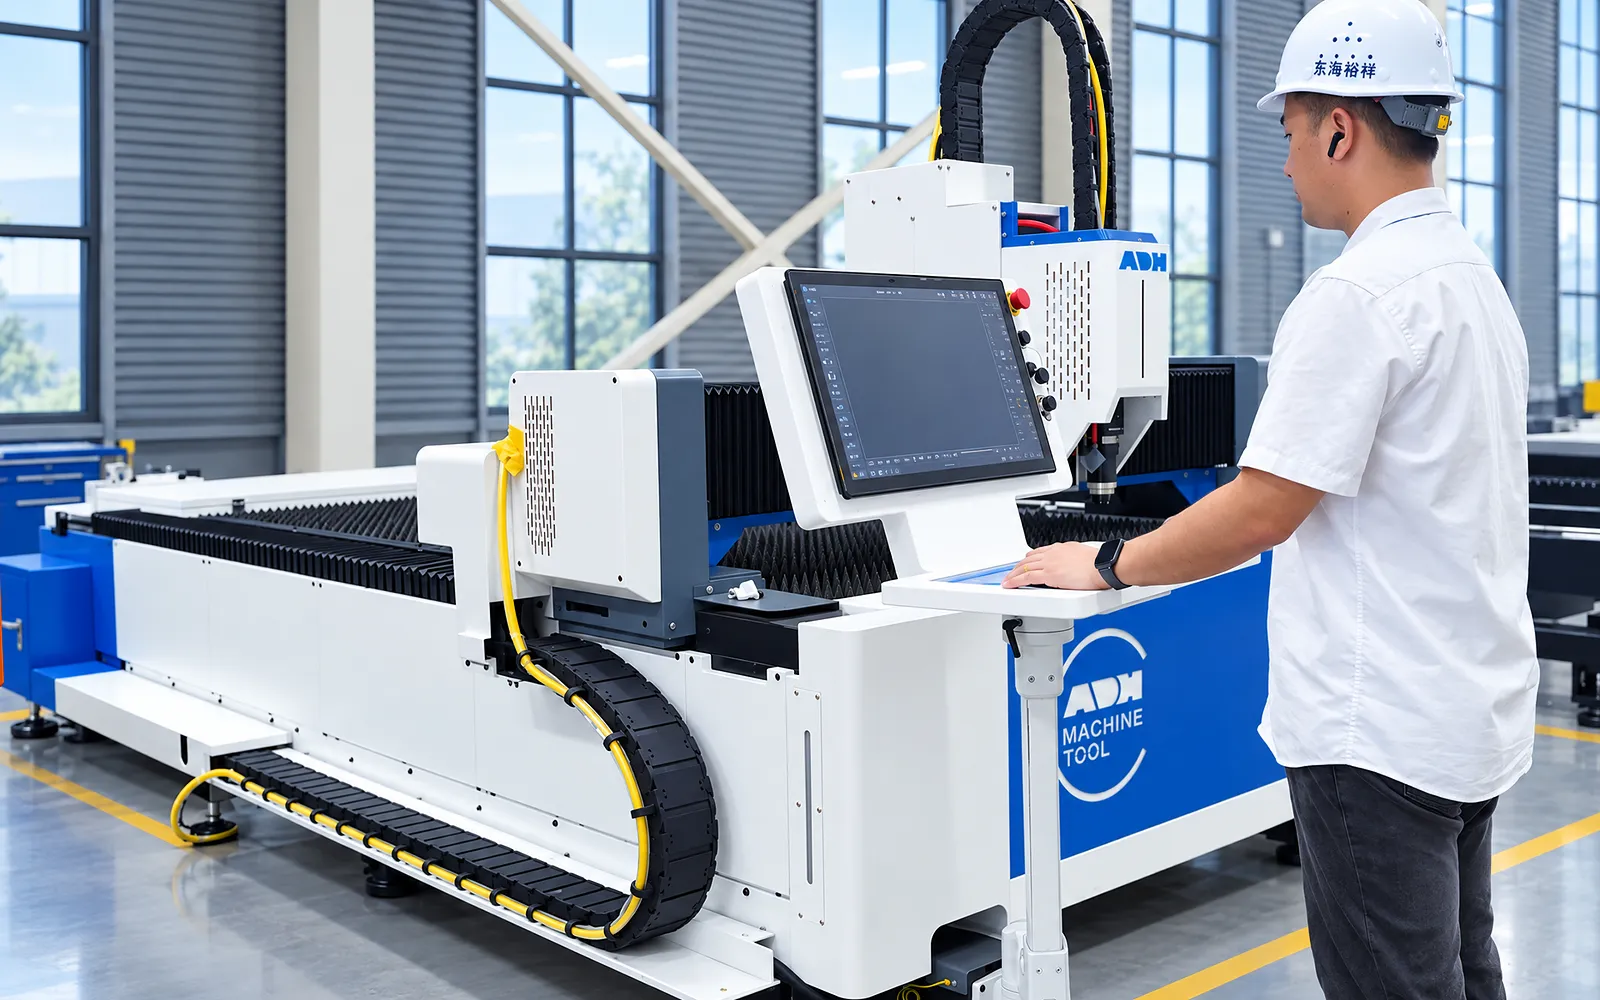
Dinadala ng ULF ang pag-load, pagputol, at pag-aalis ng piyesa sa isang worktable. Itugma ang working format, gumagalaw na ulo, cutting package, at ruta ng paghawak ng materyales sa iyong sheet work.
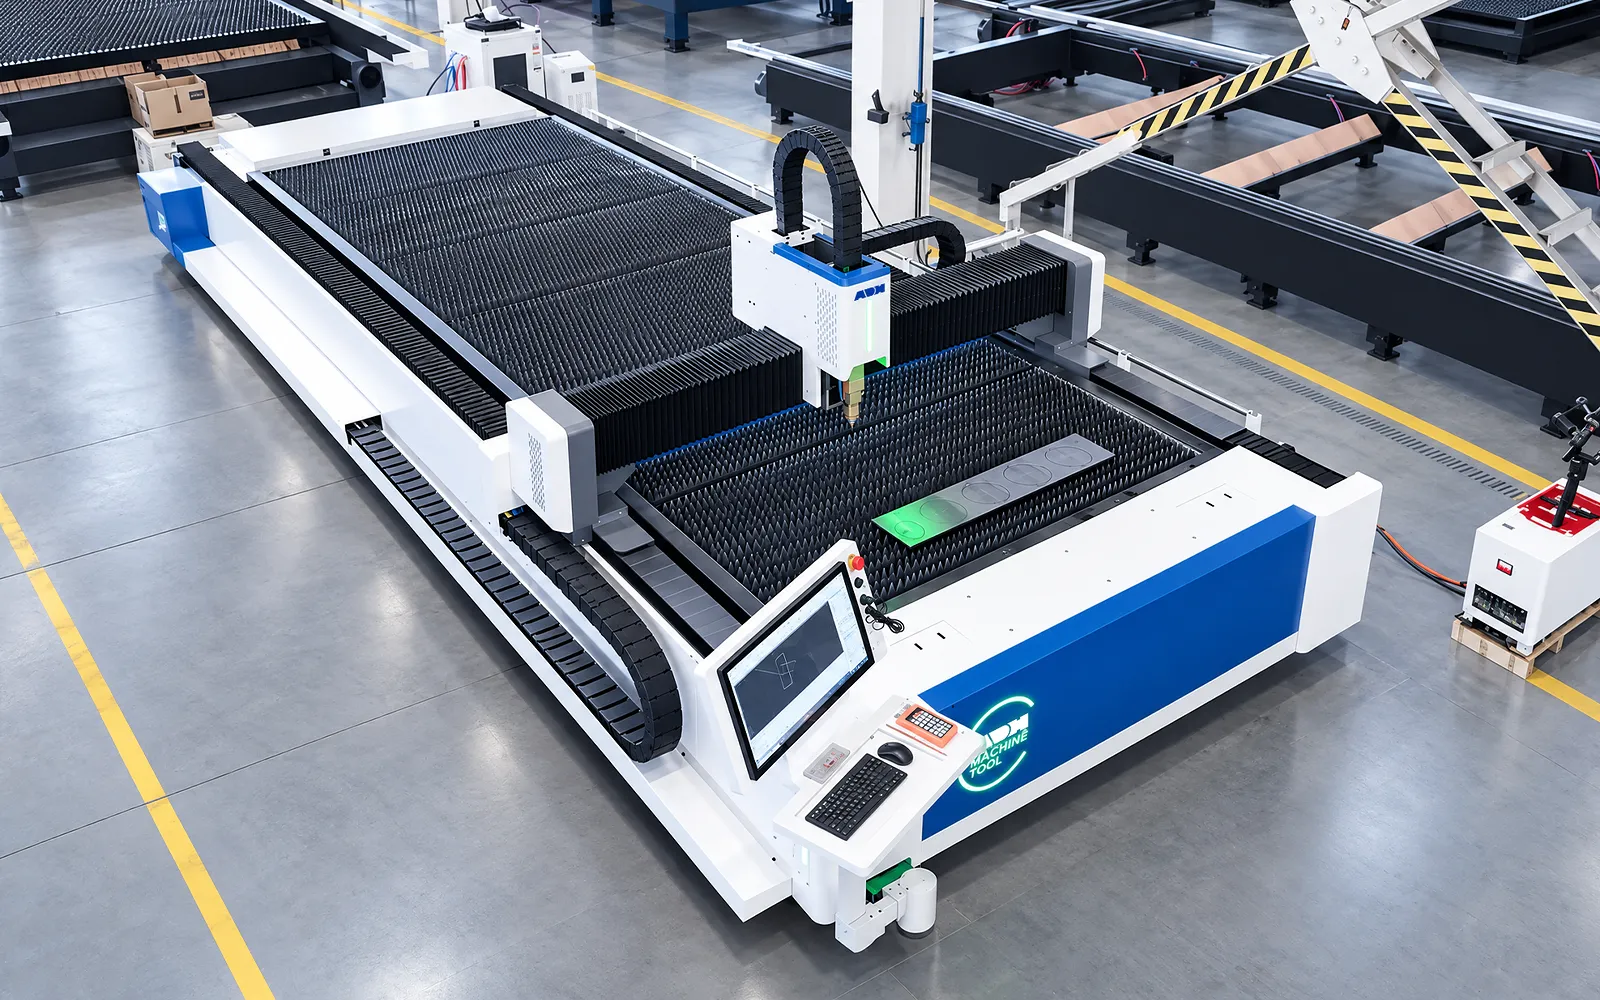
01
Ang pag-load, pagputol, at pag-aalis ng piyesa ay gumagamit ng iisang mesa. Ang sheet ay nakapatong sa mga suporta nito habang sinusundan ng cutting head ang naka-program na landas.
Suriin ang bigat ng sheet, access sa pag-load, pag-aalis ng tapos na piyesa, at mga tira-tira. Ang daloy ng trabaho na ito ay dapat tasahin laban sa nilalayong halo ng trabaho at paraan ng paghawak.
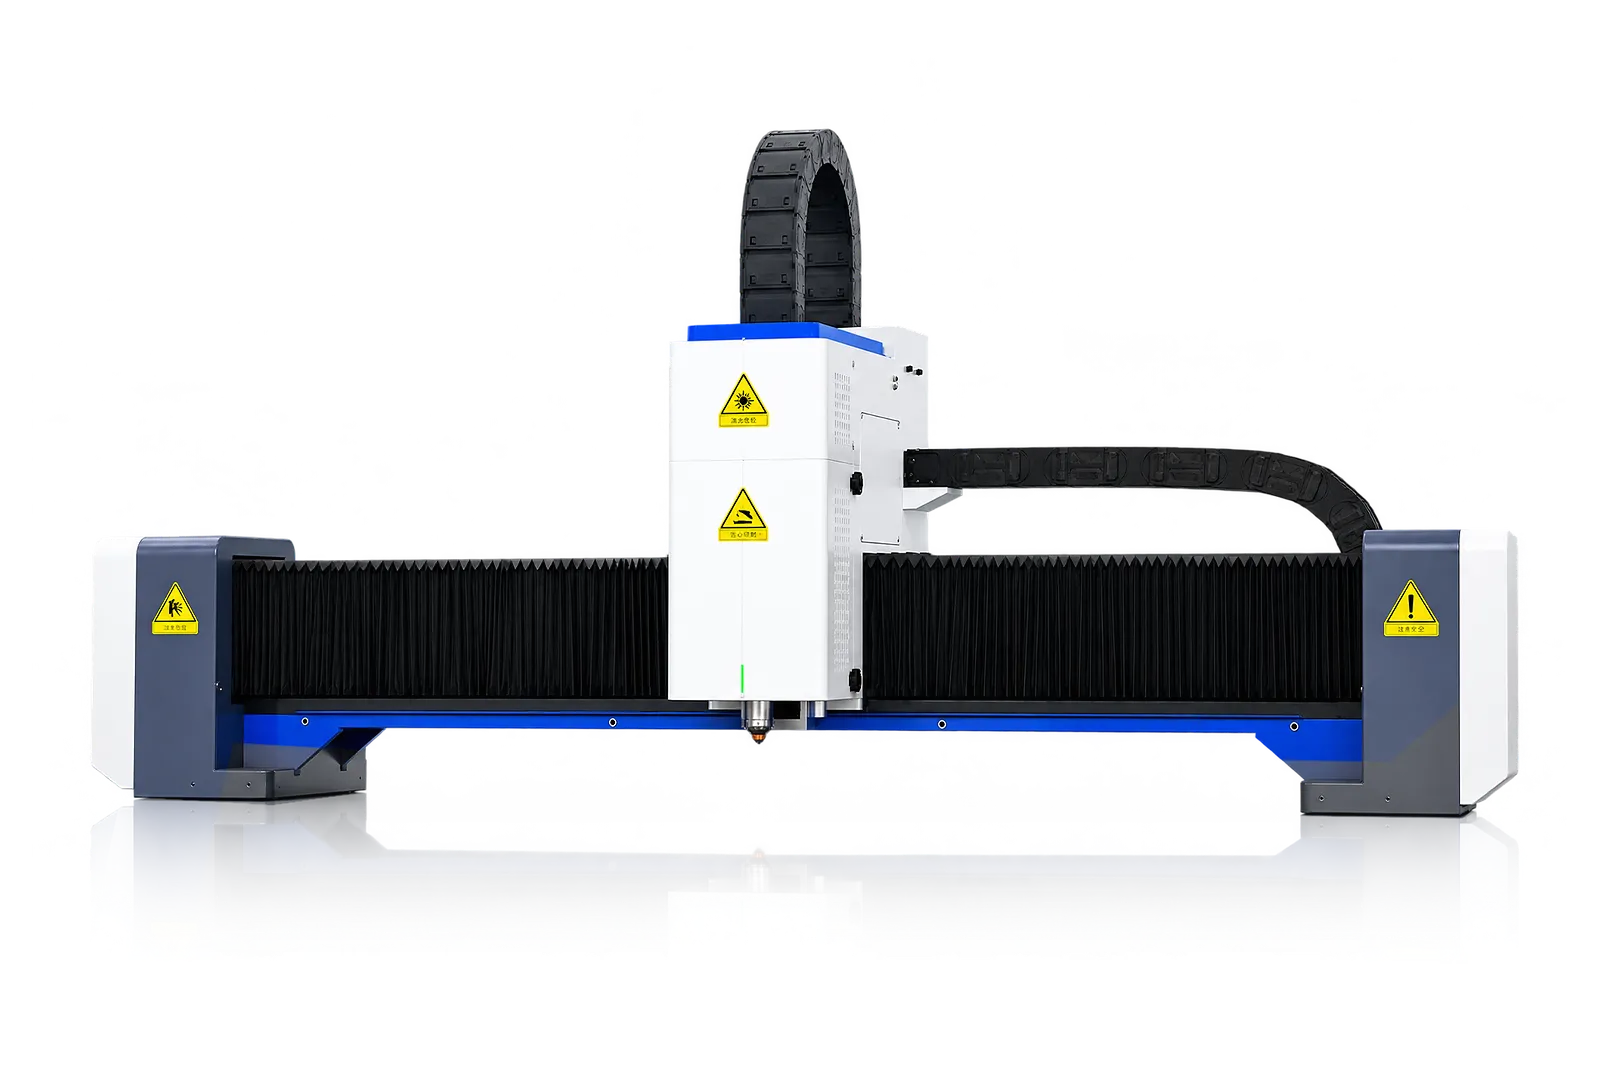
02
Ang beam at mga drive ang nagpoposisyon sa cutting head sa ibabaw ng worktable. Ang proteksyon sa transmission at lubrication ay sumusuporta sa motion system sa buong routine na operasyon.
Basahin ang travel, bilis, acceleration, at positioning mula sa eksaktong modelong G o E. Ang halaga mula sa isang format ay hindi dapat gawing pangkalahatan para sa iba.
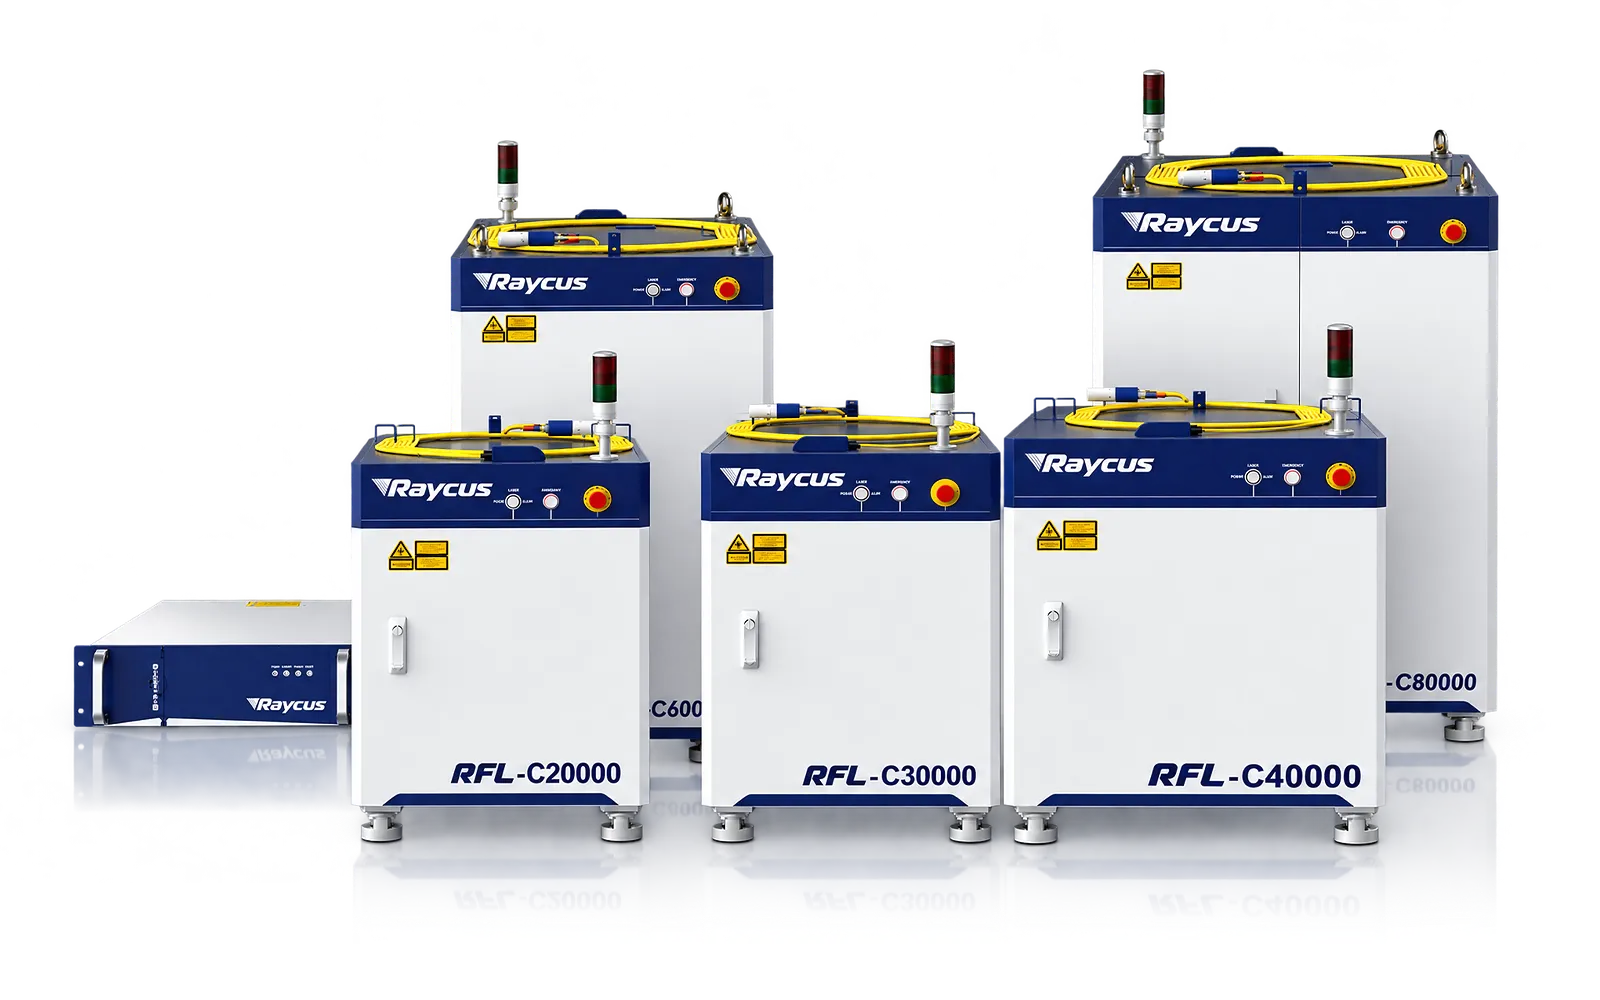
Pinagmumulan ng laser
Ang laser source ang nagbibigay ng supply para sa proseso ng pagputol para sa napiling materyal at kapal.
Suriin ang naibigay na power gamit ang mga kinatawang piyesa; ang kapasidad ay nakadepende sa kumpletong setup.
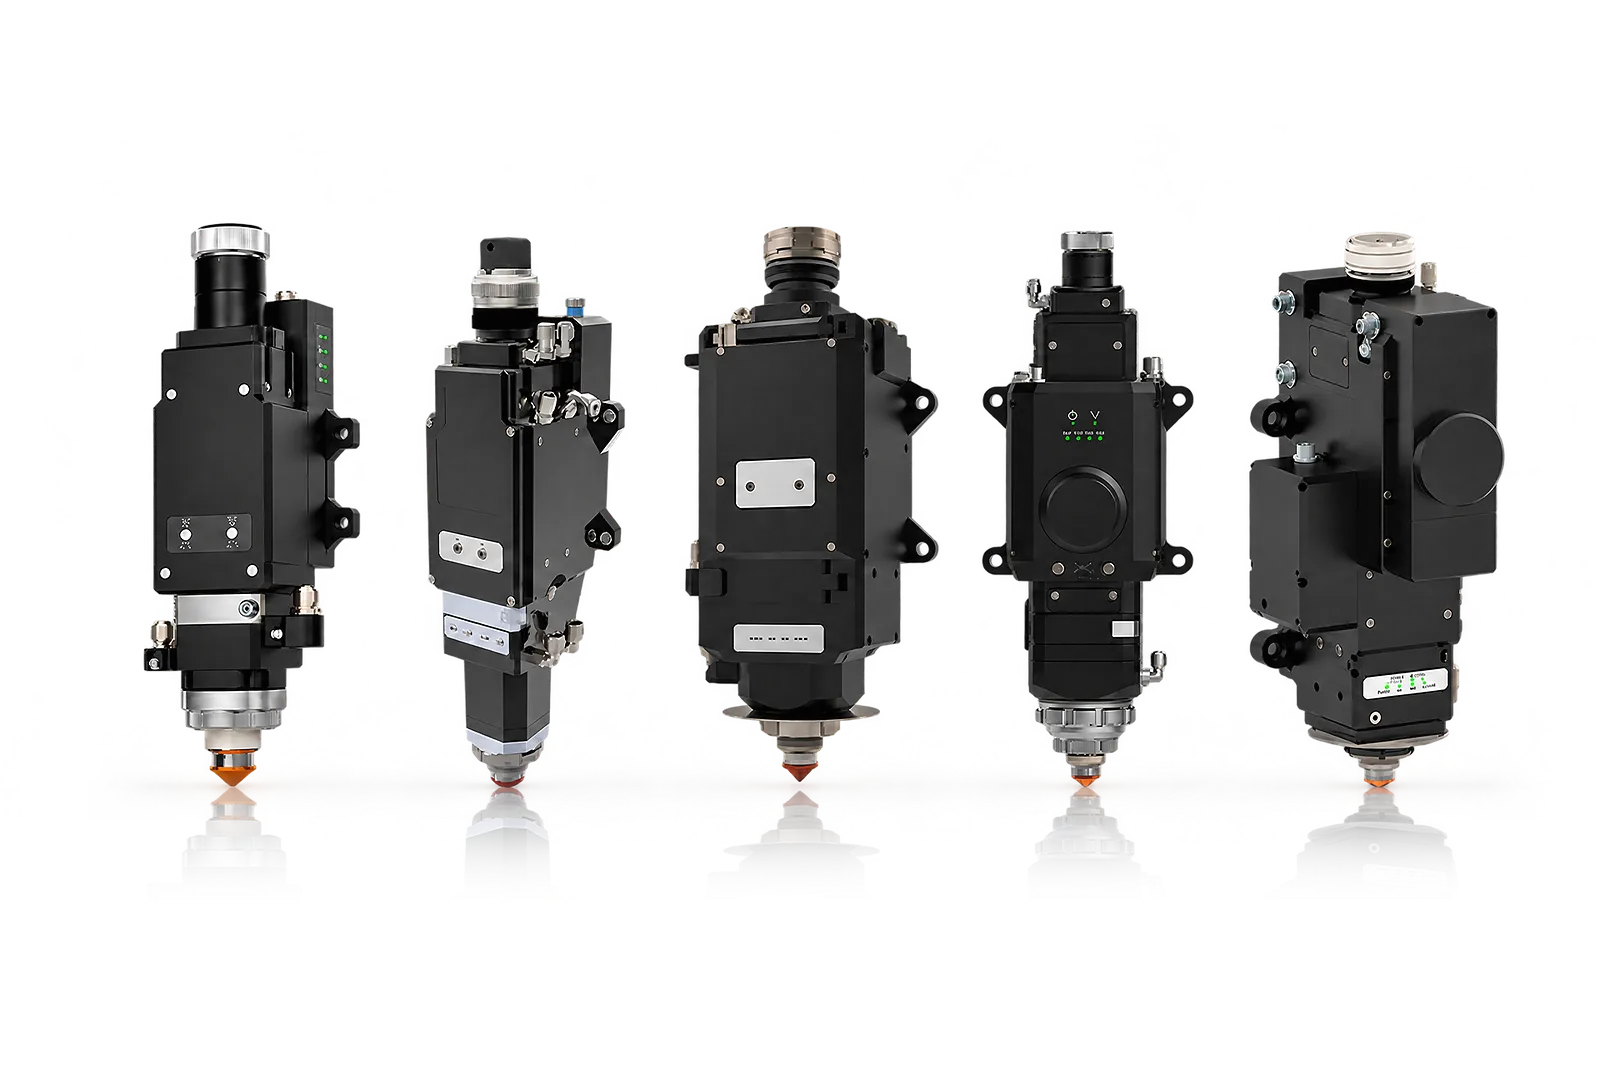
Ulo ng paggupit
Ang mga function ng head, focus, at assist gas ay nakakaapekto sa proseso sa workpiece.
Kumpirmahin ang head package laban sa nilalayong kalidad ng gilid at mga sample ng materyal.
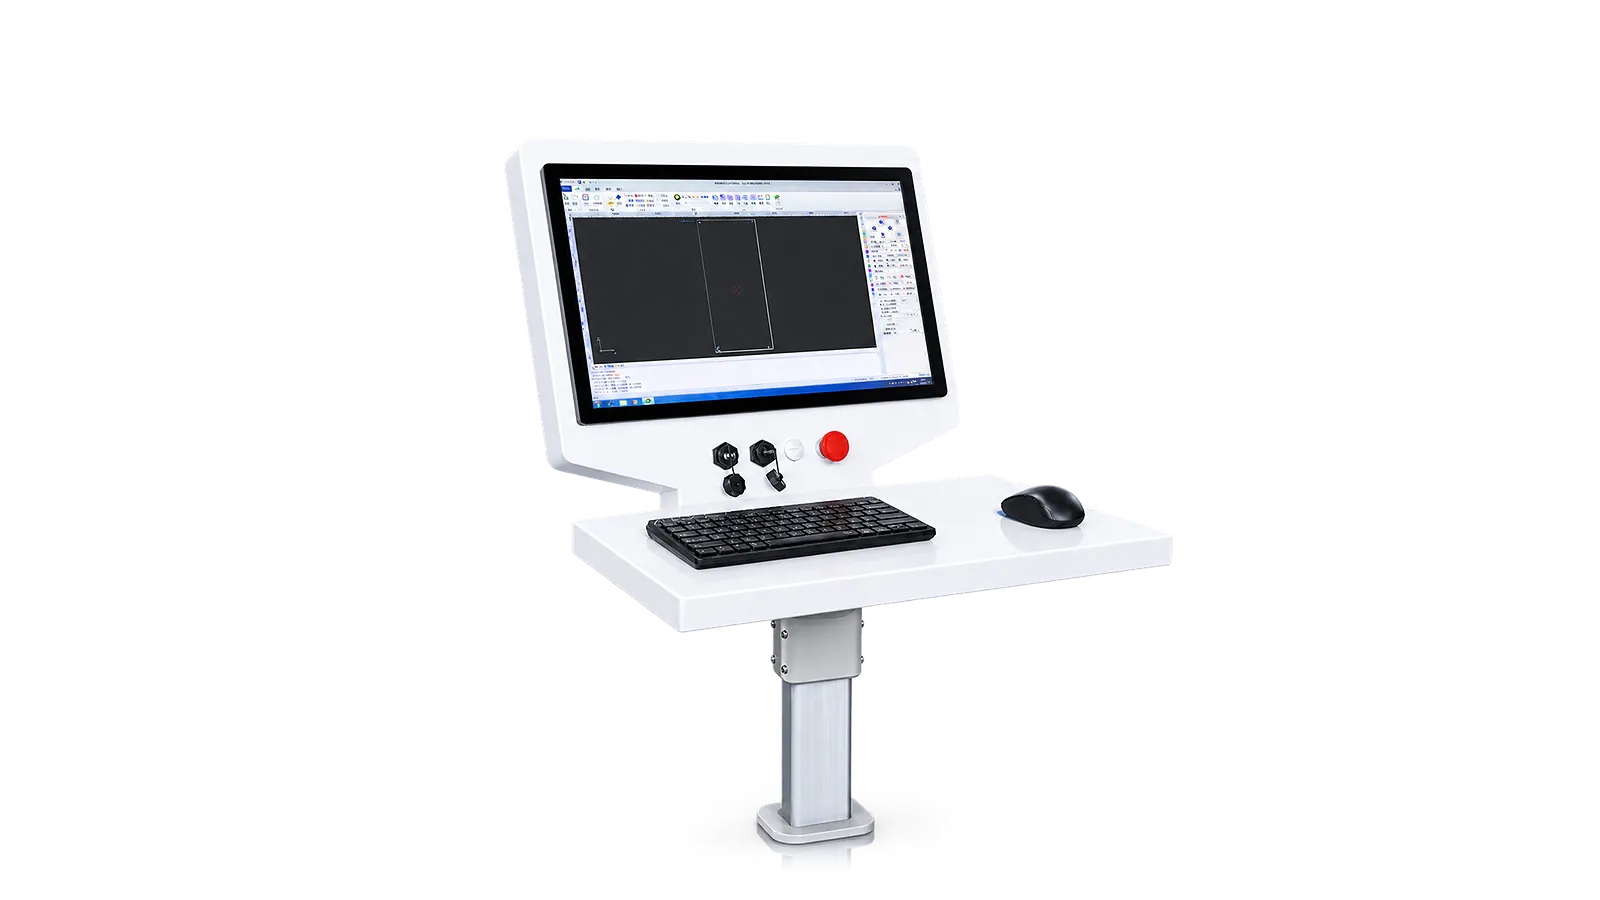
CNC
Ang napiling control package ang nag-o-coordinate sa pagkakasunod-sunod ng pagputol batay sa drawing, pagsubaybay sa taas, at paghahanap ng gilid.
Suriin ang mga available na function at interface ng data ng produksyon sa ibinigay na software.
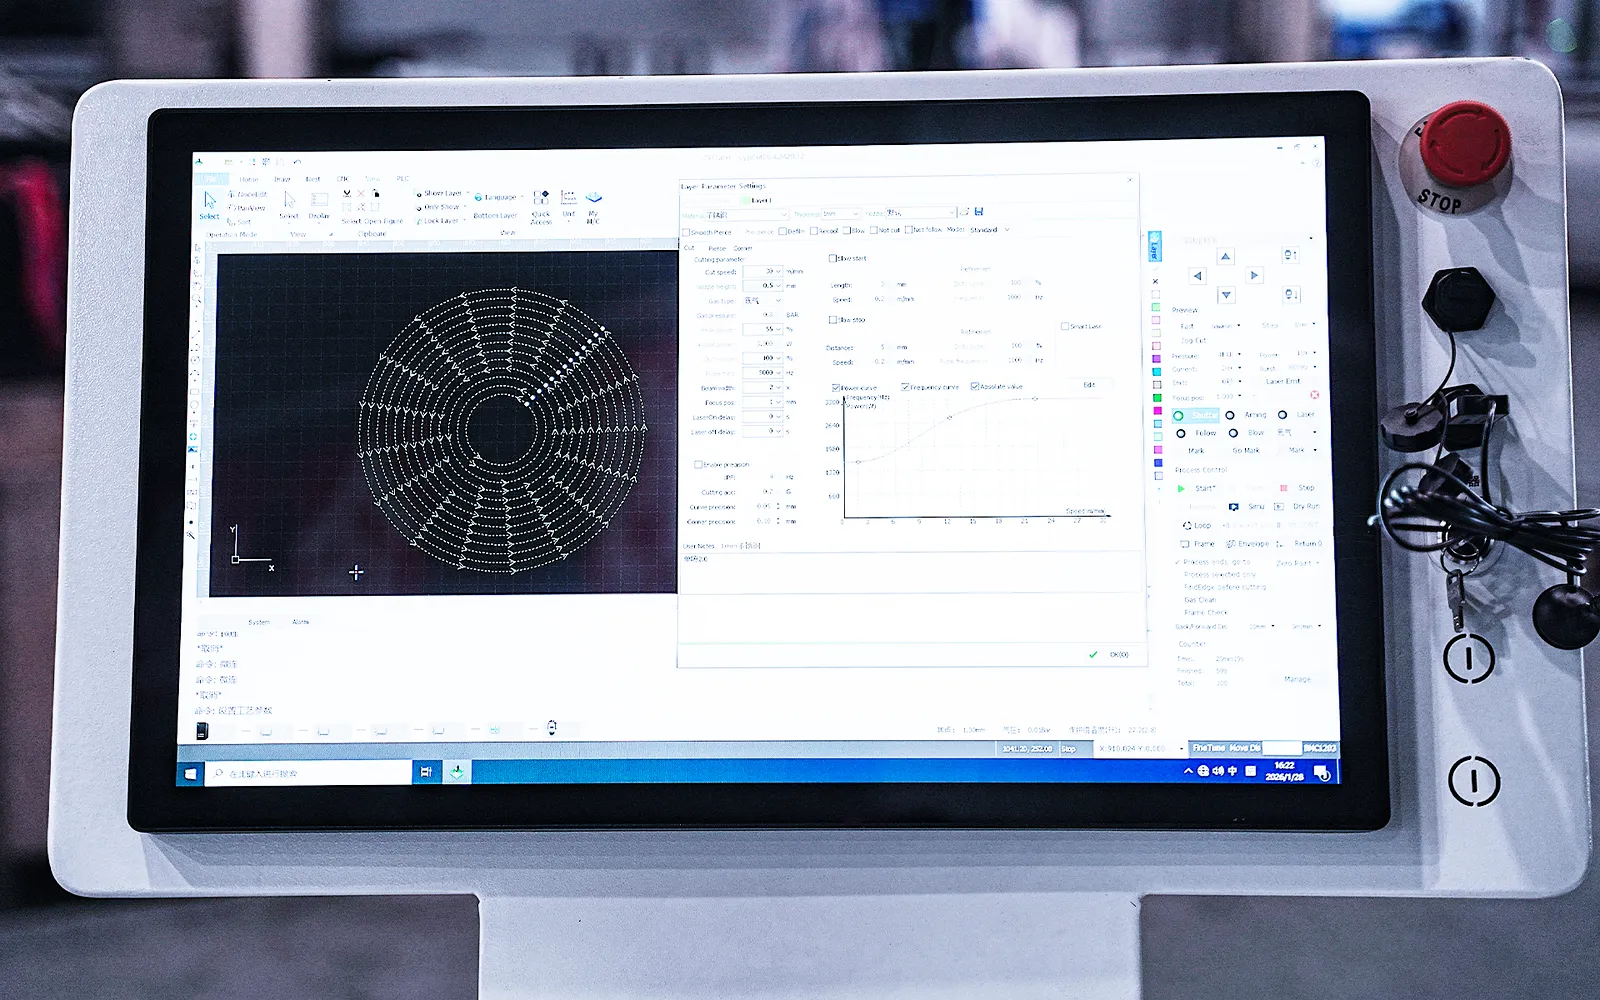
Nesting
Tinutukoy ng nesting kung paano ino-organisa ang mga piyesa sa mga trabaho sa pagputol.
Suriin ang common-line cutting, paghawak sa tira-tirang materyal, at pag-uulat para sa kinakailangang workload.
Pagbawi
Ang job recovery ay bahagi ng napiling control package.
Ipakita kung paano sinusuri at ipinagpapatuloy ang mga itinigil na trabaho gamit ang mga function ng ibinigay na software.
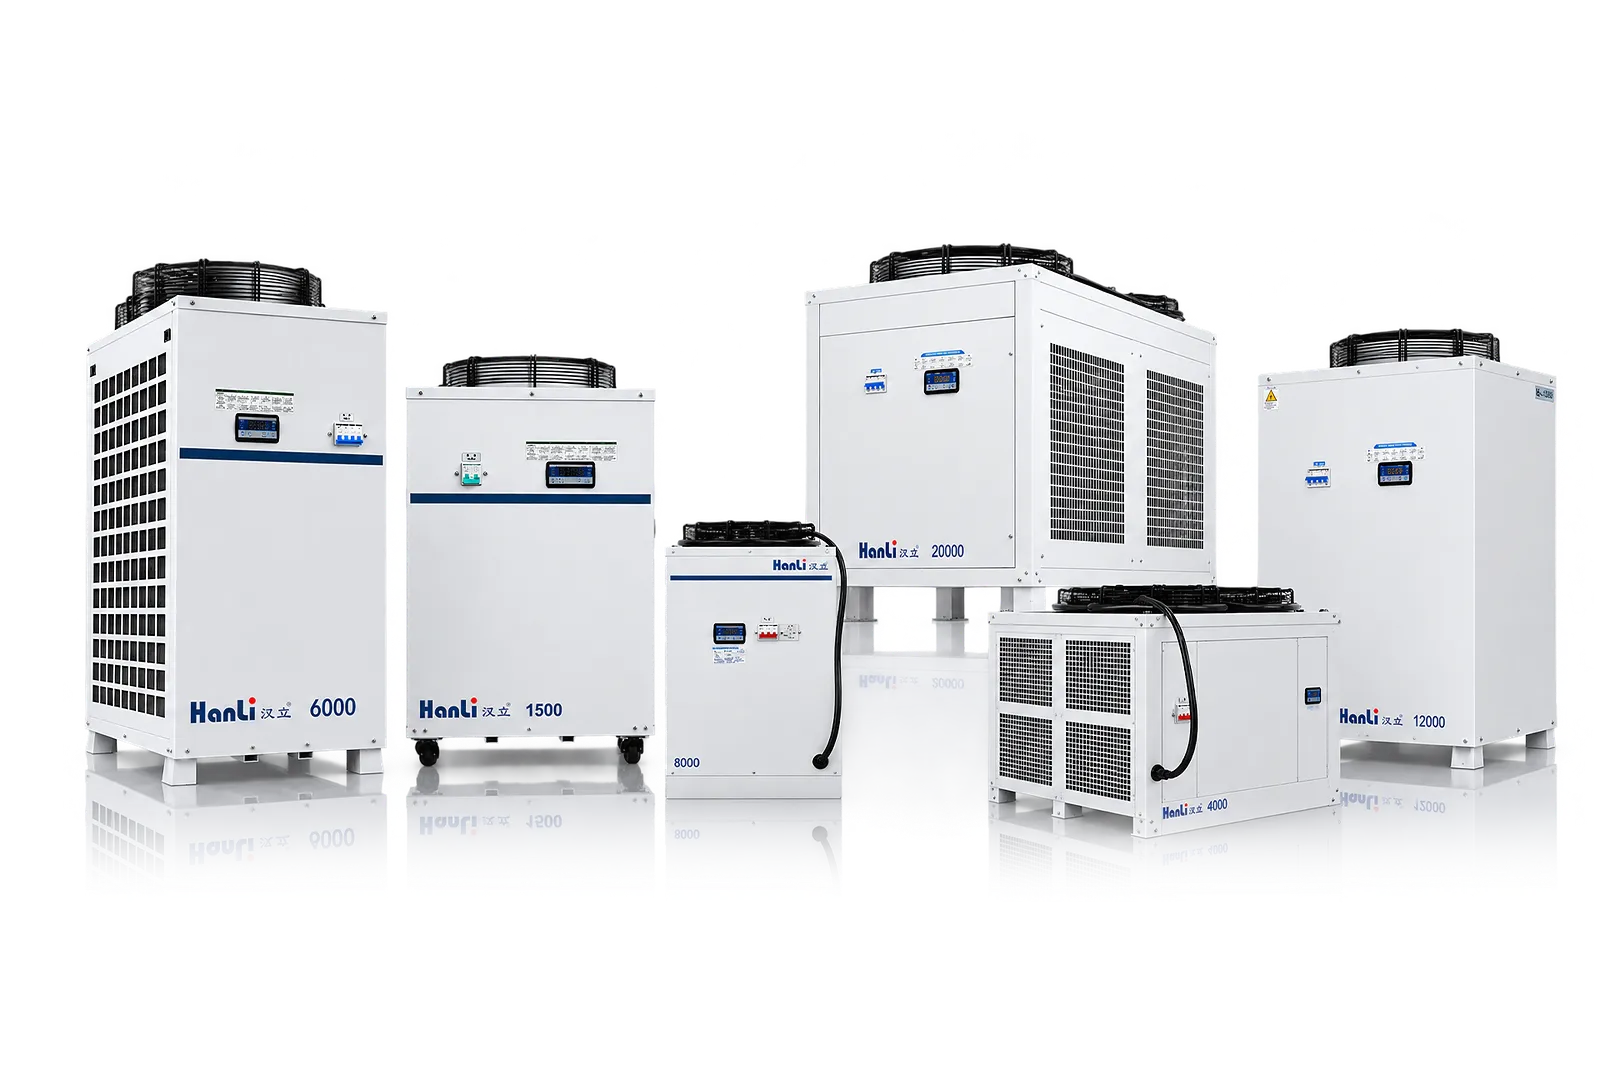
Pagpapalamig
Ang pagpapalamig ay dapat na angkop sa napiling source, laser power, at operating duty.
Tukuyin ang mga ibinigay na cooling peripheral, utility, at access sa serbisyo bago ang pag-install.
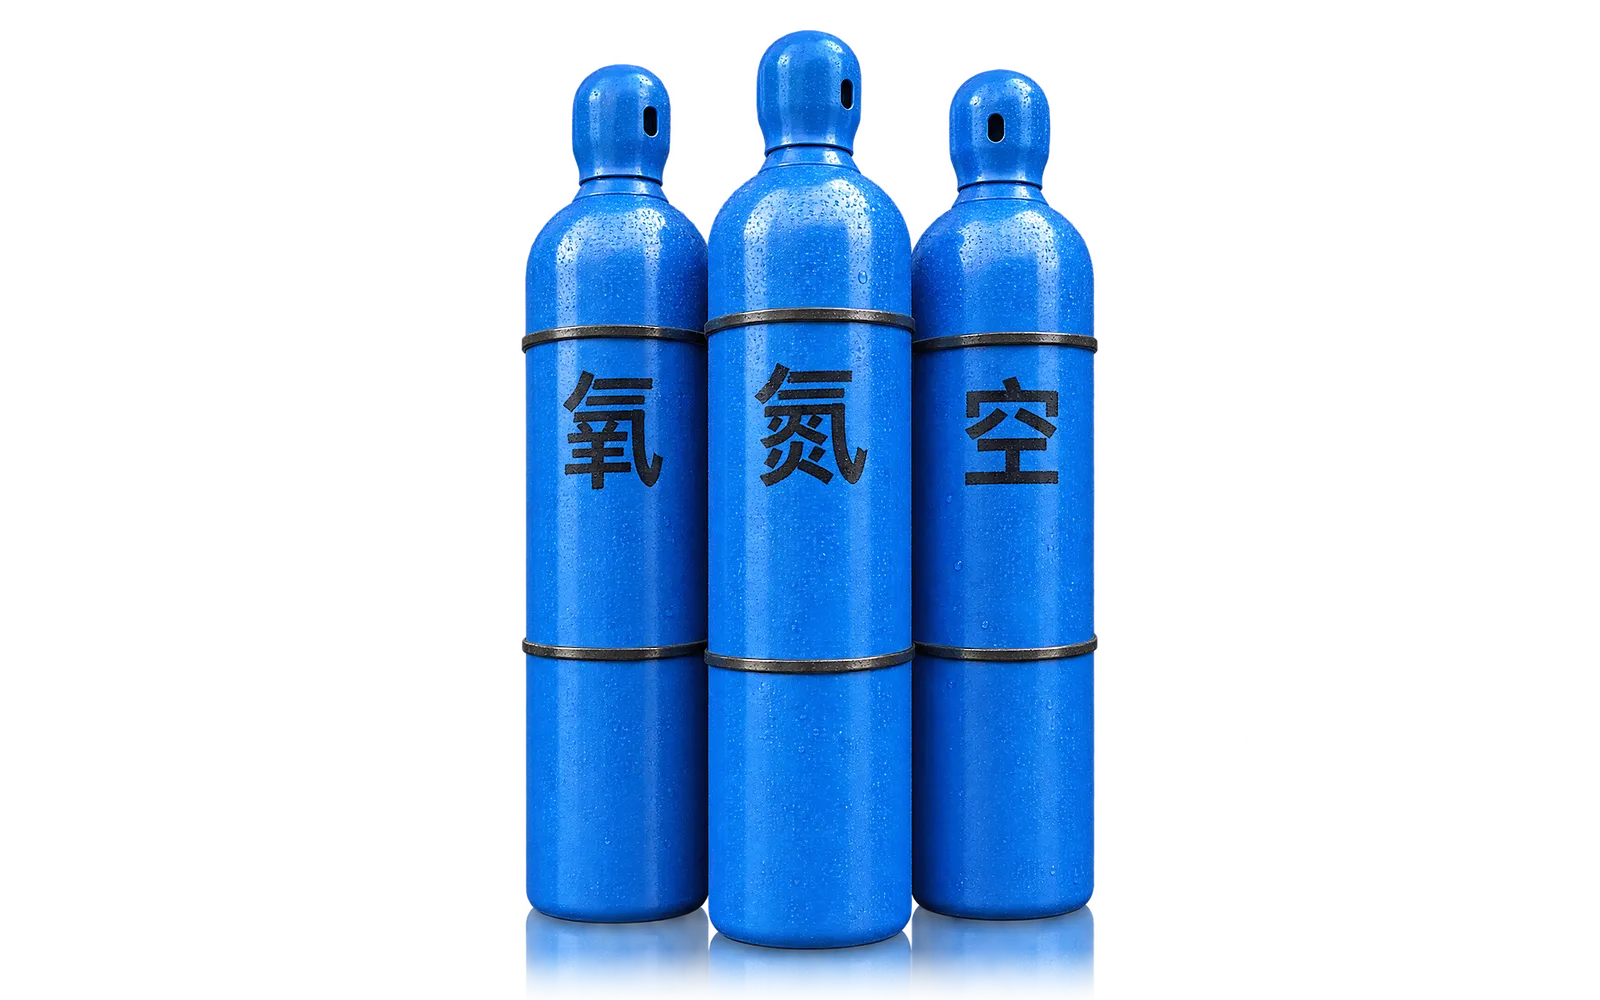
Suplay ng gas
Ang suplay ng gas ay sumusuporta sa napiling materyal at proseso ng pagputol.
Kumpirmahin ang ibinigay na kagamitan at mga koneksyon ng gas sa site para sa nilalayong tungkulin sa operasyon.
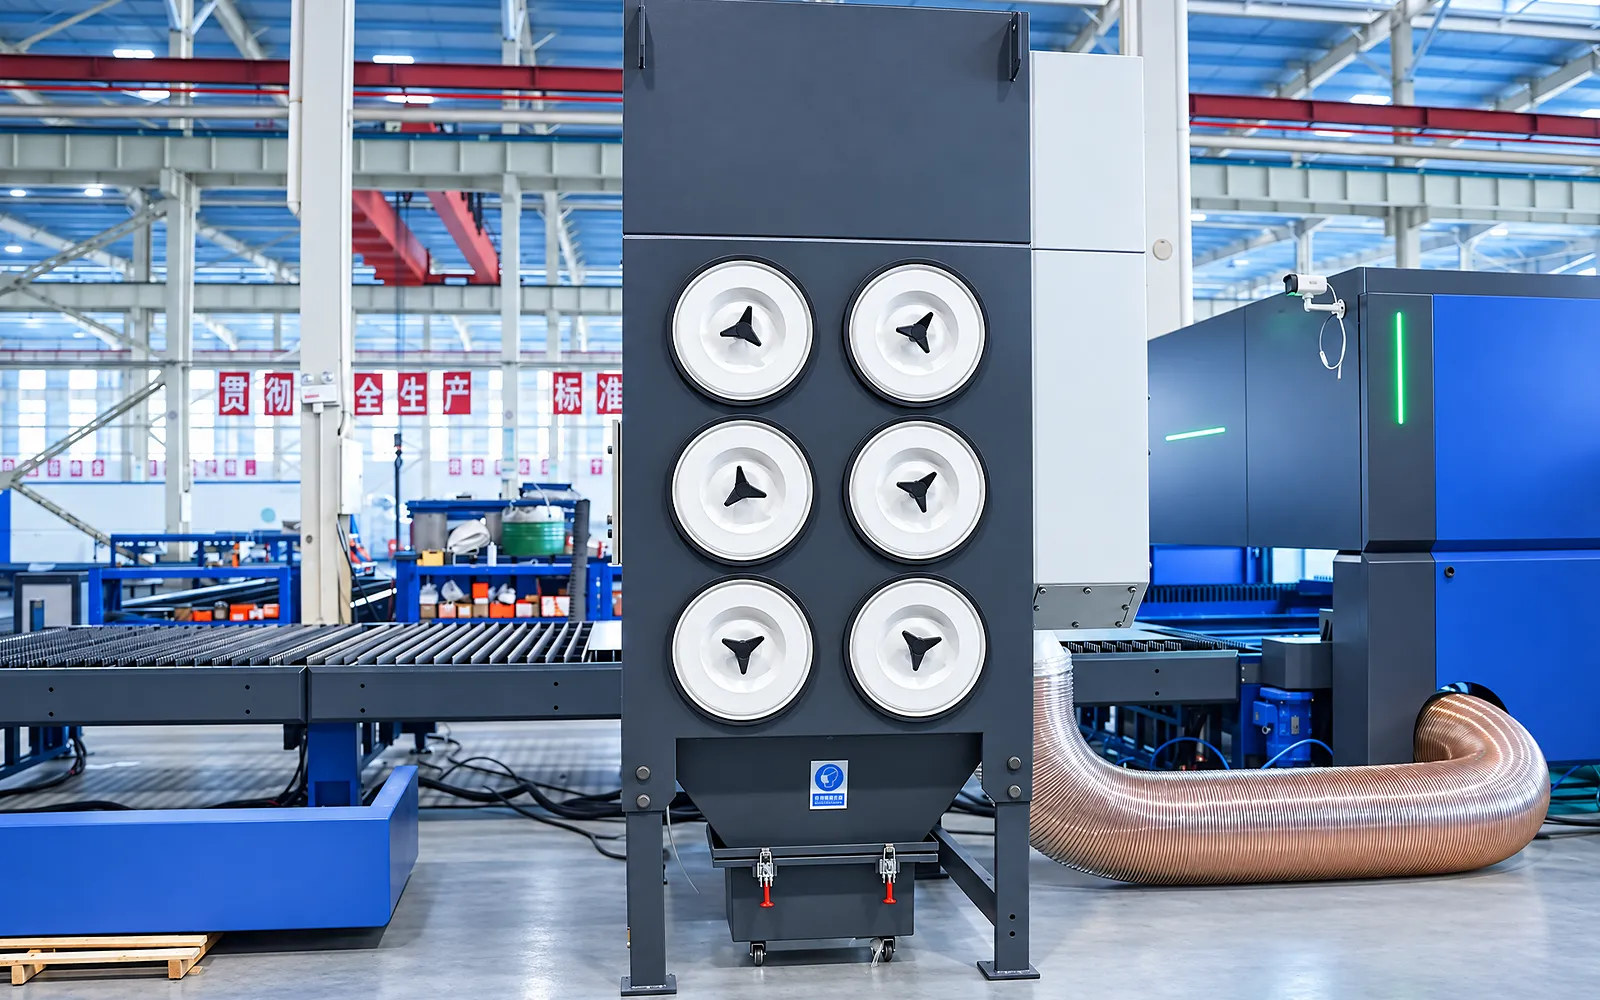
Pag-extract
Ang pagkuha (extraction) ay nagsisilbi sa aktibong proseso ng pagputol at dapat na angkop sa materyal at workload.
Tukuyin ang mga koneksyon sa site at magbigay ng access para sa serbisyo at paglilinis ng basura ng proseso.
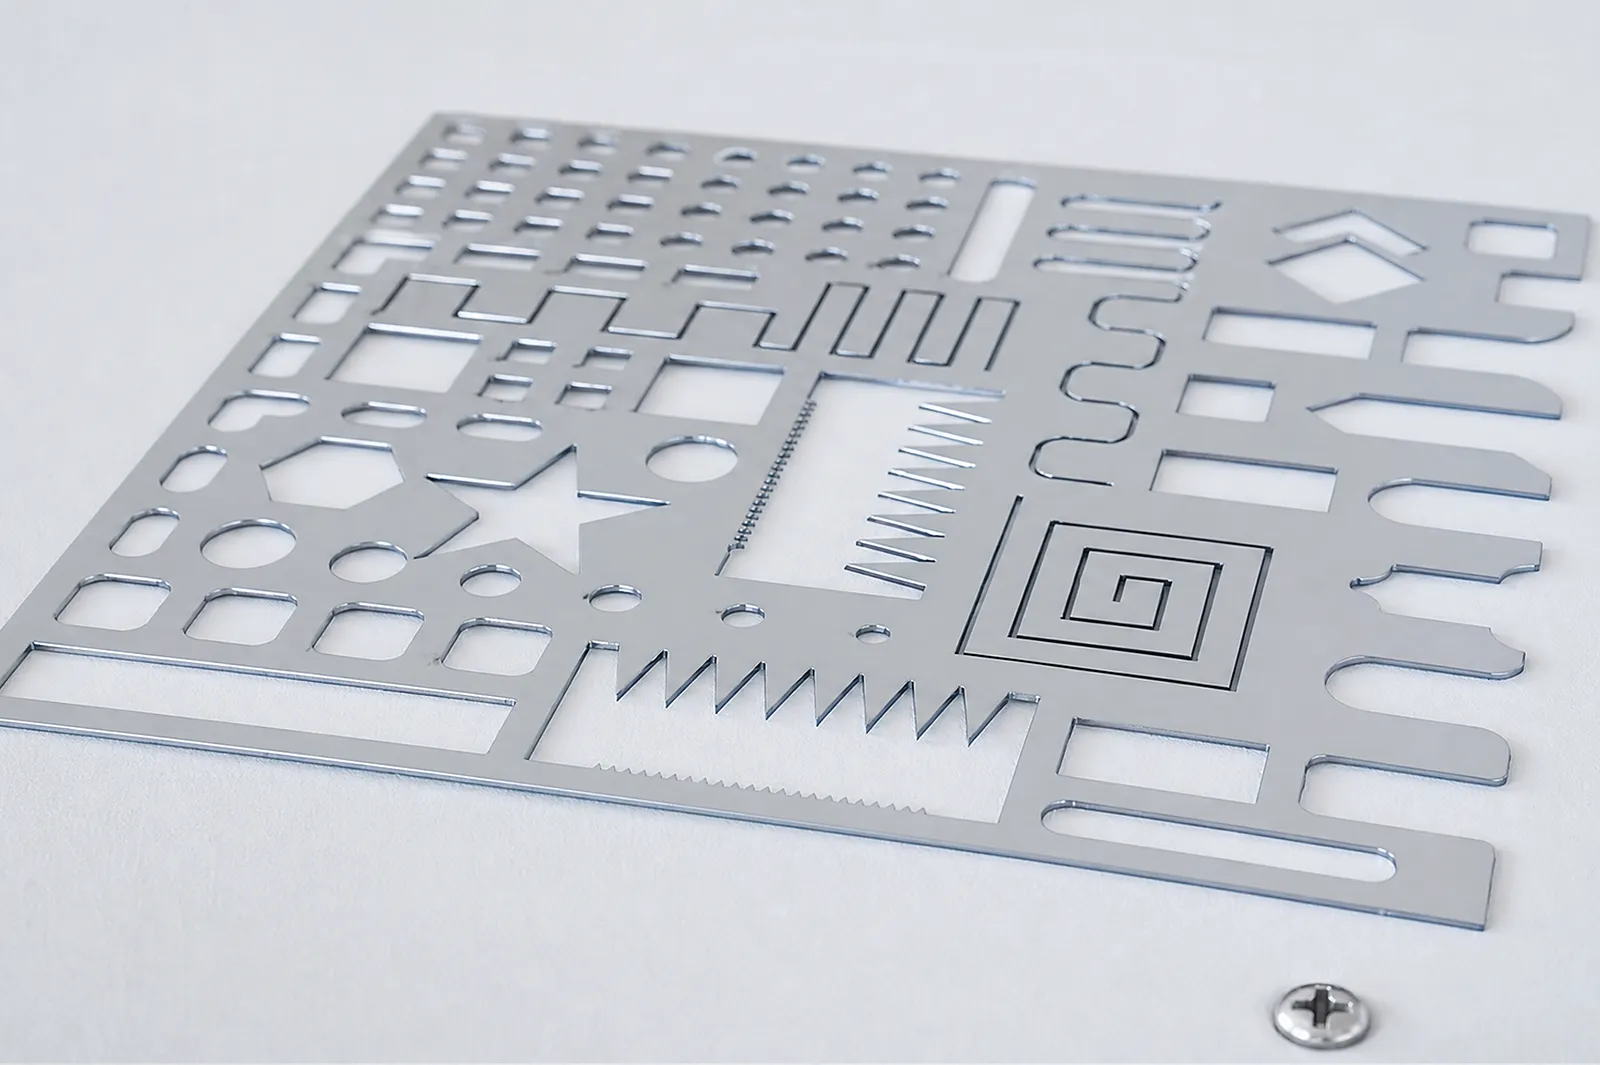
06
Ang isang pagsubok sa pagputol ay nag-uugnay sa format ng sheet, materyal, kapal, gas, at programming sa kinakailangang resulta. Suriin ang mga natapos na sukat at kondisyon ng gilid.
Gamitin ang napagkasunduang drawing at paraan ng inspeksyon. Isama ang pag-load at pag-aalis ng piyesa kapag sinusuri ang praktikal na cycle ng produksyon.
Pagpili ng modelo
Gamitin ang detalyadong data ng modelo ng flat-sheet; ang mga field na partikular sa tube ay hindi nalalapat sa ULF.
Gamitin ang eksaktong column na G o E para sa format, compatibility ng power, travel, precision, bilis, acceleration, payload, mga sukat, at masa.
Ang extraction, compressor, kontrol ng gas, nesting, MES, at mga auxiliary ay nakadepende sa configuration.
Kumpirmahin ang materyal, kapal, mga utility, pag-load, sample, at paraan ng pagtanggap.
Mga kaugnay na makina at pagpili
Sa buong lifecycle ng makina
Hanapin ang pagsasanay, gabay sa maintenance, at suporta sa piyesa na kailangan ng iyong team. Ang mga serbisyo at availability ay kinukumpirma para sa iyong makina at lokasyon.
Bago ang start-up
Ihanda ang mga utility, pagbubuhat, at ang lugar ng installation, pagkatapos ay i-coordinate ang start-up at handover.
Suriin ang suporta sa installationBago ang produksyon
Buuin ang mga kasanayan sa pag-operate, programming, at maintenance na kinakailangan para sa iyong naihatid na makina.
I-explore ang pagsasanayHabang ginagamit
Kumuha ng suporta gamit ang modelo ng makina, serial number, at malinaw na paglalarawan ng isyu.
Humiling ng teknikal na suportaMga nakaplanong spare parts
Tukuyin ang iyong makina at component para masuri ng aming team ang compatibility at availability.
Humiling ng serbisyo o mga piyesaSelf-service
Maghanap ng gabay na video para sa pagpapatakbo at pagpapanatili ng iyong ADH machine. Suriin ang kaugnayan nito sa iyong modelo at configuration.
Mag-browse ng mga video ng suportaSaklaw ng kontrata
Tinutukoy ng iyong quotation o kontrata ang mga kasamang serbisyo, warranty, mga hindi kasama, at mga responsibilidad.
Suriin ang saklaw ng serbisyoPagtatanong tungkol sa proyekto
Sabihin sa amin kung ano ang gusto mong gawin o pagbutihin. Maaaring sumunod ang mga teknikal na detalye at drawing.
Makipag-ugnayan sa ADH
Ang pangalan, email, at maikling paglalarawan ay sapat na para magsimula.