
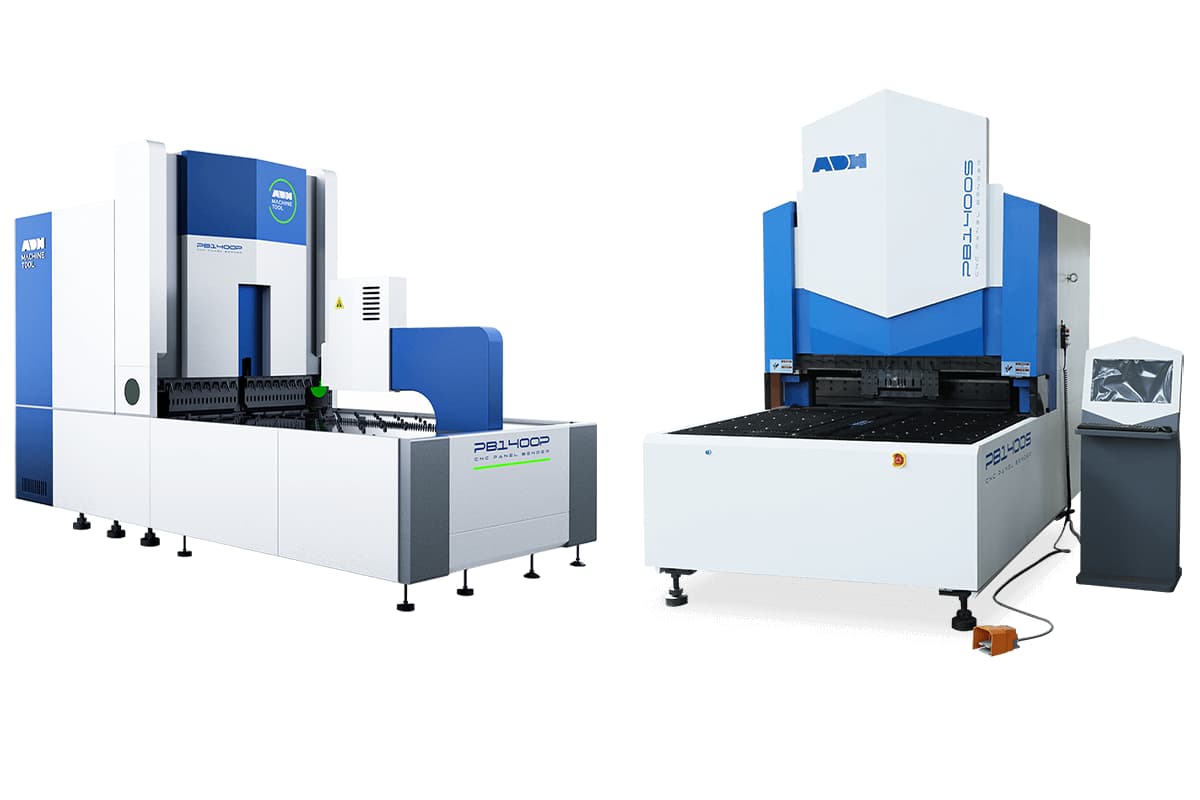
Ang isang blank ay maaaring pumasok sa mga limitasyon ng panel bender pagdating sa haba, lapad, kapal, at puwersa ng pagbaluktot—ngunit imposible pa ring patakbuhin.
Isipin ang isang sheet na puno ng mga louver at cutout. Bababa ang mga suction cup, ngunit walang mabubuong maaasahang seal. Hindi naman mali ang capacity chart; ipinapalagay lamang nito na kayang kontrolin ng makina ang materyales.
Ang pagpapalagay na iyon ang sanhi ng maraming maling paghahambing ng kagamitan. Ang isang panel bender ay dapat higit pa sa paggawa ng sapat na puwersa. Dapat nitong hawakan nang maayos ang blank, itakda ang reference position nito, suportahan ito habang nagbabago ang hugis nito, paikutin ito para sa bawat baluktot, iwasan ang mga banggaan, at ilabas ang natapos na piyesa nang walang pinsala.
Ang pinaka-maaasahang pagkakasunod-sunod sa pagbili ay:
- Patunayan na kayang kontrolin ng handling architecture ang mga totoong piyesa.
- Pumili ng antas ng automation na tumutugma sa daloy ng produksyon at mga layunin sa paggawa.
- Itugma ang flexibility ng tooling sa aktwal na dalas ng changeover.
- Piliin ang drive system para sa kinakailangang puwersa, duty cycle, at mga prayoridad sa operasyon.
- I-verify ang kumpletong proseso gamit ang mga boundary part at nakasulat na pamantayan ng pagtanggap.
Bakit Nauuna ang Handling Architecture sa Laki at Tonnage
Ang maximum na sukat, kapal, at puwersa ng pagbaluktot ang nagtatakda ng nominal capacity envelope ng isang makina. Mabilis nilang maiaalis ang isang blank na masyadong malaki, masyadong makapal, o masyadong mahirap gawin. Hindi nila mapapatunayan na ang isang piyesang pasok sa range ay tatakbo nang maayos.
Ang handling architecture ang humahawak, sumusuporta, naglalagay, nagpapaikot, naglilipat, at naglalabas ng sheet. Kung mawala ang kontrol, hindi maibabalik ng karagdagang tonnage ang vacuum seal, makakagawa ng lokasyon para sa clamp, makakalampas sa matataas na pader, o makakapagprotekta sa ibabaw na kailangang maganda ang hitsura.
Ang mga arkitekturang nakabatay sa sipsip ay kadalasang pabor sa mga patag na blangko na may malapad at tuluy-tuloy na mga lugar ng pag-selyo. Ang isang siksik na pattern ng mga butas, bitak, louver, tread, o tekstura sa ibabaw ay maaaring maging sanhi ng hindi maaasahang vacuum. Ang mga mekanikal na press-arm o mga sistema ng clamp ay madalas na kayang magparaya sa mga butas-butas at iregular na materyal, ngunit kailangan pa rin nila ng naaabot at sapat na matibay na hawakang sona.
Walang paraan ang mas nakahihigit sa lahat. Ang geometry ng piyesa ang nagtatakda kung alin ang magagamit.
Dapat ding sakupin ng desisyon ang buong pagkakasunod-sunod, hindi lang ang unang pagkuha. Maaaring mahawakan ng makina ang flat blank nang matagumpay ngunit mawalan ng access pagkatapos mabuo ang ilang flange. Maaaring pumasok ang isang bahagi sa landas ng manipulator habang nagpapaikot. Maaaring makalampas ang isang pader sa mga bending tool ngunit tumama sa support arm, mesa, o enclosure habang naglilipat ng posisyon.
Panel bender kadalasang sinusuportahan ang karamihan sa sheet habang pinuho ang nakalantad na gilid. Binabawasan nito ang hindi nakokontrol na paggalaw, ngunit ang pagkadulas, pag-ikot, o pagkalundo ay maaaring magdala ng error mula sa isang tupi patungo sa susunod.
Dapat sagutin ng bawat kandidatong architecture ang limang tanong:
- Kaya ba nitong humawak ng hindi pa nabubuong blank sa kabila ng mga butas, langis, coating, texture, o protective film?
- Kaya ba nitong panatilihin ang kontrol habang nagbabago ang sentro ng grabidad at tigas?
- Kaya ba nitong paikutin at ilipat ang workpiece para sa bawat kinakailangang baluktot?
- Maiiwasan ba ng manipulator, mga tool, nabuong mga pader, at istruktura ng makina ang isa’t isa?
- Maaari ba nitong ibaba ang natapos na piyesa nang walang pinsala o hindi planadong tulong mula sa tao?
Ang isang “hindi” ay nagdidiskwalipika sa arkitektura ng makinang iyon para sa piyesang iyon.
Tukuyin ang Tunay na Pamilya ng Piyesa Bago Maghambing ng mga Makina
Ang isang kapaki-pakinabang na pagtatanong tungkol sa kagamitan ay nagsisimula sa mga piyesang ipoprodyus, hindi sa kahilingan para sa pinakamalaking makina na pasok sa badyet. I-dokumento ang mga blank, materyales, ibabaw, at heometriya na humahamon sa iba't ibang limitasyon. Sa mga kakayahan sa R&D na sumasaklaw sa mga press brake, industrial automation, at matatalinong kagamitan, kayang suriin ng ADH Machine Tool ang mga kinakailangang ito; makipag-ugnayan sa koponan upang talakayin ang angkop na arkitektura ng paghawak at automation.
Laki, bigat, materyal, at kapal ng blank
Ang haba at lapad ay nagtatatag ng pangunahing nagtatrabahong sobre, ngunit ang biggat ay lumilikha ng hiwalay na pangangailangan sa paghawak. Ang isang malaki, manipis na blangko ay maaaring lumundo at maging mahirap pabilisin. Ang isang mas maliit, mas makapal na blangko ay maaaring maglagay ng mas maraming karga sa sistema ng pag-Grip at pagpwesto. Itala ang mga sukat at timbang sa halip na ipalagay na ang isa ay nag-aakala sa isa.
Ang materyal at kapal ay nakakaapekto sa puwersa, kasangkapan, springback, at pagkakasunod-sunod ng tupi. Tukuyin ang totoong saklaw ng produksyon; ang isang sample ay hindi kumakatawan sa parehong manipis na mga panel na pang-estetika at mas makakapal na bahagi ng estruktura.
Mga kinakailangan sa ibabaw
Ang isang nakatagong panel at isang nakikitang enclosure ay maaaring magkapareho ng mga dimensyon at materyal ngunit nagpapataw ng magkakaibang panuntunan sa paghawak. Ang mga cup, clamp, mesa, tool, at transfer device ay lahat nakikipag-ugnayan sa gawa.
Tukuyin ang mga protektadong mukha, mga ibabaw na prepainted o pinakintab, protective film, direksyon ng grain, kondisyon ng langis, at mga katanggap-tanggap na limitasyon sa pagmamarka. Ang kalidad ng ibabaw ay bahagi ng pagiging posible ng paghawak, hindi isang isyu ng huling inspeksyon na idinaragdag pagkatapos ng pagpili ng makina.
Mga boundary part sa halip na isang “representatibong” piyesa
Ang pinakamalaking piyesa ay bihirang maging kumpletong pagsubok. Bumuo ng isang maliit na boundary set na kinabibilangan ng pinakamalaking blank, pinakamabigat na blank, pinakakaunting magagamit na grip area, pinakamaraming butas na piyesa, pinakamataas na nabuong pader, at pinakasensitibong finish sa ibabaw.
Ang isang makina ay maaaring pumasa sa mga kaso ng laki at puwersa habang bumabagsak sa mga kaso ng grip, clearance, o kosmetiko.
I-mapa ang Heometriya sa Buong Pagkakasunod-sunod ng Pagbaluktot
Ang isang flat na drawing ay nagpapakita kung ano ang dapat putulin. Hindi nito ipinapakita kung kaya ng makina na hawakan ang piyesa pagkatapos ng bawat pagbaluktot. Samakatuwid, ang kwalipikasyon ay nangangailangan ng parehong flat pattern at ang iminumungkahing pagkakasunod-sunod ng pagbuo.
Magsimula sa pamamagitan ng pagmamarka sa mga posibleng grip zone. Ang isang biswal na bukas na lugar ay hindi awtomatikong magagamit. Maaaring ito ay masyadong makitid para sa isang jaw, nahaharangan ng cutout, natatakpan ng texture, matatagpuan sa kabila ng linya ng pagbaluktot, o mauubos sa kalaunan ng isang nabuong pader.
Pagkatapos ay suriin kung ano ang binabago ng bawat feature:
- Ang mga cutout, butas, at louver ay maaaring makasira sa suction seal o mag-iwan ng masyadong maliit na tuloy-tuloy na contact area.
- Ang mga flange ay nagpapababa sa natitirang patag na bahagi habang binabago ang tigas at balanse ng piyesa.
- Ang mga hem at return ay maaaring humadlang sa pag-access ng tool, pag-access ng gripper, o paglabas ng natapos na piyesa.
- Ang mga matataas na dingding ay maaaring magkasya sa tinukoy na taas ng pagbaluktot ngunit maaaring magbanggaan habang umiikot.
- Ang mga feature na magkakalapit ay maaaring lumikha ng mga indibidwal na valid na baluktot na hindi maaaring pagsamahin sa isang gumaganang pagkakasunod-sunod.
Pagkatapos ng bawat baluktot, i-update ang apat na kondisyon: kung saan pa hawak ng makina ang piyesa, paano sinusuportahan ang piyesa, anong paggalaw ang susunod, at ano ang maaaring magbanggaan. Ipagpatuloy ang pagsusuri hanggang sa pagbababa. Ang isang makina na nakabuo ng huling flange ngunit naipit ang natapos na panel ay hindi pa tapos sa trabaho.
Ang mga label ng pamilya ay maaaring nakakalito. Ang dalawang “cabinet panel” ay maaaring magkasya sa parehong envelope, ngunit ang isang solidong mukha at isang butas-butas na mukha ay nangangailangan ng magkaibang paghawak.
Ang Apat na Uri ng Panel Bender ayon sa Antas ng Automation
Ang mga panel bender ay maaaring pangkatin ayon sa kung sino—o ano—ang nagsasagawa ng pag-load, oryentasyon, paglipat, at pagbababa. Ang paggalaw ng pagbaluktot ay maaaring awtomatiko sa bawat kategorya, ngunit ang mga nakapalibot na sistema ng produksyon ay lubhang nagkakaiba. Para sa isang praktikal na paghahambing, tuklasin ang ADH Machine Tool’s mga solusyon sa CNC panel bender, na nag-uugnay sa mga pagpipiliang automation na ito sa mga kinakailangan sa produksyon ng sheet metal.
Suriin ang automation pagkatapos lamang ng pagsusulit sa paghawak. Ang pag-grip at paggalaw ang nagtatakda ng pagiging posible; ang automation ang nagtatakda kung gaano karaming trabahong pantao ang natitira.
1. Mga panel bender na nilo-load ng operator
Ang makinang nilo-load ng operator ay madalas na pinakapraktikal na pagpipilian para sa flexible at mababang dami ng produksyon. Pinipili ng operator ang blank, kinukumpirma ang pagkakakilanlan at oryentasyon nito, inilalagay ito sa makina, sinisimulan ang cycle, at inaalis ang natapos na panel.
Ang kakayahang umangkop ng tao ay nakakatulong kapag maliit ang mga batch, nag-iiba ang mga kondisyon ng stack, at ang mga katulad na blank ay nangangailangan ng paghuhusga. Ang isang bagong piyesa ay maaaring mangailangan lamang ng pagbabago sa programa at ibang paraan ng paglalagay.
Ang awtomatikong pagbaluktot ay hindi katumbas ng awtomatikong produksyon. Ang paggawa ay maaaring kabilang ang paghihiwalay, pag-verify, pag-ikot, pag-align, pagbababa, inspeksyon, proteksyon, at pag-stack.
Ang ilang makina ay kumukuha ng ganap na kontrol pagkatapos ma-reference ang blank. Ang iba naman ay nangangailangan ng operator na sumuporta, umikot, o muling maglagay ng piyesa sa panahon ng pagkakasunod-sunod. Iba ang mga modelong ito ng paggawa kahit na parehong inilalarawan bilang nilo-load ng operator.
Ang ergonomics ay maaaring maglimita sa output. Ang malalaking sheet ay nangangailangan ng mahabang pag-abot, ang flexible na materyal ay mahirap pantayin, at ang mga nabuong panel ay maaaring mas mahirap alisin kaysa sa mga patag na blank. Ang mas mabilis na blade ay walang gaanong nagagawa habang naghihintay ang makina sa operator.
Ihambing ang output ng buong cycle bawat kinakailangang operator, hindi ang mga baluktot bawat minuto. Ang pag-load ng operator ay nananatiling isang mahusay na pagpipilian kapag ang flexibility nito ay mas mahalaga kaysa sa paggawa na kinakailangan nito. Kapag ang manu-manong paglalagay ay naging pangunahing pagkaantala o panganib sa kaligtasan, nararapat na isaalang-alang ang mas mataas na antas ng automation.
2. Mga panel bender na awtomatikong naglo-load
Ang isang awtomatikong loader ay tumutugon sa isang partikular na bottleneck: paulit-ulit na paghihiwalay ng blank, pagbubuhat, paglalagay, at madalas ay pag-sentro. Ito ay pinaka-epektibo kapag ang papasok na materyal ay pare-pareho at ang pag-load—hindi ang pagkakaiba-iba ng piyesa o pagsisikip sa downstream—ang naglilimita sa output.
Ang pagkakarga at pag-sentro ay magkahiwalay na mga function. Ang isang loader ay maaaring magbuhat ng blank mula sa isang nakahandang tumpok ngunit nakadepende pa rin sa ibang device, o sa isang operator, upang itakda ang datum nito. Dapat kumpirmahin ng mga mamimili kung saan eksaktong nagsisimula at nagtatapos ang automation.
Sa awtomatikong pagkakarga at pag-sentro, ang bawat blank ay dumarating sa isang kilalang posisyon. Ang mga system na naghahanda ng susunod na blank habang nagbe-bending ay maaaring makabawas ng idle time; ang mga sequential loader ay maaaring makabawas ng paggawa nang walang parehong bilis sa cycle-time.
Kung ang isang operator ay naghahatid pa rin ng mga pallet, naghihiwalay ng mga pinaghalong blank, at naglalagay ng mga materyales sa staging, ang system ay may automated na presentasyon sa halip na kumpletong daloy ng materyales.
Ang pagbababa (unloading) ay maaaring magpanatili ng isa pang bottleneck. Ang isang makina na awtomatikong nagkakarga at nagbe-bend ngunit naghihintay ng tao para alisin ang bawat natapos na panel ay hindi maaaring tumakbo nang mag-isa. Kahit ang isang awtomatikong discharge table ay humihinto sa produksyon kapag naabot na nito ang kapasidad.
Itanong kung ilang blank at natapos na piyesa ang maaaring i-buffer, paano natutukoy ang mga double pick o maling blank, at ano ang mangyayari kapag hindi available ang destinasyon ng output. Ang awtomatikong pagkakarga ay dapat kilalanin para sa eksaktong mga function na ginagawa nito—hindi hihigit at hindi kukulang.
3. Mga cell na pang-panel-bending na may integrated na robot
Ang isang dedikadong loader ay karaniwang umuulit ng isang tinukoy na landas sa pagitan ng isang kilalang tumpok at ng makina. Ang isang robot ay maaaring magsagawa ng mas malawak na hanay ng mga paggalaw: lumapit sa iba't ibang posisyon ng tumpok, baguhin ang oryentasyon ng blank, gumamit ng intermediate centering station, magbaba ng mga nabuong piyesa, at gumawa ng iba't ibang output stack.
Ang mga robot cell ay angkop para sa mga kwalipikadong pamilya ng piyesa na nangangailangan ng iba't ibang direksyon ng pagpasok, mga hakbang sa muling oryentasyon, o mga pattern ng pagtatumpok.
Gayunpaman, ang robot ay isang motion platform, hindi isang universal gripper. Ang iba't ibang piyesa ay maaaring mangailangan ng binagong pattern ng pagkuha, adjustable na setting, o magkahiwalay na end-of-arm tooling. Ang bawat opsyon ay nagdaragdag ng hardware, storage, programming, maintenance, at validation.
Ang ilang cell ay naglalagay ng sheet sa isang centering o regrip station at lumalapit muli. Ang bawat paglilipat ay dapat mapanatili ang datum at kontrol sa overlap nang ligtas.
Ang mga bagong piyesa ay nangangailangan ng mga coordinate ng pagkuha, mga landas ng paglapit, mga pagsusuri sa banggaan, lohika ng muling oryentasyon, pagtatumpok, pagpili ng tool, at mga tagubilin sa pagbawi. Ang isang mabilis na demonstrasyon ay hindi nagpapakita ng engineering burden na iyon.
Ihambing ang normal na cycle time, batch changeover, pagsisikap sa programming ng bagong piyesa, at pagbawi mula sa mga karaniwang pagkakamali. Ang robotic flexibility ay mahalaga kapag magagamit ito ng mga operator nang paulit-ulit sa shop floor, hindi lamang pagkatapos ng mahabang interbensyon ng espesyalista.
4. Mga ganap na integrated na bending line
Ang isang ganap na integrated na linya ay nagkokonekta sa storage o upstream na supply ng materyales, pagkakakilanlan ng blank, pagkakarga, paghahanap ng lokasyon, panel bending, pagbababa, at downstream transfer. Tinatanggal nito ang mga paulit-ulit na hangganan ng paghawak ngunit itinatali ang bender sa isang mas malaking production system.
Dapat magpalitan ang linya ng pagkakakilanlan ng piyesa, pagpili ng programa, katayuan ng materyales, kahandaan, data ng kalidad, at impormasyon ng pagkakamali sa bawat yugto. Inilalabas ng storage ang tamang blank; inihihiwalay at itinutuwid ito ng pagkakarga; isinasagawa ng bender ang pagkakasunod-sunod; at inililipat ng pagbababa ang piyesa sa isang buffer, pallet, conveyor, o susunod na proseso.
Dapat i-update ng changeover ang lahat ng apektadong yugto sa halip na ang bending program lamang. Dapat ma-absorb ng mga buffer ang mga maikling pagkaantala. Dapat pigilan ng lohika ng pagkakamali ang isang hindi available na istasyon na lumikha ng hindi kontroladong daloy ng materyales.
Ang integration ay pinakamahusay na gumagana sa matatag na demand, mauulit na routing, at disiplinadong pag-iiskedyul. Nahihirapan ito kapag ang daloy ng produkto ay patuloy na nagbabago o ang mga katabing operasyon ay hindi kayang suportahan ang nakaplanong bilis.
Ang operasyong lights-out ay nangangailangan din ng tamang materyales, sapat na buffer, na-verify na tooling, pagsubaybay sa kalidad, lohika ng pagtanggi, kontroladong pagbababa, at ligtas na pagtugon sa pagkakamali. Kung hindi ma-absorb ng mga downstream na proseso ang output, mahaharang ang linya.
Palitan ang mga Label ng Automation ng isang Function Audit
Ang mga terminong gaya ng “semi-automatic” at “fully automatic” ay masyadong malawak para sa mga desisyon sa pagbili. Ang isang supplier ay maaaring gumamit ng “fully automatic” para sa bending sequence; ang isa naman ay maaaring mangahulugan ng pagkakarga hanggang sa pagbababa; ang pangatlo ay maaaring tumukoy sa isang buong linya na konektado sa storage.
Suriin ang pitong function sa halip: pag-load, pag-locate, paghawak (gripping), pag-ikot at paglipat, pagbaluktot (bending), pag-unload, at changeover. Para sa bawat function, itala ang taong responsable o device, kinakailangang input condition, normal na oras, dalas ng interbensyon, at pagtugon sa exception.
Para ikumpara ang mga function na ito laban sa mga available na opsyon sa CNC bending at sheet metal automation, kumunsulta sa Mga brochure ng produkto ng ADH Machine Tool para sa mga konkretong detalye at configuration ng system.
Ipinapakita ng audit kung ang flexibility ay nagmumula sa paggawa, loader, robot, o konektadong linya.
Ang Apat na Pangunahing Paraan ng Paghawak (Gripping Methods)
Kapag malinaw na ang hangganan ng automation, ang susunod na tanong ay kung paano pisikal na hinahawakan ng system ang sheet. Ang pagkuha (pickup) ay unang pagsubok lamang. Ang paraan ng paghawak ay dapat lumaban sa pagdulas, panatilihin ang datum habang bumibilis at humihinto, manatiling malayo sa mga tool, manatiling accessible habang nabubuo ang mga dingding, at ligtas na i-unload ang natapos na panel.
1. Mechanical-clamp manipulators
Ang mechanical clamp ay nag-aipit sa sheet sa pagitan ng magkatapat na contact surface. Dahil nakakagawa ito ng puwersa sa paghawak sa pamamagitan ng direktang presyon sa halip na airtight seal, kaya nitong humawak ng mga butas, texture, at iba pang kondisyon na nakakaabala sa vacuum.
Ang positive load path ay nakakatulong habang nag-iikot. Hindi mahalaga ang porosity, bagaman ang langis ay maaari pa ring magpababa ng friction.
Ang limitasyon ay ang mahigpit na kinakailangan sa holding-zone. Kailangan ng mga panga (jaws) ng sapat na accessible at matigas na materyal para sumara nang maayos, makabuo ng presyon, at manatiling malayo sa mga bend at bahagi ng makina. Ang isang malaking blank ay maaaring kulang pa rin sa isang magagamit na clamping land.
Ang mga butas sa ilalim ng panga ay nagpapababa ng contact area. Ang mga cutout malapit sa holding zone ay maaaring magpahina sa strip hanggang sa ito ay bumaluktot sa halip na maglipat ng galaw. Ang isang maikling gilid ay maaaring payagan ang paunang pagkuha ngunit kailangan itong pumasok sa mga bending tool sa kalaunan, na nagpipilit ng regrip.
Ang nakapokus na presyon ng panga ay maaaring mag-iwan ng marka o magpabaluktot sa manipis na sheet, at ang isang panel ay maaaring umikot sa paligid ng maliit na grip. Ang mas malalapad na panga, hugis na mga daliri, o pansamantalang tab ay dapat subukan sa buong sequence.
2. Vacuum manipulators
Ang vacuum pad ay sumasara (seal) laban sa sheet. Ang mas mababang presyon sa loob ng cup ay lumilikha ng puwersa sa paghawak, habang ang friction at ang pagkakaayos ng maraming pad ay lumalaban sa pagdulas at pag-ikot.
Ang mga nakakalat na pad ay sumusuporta sa mukha nang hindi sumasakop sa perimeter, na nakakatulong sa mga short edge flange. Ang isang maliit na solidong blank ay maaaring mas madaling hawakan kaysa sa isang malaking perforated panel.
Ang bawat aktibong cup ay nangangailangan ng sealable area, at ang pattern ay dapat kontrolin ang center of gravity. Ang mga indibidwal na kontrolado o adjustable na cup zone ay maaaring tumanggap ng iba't ibang outline, ngunit ang adjustment ay hindi makakalikha ng sealing surface kung wala naman nito.
Ang mga perforation ay problema kapag nahulog ang mga ito sa ilalim ng mga aktibong pad o nag-aalis ng mga stable na cup pattern. Ang langis ay maaaring makadumi sa mga pad at magpababa ng friction, na nagpapahintulot sa sheet na dumulas kahit na may vacuum pa rin. Ang texture ay lumilikha ng mga leakage path, habang ang warped na materyal ay maaaring pumigil sa ilang cup na maglapat nang sabay-sabay.
Sa protective film, ang bond ng film-to-metal ang nagdadala sa panel. Ang mga lukot, maluwag na gilid, debris, o mahinang kapit ay maaaring magdulot ng pag-usod. Subukan ang mga bahaging may film nang dinamiko, hindi sa pamamagitan ng nakatigil na pag-angat lamang.
3. Robotic edge o custom grippers
Ang robot end-of-arm tooling ay maaaring gumamit ng mga mechanical finger, edge clamp, vacuum pad, part-specific support, o kombinasyon nito. Ang isang edge gripper ay maaaring umiwas sa cosmetic face at makayanan ang mga perforation kapag ang solidong hangganan ay nananatiling accessible. Ang mga custom finger ay maaaring kumapit sa notch, reinforced lip, o pansamantalang tab.
Nakatutulong ito kapag ang access ang pangunahing problema: ang robot ay maaaring lumapit mula sa ibang anggulo o muling i-orient ang blank sa labas ng bending zone.
Ang mga karagdagang axis ay hindi lumilikha ng clearance kung saan ang nabuong geometry ay humarang sa ruta. Kailangan pa rin ng gripper ng espasyo para lumapit, sumara, humawak, bumukas, at umatras pagkatapos ng bawat bend.
Ang lalim ng daliri, jaw stroke, tigas, mga sensor, at mga support point ay dapat angkop sa load. Ang mahabang daliri ay maaaring umabot sa likod ng flange ngunit maaaring bumaluktot; ang maikling jaw ay maaaring mawalan ng access pagkatapos ng unang bend.
Ang high-mix production ay nagdaragdag ng trade-off sa changeover. Ang isang adjustable gripper ay maaaring sumaklaw sa maraming piyesa ngunit maaaring makompromiso ang tigas o contact area. Ang ilang nakalaang tool ay maaaring magbigay ng mas mahusay na kontrol habang nangangailangan ng imbakan, pagkakakilanlan, pagpapalit ng tool, maintenance, at hiwalay na validation ng programa.
4. Hybrid o reconfigurable na paghawak
Ang ilang pamilya ng piyesa ay nangangailangan ng higit sa isang paraan ng paghawak. Ang isang makinis na pinto ay maaaring mas gusto ang vacuum dahil ang mga gilid nito ay dapat manatiling malaya. Ang isang butas-butas na bersyon ng parehong pinto ay maaaring mangailangan ng mekanikal na kontak. Ang isang lumalalim na tray ay maaaring magsimula sa face grip at sa kalaunan ay mangailangan ng edge grip o kontroladong handoff.
Ang mga hybrid system ay maaaring pagsamahin ang vacuum at mekanikal na tooling, mga selectable cup zone, adjustable jaws, mga pares na manipulator, o awtomatikong pagpapalit ng robot tool. Ang isang device ay maaaring humawak sa simula ng sequence at ilipat ang kontrol pagkatapos magsara ang orihinal na access path.
Ang halaga ay nagmumula sa paglutas ng isang dokumentadong kahinaan. Ang bawat dagdag na mode ay nagpapakilala rin ng isa pang operating state, collision envelope, pasanin sa maintenance, at recovery path.
Ang isang hybrid na disenyo ay sulit sa gastos nito kapag ginagamit ito ng mga paulit-ulit na piyesa upang alisin ang manual transfer o machine exclusion—hindi kapag ang mga bihirang outlier lamang ang nangangailangan nito.
Limang Tampok ng Piyesa na Maaaring Mag-alis ng Uri ng Panel Bender
Suriin ang bawat piyesa bilang isang pagkakasunod-sunod ng mga estado: pickup, lokasyon, pag-bend, pag-ikot, regrip o handoff, at pag-unload. Ang resulta ay dapat itala bilang pass, conditional, o reject.
Ang isang conditional na resulta ay nangangailangan ng tinukoy na pagbabago—gaya ng bagong posisyon ng grip, tool, pagkakasunod-sunod ng bend, o paraan ng paglipat—na maaaring subukan. Ang “Maaaring malutas ito ng custom tooling” ay hindi isang conditional pass maliban kung ang contact point, approach, paraan ng paghawak, at release path ay tinukoy.
1. Walang malinaw na grip zone
Ipatong ang aktwal na jaw footprint o aktibong cup pattern sa bawat mahalagang estado ng piyesa. Huwag gumamit ng representatibong tuldok. Ang mekanikal na gripper ay nangangailangan ng maaabot at matigas na land; ang vacuum ay nangangailangan ng sapat na tuluy-tuloy na ibabaw sa ilalim ng mga aktibong cup.
Magbigay ng partikular na pansin kapag ang susunod na bend ay kumakain sa kasalukuyang grip. Ang regrip ay nangangailangan ng isa pang naa-access na zone, habang ang handoff ay nangangailangan ng panahon kung kailan parehong hawak ng mga device ang piyesa.
2. Hindi sapat na espasyo para sa pag-ikot o pag-reposition
Ang ligtas na paghawak ay hindi garantiya ng clearance sa paggalaw. Ang sulok ng blank ay maaaring pumasok sa frame habang umiikot, at ang nabuong pader ay maaaring gumuhit ng mas malaking arc patungo sa tooling o mesa.
Suriin ang kumpletong three-dimensional swept volume ng gripper, manipulator, sheet, at mga nabuong feature. Isama ang return path pagkatapos ng bawat bend. Ang isang device na kayang pumasok sa working area ngunit hindi kayang umatras ay hindi nakatapos ng isang magagawa (feasible) na paggalaw.
Ang ibang pagkakasunod-sunod ng bend o bidirectional bending ay valid lamang kung pinapanatili nito ang grip at ginagawa ang kinakailangang geometry.
3. Geometry sa labas ng tooling envelope
Ang mga makitid na flange, malalalim na kahon, hem, return, at matatayog na pader ay maaaring maglagay ng nabuong materyal sa lugar kung saan hindi maaaring magkasabay ang talim, holder, gripper, at istruktura ng makina. Ang nominal na haba ng pagtatrabaho at kapal ng sheet ay hindi nagpapakita ng mga hidwaang ito.
Suriin ang aktwal na profile ng tool, direksyon ng pagbaluktot, mga dimensyon, gripper, approach, at withdrawal. Mabibigo ang isang espesyal na talim kung pipilitin nito ang grip sa isang cutout o ikukulong ang piyesa.
4. Mga butas-butas o kosmetikong ibabaw
Ang isang malaking patag na rehiyon ay hindi laging magagamit na grip surface. Ang mga butas ay nakakaabala sa vacuum; ang langis ay maaaring maging sanhi ng pagdulas; ang mga makitid na profile ay maaaring hindi magkasya sa sapat na mga cup; at ang isang mabigat na blank ay nagpapataas ng load sa natitirang contact area.
Ang mga kosmetikong ibabaw ay lumilikha ng ibang hangganan. Ang mga dumi sa ilalim ng mga cup, kulubot na film, matitigas na panga, sliding contact, at mga support table ay maaaring mag-iwan ng mga marka kahit na secure ang grip.
Subukan ang materyal sa produksyon gamit ang normal na langis, film, coating, direksyon ng burr, at mga limitasyon sa finish. Ang isang nakapirming pickup ay hindi nagpapatunay na ang datum ay makakaligtas sa isang dynamic na cycle.
5. Maliliit, makitid, mabigat, o hindi balanseng mga blank
Ang pinakamaliit na magagamit na blank ay hindi ang pinakamaliit na sheet na pumapasok sa makina. Ito ang pinakamaliit na sheet na kayang i-secure ng naka-configure na gripper nang hindi hinaharangan ang pagkakasunod-sunod ng pagbaluktot. Ang distansya ng cup, geometry ng panga, mga posisyon ng suporta, at ang laki ng katawan ng gripper ay mahalaga lahat.
Ang mga mabigat at hindi balanseng piyesa ay nagpapakilala ng bigat at moment. Ang isang blank ay maaaring manatili sa ibaba ng nakasaad na payload ng manipulator ngunit lumilikha ng labis na leverage kapag hinawakan malapit sa isang dulo. Habang naiipon ang mga baluktot, gumagalaw ang sentro ng grabidad at ang mga matatayog na pader ay maaaring magpalakas ng load sa panahon ng pagsisimula at paghinto.
Suriin ang grip, sentro ng grabidad, unsupported span, acceleration, at formed state. Isama ang pag-unload: ang natapos na piyesa ay maaaring ikulong ang gripper sa likod ng isang return.
Tooling at Drive Systems: Ihambing ang mga Ito Matapos Patunayan ang Paghawak
Kapag ang dalawang makina ay kaya nang humawak, magmanipula, magbaluktot, at mag-unload ng mga itinakdang piyesa, ang teknolohiya ng tooling at drive ay nagiging makabuluhang mga pagkakaiba. Ino-optimize nila ang isang gumaganang pagkakasunod-sunod; hindi nila sinasalba ang isang imposible.
Universal, segmented, at awtomatikong adjustable na tooling
Ang terminolohiya ng kagamitan ay nag-iiba ayon sa gumawa, kaya ihambing kung ano ang pisikal na nagbabago. Ang isang unibersal na may hawak ng blangko ay sumasaklaw sa malawak na hanay na may kaunting muling pagtatayo. Ang naka-segment na kagamitan ay gumagamit ng mga seksyon na nakaayos para sa kinakailangang haba ng pagtatrabaho o heometriya. Ang mga sistemang awtomatikong nahahanay ay nagkokonpigura sa mga seksyon na iyon sa ilalim ng kontrol ng programa.
Ang universal tooling ay nagbabawas ng mga pagbabago ngunit nagpapanatili ng mga limitasyon sa clearance. Ang segmented tooling ay kumokontrol sa aktibong span ngunit nangangailangan ng manu-manong pagsasaayos. Ang awtomatikong pagsasaayos ay nakakatipid ng paulit-ulit na oras ng setup habang nagdaragdag ng gastos at maintenance.
Ang dalas ng changeover—hindi ang laki sa catalog—ang nagtatakda ng halaga ng flexible tooling. Ang isang pabrika ay maaaring gumawa ng maraming piyesa sa mahabang lingguhang kampanya at paminsan-minsan lang mag-adjust ng mga tool. Ang isa naman ay maaaring magpalit-palit sa apat na pamilya nang ilang beses bawat shift. Ang pangalawang shop ang may mas matibay na dahilan para sa awtomatikong pagsasaayos.
Bilangin ang mga totoong pagbabago sa tooling, materyal, programa, inspeksyon, setup ng grip, at output. Ang awtomatikong tooling ay kumikita lamang ng halaga nito kapag tinatanggal nito ang paulit-ulit na pagkalugi.
Servo-electric at hydraulic na mga unit ng pagbaluktot
Ang mga servo-electric drive ay gumagamit ng mga electric actuator upang lumikha at kumontrol ng paggalaw sa pagbaluktot. Ang mga hydraulic system ay bumubuo ng puwersa sa pamamagitan ng pressurized na fluid. Ang alinman ay maaaring maging angkop matapos ma-qualify ang pinakamahirap na piyesa at duty cycle.
Ang mga servo-electric na disenyo ay karaniwang kaakit-akit para sa tumutugon, matipid sa enerhiya, at paulit-ulit na trabaho, lalo na sa mas manipis na materyal. Ang mga hydraulic system ay nananatiling nakakahimok kung saan ang makapal na materyal, mataas na puwersa, o tuluy-tuloy na presyon ang nangingibabaw.
Ihambing ang mga sumusunod sa ilalim ng totoong kondisyon ng produksyon:
- Kabuuang oras ng siklo: Isama ang paghawak, muling pagpoposisyon, pagsasaayos ng kagamitan, at pagbabawas (unloading) sa halip na pagsukat lamang sa paggalaw ng talim.
- Enerhiya at ingay: Ang mga sistemang elektrikal ay makakabawas sa idle demand at ingay ng makina, ngunit mahalaga pa rin ang mga auxiliary equipment at ang aktwal na tungkulin sa produksyon.
- Pagpapanatili: Iniiwasan ng mga servo system ang hydraulic fluid at pamamahala sa tagas, ngunit lubos na nakadepende sa mga drive, sensor, at kontrol. Ang mga hydraulic system ay nangangailangan ng fluid, seal, pagsasala (filtration), at pamamahala sa temperatura.
- Puwersa at tungkulin: I-verify ang kapasidad para sa aktwal na grado ng materyal, kapal, haba ng pagbaluktot, mga tool, at tuluy-tuloy na rate ng produksyon—hindi lamang ang nominal na maximum.
- Pag-uulit (Repeatability): Mahalaga ang kontrol ng drive, ngunit ang tigas ng makina, kondisyon ng tool, thermal behavior, pagkakaiba-iba ng materyal, sensing, at kompensasyon ay humuhubog din sa consistency ng natapos na piyesa.
Gamitin lamang ang teknolohiya ng drive bilang tie-breaker kapag ang parehong makina ay nakakagawa ng pinakamahirap na piyesa nang may sapat na reserba.
Itugma ang Arkitektura sa Profile ng Produksyon
Ang tamang sistema ay nakadepende sa geometry, pattern ng batch, demand sa puwersa, kondisyon ng ibabaw, paggawa, at daloy ng materyal—hindi lamang sa taunang dami.
| Profile ng produksyon | Malamang na panimulang arkitektura | Pangunahing pokus ng kwalipikasyon |
|---|---|---|
| Mataas na mix, mababang volume | Makina na nilalagyan ng operator o flexible na awtomatiko | Mabilis na pagbabago ng programa at tooling; madaling manual na paghawak; malawak na compatibility ng piyesa |
| Paulit-ulit na medium-to-high volume | Makina na may awtomatikong pag-load o integrated line | Maaasahang presentasyon, matatag na daloy ng input/output, full-cycle throughput |
| Produksyong walang tao (Lights-out production) | Pinagsamang sistema mula imbakan hanggang pagdiskarga | Closed-loop control, pagbawi mula sa pagkakamali, mga buffer, paghawak sa mga reject, setup ng kagamitan nang walang operator |
| Malalaki, mabibigat, o mahirap hawakang mga panel | Mekanismong pagkakarga na may matibay na suporta at kontroladong pag-ikot | Sentro ng grabidad, moment, bidirectional bending, ligtas na pagdiskarga |
| Mga bahaging may butas o kosmetikong bahagi | Kwalipikadong mekanikal, vacuum, custom, o hybrid na grip | Seal area, clamp land, mga marka ng kontak, gawi ng pelikula, paulit-ulit na kalidad ng ibabaw |
| Pinaghalong mga pamilya ng produkto na hindi magkakatugma | Flexible na cell o magkakahiwalay na proseso | Routing matrix, magkakasalungat na pangangailangan sa grip, mga outlier ng puwersa, ekonomikong pagiging kumplikado |
High-mix, low-volume na trabaho
Ang isang operator ay kadalasang mas matipid na nakaka-adjust sa mga pagkakaiba kaysa sa isang awtomatikong feeder na kailangang i-reconfigure para sa bawat maliit na batch. Ang manual na pagkakarga ay hindi awtomatikong primitive; para sa magaan at madaling hawakang mga blank, ito ang maaaring pinaka-flexible na paraan ng paghawak ng materyales sa cell.
Targetin ang mga madalas na pagkalugi: ang awtomatikong pagsasaayos ng tool ay maaaring mag-alis ng setup, at ang bidirectional bending ay maaaring makaiwas sa manual na pagbaligtad. I-automate lamang ang pagkakarga kung kaya nitong hawakan ang tunay na halo nang walang malawakang bagong engineering.
Paulit-ulit na medium-to-high volume
Ang mga matatag na takbo ay ginagawang paulit-ulit ang pagkakarga at pagdiskarga sa halip na nakabase sa paghuhusga. Ang awtomatikong pagpapakain ay maaaring mag-alis ng paulit-ulit na paggawa, habang ang isang pinagsamang linya ay maaaring mag-ugnay ng bending sa imbakan, pagputol, inspeksyon, o downstream transfer.
Kapag ang isang pamilya ang nangingibabaw, ang simpleng tooling ang maaaring pinaka-ekonomiko. Nakakatulong ang awtomatikong pagsasaayos kapag ang mga kontroladong variant ay magdudulot sana ng madalas na paghinto.
Produksyong walang tao (Lights-out production)
Ang produksyong walang operator ay nangangailangan ng pagkakakilanlan ng materyales, pagkuha ng programa, awtomatikong tooling, in-process verification, kontroladong handoff, paghawak ng reject, kapasidad ng output, at ligtas na pagtugon sa pagkakamali. Ang bawat transfer ay dapat makakuha ng kontrol bago pakawalan ng naunang device ang bahagi.
Ang closed-loop measurement ay dapat makatukoy ng materyales, posisyon, springback, o pagkakaiba sa kalidad. Ang isang proseso na regular na nangangailangan ng operator upang ituwid ang mga blank o iligtas ang pagdiskarga ay awtomatiko lamang, hindi autonomous.
Malalaki, mabibigat, o mahirap hawakang mga panel
Ang mga bahaging ito ay maaaring madaling hawakan habang patag at hindi matatag pagkatapos ilipat ng malalim na flange ang sentro ng grabidad. Ang awtomatikong pagkakarga ay unang kinakailangan lamang. Maaaring mangailangan ang system ng mga pinahabang suporta, mga coordinated arm, kontroladong pag-ikot, at bidirectional bending upang mabawasan ang mga pagbaligtad.
Ang laki ng panel ay hindi nagtatakda ng drive. Ang isang malaki at manipis na blank ay maaaring angkop sa servo-electric power; ang mahaba, makapal, at mataas ang puwersang trabaho ay maaaring mas pabor sa hydraulics. Ang paghawak at suporta ay karaniwang mas mahalaga kaysa sa maliit na bawas sa oras ng pagtalim (blade time).
Mga bahaging may butas (perforated), may pintura na (prepainted), at kosmetiko
Ang mga bahaging ito ay walang iisang ideal na paraan ng paghawak. Ang isang malinis at solidong prepainted na panel ay maaaring mas pabor sa vacuum dahil iniiwan nitong malaya ang mga short edge flange. Ang isang may butas o mamantikang blank ay maaaring mangailangan ng non-cosmetic clamp land o pasadyang mekanikal na grip.
Kung ang drawing ay hindi nagbibigay ng maaasahang vacuum area o ligtas na mechanical contact point, maaaring mangailangan ang bahagi ng pagbabago sa disenyo o ibang proseso. Ang maayos na paggalaw ay hindi kayang tumbasan ang mga cup na nakalagay sa ibabaw ng mga butas o jaw na inilapat sa nakikitang bahagi.
Pinaghalong pamilya ng mga bahagi
Ang isang flexible na makina ay hindi laging pinakamahusay. Ang mga solidong pinto, makikitid na perforated na takip, at paminsan-minsang makakapal na istruktura ay maaaring mas matipid kung hiwalay na proseso.
Gumawa ng routing matrix para sa bawat pamilya: posibleng paraan ng paghawak, pag-ikot, pagbaligtad, pagbabago ng tooling, puwersa, mga restriksyon sa finish, pag-unload, at target na dami. Ang isang solong sistema ay magiging makatuwiran lamang kung ang isang arkitektura ay pumasa sa bawat nakatalagang row at ang flexibility nito ay nakakatipid ng sapat na paggawa o changeover para bigyang-katwiran ang pagiging kumplikado nito.
Patunayan ang Makina Bago Mag-isyu ng Purchase Order
Ituring ang pagpili ng makina bilang isang qualification test, hindi isang sales demonstration. Magbigay ng mga boundary part na humahamon sa grip area, rotation clearance, access sa tooling, proteksyon sa ibabaw, pagkakaiba-iba ng materyal, at automated handling.
Gumamit ng mga production drawing, totoong materyales, normal na langis o protective film, at ang nilalayong pagkakasunod-sunod ng upstream at downstream. Ang isang simpleng parihabang sample ay nagpapatunay lamang ng pangunahing operasyon, hindi ng pagiging tugma sa produksyon.
Ilagay ang protocol sa purchase order: pagsasaayos ng makina, gripper, mga tool, software, rebisyon ng bahagi, materyal, pagkakasunud-sunod, mga hangganan ng timing, mga sukat, pinapayagang mga aksyon, at mga pamantayan ng pass/fail. Ang pag-aatas ng mga pagsubok sa pagtanggap sa pabrika at site.
Subukan ang kumpletong pagkakasunod-sunod
Panoorin ang makina habang kinukuha at inilalagay ang blank, panatilihin ang kontrol habang nawawala ang patag na bahagi, paikutin o i-regrip nang walang banggaan, abutin ang bawat liko, suportahan ang nagbabagong hugis, at i-unload nang walang gasgas o deformasyon.
Kung ang isang operator ay nag-aayos ng flange, naglilinis ng mga cup, nagpoposisyon muli ng kanto, o nagliligtas ng pag-ikot, isama ang gawaing iyon sa inaprubahang paraan at cycle time.
Magpatakbo ng mga paulit-ulit na bahagi, hindi isang inihandang blank lamang, at suriin ang mga protektadong ibabaw pagkatapos ng makatotohanang produksyon.
Sukatin ang full-cycle at changeover time
Tukuyin ang mga hangganan ng timing bago ang test. Depende sa iminungkahing sistema, sukatin ang pagkakakilanlan ng blank, pagpili ng programa, pagsasaayos ng tool, pag-load, pag-align, pagbaluktot, pag-ikot, pag-regrip, pagbaligtad, pag-unload, pag-stack, at routine na interaksyon ng operator.
I-record nang hiwalay ang steady-state cycle time at batch-transition time. Ang mabilis na pagbaluktot ay maaaring mabawi ng mabagal na tooling, replenishment, setup ng grip, o mga pagbabago sa pag-unload.
Magpatakbo ng mga bahagi sa pagkakasunod-sunod na parang produksyon sa halip na ayusin ang bawat blank para sa pinakamadaling presentasyon. I-record ang bawat interbensyon, reject, paulit-ulit na fault, at restart. Ibase ang pagtanggap sa isang napagkasunduang kalkulasyon ng workload, hindi sa pinakamabilis na indibidwal na cycle.
I-verify ang accuracy, repeatability, at kalidad
Ang pagtanggap ay dapat sumunod sa drowing at downstream function: mga dimensyon ng flange, posisyon ng tupi, kabuuang sukat, mga dayagonal, kakinisan, ugnayan ng butas-sa-tupi, mga mating feature, at mga protektadong ibabaw.
Ang accuracy ay sumusukat sa pagkamit ng target; ang repeatability ay sumusukat sa katatagan sa kabuuan ng isang run. Ang isang magandang sample ay nagpapatunay lamang ng kakayahan sa setup, hindi ng katatagan sa produksyon.
Kung ang sequence ay naglalabas, nagbabaligtad, o muling kumukuha ng piyesa, sukatin ang mga apektadong feature. I-test ang springback control sa mga inaasahang grado, kapal, direksyon ng grain, coating, at mga supplier.
Tukuyin ang cosmetic quality sa mga terminong naoobserbahan, kabilang ang mga limitasyon para sa mga gasgas, marka ng clamp, marka ng cup, pagbaluktot ng gilid, paglipat ng langis, at pinsala sa film. Ang mga malabong kinakailangan gaya ng “magandang kalidad ng ibabaw” ay mahirap ipatupad pagkatapos ng delivery.
Magtakda ng pamantayan para sa bawat inaangking automation function.
Para sa pag-load, pag-locate, paghawak, pagtupi, paglipat, pag-unload, pag-stack, pag-uulat, at pag-recover, isaad ang pinapayagang kondisyon ng input, kinakailangang aksyon, mga sakop na piyesa, cycle time, mga pinapayagang interbensyon, pagtugon sa fault, at kondisyon ng output.
Ang mga test sa pabrika at site ay dapat gumamit ng biniling configuration. Ang ibang mga gripper, dagdag na tool, inihandang stack, o hindi magagamit na support equipment ay hindi nagbibigay ng kwalipikasyon sa inihatid na makina.
Kailan Mas Mahusay na Pagpipilian ang Press Brake o Folding Machine
Ang pagpasa sa handling test ay hindi awtomatikong nangangahulugan na ang panel bender ang pinakamahusay na proseso. Ang isang teknikal na posibleng piyesa ay maaaring mangailangan pa rin ng masyadong maraming espesyal na tab, regrip, manual na pagsaklolo, o mga secondary operation.
A press brake ay kadalasang mas malakas para sa iba't ibang tatlong-dimensyonal na heometriya na nangangailangan ng nababagong pagpwesto sa paligid ng suntok at namatay. Ang operator o robot nito ay maaaring humawak sa bahagi sa pagitan ng mga baluktot nang mas maaasahan kaysa sa kaya ng panel-bender manipulator na mapanatili ang kontrol sa pamamagitan ng isang espesyal na ruta.
Ang folding machine ay maaaring angkop para sa malalaking panel na ang pangunahing katawan ay nananatiling suportado habang ang naka-clamp na gilid ay binubuo ng isang folding beam. Maaari nitong mabawasan ang ilang pagbubuhat at pagkadulas ng ibabaw, bagaman ang access sa beam at geometry ng flange ay nagpapakilala ng iba't ibang limitasyon.
Ihambing ang setup, paggawa, tooling, paghawak, mga secondary process, pagkawala ng kalidad, laki ng batch, at paggamit. Ang pagiging kumplikado na hindi naman ginagamit ng karamihan sa mga piyesa ay maaaring magbura sa bentahe ng pagiging produktibo ng isang panel bender.
Prinsipyo sa Pinal na Pagpili
Ang pinakamahusay na panel bender ay ang arkitekturang hindi gaanong kumplikado na kayang kontrolin nang maaasahan ang bawat piyesang nakatalaga rito habang tinutugunan ang mga target sa paggawa, throughput, kalidad, at integrasyon.
Magsimula sa blank at sundan ito sa pickup, lokasyon, paghawak, pagtupi, pag-ikot, muling paghawak, at pag-unload. Alisin ang anumang arkitektura na nawawalan ng datum, walang clearance, nakakasira sa ibabaw, o nangangailangan ng nakatagong manual na tulong. Saka lamang ihambing ang automation, tooling, teknolohiya ng drive, bilis, at brand.
Ang isang purchase order ay dapat basahin na parang isang production test script. Kung ang iminumungkahing sistema ay hindi kayang gawing isang tinanggap at na-unload na piyesa ang pinakamahirap na representative blank sa napagkasunduang bilis, hindi lamang ito nakaligta sa isang specification. Nabigo ito sa trabaho.