
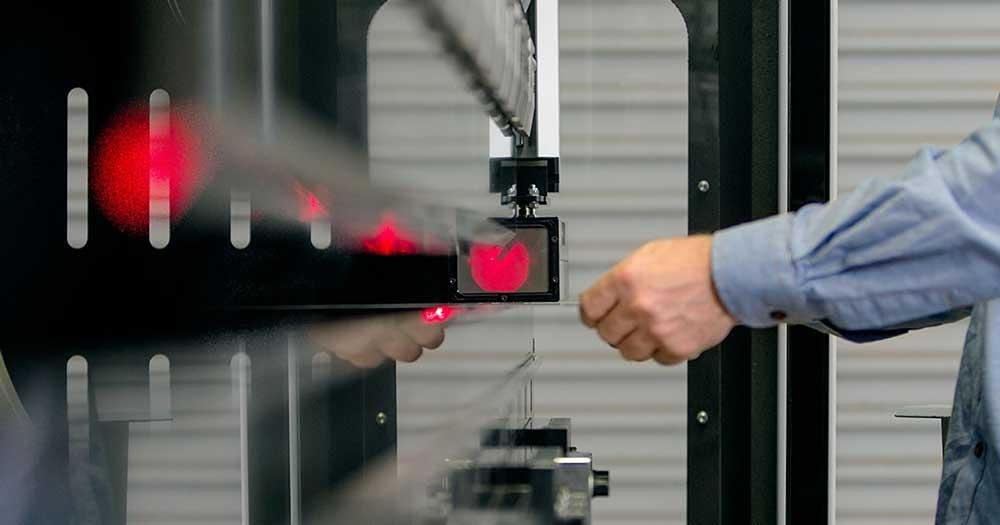
Bir gece vardiyası sahasına girdiğimde, $3,000 ışık perdesinin, oluklu mukavva ve yarım rulo koli bandıyla devre dışı bırakıldığını gördüm. Operatör parmağını kaybetmeye çalışmıyordu; 16'lık sacdan 4×8'lik bir levhayı bükmeye çalışıyordu. Güvenlik kılavuzu, ondan sıkışma noktasından 24 inç uzakta durmasını istiyordu. Yerçekimi ise, levhayı kalıba yakın desteklemeden, onun kırışmasına, kamçılanmasına ve parçayı mahvetmesine sebep oluyordu. Abkant presleri, damgalama presleri gibi düşünüyor, hareketi kısıtlayan rijit bariyerler ekliyoruz. Oysa metal bükmek, ellerinizi çekip tamamen uzaktan yapılan bir iş değil. Dinamik bir iş akışına bir “deli gömleği” zorla giydirildiğinde atölye her zaman onu kesip atmanın bir yolunu bulur.
İlgili: Abkant Pres Güvenliği
İlgili: Pres Baskı Lazer Güvenliği
Operatörlerin Abkant Pres Güvenlik Sistemlerini Sürekli Devre Dışı Bırakmasının Asıl Sebebi
Bir sürücü kursu eğitmeni direksiyonu tamamen kilitliyken bir kamyonu paralel park etmeye çalıştığınızı hayal edin. Kaldırımı görebilir ve açıyı anlayabilirsiniz, ama sizi korumak için tasarlanan sistem manevra kabiliyetinizi elinizden almıştır.
Bu durum, tek teknolojili abkant koruma sistemlerinin yarattığı psikolojik ve fiziksel sürtüşmeyi tam olarak yansıtır. Makine güvenliğine kusurlu bir varsayımla yaklaşırız: en iyi koruma, çalışanı tehlike bölgesinden tamamen dışlamaktır. Rijit bir koruma, bir deli gömleğidir; hiçbir esneklik tanımaz. Oysa operatörün aslında ihtiyaç duyduğu şey, hareketlerini izleyen, ağır bir levhayı idare etmesi gerektiğinde ona alan tanıyan, ancak gerçek bir tehlike belirdiğinde müdahale eden bir gözcüdür. Bunu, bir denetçinin eski bir mekanik abkant prese iki elle kumanda zorunluluğu getirdiğinde ve mekanik makinelerin sabit kurs boylarına ve hidroliklere kıyasla kötü durma performansına sahip olduğunu görmezden geldiğinde başarısız olduğunu gördüm. Operatör düğmelere basar, koç stroğa başlar ve elleri dolu olduğundan, düşen iş parçasını yakalayamaz. Ya güvenliği operatörün doğal ritmine uyum sağlayacak şekilde tasarlarsınız ya da üretim ile OSHA arasında üretimin her zaman kazandığı o tavizi vermek zorunda kalırsınız.
“Yakın Mesafe” Paradoksu: Sac Bükmenin Neden Standart Güvenlik Mantığına Karşı Geldiği
30 inçlik geniş bir flanşı 90 dereceye bükerken izleyin. Koç aşağı inerken, levhanın bükülmemiş kısmı, koç hızına doğrudan orantılı bir hızla yukarı fırlar. Operatör onu tutmuyorsa, metal kendi kaotik yolunu izler.
Bu durum, abkant presin temel paradoksunu yaratır: İş parçası ikincil bir tehlikedir, ancak bu tehlikeyi kontrol etmek, operatörün ellerinin birincil tehlikeye—kalıba—çok yakın olmasını gerektirir. Standart güvenlik mantığı, mesafenin güvenlik getirdiğini söyler. Bükme mantığı ise mesafenin, düşen bir parça, bozulmuş bir flanş ya da operatörün çenesine çarpan bir iş parçası anlamına geldiğini söyler. Bunu, atölyelerin sabit, kilitlenebilir bariyer muhafazaları kurduğunda ve operatörün güvenle pleksi cam bir duvarın arkasında durabileceğini varsaydığında başarısız olduğunu gördüm. Cetvelden geniş bir şeyi bükmeye çalıştıklarında, parçanın ağırlığını destekleyecek kimse olmadığından iş parçası arka dayamadan sarkar. Ya güvenliği bükmenin şiddetli fiziği etrafında tasarlarsınız ya da üretim ile OSHA arasında üretimin her zaman kazandığı o tavizi verirsiniz.

İş Noktasına Erişim: Diğer Hiçbir Makinenin Bu Kadar Şiddetli Uygulamadığı Bir Kısıtlama
Bir CNC frezede mengeneyi sıkar, ağır polikarbon kapıyı kapatır ve çevrim başlat düğmesine basarsınız. Makinenin kendisi fikstürdür. Bir abkantta ise, insan elleri fikstürdür.
Sıkışma noktası sadece bir tehlike bölgesi değildir; aktif çalışma alanıdır. Atölyedeki çoğu ağır makine kurulumun çalışmadan ayrılmasına izin verir. Abkant ise bunları tek, kesintisiz bir fiziksel eylemde birleştirir. Operatör boş plakayı dayamalara yaslamak, hizalamak ve strok boyunca yönlendirmek zorundadır. Bunu, güvenlik mühendislerinin, zemine yakın algılanmayan boşlukları engellemek için yatay varlık algılama matları gibi damgalama pres mantığını abkanta uyguladığında, bunun başarısız olduğunu gördüm. Operatör, makine hatası vermeden ters flanşlı bir parçayı kalıba sürmek için dengesiz bir hareket yapmak zorunda kalır. Ya operatörün bedenini iş tutucu fikstürün gerekli bir parçası olarak kabul edersiniz ya da üretim ile OSHA arasında üretimin her zaman kazandığı o tavizi verirsiniz.
Neden Korumaları Devre Dışı Bırakmak, Yüksek Çeşitlilikteki İşler İçin Söylenmeyen, “Normal” Bir Çözüm Haline Geldi
Birinci iş, 5.000 basit açılı braketten oluşan bir seridir. İkinci iş, tek ve son derece özelleştirilmiş bir elektrik panosudur ve dört karmaşık dönüş flanşına ile olağandışı bir ağırlık merkezine sahiptir.
Kâğıt üzerinde kusursuz görünen güvenlik ekipmanı genellikle statik bir ortam varsayar. Sabit körleme penceresine sahip bir ışık perdesi, o 5.000 brakette mükemmel çalışır. Operatör bir ritim yakalar, perde belirli 2 inçlik boşluğu görmezden gelir ve parçalar hızla çıkar. Ancak yüksek çeşitlilikli üretim, bu statik varsayımları yok eder. Özel muhafaza geldiği anda, operatör, kutunun garip ağırlığını dengelemek için geleneksel güvenlik bölgesine adım atmak zorundadır. Bunu, tek bir ışık perdesi yapılandırmasına tamamen bel bağlayan bir atölyede başarısız gördüm. Tek seferlik bir parça için körleme penceresini yeniden programlamak, bükme işinden daha uzun sürer. Dolayısıyla operatör koli bandına sarılır. Ya gerçek zamanlı olarak parça çeşitliliğine uyum sağlayan hibrit bir sistem kurarsınız ya da üretim ile OSHA arasında üretimin her zaman kazandığı o tavizi verirsiniz.
Uyumsuz Güvenlik Önlemleri: Tek Teknolojili Çözümler Neden Üretim Hızını Öldürür
Yönetimin, 150 tonluk hidrolik bir abkant prese fiziksel geri çekme kısıtlamaları takarak bir güvenlik sorununu çözdüğünü sandığı ve atölyenin bir gecede üretiminin yüzde otuzunu kaybettiğine tanık oldum. Aslında, malzemenin düz ve pasif yattığı bir damgalama presi çözümünü, insan becerisi gerektiren bir makineye uyarlıyorlardı. Abkant pres, malzemeyi yere koyduğunuz ve bastığınız bir zımba presi değildir. Metal bükme bir güreştir ve elleriniz bir direğe bağlıyken güreşemezsiniz.
Rijit bir koruma bir deli gömleğidir.
Dinamik bir iş akışına tek teknolojili çözümler monte ettiğinizde güvenlik mühendisliği yapmış olmazsınız; darboğaz mühendisliği yapmış olursunuz. Operatörün, ağır bir levhayı zorlamak için alan açan ama parmağı takım düzlemine girdiği anda anında müdahale eden bir gözcü gibi davranan bir sisteme ihtiyacı vardır. Bunun yerine, atölyeler eski bir ekipmanı satın alır, makineyi uygun ilan eder ve işin peşini bırakır. Peki güvenlik sistemi gerekli her hareketi ihlal olarak gördüğünde karmaşık bir parçayı nasıl şekillendirirsiniz?
Abkantları Güç Presleri Gibi Görmek: Fiziksel Kısıtlamaların Gizli Kurulum Maliyeti
Bir pres döküm/şekillendirme tesisine girdiğinizde fiziksel sınırlamalar son derece mantıklıdır. Operatör bir ham malzeme (blank) yerleştirir, geri çekilir ve makine döngüye girer. Şimdi aynı fiziksel sınırlamayı veya sabit bir bariyer korumayı abkant pres için uygulayın. OSHA ve ANSI B11.3 yönergeleri, elleri operasyon noktasından uzak tuttuğu sürece sabit ve kilitlemeli bariyer korumalara teknik olarak izin verir. Ancak kalıbın önüne pleksiglas bir duvar vidaladığınız anda operatörün büküm çizgisini görmesini engellersiniz. Şunları yapamazlar: malzemeyi desteklemek malzeme yukarı doğru bükülürken ve malzemenin dayamaya (backgauge) oturduğunu hissedemezler.
Bunun, bir atölyenin 16 gauge paslanmaz çeliği bükmek için dar bir besleme yuvasına sahip sabit bir bariyer koruması taktığında başarısız olduğunu gördüm. Operatör düz levhayı sorunsuz bir şekilde içeri kaydırabiliyordu. Ancak koç aşağı inip 90 derecelik bir flanş oluşturduğunda, parça yuvadan daha uzun hale geldi ve bitmiş parçayı, birisi tüm güvenlik düzeneğinin cıvatalarını sökene kadar makinenin içinde hapsetti.
Gizli maliyet yalnızca fiziksel donanımla sınırlı değildir. Her iş değiştiğinde gereken sürekli, sancılı yeniden yapılandırmadır. Beş dakikalık bir braket partisini çalıştırmak için fiziksel bariyerleri ayarlamakla kırk beş dakika geçirirseniz, imalat hücrenizin matematiği çöker. Ya fiziksel kısıtlamaların güç preslerine ait olduğunu kabul edersiniz ya da üretim her zaman kazanan Üretim ve OSHA ikilemini zorlarsınız.
Fiziksel bariyerler parçaları sıkıştırıp verimliliği yok ediyorsa, neden temel bir ışık perdesi gibi görünmez bir bariyer kullanmayalım?
Işık Perdesi İkilemi ve “Güvenli Mesafe” Denklemi
Standart bir ışık perdesi, makinenin ön tarafına bir kızılötesi ışın alanı yansıtır. Bir ışını kestiğinizde koç durur. “Güvenli mesafe” denklemini uygulayana kadar mükemmel bir görünmez gözlemci gibi görünür. Sıkışma noktasından gereken mesafe, el hızı sabiti (OSHA saniyede 63 inç kullanır) ile makinenin toplam durma süresinin çarpılmasıyla hesaplanır. Yavaş valflere sahip eski bir hidrolik abkant presinde, bu hesaplama ışık perdesinin takımlardan on dört inç uzağa monte edilmesini gerektirebilir.
Fakat metal bükmek ellerle teması olmayan bir işlem değildir.
O on dört inçlik boşluk bir ölü bölgeye dönüşür. Operatör, yirmi kiloluk levhayı desteklemek için kollarını tam uzatarak sacı perde dışında tutmak zorundadır. Koç aşağı inerken ve flanş yukarı doğru kamçılanırken, operatörün doğal refleksi ağırlığı desteklemek için öne adım atmaktır. Bunu yaptıkları anda dirsekleri ışık düzlemini keser, makine arıza verir ve koç vuruşun ortasında durur. Kollarını uzatarak ağır desenli sacları tutmaktan yorgun düşen bir operatörün, malzemeyi desteklemek için forklift kullanmaya başlayıp ışık perdesi vericisini kazara ezdiğine tanık oldum. Güvenli mesafeyi insan vücudunun ergonomik gerçekliğine göre hesaplarsınız ya da üretim her zaman kazanan Üretim ve OSHA ikilemini zorlarsınız.
Standart ışık perdeleri operatörleri çok fazla geri itiyorsa, perdeyi bükme sırasında operatörün ellerini yok sayacak şekilde programlayamaz mıyız?
Programlanabilir Boşaltmanın Karmaşık Flanşlarla Baş Etmek İçin Nadir Yeterli Olmasının Nedeni
Modern ışık perdeleri programlanabilir veya “yüzer” körleme sunar. Bu özellik, kızılötesi alanın belirli bir bölümünün devre dışı bırakılmasına olanak tanır, böylece iş parçası ve bazen operatörün parmakları bir duruşu tetiklemeden geçebilir. Basit bir V kalıbında bükülen düz bir levha için körleme, sihirli bir çözüm gibi hissettirir. Perdeye malzemenin bir inçlik profilini görmezden gelmesini öğretirsiniz ve operatör görevi fiilen gerçekleştirebilecek kadar yakın durabilir.
Bir sürücü kursu eğitmeninin direksiyonu tamamen sabit tutarak kamyonla paralel park etmenizi sağlamaya çalıştığını hayal edin.
Boşaltma illüzyonu, yüksek çeşitlilikte üretim karmaşık bir parça tanıttığında çöker. Dönüş flanşlarına sahip dört kenarlı bir elektrik muhafazasını ele alalım. Üçüncü bükmede artık kalıba düz bir sac beslemiyorsunuz; üç boyutlu bir kutuyu ışık perdesinin alanı boyunca döndürüyorsunuz. Yan flanşlar etkin kalması gereken ışınları keser ve makine arıza verir. Boşaltma penceresini tüm kutuyu kapsayacak şekilde genişletmek, perdenin o kadar büyük bir kısmını devre dışı bırakır ki, artık bir insan kolunu, hele bir parmağı güvenilir şekilde algılayamaz. Bir operatörün özel bir kasada her bükme sırası için boşaltma bölgelerini yeniden programlamakla yirmi dakika harcayıp, son bükmenin hâlâ perdenin alt yarısını tamamen devre dışı bırakmayı gerektirdiğini fark ettiğine tanık oldum. O noktada, tehlikeyi gerçek zamanlı olarak algılayan bir sisteme yükseltme yaparsınız ya da üretim her zaman kazanan Üretim ve OSHA ikilemini tetiklersiniz.
Programlanabilir ışık perdeleri bile üç boyutlu parçalar karşısında başarısız oluyorsa, hangi teknoloji operatöre güvenlik ağı devre dışı kalmadan kalıba bu kadar yakın durma imkânı tanır?
Modern Korumaların Gerçek Başarı veya Başarısızlık Etkenine Göre Karşılaştırılması
Aktif Optoelektronik Koruyucu Cihazlar (AOPD'ler) —özellikle operasyon noktası lazerleri— gerçek zamanlı güvenlik ihtiyacını karşılar. Bu sistemler, makinenin ön kısmına statik bir ışık duvarı yansıtmak yerine doğrudan üst kirişe monte edilir. Bir verici ve alıcı, zımba ucunun yalnızca birkaç milimetre altına sürekli bir lazer şeridi yansıtarak koçla birlikte aşağı doğru hareket eder. Tehlike bölgesi takımla birlikte hareket ettiği için ölü bölge ortadan kalkar. Operatör tabla ile sıfıra sıfır durabilir ve sacı tüm strok boyunca destekleyebilir. Teoride, bu tür dinamik izleme yüksek çeşitlilikteki imalat için nihai çözüm gibi görünmektedir. Uygulamada ise güvenlik ekipmanını yalnızca teknik özellikler sayfasına göre değerlendirmek, çeyrek milyon dolarlık bir abkant presin manuel, düşük hızlı modda çalışmaya mahkum kalmasıyla sonuçlanır.
Kurulum Karmaşıklığı: Bakım Ekibinizin Altıncı Saatte Keşfettiği Gerçekler
On ayaklık bir yatak boyunca lazer bandını zımba ucunun tam iki milimetre altında tutmak kusursuz optik hizalama gerektirir. Pres frenleri şiddetli makinelerdir. Bir hidrolik koç, V kalıbını soğuk haddelenmiş çeliğe bastığında, çerçeve tonaj altında fiziksel olarak esner. Lazer sensörlerini tutan braketteler sürekli darbeye dayanacak kadar sağlam, ancak takım değişikliklerini barındıracak kadar ayarlanabilir olmalıdır. Bu braketteler toleransın onda biri kadar bile kayarsa, alıcı sinyali kaybeder, güvenlik PLC’si arıza verir ve koç anında durur.
Bir bakım teknisyeninin 200 tonluk bir frende çift kanallı bir lazer kurulumu tam altı saat boyunca ayarladıktan sonra, operatör yarım inç AR400 çeliği alt bükmeye geçtiği anda hizalamanın bozulduğunu gördüm. Yan çerçevelerden geçen şok, alıcıyı faz dışı hale getirdi ve yüksek hızlı üretim hücresini uzun bir arıza giderme çalışmasına dönüştürdü.
Bu durumda ya ağır tonajın şiddetli fiziğine dayanabilecek dinamik olarak stabilize montaj donanımına yatırım yaparsınız ya da üretim her zaman kazanan Üretim ve OSHA ikilemini tetiklersiniz.

Lazer Tabanlı AOPD’ler: Operatörlere Malzemeyi Sıkışma Noktasına Milimetreler Kadar Yakından Tutma İmkanı Sağlamak
Nokta-operasyon lazerleri doğru şekilde hizalandığında, bunların üretim hızına etkisi açıktır. Lazer Safe Sentinel gibi gelişmiş sistemler, her bükümde çevrim süresini iki saniyeye kadar azaltabilir. Bunu, koçun alet açıklığı tam olarak 6 mm’ye ulaşana kadar hızlı yaklaşım hızında inmesine izin vererek yaparlar. Bu mesafede, fiziksel boşluk bir insan parmağının giremeyeceği kadar küçüktür. Güvenlik sistemi otomatik olarak lazeri susturur, makineyi baskı hızına geçirir ve bükümü tamamlar. Lazer, sıkışma noktası fiziksel olarak kapandıktan sonra artık malzemeyi algılamadığı için, operatör sacı doğrudan kalıp hattında, bir arıza tetiklemeden tutabilir.
İşte güvenlik ekipmanının, bir deli gömleği gibi değil de bir gözcü gibi çalıştığında nasıl göründüğü.
Bunu, bir operatörün hafifçe programlanmış susturma noktasından daha kalın bir hurda parçası üzerinde dar bir flanşı bükmeye çalışırken başarısız olduğunu gördüm. Lazer, kalın malzemeyi 6 mm eşiğine ulaşmadan önce yabancı bir engel olarak yorumladı ve tam da momentumun gerektiği anda koçu durdurdu, operatörü parçayı hurdaya çıkarmaya ve baştan başlamaya zorladı.
Ya lazerin hassas susturma parametrelerine uyacak şekilde malzeme kalınlığı toleranslarını sıkı bir şekilde kontrol edersiniz ya da üretimin her zaman kazandığı bir Üretim – OSHA takası yaratırsınız.
Operatör Kabulü: Hangi Sistem Gece Vardiyasından Sağ Çıkar?
Güvenlik PLC’sinin yanındaki fiziksel bypass anahtarı, herhangi bir koruma sisteminin nihai yargıcıdır. Lazerler, ortam tozu, kaynak dumanı ve atomize hidrolik yağ ile dolu ortamlarda çalışan son derece hassas optik cihazlardır. Bir lazer lensi kirlendiğinde, sadece verimini kaybetmekle kalmaz; sürekli bir ışık kesilmesi olarak kaydedilir. Makine hareket etmeyi reddeder. Gündüz vardiyasında bir süpervizör optikleri temizlemek ve sensörleri yeniden kalibre etmek için zaman ayırabilir. Gece vardiyasında, şafaktan önce teslim edilmesi gereken üç yüz braketlik kota varken, operatörler çoğu zaman farklı bir yol seçer.
Sürekli ilgi gerektiren bir güvenlik sistemi, yalnızca bir bypass’ın gerçekleşmesini beklemektedir.
Bunu, ikinci vardiya operatörünün havada asılı taşlama tozundan dolayı sürekli arıza veren bir nokta-operasyon lazer yüzünden o kadar sinirlenip, alıcıyı zorla sürekli arızaya sokmak için üzerine bir karton parçası bantladığında ve ardından bypass anahtarını çevirip haftanın geri kalanında makinayı korumasız yavaş hız modunda çalıştırdığında gördüm.
Ya sensörleri memnun edecek kusursuz bir optik ortamı korursunuz ya da üretimin her zaman kazandığı bir Üretim – OSHA takası davet etmiş olursunuz.
Lazerlerin Sınırları: Kutu Bükme ve Dalgalı Malzemelerin Sistemi Bozduğu Nokta
Lazerler mükemmel düz bir ışık çizgisi projekte eder, ancak sac metal nadiren mükemmel düzdür. Elmas desenli plakaları bükerken, yükseltilmiş elmaslar, sıkışma noktası güvenli 6 mm eşiğine kapanmadan önce lazer ışınını keser. Güvenlik PLC’si bir parmağın kalıp alanına girdiğini varsayar ve makineyi hızlı yaklaşımdan çıkarır. Operatör sıkışır. Aynı arıza karmaşık kutu bükmelerde de meydana gelir: daha önce oluşturulmuş dört taraflı bir muhafaza kalıba çevrildiğinde, yan flanşlar yatay lazer yolunu keser ve alıcıyı, zımbanın ana malzemeye temas etmesinden çok önce kör eder.
Doğası gereği dalgalı malzemeye mükemmel düz bir optik sınır dayatamazsınız.
Bunu, bir atölye büyük bir alüminyum kamyon alet kutusu sözleşmesi aldığında, yükseltilmiş elmas desenin her iniş vuruşunda lazer ışınını kestiğini fark ettiklerinde gördüm. Operatör, işin kâr marjını tek bir öğleden sonra tamamen silerek dört bin ardışık büküm boyunca güvenlik sistemini manuel olarak devre dışı bırakmak ve pedalı yavaş hız modunda çalıştırmak zorunda kaldı.
Ya dalgalı ve karmaşık malzemelerde lazerlerin katı geometrik sınırlarını kabul edersiniz ya da üretimin her zaman kazandığı bir Üretim – OSHA takasına girersiniz.
Hibrit Çözüm: Teknolojileri Birleştirerek Bypass Edilmiş Makineleri Geride Bırakmak
Ohio’da denetlediğim bir atölye nihayet bu sorunu çözdü. 14-gauge paslanmaz çelikten beş taraflı elektrik muhafazaları büküyorlardı. Tek başına bir lazer yan flanşlarda arıza veriyordu. Standart bir ışık perdesi ise her vuruşta tam durma ve manuel reset gerektiriyor, bu da çevrim sürelerini mahvediyordu. Bunun yerine, yakın mesafe lazeri ile 10 mm/sn güvenli hız modunu birleştirdiler. Daha önce oluşturulmuş bir yan flanş lazer ışınını erken kestiğinde, koç durmadı—hızlı yaklaşımdan güvenli bir yavaş ilerlemeye sorunsuz geçti. Operatör, bypass anahtarına hiç dokunmadan karmaşık bükümü tamamladı. Abkant pres koruması doğası gereği imkansız değildir; dükkanlar tek teknoloji çözümleri dinamik iş akışlarına zorladığında başarısız olur.
Bunu, dükkanların merkezi bir güvenlik PLC’si olmadan makineye üç farklı güvenlik cihazını basitçe monte ettiklerinde ve lazerin ışık perdesiyle çakışarak her iniş vuruşunda arıza vermesine, sonrasında operatörün tüm sistemi öğle yemeğinden önce bypass etmesine yol açtığında gördüm.
Ya bu teknolojik geçişleri sorunsuz yöneten birleşik bir hibrit sistem tasarlarsınız ya da üretimin her zaman kazandığı bir Üretim – OSHA takası yaratırsınız.
Neden Tek Bir Koruma Yöntemi Her Bükme Senaryosunu Sorunsuz Çözemez
Sabit, kilitli bariyer korumaları ve iki elle kontrol maksimum güvenliği en düşük maliyetle sağlar, ancak abkant pres verimliliğini neredeyse sıfıra indirir. Metal bükme, ellerin kullanılmadığı bir işlem değildir. İş parçaları strok sırasında yukarı fırlar, operatörün malzemeyi fiziksel olarak desteklemesini ve yönlendirmesini gerektirir. Sabit bir bariyer söz konusu olduğunda, yukarı fırlayan metal ya korumaya çarpar ya da operatörün parçayı desteklemesi tamamen engellenir. Sert bir koruma, bir deli gömleğidir. Statik bir ortam varsayar, oysa bir abkant pres hücresi tamamen kinetik bir kaostur.
Bir tek teknolojiye güvendiğinizde, her işin o teknolojinin dar çalışma penceresine mükemmel şekilde uyacağını varsayarsınız. Standart ışık perdeleri, bir ışın kesildiği anda aşağı inişi durdurur, ancak susturulmuş (muted) bir çevrimi manuel sıfırlama olmadan yeniden başlatamaz. Tekrarlayan bükme işlemlerinde, sürekli bölgeyi temizleyip sıfırlama düğmesine basmak zorunda olan bir operatör, güvenlik sisteminin hücredeki asıl darboğaz olduğunu çabucak fark edecektir.
Bir güvenlik yöneticisinin, ağır parça serisi için güvenlik PLC’sine kilitlenen fiziksel yan korumalar konusunda ısrar ettiğinde bunun başarısız olduğunu gördüm. Operatör parçayı önden yüklemek zorundaydı, ancak geometrisi operatörün yapması gereken bükülme hareketini yan korumalar tamamen engelliyordu. Operatör, metal bükmekten çok korumalarla mücadele etti, sonunda kapılar tamamen açıkken makinenin çalışmaya devam etmesi için bir tornavidayı emniyet kilidine soktu.
Ya operatörün gerekli hareketlerini karşılayan bir sistem tasarlarsınız ya da üretimin her zaman kazandığı bir Üretim - OSHA denklemini zorla kabul edersiniz.
Yakın Mesafe Lazerlerini Güvenli Hız Modlarıyla Eşleştirme (“10 mm/sn” Kuralı)
Geleneksel lazerleri yanıltan kutu bükümleri ve dalgalı baklava desenli levhaları işlemek için “10 mm/s kuralını” uygulamanız gerekir. OSHA ve ANSI standartları, presin koç başı saniyede 10 milimetre veya daha yavaş hareket ettiğinde, operatörün tepki verip elini sıkışma noktasından çekmek için yeterli zamana sahip olduğunu kabul eder. Hibrit bir yapılandırma, zaman kazanmak için lazeri hızlı yaklaşım sırasında kullanır. Lazer, 6 mm güvenli boşluk sağlanmadan önce yan bir flanş veya dalgalı malzeme tarafından engellenirse, güvenlik PLC’si çevrimi sonlandırmaz. Bunun yerine, hidrolik valfleri güvenli hız moduna geçirir.
Araba sürüş eğitmeni direksiyonu tamamen kilitlemiş haldeyken bir kamyonu paralel park etmeye çalıştığınızı hayal edin; bu tam durma noktasındaki bir lazerdir, güvenli hız modu ise eğitmenin sadece frene hafifçe dokunması gibidir.
Güvenli hıza geçildiğinde, koç yavaşça aşağı iner ve optik alan kesilmiş olsa bile operatörün bükmeyi güvenli şekilde tamamlamasına olanak tanır. Makine asla tamamen durmaz, operatör sıfırlama düğmesine basmak zorunda kalmaz ve verimlilik korunur. Güvenlik ekipmanı bir deli gömleği gibi değil, bir gözcü gibi davranır — operatöre çalışma alanı tanırken iniş hızını sıkı şekilde kontrol altında tutar.
Bir atölye, yüksek kaliteli bir lazer satın aldığında ama onu makinenin eski hidrolik orantılı valfleriyle düzgün entegre etmediğinde bu yaklaşımın başarısız olduğunu gördüm. Lazer bir kutu flanşını algıladı ve güvenli hız komutu verdi, ancak yaşlanan valfler yeterince hızlı yavaşlayamadı. Koç, güvenlik eşiğini çeyrek inç aştıktan sonra ancak yavaşladı ve bu da güvenlik denetçisinin makineyi tamamen kilitlemesine neden olan anlık bir ezilme tehlikesi yarattı.
Ya gerçek bir 10 mm/s güvenli hız geçişini gerçekleştirecek hidrolik entegrasyona yatırım yaparsınız ya da üretimin her zaman kazandığı Üretim - OSHA denklemini kabul edersiniz.
Susturma (Muting) ve Körleme (Blanking): Birleşik Devlette OSHA’yı İhlal Etmeden Karmaşık Bir Bükme Sırasında Koçu Hareket Ettirmeye Devam Etmek
Hibrit denklemin son parçası, makinenin sensörü tam olarak doğru anda nasıl yok sayacağıdır. İnsanlar susturma ve körlemeyi karıştırır, ancak üretim sahasında fark, kanla ölçülür. Körleme, ışık perdesinin belirli bir fiziksel bölümünü kalıcı olarak devre dışı bırakır ve güvenlik ağında sabit bir delik oluşturur. Susturma ise sensörün güvenlik işlevini makine döngüsünün tehlikesiz kısmında—özellikle kalıp açıklığı 6 mm veya daha az olduğunda—geçici olarak askıya alır.
Derin bir kutu bükümünün bir ışık perdesinden geçmesine izin vermek için körleme kullanırsanız, operatörün hiçbir zaman o ölü bölgeye elini uzatmayacağına bel bağlamış olursunuz. Koç üzerinde bir doğrusal enkodere bağlı susturmayı kullanırsanız, sistem hızlı yaklaşımı aktif olarak izler. Sıkışma noktasının fiziksel olarak bir insan parmağının giremeyeceği kadar küçük hale geldiği milisaniyede sensör susturulur. Bu, iş parçasının optik alandan hata vermeden geçmesine izin verirken, sıkışma noktasının tamamen kapanma anına kadar tam korunmasını sağlar.
Bir programcı, dalgalı oluklu çeliğin geçişine izin vermek için standart bir ışık perdesinde programlanabilir körleme kullanmaya çalıştığında bunun başarısız olduğunu gördüm. Malzemenin geçmesi için dört inçlik bir pencereyi körlediler. Sonraki vardiyada, farklı bir operatör körlemenin hâlâ aktif olduğunu fark etmeden düz levha işi çalıştırdı, ölü bölgeden geçip arka dayanağı ayarlamaya çalıştı ve koç indiğinde işaret parmağının ucunu kaybetti.
Ya koçun fiziksel hareketini tam olarak izleyen dinamik susturmayı kullanırsınız ya da üretimin her zaman kazandığı Üretim - OSHA denklemini kabul edersiniz.
İyi Tasarlanmış Koruma Sistemlerini Bile Bozan Sınır Durumları
Sonunda güvenlik PLC’sini orantılı valflere bağladınız, 10 mm/s güvenli hızı ayarladınız ve dinamik susturmayı mükemmelleştirdiniz. Entegrasyonun tamamlandığını düşünüyorsunuz. Yazılım hidroliklerle iletişim kuruyor ve makine yasal olarak uyumlu.
Ancak metal bükmek elleri devre dışı bırakan bir işlem değildir.
Mantığı kusursuz şekilde programlayabilirsiniz, ancak fiziksel geometri yazılımla ortadan kaldırılamaz. Bu merkezi sistemler entegre edildiğinde, birincil risk makine kontrollerinden sınır durumlarına kayar. Aşırı parça boyutları veya birden fazla operatör devreye girer girmez, bükmenin fiziği planlanan güvenlik bölgelerini bozar. Katı bir koruma sistemi bir deli gömleğine dönüşür ve bir gözcü bile odağı başka yöne kayarsa hazırlıksız yakalanabilir.
Küçük Parça Körlemesi ve Kimsenin Kabul Etmek İstemediği Susturma Açığı
Küçük parça bükme, pres freni güvenliğinde rahatsız edici bir gerçeği açığa çıkarır. Susturma, kalıp açıklığı 6 mm’ye ulaştığında optik alanı düşürmek için kullanılır; bu, sıkışma noktasının fiziksel olarak parmakların erişemeyeceği varsayımına dayanır. Ancak iki inçlik bir braketi bükerken, iş parçası bizzat tehlikenin kendisi haline gelir. Koç aşağı inerken, elde tutulan metal, yeterli kuvvetle operatörün alanına yukarı doğru sıçrayabilir ve bileği kıracak kadar güçlü bir darbe oluşturabilir.
Güvenlik sistemi bunu dikkate almıyor çünkü koç yasal olarak devre dışı bırakılmış. Kâğıt üzerinde, uyumluluk güvenliği gösterir. Pratikte ise, fizik yüklenmiş bir fare kapanını tutmaya benzer.
Bunun başarısız olduğunu, operatörün hassas bir şekilde kalibre edilmiş yakın mesafe lazerle donatılmış bir makinede küçük alüminyum klipsleri büktüğü zaman gördüm. Devre dışı bırakma tam olarak 6 mm’de devreye girdi, ancak operatörün başparmakları kontrolü sağlamak için flanşın altına kancalanmıştı. Yukarı doğru fırlama, tepkime fırsatı bulamadan onun parmak eklemlerini doğrudan üst zımbaya itti. Lazer tam olarak programlandığı gibi çalıştı, ancak operatör yine de hastaneye gitti.
Ya elleri tamamen fırlama bölgesinden uzak tutacak özel el aletlerini tasarlarsınız ya da üretimin her zaman OSHA’nın önüne geçtiği, Üretim ile OSHA arasında bir ticaret-off’u zorunlu kılarsınız.

Kâğıt Üzerinde Geçen ama Sahada Başarısız Olan Arka Ölçer Yakınlık ve Uzanma Boşlukları
Makinenin arkasında, arka ölçer, standart ön nokta korumasının ele almadığı ayrı bir tehlike profili sunar. Varlık algılayan ışık perdeleri, sensör ile sıkışma noktası arasında algılanmamış bir durma alanı olmamasını gerektirir. Böyle bir boşluk varsa, tehlike bölgesinde kimsenin durmamasını sağlamak için ikinci yatay perde veya bir güvenlik matı gerekir.
Ancak, arka dayama parmakları hareket eder. Kısa flanşları ölçmek için öne doğru ilerlerler ve ikincil güvenlik katmanını anında sürekli bir takılma/tetiklenme sorununa dönüştürürler.
Bunun başarısız olduğunu, iyi niyetli bir mühendisin, sıkı bir arka ölçer yapılandırmasındaki on iki inçlik uzanma boşluğunu ortadan kaldırmak için çift katmanlı bir ışık perdesi sistemi kurduğunda gördüm. Kurulum cuma günü güvenlik denetiminden geçti, ancak pazartesi sabahı, hareket eden ölçer parmakları her kısa flanş bükmede yatay ışını tekrar tekrar kesiyordu. Gece vardiyası, tüm röleyi bir köprü teliyle devre dışı bırakmayı seçti. Sistem matematiksel olarak sağlamdı ama operasyonel olarak işe yaramazdı.
Ya koruma geometrisini ölü bölgeler oluşturmadan arka ölçer hareket aralığının tamamını karşılayacak şekilde fiziksel olarak tasarlarsınız ya da üretimin her zaman OSHA’nın önüne geçtiği Üretim ile OSHA arasında bir ticaret-off’u zorunlu kılarsınız.
Çok Operatörlü Tandem Büküm: Özel Entegrasyon Gerektiren Uyumluluk Sorunu

Her hibrit sistem için nihai stres testi tandem bükmedir. İki operatör ağır sac çeliğin on iki ayaklık bir levhasını taşırken, korunamayan dinamikler katlanır. Modern “akıllı” koruma sistemleri, AI (yapay zekâ) alet tanıma ve uyarlanabilir bölgelerin operatör hatalarını öngörerek ve çalışma alanını gerçek zamanlı haritalayarak bunu çözdüğünü iddia eder.
Bu broşürde etkileyici görünür. Üretim sahasında, AI fiziksel bir boşluğu çözemedi.
Çok operatörlü tandem büküm sırasında tamamen başarısız olan “mükemmel” bir hibrit sistemi araştırdım çünkü arka ölçere yakın uzanma boşluğu bir formen’in dosya tutacağına yetecek kadar genişti. Bir operatör kavrayışını ayarlamak için geri adım attı ve AI ön bölgeyi kusursuz uyarladı, ancak ikinci operatör, koç devreye girerken, fiziksel arka kör noktadan bir hurda parçasını temizlemek için uzandı. Sistem düşünmekte başarısız olmadı; görmede başarısız oldu.
Ya tandem hücresindeki her operatörün fiziksel konumlarını ve kör noktalarını tam olarak hesaba katacak şekilde güvenlik mantığınızı özel olarak entegre edersiniz ya da üretimin her zaman OSHA’nın önüne geçtiği, Üretim ile OSHA arasında bir ticaret-off kabul edersiniz.
Üretimi Yavaşlatmadan Koruma İçin Bir Karar Çerçevesi
Yüksek hacimli herhangi bir imalat atölyesinde dolaşın ve bir köşeye itilmiş pahalı güvenlik ekipmanlarının mezarlığını bulursunuz. Şimdiden dedik ki, mükemmel yazılım entegrasyonu ve yasal uyumluluk, parça fırlaması ve tandem kör noktaları gibi fiziksel kenar vakalarla karşılaştığında çöker. Peki tahmin etmeyi nasıl bırakırız? Güvenliği ek bir aksesuar olarak değil, bir alet kısıtı olarak ele alarak.
Rijit bir koruma bir deli gömleğidir.
Ancak metal bükme ellerden bağımsız bir işlem değildir. Genel güvenlik cihazları kataloğundan yola çıkarak atölye sahasındaki şiddetli fiziği karşılayacak bir çözüm mühendisliği yapamazsınız. Satın alma siparişi verilmeden önce, makinelerinizin tam mekanik sınırlarını ve en kârlı parçalarınızın fiziksel geometrisini haritalayan bir karar çerçevesi inşa etmelisiniz.
Tam Vuruş Mekanik ve Hidrolik Servo Frenler: Koruma Seçeneklerinin Ayrıldığı Nokta

Lazer veya ışık perdesini düşünmeden önce, makinenizin durdurma yeteneğini incelemelisiniz. Mekanik pres frenler, devasa bir volan üzerinde çalışır. Debriyaj devreye girdiğinde, koç aşağıya iner. Sabit bir vuruş uzunluğu vardır ve çevrim ortasında durdurma yeteneği çok zayıftır. Hidrolik servo frenler ise, koçu anında durdurabilen oransal valfler kullanır.
Tam vuruş mekanik bir frene son derece duyarlı bir Aktif Opto-elektronik Koruyucu Cihaz (AOPD) takarsanız, parayı boşa harcıyorsunuz demektir.
Sensör, operatörün elini algılar ve durdurma sinyalini kusursuz şekilde gönderir. Makine kontrolleri bu sinyali alır. Ancak o devasa dönen volanın mekanik ataleti zamanında durdurulamaz. Koç, parmakları yine de ezecektir. Mekanik bir fizik sorununu optik bir yazılım çözümüyle aşamazsınız.
Bunun, bir atölyenin 1980'lerden kalma mekanik bir Cincinnati prese yakın mesafe lazeri takmak için yirmi bin dolar harcadığında başarısız olduğunu gördüm. Hızlı bir kurulum sırasında operatör ışını kesti; kavrama tam olarak programlandığı gibi devreden çıktı, ancak koç iki inç daha ilerleyerek 10 gauge çelik bir parçanın ve adamın başparmağının içinden geçti. Kağıt üzerinde güvenlik önlemi matematiksel olarak uyumluydu, ancak makinenin fiziksel ataleti onu ölümcül hale getirdi.
Ya önleyici tedbirin tepki süresini makinenin gerçek frenleme ataletiyle eşleştirirsiniz, ya da üretimin her zaman kazandığı bir Üretim‑ve‑OSHA çelişkisi yaratırsınız.
80/20 Denetimi: Satın Almadan Önce En Önemli İşlerinizi Önleyici Tedbir Gereksinimlerine Eşleyin
Makinenizin fiziksel olarak durabileceğini doğruladıktan sonra, dükkânınızın gerçekte ne bükmekte olduğunu da doğrulamalısınız. Gelirin ’i parça profillerinin ’sinden gelir. Önleyici tedbiriniz bu spesifik işleri sorunsuz şekilde karşılamazsa, bir hafta içinde devre dışı bırakılır.
İki elle kontrol edilen sabit, kilitlenmiş bariyer korumaları pres frenlerinde fonksiyonel olarak başarısız olur, çünkü elde tutulan iş parçaları çalışma noktasına yakın yerde öngörülemeyen şekilde hareket eder.
Bir sürücü kursu eğitmeni direksiyon simidini tamamen sabit tutarken bir kamyonu paralel park etmeye çalıştığınızı hayal edin. İşlemez. Operatörün metal üzerinde manevra yapma özgürlüğüne ihtiyacı vardır. 80/20 karışımınızı denetlemeniz gerekir. Kuvvetli susturmayı gerektiren derin kutu bükümler mi yapıyorsunuz? İş parçasını yüksek hızlı bir mermiye dönüştüren küçük braketler mi şekillendiriyorsunuz? Güvenlik bölgelerini en kritik parçalarınızın geometrisine eşlersiniz.
Bunun başarısız olduğunu gördüm; bir dükkân, son derece kısıtlayıcı programlanabilir ışık perdesi içeren yarım milyon dolarlık bir güvenlik yükseltmesi satın aldı. Çekirdek işleri olan derin, dar alüminyum tava bükme işine karşı eşleme yapmadılar. Operatörler, dikey ışınları kesmeden yan çıkıntıları fiziksel olarak manevra edemedi, bu yüzden vardiyalarının yarısını hata kodlarını sıfırlayarak geçirdiler. Üçüncü günün sonunda perde bir karton parçasıyla kalıcı olarak susturuldu.
Ya önleyici tedbirinizi en kârlı işlerinizin geometrisine doğrudan eşlersiniz, ya da üretimin her zaman kazandığı bir Üretim‑ve‑OSHA çelişkisi yaratırsınız.
Sistemi Kim Seçmeli: Güvenlik Sorumlusu ile Baş Ustabaşı Arasındaki Boşluğu Kapatmak
Her devre dışı bırakılmış önleyici tedbirin kök nedeni örgütsel bir başarısızlıktır. Güvenlik sorumlusu OSHA el kitabını tatmin eden şeyi satın alır. Baş ustabaşı ise parçaları hızlıca çıkarmaya odaklanır. Bu ikisi iş birliği yapmadığında ortaya pahalı, OSHA onaylı bir darboğaz çıkar.
Güvenlik sorumlusu yönetmelikleri anlar, ancak baş ustabaşı bir operatörün karmaşık, çok bükümlü bir işlem sırasında ellerinin tam olarak nerede olması gerektiğini bilir.
Deneyimli bir gözlemci gibi davranan hibrit bir sisteme ihtiyacınız var—operatörün çalışması için alana ihtiyaç duyduğunda geri çekilen, ancak gerçek tehlike ortaya çıktığında anında müdahale eden. Bu uzlaşma gerektirir. Güvenlik sorumlusu susturma işleminin üretimin gerekli bir işlevi olduğunu kabul etmeli, baş ustabaşı ise güvenli hız bölgelerinin operatörleri hastaneden uzak tutmanın gerekli bir işlevi olduğunu kabul etmelidir.
Bu yaklaşımın başarısız olduğunu gördüm; bir şirket güvenlik direktörü, dükkânla danışmadan katı iki elli kontrol sehpalardan oluşan bir filo sipariş etti. Baş ustabaşı bir bakışta gördü ki ekibi gün boyu çalıştırdıkları 8 fitlik ağır sac levhaları fiziksel olarak tutamayacak, ve sehpalara yoldan çekip bir koridora itti. Güvenlik müdürü bir uyumluluk onayı aldı, ve üretim alanı tamamen korumasız çalışmaya geri döndü.
Ya sistemi kurmadan önce güvenlik sorumlusu ve baş ustabaşı tasarım üzerinde birlikte imza atar, ya da üretimin her zaman kazandığı bir Üretim‑ve‑OSHA çelişkisine geri dönersiniz.
Güvenliği, denetçiyi tatmin etmek için bir makineye sonradan eklenen bir ürün olarak görmeyi bırakın. Bu, temel bir takımlama kısıtıdır. Önleyici tedbirler, makinenin ataletine, parça geometrisine ve operatörlerin fiziksel iş akışına uyacak şekilde tasarlandığında, uyumluluk bir deli gömleği olmaktan çıkar ve standart çalışma prosedürü haline gelir.