
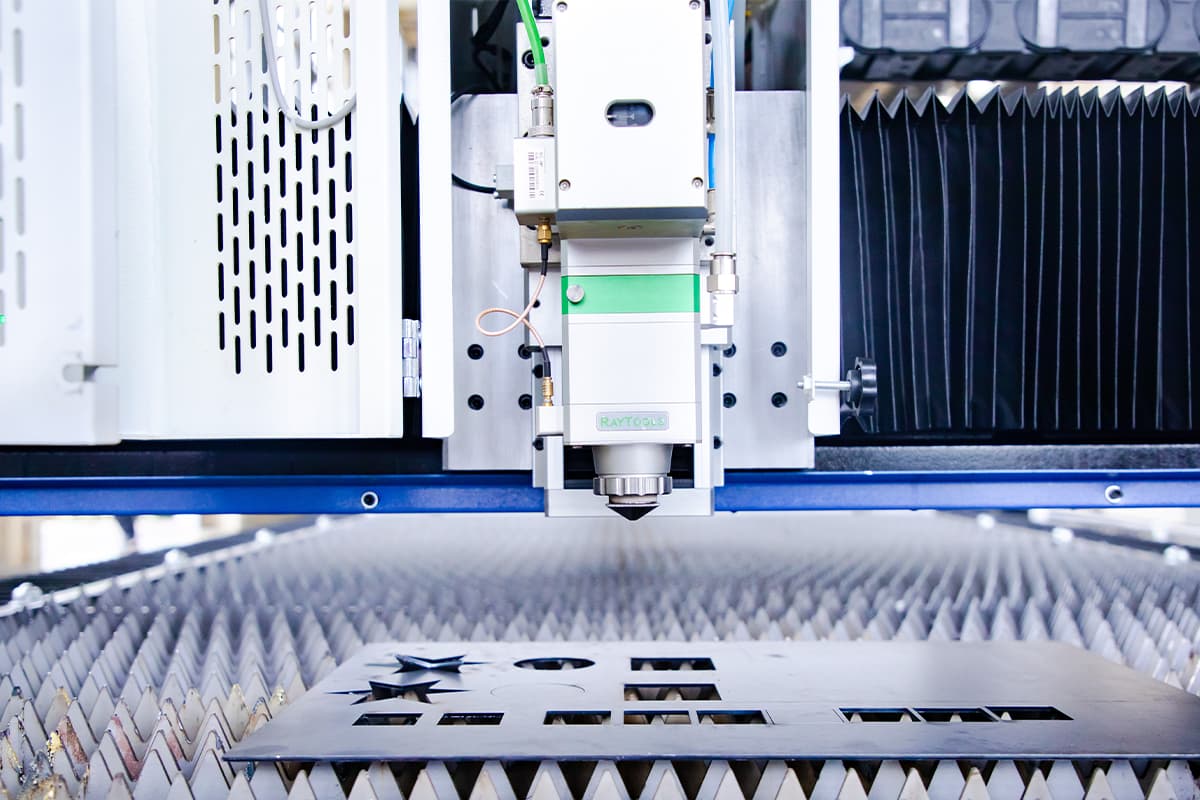
Ne zaman dükkânıma yeni bir öğrenci gelse, çeyrek milyon dolarlık fiber lazere bakıp bir ışın kılıcı gibi bir şey bekliyor. Yarım inç kalınlığındaki çelik levhayı kesen, yoğun ve parlak bir ışık huzmesi hayal ediyorlar; katı metali anında buharlaştırıp yok eden bir güç. Bu, etkileyici bir görüntü. Ama tamamen yanlış.
Eğer güvenlik kilitlerini devre dışı bırakıp sadece mükemmel şekilde odaklanmış bir lazer ışınını paslanmaz çelik bir levhaya yöneltseydim, hiçbir şey kesilmezdi. Metal yoğun bir beyazlıkla parlar, erimiş bir havuz oluşturur ve ışın uzaklaşır uzaklaşmaz kendini tekrar kaynatarak birleştirirdi. Sadece ışık, kendi başına net bir kesim yolu oluşturamaz.
İlgili: Yeni Başlayanlar İçin Lazer Kesim
İlgili: Lazer Kesim Makinesi İş Akışı
Bilim Kurgu Yanılsaması: Bir “Süper Sıcak Işık Huzmesi” Neden Aslında Malzemeyi Kesemez
Buharlaşma Miti: Odunu Mu Yakıyoruz, Yoksa Sadece Çeliği Eritiyor Muyuz?
Kuru bir sonbahar yaprağının üzerine büyüteç tuttuğunuzu düşünün. Odaklanmış güneş ışığı, kimyasal bir reaksiyonu tetikleyecek kadar ısı üretir. Yaprak kül ve duman haline gelir.
Hobi tipi bir lazerle ince kontrplak kestiğimizde benzer bir süreç yaşanır. Ahşap kararır ve yanarak yok olur. Ahşap organik bir madde olduğu için gerçekten yanar. Ancak çelik, kuru bir yaprak değildir. Endüstriyel bir lazer, 3/4 inç kalınlığında çelik bir levhaya vurduğunda onu duman haline getirmez. Bunun yerine, katı metalin sıvıya dönüşmesi için mikroskobik bir noktayı hızla ısıtır.
Metali buharlaştırmıyoruz. ısıdan etkilenen bölge—kesim çevresinde, özellikleri değişecek kadar ısınan dar malzeme şeridi—son derece küçüktür, ancak bu bölgedeki metal yalnızca katı halden sıvı hale geçmektedir. Hâlâ oradadır. Ve sıvı metal, eğer müdahale edilmezse, sadece soğur ve yeniden katılaşır. O hâlde, sonunda iki ayrı parça malzeme nasıl elde ediyoruz?
Işın Malzemeyi Fiziksel Olarak Ortadan Kaldırmıyorsa, Bunu Ne Yapar?
Alüminyumdan kalın bir bloğa, talaşları temizlemeden delik açmaya çalıştığınızı hayal edin. Matkap döner, ısınır ve sonunda sıkışır, çünkü yerinden çıkan malzemenin kaçacak bir yeri yoktur.
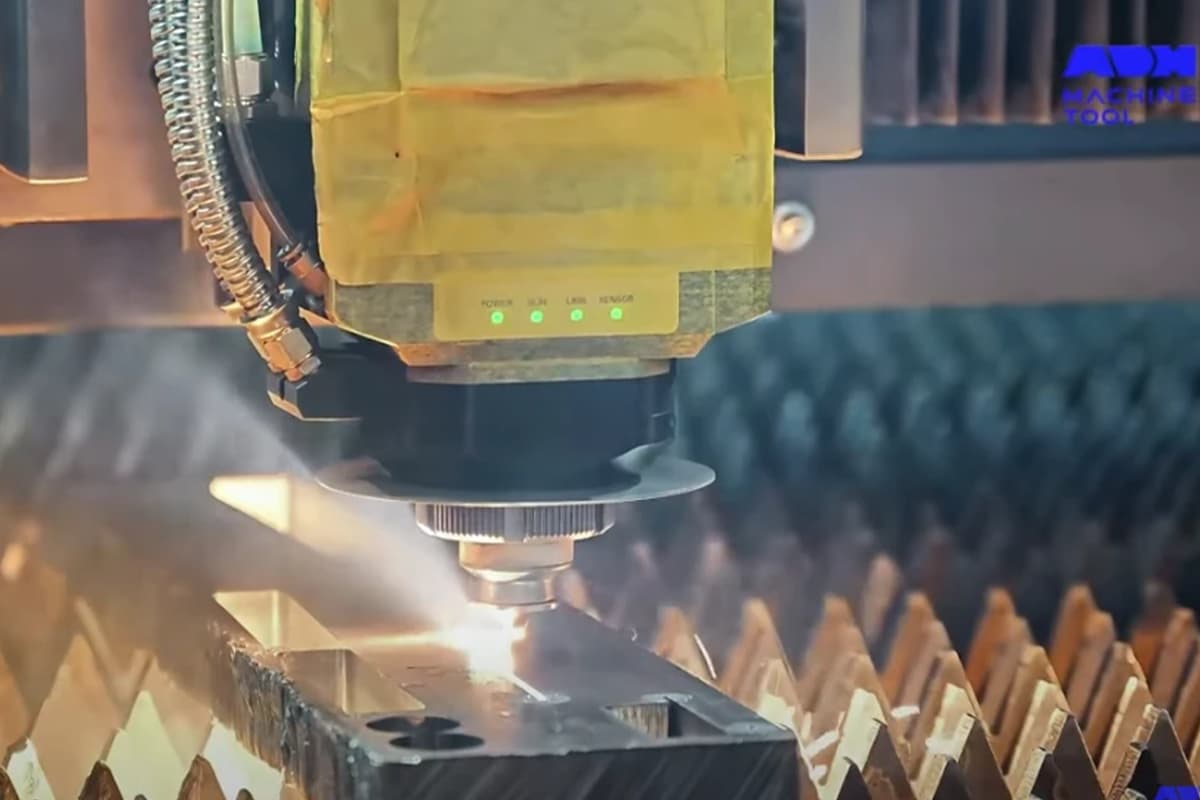
Bir lazer kesici de aynı sorunla karşılaşır, ancak burada katı talaşlar yerine sıvı vardır. Işın, termal bir matkap ucu gibi işlev görerek malzemeyi yumuşatır. Ancak gerçek bir kesim elde etmek için bir hava kompresörüne ihtiyaç duyarız. İşte bu noktada yardımcı gazdır—lazerle birlikte meme ucundan püskürtülen yüksek basınçlı azot, oksijen veya sıkıştırılmış hava akışı—devreye girer. Işın çeliği eritir ve gaz, bu erimiş havuzu levhanın altından katılaşmadan önce güçlü bir şekilde dışarı atar.
Kesimi yapan lazer değildir; gazdır. Lazerin rolü hazırlıktır. Peki bu, makinenin tamamı için ne anlama geliyor?
“Erit ve Üfle” Zihinsel Modeli: Üç Gizli Sistemi Anlamak
Parlak ışığa odaklanmayı bırakıp memenin tıslama sesine dikkat etmeye başladığınızda, makinenin bütün yapısı anlam kazanmaya başlar.
Bir lazer kesici, esasen bir hava kompresörü ile birleştirilmiş termal bir matkap tezgahıdır. Bu “erit ve üfle” sürecinin çalışması için makine, hassas bir koordinasyon içinde çalışan üç gizli sisteme bağlıdır. Birincisi, ışığı üreten motordur. İkincisi, optikler bu ışığı mikroskobik bir noktaya odaklar. Üçüncüsü, tesisat, yüksek basınçlı gazı metalin eridiği yere tam olarak iletir. Bu üçünden herhangi biri başarısız olursa, sonuç sadece sıcak, hasarlı bir sac metal parçası olur.
Foton Fabrikası: Ham Işın Oluşturmak İçin Molekülleri Uyarma
Aynalar ve Tüpler Nasıl Dağınık Fotonları Tutarlı Bir Güce Dönüştürür?

Tezgâhınızın üzerine standart bir 100 watt’lık atölye lambası asın. Tüm garajı aydınlatır, yine de çıplak elinizi ampule bastığınızda yanmazsınız. Ancak 100 watt’lık bir lazer sizi anında kör eder ya da deri iş eldivenlerinizi yakar. Fark, enerji miktarı değildir. Fark, disiplindir.
Makinenin içinde, gaz herhangi bir şeyi temizlemeden önce “erit ve üfle” sürecimiz için ısıyı üretmeliyiz. Bu, şunun içinde gerçekleşir: rezonatör (ışığın üretildiği ve güçlendirildiği kapalı hazne). Klasik bir CO₂ lazerde yüksek voltajlı elektrik, gazla dolu bir cam tüpe pompalanır. Elektrik, gaz moleküllerini uyarır ve onların fotonları rastgele yönlerde yaymasına neden olur. Bu aşamada bırakılırsa, son derece pahalı ve tehlikeli bir neon tabeladan başka bir şey olmaz.
Bu kaotik parlamayı kullanılabilir bir araca dönüştürmek için onu sınırlarız. Tüpün arkasına 100% yansıtıcı bir ayna ve önüne 99% yansıtıcı bir ayna yerleştirilir. Fotonlar ışık hızında ileri geri sekerek diğer uyarılmış gaz molekülleriyle çarpışır. Bu, şu süreci başlatır: uyarılmış yayılım (bir uyarılmış molekülün diğerini özdeş bir fotonu serbest bırakmaya tetiklediği süreç). Bir foton iki olur, iki dört olur, hepsi mükemmel bir uyum içinde hareket eder.
Bunu, bir bahçe hortumundan çıkan dağınık su püskürmesini bir basınçlı yıkama memesinden geçirmeye benzetin. Su hacmi aynı kalır, ancak akış hizalanıp çıkış daraltıldığında, hafif püskürme boya sökecek kadar güçlü bir akışa dönüşür. Ön aynadan kaçan 1% ışık, ham, düzenli kesme ışınımız haline gelir.
CO₂ ve Fiber Lazerler: Dalga Boyunun Makinenin Gerçek Diyetini Neden Belirlediği
Modern bir fiber lazeri şeffaf bir akrilik levhaya ateşlerseniz, ışın içinden bir hayalet gibi geçip gidecek ve altındaki çelik makine tablasını yakacaktır. Daha eski, teorik olarak “daha zayıf” bir CO2 lazerini aynı akrilik üzerine ateşlerseniz, mükemmel şekilde parlatılmış bir kenar kesecektir. Malzeme ışını emmiyorsa, ışının ham gücünün bir önemi yoktur.
Bu durum soğurma oranına (herhangi bir malzemenin yansıtmak yerine gerçekten emdiği ışık enerjisi yüzdesine) bağlıdır. Soğurma tamamen ışığın dalga boyuyla belirlenir. Bir CO₂ lazer 10.6 mikrometre dalga boyunda ışık üretir. Ahşap, deri ve plastik gibi organik malzemeler bu uzun dalga boyunu çok iyi emer. Ancak metaller bu ışığı yansıtarak bir ayna gibi davranır; yüksek güç uygulanmadıkça çoğu ısıyı geri yansıtır.
Fiber lazerler bu durumu tersine çevirir. Gaz tüpü yerine, nadir toprak elementleriyle katkılanmış katı durumlu bir fiber optik kablo kullanarak 1.06 mikrometre dalga boyunda — CO₂’dan on kat daha kısa — ışık üretirler. Metaller bu kısa dalga boyunu kolayca emer. Soğurma bu kadar verimli olduğu için, aynı watt değerine sahip bir fiber lazer, çeliği CO₂ lazere göre çok daha hızlı eritebilir.
ADH Machine Tool'un ürün portföyünün 0 CNC tabanlı olduğu ve lazer kesim, bükme, kanal açma, kesme konularında üst düzey senaryoları kapsadığı göz önüne alındığında, burada pratik seçenekleri değerlendiren ekipler için, Tek Tabla Fiber Lazer Kesim Makinesi uygun bir sonraki adımdır.
Dalga boyunu bir şerit testere bıçağındaki diş aralığı gibi düşünün. Islak çam kesmek için ince dişli metal bıçağı kullanmazsınız, aynı şekilde sertleştirilmiş çeliği kesmek için kalın dişli ahşap bıçağı da kullanmazsınız. Bıçak kusurlu değildir; sadece malzemeye uygun değildir.
Güç Değerinin Tuzağı: Neden Daha Yüksek Watt Her Zaman Daha Temiz Kesim Anlamına Gelmez
Yerel bir üretim atölyesi yakın zamanda 1 kilovatlık lazerinden 4 kilovatlık bir modele geçti; 18 numara sac üzerindeki üretim hızlarının dört katına çıkmasını bekliyorlardı. Bunun yerine kesim kenarları sakız gibi çiğnenmiş göründü, sertleşmiş cürufla kaplıydı. Daha fazla watt’ın otomatik olarak daha hızlı, daha temiz bir erime sağlayacağını düşündüler. Isı ayak izinin boyutunu gözden kaçırdılar.
Ham watt toplam ısı kapasitesini ölçer. Ancak gerçek kesme verimliliği şu faktöre bağlıdır: güç yoğunluğunu (o watt’ın odaklanmış ışın içindeki mikroskobik alanda yoğunlaşma miktarı). 4.000 watt’ınız varsa ancak ışın geniş ve odaklanmamışsa, ısı geniş bir alana yayılır. Metal ısınır, ancak hemen sıvı hale gelmez.
Son derece dar, mikroskobik nokta boyutuna sahip 1 kW’lık bir lazer, geniş ve kötü odaklanmış ışınlı 4 kW’lık bir lazere göre ince çeliği daha hızlı deler ve eritir. Geniş ışın, fazla ısıyı çevredeki metale aktararak sacın eğrilmesine neden olur ve erimiş havuzu, yardımcı gazın temizce uzaklaştıramayacağı kadar büyütür.
Ağır hizmet tipi bir pnömatik darbe anahtarı ile küçük, yüksek hızlı bir hava lokması kıyaslandığında, büyük darbeli tabanca çok daha yüksek ham torka sahiptir, ancak bunu hassas bir alüminyum motor bloğuna küçük cıvataları takmak için kullanırsanız, montajı hızlandırmaz. Dişleri sıyırır ve parçaya zarar verir.
Optik Engel Parkuru: Işığı Yönlendirmek ve Daraltmak
Uçan Optikler ve Hareketli Yataklar: Işın Nasıl Portal Kısmına Ulaşır
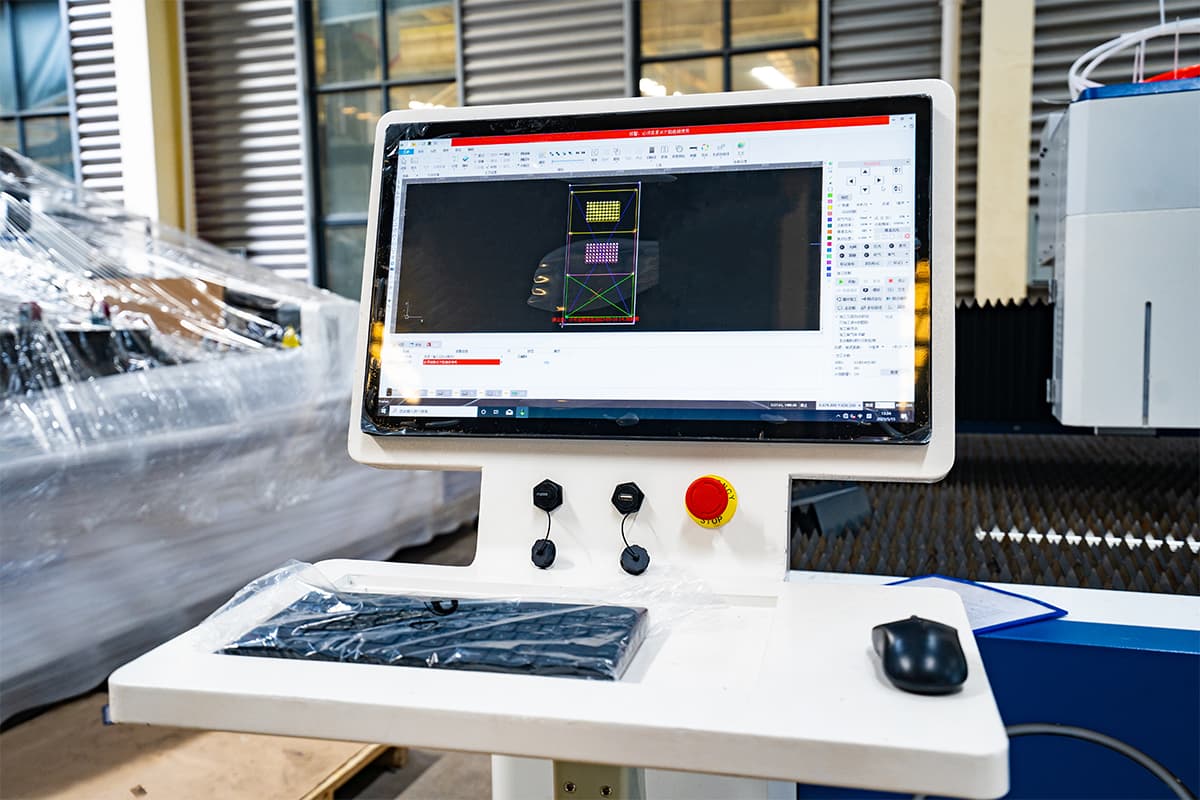
Rezonatörden çıkan ham bir CO₂ lazer ışını yaklaşık bir bozuk para büyüklüğündedir. Bu boyutta, 4.000 watt’lık bir ışın, yüzeye sadece parladığında 1/4 inç kalınlığındaki bir çeliği zor ısıtır. Gerçek bir iş yapmak için, bu ham ışığın fiziksel olarak makine boyunca kesim alanına taşınması gerekir. Bu da mekanik bir zorluk yaratır: ışın yolu (ışığın jeneratörden kesme kafasına kadar havada izlediği fiziksel güzergâh).
Hareketli yataklı bir sistemde, ağır metal levha bunun altında hareket ederken lazer kafası sabit kalır; bu, sabit bir daire testereden ağır bir ahşap kalası geçirmeye benzer. Kurulum son derece kararlıdır, ancak büyük bir çelik levhayı hareket ettirmek güçlü motorlar gerektirir ve makinenin karmaşık köşelerle ne kadar hızlı başa çıkabileceğini sınırlayabilir. Hareketli optikler bu düzenlemeyi tersine çevirir: çelik sabit bir şekilde kelepçelenir ve bir köprü sistemi aynaları malzeme üzerinde hareket ettirerek ışını hareketli kafaya yansıtır. CNC hassasiyetinden ödün vermeden daha yüksek verim arayan üreticiler için, ADH Machine Tool'un çift tablalı fiber lazer kesim makinesi gibi çift değişimli bir platform, karmaşık sac metal üretiminde talep edilen üst düzey, tamamen CNC kontrollü performansı korurken sac yükleme ve boşaltmayı otomatize ederek bu ödünleşimi ortadan kaldırır.
Ancak uçan optiklerin ciddi bir mekanik dezavantajı vardır. Portal, keskin 90 derecelik bir köşeyi kesmek için hızla yavaşlayıp dönüp hızlanmak zorunda kaldığında, servo motorlar elektrik akımında büyük sıçramalar çeker. Dönemeçlerdeki bu yoğun mekanik gerilim aynaların bir derece kesrine titreşmesine neden olabilir. Makinenin arkasındaki mikroskobik bir titreme, ışık kesme kafasına ulaştığında büyük bir sapmaya dönüşebilir.
Odak Noktası Paradoksu: Neden Mükemmel Düz Bir Işın Kesim Yapamaz
Bilim kurgu filmleri genellikle mükemmel düz bir lazer ışınının patlama kapılarını kestiğini gösterir. Bu, etkileyici bir görüntüdür.
Ancak, yönlendirme veya odaklama olmadan mükemmel düz bir ışın yalnızca tek bir noktayı işleyebilir ve daha da önemlisi, metali eritmek için gerekli güç yoğunluğundan yoksundur. Kesme kafasının üst kısmına giren ışın hâlâ bir bozuk para büyüklüğündedir. Çeliği sıvılaştırmak için gereken yoğun ısıyı üretmek amacıyla, bu geniş ışık sütununun kavisli bir cam odaklama merceğinden geçmesi gerekir.
Bu merceği, güneşli bir günde bir yaprağı yakmak için kullanılan bir büyüteç gibi düşünün. Yaprağa doğrudan düşen güneş ışığı çok az etki yapar, ancak bu ışınları küçük, parlak bir noktaya yoğunlaştırmak yanma yaratır. Kavisli cam, lazer ışınının dış kenarlarını içeri doğru büker, tüm fotonları odak noktasında (birleşen ışık ışınlarının kesişip maksimum ısı ürettiği mikroskobik nokta) bir araya gelmeye zorlar.
Ama çelik kuru bir yaprak değildir.
Çok daha sıkı bir yoğunlaşma ister. Mercek, bozuk para büyüklüğündeki ışını yaklaşık 0.008 inçlik bir noktaya sıkıştırır. Bu yoğun sıkıştırma, güç yoğunluğunu dramatik biçimde artırır, ılık bir ışını karbon çeliğini anında buharlaştırabilecek yerel bir alev cehennemine dönüştürür. Artık ışık düz bir silindir değildir; keskin, yakınsayan bir koni haline gelir.
“Odak Uzaklığı” Gerçekte Neyi Kontrol Eder (Ve 1 mm Sapmanın Kenarı Neden Mahvettiği)
Işın yakınsayan bir koni oluşturduğundan, sonsuza kadar küçük bir nokta olarak kalmaz. Işık ışınları odak noktasında kesişir ve ardından hemen dışa doğru yayılmaya başlar, kum saati şeklinde bir biçim oluşturur.
Bu kum saati şekli, genel kesim kalitesini belirler. Bir metal parçasında mükemmel düz bir kenar istiyorsanız, o kum saatinin en dar bölümünü tam olarak malzemenin en fazla ısı gerektirdiği yere yerleştirmeniz gerekir. Bu da şu şekilde kontrol edilir: odak derinliği (ışının yeniden yayılmaya başlamadan önce malzemeyi etkili şekilde eritmek için yeterince dar kaldığı dikey aralık).
Bu durum, çamurlu bir lastiği temizlemek için bahçe hortumunun ucunu ayarlamaya benzer. En güçlü ve en dar su akışını lastikten bir inç uzakta tutarsanız, su ince bir sise dönüşür ve lastiğe ulaşmadan etkisini kaybeder.
İnce sac metali keserken, makineyi odak noktasını çeliğin üst yüzeyine yerleştirecek şekilde programlarsınız, bu da maksimum anlık ısı sağlar. Ancak, yarım inçlik levha keserken odak noktasını yüzeye yerleştirmek sorunlara neden olur. Işın üst kısmı eritir, fakat levhanın kalınlığı boyunca aşağıya ilerledikçe ışık genişler. Kesimin alt kısmına ulaştığında, ışın çok genişlemiş ve çok soğumuş olur, bu da metali eritmeye devam edememesine ve pürüzlü, yeniden kaynaşmış bir karışıma yol açar. Odak noktasını malzemenin derinliklerine yerleştirecek şekilde lensi fiziksel olarak kesici başlık içinde aşağı indirmeniz gerekir. Sadece 1 milimetrelik bir sapma bile ışının tam nüfuz etmeden önce sıkı odağını kaybetmesine neden olur.
Parlayan ışığa odaklanmayı bırakıp nozuldaki tıslama sesine dikkat ettiğinizde, tüm makine bir anda anlam kazanmaya başlar.
Kesim Genişliğinin Göz Ardı Edilen Sürücüsü: Yardımcı Gaz Neden Gerçek “Kesici”dir”
4.000 watt’lık bir lazerde gazı kapatıp çeyrek inçlik çelik levhaya lazeri gönderirseniz, temiz, geleceğimsi bir kesim elde etmezsiniz. Bunun yerine, ışık uzaklaştığı anda yeniden birleşen parlayan, kaynayan erimiş metalden oluşan bir havuz oluşur. Az önce tarif ettiğimiz optik hizalama yalnızca metali katı halden sıvı hale dönüştürür. Malzemeyi gerçekten ayırmak için, o erimiş metali levhanın altından soğumadan önce dışarıya iten fiziksel bir kuvvet gerekir.
İşte o kuvveti sağlayan yardımcı gazdır.
Lazer ışınıyla mükemmel hizalanmış şekilde, basınçlı bir gaz jeti akar. Bu akış, mekanik olarak temizleme görevini kerf (kesimle oluşan yarığın gerçek genişliği). Lazer yalnızca işlemi mümkün kılar, çeliği gazın üflemesi için yeterince yumuşatır.
Bu durum, bir ahşap kapıdaki boyayı çıkarmak için ısı tabancası kullanmaya benzer. Isı tabancası boyayı yumuşatır, fakat ardından bir metal kazıyıcı ile yumuşamış boyayı fiziksel olarak yüzeyden itmezseniz, boya soğuyup yerinde sertleşir.
Gaz akışının kinetik enerjisi olmadan lazer kesici, son derece pahalı bir “birikinti yapıcı”dan başka bir şey değildir. Gaz basıncı, akış hızı ve kimyasal bileşimi, makinenin ürettiği kenarın her yönünü belirler.
Makine, metali kimyasal olarak yakmaya mı yoksa sadece mekanik olarak itip uzaklaştırmaya mı karar veriyor?
Oksidasyon ve Tahliye: Gazın Ateşi Beslediği mi Yoksa Eritik Metali Uzaklaştırdığı mı Durumlar
Kalın karbon çeliği keserken, oksijen gerçek kesme işleminin ’ına kadarını oluşturabilir. Lazer ışını ateşleme kaynağı görevi görürken, oksijen yakıt görevi görür. Saf oksijenin erimiş çeliğe enjekte edilmesi bir ekzotermik reaksiyona (kendi yoğun, lokal ısısını üreten kimyasal bir yangın) başlatır. Bu ikincil yanma, görece düşük güçlü bir lazerin kalın, bir inçlik çelik levhaları kesmesini sağlar. Oksijen, demiri adeta yakarak oksitleştirir ve kırılgan, oksitli bir kenar bırakır.
Fakat atölyede kullanılan tek metal çelik değildir.
ADH Machine Tool'un ürün portföyünün 0 CNC tabanlı olduğu ve lazer kesim, bükme, kanal açma, giyotin kesme alanlarında üst düzey senaryoları kapsadığı göz önüne alındığında, buradaki pratik seçenekleri değerlendiren ekipler için Boru Lazer Kesim Makinesi ilgili bir sonraki adımdır.
Eğer paslanmaz çelik veya alüminyum kesiminde oksijen kullanılırsa, ortaya çıkan yanık kenar malzemenin korozyon direncini bozar. Paslanmaz çelikte temiz ve parlak bir kenar elde etmek için nitrojen kullanılır. Nitrojen inert olacak şekilde tasarlanmıştır, yani ısı ile kimyasal reaksiyona girmez. Sadece erimiş malzemeyi uzaklaştırır; kesim bölgesindeki sıvı metali yanma olmaksızın dışarı itmek için tamamen kinetik güce dayanır.
Oksijenle kesme, bir yol çatlağındaki yabani otları temizlemek için propanlı bir alev kullanmaya benzer—alev organik maddeyi yakıp yok eder. Nitrojenle kesme ise aynı çatlakta yüksek basınçlı bir su püskürtücü kullanmaya benzer—yalnızca suyun fiziksel kuvvetine dayanır, beton yüzeyi yakmadan kalıntıları temizler.
Ancak, azotun “eylemsiz” olduğu fikrinin sınırlamaları vardır. Havacılık bileşenleri için titanyum keserken, azot erimiş metalle kimyasal olarak reaksiyona girerek kırılgan, sarı bir kenar oluşturur. Titanyum üzerinde gerçek bir erit ve üfle kesimi elde etmek için atölyeler, azottan dört kat daha pahalı olan argon gazı kullanmalıdır. Gaz seçimi, kesimin fiziğini temelden değiştirir.
Neden atölyede zaten dolaşan ortam havasını kullanamıyoruz?
Atölye Gerçekleri: Pahalı bir acemi hatası, kaynak için tasarlanmış paslanmaz çelik parçaları kesmekte oksijen kullanmaktır. Oksijen, kenarda mikroskobik bir oksitlenmiş karbon tabakası bırakır; bu, kaynak havuzunu kirletir ve bağlantının X-ray muayenesinden geçememesine neden olur.
Neden Atölye Havası Sıklıkla Başarısız Olur (Ve Yüksek Basınçlı Azot ile Oksijen Gerçekte Ne Yapar)
Azot kesime kimyasal ısı katkısı sağlamadığından, kalın, viskoz erimiş çeliği uzaklaştırmak için muazzam fiziksel kuvvete dayanmak zorundadır. Tipik bir azot kesme işlemi yaklaşık 30 bar (yaklaşık 435 psi) basınca ihtiyaç duyar ve saatte 120 metreküp gaz tüketir. Buna karşılık oksijen metali yakarak uzaklaştırdığı için yalnızca yaklaşık 2 bar basınç ve saatte 10 metreküp gaz gerektirir.
Bu, önemli bir fizik problemini ortaya çıkarır.
Toplu sıvı azotun yüksek maliyetinden kaçınmak için atölye sahipleri genellikle standart atölye hava kompresörlerine yönelir. Ancak atmosfer havası azot ve oksijen içerir. Bu oksijen, kenar oksidasyonuna neden olmaya yeterlidir ve elde edilmek istenen temiz kesimi bozar. Hatta pahalı yerinde azot jeneratörleri bile lazer üreticileri tarafından talep edilen katı .99 saflığı sağlamada sıklıkla başarısız olur. Saflık oranı biraz bile düşerse, 15 mm kalınlığındaki bir paslanmaz plaka aşırı oksitlenmiş, sarı bir kenarla çıkar ve düzeltmek için saatlerce elle taşlama gerektirir.
Bu, su basmış bir garaj zeminini sert bir itme süpürgesiyle temizlemeye çalışmak gibidir, oysa yaprak üfleyiciyle yapmak daha kolaydır. Oksijen yaprak üfleyici gibi davranarak suyu hareket ederken buharlaştırır. Azot ise itme süpürgesi gibidir; ağır sıvıyı kapıdan dışarı itmek için yoğun fiziksel çaba ister, aksi halde sıvı düşük bölgelere geri yerleşir.
Tahliye fiziğini atlatamazsınız. Kimyasal yanma olmadan temiz bir kenar istiyorsanız, malzemeyi hurda kutusuna mekanik olarak üflemek için gereken yüksek basınç ve aşırı saflık maliyetine katlanmalısınız.
Gazın fiziksel kuvveti ışığın hızıyla senkronun dışına çıktığında ne olur?
Akışkanlar Dinamiği Tuzağı: Gaz Basıncı Erime Hızıyla Eşleşmediğinde Ne Olur
Lazer ışını saniyede 10 milimetreküp çeliği eritiyorsa, gaz akışı aynı miktarı saniyede tahliye etmelidir. Gaz basıncı çok düşükse, erimiş metal soğurken sacın alt kenarına yapışır ve cüruf (taşlama ile çıkarılması gereken sertleşmiş cüruf sarkıtları oluşturur). Işık mükemmel çalışmıştır, ancak mekanik kuvvet işlemi tamamlayamamıştır.
Yanıtın gaz basıncını her zaman maksimumda tutmak olduğunu düşünebilirsiniz. Ancak aşırı basınç kesime kolayca zarar verebilir.
Gaz yarığa aşırı agresif girerse, aşırı türbülans eriyik havuzunu dışarı atılmadan önce soğutabilir. Daha da kötüsü, memeden çıkan süpersonik gaz bir vakum etkisi yaratabilir ve erimiş plazmayı geri çekerek pahalı bakır ucu anında yok eder.
Bu, kör bir dişli deliğinde kirli yağı hava kompresörü tabancasıyla çıkarmaya çalışmak gibidir. Tetiğe hafifçe basarsanız, yağ sadece yerinde kabarcık yapar. Eğer 120 psi ile püskürtürseniz, hava dibine çarpar, şiddetle yön değiştirir ve yağı doğrudan gözünüze geri fırlatır.
Işık sadece sahneyi hazırlar.
Kesim kenarının gerçek kalitesi tamamen o mikroskobik yarık içindeki akışkan dinamiği tarafından belirlenir. Operatör, lazerin watt gücünü, merceğin odak derinliğini ve gazın kinetik basıncını hassas bir dengede tutmalıdır. Bu üç değişkenden biri bile düşerse kesim başarısız olur.
Makinenin beyni bu şiddetli, yüksek hızlı denge hareketini çakmadan nasıl koordine eder?
Yanığın Ardındaki Beyin: Hareketi Işıkla Senkronize Etmek
Elinizde erimiş bir çelik havuzu ve onu mikroskobik bir yarıktan zorlamaya çalışan yüksek basınçlı bir gaz jeti vardır. Kesme kafası çok yavaş hareket ederse, gaz havuzu kurutur ve çevredeki metali yakmaya başlar. Kafa çok hızlı hareket ederse, lazer gazı geride bırakır ve erimiş çelik nozulun arkasında bir kaynak gibi katılaşır.
Bu şiddetli akışkan dinamiğini kararlı tutmak gerekir EtherCAT (mikrosaniyeler içinde makine bileşenlerini senkronize eden yüksek hızlı endüstriyel Ethernet ağı). Makinenin bilgisayar beyni sadece motorları yönlendirmekle kalmaz. Kesme kafasının tam fiziksel konumunu sürekli olarak izler ve lazerin davranışını portalin (gantry) mekanik gerçekliğine uyacak şekilde ayarlar.
Dijital bir çizim, fiziksel bir lazere tam olarak ne zaman ateşlemesi gerektiğini nasıl bildirir?
Çeviri Boşluğu: Dijital Vektörler Mikro Adımlı Darbelere Nasıl Dönüşür?
Bir CAD dosyası ekranda sadece matematiksel bir çizgiden ibarettir. Bu dosyayı makineye gönderdiğinizde, kontrolörün basitçe lazeri açıp yolu izleyeceğini ve sonra kapatacağını varsayabilirsiniz.
Bu varsayım metali mahveder.
Endüstriyel lazerler nadiren sürekli bir ışınla kesim yapar. Bunun yerine, kontrolör şunu kullanır: darbe genişliği modülasyonu (ışını mikroskobik saniye kesirlerinde açıp kapama). Örneğin, modern bir FANUC kontrolörü lazeri saniyede 32.000 kez ateşleyebilir. Bu yüksek frekanslı darbeleme, kafayı hareket ettiren servo motorların hızıyla doğrudan senkronize edilir.
Kalın bir deri kemeri diken bilgisayarlı bir dikiş makinesi düşünün. İğne malzeme boyunca sürekli hareket etmez; yukarı-aşağı hareket eden tekrarlayan darbeler uygular. Deriyi makineden daha hızlı geçirirseniz, düzgün dikiş aralığını koruyabilmek için iğnenin de daha hızlı delmesi gerekir. Deriyi daha hızlı çekerseniz ama iğne hızı sabit kalırsa, dikişler uzun, düzensiz ve zayıf hale gelir.
Lazer, iğne gibi çalışır. Portal uzun bir düz yol boyunca hızlanırken, kontrolör darbe frekansını artırır, böylece lazer darbeleri eşit aralıklı kalır. Darbe zamanlaması motor konumundan birkaç milisaniye bile şaşarsa, ışın pürüzsüz bir kesim yerine dişli ve kaba bir kenar oluşturur.
Darbeler hızla senkronize ediliyorsa, neden lazeri maksimum güce ayarlayıp motorların izin verdiği kadar hızlı hareket etmiyoruz?
Kenar Kalitesi İçin Kesim Hızının Neden Lazer Gücünden Daha Önemli Olduğu
10 kilovatlık bir lazer, yarım inç kalınlığındaki karbon çeliği dakikada 100 inç hızla rahatça kesebilir. Hız dakikada 20 inçe düşürülürse ve güç 10 kilovatta kalırsa, sonuç daha temiz bir kesim olmaz. Eriyik bir başarısızlığa dönüşür.
Isı bir yere dağılmak zorundadır. Makine optimum hızda çalıştığında, lazerin enerjisi kesimin ön kenarını eritmek için tamamen kullanılır. Yardımcı gaz hemen erimiş malzemeyi uzaklaştırır ve ısıyı onunla birlikte taşır.
Hız, etkili bir şekilde termal bir ısı emici görevi görür.
Daha yüksek hızda hareket etmek aslında parçayı daha serin tutar. Makine yavaşladığında lazer aynı bölge üzerinde çok uzun süre kalır. Isının dağılacak başka bir yeri olmadığında, yana doğru yayılır ve Isıdan Etkilenen Bölge (aşırı sıcaklık nedeniyle yapısal değişikliklere uğrayan, erimemiş metal bölgesi) genişler. Kesim daha geniş hale gelir, kenarlar bozulur ve malzeme yanmaya başlar. Cam gibi pürüzsüz bir kenar elde etmek için makine, kendi ısısının önünde ilerleyecek kadar hızlı hareket etmelidir.
Peki, fiziksel makine bu yüksek hızı sürdüremediğinde ne olur?
İvme ve Viraj Alma: Makinenin Yanmayı Önlemek İçin Gücü Anlık Olarak Ayarlaması Gerekiyor
1.500 pound ağırlığındaki çelik bir portal, dakikada 2.000 inç hızla hareket ederken 90 derecelik bir köşede aniden yön değiştiremez. Fizik yasaları onun yavaşlamasını gerektirir.
Makinenin titreşim nedeniyle kendine zarar vermesini önlemek için kontrolör şunu uygular: Polinom Köşe Harmanlama (abrupt motor hareketlerini önlemek için yumuşak bir yavaşlama ve hızlanma eğrisi hesaplamak). Kesme kafası keskin köşeyi dönmek için yavaşladığında, lazer aynı metal noktasının üzerinde çok daha uzun süre kalır.
Mekanik hız azalırken güç sabit kalırsa, ısı girişi dramatik biçimde artar. Keskin köşe anında kaynayıp yuvarlak, yanmış bir kütleye dönüşür.
Bunu önlemek için kontrolör, lazerin watt değerini ve darbe frekansını mekanik yavaşlamayla hassas bir senkronizasyon içinde aktif olarak azaltmalıdır. Motorlar köşeye girerken fren yaptığında, ışık çıkışı kısılır. Motorlar virajdan hızlanarak çıkarken, ışık yoğunluğu tekrar artar. Kontrolör, bu görünmeyen diziyi dakikada yüzlerce kez koordine ederek, fiziksel portal nasıl hareket ederse etsin ısı-hız oranını matematiksel olarak sabit tutar.
Makine fiziği hesaplayabilir, ancak operatörün ona saygı duyması gerekir.

Mekanizmayı Yönteme Dönüştürmek: İlk Kesiminiz İçin Karar Çerçevesi
Bu bölüm, hassas lazer kesiminin esasen dinamik hız ve darbe senkronizasyonunun tepe lazer gücünden çok daha önemli olduğu bir termodinamik dengeleme eylemi olduğunu açıklamaktadır. Makine mikrosaniyelik hesaplamaları yapar, ancak sadece sizin belirttiğiniz parametrelere göre hesaplar. Usta bir operatör bu karmaşık ayarları makinenin fiziğine uygun şekilde nasıl doğru biçimde yapılandırır ve yönetir?
İlk lazer kesim sisteminizi değerlendiriyorsanız veya yeni bir malzeme karışımı için parametreleri rafine ediyorsanız, teknik bir tartışma hangi CNC mimarisinin, güç aralığının ve otomasyon seviyesinin üretim hedeflerinize en uygun olduğunu netleştirebilir. Tamamen CNC tabanlı, yüksek güçlü büyük format lazer kesim ve entegre sac metal otomasyonu içeren bir portföyle ADH Machine Tool, makine kapasitesini özel termodinamik ve verimlilik gereksinimlerinizle uyumlu hale getirebilir. Şirketle iletişime geçebilir ve yapılandırma, uygulama fizibilitesi veya tedarikçi değerlendirmesini ayrıntılı biçimde görüşebilirsiniz.
Makineye gidip, bir dosya yükleyip çalıştır tuşuna basamazsınız. Izgaralar üzerinde duran ham malzemeyi ışık, odak ve gazdan oluşan tanımlı bir tarife dönüştürmelisiniz.
Operatörü bir orkestra şefi olarak hayal etmek cazip gelebilir, ancak gerçekte bu, bir garaj hava kompresörünü ayarlamaya daha yakındır: regülatörü maksimuma çevirmekle yetinmezsiniz; darbe anahtarını düzgün çalıştırmak için tank basıncını, hortum çapını ve aletin hava gereksinimlerini dengelemelisiniz. Bir metal levhayı sistematik biçimde inceleyip tam olarak nasıl ilerleyeceğinizi belirlemeniz gerekir. Makinede doğrudan ayarlayabileceğiniz Süreç Değişkenlerini (makinada doğrudan ayarlayabileceğiniz fiziksel girdileri) kontrol ederek malzemenin tepki vermesini sağlamalısınız.
İnatçı bir malzemeyi nasıl iş birliği yapar hale getirirsiniz?
Yansıtıcılık Tuzağı: Bakır ve Pirinç Gibi Malzemelerin Bakır ve Pirinç Gibi Malzemeler Nasıl Direnç Gösterdiği
Saf bakır ve pirinç, imalat atölyesindeki en zorlu malzemeler arasındadır. Standart bir CO2 lazer 10,6 mikrometre dalga boyunda çalışır ve saf bakır bu belirli kızılötesi radyasyonun ’ine kadarını doğrudan kesme kafasına geri yansıtır.
Ama çelik kuru bir yaprak değildir ve bakır daha da sorunludur—termal bir ayna gibi davranır.
Işın, yüzeye nüfuz etmek yerine yüzeyden yansır, bu da kendi ekipmanınıza zarar verme riski taşır. Buna Yansıtıcılık Tuzağı (metalin yeterince ısınarak ışığı emmeden önce lazer ışığını yansıttığı tehlikeli aşama) diyoruz. Kilit nokta şudur: tuzak sadece bir başlangıç problemidir. Bakır sonunda eriyik hale geldiğinde, yansıtıcılığı dramatik biçimde düşer ve ısıyı çok etkili bir şekilde emer.
İlk erimeyi başlatmak için yardımcı gaz olarak oksijen kullanırız. Oksijen, bakırla reaksiyona girerek yüzeyde anında koyu, mat bir oksit tabakası oluşturur. Parlak bir krom banyo armatürünü lazer işaretçiyle ısıtmaya çalıştığınızı hayal edin; ışık her yere dağılır, ta ki üzerine ışını emen siyah mat bir bant yapıştırana kadar. Oksijen bu siyah bant gibi davranır, yüzeyi kimyasal olarak değiştirerek lazerin tutunmasını sağlar. Erime havuzu oluştuğunda, süreç kendini sürdürür.
Atölye Gerçeği: Yaygın bir yeni başlayan hatası, “işi sağlama almak” için parlatılmış bir pirinç levha üzerinde gücü kademeli olarak artırmaktır. Metal soğukken yüksek oranda yansıtıcı olduğundan, gücü yavaşça artırmak sadece lenslerinize sürekli radyasyon gönderir; erimeyi zorlamak ve yansıtıcılığı ortadan kaldırmak için yüksek gücü hemen uygulamalısınız.
Malzemeden Ayarlara Tersine Mühendislik: Önce Ayarladığınız Üç Değişken
Yansıtıcılık tuzağını aştıktan sonra, gerçek kesme parametrelerinizi sabitlemeniz gerekir. Yeni bir malzeme ile karşılaştığınızda, tahmin etmezsiniz. Kurulumu, üç fiziksel değişkeni sıkı bir sırayla ayarlayarak tersine mühendislikle belirleriz: gaz basıncı, odak noktası ve kesme hızı.
Önce gazı ayarlayın. Düşük karbonlu çelik keserken, ekzotermik reaksiyonu başlatmak için oksijen kullanın; paslanmaz çelik keserken kenarı oksitlemeden talaş kanalını temizlemek için yüksek basınçlı azot kullanın. İkinci olarak, Odak Noktası’nı (kum saati biçimli ışın demetinin en dar ve en yoğun olduğu dikey konum) ayarlayın. İnce sac metal için odak noktasını üst yüzeye yerleştirin. Kalın levhalar için odak noktasını malzemenin daha derinine yerleştirerek gaz akışı için yeterli genişlikte bir kesme aralığı sağlayın. Üçüncü olarak, ısı girişine uygun olacak şekilde hızı ayarlayın.
Gazla çalışan bir basınçlı yıkayıcıyı bir ahşap güverteden boya sökmek için ayarlamayı düşünün.
Tetiği çekip en iyisini ummakla olmaz. Önce uygun su hacmini sağlayacak doğru nozül ucunu seçin; sonra ahşaptan olan mesafenizi, spreyin en keskin olduğu noktaya göre ayarlayın; son olarak, yüzeyi aşındırmadan boyayı sökecek şekilde kollarınızı ne hızla hareket ettireceğinizi belirleyin.
Hız, yalnızca ilk iki değişkenin doğru ayarlanmasının sonucudur.
Yaygın Arızalar ve Üç Sistemden Hangisinin Aslında Arızalandığı Nasıl Tespit Edilir
Bir kesme başarısız olduğunda, makine arkada fiziksel kanıt bırakır. Sadece hurda metali nasıl yorumlayacağınızı bilmeniz gerekir. Çünkü tüm süreç, metali eritip dışarı atmaya dayanır, her hatalı kesme doğrudan üç temel sisteminizden birinin başarısızlığına işaret eder.
Kesimin üst kenarı aşırı yuvarlansa ve bir mum gibi sarkıyorsa, ısı girişi hatalıdır. Lazer ya çok yavaş hareket ediyor ya da güç, malzeme kalınlığına göre çok fazla. Eğer kesim üstte düzgün ama altta kalın, pürüzlü metal sarkıntıları—“katılaşmış ve kesim bölgesinden dışarı atılamamış metal” olarak bilinen kusur—bırakıyorsa, yardımcı gaz sisteminiz başarısız olmuştur. Basınç, erimiş metali alttan dışarı atacak kadar yüksek değildir veya nozül hasar görmüş, merkezden şaşmıştır. Çapak Kesim V-şekilli görünüyorsa—üstte geniş, altta zar zor kesilmişse—sorun optikte yatıyor demektir. Odak noktası yanlış ayarlanmıştır, bu da ışın demetinin levhanın alt kısmına ulaşmadan önce dağılmasına neden olur. Bu, mutfak lavabosunu bir pompayla açmaya çalışmak gibidir: uygun sızdırmazlık ve yeterli kuvvet olmadan tıkanıklık sadece yer değiştirir, tamamen temizlenmez.
Parlak ışığa odaklanmayı bırakıp nozülün çıkardığı tıslama sesine dikkat etmeye başladığınızda, tüm makine anlaşılır hale gelir.
When you stop focusing on the bright light and begin paying attention to the hiss from the nozzle, the entire machine becomes understandable.
Artık bir sihir numarasını izlemiyorsunuz. Isı ve basıncın fiziğini her kenarda değerlendirerek, bir hava kompresörüyle birleştirilmiş termal matkap presi çalıştırıyorsunuz.
İlgili Kaynaklar ve Sonraki Adımlar
Detaylı malzeme bilgisi isteyen okuyucular için, broşürlerimizi yararlı bir takip kaynağıdır.

Yüksek çözünürlüklü görselleri indirmek için bağlantıya tıklayın.