
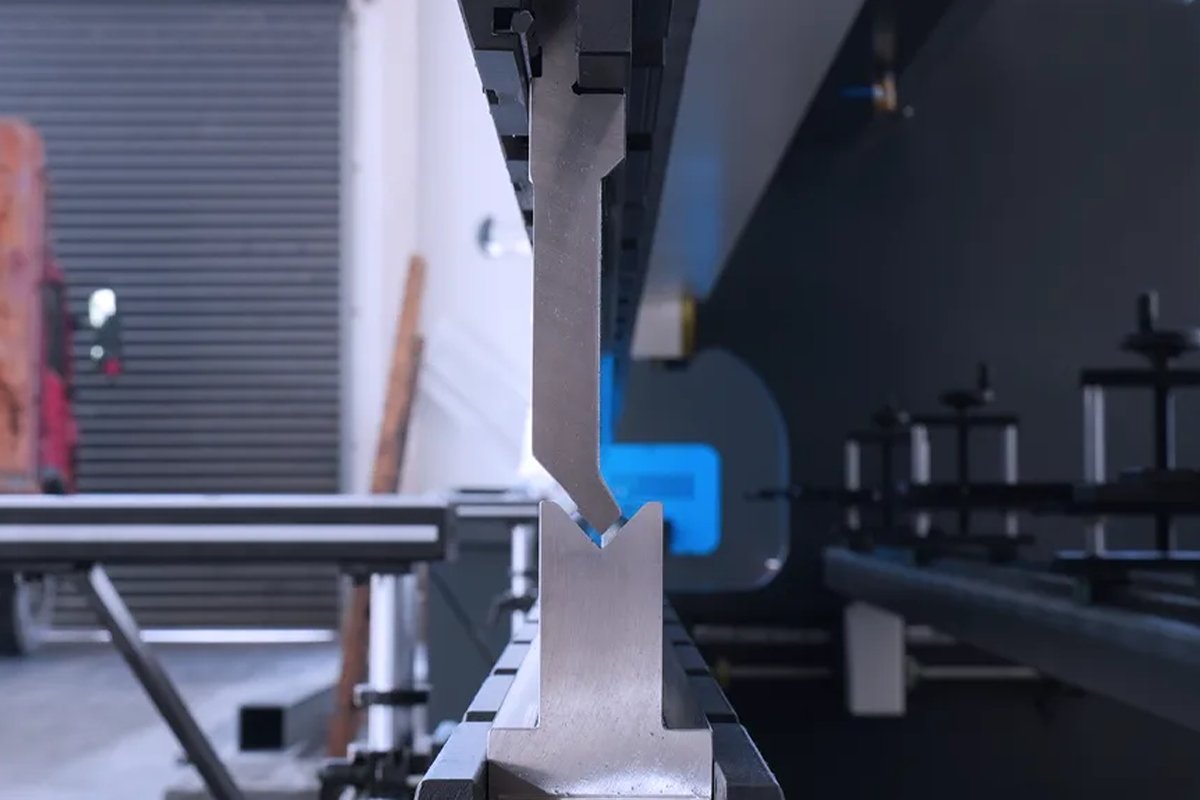
Abkant pres hassasiyeti makinenin gücüyle değil, malzeme ve tolerans gereksinimlerine uygun olan spesifik büküm yönteminin —havalı büküm, tabana oturtma veya ezerek büküm— seçilmesiyle belirlenir. geri esneme Daha büyük bir makinenin otomatik olarak daha sıkı toleranslı parçalar üreteceği fikrine güvenmek, mühendisliğin yerini hüsnükuruntuya bırakmaktır. Hassasiyet, sırf mekanik kuvvetten değil, bilinçli bir teknik seçiminden kaynaklanır.
Bir operatörün, ödünç alınmış bir kaslı arabayı süren bir gençteki yanlış özgüvenle 500 tonluk bir pres brakeye yaklaştığını gördüm; kütlesinin tek başına metali itaate zorlayacağını varsayıyorlardı. Tonajı doğruluk için bir ayar düğmesi gibi görüyorlar, oysa büyük bir pres yalnızca üst limiti belirler—makinenin çerçevesi eğilmeden ne kadar iş yapabileceğini gösterir, bitmiş parçanın montaja uyup uymayacağını değil. Kuvvet, fiziksel bükme sürecini anlama bilgisinden daha öncelikli hale geldiğinde, üretim yüksek basınçlı hurda üretimine dönüşür.
İlgili: Abkant Pres Üzerinde Kutu Nasıl Bükülür
Tonaj Tuzağı: Dolup Taşan Hurda Kutularının Ardındaki Varsayım
Üretim Ekipleri Neden Makine Kapasitesini Hassasiyetle Karıştırıyor
Bir satış temsilcisi bir pres brakeyi maksimum kapasitesine göre tanıtırken, bir ustabaşının başarısı minimum sapmaya bağlıdır. Dağları hareket ettirebilecek dev senkronize CNC makineleri satın alan atölyelerin, operatörlerinin hâlâ dört ayaklık bir bükmede iki derecelik farklarla boğuştuğunu gördüm. Hata, “senkronize aşağı inme” veya “gerçek zamanlı düzeltme” gibi özelliklerin, malzemenin davranışını temelden yanlış anlamayı telafi edebileceğini varsaymaktan kaynaklanıyor. Çözümler, örneğin ADH Machine Tool CNC Abkant Pres belirtilen hassas strok kontrolü ve sensör tabanlı geri bildirim, aynı kabiliyetleri salt kapasite yerine ölçülebilir tutarlılığa dönüştürdüğünü gösterir.
Metal hafızasını korur, makine fiyat etiketlerinden bağımsızdır. Basınç uygulamak, malzemenin akma noktasına yapılan mekanik bir pazarlıktır. Hava bükme için yalnızca 15 ton gereken bir işlemede 200 tonluk bir pres kullanılıyorsa, kalan 185 tonluk kapasite parça için tamamen ilgisizdir. Doğruluk, makinenin zımbayı hassas ve tekrarlanabilir bir konumda durdurabilme yeteneğine bağlıdır—teorik olarak hareketsiz bir nesneye uygulayabileceği toplam kuvvete değil.
O halde neden sözde “hassas” atölyelerin çoğu, gemi gövdesi levhaları için tasarlanmış makinelerde 10 numara paslanmaz çelik çalıştırıyor?
Her İşte Aynı Bükme Yöntemini Kullanmanın Gizli Maliyeti
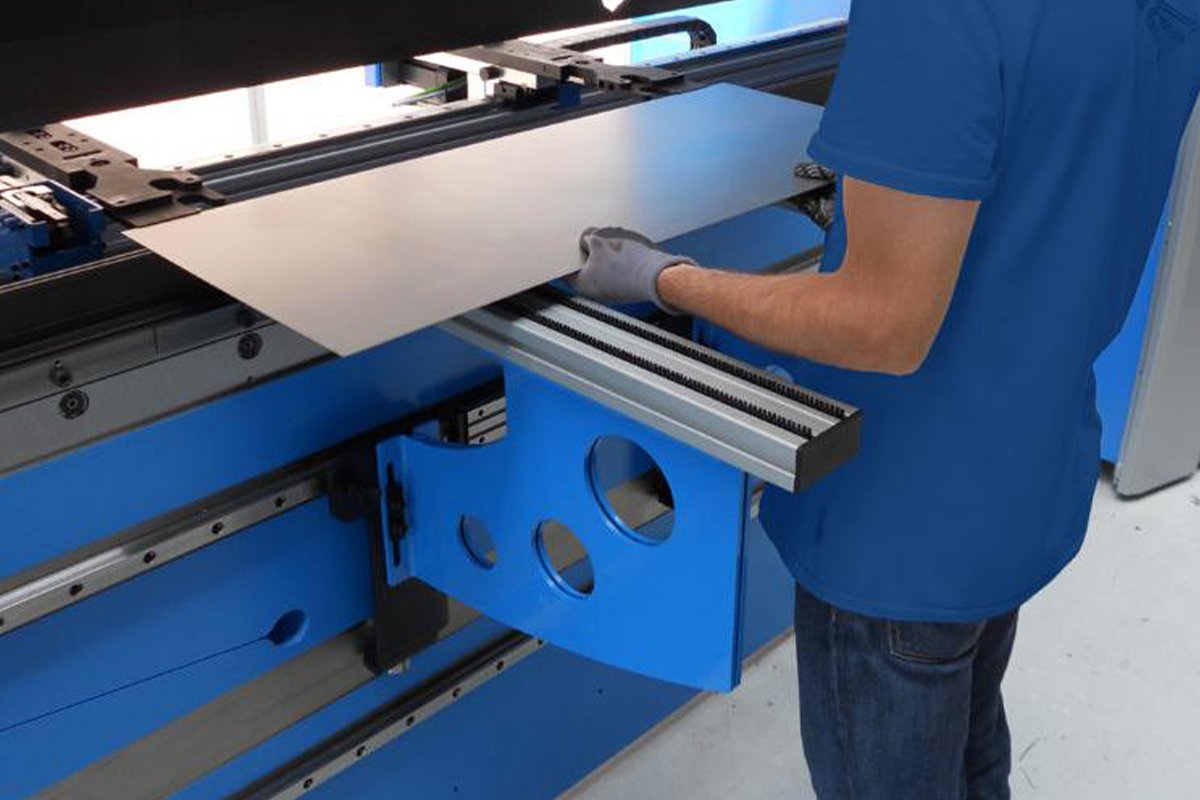
Birçok atölye, çok yönlü olduğu ve daha az tonaj gerektirdiği için havada bükmeye (air bending) yönelerek bir “yöntem rutinine” kapılır. Bu yaklaşım, iş şu durumlardan birini gerektirene kadar çalışır: dar bir iç yarıçap veya malzeme damarı ve kalınlığındaki değişiklikler nedeniyle havada bükmeyle güvenilir bir şekilde elde edilemeyen sıfır toleranslı bir açı. Kalıbı veya tekniği ayarlamadan sadece zımbayı daha derinlemesine bastırarak havada bükülen bir parça hassasiyetini iyileştirmeye çalışmak kaliteyi artırmaz—sadece makineyi zorlar ve bu amaç için tasarlanmamış bir kalıpta “tabana vurma” (bottoming out) riskini doğurur.
Ortaya çıkan uyumsuzluk, gizemli hurda parçalar olarak kendini gösterir. Aynı makine ayarlarıyla bile bir parti parça kusursuz çıkarken, sonraki parti üç derece açık çıkar. Bu durum, havalı bükümün, malzemenin iç yapısının nihai açıyı belirlediği üç noktalı temasa dayanmasından kaynaklanır. Bunun yerine açıyı makinenin belirlemesini sağlamak için tabana oturtma veya baskı (coining) gerekir; bu da büküm yarıçapındaki moleküler dizilimi fiziksel olarak değiştirmek için tonajda büyük bir artışa neden olur.
Salt kuvvet çözüm değilse, o zaman alet plakayla buluştuğunda tam olarak ne olur?
Yöntemler Arasında Gerçekte Farklı Olan ve Israrla Aynı Kalan Nedir
Hava bükmeden kalıplamaya geçmek, elastik-plastik deformasyondan tamamen yapısal teslimiyete geçmek anlamına gelir. Hava bükmede, metalin “nötr ekseni” büyük ölçüde merkezde kalır ve “geri tepme” yani ilk haline dönme eğilimi en yüksek seviyesine ulaşır. Bu geri tepmeyi telafi etmek için parçayı fazla bükmek gerekir. Oysa kalıplama, bükme hattı boyunca metali inceltmek için hava bükmeden sekiz kat fazla tonaj uygular, böylece metalin hafızasını etkin biçimde siler.
Tonajdaki ani artış, makinenin “daha güçlü” olmasından değil, kalıplama fiziğinin malzemenin kendi basma direncini aşmayı gerektirmesindendir. Ancak burada bir karmaşa var: 500 tonluk basınçla bile kalınlık değişkenliği devam eder. Bir sac diğerinden 0.005 inç daha kalınsa, o fazla malzeme yer değiştirmelidir. Kalıplama işleminde bu yer değişimi genellikle takım çeliği veya makine çerçevesi içinde gerçekleşir ve erken aşınma veya “koç kayması”na neden olur.”
Malzemenin özellikleri—kalınlık, çekme dayanımı ve tane yapısı—atölyedeki tek gerçek sabitlerdir. Durum böyleyken soru şu olur: Koçu devreye almadan önce hangi fiziksel uzlaşmayı seçmeliyiz?
Zımba Fiziği: Geri Tepme Kusur Değil, Teşhis Olarak Hizmet Eder
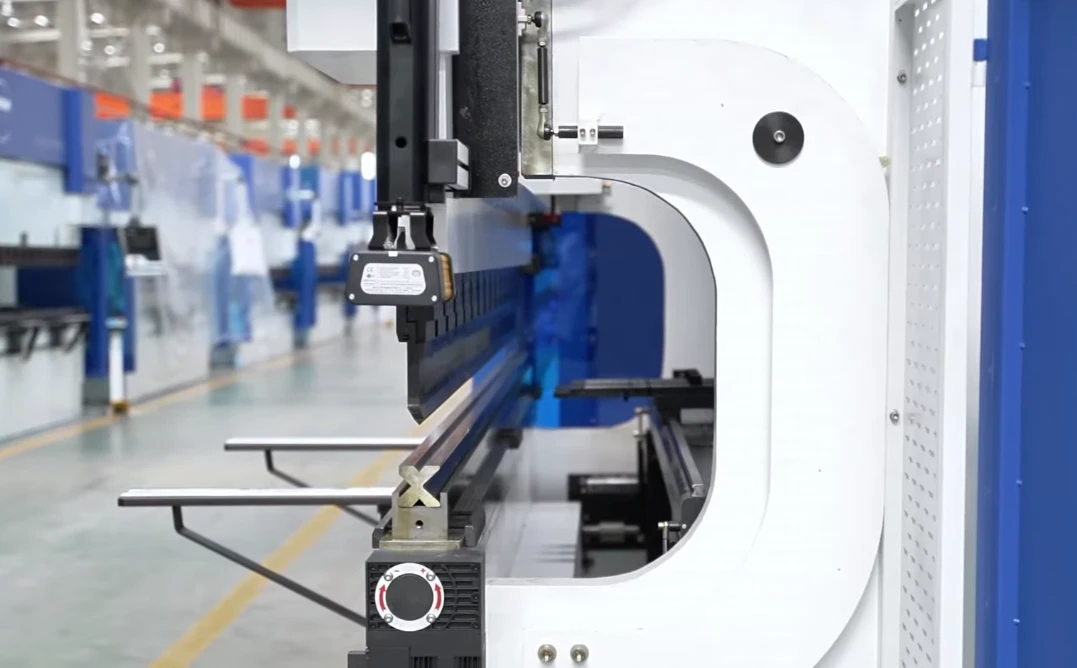
Malzeme gerilmesi ve elastik toparlanmanın, sıkıştırmadan önce açınızı nasıl değiştirdiği
Standart bükme kuvveti denkleminigöz önünde bulundurun: $P = 650 \times S^2 \times (L/V)$. Bu hesaplama, operatörlerin genellikle göz ardı ettiği bir gerçeği ortaya çıkarır. Kuvvet, kalınlıkla ($S$) üssel olarak artarken, kalıp açıklığı genişliği ($V$) bunu azaltır. Daha dar bir büküm yapmak için kalıp açıklığını yarıya indirin ve aynı parça çelik için gereken tonaj anında iki katına çıkar. Malzeme sertleşmemiştir—temas geometrisi değişmiş ve keskin bir şekilde azalmış bir yüzey üzerindeki gerilimi yoğunlaştırmıştır.
Zımba, düz bir sacı V biçimli kalıba doğru iterken, metalin davranışını üç farklı bölgeye ayırır. Dış yarıçap gerilim altında gerilir, iç yarıçap içe doğru sıkışır; ve bu uçlar arasında, sac içinde mikroskobik bir bölge olan nötr eksen yer alır, direnç gösterir. Dış tabakalar kalıcı plastik deformasyona uğrarken, bu merkez bölge elastik olarak askıda kalır, muazzam hidrolik baskı altında sıkıştırılmış bir yay gibi potansiyel enerji depolar.
Zımba geri çekildiğinde, depolanan enerji serbest kalır.
Bu geri tepme yaylanmadır. Kusurlu çelik, yazılım hataları veya hidrolik arızalar nedeniyle oluşmaz. Uygulanan kuvvet ile malzemenin akma dayanımı arasındaki matematiksel farkı tam olarak temsil eder. Bir operatör yaylanmayı bir kusur olarak görüp, takım veya tekniği ayarlamadan “ezip yok etmeye” çalıştığında, hidrolik basınçla fizik yasasına karşı gelir. Bu mücadele her zaman kayıpla biter—ve çoğu zaman kırık bir kalıpla.
Neden çizimlerdeki aynı yarıçaplar çarpıcı şekilde farklı sonuçlar verir
İki operatöre de 1/4 inç yumuşak çelik üzerinde 0,250 inç iç yarıçapa sahip 90 derece büküm belirten aynı teknik resim verilir. Özdeş açıları programlar ve aynı V kalıbını takarlar. Operatör A düz bir zımba kullanır; Operatör B ise şu zımbayı kullanır: kaz boyunlu zımbaya geçin karmaşık bir parça üzerindeki mevcut bir flanşı kurtarmak için. Operatör A doğru açıyı elde ederken, Operatör B'nin bileşenleri iki derece açık çıkar ve hemen kusurlu çeliği suçlar.
Çizim ideal kuvvet aktarımını varsayar, ancak fiziksel gerçeklik her zaman kendi payını düşer.
Boyunlu zımbalar, kaydırılmış kaldıraç kolları boyunca önemli enine yükleme ve burulma ile karşılaşır. 100 ton olarak derecelendirilmiş bir pres, bu konfigürasyonda etkin olarak yalnızca yaklaşık 60 ton kullanılabilir aşağı doğru bükme kuvveti sağlayabilir. Geri kalanı, küçük takım sapması ve burulma yoluyla dağılır. Ekranda yarıçap aynı görünse de, temas noktasındaki kuvvet dağılımı değiştiği için gerçek yaylanma önemli ölçüde farklılaşır. Ayrıca, daha geniş bir zımba ucu basıncı yayar ve sacın kalıp omuzları üzerinden kayarken sürtünmeyi değiştirir. Bir bükme yarıçapını CAD’den prese doğrudan aktaramazsınız; yükü ileten zımba yapısal sertliği ve geometrisi dikkate alınmalıdır.
Yaylanma değişimini yöntem ile malzeme arasındaki uyumsuzluğun doğrudan kanıtı olarak yorumlamak
Değişkenlik atölye zemininin gerçeklik dedektörüdür. 10 numara alüminyum sacların birkaçını hava bükme işlemiyle büküp, parçalar arasında yaylanma bir ila üç derece değiştiğinde, metal bir mesaj gönderir. O partide akma dayanımı, tane yönü veya kalınlığın dalgalandığını gösterir. Hava bükme, nötr ekseni koruduğu ve açıyı kontrol etmek için üç temas noktasına dayandığı için temel tutarlılığa bağlıdır. Bu bir uzlaşmadır, ve malzemenin koşulları değişir değişmez açı buna tepki verir.
Alt kalıba oturtmaya geçtiğinizde—zımbayı sacın fiziksel olarak kalıbın V‑açısına uyacak şekilde bastırdığınızda—teşhis değişir. Alt kalıba oturtma, nötr ekseni iç yarıçapa doğru kaydırmak, daha fazla malzemeyi akıtmak ve yaylanmayı en aza indirmek için yeterli kuvvet gerektirir. Alt kalıba oturtmaya rağmen yaylanma değişimi hâlâ görülüyorsa, pres o kalınlık için akma noktasına ulaşacak tonaja sahip değildir veya zımba yarıçapı gereken gerilme yoğunluğunu uygulamak için çok büyüktür. Yöntem kontrol talep eder, ancak makine yalnızca uzlaşmaya muktedirdir.
Milyonlarca tonluk kuvvet uygulamak, nötr ekseni tamamen ortadan kaldırarak belirsizliği yok etmeye çalışır; bükme hattında metali inceltir ve kalıcı olarak belleğini siler. Ancak bu şekilde üstünlük dayatmak yanlış kullanıldığında ciddi takım maliyetleri doğurur. Üç yöntem arasında seçim yapmak, operatör tercihi veya mevcut takımlarla ilgili değildir; sonuçlardan ödün vermeden malzemenin ne kadar belleğinin korunabileceğini belirlemekle ilgilidir.
Hava Bükme: Hassasiyet ile Uyarlanabilirliği Dengeleyen Ekonomik Motor
Malzeme belleğinin ne kadarının korunabileceğini belirlemek, kurulum süresi ve tolerans gereksinimlerine dürüstçe bakmayı gerektirir. Hava bükme, ekonomik bir uzlaşmayı temsil ettiği için çoğu üretim atölyesinde baskındır. İşlem, metali tam olarak kalıp boşluğuna bastırmaz; askıda tutar. Yalnızca üç temas noktası—zımba ucu ve her iki kalıp omzu—ile malzemenin elastik çekirdeği büyük ölçüde korunur. Bu yaklaşım, metali belleğini kasıtlı olarak korur çünkü onu ortadan kaldırmak aşırı zaman ve özel takım gerektirir.
Açık takım geometrisinin çok yönlülüğü artırması ve kurulum süresini azaltması
Hava bükme sırasında, zımba hiçbir zaman kalıbın tabanına temas etmez. Parçanın iç yarıçapı, zımba ucu yarıçapına değil, V‑kalıp açıklığının genişliğine göre belirlenir. Fiziksel olarak, doğal iç yarıçap, yumuşak çelik için kalıp genişliğinin yaklaşık 16% oranında oluşur. 6 mm sacı 50 mm kalıba koyun, ve 8,3 mm iç yarıçap oluşacaktır—zımba ucu 2 mm veya 6 mm olsa da fark etmez.
Bu mekanik ilke süreci bu kadar verimli kılar. Zımba, kalıpla veya istenen yarıçapla tam olarak eşleşmek zorunda olmadığından, tek bir zımba‑kalıp seti yalnızca koçun aşağı iniş derinliği ayarlanarak birçok açı oluşturabilir. Özünde, damgalanmış bir parçanın fiziksel kesinliğini programlanabilir strok kontrolünün uyarlanabilirliğiyle değiştirir. Bir operatör aynı kurulumda anahtarsız şekilde 90, 120 ve 135 derecelik açılar bükebildiğinde, kurulum süresi dramatik biçimde azalır. Makine çalışmaya devam eder ve mil üretkenliğini korur.
Yaylanma burada bir kusur değildir; yönetilmesi gereken bir değişkendir
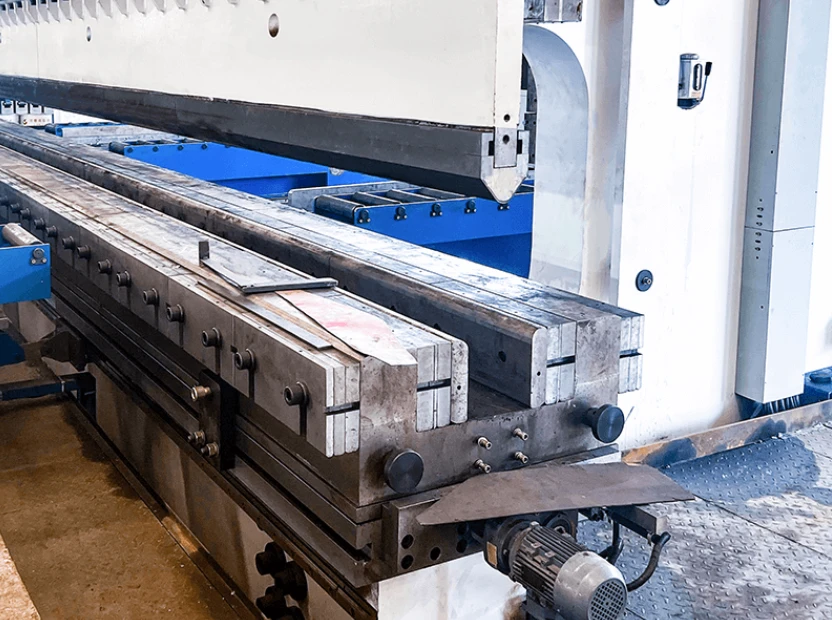
Zımba sacı tamamen kalıbın tabanına bastırmadığı için, metalin nötr ekseni hiçbir zaman tamamen akmaz. Aslında malzemenin direnciyle pazarlık yapıyorsunuz ve o da tepki verecektir. Standart karbon çelikte 90 derecelik bükme elde etmek için, zımba 88 dereceye kadar sürülmelidir ve malzemenin gevşeyerek hedef açıya dönmesine güvenilir.
Atölyelerin eski ekipmanlar kullanarak para kaybettiği nokta burasıdır. Havalı büküm, partiler arasındaki akma dayanımı veya gerinim sertleşmesindeki değişiklikleri telafi etmek için strok derinliğini otomatik olarak ayarlayan dinamik ve açı ölçüm sensörlerine sahip modern CNC abkant preslerde en iyi sonucu verir. bombeli ayar ve açı ölçüm sensörleri partiler arasındaki akma dayanımı veya gerinim sertleşmesindeki değişiklikleri dengelemek için strok derinliğini otomatik olarak ayarlar. Eski tip makinelerde operatörler malzemenşn iç gerilmesini tahmin etmek zorunda kalır. Eğer daha yüksek çekme dayanımına sahip yeni bir çelik partisi gelirse, dün doğru 90 derece bükümler üreten aynı strok derinliği bugün 92 derecelik hurdalarla sonuçlanabilir. Tonajı artırmak bunu düzeltmez; koç derinliğini ayarlamayı ve geri esnemeyi (springback) bir arıza olarak değil, bir değişken olarak ele almayı gerektirir.
Sınır koşulları: “Yeterince iyi” geometrinin gizli bir riske dönüştüğü noktalar
Esneklik fiziksel bir sınıra sahiptir. Hava bükme orta koşullara uygundur, ancak açık geometrinin bağımlılığı toleranslar sıkılaştığında, özellikle ince malzemelerde bozulur. 1 mm altı sac metal için, alt kalıba oturtma ±0,25 derece doğruluk sağlayabilir çünkü kalıp malzemeyi mekanik olarak kısıtlar ve şekil uyumunu zorlar. Aynı ince sacda hava bükme genellikle ±0,5 dereceyi tutturmakta zorlanır.
Malzemedeki küçük değişimlerin kurulumunuzu hurda kaynağına dönüştürdüğü durumlarda, hava bükmenin inç başına 1 ila 2 tonluk aralığının ötesine geçmeniz ve sacı tabana oturtmak için gerekli olan inç başına 5 tonluk kuvveti uygulamanız gerekir. Bu koşulları metale dayatmak hassasiyeti garanti eder, ancak bir sonraki bölümde detaylandırılacağı üzere, bu hem makine tonajı hem de özel takım maliyeti açısından yüksek bir bedel karşılığında elde edilir.
Alt Bükme ve Baskılama: Kuvvet Yoluyla Mekanik Hafızaya Ulaşmak
Hava bükmenin hassasiyeti bozulduğunda ve ±0,5 derecelik bir sapma hurdaya neden olmaya başladığında, metalin davranışına uyum sağlamayı bırakıp onu kontrol etmeye başlamalısınız. Alt bükme ve baskılama, üç noktalı temasın ince dengesini ortadan kaldırır ve kuvvetle yönlendirilen süreçler olarak çalışır. Bu yöntemler, malzemeyi sıkıştırıp elastik hafızasını yok ederek kesin geometrik form sağlar. Bu aşamada sac artık askıda değildir—belirlenmiş bir sınırla eşleşmeye zorlanır. Soru artık şu olur: Bu kuvveti malzemenin yapısına ne kadar derinlemesine uygulamaya hazırsınız?.
Baskılama: Amaç malzemenin moleküler yapısını kasıtlı olarak değiştirmek olduğunda
Baskılama, doğası gereği kuvvetli bir işlem olduğundan hava bükmeden beş ila otuz kat daha fazla tonaj gerektirir: süreç fiziksel olarak malzemenin yapısını değiştirir. Gerçek bir baskılama operasyonunda, zımba ucu, metalin bükülme yarıçapında sıkıştırılıp incelmesine yetecek basınçla kalıp boşluğuna nüfuz eder. Gerilim ve sıkıştırmanın dengede olduğu nötr eksen – mikroskobik bölge – tamamen ortadan kaldırılır.
Malzeme, tüm kalınlığı boyunca akma noktasının ötesine sıkıştırılarak geri esneme tamamen ortadan kaldırılır. Hem zımba hem de kalıp 90 derece olduğunda, parça her seferinde kusursuz bir şekilde 90 derecede çıkar. Metal, şekle direnecek hiçbir kalıntı gerilim barındırmaz; bu da gerçekleştirmek için yeterli güç mevcut olduğu sürece mutlak doğruluk için nihai yöntem olmasını sağlar. Bu düzeyde hassasiyet talep eden üretim ortamları için ADH Machine Tool'un Tandem Abkant Presinin senkronize koçları, kuvveti büyük iş parçalarına eşit olarak dağıtarak titiz tasarım ve kalite kontrolü sayesinde tutarlı açılar ve kararlı sonuçlar garanti eder.
Alt Bükme: Sıklıkla yanlış anlaşılan ve kalıp arızalarına sıkça neden olan orta yol
Alt bükmede 90 derecelik bir bükme elde etmek için 88 derecelik bir zımba ve kalıp gerekir. Bu küçük fazla bükme, malzemenin gevşeyip istenen açıya dönmesine izin verir. Operatörler bunu genellikle baskılamanın zayıflatılmış bir versiyonu olarak düşünür, ancak mekanik olarak tamamen farklıdır. Alt bükme yalnızca V şeklinde bir kalıba dayanır ve zımba ile kalıp hiçbir zaman sac yüzeyi boyunca tam sıkıştırma temasına geçmez. Metal, kalıbın dibine doğru bastırılırken yanlar hafifçe açık kalır ve belirli bir miktarda geri esneme korunur.
Geometri uyumsuzluğu kullanılarak bu geri esneme ortadan kaldırılmaya çalışıldığında sorunlar ortaya çıkar. Bir operatör 88 derecelik bir zımbayı 90 derecelik bir kalıpla eşleştirirse, farklı açılar yük altında çatışır. Zımba bir kama ayırıcı gibi davranır ve malzemeyi şekillendirmek yerine uygulanan tonaj kalıbı orta hattından kırar. Alt bükme, geometrik uyum hassasiyeti sağlar ancak sıkı açısal doğruluk ve her bükme açısı için özel takımlar gerektirir; hızlı hava bükme kurulumunu katı matematiksel kontrolle değiştirir.
Standart makinelerde tam temaslı bükmeyi pratik olmayan hale getiren tonaj hesaplamaları
14 numara yumuşak çeliğin bir parçasını hava bükmek, bükme uzunluğunun her inçi için yalnızca 1 ila 2 ton kuvvet gerektirebilir. Aynı parçayı baskılamak ise inç başına 50 tondan fazla kuvvet gerektirebilir. Çeliğin iç gerilim hafızasını yok etmek olağanüstü miktarda basınç ister. Basit bir 10 inçlik parçada, genel amaçlı bir abkant presin, doğrudan koçun merkezinde yaklaşık 500 ton yoğunlaştırılmış kuvvet uygulaması gerektiği hesaplanır.
Geleneksel atölye presleri bu tür sürekli yükleri kaldırmak üzere tasarlanmamıştır. 150 tonluk bir presi sınırlarında baskılama yapmak, yalnızca hidrolik zorlanma riski değil, aynı zamanda koç sapmasını hızlandırır ve kalıcı gövde deformasyonu oluşturur. Yatak esner, takımlar daha hızlı yıpranır ve yüksek kuvvetle hedeflenen hassasiyet mekanik aşınmayla kaybolur. Metale iradenizi dayatabilirsiniz, ancak başarınız makinenizin bu zorlamaya dayanıp dayanamayacağına bağlıdır.
Takım Yatırım Getirisi Denklemi: Hassasiyet ile Erken Aşınma Arasında Denge Kurmak
Hava bükme ve baskılama arasındaki tonaj farkının, teknik özelliklerin öngördüğünden neden daha büyük olduğu
Bir tonaj tablosu hava bükme için tasarlanmıştır; bunu baskılama için kullanmak makinelerin hızla yorulmasına yol açar. Hava bükme sadece malzemenin akma dayanımını aşmayı gerektirirken, baskılama metalin tane yapısını sıkıştırmak için üstel olarak daha fazla kuvvet ister. Bu süreç yalnızca sacı katlamaz—onu yeni bir forma dönüştürür. Bu orantılı bir değişim değildir. Makine, belirli bir yarıçapı zorlamak için sınırlarında çalıştırılırsa, hassas taşlanmış takımlar hızla aşınır. Hassasiyet elde edilebilir, ancak aşırı kuvvet yoluyla elde edildiğinde, bu makinenin ömrü pahasına olur.
Gizli Maliyet: Hava bükme için tasarlanmış makinelerde baskılama sınıfı takımlar kullanmak
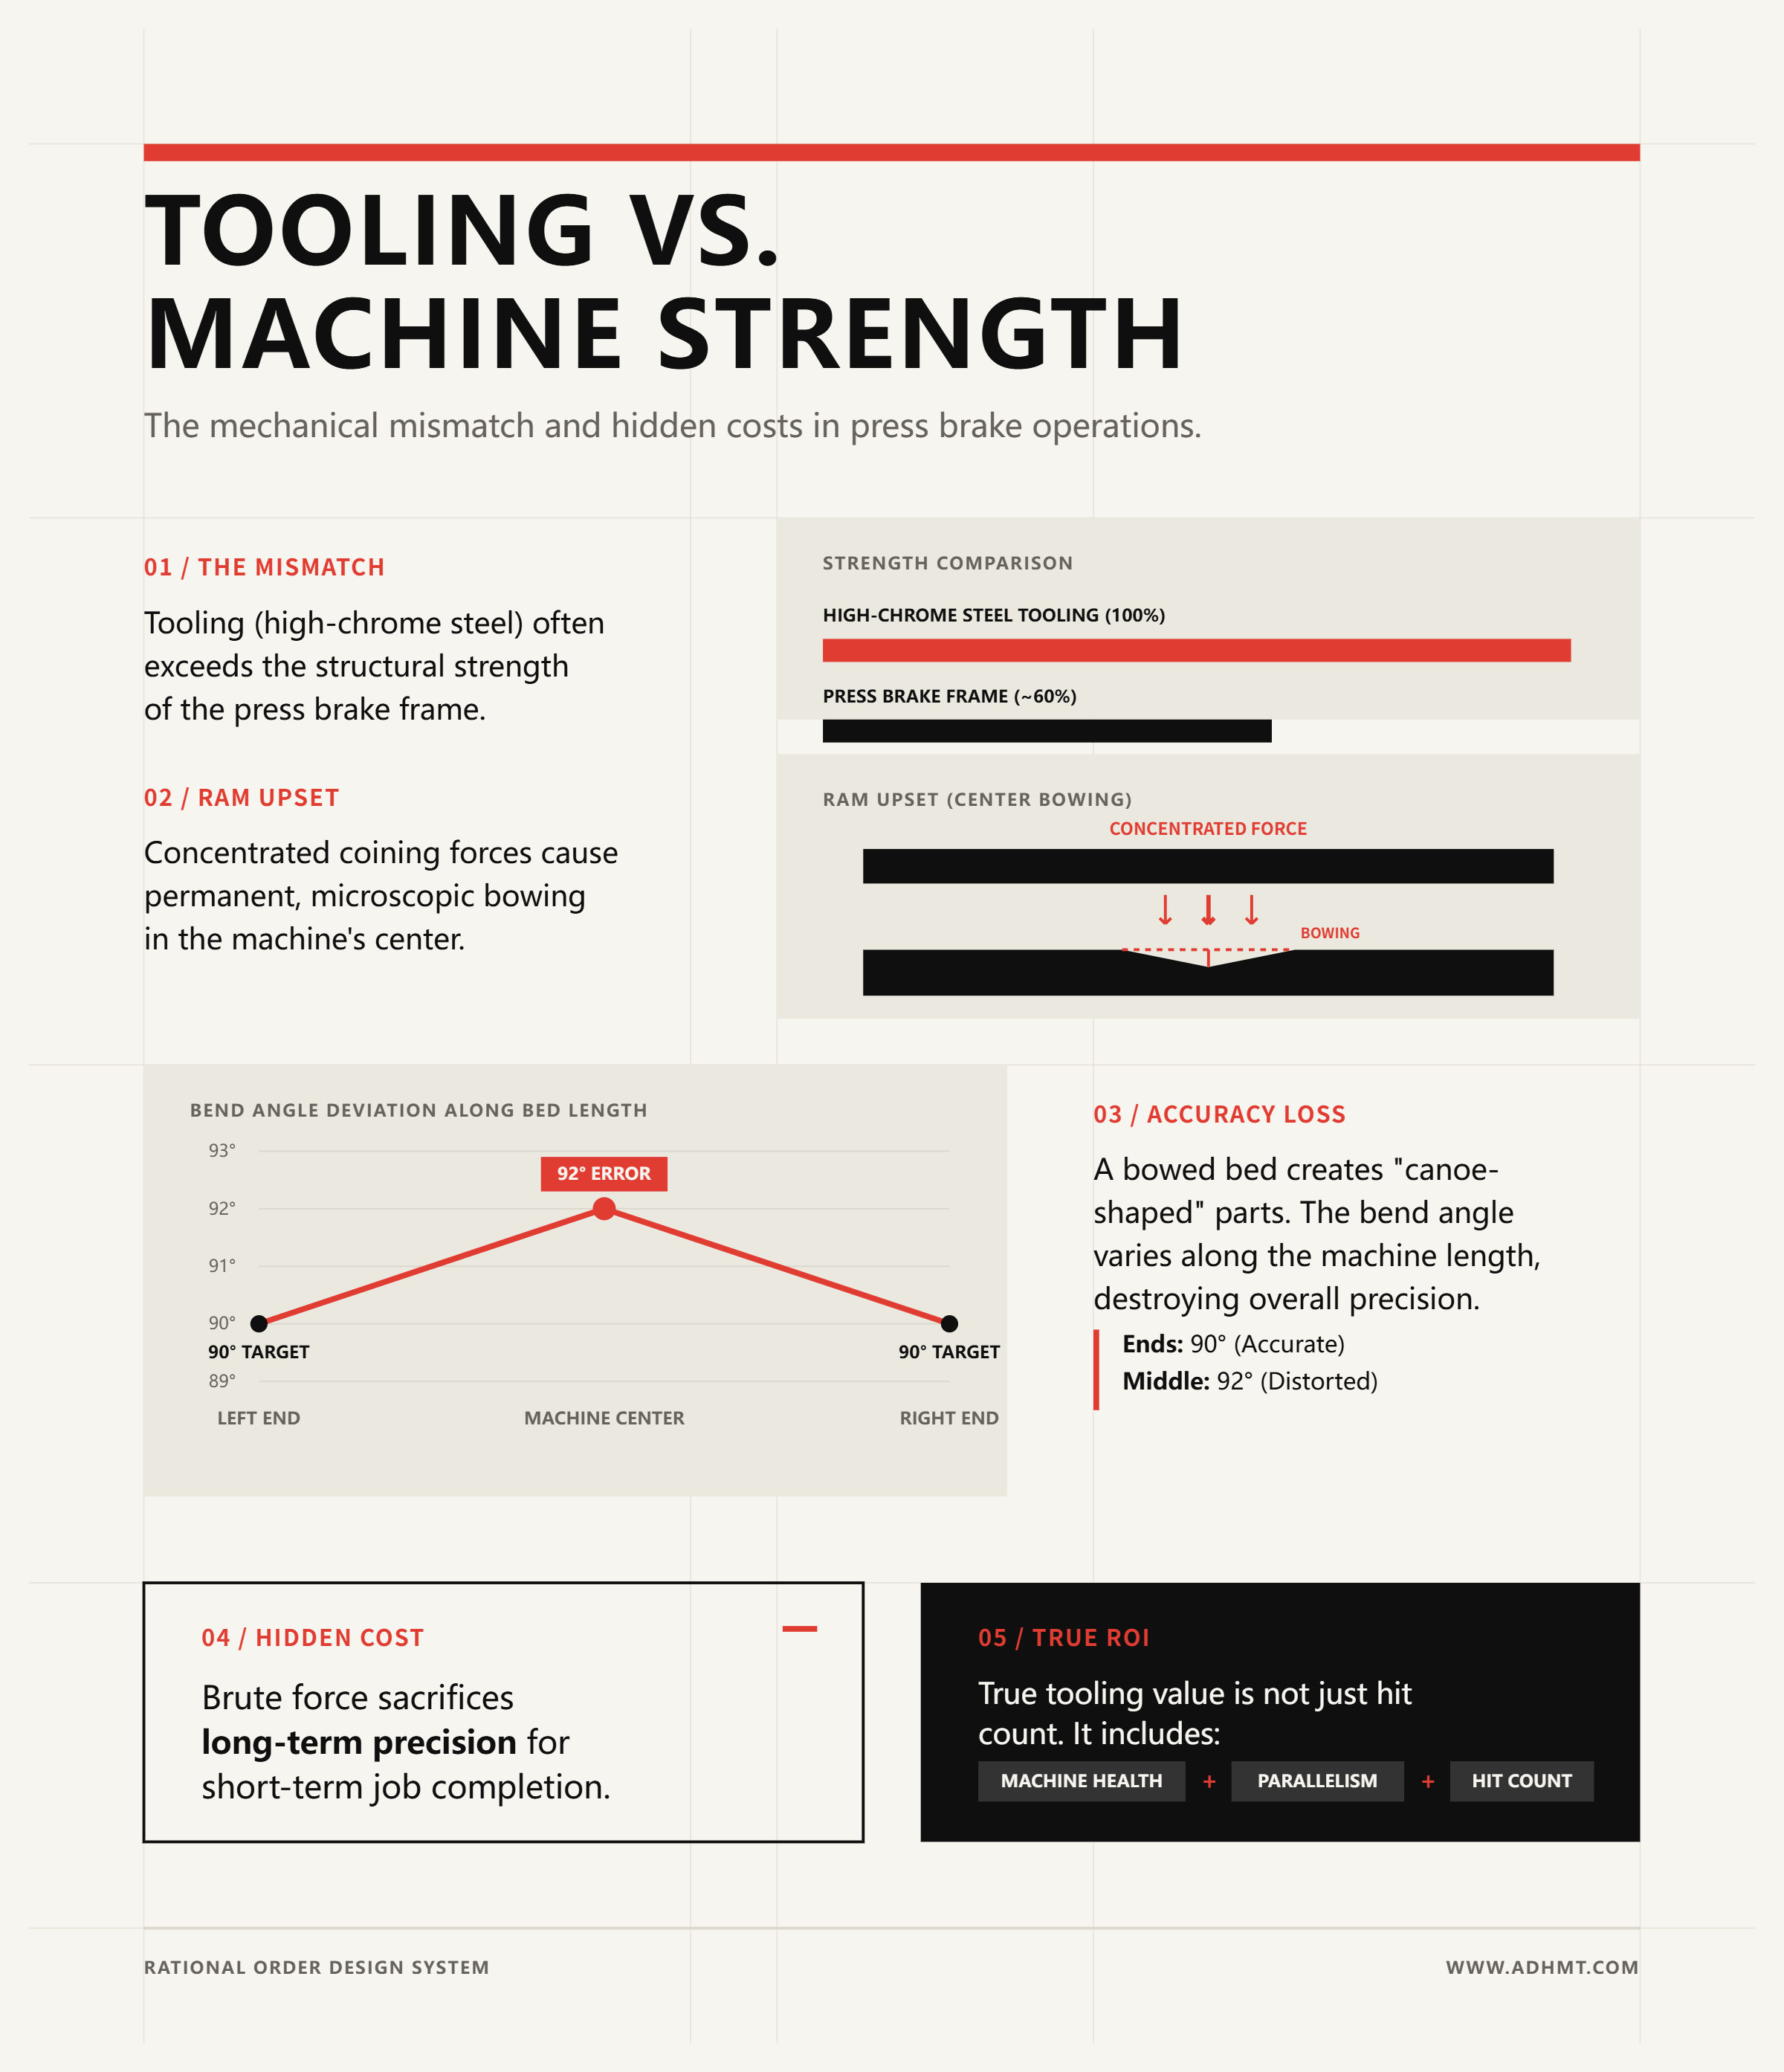
Takımlar genellikle onu tutan makinelerden daha güçlüdür. 100 tonluk basınca kolayca dayanabilen, yüksek kromlu takım çeliğinden yapılmış “baskılama sınıfı” bir zımba satın alabilirsiniz, ancak abkant presinizin yatağı ve koçu hâlâ yapısal levhadan ibarettir. Hava bükmenin yayılmış yükleri için tasarlanmış bir makinenin merkezinde yoğun baskılama kuvvetleri topladığınızda, bir “koç bozulması”na neden olursunuz—makinenin merkezinde kalıcı, mikroskobik bir eğrilik.
Tabla bir kez sehim yaptığında, havada bükme hassasiyetiniz kaybolur. Sonunda kalıplara altlık (shim) koymak zorunda kalır ve uçların 90 derece gösterdiği ancak ortanın 92 derece olduğu “kano şekilli” parçaların peşinden koşarsınız. Bu, kaba kuvvetin gizli maliyetidir: Zor bir işin uymasını sağlamak için rutin işleri hassasiyetle yapabilme yeteneğinizi feda etmek. Takım yatırım getirisi (ROI), bir zımbanın körlenmeden önce kaç vuruşa dayanabileceğinden daha fazlasını ilgilendirir; abkant presin genel sağlığını da kapsar. Üzerindeki makine artık paralelliğini koruyamayacaksa, darbeden sağ çıkan bir zımbanın hiçbir anlamı yoktur.
Modern CNC aktif-açı sensörleri alt bükmeyi modası geçmiş hale mi getirdi?
Bu, mevcut atölyeler için bir dönüm noktasını işaret ediyor. Aktif açılı sensörler, hava bükmenin esnekliği ile kalıpla şekillendirmenin hassasiyeti arasında dijital bir bağlantı kurar. Vuruş sırasında bükme açısını gerçek zamanlı olarak ölçmek için lazerler veya mekanik problar kullanarak, bu sistemler ram’in malzemenin geri esnemesine dinamik olarak uyum sağlamasına izin verir. Temelde, yumuşak dokunuş yaklaşımının düşük tonaj özellikleriyle birlikte sert durdurmalı bir yönteminin ±0,3 derecelik hassasiyetini elde edersiniz.
Bir alıcı için bu teknoloji, en iyi güvence biçimini sağlar. Eskiden ağır kuvvetli dibe oturtma yaklaşımını haklı çıkaran “tahmin yürütme” ve “ilk parça hurda bedeli”nin büyük bir kısmını ortadan kaldırır. Başlangıçta, dibe oturtma yöntemi malzeme kalınlığı veya tane yönüne güvenilemediği için kullanılıyordu. Şimdi, sensör hareket halindeki metali “dinleyerek” plaka üzerindeki sert bir noktaya veya aynı partideki çekme mukavemeti farklılığına göre vuruş derinliğini ayarlar.
Gerçek yatırım getirisi (ROI) burada yatar: 100 tonluk bir abkant presin, ram ve tabla üzerinde ciddi aşınmaya neden olmadan 300 tonluk bir birimin hassasiyetine ulaşmasını sağlar. Makinenin gerekli fazla bükmeyi otomatik olarak hesaplayabilmesi sayesinde malzemenin “hafızasını” fiziksel olarak ezmeye gerek kalmaz. Sensör, operatörün gönye aracından fazlasını ikame eder—fiziksel kuvvet ihtiyacını tamamen ortadan kaldırır ve presi, yıllar boyunca hassasiyeti koruyan bir tanılayıcı cihaza dönüştürür.
Yetenek Denetimi: Bükme Stratejinizi Mühendislik Mantığıyla Planlama
Aktif açı sensörleri geri esnemeyi ondalık hassasiyetle hesaplayabilir, ancak yük altında 0,3 milimetrelik bir kalıp tabanı sehimi için düzeltme yapamazlar. Yazılım hesaplamaları yaptığında, formenin odak noktası manuel kurulumdan sistem değerlendirmesine kayar. Parçaları ölçmekten, ekipmanınızın fiziksel performansını kontrol cihazının dijital varsayımlarına göre denetlemeye geçersiniz. CNC lazer probu koçu mükemmel şekilde yönlendirebilir, ancak aşınmış kılavuz kızaklar en ufak bir eğrilik bile yaratırsa, sensörün hassas hesaplamaları hurdaya yol açar. Sürecinizi tasarlamak, mekanik çerçevenin tehlikeye girmesi durumunda dijital hassasiyetin hiçbir değeri olmadığını kabul etmek demektir.
Tolerans bantlarının, üretim hacminin ve malzeme aralığının eşleştirilmesi
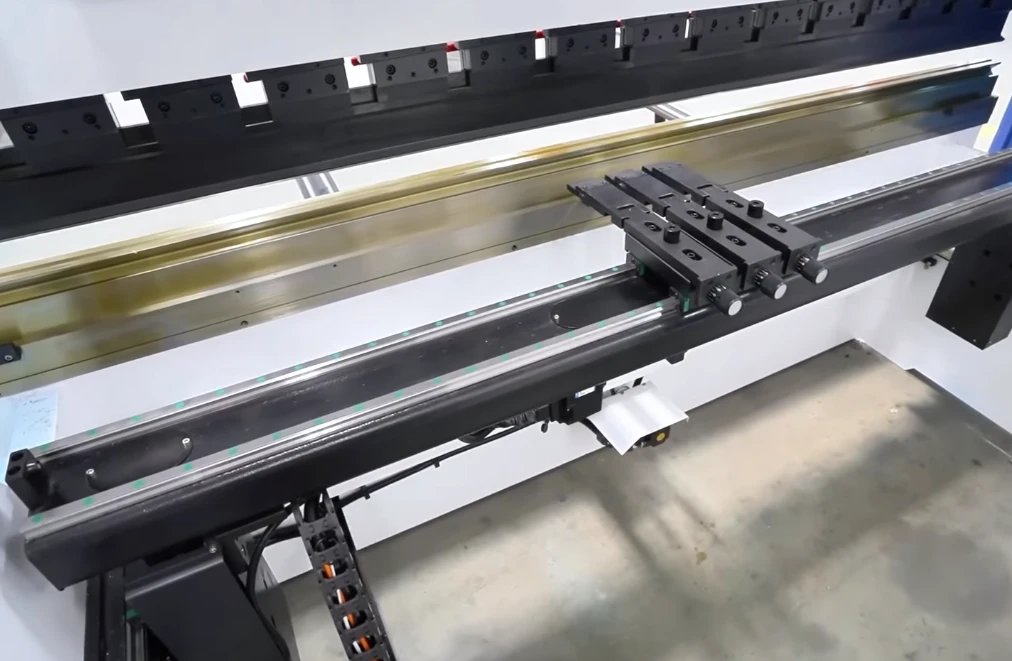
Her bükme, çizimin gereksinimleri, malzemenin kapasitesi ve makinenin binlerce döngü boyunca dayanabileceği yük arasında bir dengeyi temsil eder. Sıkı toleranslarla yüksek hacimli işler için yaklaşım değişmelidir. Yinelenen kuvvet kızaklarda ve çalışma tablasında aşınmayı hızlandıracaksa, sadece açının garantilenmesi için dibe oturtmayı seçemezsiniz. Zamanla bu aşınma, tabla boyunca kuvvet tutarlılığını bozar.
Prototip çalışması için mükemmel şekilde işleyen bir yöntem, 10.000 parçalık bir üretimde süreç yeteneğinizi mahvedecektir. Malzemenin varyasyonunu makinenin aşınma eğrisiyle uyumlu hale getirmelisiniz. Hava bükme, abkant presin geometrisini korumak ve takım ömrünü uzatmak için biraz daha geniş tolerans aralıklarına izin verir. Eğer teknik resim hiçbir varyasyon talep etmiyorsa, abkant presinizin tabla esnemesi olmadan çok vardiyalı bir çalışma boyunca bu hassasiyeti sürdürebilecek yapısal rijitliğe sahip olup olmadığını belirlemeniz gerekir.
Yüksek dayanımlı çelikler (örneğin AR400) ve hava bükmenin başarısız olduğu nokta
Yüksek akma gerilimli malzemeler, makinenizin fiziksel sınırlarıyla sert bir şekilde yüzleşmenizi zorlar. AR400 zırh plakası, kalıba hatırı sayılır bir elastik hafıza taşır ve tam 90 derecelik açı elde etmek için ciddi bir fazla bükme gerektirir. Hava bükme bunun için doğaldır, çünkü AR400’ü kalıpla şekillendirmeye çalışmak, kalıpları kırabilecek ve presi kalıcı olarak deforme edebilecek kadar yüksek tonaj gerektirir.
Düzenli olarak AR sınıfı plakaları veya diğer yüksek çekme mukavemetli alaşımları şekillendiren operasyonlar için, aşırı tonaj ve yapısal stabilite için tasarlanmış bir abkant pres hayati önem taşır. Büyük Abkant Pres ADH Machine Tool tarafından sunulan model, bu denli zorlu malzemelerle çalışırken hassasiyeti korumak için tasarlanmış CNC hassasiyeti ve güçlü rijitliğiyle, çerçeve bütünlüğünden ödün vermeden güvenilir bükümler sağlar.
Ancak hava bükmenin bir eşiği vardır. Yüksek dayanımlı çelik derin bir V kalıba bastırıldıkça gereken tonaj hızla artar. Belirli bir noktadan sonra makine gövdesi esnemeye başlar. Eğer tabla eğilmesi parça toleransını aşarsa, hava bükme başarısız olur. Zımba ileri iter, metal direnç gösterir ve çerçeve eğilir. Aktif açılı sensör, hedef açıyı yakalamak için ram’i itmeye devam eder, ancak taçlama sistemi yapısal eğilmeyi yalnızca belirli bir noktaya kadar telafi edebilir; bundan sonra bükme merkezindeki yarıçap tanımını kaybeder.
Gerçek avantaj: Satın alma varsayımlarına değil, mühendislik muhakemesine dayalı bükme yöntemi seçimi
Alıcılar genellikle 250 tonluk bir abkant presi bir yeterlilik garantisi olarak görür, fazla tonajın geri esnemeyi ve malzeme değişkenliğini telafi ettiğini varsayar. Tonajı hatalara karşı bir sigorta poliçesi olarak görmek, kaliteli ekipmanların bozulmasına yol açan yaklaşımdır.
Bir mühendis aynı makineye katı bir yetenek değerlendirmesi ile yaklaşır. Üretim sahasındaki asıl başarı, teori üzerine tartışmak değil, herhangi bir sac levha kalıpla buluşmadan önce tutarlı bir karar dizisi uygulamaktır. Bir abkant presin karşısında dururken şu sırayı takip edin:
Birincisi, tolerans aralığınızı üretim hacmiyle hizalayın. Toleranslar geniş ve çıktı yüksek olduğunda, makinenin geometrisini korumak için hava bükmeyi seçin.
İkincisi, makinenin rijitliğini malzemenin akma mukavemetine göre değerlendirin. AR400 veya diğer yüksek akma dayanımlı alaşımlar için, sapma limitini hesaplayın—gerekli tonaj tablayı bükecekse, dibe oturtma ve kalıpla şekillendirme elenir.
Üçüncüsü, bükme yaklaşımınızı rutinden ziyade fiziğe göre seçin. Geri esnemeyi telafi etmek için hava bükme kullanın, mekanik gerilimi haklı çıkaran aşırı sıkı toleranslara sahip daha ince malzemeler için dibe oturtmayı saklayın.
Dördüncüsü, takım uygunluğunu doğrulayın. Seçtiğiniz bükme yöntemiyle oluşan yoğun yüke göre zımba ve kalıpların derecelendirildiğinden emin olun.
Hidrolik kuvveti planlamanın yerine geçecek bir unsur olarak görmemeye dikkat edin. Başarı, bu çerçeveyi tutarlı bir şekilde uygulamaktan, seçtiğiniz fiziğin hem metalin özelliklerine hem de makinenizin kapasitesine uygun olmasını sağlamaktan gelir.
İlgili Kaynaklar ve Sonraki Adımlar
Detaylı malzeme bilgisi isteyen okuyucular için, broşürlerimizi yararlı bir takip kaynağıdır.
Bir sonraki adım ekibinizle doğrudan görüşmekse, bize ulaşın burada doğal biçimde yerine oturur.