Bir panel bükme makinesi genellikle abkant presine göre daha hızlı bir alternatif olarak tanımlanır. Bu tanım eksiktir.
2022 tarihli bir atölye raporunda Üretici panel bükme makinesi üretiminin büküm başına ortalama dört ila beş saniye sürdüğü belirtilmiştir. Bu rakam etkileyicidir, ancak yalnızca bıçak hızı verimlilik farkını açıklamaz. Bir sac metal parçanın ayrıca yüklenmesi, desteklenmesi, konumlandırılması, döndürülmesi, çevrilmesi ve daha önce oluşturulmuş flanşların etrafından temizlenmesi gerekir. Her manuel işlem zaman ekler ve başka bir hata fırsatı yaratır.
Bir panel bükme makinesi tüm bu rotayı değiştirir. İş parçasını destekler, otomatik olarak konumlandırır, programlanmış büküm hattını sabitler, açıkta kalan kenarı kıvırır ve parçayı bir sonraki büküm için yeniden konumlandırır. Geometri uyumlu olduğunda, tek bir yükleme ve boşaltma ile kontrollü bir dizide birkaç büküm tamamlanabilir.
Bu makale, bu sürecin nasıl işlediğini, hangi parçaların en çok fayda sağladığını, sınırlarının nerede ortaya çıktığını ve abkant presinin ne zaman daha iyi bir seçenek olduğunu açıklamaktadır.
Panel Bükme Makinesi Nedir?
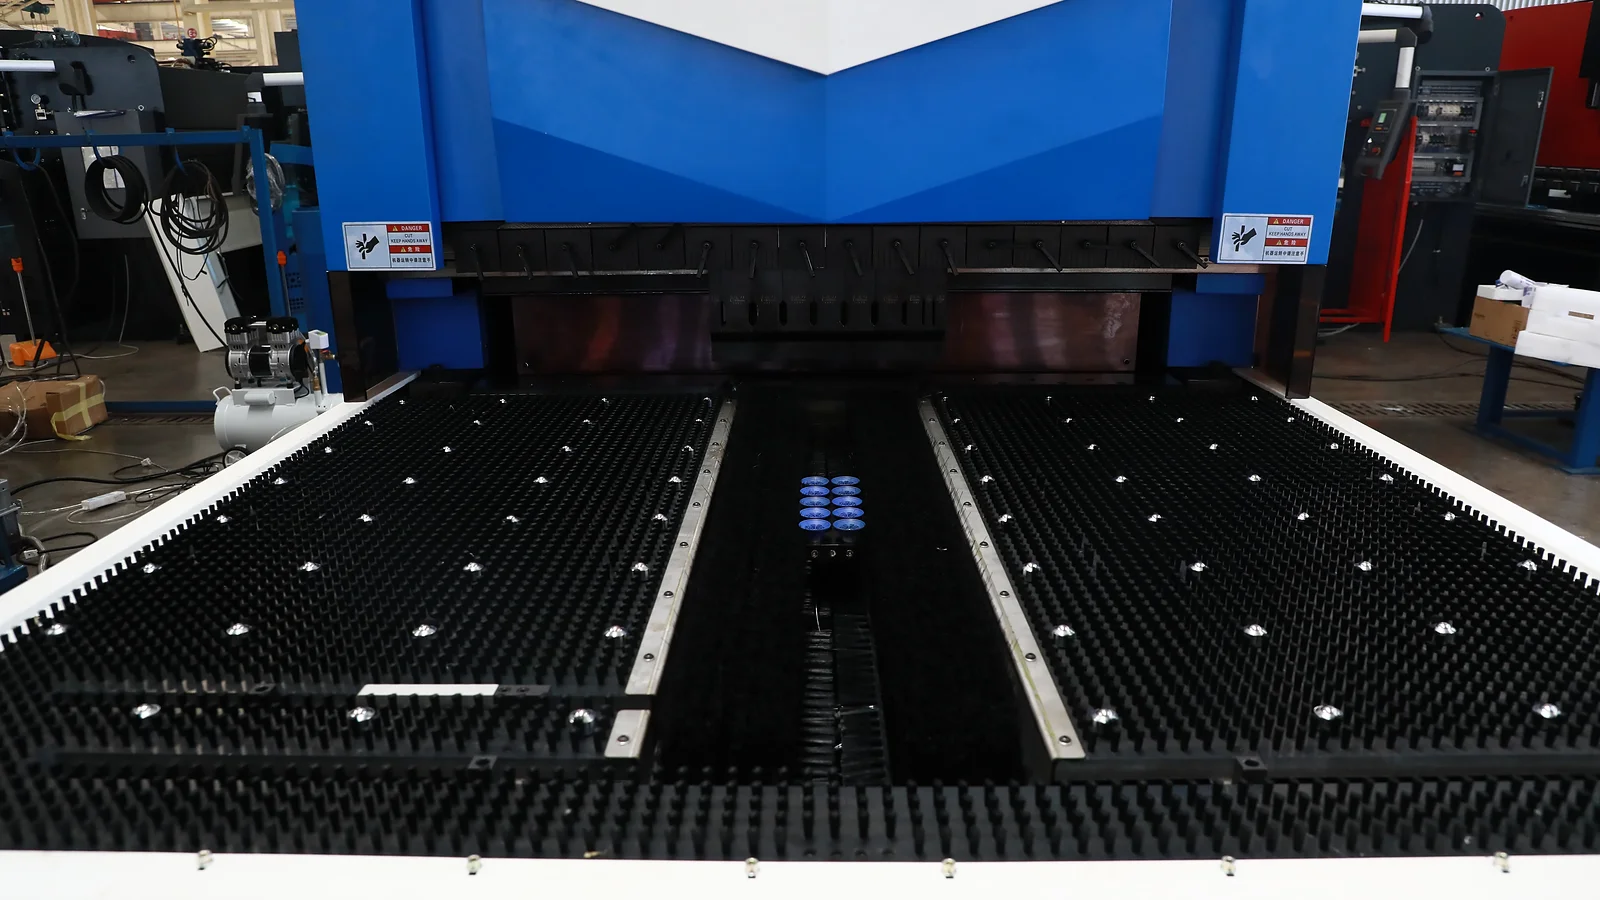
Bir panel bükme makinesi; öncelikle çok sayıda düz büküme sahip ince, geniş paneller için tasarlanmış otomatik bir sac levha katlama sistemidir. Makine, bir operatörden her vuruştan önce sacı zımba ve kalıba sunmasını istemek yerine, iş parçasını desteklenmiş halde tutarken bir manipülatör, boşluk tutucu ve bükme bıçakları programlanmış bir diziyi gerçekleştirir.
Çalışması dört fiille özetlenebilir:
- Destekleme: İş parçası, döngü boyunca havada tutulmak yerine bir çalışma yüzeyi üzerinde durur.
- Konumlandırma: Bir manipülatör, gerekli büküm hattı kıvırma istasyonuna ulaşana kadar sacı besler veya döndürür.
- Kıskaçlama: Bir boşluk tutucu, ana paneli büküm hattı boyunca sabitler.
- Kıvırma: Üst veya alt bir bıçak, sabitlenmiş kenarın etrafındaki açıkta kalan flanşı oluşturur.
Makine daha sonra döngüyü tekrarlar: konumlandır, sabitle, kıvır ve tekrar konumlandır.
A boşluk (blank) şekillendirmeden önceki düz kesilmiş sacdır. Bir flanş bir bükümün ötesine uzanan kısımdır. referans bir boşluk, makinenin her bir bükümü doğru bir şekilde yerleştirebilmesi için onu bilinen bir noktaya göre konumlandırma aracıdır.
Bir panel bükme makinesinin gerçek ürünü, sadece hızlı bir bükme hareketi değildir. Bu, taşıma ve bükmenin aynı programın parçası olduğu, kesintisiz ve tekrarlanabilir bir süreçtir.
Panel Bükme Makinesi Abkant Pres'ten Nasıl Farklıdır

Abkant pres genellikle sacı bir zımba ve kalıp arasında şekillendirir. Parça bir arka dayamaya karşı konumlandırılır, zımba aşağı iner ve malzeme kalıp açıklığı. içine bükülür. Vuruşlar arasında bir operatör veya robot iş parçasını geri çekmeli, desteklemeli, döndürmeli, ters çevirmeli ve yeniden konumlandırmalıdır.
Bir panel bükme makinesi süreci farklı şekilde organize eder. Boşluk tutucu sacı kenetleyerek bir kenarı açıkta bırakır. Ardından bir bükme bıçağı, flanşı oluşturmak için bu tutulan kenarın etrafında hareket eder. Panelin çoğu, işlem sırasında desteklenmiş halde kalır.
Bu ayrım, üretim rotasını değiştirir.
Manuel olarak beslenen bir abkant preste, dört kenarlı bir panel genellikle ayrı sunumlar dizisi olarak işlenir: konumlandır, bük, geri çek, döndür, destekle ve tekrar konumlandır. Bir panel bükme makinesi, uyumlu bükümleri tek bir bağlantılı dizi olarak ele alır. Manipülatör, makine boşluk üzerindeki kontrolü korurken besleme ve döndürme işlemlerini gerçekleştirir.
Sonuç, tekrarlanan manuel taşımaya olan bağımlılığın azalmasıdır. Bu, özellikle panel geniş olduğunda, dengelenmesi zor olduğunda veya bir dayamaya karşı kare tutulması güç olduğunda değerlidir.
Ancak karşılaştırma sadece “otomatik ve manuel”den ibaret değildir. Modern abkant presler şunları içerebilir: robotik taşıma, otomatik takım değiştirme, açı ölçümü ve diğer otomasyonları içerir. Temel şekillendirme yöntemi hâlâ şu avantajları sunar: sıradışı profiller için daha geniş esneklik, kalın malzeme, özel takımlar ve bir panel bükme makinesinin sabit manipülasyon yolundan geçemeyen parçalar.
Pratik açıdan bakıldığında, bir abkant pres oldukça esnek bir şekillendirme işlemiyle başlar. Bir panel bükme makinesi ise kontrollü bir parça akış sistemiyle başlar.
Sacı Destekli Tutmak Neden Önemlidir
Geniş bir sac, hafif olsa bile yönetilmesi zor olabilir. Desteklenmeyen alanlar sarkar, flanşlar yükseldikçe ağırlık merkezi kayar ve operatör, büküm hattını doğru şekilde referans alırken malzemeyi kaldırmak zorunda kalabilir.
Paneli desteklemek bu fiziksel sorunu değiştirir. Manipülatör konumunu belirlerken ve tutucu büküm hattını sabitlerken boşluk, sabit bir yüzey üzerinde kalır. Doğruluk, operatörün sacı her döngüde aynı yükseklikte ve açıda tutup tutmadığına daha az bağlıdır.
Bu, bıçak hareket etmeden önce bile tekrarlanabilirliği artırır. Bir dizi kanıtlandıktan sonra, her uyumlu boşluk aynı rotayı izleyebilir: referans al, besle, kenetle, katla, serbest bırak ve döndür.
Malzeme kalınlığı, sertliği, fiber yönü ve geri esneme sonucu hâlâ etkiler. Geri Yaylanma bükme kuvveti kaldırıldıktan sonra meydana gelen hafif elastik geri dönüşümdür. Panel bükme bu değişkenleri ortadan kaldırmaz, ancak manuel sunum ve destekten kaynaklanan değişkenliğin çoğunu giderir.
Bu avantaj, çok bükümlü işlerde katlanarak artar. Bir döndürme işlemini kurtarmak küçük bir kazançtır. Tekrarlanan her parçadan birkaç kaldırma, dayama teması, çevirme ve yönelim kontrolünü çıkarmak; verimi, iş gücü ihtiyacını ve tutarlılığı aynı anda değiştirebilir.
Bir Sacı Panel Bükme Döngüsü Boyunca Takip Edin

Dört tarafında düz flanşlara ihtiyaç duyan dikdörtgen bir dolap kapağı boşluğunu düşünün. Operatör veya otomatik besleyici onu bir kez yükler. Makine daha sonra boşluğu konumlandırmalı, her kenarı şekillendirmeli ve parça tamamlanana kadar kontrolü elinde tutmalıdır.
1. Boş parçanın yüklenmesi ve referans alınması
Boş parça, çalışma alanına bilinen bir yönde girer. Yükleme işlemi onu makinenin içine yerleştirir; referans alma ise takım yoluna göre tam konumunu belirler.
Bu ayrım önemlidir. Otomasyon; ters yerleştirilmiş bir boş parçayı, yanlış kesilmiş bir tabakayı veya yanlış malzemeyi düzeltemez. Tanımlama ve doğrulama güvenilir olmadığı sürece, kötü bir başlangıç durumunu hatasız bir şekilde tekrarlayacaktır.
Referans alındıktan sonra, boş parça normalde programlanmış dizi boyunca makine kontrolü altında kalır. Operatörün her büküm için konumu tekrar belirlemesine gerek yoktur.
2. İlk büküm hattının sıkıştırılması
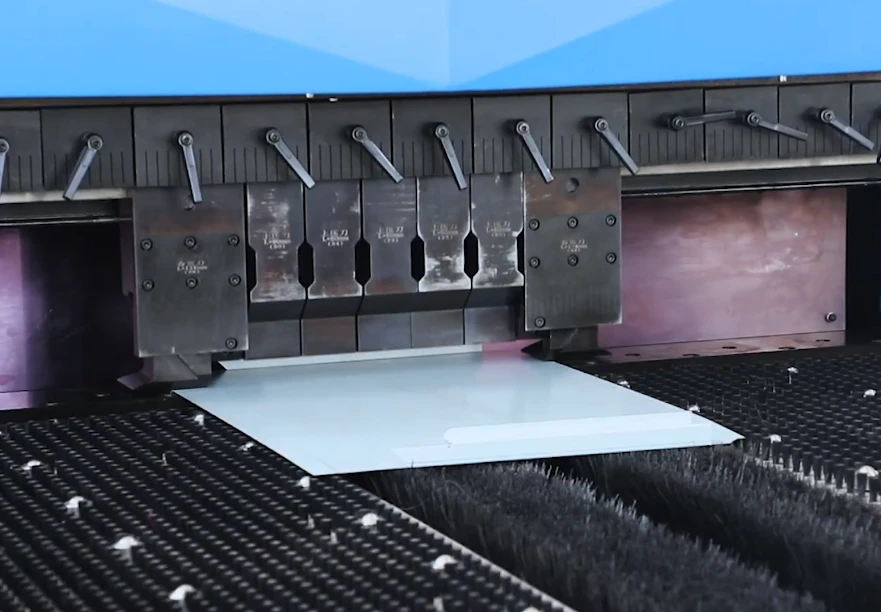
Manipülatör, gerekli büküm hattını katlama istasyonuna taşır. Boş parça tutucu aşağı iner ve flanşı erişilebilir bırakarak orta paneli sabitler.
Aktif sıkıştırma uzunluğu, bükümle eşleşmeli ve daha sonra oluşturulan özelliklerle çakışmamalıdır. Ayarlanabilir veya bölümlü sıkıştırma takımlarına sahip makinelerde, çalışma uzunluğu genellikle otomatik olarak değişebilir. Bu, fiziksel takım değişikliklerini azaltır, ancak doğru kurulum ve dizi planlaması hala şarttır.
3. Flanşın şekillendirilmesi
Sac sıkıştırıldığında, bir bükme bıçağı açıkta kalan kenarı katlar. Yaygın bir düzenlemede, bir bıçak yukarı doğru bükümleri, diğeri ise aşağı doğru bükümleri oluşturur.
Her iki yönde bükme yeteneği, bir dizi boyunca en değerli özelliktir. Makine, operatörün her büküm yönü değişiminden sonra iş parçasını çevirmesini ve manuel olarak desteklemesini gerektirmeden karşıt flanşlar üretebilir.
4. Serbest bırakma, döndürme ve yeniden konumlandırma
Bükümden sonra tutucu serbest kalır ve manipülatör parçayı bir sonraki kenara doğru ilerletir veya döndürür. Referansını korurken boş parçayı 90 veya 180 derece döndürebilir.
Bu hareketler; parçayı geri çekmeyi, ağırlığını bir dönüş boyunca taşımayı, bir sonraki kenarı bulmayı ve o kenarı bir dayamaya yerleştirmeyi içeren işlerin yerini alır.
Geometri artık belirleyici hale geliyor. Her yeni flanş, önceden düz olan sacı üç boyutlu bir nesneye dönüştürür. Şekillendirilmiş kenarlar, sonraki tüm hareketler sırasında tutucuya, bıçaklara, masaya ve manipülatöre çarpmamalıdır. Düz bir sac üzerinde yapılması kolay olan bir büküm, komşu bir flanş oluşturulduktan sonra erişilemez hale gelebilir. CNC büküm ve sac metal otomasyon portföyünden yararlanan ADH Machine Tool, panel bükme makinesi yapısı ve karmaşık parça geometrisi kılavuzunda bu ilişkiyi daha ayrıntılı olarak incelemektedir.
kılavuzunda daha ayrıntılı incelemektedir. Bu nedenle program, büküm açılarından daha fazlasını içerir. Ayrıca, ilk katlamadan sonuncusuna kadar erişimi ve boşluğu koruyan bir düzen tanımlar.
5. Tamamlanan parçanın boşaltılması
Son bükümden sonra makine, bitmiş bileşeni çıkarılmak üzere sunar. Bir operatör onu boşaltabilir veya bir robot, konveyör ya da istifleme sistemi devralabilir.
Önemli olan ölçüt tam rotadır: bir yükleme ve bir boşaltma, birkaç otomatik konumlandırma, sıkıştırma ve katlama işlemini kapsayabilir. Bu, tek bir bıçak hareketinden saniyenin küçük bir kısmını kısaltmaktan daha önemlidir.
Operatörün Hala Yaptıkları
Panel bükme, tekrarlayan el kontrolünü azaltır ancak süreç bilgisini ortadan kaldırmaz. Beceri, her bükümü manuel olarak takip etmekten, tüm rotayı planlamaya ve denetlemeye doğru kayar.
Otomasyon seviyesine bağlı olarak insanlar hala şunları yapabilir:
- Boş parçayı, malzemeyi, yönü ve programı onaylamak.
- Takım seçin ve büküm sırasını doğrula.
- Geri esneme (springback) ve boyutsal düzeltmeleri hesaba katmak.
- İlk parçayı incelemek ve onaylamak.
- Kaliteyi izlemek ve alarmlara veya istisnalara yanıt vermek.
- Boş parçaları yüklemek, bitmiş parçaları boşaltmak veya sonraki süreç akışını yönetmek.
Manuel yüklemeli bir panel bükme makinesinde operatör, makine tüm dahili konumlandırma ve şekillendirme işlemlerini gerçekleştirirken boş parçayı yerleştirebilir ve bitmiş bileşeni çıkarabilir. Bu nedenle “manuel” ifadesi, elle kontrollü bükümden ziyade malzeme yüklemeyi tanımlayabilir.
Yarı otomatik bir hücre, seçilen sınır görevlerini besleyicilere, konveyörlere veya robotlara aktarır. Tam otomatik bir hücre ise boş parçaları alabilir, parçaları şekillendirebilir ve çıktıyı kaldırabilir veya istifleyebilir. Buna rağmen programlama, doğrulama, bakım, istisna giderme ve denetim hala gereklidir.
Daha az dokunuş, daha az uzmanlık anlamına gelmez.
Panel Bükme Makinelerinin Üstün Olduğu Alanlar
En iyi panel bükme parçaları tanınabilir bir model paylaşır: nispeten ince, geniş boş parçalar, sabit bir merkez alanı, kenarlar etrafında erişilebilir birkaç düz büküm ve programlama ile kurulum işini yeniden kullanmaya yetecek kadar üretim hacmi. Bu uygulamalar için CNC tabanlı bükme ve sac metal otomasyonu arayan üreticiler için, bir ADH Machine Tool panel bükme makinesi daha fazla verimlilik ve tekrarlanabilirlik için pratik bir sonraki adım sunar.
Yaygın örnekler şunları içerir:
- Tepsiler ve sığ kutular.
- Dolap kapakları, yan paneller, raflar ve kapaklar.
- Aşağıdaki sektörlerde büküm merkezleri verimlilik açısından neredeyse rakipsizdir, maksimum değer sunarlar: ve erişim panelleri.
- Beyaz eşya panelleri ve estetik kapaklar.
- Makine zarfına uyan kenar flanşlı, dönüşlü veya kıvrımlı kutu benzeri parçalar.
Ürün adları tek başına uyumluluğu kanıtlamaz. Bir dolap kapağı ideal olabilirken, derin duvarlara, engellenmiş dönüşlere, özel formlara veya donanım özelliklerine sahip bir diğeri uygun olmayabilir.
En kullanışlı adaylar genellikle dört özelliği bir arada barındırır.
Birkaç tarafta çoklu bükümler
Otomatik konumlandırma, bir parça abkant presinde birkaç döndürme, çevirme ve mastar teması gerektirdiğinde değer yaratmak için daha fazla fırsata sahiptir. Büyük bir panelin etrafına dağılmış dört büküm, erişilebilir bir kenar boyunca yapılan altı basit bükümden daha fazla fayda sağlayabilir.
Ortaya çıkan metrik sadece büküm sayısı değildir. Sürecin ortadan kaldırabileceği manuel müdahale sayısıdır.
Kararlı ve erişilebilir bir geometri
Makinenin boş parçayı kavraması ve referans alması için yeterli sürekli sac levhaya ihtiyacı vardır. Büküm hatlarına ulaşılabilmeli, daha önce oluşturulmuş flanşlar ise takım ve yapıdan uzak tutulmalıdır.
Geniş merkezi yüzeyler ve düz kenar bükümleri, parçanın döndürme sırasında desteklenmesini ve kontrol altında tutulmasını sağladığı için avantajlıdır.
Sadece büyük partiler yerine tekrarlanabilir aileler
Panel bükme, klasik seri üretim gerektirmez. Bir atölye bir hafta dar dolap yan panelleri, ertesi hafta geniş kapaklar ve daha sonra tekrar önceki boyutları çalıştırabilir. Bu parçalar malzemeyi, takımları ve büküm mantığını paylaşıyorsa, tekrarlayan bir aile oluştururlar.
Kanıtlanmış programlar ve diziler daha sonra aile genelinde yeniden kullanılabilir. Birkaç orta ölçekli parti, asla geri dönmeyen tek bir büyük siparişten daha etkili bir şekilde otomasyonu haklı çıkarabilir.
Evrensel bir minimum miktar yoktur. Başabaş noktası; her parçadan çıkarılan işçiliğe, tekrarlanma sıklığına, kurulum ve programlama maliyetlerine ve bükme işleminin halihazırda bir darboğaz olup olmadığına bağlıdır.
Yüksek taşıma veya kalite riski
Geniş estetik paneller; her kaldırıldıklarında, döndürüldüklerinde, kaydırıldıklarında veya çarptıklarında savunmasızdırlar. Kontrollü taşıma; çizilme, yanlış yönlendirme ve tutarsız mastar teması olasılıklarını azaltabilir.
Otomasyon kusursuz bir yüzeyi garanti etmez. Kelepçeler, destekler, bıçaklar, kir ve koruyucu film yine de parçada iz bırakabilir. Ancak kontrollü bir rota, tekrarlanan manuel taşımaya göre daha az hasar verici temas yaratabilir.
Aynı mantık personel için de geçerlidir. Büyük ince paneller ağır olmayabilir ancak kullanımları zordur. Otomatik manipülasyon, operatörün sacı fiziksel olarak yerine oturtmakla uğraşmak yerine yükleme, inceleme ve süreç kontrolüne odaklanmasını sağlar.
Geometri ve Malzeme Sınırları
Bir boş parça, makinenin yayınlanan uzunluk ve kalınlık değerlerine uyabilir ancak gerçek büküm dizisi sırasında başarısız olabilir. Makine onu kavramalı, bir referans oluşturmalı, her büküme ulaşmalı, değişen şekli döndürmeli, çarpışmalardan kaçınmalı ve son işleme kadar kontrolü elinde tutmalıdır.
Yayınlanan kapasite ayrı sınırları tanımlar. Üretim uyumluluğu, parçanın bunların hepsinin içinde aynı anda kalmasını gerektirir.
Kalınlık ve malzeme
Panel bükme makineleri temel olarak ince sac ile ilişkilendirilse de, kesin kapasite makineye, büküm uzunluğuna, malzeme kalitesine ve kalıplara göre değişiklik gösterir. Bazı yayınlanmış kılavuzlar yumuşak çelik için yaklaşık 0,4–3,0 mm, paslanmaz çelik için 0,4–2,0 mm ve alüminyum için 0,5–4,0 mm gibi aralıklar vermektedir. Bunlar örneklerdir, evrensel sınırlar değildir.
Eşit kalınlıktaki iki sac, farklı şekillendirme kuvvetleri ve geri yaylanma düzeltmeleri gerektirebilir. Bu nedenle paslanmaz çelik, alüminyum ve yumuşak çelik ayrı ayrı değerlendirilmelidir. Doğru kontrol, üreticinin gerçek büküm uzunluğu ve gerekli yarıçap için sağladığı malzemeye özel kapasite verilerini kullanır.
Bir sonraki adım için, ADH Machine Tool’un CNC büküm ve sac metal otomasyon portföyünü inceleyin: indirilebilir broşürler, ardından ilgili makine özelliklerini malzeme, büküm uzunluğu ve yarıçap gereksinimlerinizle karşılaştırın.
Plaka boyutu, ağırlığı ve döndürme
Maksimum uzunluk ve genişlik, düz bir plakanın çalışma alanına girip giremeyeceğini gösterir. Ancak dönüp dönemeyeceğini kanıtlamazlar.
Döndürme sırasında plakanın köşegeni, kenar boyutlarından daha geniş bir alanı tarar. Her yeni flanş bu alanı değiştirir. Manipülatör ayrıca büyüyen parçayı konumunu kaybetmeden hızlandırmalı, durdurmalı ve tutmalıdır.
Gerçekçi bir inceleme; plaka boyutlarını, köşegen taramasını, bitmiş parça ağırlığını, kavrama alanını ve programlanmış hareket boyunca açıklığı içerir.
Kısa flanşlar ve derin duvarlar
Çok kısa flanşlar, kararlı bir sıkıştırma veya bıçak erişimi için yetersiz malzeme bırakabilir. Bazı endüstriyel kılavuzlar yaklaşık 8–10 mm'yi ortak bir zorluk bölgesi olarak tanımlar, ancak gerçek minimum değer makineye ve parçaya özeldir.
Uzun flanşlar tam tersi bir sorun yaratır. Derin bir duvar, bir sonraki döndürme sırasında bıçağa, tutucuya, destek yüzeyine, manipülatöre veya gövdeye çarpabilir. Büküm sırasını değiştirmek bazen bir yol açabilir, ancak karşılıklı derin duvarlar veya içe dönük kenarlar her türlü diziyi engelleyebilir.
Kenetler (hemler), dönüşler, kesikler ve düzensiz kenarlar
Kenet, bir kenarı sacın üzerine veya yakınına doğru katlar; bu genellikle dar bir ön büküm ve bir kapatma işlemiyle yapılır. Makinenin her iki adım için de yeterli açıklığa ve uygun kalıplara ihtiyacı vardır. İlk katlamayı yapabilir ancak çarpışma veya iz bırakma olmadan keneti kapatamayabilir.
Kesikler, kavrama ve referans alma işlemlerine müdahale edebilir. Büyük bir açıklık, manipülatörün tercih edilen temas alanını ortadan kaldırabilirken, referans kenarı boyunca bir çentik konumlandırmayı zayıflatabilir. Büküm yakınındaki delikler bozulabilir ve düzensiz dış profiller döndürme sırasında dengesizleşebilir.
Özel kalıplar veya tutma yöntemleri bu durumların bazılarını çözebilir, ancak bunlar maliyeti artırır ve aynı kurulumu paylaşan parça sayısını azaltabilir.
Kaplamalı, ön boyalı ve kozmetik malzeme
Malzeme bitişi, süreç uyumluluğunun bir parçasıdır. Boya, bükümün dış tarafında esner ve iç tarafında sıkışır. Uygun olmayan bir yarıçap, metalin kendisi sağlam kalsa bile kaplamayı çatlatabilir veya kırıştırabilir.
Alüminyum yüzeyler, kelepçe veya destek izleri alabilir. Koruyucu film sürtünmeyi azaltabilir ancak aynı zamanda sürtünmeyi değiştirebilir, kenarda toplanabilir veya kavramayı daha az tutarlı hale getirebilir.
Doğru değerlendirme, tam temas haritasını takip eder: yükleme yüzeyi, destekler, kavrama noktaları, döndürme yolu, kelepçeler ve bükme kalıpları. Üretim denemeleri; gerçek alaşımı, sertliği, kalınlığı, kaplamayı, filmi, yönü ve kozmetik standardı kullanmalıdır.
Abkant Presin Daha İyi Bir Seçenek Olduğu Durumlar
İstisnaların işin çoğunluğunu oluşturduğu durumlarda abkant pres genellikle daha pratik bir yol sunar.
Kalın malzemeler, düşük hacimli özel parçalar, sıra dışı profiller, dar ofsetler, konik kenarlar, kapalı veya yarı kapalı bölümler ve özel zımba veya kalıp gerektiren işler için gücünü korur. Deneyimli bir operatör, zorlu bir bileşeni, sabit bir panel bükme manipülatörünün izin vermeyebileceği şekillerde yeniden konumlandırabilir.
Bu esnekliğin net bir ekonomik değeri vardır. Tek seferlik bir braket için, mevcut takımları seçip her bir bükümü manuel olarak konumlandırmak, bir daha asla kullanılmayacak otomatik bir diziyi geliştirmek ve doğrulamaktan daha hızlı olabilir.
Aşağıdaki durumlarda abkant pres genellikle tercih edilir:
- Malzeme veya büküm uzunluğu panel bükme makinesinin kapasitesini aştığında.
- Derin duvarlar veya dönüşler, rotasyonu ve takım erişimini engellediğinde.
- Parçalar özel şekillendirme takımları veya karmaşık profiller gerektirdiğinde.
- Tasarımlar sık sık değiştiğinde ve programların yeniden kullanılabilirlik değeri düşük olduğunda.
- Parti boyutları düşük olduğunda ve manuel taşıma sınırlı olduğunda.
- Her çizimdeki farklı bir istisnayı yönetmek için operatörün muhakeme yeteneğine ihtiyaç duyulduğunda.
Manuel katılım otomatik olarak israf değildir. Yüksek çeşitlilikli bir ortamda, bu genellikle üretim esnekliğinin kaynağıdır.
“Evrensel Takımlama” Neden Sınırsız Yetenek Anlamına Gelmez
Birçok panel bükme makinesi, çok çeşitli uyumlu boyutlarda ortak bir takımlama düzeni kullanır. Otomatik ayarlama, aktif çalışma uzunluğunu değiştirebilir ve takım arama, hizalama ve fiziksel değişim sürelerini azaltabilir.
Bu önemli bir avantajdır, ancak “evrensel” sınırsız anlamına gelmez. Takımlar hala fiziksel yer kaplar. Bıçakların hala erişime ihtiyacı vardır. Malzemenin hala kalınlık, yarıçap ve şekillendirilebilirlik sınırları vardır. Özel profiller özel takımlama, ikincil bir işlem veya bir abkant pres gerektirebilir.
Otomatik kurulum ayrıca bir dizinin uygulanabilir olup olmadığına karar veremez. Programcı, hangi flanşın önce şekilleneceğini, sonraki kenarların makineyi nasıl geçeceğini, parçanın nereden tutulabileceğini ve geri esnemenin nasıl düzeltilmesi gerektiğini belirlemelidir.
İlk parça muayenesi, dijital rotanın kabul edilebilir bir fiziksel bileşen ürettiğinin kanıtı olmaya devam eder.
Satın Almadan Önce Temsili Parçaları Test Edin
Kolay bir gösterim taslağı çok az şey kanıtlar. Anlamlı bir deneme, otomatik rotayı bozma olasılığı en yüksek olan sınır parçalarını kullanır.
Aşağıdakileri temsil eden parçalar üzerinde tüm diziyi test edin:
- En büyük köşegen ve en büyük bitmiş ağırlık.
- En küçük kavrama alanı ve en zayıf referans kenarı.
- En kısa flanş, en yüksek duvar, en derin kutu ve en dar dönüş.
- Herhangi bir kenar kıvırma, dar büküm, ofset, kesik, çentik veya düzensiz profil.
- Gerçek üretim malzemesi, kaplama, film ve damar yönü.
Sadece izole edilmiş gösterim bükümlerini değerlendirmeyin. Parçanın tamamını açılar, flanş boyutları, bozulma, çatlama, yüzey izleri ve tekrarlanabilirlik açısından inceleyin. Her manuel kurtarma, yeniden kavrama, çevirme, ikincil işlem ve makine dışı düzeltmeyi sayın.
Eğer bir operatör diziyi düzenli olarak kesintiye uğratmak zorundaysa, parça vaat edilen otomatik rotaya ulaşmamış demektir. Yine de karma bir sürece uyabilir, ancak ekonomik model bu müdahaleleri içermelidir.
Olağan dışı derecede uyumlu tek bir numune yerine, üretime uygun birkaç boş parça çalıştırın. Testten önce boyutsal ve açısal toleranslar, kozmetik kalite, izin verilen müdahale, denetim sıklığı ve döngü zamanlaması için kullanılan kesin başlangıç ve bitiş noktaları dahil olmak üzere kabul kriterleri üzerinde anlaşın.
Bu kabul kriterlerini bir tedarikçi değerlendirmesine veya üretim denemesine dönüştürme konusunda yardım almak için, ADH Machine Tool ile iletişime geçin. CNC tabanlı büküm çözümleri, disiplinli üretim ve kalite kontrol süreçleriyle desteklenmekte olup, ekibi numune parçaları, toleransları, bitiş gereksinimlerini ve döngü süresi beklentilerini gözden geçirmek için uygun bir ortak haline getirmektedir.
Tüm Üretim Rotasını Denetleyin
Makineler arasında seçim yapmak, broşür hızlarıyla değil, temsili parça aileleriyle başlamalıdır. Her aileyi boş parçadan kabul edilmiş bileşene kadar takip edin ve fiilen gerçekleşen işi kaydedin.
Bükümleri, manuel dönüşleri, çevirmeleri, yeniden kavramaları, mastar temaslarını, takım değişikliklerini, yüklemeyi, boşaltmayı, istiflemeyi, denetimi, yeniden işlemeyi ve süreçler arası hareketi sayın. Programlama, doğrulama, kurulum, söküm ve parti düzeyinde ilk parça onayını dahil edin.
Üç saati birbirinden ayırın:
- Makine döngü süresi: Ekipmanın ne kadar süre meşgul olduğu.
- Gözetimli işçilik süresi: Bir kişinin işi yüklemek, manipüle etmek, denetlemek, izlemek veya kurtarmak için ne kadar süre harcaması gerektiği.
- Geçen rota süresi: Kuyruklar, taşıma ve operasyonlar arasındaki bekleme süreleri dahil toplam süre.
İki makine benzer şekillendirme sürelerine sahip olup çok farklı işçilik veya rota sürelerine sahip olabilir. Karşılaştırma için yararlı birim, büküm başına saniye değil, kabul edilen parça başına kaldırılan iştir.
Gerçek Darboğazı Belirleyin
Daha hızlı büküm, yalnızca şekillendirme çıktıyı sınırlayan kısıt olduğunda önemlidir. Yatırım yapmadan önce, atölyenin daha fazla kabul edilebilir parça üretmesini gerçekte neyin engellediğini belirleyin.
Darboğaz şunlardan biri olabilir:
- Şekillendirme: Uyumlu işler sürekli olarak büküm aşamasında kuyrukta bekler.
- Kurulum: Sık yapılan değişiklikler, üretim döngülerinden daha fazla zaman tüketir.
- Taşıma: Operatörler parçaları desteklemek, döndürmek, konumlandırmak ve istiflemek için önemli miktarda zaman harcarlar.
- Tutarlılık: Yanlış yönlendirme, işaretleme, açı varyasyonu veya flanş varyasyonu yeniden işlemeyi (rework) doğurur.
- Nitelikli iş gücü: Deneyimli abkant pres operatörleri, zor işler yerine tekrarlayan işlerle meşguldür.
Kuyruklar ve gecikmeler kanıt sağlar. İşin nerede beklediğini ve bir sonraki operasyonun neden başlayamadığını gözlemleyin. Ardından, bu kısıt kaldırılırsa ne olacağını modelleyin.
Bir panel bükücü, şekillendirme kuyruğunu temizleyebilir ancak yükleme, denetim, donanım yerleştirme, kaynak, kaplama veya montaj aşamalarında yeni bir kuyruk oluşturabilir. Darboğaz yok olmak yerine yer değiştirebilir.
Kabul Edilen Parça Başına Toplam Maliyeti Karşılaştırın
Gerçekçi bir karşılaştırma, aynı talep dönemi boyunca tüm rotaları değerlendirir:
Kabul edilen parça başına maliyet = toplam rota maliyeti ÷ kabul edilen çıktı
Toplam rota maliyeti; ekipman sahipliği, finansman, fiili işçilik, programlama, simülasyon, kurulum, kalıplama, bakım, onarım, duruş süresi, hurda, yeniden işleme, denetim, malzeme hareketi, zemin alanı ihtiyaçları ve sonraki aşama elleçlemeyi içermelidir.
Verimlilik (throughput) önce bir fizibilite testini geçmelidir. Bir rota, mevcut vardiyalar dahilinde gerekli çıktıyı karşılayamıyorsa, görünürdeki düşük birim maliyeti geçerli bir cevap değildir.
Programlama ve kurulum, parça başı işçilikten ayrılmalıdır. Tekrarlayan bir ürün ailesi için yeniden kullanılan kanıtlanmış bir program, maliyetini birçok üretim serisine yayar. Tek seferlik bir program ise bunu yapmaz. İstikrarlı tekrarlanabilirliğin toplam yıllık hacim kadar önemli olmasının nedeni budur.
Hurda da ayrı bir başlığı hak eder. Maliyeti; boş parçayı, halihazırda harcanan zamanı, denetimi, değiştirme işini ve eksik parçanın neden olduğu her türlü aksamayı içerir. Daha iyi tekrarlanabilirlik, yalnızca aynı malzeme ve zamandan daha fazla kabul edilebilir çıktı ürettiğinde değerlidir.
Son olarak, ekonomiyi talep, ürün karması, iş gücü mevcudiyeti ve duruş sürelerindeki gerçekçi değişimlere karşı test edin. Yalnızca en iyimser tahminlerde işleyen bir iş vakası kırılgandır.
Otomasyonun Yarattığı Atölye Değişiklikleri İçin Plan Yapın
Otomasyon işi ortadan kaldırmaktan ziyade yeniden dağıtır. Manuel konumlandırma azalırken; programlama, malzeme hazırlığı, hücre izleme, bakım ve istisnai durum kurtarma işlemleri daha önemli hale gelir.
Yukarı akış kesimi ve malzeme taşıma işlemleri; doğru boş parçaları doğru yönlendirme, sıra ve durumda sağlamalıdır. Karışık istifler, hasarlı yüzeyler, kötü tanımlama veya geç gelen malzeme, aksi takdirde üretken olacak bir hücreyi aç bırakabilir.
Aşağı akış operasyonları da çıktıyı absorbe etmelidir. Daha hızlı büküm; farklı istifleme, raflar, konveyörler, denetim rutinleri veya planlama gerektirebilir. Ekstra tamponlar bir dengesizliği geçici olarak gizleyebilir ancak süreçteki iş miktarını, elleçlemeyi ve zemin alanı kullanımını artırır.
Operatör kapsamı, zaman ayarlı bir denemede kanıtlanmalıdır. Bir kişiye birden fazla süreci denetleme görevini, yalnızca yükleme sıklığı, denetimler, ikmal, alarmlar ve kurtarma olayları bu düzenlemeyi güvenli ve sürdürülebilir kıldığında verin.
Dayanıklılık da önemlidir. Hataları kimin teşhis edebileceğini, kurtarmanın ne kadar sürdüğünü, hangi bakım desteğinin mevcut olduğunu ve arıza süresinde hangi işlerin başka yere taşınabileceğini belirleyin. Esnek bir abkant pres, normal üretim rotasını bir panel bükücü idare ederken bile değerli bir yedekleme sağlayabilir.
Panel Bükücü mü, Abkant Pres mi, Yoksa Her İkisi mi?

Seçiminiz panel bükme makinesi tekrarlayan ince sac aileleri tam otomatik diziyi tamamlayabildiğinde ve otomatik konumlandırma, döndürme, kenetleme ve katlama önemli elleçleme veya tutarlılık sorunlarını ortadan kaldırdığında. Programlar yeniden kullanılabildiğinde ve çevre süreçler daha yüksek akışı destekleyebildiğinde vaka güçlenir.
Seçiminiz abkant pres iş düşük hacimler, değişen tasarımlar, kalın malzeme, sıra dışı profiller, özel takımlar veya esnek sunum ve operatör muhakemesi gerektiren geometri tarafından domine edildiğinde.
Seçiminiz sistem de mükemmel olduğunda çalışır. Sadece bir makine satın almadınız; "en zayıf halkanın" tüm makine olduğu bir sistem satın aldınız. portföy istikrarlı bir çekirdek ve değişken bir kuyruktan oluştuğunda. Kanıtlanmış, tekrarlanabilir panel ailelerini panel bükücüye gönderin. Abkant presi prototipler, alışılmadık geometri, ikincil operasyonlar, aşırı yük ve kurtarma işleri için ayırın.
Nihai karar için dört kapı kullanın:
- Uyumluluk: Tüm dizi, rutin manuel müdahale olmaksızın kalite sınırları dahilinde çalışabilir mi?
- Tekrarlanabilirlik: Programlama ve kurulum maliyetlerini dağıtacak yeterli düzeyde yinelenen aile düzeyinde talep var mı?
- Kısıtlamaların kaldırılması: Makine, kabul edilen çıktıyı sınırlayan darboğazı çözüyor mu?
- Rota ekonomisi: İşçilik, hurda, bakım, malzeme hareketi ve entegrasyon dahil edildikten sonra, talebi daha düşük sürdürülebilir bir maliyetle karşılıyor mu?
Sonuç
Panel bükücü sadece daha hızlı bir abkant pres değildir. Uyumlu sac metal parçaları programlanmış bir rota boyunca destekleyen, konumlandıran, kenetleyen ve katlayan otomatik bir katlama sistemidir.
En güçlü uygulamaları, çok sayıda erişilebilir büküme sahip ince, geniş panellerden oluşan tekrarlayan aileler ve otomatik manipülasyonun önemli olduğu yeterli işleme içeriğidir. Sınırları ise kısa kenarlar, derin duvarlar, düzensiz kavrama alanları, özel profiller, ağır malzeme veya sık tasarım değişiklikleri bu rotayı kestiğinde ortaya çıkar.
Bir abkant pres vazgeçilmezdir çünkü daha geniş takım seçenekleri ve esnek parça sunumu sayesinde istisnalara uyum sağlayabilir. Birçok atölye için en iyi cevap, bir makinenin diğerinin yerini alması değil, her birinin kendi güçlü yönlerine uygun işi üstlenmesidir.
Başlıktaki bükme hızına göre seçim yapmayın. Boş parçayı yüklemeden kabul edilen bileşene kadar takip edin ve her duruşu, dönüşü, referansı, düzeltmeyi ve elden ele geçişi sayın. Daha iyi makine, mevcut parça karışımınız için daha güvenilir ve ekonomik rotayı sunan makinedir.