

I. Переосмислення поняття “Найбільший”: технічні межі та промисловий ландшафт гігантських листозгинальних пресів
Коли ми говоримо про “найбільший листозгинальний прес у світі”, ми не просто перераховуємо технічні характеристики холодної сталі — ми говоримо про людські інженерні амбіції, що розширюють межі фізики. У світі важкого машинобудування ці промислові гітанти є не лише перлиною заводу, але й ровом, який захищає ключову конкурентоспроможність компанії. На цьому рівні машина не може бути просто “великою” — вона також має бути потужною та точною. Сучасні конструкції, такі як великий листозгинальний прес від ADH, є прикладом того, як масштаб і точність можуть гармонійно співіснувати.
1.1 Три ключові показники для оцінки промислового гіганта
Для більшості людей “найбільший” означає просто фізично великий. Проте з точки зору професійної інженерії, домінування гігантського листозгинального преса слід оцінювати за трьома взаємопов’язаними, фундаментальними параметрами.
- Максимальне зусилля: нелінійне мистецтво зусилля
Одним із визнаних у світі рекордсменів серед окремих машин є шведський Ursviken Optima 5000, із максимальним зусиллям пресування 5000 метричних тонн (приблизно 5500 американських тонн). Що насправді означає це число? Згідно з принципами обробки металів тиском, сила згину пропорційна квадрату товщини листа. Сила, необхідна для згину сталевого листа товщиною 20 мм, не вдвічі, а вчетверо більша, ніж для 10 мм. Для сталей надвисокої міцності, які зазвичай застосовуються в палубах авіаносців, конструкціях ядерних реакторів або кузовах кар’єрних самоскидів (наприклад, Hardox 500), 3000 тонн часто є лише відправною точкою. Лише гідравлічні системи класу 5000 тонн здатні по-справжньому приборкати ці спеціальні матеріали з надзвичайно високою межею текучості в процесі холодного формування. - Ефективна довжина згину: подолання кошмару прогину
Довжина — ще один жорсткий вимір цього виклику. Найдовші листозгинальні преси, що нині працюють, мають довжину згину однієї машини понад 22,2 м (73 фути). Але довжина є природним ворогом точності. Якщо прикласти кілька тисяч тонн сили вздовж балки довжиною понад 20 метрів, конструкція неминуче прогнеться, наче лук. Без найвищого рівня технології динамічного компенсації прогину наддовгі деталі зазнають “ефекту каное”, коли кут згину більший посередині й менший на кінцях — катастрофічний дефект якості для точних сталевих конструкцій. - Загальна здатність до обробки: прихована боротьба за глибину горловини та фундамент
Справжній велетень повинен поєднувати високу вантажопідйомність, наддовгу довжину згинання та велику глибину горла. Щоб повністю використати можливості згинання довжиною 22 метри, ці машини зазвичай потребують глибиною горловини понад 1,5 м, щоб дозволити деталям обертатися та повертатися. Менш помітною є підземна частина — будівельні роботи: щоб витримати таку вагу, заводи часто повинні викопувати фундаментні котловани глибиною до 6 м (20 футів) Глибина. Складність інженерії самого фундаменту можна порівняти з будівництвом невеликої будівлі.
1.2 Глобальна еліта: поточні рекордсмени та технічні школи думки
На світовому ринку важких листозгинальних пресів є лише кілька гравців, здатних опанувати машини “тисячотонного класу”. Конкурентне середовище вирізняється чітко різними технічними школами та філософіями:
| Технічна школа | Представницькі виробники | Основні переваги та технічна філософія | Типові сценарії застосування |
|---|---|---|---|
| Північний апекс-хижак | Ursviken (Швеція) | Екстремізм однієї машини. Як володар рекорду 5000T+, серія Optima представляє вершину можливостей виробництва однієї машини. Їхня філософія — “поєднання сирої потужності та абсолютної точності”, вони відзначаються у роботі з надтовстими листами та броньованою сталлю. | Військова броня, корпуси криголамів, надвеликі гірничі машини |
| Майстри тандему | LVD (Бельгія) / Durma (Туреччина) / Bystronic (Швейцарія) | Гнучкий тандемний підхід. Для наддовгих деталей вони віддають перевагу Тандему (дві машини) або Трідему (три-машинні) конфігурації. Завдяки електронній синхронізації ЧПК та зворотному зв’язку від лінійної шкали, два преси по 2000 тонн можуть працювати як один. Ця концепція надає заводам величезну гнучкість: вони можуть працювати окремо в звичайному виробництві та “об’єднувати сили” для виконання важких завдань. | Секції веж для вітрогенераторів, стріли кранів, наддовгі трубопроводи |
| Піонери важкого індивідуального виробництва | Cincinnati (США) / Trumpf (Німеччина) | Спеціалізація за застосуванням. Cincinnati відомий своєю міцною, «американською» важкою технікою, тоді як Trumpf вирізняється інтелектуальним управлінням і високою точністю у важкому сегменті (наприклад, серія TruBend 8000), пропонуючи глибоко індивідуалізовані рішення для конкретних галузей. | Конструкційні компоненти для авіакосмічної галузі, головні балки важких вантажівок |
| Китайські руйнівники ринку | HARSLE / ADH / YAWEI | Викликачі, орієнтовані на цінність. У діапазоні 2000–3000 тонн китайські виробники змінюють ринок, пропонуючи надзвичайно конкурентоспроможні рішення. Хоча на рівні надекстремальних 5000 тонн ще існує розрив у стабільності порівняно з північними виробниками, у середньо- та високотоннажному сегменті їхнє співвідношення ціни та продуктивності є справді революційним. | Загальні сталеві конструкції, обладнання для інфраструктури, секції суднобудування |
1.3 Вартість і вигода “великого”: прихована логіка важкого виробництва
Коли компанія витрачає кілька мільйонів — або навіть понад десять мільйонів — доларів США на цих гігантів і готова перебудувати навколо них цілий цех, бізнес-логіка виходить далеко за межі простої демонстрації статусу.
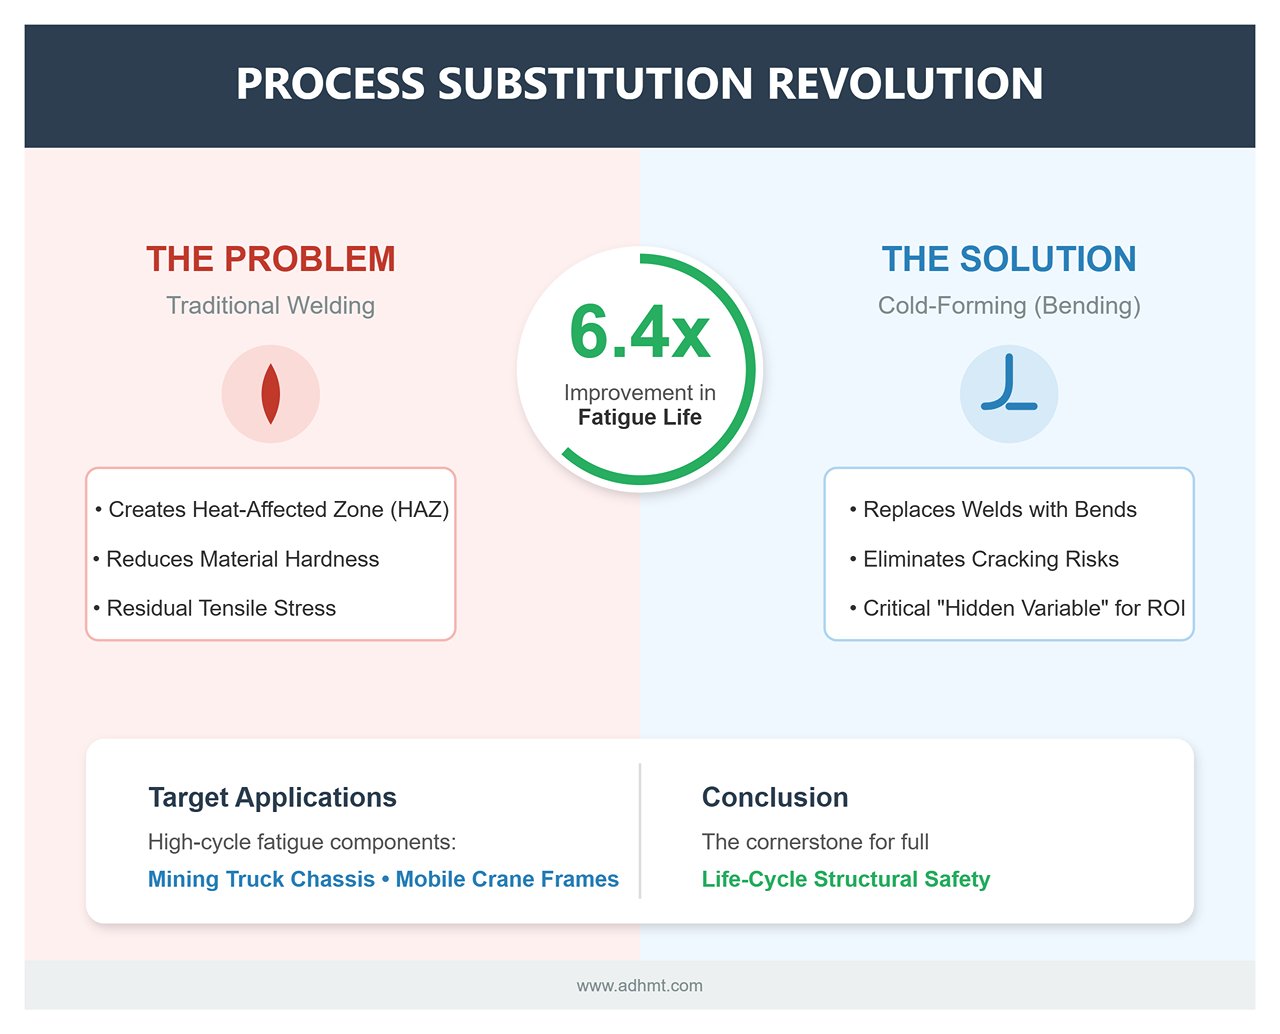
1) Революція заміни процесів: покращення довговічності при втомі у 6,4×
Це найважливіша “прихована змінна” в розрахунках окупності інвестицій. Важкі конструкційні компоненти (такі як стріли кранів) традиційно виготовлялися шляхом зварювання пластин. Однак зварювання створює зону термічного впливу (HAZ), яка знижує твердість і вводить значні залишкові розтягувальні напруження. Дослідження показують, що довговічність при втомі холодно сформованої (зігнутої) балки щонайменше у 6,4 рази вища, ніж у звареної балки. Для компонентів, що піддаються навантаженням із високими циклами втоми — таких як шасі гірничих вантажівок або рами мобільних кранів — заміна зварних швів на згини є не просто модернізацією процесу; це остаточне рішення проблеми тріщин і наріжний камінь для забезпечення структурної безпеки протягом усього життєвого циклу.
2) Каталізатор для нових матеріалів: єдиний практичний спосіб приборкати Hardox/Weldox
Оскільки будівництво та важке машинобудування стрімко переходять на легкі конструкції, Hardox (зносостійка сталь) і Weldox (високоміцна сталь) знаходять широке застосування. Ці матеріали надзвичайно важко піддаються формуванню: вони демонструють велике пружний відскок і вимагають суворого контролю над V-подібним отвором матриці (зазвичай у 10–12 разів перевищує товщину плити). Це означає, що для згинання 20-міліметрової плити Hardox потрібна масивна матриця з отвором 200–250 мм. Звичайні преси не мають як висоти відкриття (вільного простору), щоб встановити такі матриці, ні зусилля, щоб подолати їх дуже високі межі текучості.
Володіння великогабаритним листозгинальним пресом світового рівня — це, по суті, квиток на арену висококласного важкого обладнання. Воно проводить чітку технологічну червону лінію: з одного боку лежить «червоний океан» цінової конкуренції, а з іншого — «блакитний океан», де ви володієте владою над ціноутворенням.
II. Інженерні дива: подолання фізичних меж завдяки базовим технологіям
Створити потужний листозгинальний прес — не найважче завдання; справжній виклик полягає в тому, щоб змусити багатотисячотонного сталевого колоса працювати з точністю швейцарського годинника. Коли зусилля згину перевищують 3000 тонн, а робоча довжина сягає понад 20 метрів, традиційні “емпіричні правила” механічного проєктування починають давати збій. У таких масштабах інженери фактично грають у високоризиковану стратегічну гру з матеріалознавством, гідродинамікою та теорією керування.

2.1 Приборкання десятків тисяч кілоньютонів: архітектура рами та аналіз методом скінченних елементів (FEA)
У проєктуванні важких листозгинальних пресів найвищого класу перша серйозна перешкода — це створення рами, здатної витримувати екстремальні навантаження, зберігаючи при цьому точність на рівні мікронів.
- Остаточна битва між жорсткістю та пружністю: еволюція С-рами
Хоча машини з О-рамою конструктивно більш стабільні, С-рама залишається домінуючим вибором у сегменті надважких машин. Лише конструкція з відкритим боком дозволяє наддовгим заготовкам рухатися вбік і підтримує безперервні процеси згинання. Однак С-рама природно страждає від деформації горла— під великим навантаженням отвір рами трохи розширюється, наче величезна паща. Щоб подолати це фізичне обмеження, провідні виробники (такі як Ursviken) більше не покладаються просто на нарощування маси сталі. Натомість вони використовують аналіз методом скінченних елементів (FEA) для моделювання динамічної поведінки рами. Оптимізуючи потік напружень, вони зменшують вагу в некритичних зонах, додаючи спеціально спроєктовані ребра жорсткості в областях високих навантажень. У результаті ретельно розрахована балка преса може важити до 400 тонн, зазвичай виготовляється зі спеціальної сталевої плити товщиною понад 300 мм, після чого проходить тривалу термообробку для усунення внутрішніх напружень. - Система подвійного ложа: розділення “сили” та “точності”
Це технологія-рубіж, яка відділяє просто “великі машини” від справді “світового класу”. У стандартному обладнанні лінійна шкала встановлена безпосередньо на несучій боковій рамі, тому будь-яка її деформація одразу призводить до помилок вимірювання. Натомість у системах найвищого рівня застосовується Подвійне ложе з еталонною системою або конструкція з незалежною вимірювальною рамою. Інженери встановлюють повністю ненавантажувальну вторинну С-раму поруч з основною структурною рамою, призначену виключно для розміщення лінійних шкал. Це означає, що навіть якщо головні циліндри прогинають раму на 2 мм під навантаженням, вимірюване відносне положення між повзуном і столом може залишатися в межах 0,01 мм. Це фізичне розділення між “несучим скелетом” і “сенсорною нервовою системою” є базовою логікою, яка дозволяє важким листозгинальним пресам досягати високоточної обробки.
2.2 Прагнення до ідеально прямої лінії: мистецтво компенсації прогину (кронування) на великих прольотах
Коли сила у 5000 тонн прикладається до повзуна та стола довжиною 22 метри, закони фізики диктують, що обидві балки еластично прогнуться — непомітно для ока, але катастрофічно для точності деталі: повзун вигинається догори, а нижній стіл прогинається вниз. Без компенсації готова деталь матиме класичний ефект “каное” — більший кут згину посередині та менші кути на обох кінцях.
- Динамічне гідравлічне кронування: відновлення прямолінійності
На машинах такого розміру традиційне механічне клинове кронування просто досягає своїх меж. Основним рішенням є CNC-керованою гідравлічною системою кривизни. Серія незалежних високотискових циліндрів (часто десяток або навіть кілька десятків) вбудована в нижній стіл. У момент згинання ЧПК розраховує теоретичну криву прогину повзуна на основі товщини матеріалу, довжини, міцності на розтяг і розкриття V-матриці. Циліндри знизу потім точно підштовхують догори, створюючи “зворотний вигин”, що дзеркально повторює прогин повзуна. Такий підхід “боротися вогнем з вогнем” гарантує, що верхній і нижній інструменти залишаються ідеально паралельними по всій 20-метровій лінії контакту. - Лазерний зворотний зв’язок у замкненому контурі: від “передбачення” до “сприйняття”
Якими б точними не були теоретичні розрахунки, вони завжди містять певну похибку — особливо при роботі з високоміцними, неоднорідними сталями, такими як Hardox. Тому виробники, як-от LVD, інтегрують системи вимірювання кута в реальному часі за допомогою лазера (наприклад, Easy-Form® Laser). Сканери відстежують зміни кута під час згинання зі швидкістю до 100 вимірювань за секунду. Щойно вони виявляють пружне повернення або відхилення кута, система дає команду гідравлічним осям Y1/Y2 виконати мікронні корекції за мілісекунди. Це фактично надає гігантському листозгинальному пресу “тактильний зворотний зв’язок”, забезпечуючи справжню продуктивність за принципом «бачиш — те й отримуєш».
2.3 Опановування масивних заготовок: системи автоматизації та підтримки
У важкому виробництві ручне втручання в сам процес формування вже неможливе. Комплексна система автоматизованих допоміжних засобів — це не лише питання продуктивності, а й основа безпеки оператора.
- Змінна матриця (VDT): “автоматична коробка передач” важких листозгинальних пресів
Заміна нижньої матриці довжиною 20 метрів традиційними методами потребує використання мостового крана, займає 4–6 годин і пов’язана зі значними ризиками для безпеки. VDT (Variable Die Tooling) кардинально змінює це. Це інтелектуальна система нижньої матриці з ЧПК, розкриття якої можна безмежно регулювати — зазвичай від 40 мм до 400 мм і більше. Оператор просто вводить параметри на екрані, і основа матриці автоматично відкривається або закривається до потрібної ширини, завершуючи переналаштування приблизно за 2 хвилини. Не менш важливо, що VDT має практично необмежену довжину несучої поверхні, усуваючи сліди стиків, які часто з’являються на з’єднаннях звичайних сегментованих матриць — що робить її незамінною для деталей із високими вимогами до якості поверхні. - Для важких умов експлуатації помічники для листів: інтелектуальна підтримка масивних заготовок
Під час згинання довгих листів — часто понад десять метрів — незалежно від того, тонкі вони чи середньої товщини, вільно звисаюча частина заготовки прогинається під власною вагою, що спричиняє зворотне заломлення вздовж лінії згину. У швидкісних циклах лист може навіть хльостати, як гігантський батіг, створюючи серйозну небезпеку для безпеки. Тому високоякісні важкі листові підтримувачі повинні поєднувати величезну вантажопідйомність (кілька тонн на одне плече) з надзвичайно швидкою динамічною реакцією. Використовуючи складні гідравлічні або сервоелектричні системи, вони рухаються в ідеальному синхроні зі спуском повзуна, спрямовуючи заготовку по точній дузі. Це не лише захищає поверхню від пошкоджень, але й гарантує точність кінцевого кута. - Модульна баштова задня упорна система: точне позиціонування на наддовгих прольотах
На дуже довгих машинах традиційна балка заднього упору типу порталу прогинається під власною вагою, що знижує точність позиціонування. Тому гігантські листозгинальні преси зазвичай використовують незалежні баштові задні упори. Кожна вежа приводиться в дію власними 3D-сервоосями (X, R і Z) і переміщується як автономний робот позаду станини. Навіть на глибинах вимірювання в кілька метрів система зберігає повторюваність на рівні 0,1 мм.
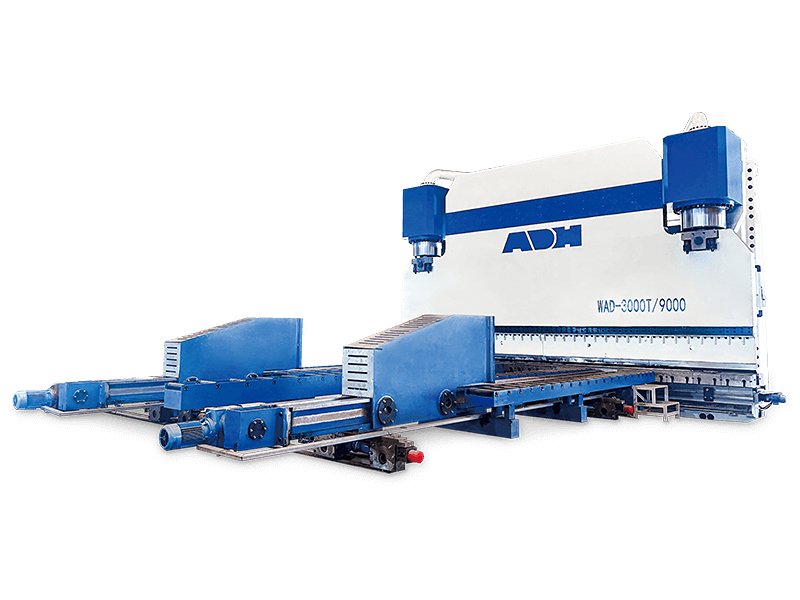
Якщо ви шукаєте рішення для автоматизації, зверніть увагу на серію листозгинальних пресів з ЧПК від ADH, яка поєднує точне керування з інтелектуальними системами для безпечного та ефективного виробництва.
Ⅲ. Від потужності до конкурентоспроможності: перетворення грубої сили на реальну продуктивність
У сфері згинальних зусиль від сотень до десятків тисяч тонн капітальна вартість самої машини часто є лише верхівкою айсберга. Справжня конкурентна перевага полягає у вашій стратегії застосування. Володіння найбільшим у світі листозгинальним пресом саме по собі не гарантує домінування на ринку — якщо ви не здатні перетворити цю потужність на виняткову продуктивність та ефективність. Наступні розділи аналізують три основні сценарії застосування, їхні проблемні точки та шляхи їх подолання.
3.1 Суднобудування та морська інженерія
Суднобудування вже давно визначається фундаментальним компромісом між ефективністю та точністю формування криволінійних поверхонь. Традиційно зовнішні обшивки корпусу формуються переважно методом “лінійного нагрівання” — термічним процесом, що сильно залежить від досвіду майстра. Він повільний, важко стандартизується, а тепловий вплив легко може погіршити механічні властивості сталі.
- Глибинна проблема: кошмарні зварні шви та пошкодження матеріалу Традиційні методи складання з малих панелей залишають корпус вкритим зварними швами. Кожен метр шва означає не лише дорогий присадний дріт і робочу силу, але й високі витрати на рентгенівський неруйнівний контроль (НДТ) та підвищений ризик утворення тріщин від втоми. Водночас гаряче формування за допомогою полум’я руйнує мікроструктуру сталей з високою межею текучості (таких як AH36/EH36), спричиняючи локальне окрихчення матеріалу — неприпустиму приховану небезпеку для криголамів або глибоководних апаратів.
- Проривний підхід: процеси холодного формування та поетапного згинання Використання надвеликих листозгинальних пресів потужністю 5000 тонн і більше для холодного згинання є революційним кроком у сучасному суднобудуванні.
- Заміна процесу: За допомогою ЧПК‑керованого поетапного згинання (бамп‑згинання/поетапне згинання), оператор виконує сотні дрібних, безперервних згинів, щоб максимально точно відтворити складні подвійно‑криволінійні поверхні корпусу. Це повністю замінює ручне лінійне нагрівання, зберігаючи при цьому початкові механічні властивості листа.
- Різкий стрибок у рентабельності інвестицій (ROI): Використовуючи наддовгі листозгинальні преси (20 м і більше) для формування кожної панелі за один прохід, суднобудівні заводи можуть усунути велику кількість операцій підгонки та зварювання. Польові дані показують, що такий інтегрований підхід до формування може скоротити час складання та зварювання на понад 30 %. Завдяки значно меншій кількості зварних швів обсяг робіт з неруйнівного контролю може зменшитися приблизно на 40%, що безпосередньо скорочує критичний час перебування судна в сухому доці.

3.2 Будівельна техніка та крани (жовта техніка та крани)
Саме тут матеріали піддаються граничним навантаженням. Стріли кранів від світових виробників, таких як Liebherr і XCMG, спроєктовані для надлегкої конструкції та широко використовують надвисокоміцні сталі з межею плинності понад 1100 МПа (наприклад, Weldox/Strenx).
- Головна проблема: непередбачуване пружне повернення та ризик утворення тріщин Під час згинання зносостійких листів, таких як Hardox 450/500, або конструкційних марок, як‑от Weldox 960, кут пружного повернення може досягати 7°–10°, і крихке руйнування дуже ймовірне в зоні згину. Крім того, ці тверді матеріали спричиняють сильне зношування інструменту, а часта заміна штампів може повністю зупинити виробничу лінію.
- Проривний підхід: інтелектуальна компенсація та технологія змінного штампа
- Точний контроль співвідношення R/t: Це основне ноу-хау досвідчених фахівців. Під час обробки високоміцних сталей співвідношення між внутрішнім радіусом згину (R) та товщиною плити (t) має суворо контролюватися. SSAB рекомендує співвідношення R/t принаймні 3–4 для Hardox 450, і ви повинні розрізняти поперечний напрям прокатки та поздовжній напрям прокатки—згинання вздовж напрямку прокатки набагато більш схильне до утворення тріщин.
- Динамічна компенсація пружного повернення: Висококласні важкі листозгинальні преси оснащені системами вимірювання кута в реальному часі (такими як Easy‑Form Laser від LVD або ACB від Trumpf). Під час згинання система безперервно контролює пружне повернення та автоматично регулює глибину ходу повзуна (вісь D), утримуючи відхилення кута в межах ±0,3° та ефективно усуваючи старий цикл проб і помилок із браком.
- Технологія регульованої V‑матриці: Для роботи з листами різної товщини необхідні регульовані V‑матриці з ЧПК. Замість того щоб підіймати та замінювати багатотонні матриці, оператор просто вводить параметри на контролері, і отвір V автоматично регулюється за кілька секунд (зазвичай встановлюється на 8–12 разів більше товщини листа). Це стискає те, що раніше займало години простою на заміну матриці, до приблизно 2 хвилини.
3.3 Енергетика та інфраструктура (Інфраструктура та вітроенергетика)
Чи йдеться про офшорні вітрові башти, чи про опори УВН‑передач, їхні визначальні характеристики — “великі, довгі та товсті”. У цьому секторі справжнє поле битви — це гнучкість ваша виробнича лінія.
- Глибинна проблема: мінливість попиту та простої потужностей Виробничі потреби дуже нерівномірні: у звичайний час ви можете обробляти стандартні опори довжиною 6–12 м, а під час пікових періодів раптом потрібно працювати з монопайлами довжиною 20 м або навіть більше для офшорних вітрових турбін чи коробчастих балок мостів. Якщо просто придбати гігантський листозгинальний прес довжиною 24 м, половина машини простоюватиме, коли ви виготовляєте короткі деталі, що призведе до величезних втрат капітальних витрат.

- Проривний підхід: тактична гнучкість тандемних систем
- Безшовна стратегія розділення та об’єднання: Використання тандемних систем з двома або більше з’єднаними листозгинальними пресами стало стандартною практикою. Наприклад, можна встановити поруч дві машини по 12 м, 2000 тонн кожна.
- Режим нормальної роботи: Дві машини працюють незалежно, кожна зі своєю командою, обробляючи коротші деталі, що фактично подвоює продуктивність.
- Режим пікового навантаження: Система синхронізації з ЧПК з’єднує два повзуни так, щоб вони працювали як єдиний агрегат, що дозволяє згинати заготовки довжиною до 24 м.
- Процес формування JCOДля надтовстих листів (40 мм і більше), що використовуються у вітрових монопайлах, триетапний процес формування J‑C‑O застосовується. Лист спочатку згинають у форму J, потім перевертають і згинають у форму C, а на завершення замикають у форму O. У порівнянні з традиційним тривалковим гнуттям, цей метод забезпечує неперевершену точність при роботі з товстими та високоміцними матеріалами і усуває потребу в дорогих наборах валків для кожного діаметра труби.
- Безшовна стратегія розділення та об’єднання: Використання тандемних систем з двома або більше з’єднаними листозгинальними пресами стало стандартною практикою. Наприклад, можна встановити поруч дві машини по 12 м, 2000 тонн кожна.
💡 Примітка від інсайдера: Під час інвестування в надвеликі листозгинальні преси не зосереджуйтеся лише на самій машині —складність системи транспортування та логістики є не менш критичною. Машина довжиною 20 м може легко важити понад 400 тонн і висуває надзвичайно жорсткі вимоги до осідання фундаменту. Однак більш нагальне питання полягає в іншому: як безпечно подати лист довжиною 20 м і вагою 20 тонн, який під час згинання поводиться як гігантський сталевий батіг? Саме тому, важкі листові підтримувачі — це не просто бажана опція, а необхідний засіб захисту як для безпеки оператора, так і для якості поверхні.
Ⅳ. Стратегічне рішення: чи справді вам потрібен “найбільший у світі”?
На самій вершині промислової виробничої піраміди купівля “найбільшого у світі” листозгинального преса — це зовсім не звичайне придбання обладнання. Це капітальна ставка на вашу конкурентну позицію на наступне десятиліття. У таких масштабах неправильне рішення не лише заморожує капітал — воно може означати втрату цілої стратегічної можливості. Наведена нижче структура є глибокою моделлю прийняття рішень, створеною з точки зору провідних галузевих консультантів і практики ощадливого виробництва.
4.1 ROI та TCO: реальність під водною поверхнею
Багато корпоративних керівників зосереджуються лише на ціні “ex‑works”, зазначеній у комерційній пропозиції, ігноруючи величезний «айсберг» витрат, прихований під поверхнею. Для надважкого обладнання логіка TCO (загальної вартості володіння) принципово відрізняється від логіки стандартних верстатів.
Явні та приховані витрати (модель айсберга)
Післяпроєктні аналізи масштабних виробничих проєктів по всьому світу показують, що структура витрат протягом життєвого циклу гігантського листозгинального преса зазвичай виглядає так:
- Сама машина (~40%): Це контрактна вартість, яку ви бачите — але це лише ціна за вхід.
- Будівельні та інфраструктурні роботи (~30%)Це — найбільш недооцінена фінансова прірва. Для пресів понад 2 000 тонн глибина котловану зазвичай має досягати 3–5 метрів, і високоякісний залізобетон з контролем вібрацій є обов’язковим. Ще складніше — завести машину вагою кілька сотень тонн у будівлю: можливо, доведеться зняти половину даху цеху або витратити цілий статок на посилення існуючих мостових кранів, щоб витримати навантаження.
- Важке оснащення та витратні матеріали (~20%)Важкі пресові інструменти — це не просто шматки сталі; це прецизійні прилади з складною термообробкою. Комплект змінного V‑штампового оснащення, оптимізованого для зносостійкої сталі Hardox, часто коштує стільки ж, скільки стандартний прес‑гиб середнього розміру.
- Логістика та відповідність вимогам (~10%)Транспортування поза габаритами (OOG) супроводжується оплатою за обстеження маршруту, за перетин мостів, витратами на регулювання руху та супровід, а також тимчасовими посиленими дорожніми настилами для заїзду низькорамного трейлера на територію вашого підприємства. Якщо скласти всі ці “дрібні” статті витрат, загальна сума зазвичай вражає.
Енергетична чорна діра та гібридне рішення
Звичайні гідравлічні гіганти — справжні пожирачі енергії: головний насосний двигун ганяє тисячі літрів оливи на повній швидкості навіть у режимі очікування. За нинішніх цін на енергію та норм щодо викидів вуглецю, серво‑гідравлічні гібридні системи вже не є просто бажаною опцією; вони — обов’язковий стандарт для будь‑якого нового преса класу 3 000 тонн і вище. Використовуючи серводвигун для прямого приводу насоса та забезпечення “потужності за потребою”, польові дані показують економію енергії понад 50%. Не менш важливо, що нижча температура оливи може утричі збільшити термін служби дорогої протизносної гідравлічної оливи, істотно зменшуючи витрати на технічне обслуговування.
4.2 Технологічна розвилка: Один гігант проти тандемної системи
Це рішення не дає спокою технічним директорам і керівникам виробництва. Йдеться не лише про ціну; по суті, це філософське протистояння між максимальною жорсткістю та максимальною гнучкістю.
Один гігант: абсолютна жорсткість
- Ключова перевага: Неперевершена можливість центрального навантаження. Коли вам потрібно гнути надтовсту плиту або високоміцну броньову сталь у самісінькому центрі машини, структурна цілісність моноблочного каркаса забезпечує мінімальне прогинання та найвищу можливу точність.
- Критична слабкість: Будь-який незапланований простій зводить потужність усього вашого заводу до нуля. А коли ви виконуєте короткі партії, десятки метрів станини машини простоюють — величезна трата капіталу (втрати CAPEX).

Тандемна система: мультиплікатор потужності
- Ключова перевага: Надзвичайно високий ROI. У повсякденній роботі дві машини “розділяються” і працюють незалежно (наприклад, обробляючи деталі довжиною 6 метрів). Коли надходять великі замовлення, вони “зливаються” у тандемну систему, щоб обробляти 12‑метрові компоненти. Така гнучкість ідеально відповідає мінливому та непередбачуваному попиту.
- Прихована пастка: обмеження глибини горловини. Це технічна «сліпа зона», про яку продавці рідко згадують. У місці, де зустрічаються дві тандемні преси, є фізична стійка. Якщо ширина заготовки перевищує глибину горловини (зазвичай 500–1 000 мм), плита не пройде повз колону, і роботу просто неможливо виконати. Якщо ви не закладете у бюджет індивідуальну глибину горловини 1 500 мм або більше, це може стати серйозним вузьким місцем процесу.
- Ризик синхронізації: Тандемна установка покладається на протокол «ведучий‑ведений» для синхронізації. Якщо виникне навіть мікросекундна затримка у зворотному зв’язку енкодера або гідравлічній реакції, результуючі зсувні сили можуть миттєво розірвати заготовку — або навіть спричинити структурне пошкодження машини.
| Вимір рішення | Одна гігантська машина | Багатомашинна тандемна система | Рекомендовані сценарії застосування |
|---|---|---|---|
| Точність обробки | ⭐⭐⭐⭐⭐ (Надзвичайно висока) | ⭐⭐⭐⭐ (Залежить від алгоритмів синхронізації) | Ядерні контейнмент‑структури, військова броня, посудини високого тиску |
| Коефіцієнт використання обладнання | ⭐⭐ (Часто простоює) | ⭐⭐⭐⭐⭐ (Високофлексибільне поєднання та розподіл) | Загальні сталеві конструкції, опори освітлення, стріли будівельних машин |
| Навантаження в центрі | ⭐⭐⭐⭐⭐ (Надзвичайно міцний) | ⭐⭐⭐ (Обмежено точками з’єднання) | Зносостійкі плити для гірничих машин, корпуси дробарок |
| Поріг інвестицій | ⭐⭐⭐⭐ (Дуже високий) | ⭐⭐⭐ (Відносно нижчий) | – |
4.3 “Чорний список” постачальників”
Перш ніж підписати багатомільйонний контракт, сядьте з цим контрольним списком і розпитайте свого постачальника. Якщо він неясно або ухильно відповідає хоча б на один із цих пунктів, вам слід відмовитися.
Комплексна реалізація «під ключ»
- Ключове запитання: “Хто видає креслення фундаменту? Хто несе відповідальність у разі осідання фундаменту?”
- Підводний камінь, якого слід уникати: Багато агентів лише “продають залізо”. Коли машина прибуде, ви можете виявити, що котлован на 100 мм занадто мілкий або анкерні болти залиті в неправильному місці. Переробка може коштувати сотні тисяч і затримати проєкт на кілька тижнів. Ви повинні наполягати на справжньому пакеті «під ключ», який включає керівництво з будівельних робіт.
Рівень місцевої післяпродажної підтримки
- Ключове запитання: “Якщо комплект ущільнень головного циліндра вийде з ладу, чи викличете ви фахівця літаком з Європи, чи у вас є місцевий запас і старші технічні спеціалісти?”
- Підводний камінь, якого слід уникати: Заміна ущільнень на гігантському циліндрі — це важка, складна робота, що потребує спеціальних пристосувань і підйомного обладнання. Без професійної місцевої команди навіть незначне витікання масла може зупинити виробництво на місяць — катастрофічно, якщо це станеться в пік сезону.
Сила моделювання екосистеми програмного забезпечення
- Ключове запитання: “Чи може ваше офлайн-програмуванням програмне забезпечення точно змоделювати пружне повернення для Hardox 500?”
- Підводний камінь, якого слід уникати: Для важкої деталі довжиною 20 метрів метод проб і помилок є надзвичайно дорогим — списання однієї плити спеціальної сталі може коштувати десятки тисяч. Ваше допоміжне програмне забезпечення (Radbend, AutoPOL або система, розроблена OEM) повинно мати надійні можливості методу скінченних елементів (FEM) для точного прогнозування кутів пружного повернення та ризиків зіткнення на екрані. Не дозволяйте операторам ризикувати машиною вартістю десятки мільйонів; дайте їм можливість перевірити процес спочатку в цифровому двійнику.
Ⅴ. Впровадження: практичний посібник від покупки до виробництва
Коли ви щойно підписали контракт на кілька мільйонів доларів і бачите, як продавець йде з великою усмішкою, залишайтеся ясноголовими: справжня битва лише починається. Між ідеальною паперовою пропозицією та машиною, що реве на вашому виробничому майданчику, лежать безліч “пасток”, які можуть затримати — або навіть зірвати — весь проєкт. Для цього класу промислових гігантів із мегатонним зусиллям виконання на місці часто складніше, ніж побудова самої машини.
5.1 Інфраструктурні роботи: найнедооціненіший виклик
Багато корпоративних керівників потрапляють у небезпечне хибне уявлення: вони думають, що купівля листозгинального преса — це як купівля холодильника — просто підключити і користуватися. Насправді встановлення надважкого листозгинального преса з номінальним зусиллям 3000 тонн і більше — це фактично складний проєкт цивільного будівництва та логістики.
Проблеми з фундаментом: не лише несуча здатність, а й гідроізоляція та ізоляція від вібрацій Надвеликі листозгинальні преси зазвичай потребують котловану глибиною 3–6 метрів, щоб розмістити довгий хід гідравлічних циліндрів. На такій глибині ви майже напевно перетнете місцевий рівень ґрунтових вод.
- Гідроізоляція ядерного рівня: Якщо ви зробите гідроізоляцію котловану за звичайними будівельними стандартами, є велика ймовірність, що через шість місяців він перетвориться на “рибний ставок”, і ваші дорогі сервогідравлічні клапанні колектори почнуть швидко іржавіти у вологому середовищі. Необхідно застосувати конструкцію з високоякісного бетону та гідроізоляції — щонайменше за стандартами басейнів, а в деяких випадках — за стандартами атомних електростанцій.
- Мистецтво ізоляції від вібрацій: Коли 3000 тонн сили вивільняються миттєво, утворюється ударна хвиля, що поширюється через фундамент у всіх напрямках. Без професійного проєктування ізоляції від вібрацій (наприклад, встановлення спеціальних ізоляційних подушок, таких як Unisorb або Vibro/Dynamics) розташоване поруч високоточне обладнання, як-от лазерні різальні машини або координатно-вимірювальні машини (CMM), може почати часто давати помилки — або, що гірше, тихо виробляти брак.
- Моніторинг осідання: Протягом першого року під навантаженням новий фундамент неминуче зазнає невеликих, але вимірюваних осідань. Розумні керівники заводів встановлюють контрольні точки для моніторингу осідання у критичних місцях фундаменту та перевіряють і вирівнюють машину щомісяця протягом шести місяців перед виходом на повне виробництво. Якщо цього не зробити, незначні деформації фундаменту передадуться безпосередньо на станину машини, спричиняючи постійну втрату точності.
“Остання миля” логістики
- Екстремальний виклик транспортування нестандартних (OOG) вантажів: Рама машини довжиною 20 метрів зазвичай перевозиться секціями, але кожна секція може важити понад 100 тонн. Багато старих заводів мають під’їзні дороги з недостатнім радіусом повороту або ворота цехів, які занадто низькі. Обстеження маршруту є обов’язковим. У реальних проектах нерідко буває, що ворота цеху тимчасово розбирають — або навіть частково знімають дах — лише для того, щоб завести «монстра» всередину.
- Проблема “підйому” машини в цеху: Машину зазвичай доставляють лежачи на боці. Як безпечно підняти компонент вагою 200 тонн у будівлі з обмеженою висотою? Зазвичай це потребує двох мостових кранів великої вантажопідйомності, які працюють у ідеальній координації (один піднімає хвіст, інший — основний підйом). Якщо ваші крани недостатньо потужні, можливо, доведеться залучити мобільну гідравлічну портальну систему — і заплатити за це чимало.
5.2 Безпека та ергономіка: фізика не йде на компроміси
Коли ви маєте справу зі сталевими листами вагою десятки тонн і довжиною понад десять метрів, навіть невелика помилка може призвести до смертельної аварії. Тут безпека — це не просто дотримання норм, це буквально питання виживання.
Смертельна небезпека: «хльостання» листа
- Вивільнення енергії: У момент завершення згинання, коли пуансон починає підніматися, пружна енергія, накопичена у високоміцній сталі, вивільняється майже миттєво, змушуючи край листа різко підскочити (ефект хльостання). Якщо оператор випадково стоїть на шляху цього руху, сила може бути смертельною.
- Обов’язковий захист: Звичайні світлові завіси часто неефективні в такій ситуації, оскільки сам лист блокує промені. На надважких машинах, помічники для листів це не просто бажана опція — вони є необхідними. Вони підтримують лист і рухаються разом із ним, фізично усуваючи ризик хльостання. Водночас потрібно чітко позначити на підлозі “червону зону” та розглядати її як смертельно небезпечну ділянку: ніхто не має права перебувати ближче ніж 3 метри до листа під час згинання.
Навчання операторів: від “натискача кнопок” до спеціаліста з технологічного процесу
- Стрибок у кваліфікації: Оператор звичайного листозгинального преса повинен лише читати креслення та вводити кути згину. Оператор надважкого преса, навпаки, має розуміти основи механіки матеріалів. Він повинен визначати напрям прокатки листів Hardox або подібних (поперечний чи поздовжній) і відповідно вибирати правильний отвір матриці, щоб уникнути сколів інструменту або тріщин у листі.
- Командна робота у стилі кабіни літака (CRM): Згинання деталі довжиною 20 метрів зазвичай потребує команди з 2–3 осіб. Хто керує ножним педалем? Хто контролює задній упор? Потрібна чітка процедура виклику та підтвердження, подібна до управління ресурсами екіпажу в авіації: лише після того, як головний оператор почує чітке підтвердження “безпечно” від кожного асистента, він може натиснути ножний вимикач.

5.3 Технічне обслуговування та управління повним життєвим циклом
: попри міцний зовнішній вигляд, ці гігантські машини сповнені надзвичайно делікатних систем. Ваша стратегія технічного обслуговування повинна змінитися від підходу “ремонтувати, коли зламається” до справжнього прогнозованого технічного обслуговування.
“Діаліз крові” для гідравлічної системи
- Нове масло ≠ чисте масло: Ніколи не припускайте, що свіже, заводське гідравлічне масло є чистим. Його рівень чистоти за ISO зазвичай становить близько 20/18/15, що значно нижче рекомендованого 16/14/11 для сервоклапанів і пропорційних клапанів.
- Фільтрація за замкненим контуром (kidney-loop): Під час заповнення нової машини масло спочатку має пройти через високоточний фільтраційний візок. Після введення в експлуатацію настійно рекомендується встановити автономну байпасну систему фільтрації, яка працює 24/7, безперервно очищаючи масло — подібно до діалізу крові. Це єдиний надійний спосіб запобігти заїданню золотників клапанів і продовжити термін служби дорогих гідравлічних компонентів.
Перекалібрування геометричної точності
- Термічні ефекти: Надвеликі верстати надзвичайно чутливі до температури. Кут вигину під час холодного запуску в ранкову зміну може відрізнятися від гарячого стану після обіду на цілих 0,5°. Досвідчені користувачі створюють “таблицю температурної компенсації” та автоматично коригують глибину повзуна (вісь D) залежно від температури гідравлічного масла.
- Щорічна перевірка: Занурення фундаменту зазвичай стабілізується приблизно через рік після запуску. На той момент ви повинні залучити сервісних інженерів виробника оригінального обладнання (OEM) з лазерним інтерферометром, щоб вирівняти всю машину за рівнем та повторно перевірити перпендикулярність. Цей крок є вирішальним: він визначає, чи залишиться ваш листозгинальний прес точним інструментом протягом наступних двадцяти років, чи перетвориться на грубу робочу конячку, придатну лише для робіт із низькою точністю.
VI. Найбільший у світі листозгинальний прес
6.1 Огляд найбільших листозгинальних пресів у світі
До 2023 року компанія Ursviken Technology продавала найбільший в галузі листозгинальний прес, який коли-небудь був виготовлений. Ця машина славиться своїми величезними розмірами та розширеним функціоналом, що підтверджує технологічні інновації у сфері виробництва металевих виробів.
Найбільший у світі листозгинальний прес не лише демонструє передові інженерні технології, а й підкреслює глобалізацію виробничої галузі. Хоча машина виготовлена у Швеції, вона вплинула на весь світ, включаючи Сполучені Штати, які мають сучасне та потужне виробниче обладнання.
Зусилля згину та довжина згину
Його зусилля згину становить 5000 тонн, а довжина згину — 73 фути, що дозволяє легко виконувати найскладніші завдання зі згинання. Машина здатна обробляти матеріали товщиною до 320 мм. Перевага цього листозгинального преса полягає не лише в його розмірах, а й у покращеній здатності згинати більші та товстіші металеві листи.
Передові системи автоматизації
Видатною особливістю цього листозгинального преса є його найсучасніші системи автоматизації, які підвищують продуктивність і ефективність. Він оснащений автоматичною системою заміни верхнього інструмента, що дозволяє швидко й точно змінювати інструменти без ручного втручання.
Ця можливість підвищує ефективність виробництва, особливо коли для виконання завдання потрібні кілька конфігурацій інструментів. Крім того, він оснащений змінним нижнім інструментом (матрицею), що дозволяє машині працювати з різною товщиною та формою металу. Така універсальність забезпечує оптимальні результати згинання для широкого спектра заготовок.
Програмовані передні та задні упори
Прес-гальмо оснащене програмованими передніми та задніми упорами, що забезпечує точність і оптимізацію робочих процесів. Ці упори відіграють вирішальну роль у позиціонуванні та вирівнюванні металевого листа під час процесу згинання.
Автоматизуючи позиціонування, система зменшує людські помилки та гарантує, що кожен згин виконується точно у запланованому місці. Можливість програмування упорів з високою точністю, включно з використанням декількох осей, підвищує здатність машини виробляти складні геометричні форми та дотримуватися жорстких допусків.
Гідравлічні та енергетичні системи
Прес-гальмо працює на основі високорозвиненої гідравлічної системи, яка створює та контролює величезну силу згинання, необхідну для великомасштабного формування металу. Система включає високопродуктивні насоси, циліндри та клапани, що працюють разом для забезпечення стабільної та плавної сили, гарантуючи точне й контрольоване згинання.
Передові технології керування енергією забезпечують оптимальну роботу при змінних навантаженнях, підвищуючи загальну енергоефективність.
Оснащення та індивідуальне налаштування
Прес-гальмо має високу гнучкість у плані оснащення та індивідуального налаштування, підтримуючи широкий спектр конфігурацій інструментів, включаючи V-подібні матриці, ребристі матриці та спеціалізовані інструменти для нестандартних форм.
Верхня матриця може бути налаштована з різною шириною, що робить її придатною для різних типів металевих заготовок. Така гнучкість дозволяє виготовляти високоспеціалізовані компоненти, задовольняючи потреби таких галузей, як авіакосмічна, автомобільна та важке машинобудування.
Структурна цілісність і міцна конструкція
Незважаючи на свої розміри та вагу, прес-гальмо зберігає структурну цілісність під час роботи з великими навантаженнями. Його рама виготовлена з високоміцних матеріалів і спроєктована для витримування напружень, що виникають під час важких процесів формування металу.
Ця міцна конструкція забезпечує стабільність і точність машини навіть під екстремальним тиском, роблячи її надійним інструментом для галузей, які потребують безперервного виробництва у великих обсягах.
Складні системи керування
Прес-гальмо оснащене найсучаснішими системами керування для точного моніторингу та регулювання під час роботи. Інтегровані з гідравлічною, енергетичною та автоматизованою системами, ці контролери забезпечують зворотний зв’язок у реальному часі та дозволяють операторам точно налаштовувати процес згинання.
Передова технологія ЧПК (числового програмного керування) гарантує високу точність і повторюваність навіть під час роботи зі складними або великомасштабними проєктами.
6.2 Обговорення виробників
Прес-гальмо Ursviken поєднує неперевершені розміри, передову автоматизацію, енергоефективність і можливості індивідуального налаштування, пропонуючи комплексне рішення для великомасштабних промислових завдань. Хоча конкуренти, такі як Trumpf і Amada, відзначаються у певних аспектах, наприклад у точності чи надійності, їхні машини часто не мають масштабу та універсальності, необхідних для завдань, що вимагають екстремальних довжин згинання та великих силових можливостей.
Ⅶ. Економічний вплив великих прес-гальм
7.1 Аналіз витрат і вигод для бізнесу
Початкові капітальні інвестиції: придбання великого листозгинального преса потребує значних початкових інвестицій. Вартість включає купівлю, транспортування, встановлення та навчання працівників.
Витрати на експлуатацію: вартість великого листозгинального преса може включати споживання енергії, планове технічне обслуговування, заміну компонентів і, ймовірно, оновлення технологій.
Підвищення ефективності виробництва: листозгинальний прес може суттєво підвищити ефективність виробництва та скоротити час виробництва і потребу в людській праці, особливо в умовах масового виробництва.
Покращення якості: покращення якості виробництва може зменшити рівень відходів, скоротити витрати на обслуговування та заміну, а також підвищити конкурентоспроможність на ринку.
7.2 Міркування щодо рентабельності інвестицій (ROI)
Підвищення виробничих можливостей: великий листозгинальний прес може обробляти більші матеріали та відкриває ширші ринкові можливості, включаючи здатність приймати великі проєкти.
Конкурентна перевага на ринку: великий листозгинальний прес може зробити підприємство, яке здатне пропонувати продукцію більшого масштабу та вищої якості, більш конкурентоспроможним, приваблюючи більше клієнтів і збільшуючи частку ринку.
Зростання довгострокового прибутку: хоча початкова вартість висока, великий листозгинальний прес може забезпечити стабільний і зростаючий прибуток підприємству в довгостроковій перспективі завдяки підвищенню ефективності та якості виробництва.
Технологічне лідерство: інвестиції у сучасний великий листозгинальний прес також означають, що підприємство є лідером у технологіях, що є важливою конкурентною перевагою на швидкозмінному ринку.
Ⅷ. Вплив на довкілля та енергоефективність
8.1 Екологічні аспекти експлуатації великих листозгинальних пресів
Споживання енергії: через свої розміри та інтенсивність роботи великий листозгинальний прес зазвичай споживає багато енергії. Тому зниження енергоспоживання є ключовим фактором у зменшенні впливу на довкілля.
Контроль викидів: хоча сам листозгинальний прес може не виділяти забруднюючих речовин. Однак виробництво енергії, що використовується під час його роботи, може супроводжуватися викидами вуглекислого газу та інших парникових газів. Тому використання чистої енергії або підвищення енергоефективності є важливим способом зменшення загального впливу на довкілля.
Шумове забруднення: великий листозгинальний прес може створювати багато шуму під час роботи. Це може не тільки вплинути на робоче середовище оператора, а й потурбувати навколишнє середовище.
Використання ресурсів і управління відходами: у процесі виробництва та обслуговування листозгинального преса слід звертати увагу на вибір матеріалів і поводження з відходами, щоб зменшити марнотратство ресурсів і забруднення довкілля.
8.2 Енергоефективні технології та практики
Енергозберігаюче проєктування: сучасні великі листозгинальні преси дедалі частіше використовують енергозберігаюче проєктування, наприклад, застосування високоефективних двигунів і насосів, а також оптимізацію системи керування для зниження енергоспоживання.
Технологія відновлюваної енергії: деякі конструкції листозгинальних пресів включають технології відновлення енергії, наприклад, відновлення енергії з інших робочих процесів під час процесу згинання.
Інтелектуальна система керування: великий листозгинальний прес може працювати точніше завдяки високорівневій системі керування, яка дозволяє зменшити втрати енергії, наприклад, шляхом точного контролю тиску та швидкості руху, що не лише підвищує ефективність, але й знижує споживання.
Регулярне технічне обслуговування та оптимізація: регулярне обслуговування та оптимізація машини забезпечують її справний стан і зменшують зайве споживання енергії.
Використання чистої енергії: якщо можливо, використання електроенергії з відновлюваних джерел (таких як сонячна чи вітрова енергія) може значно знизити вплив великого листозгинального преса на довкілля.

IX. Висновок
Найбільший у світі листозгинальний прес символізує видатні можливості сучасного виробництва. Його значення полягає не лише в розмірах, але й у підтвердженні людського розуму та невпинного прагнення до вдосконалення промислових процесів, ефективності та точності.
Наша компанія ADH Machine Tool спеціалізується на виробництві листозгинальних пресів понад 40 років. Запрошуємо відвідати наш офіційний вебсайт для отримання знань або професійних консультацій та дослідження нашої CNC листозгинальних пресів та Великий листозгинальний прес моделі, розроблені для різноманітних промислових потреб. Для отримання додаткової інформації, будь ласка зв’язатися з нами.
X. Поширені запитання (FAQ)
1. Які основні технічні характеристики найбільшого листозгинального преса у світі?
Найбільший листозгинальний прес у світі має зусилля згину 5500 тонн (приблизно 5000 метричних тонн) і довжину згину 73 фути (22,3 метра). Ця гігантська машина оснащена передовою автоматизацією, включаючи автоматичну зміну верхнього інструмента та змінне оснащення матриць, що дозволяє використовувати широкий діапазон отворів матриць.
Вона обладнана повністю програмованими передніми та задніми упорами для точного позиціонування матеріалу, що забезпечує високу точність згину. Машина здатна згинати великі та важкі заготовки, а автоматизовані системи мінімізують ручне втручання.
2. Хто спроєктував і виготовив цей листозгинальний прес?
Найбільший у світі листозгинальний прес був спроєктований і виготовлений компанією Ursviken Technology, що базується у місті Шеллефтео, Швеція.
3. Що робить цей листозгинальний прес унікальним з точки зору передових функцій?
Найбільший у світі листозгинальний прес є унікальним завдяки своїм розширеним функціям, які оптимізують продуктивність, точність та ефективність. До них належать технології автоматизації, такі як автоматична зміна верхнього інструменту та регульоване матричне оснащення, повністю програмовані передні та задні упори, а також інтеграція передових технологій ЧПК для точного керування.
Його величезне зусилля згину у 5500 тонн і довжина згину 22,2 метра дозволяють обробляти надзвичайно великі та важкі заготовки.