
Пуансон і матриця можуть виглядати правильно в каталозі, але все одно вийти з ладу на листозгинальному пресі. Уявіть 86-градусний пуансон, розташований по центру над відповідною V-подібною матрицею для роботи, яка потребує гострішого кута згину. Коли повзун опускається, заготовка торкається бокових граней пуансона раніше, ніж досягає цільового кута. У матриці ще є простір, але геометрія пуансона стала фізичним обмежувачем.
Збільшення зусилля не вирішить цю проблему перешкоди. Це лише сильніше навантажить небезпечну геометрію.
Надійний вибір інструменту вимагає більшого, ніж просто відповідності кутів пуансона та матриці. Пуансон повинен мати зазор відносно заготовки, матриця повинна підтримувати згин, деталь повинна проходити повний хід без зіткнень, а листозгинальний прес і кожен компонент оснащення повинні залишатися в межах своїх лімітів навантаження. Після цього налаштування має бути підтверджене вимірювальним контрольним згином.
У цій статті представлено практичний ланцюжок прийняття рішень для вибору, встановлення та перевірки інструменту листозгинального преса перед початком виробництва. Для ширшого контексту щодо інструментів та їх вибору див. посібник ADH Machine Tool щодо інструментів для листозгинальних пресів, створений на основі їхнього портфоліо обладнання для згинання з ЧПК.
Зрозумійте, що контролює згин
Під час повітряного згинання пуансон контактує з однією стороною листа, тоді як два плеча матриці підтримують іншу. Ці три основні точки контакту дозволяють листу облягати отвір матриці. Коли навантаження знімається, матеріал пружно відновлюється, і згин трохи відкривається через пружиніння.
Кожна частина системи відіграє свою роль.
- Пуансон встановлює геометрію верхнього контакту. Його кут забезпечує зазор для гострого згинання та перезгинання, тоді як його носик впливає на контактний тиск і деформацію. При повітряному згинанні носик пуансона не автоматично стає готовим внутрішнім радіусом.
- Матриця встановлює опорний проліт. Її V-подібний отвір сильно впливає на внутрішній радіус при повітряному формуванні, мінімальну підтримувану полицю та необхідне зусилля. Для м'якої сталі внутрішній радіус часто становить від однієї шостої до однієї восьмої частини V-подібного отвору, хоча фактична поведінка матеріалу може виводити результат за межі цього діапазону.
- Листозгинальний прес забезпечує та позиціонує навантаження. Глибина ходу повзуна контролює кут повітряного згинання, тоді як вирівнювання, повторюваність і прогин визначають, чи залишається кут незмінним уздовж лінії згину. Для застосувань, що потребують точного керування ЧПК та перевіреної жорсткості рами та повзуна, листозгинальні преси ADH Machine Tool пропонують практичний наступний крок в оцінці обладнання.
Зусилля не може замінити геометрію. Перед запуском циклу машини перевірте зазори, стан інструменту, посадку, потужність машини та всі відповідні номінальні навантаження.
Спочатку оберіть метод згинання
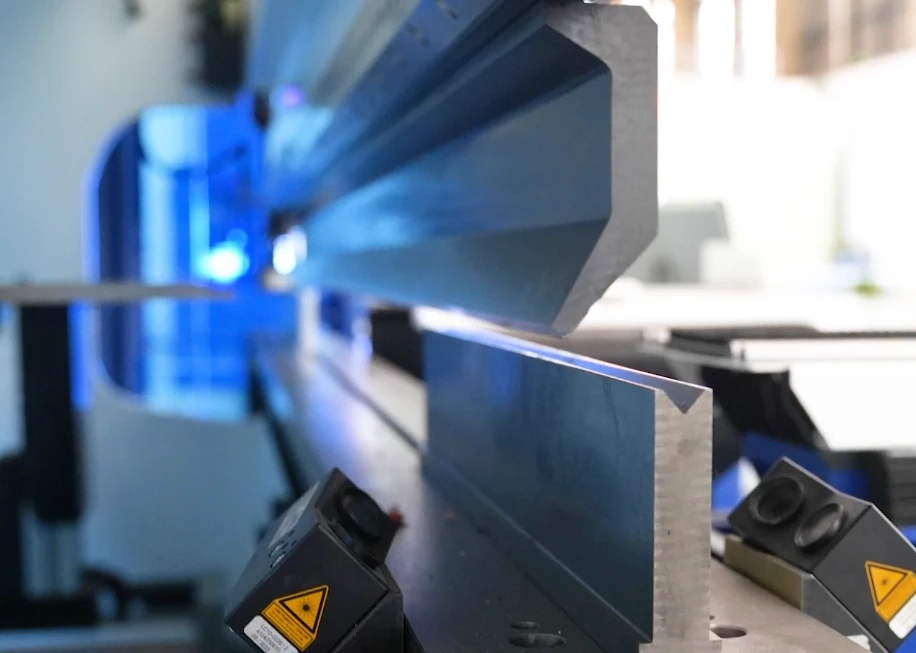
Один і той самий пуансон і V-подібна матриця можуть створювати дуже різні умови формування залежно від того, наскільки глибоким є хід. Обраний метод змінює контакт, пружиніння, розвиток радіуса та тоннаж, тому його необхідно вибрати до того, як інструмент буде схвалено.
Повітряне згинання
При повітряному згинанні лист залишається підпертим на плечах матриці та не прилягає повністю до її граней. Глибина ходу пуансона значною мірою визначає кут. V-подібний отвір і реакція матеріалу суттєво впливають на внутрішній радіус, а після зняття навантаження необхідно враховувати пружинення.
Гострий пуансон може використовуватися для отримання готового кута 90 градусів, оскільки він забезпечує зазор для догинання більше ніж на 90 градусів перед пружиненням. Тому кут пуансона не збігається з готовим кутом. Він є частиною геометрії зазору та контакту.
Повітряне згинання зазвичай є першим методом, який варто розглянути, оскільки він потребує менше зусиль і дозволяє отримати кілька кутів згинання за допомогою одного сумісного набору інструментів шляхом зміни контрольованої глибини ходу пуансона.
Осаджування
Карбування (bottoming) триває доти, доки лист не увійде в більш повний контакт із пуансоном і матрицею. Кути інструменту та носик пуансона мають більш прямий вплив на готову форму, а пружинення зазвичай зменшується. Однак карбування не гарантує повного зникнення пружинення.
Товщина матеріалу, міцність, відповідність інструменту, його стан і прогин верстата все ще можуть змінити отриманий результат. Інструмент, позначений цільовим кутом, не є доказом того, що деталь буде мати саме такий кут після завершення.
Карбування
Карбування (coining) використовує високий тиск, щоб втиснути носик пуансона в зону згину та пластично стиснути матеріал. Це дозволяє майже повністю усунути пружинення та змусити деталь точно повторити геометрію інструменту, але потребує значно більшої сили та може спричинити появу слідів, знос і локальне потоншення.
Як застереження при плануванні: карбування (bottoming) може потребувати приблизно в чотири рази більше зусилля, ніж повітряне згинання, тоді як карбування (coining) може потребувати приблизно в десять разів більше. Ці співвідношення не є розрахунковими. Фактичне зусилля має бути перевірене для конкретного матеріалу, товщини, V-подібного отвору, довжини згину та оснастки.
Починайте з повітряного згинання, якщо воно дозволяє досягти необхідного кута та радіуса. Розглядайте карбування (bottoming) лише за наявності обґрунтованої технологічної потреби, а карбування (coining) залишайте для вимог, що виправдовують його екстремальне навантаження та вплив на матеріал.
Працюйте у зворотному напрямку від готової деталі
Вибір інструменту слід починати з креслення, а не з інструментальної шафи. Зафіксуйте готовий кут, внутрішній радіус, найкоротшу полицю, допуск, довжину згину, вимоги до поверхні та прилеглі елементи. Інструменти повинні відповідати цим вимогам; наявний склад не визначає їх заново.
Завдання, описане лише як “90 градусів для цього калібру”, не є повністю визначеним. Одна деталь може мати коротку відігнуту полицю, інша — потребувати малого радіуса, а третя — забороняти сліди від плечей матриці на декоративній поверхні. Кожна з них може потребувати різного налаштування.
Загальні значення для перевірки, такі як внутрішній радіус, що дорівнює приблизно 1,5 товщини матеріалу, або мінімальна полиця близько шести товщин, можуть допомогти виявити складні деталі. Вони не скасовують вимог креслення і не замінюють налаштування. Якщо деталь виходить за межі звичних правил, виконайте розрахунки та випробування на основі фактичної геометрії.
Допуск також змінює процес. Широкий допуск на кут може дозволити звичайну корекцію пружинення. Жорсткий допуск на кут, радіус або полицю вимагає стабільного матеріалу, надійних інструментів, послідовного вимірювання та ретельної перевірки першої деталі.
Перевіряйте фактичний матеріал
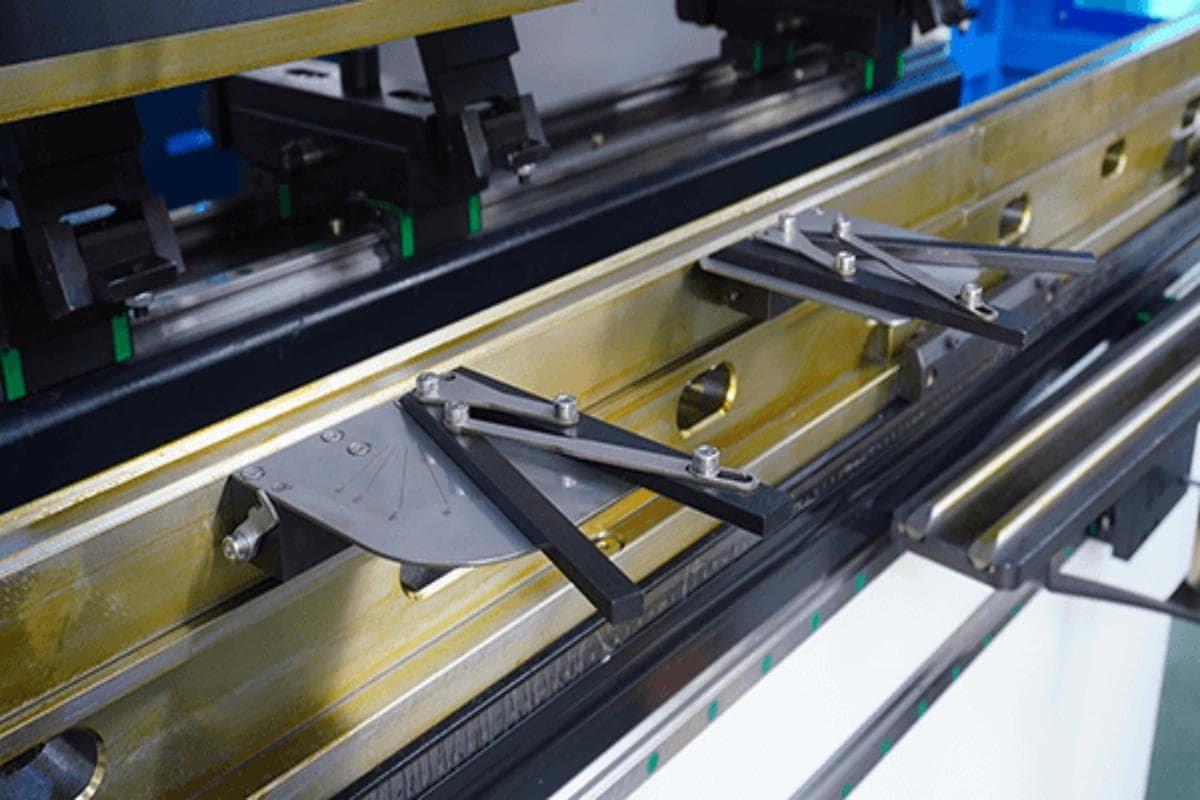
Не сприймайте номінальне значення калібру як виміряну товщину. Товщина листа може варіюватися між постачальниками або партіями достатньо сильно, щоб змінити глибину проникнення, радіус, пружинення та необхідне зусилля. Вимірюйте чистий матеріал у репрезентативних точках і записуйте результат.
Підтвердьте марку та стан матеріалу. Матеріал вищої міцності зазвичай потребує більшого зусилля і часто дає більше пружинення, ніж м'яка сталь такої ж товщини. Коли механічні властивості непевні, розглядайте розрахунки як оціночні та використовуйте контрольний пробний згин для корекції. Не компенсуйте це неперевіреним зусиллям.
Напрямок прокатки також має значення. Лінія згину, паралельна напрямку прокатки, може бути більш схильною до появи тріщин, особливо при малому радіусі. Якщо креслення фіксує несприятливу орієнтацію, рішенням може бути більший радіус, ширший отвір, інша розкладка або інженерний перегляд. Гостріший пуансон не покращує пластичність матеріалу.
Записуйте фактичну товщину, марку, стан або загартування, напрямок прокатки, покриття та стан захисної плівки. Репрезентативний тестовий матеріал повинен відповідати цим виробничим умовам.
Виберіть V-подібний отвір матриці
Оцініть кожну доступну матрицю за трьома основними вимогами: прогнозований радіус, довжина підпертої полиці та зусилля формування.
Ширший V-подібний отвір розносить опорні точки далі одна від одної. Це зазвичай зменшує зусилля, але створює більший радіус вільного згинання та вимагає довшого фланця для підтримки. Вужчий отвір може зробити радіус меншим і допомогти підтримати коротший фланець, але зусилля зростає, а маркування або локальне навантаження можуть стати більш суттєвими.
Використовуйте послідовний процес відбору:
- Відхиляйте отвори, які не можуть забезпечити заданий радіус при обраному методі згинання.
- Відхиляйте отвори, які не можуть підтримувати найкоротший фланець протягом усього процесу згинання.
- Розраховуйте зусилля, використовуючи фактичний матеріал, товщину, довжину згину, метод та отвір.
- Порівнюйте матриці, що залишилися, за кутом, станом плеча, маркуванням поверхні та доступною робочою довжиною.
- Передавайте найкращий варіант для перевірки на відповідність характеристикам верстата та інструменту.
Короткий фланець може зісковзнути у V-подібний отвір або втратити контроль над розмірами, коли на плечі матриці залишається замало матеріалу. Вужчий отвір може покращити підтримку, але вичерпати доступний запас зусилля. Обидва обмеження повинні вирішуватися одночасно.
Загальновідоме правило використання V-подібного отвору, що приблизно у вісім разів перевищує товщину матеріалу, є лише відправною точкою. Для листа товщиною 2 мм це передбачає отвір 16 мм, але цей вибір все одно буде невдалим, якщо радіус занадто великий, фланець не має підтримки, поверхня позначена або навантаження надмірне. Зміна ширини отвору змінює весь процес, а не лише один розмір.
Виберіть геометрію та профіль пуансона
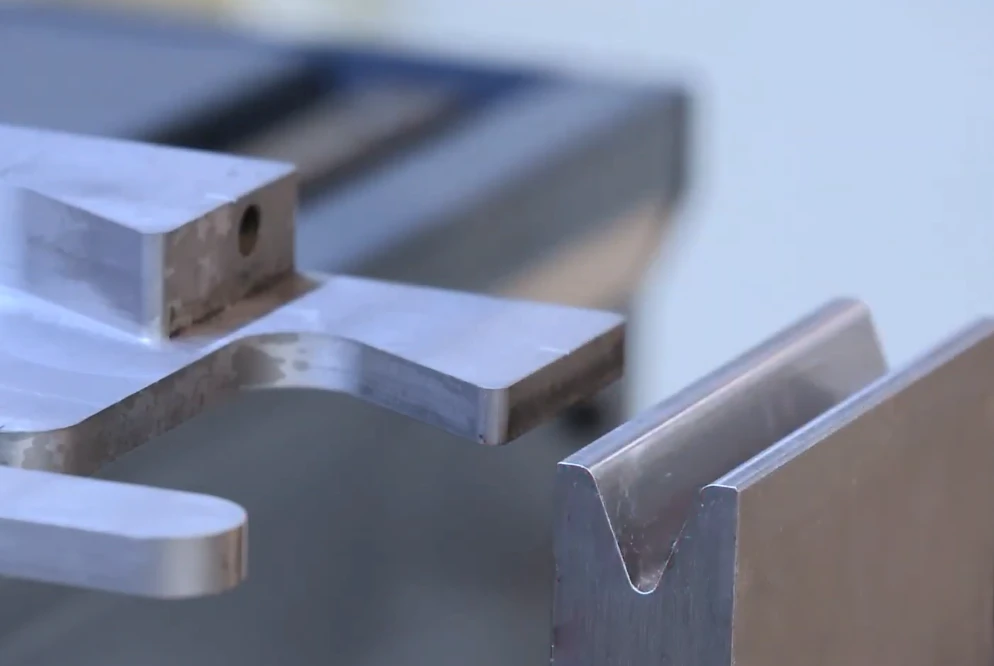
Для вільного згинання вибирайте кут пуансона, який забезпечує достатній кутовий зазор для проникнення та компенсації пружинення. Якщо лист занадто рано контактує з боковими гранями пуансона, передбачувана умова триточкового згинання змінюється, і додаткове зусилля стає небезпечним.
Підбирайте радіус носка пуансона відповідно до матеріалу та заданого згину. Занадто гострий носок концентрує деформацію і може спричинити утворення заломів, маркування або тріщин. Занадто великий носок може перешкоджати проникненню або створювати більший радіус, ніж передбачалося. Хоча V-подібний отвір часто визначає радіус вільного згинання, носок пуансона все одно впливає на контакт і деформацію матеріалу.
Корпус пуансона також повинен вільно проходити повз деталь. Перевіряйте профіль збоку під час завантаження, початкового контакту, максимального проникнення, пружинення та вилучення. Враховуйте попередні згини, зворотні фланці, підгини, зміщення, кріплення та сусідні стінки.
Використовуйте прямий пуансон, коли деталь залишається відкритою навколо лінії згину. Використовуйте гострокутний пуансон, коли потрібен додатковий кутовий зазор. Використовуйте пуансон типу «гусяча шия», коли зворотний фланець або сформована стінка потребують простору за носком.
Профіль з виточкою може мати нижчий номінальний показник навантаження, ніж масивніший прямий пуансон. Деталь, яку можна зігнути, але неможливо вилучити з інструменту, також не є придатною для виробництва в цій послідовності. Перевіряйте як шлях формування, так і шлях вилучення.
Нарешті, оглядайте фізичний інструмент, а не довіряйте його маркуванню. Знос, пошкоджені носки, сегменти різної висоти, вкраплена окалина та невідповідні секції можуть зруйнувати точність, обіцяну в каталозі.
Підтвердьте сумісність верстата та інструменту
Геометрично відповідний пуансон є непридатним, якщо його хвостовик не підходить до верхнього тримача. Нижня матриця також повинна правильно встановлюватися та фіксуватися у своєму тримачі. Схожий зовнішній вигляд не означає сумісність, а імпровізовані прокладки чи адаптери не є прийнятною заміною для схваленого інтерфейсу.
Перевіряйте тип верхнього інструменту, кріплення нижньої матриці, затискне з'єднання, серію сегментів, орієнтацію, висоту, функції безпеки та номінальне навантаження. Будь-який адаптер додає ще один інтерфейс, ще одну висоту та ще один показник навантаження до шляху передачі зусилля.
Для практичної довідки при оцінці обладнання для згинання з ЧПК та вимог до інструменту, завантажте брошур ADH Machine Tool.
Розрахуйте загальну висоту стека інструментів, включаючи пуансон, матрицю, тримачі та адаптери. Порівняйте її з відкритою висотою (daylight) та робочим ходом верстата. Стек повинен дозволяти встановлення, формування, відкриття та безпечне вилучення деталі.
Відстежте повну траєкторію руху, включаючи тримачі, повзун, станину, пальці заднього упору, наявні фланці та корпус нижньої матриці. Пуансон типу «гусяча шия» може проходити повз деталь під готовим кутом, тоді як той самий фланець може вдаритися об верхній тримач на середині ходу.
Спочатку перевірте наявність зазорів за допомогою креслень, шаблонів, даних верстата або відповідного програмного забезпечення. Будь-яка фізична перевірка повинна виконуватися згідно із затвердженою в цеху процедурою налаштування на низькій швидкості. Зусилля формування не є методом виявлення зіткнень.
Перевірка тоннажу та граничних локальних навантажень
Розрахуйте зусилля формування з урахуванням фактичного класу матеріалу, виміряної товщини, ширини розкриття V-подібної матриці, довжини згину та методу згинання. Використовуйте узгоджені одиниці вимірювання та таблицю або формулу, що відповідає передбачуваним умовам контакту.
Потім порівняйте отримане значення з кожною ланкою в силовому ланцюзі: листозгинальним пресом, верхнім затискачем, адаптером, пуансоном, матрицею, нижнім тримачем, столом, повзуном та станиною. Найнижчий затверджений номінал визначає обмеження для налаштування.
Інструменти часто мають номінал на одиницю довжини. Простими словами:
Допустиме навантаження на інструмент = номінальне навантаження на одиницю довжини × фактична довжина контакту
Використовуйте лише ту довжину, яка контактує з деталлю та підтримує її. Встановлення додаткових сегментів інструменту не розподіляє зусилля між ними, якщо заготовка торкається лише короткої ділянки.
Короткі згини створюють ризик концентрованого навантаження. Загальне зусилля може бути нижчим за номінальну потужність верстата, тоді як локальне навантаження на короткий сегмент пуансона, секцію матриці, ділянку повзуна або столу перевищує допустиму межу. Малі розкриття V-подібної матриці збільшують зусилля на одиницю довжини та посилюють цю проблему.
Згинання зі зміщенням від центру може перевантажити одну сторону повзуна, напрямних, столу та станини. Система бомбування (crowning) компенсує запланований поздовжній прогин; вона не дає дозволу на ексцентричне навантаження. Дотримуйтесь правил виробника верстата щодо положення згину, довжини навантаження та концентрованого зусилля.
Зупиніться та зверніться за підтримкою до кваліфікованих інженерів, виробника верстата або постачальника інструментів, якщо номінальні характеристики відсутні, розрахунки суперечать один одному, високоміцний або товстий матеріал поєднується з малим радіусом, навантаження наближається до будь-якої межі, або якщо в налаштуванні використовується спеціальний, модифікований, пошкоджений або глибоко розвантажений інструмент. Для отримання допомоги в оцінці верстата та рішення для згинання, зв’яжіться з ADH Machine Tool, чий портфель рішень на базі ЧПК включає системи згинання та автоматизації обробки листового металу.
Правильний огляд та встановлення інструменту
Переведіть верстат у стан, затверджений для зміни інструменту. При хорошому освітленні огляньте наконечник пуансона на наявність відколів, тріщин, вм'ятин, розклепування, корозії та нерівномірного зносу. Перевірте обидва плеча матриці на наявність завалених країв, сторонніх часток, задирок, шорсткостей та нерівномірного зносу.
Огляньте кожне з'єднання сегментованого інструменту. Секції повинні прилягати впритул і утворювати безперервний робочий профіль. Виступаючі стики можуть залишати сліди на листі або створювати локальну зміну кута, тоді як зазори та невідповідність секцій можуть залишити згин без підтримки.
Очистіть інструмент, тримач, затискач, адаптер та кожну опорну поверхню. Стружка або металевий пил під матрицею можуть перекосити налаштування та призвести до значної похибки кута. Бруд на стикувальних поверхнях може звести нанівець точність навіть прецизійно шліфованого інструменту.
Перед затисканням перевірте орієнтацію асиметричних матриць, зміщених пуансонів та інструментів типу «гусяча шия». Встановіть і закріпіть кожну секцію згідно з інструкціями до системи затискання. Якщо інструмент доводиться встановлювати із застосуванням сили, зупиніться і перевірте хвостовик, тримач, адаптер, орієнтацію та сумісність.
Для отримання детальнішої процедури встановлення див. посібник ADH Machine Tool з налаштування інструменту для листозгинальних пресів, за підтримки своїх можливостей у сфері досліджень і розробок листозгинальних пресів та дисциплінованих процесів контролю якості.
Відцентруйте пуансон відносно матриці по всій довжині завантаження, використовуючи метод вирівнювання від виробника. Переконайтеся, що після затискання оснащення залишається у схваленому положенні на столі.
Перевірте програму перед першим згинанням
Контролер може зберігати корекції з попереднього завдання. Порівняйте фактичне налаштування з активною програмою, замість того щоб довіряти назві програми.
Перевірте висоту інструмента, фактичне розкриття V-подібної матриці, глибину ходу траверси, систему компенсації прогину (кронінг), положення заднього упору, послідовність згинання та метод згинання. Підтвердьте базу заднього упору, висоту пальців, перпендикулярність, відведення та контакт із деталлю. Видаліть незрозумілі корекції, успадковані від інших матеріалів або наборів інструментів.
Зміни глибини ходу траверси повинні відповідати методу. Невелика корекція може бути доречною при вільному згинанні, але додаткове заглиблення під час карбування або згинання з дотисканням може різко збільшити зусилля. Тримайте всі засоби захисту від перевищення зусилля та ходу активованими.
Виконайте перевірку зазору на низькій швидкості та спостерігайте за всією траєкторією руху: від пуансона до матриці, від деталі до оснащення, від полиці до тримача або траверси, і від заготовки до заднього упору.
Виконайте та виміряйте контрольний пробний згин
Використовуйте репрезентативний виробничий матеріал із зазначеною маркою, фактичною товщиною, станом, покриттям та напрямком волокон. Якщо необхідно перевірити стабільність по довжині, тестовий зразок повинен відповідати фактичній довжині згину.
Негайно зупиніться у разі виникнення несподіваного шуму, руху інструмента, ненормальних слідів, нестабільного руху заготовки або попередження про перевищення зусилля. Вимірюйте лише після того, як деталь вилучено і відбулося пружинення.
Перевірте кут на лівому кінці, у центрі та на правому кінці. Виміряйте розміри полиць від зазначених на кресленні баз, перевірте внутрішній радіус, а також огляньте прямолінійність, скручування, тріщини, задирки, вм'ятини та сліди від плечей матриці. Один правильний показник кута підтверджує лише одне місце.
Запишіть дані про верстат і програму, матеріал, ідентифікатори інструментів, положення згину, налаштування, вимірювання та видимі дефекти. Деталь, яка просто виглядає схожою, не дає надійної основи для корекції.
Використовуйте характер помилки для діагностики. Рівномірна помилка кута при правильних полицях вказує насамперед на глибину ходу траверси та пружинення. Правильний кут при рівномірній помилці полиць вказує на задній упор або базу. Правильні краї при відкритому або закритому центрі свідчать про посадку, кронінг або прогин верстата. Прогресивна зміна кута свідчить про вирівнювання, затискання, невідповідність секцій або положення згину.
Тріщини вказують на надмірне напруження, малий радіус, низьку пластичність, несприятливий напрямок волокон, задирок на кромці або невідповідний матеріал. Сильні сліди можуть свідчити про пошкоджені плечі матриці, вузьку матрицю або надмірний контактний тиск. Задирки вимагають уваги до стану інструмента, забруднення, сумісності матеріалів та використання схваленого мастила або захисних засобів.
Змінюйте лише одну змінну за раз, виконуйте ще один контрольний згин і записуйте результат. Ніколи не використовуйте додаткове зусилля, щоб приховати невирішені проблеми з геометрією або налаштуванням.
Дозвіл на виробництво та моніторинг
Коли тестова деталь відповідає кресленню без порушення будь-яких обмежень, зафіксуйте перевірений стан. Запис про налаштування повинен ідентифікувати ревізію креслення, матеріал, верстат, програму, метод згинання, набір інструментів, відповідні корекції та результати вимірювання першої деталі.
Дозвіл на виробництво також повинен визначати, що саме і як часто буде перевірятися. Використовуйте ті самі бази та інструменти, що застосовувалися для пробного згину. Посилюйте моніторинг для жорстких допусків, великих партій, мінливого матеріалу, декоративних поверхонь або форм із високим ризиком.
Проводьте повторну перевірку після будь-якої події, що може порушити базові параметри, включаючи зміну партії матеріалу, регулювання інструмента, корекцію програми, перерву в роботі, незвичний шум, рух інструмента або зміну поведінки зусилля. Спостерігайте за вимірюваннями як за тенденцією; кут згину, що стабільно наближається до межі допуску, є ознакою відхилення, навіть якщо остання деталь ще проходить перевірку.
Якщо перевірка не пройдена, зупиніть процес і визначте деталі, виготовлені з моменту останньої прийнятої інспекції. Збережіть налаштування достатньо довго для діагностики доказів, а потім виправляйте по одній змінній за раз.
Дотримуйтесь однакового ланцюжка прийняття рішень для кожного згину
Налаштування листозгинального преса є надійним лише доти, доки кожна ланка залишається чинною:
Вимоги до деталі → фактичний матеріал → метод згинання → розкриття матриці → геометрія та профіль пуансона → сумісність інструменту → перевірка зусилля та зіткнень → інспекція → пробний згин → вимірювальна корекція → моніторинг виробництва
Не збільшуйте зусилля, щоб компенсувати відсутність підтримки полиці, невідповідний радіус, неправильний метод, погану посадку або відхилення матеріалу. Не змішуйте секції інструменту лише тому, що вони виглядають схожими. Різниця у висоті, профілі, зносі, посадці та вантажопідйомності може спричинити локальні помилки кута та небезпечні концентровані навантаження.
Виведіть пошкоджене оснащення з експлуатації та дотримуйтесь затвердженої процедури перевірки або заміни. Зношене плече, деформований наконечник, пошкоджена посадкова поверхня або ненадійний затискач розривають ланцюжок прийняття рішень ще до першого робочого ходу.
Мета полягає не просто у виготовленні однієї прийнятної деталі. Мета — встановити вимірюваний, повторюваний процес: визначити вимоги, підтвердити геометрію та потужність, перевірити встановлене налаштування, виміряти результат і контролювати однакові умови протягом усього циклу. Така дисципліна запобігає появі браку, захищаючи при цьому верстат, інструменти та людей, які на них працюють.