01
План деталі та згинання
Надайте креслення, матеріал, товщину, розмір заготовки, послідовність згинання, допуски та родини деталей, призначені для автоматичного виробництва.

Мов не знайдено. Спробуйте іншу назву або код мови.
Роботизоване згинання | WADG-FMC
Конфігурована комірка координує роботу преса з ЧПК, робота, захватів, позиціонування, переорієнтації та штабелювання залежно від сімейства деталей і послідовності виробництва.
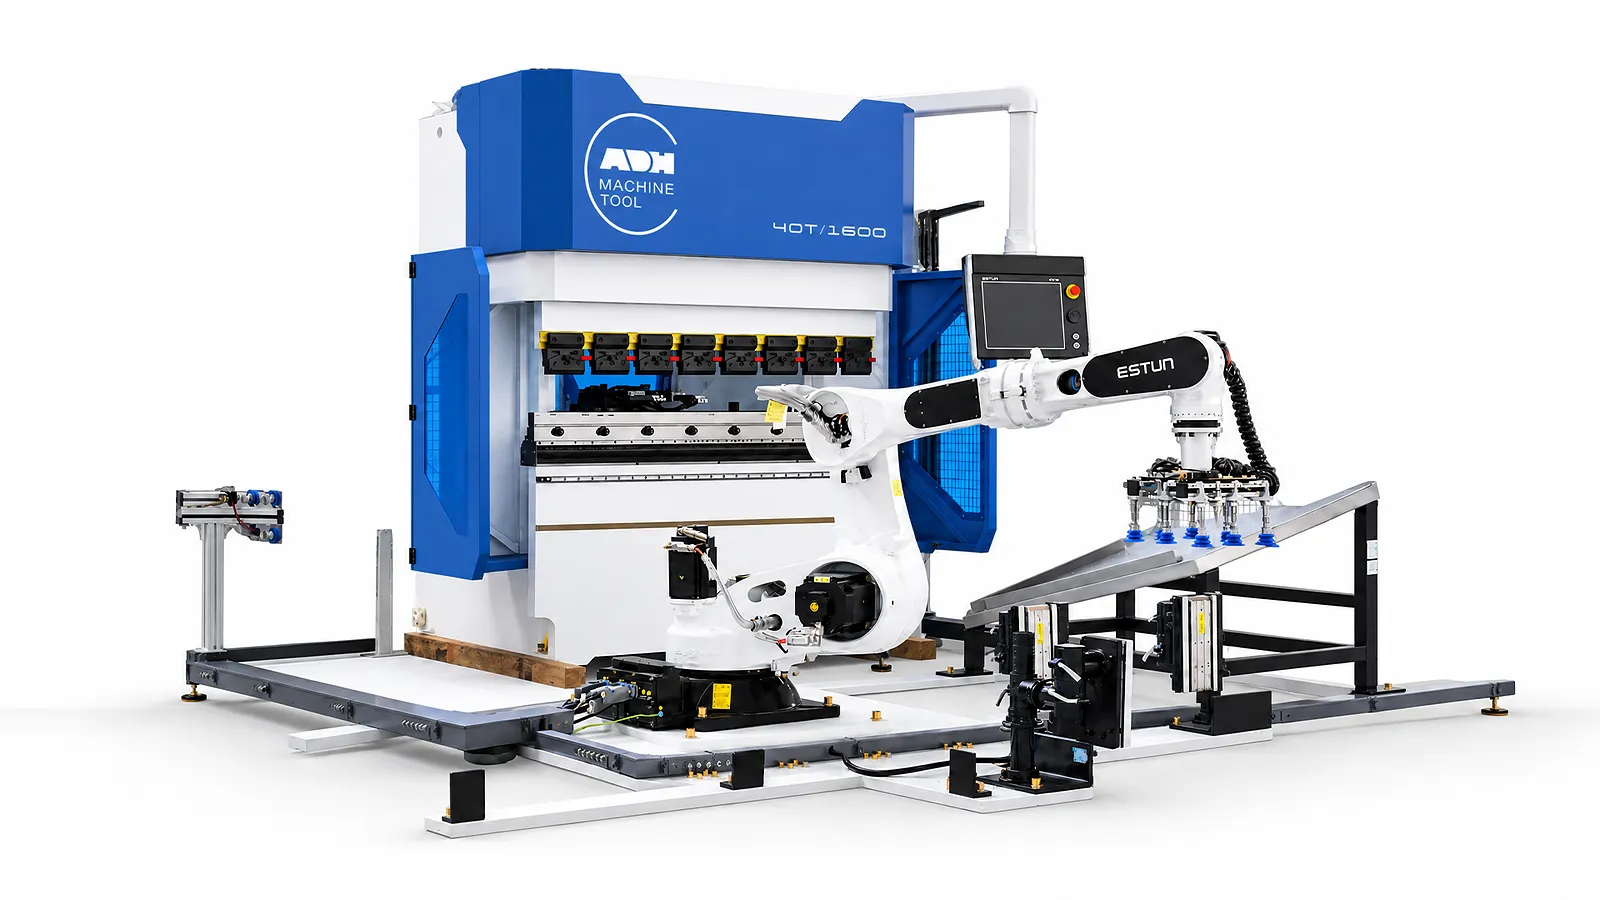
Базовий верстат
У таблиці нижче наведено лише довідкові дані щодо преса WADG. Вантажопідйомність і радіус дії робота, станції, захвати, займана площа, засоби захисту, інтерфейси, відновлення та дослідження циклу належать до специфікації окремої комірки.
| Модель | Зусилля згину | Робоча довжина | Швидкість підходу | Робоча швидкість | Швидкість повернення | Хід по осі X | Швидкість по осі X | Хід по осі R | Швидкість по осі R | Відстань між колонами | Глибина горла | Хід повзуна | Висота відкриття | Головний двигун | Вага | Габаритні розміри |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Одиниця | кН | мм | мм/с | мм/с | мм/с | мм | мм/с | мм | мм/с | мм | мм | мм | мм | кВт | t | Д×Ш×В мм |
| WADG-10T/500 | 100 | 500 | 180 | 0.15-30 | 180 | 200 | 400 | 80 | 200 | 510 | 200 | 150 | 420 | 5.5 | 0.8 | 640*980*1250 |
| WADG-20T/800 | 200 | 800 | 250 | 0.15-30 | 250 | 400 | 500 | 150 | 200 | 680 | 250 | 150 | 420 | 15 | 3.1 | 1200*1560*2450 |
| WADG-30T/1250 | 300 | 1250 | 250 | 0.15-30 | 250 | 400 | 500 | 150 | 200 | 900 | 250 | 150 | 420 | 20 | 4.12 | 1460*1660*2470 |
| WADG-40T/1300 | 400 | 1300 | 250 | 0.15-30 | 250 | 400 | 500 | 150 | 200 | 920 | 255 | 150 | 420 | 2X15 | 4.5 | 1700*2050*2280 |
| WADG-40T/1600 | 400 | 1600 | 250 | 0.15-30 | 250 | 400 | 500 | 150 | 200 | 920 | 255 | 150 | 420 | 2X15 | 4.85 | 1700*2050*2280 |
| WADG-50T/1600 | 500 | 1600 | 250 | 0.15-30 | 250 | 400 | 500 | 150 | 200 | 1250 | 255 | 150 | 420 | 2X15 | 4.9 | 2200*2050*2280 |
| WADG-60T/2000 | 600 | 2000 | 250 | 0.15-30 | 250 | 500 | 500 | 150 | 200 | 1600 | 300 | 200 | 470 | 2X20 | 6 | 2700*2150*2380 |
| WADG-80T/2500 | 800 | 2500 | 200 | 0.15-30 | 200 | 500 | 500 | 150 | 200 | 2000 | 460 | 200 | 470 | 2X25 | 8.9 | 3000*2250*2380 |
| WADG-100T/3200 | 1000 | 3200 | 200 | 0.15-30 | 200 | 500 | 500 | 150 | 200 | 2700 | 460 | 200 | 470 | 2X25 | 10.7 | 4000*2450*2580 |
| WADG-160T/3200 | 1600 | 3200 | 200 | 0.15-30 | 200 | 500 | 500 | 150 | 200 | 2700 | 460 | 250 | 520 | 3X25 | 11.8 | 4000*2450*2780 |
Входи автоматизації
Радіус дії та вантажопідйомність робота — це лише відправні точки; захоплення, переорієнтація, станції, безпека та приймання мають бути спроєктовані як єдиний робочий процес.
01
Надайте креслення, матеріал, товщину, розмір заготовки, послідовність згинання, допуски та родини деталей, призначені для автоматичного виробництва.
02
Визначте вагу деталі, гнучкість, поверхню, зони захоплення, стан штабеля, центрування, перевороти та кожне необхідне перехоплення.
03
Зафіксуйте суміш партій, переналагодження, цільове робоче вікно, схему штабелювання готових деталей та метод відновлення після перерв.
04
Підтвердьте головний листозгинальний прес, робота, захвати, станції, обмін даними, захищений периметр та приймальне випробування повного циклу.
Машина в експлуатації
Перегляньте демонстрацію згинальної комірки 165T/3200, а потім ознайомтеся з процесами захоплення, послідовності згинання, перехоплення та розвантаження для вашої власної групи деталей.
Дивитися на YouTube (відкривається в новій вкладці)Системи продукції
Відстежуйте деталь від захоплення заготовки до передачі готової деталі. Радіус дії робота, захоплення, базові точки деталі та послідовність листозгинального преса повинні відповідати одній і тій самій родині деталей.
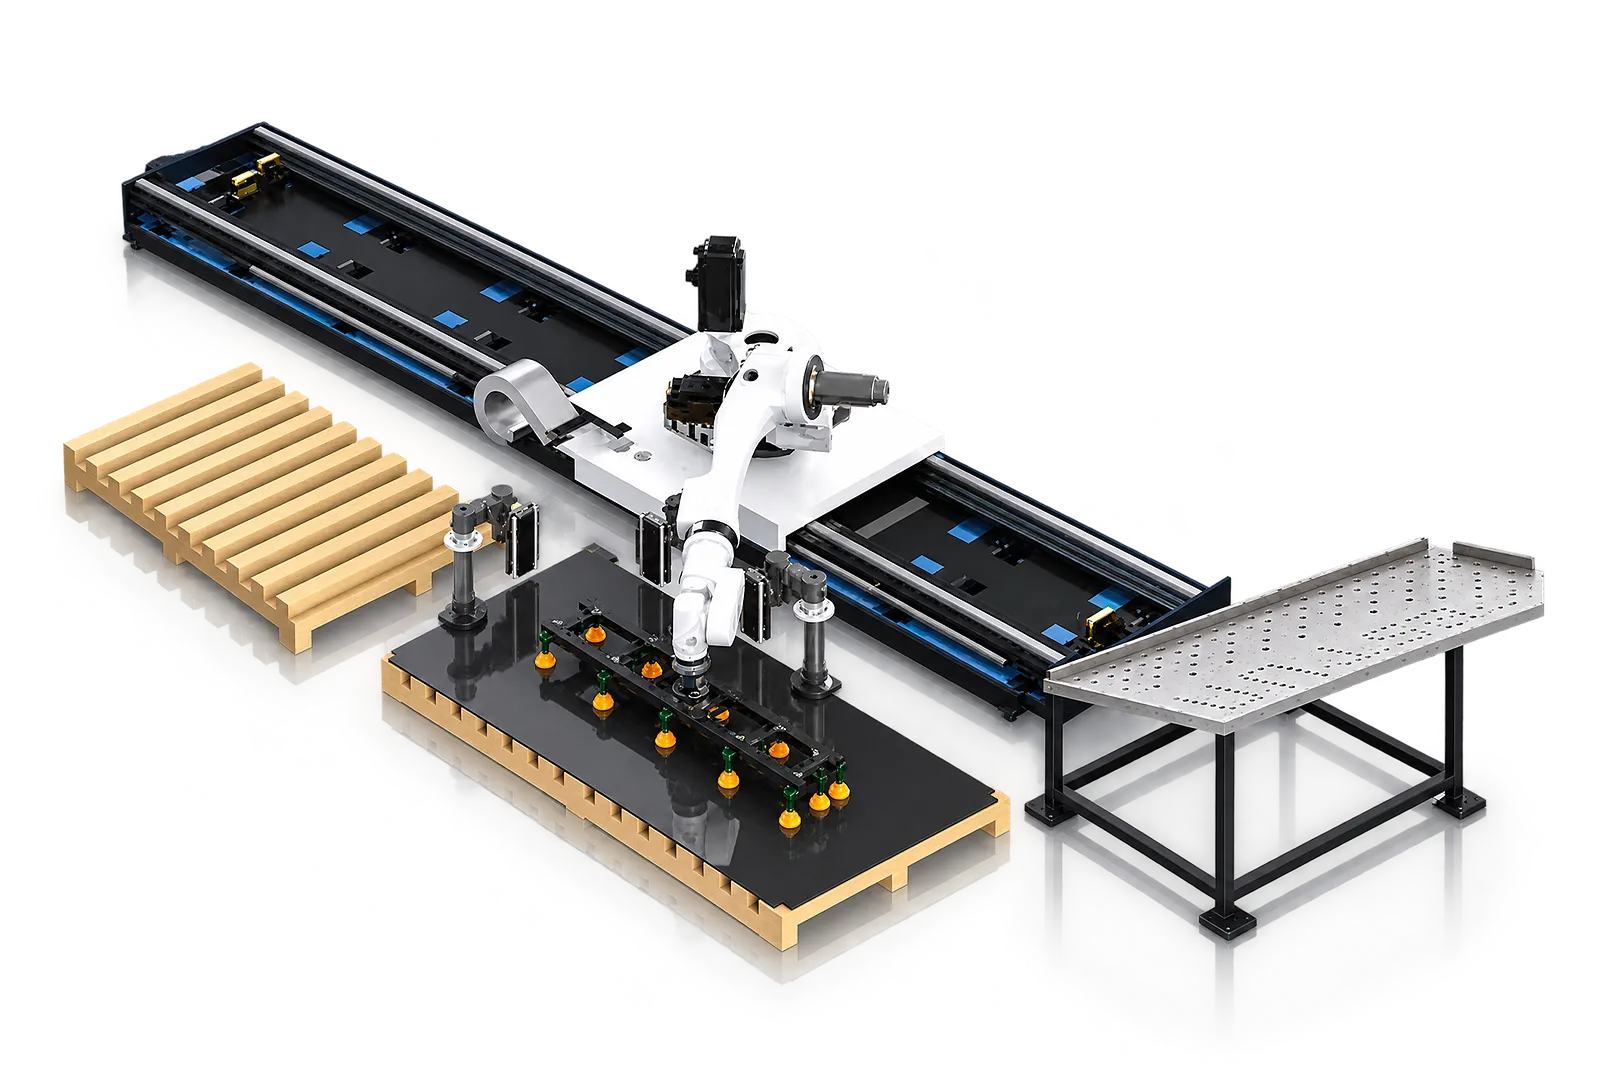
Захоплення заготовки
Робот забирає заготовку з визначеної позиції завантаження за допомогою захвату, що підходить для цього застосування.
Перевірте корисне навантаження, робочий радіус, зони захоплення та захист поверхні.
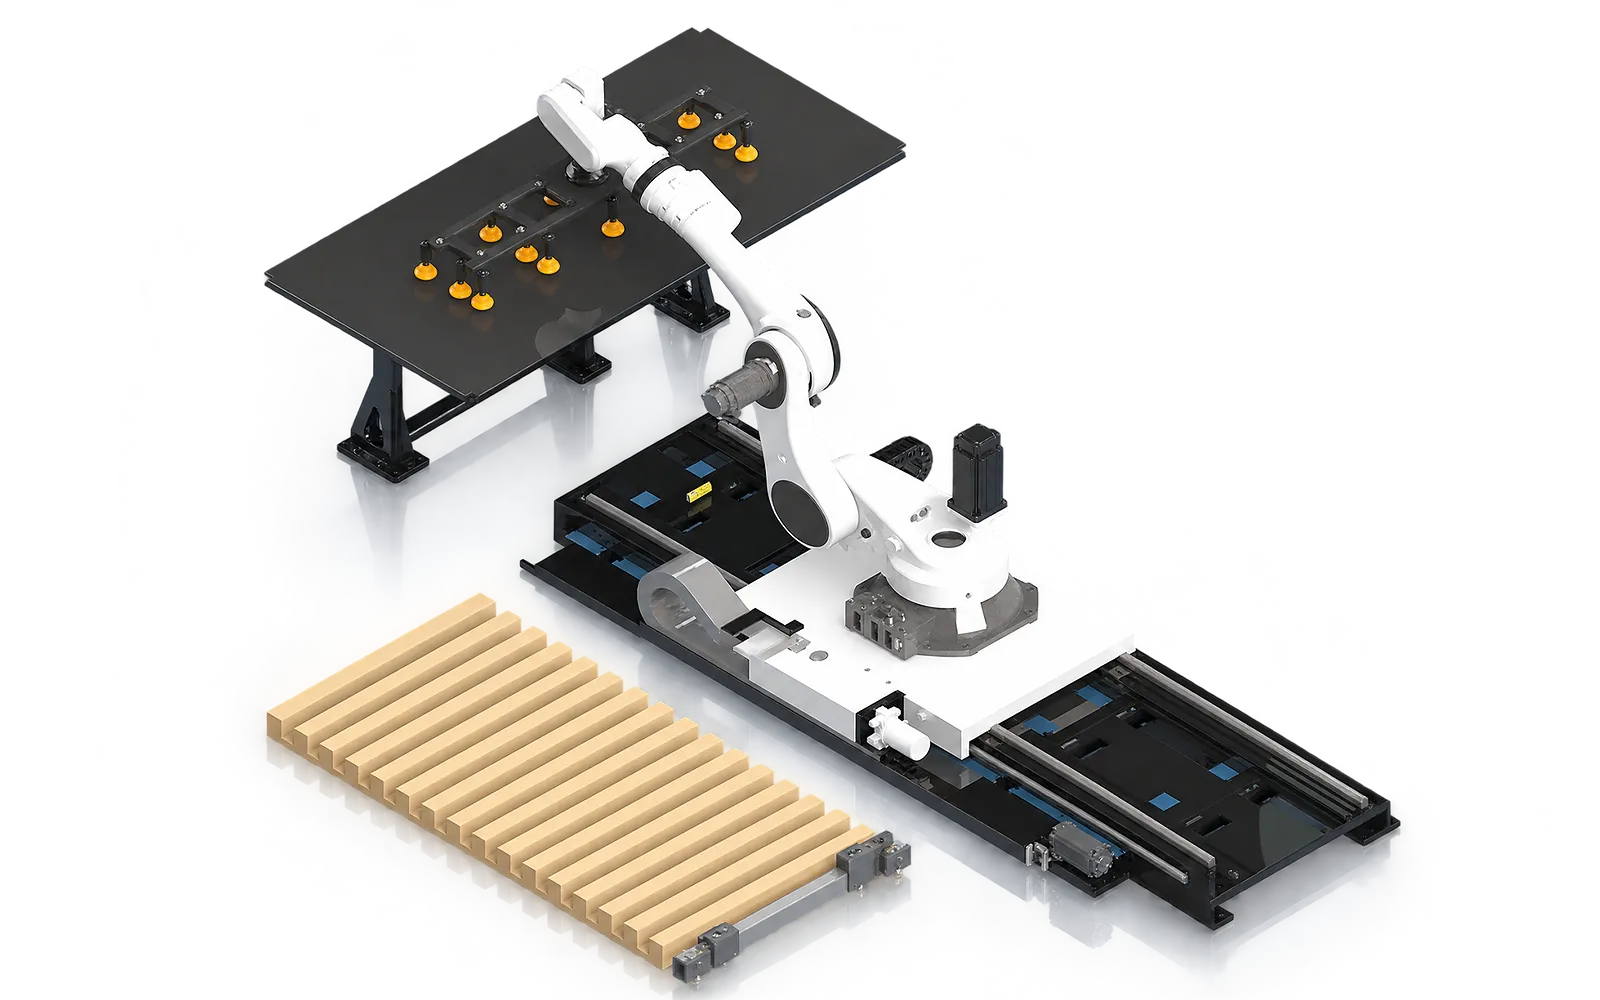
Відокремлення заготовки
Перевірка відокремлення залежить від геометрії листа, матеріалу та стану стосу.
Підтвердьте обладнання для завантаження та наявність системи виявлення подвійного листа для цього застосування.
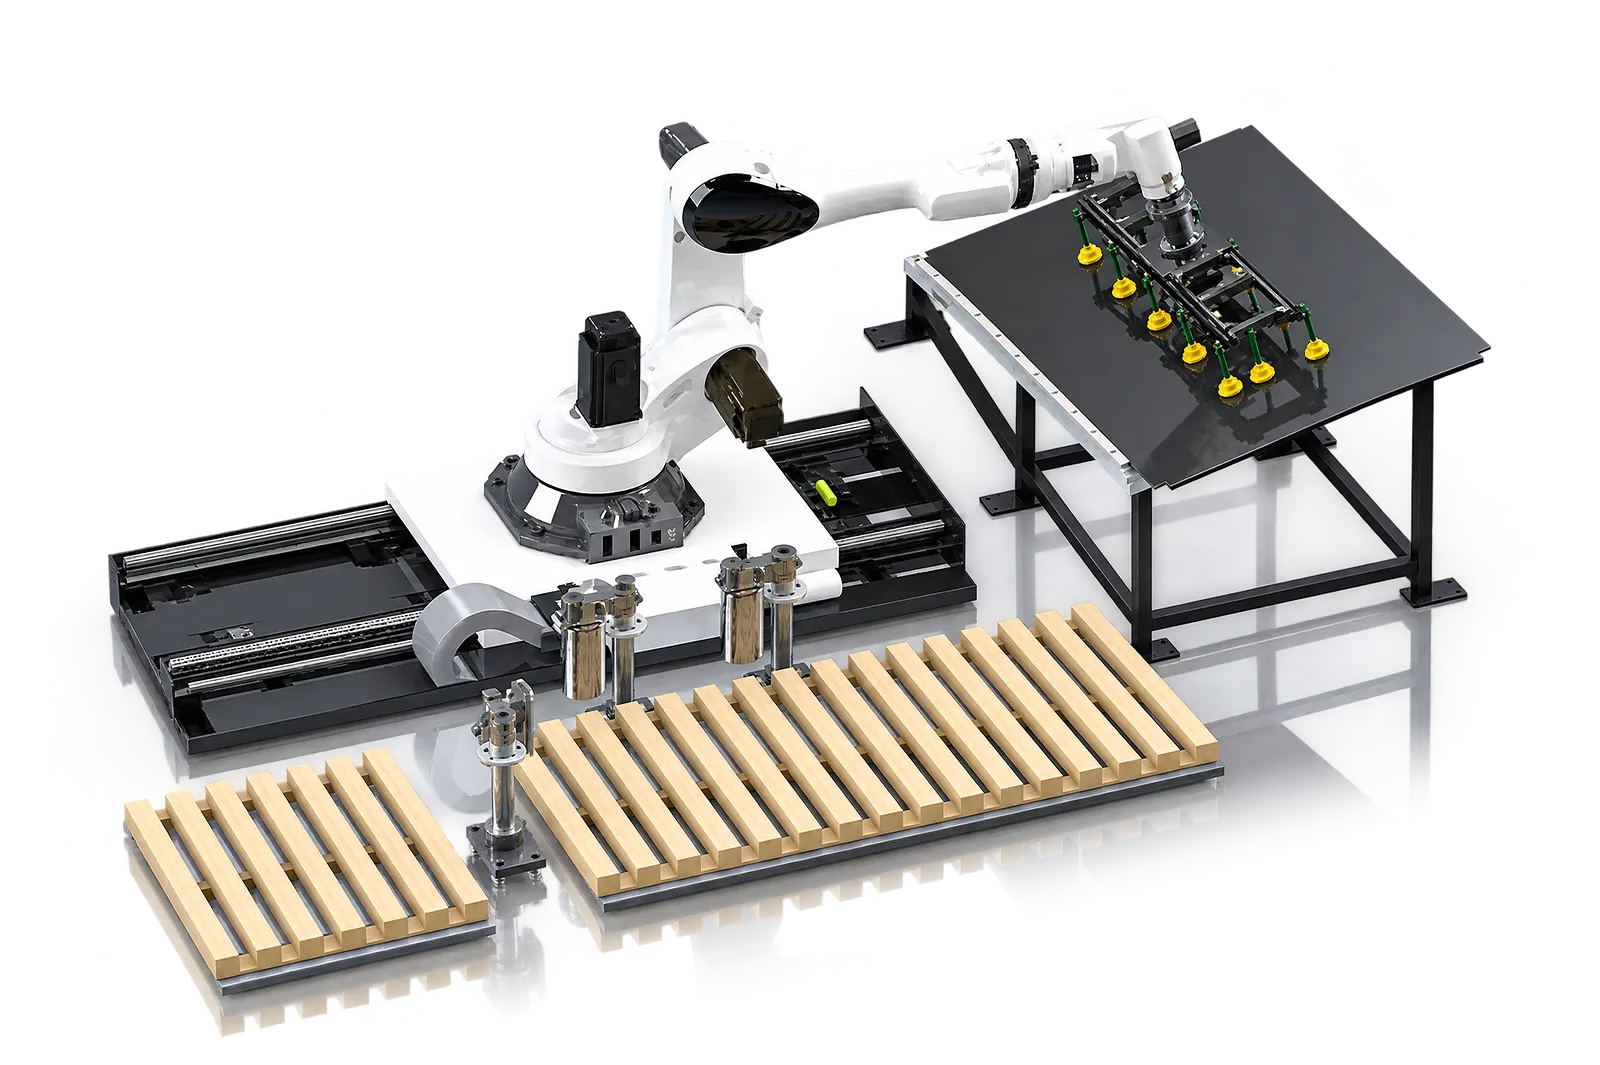
Позиціювання деталі
Станція центрування може встановити базу деталі перед згинанням.
Перегляньте визначену позицію, з якої робот подає деталь.
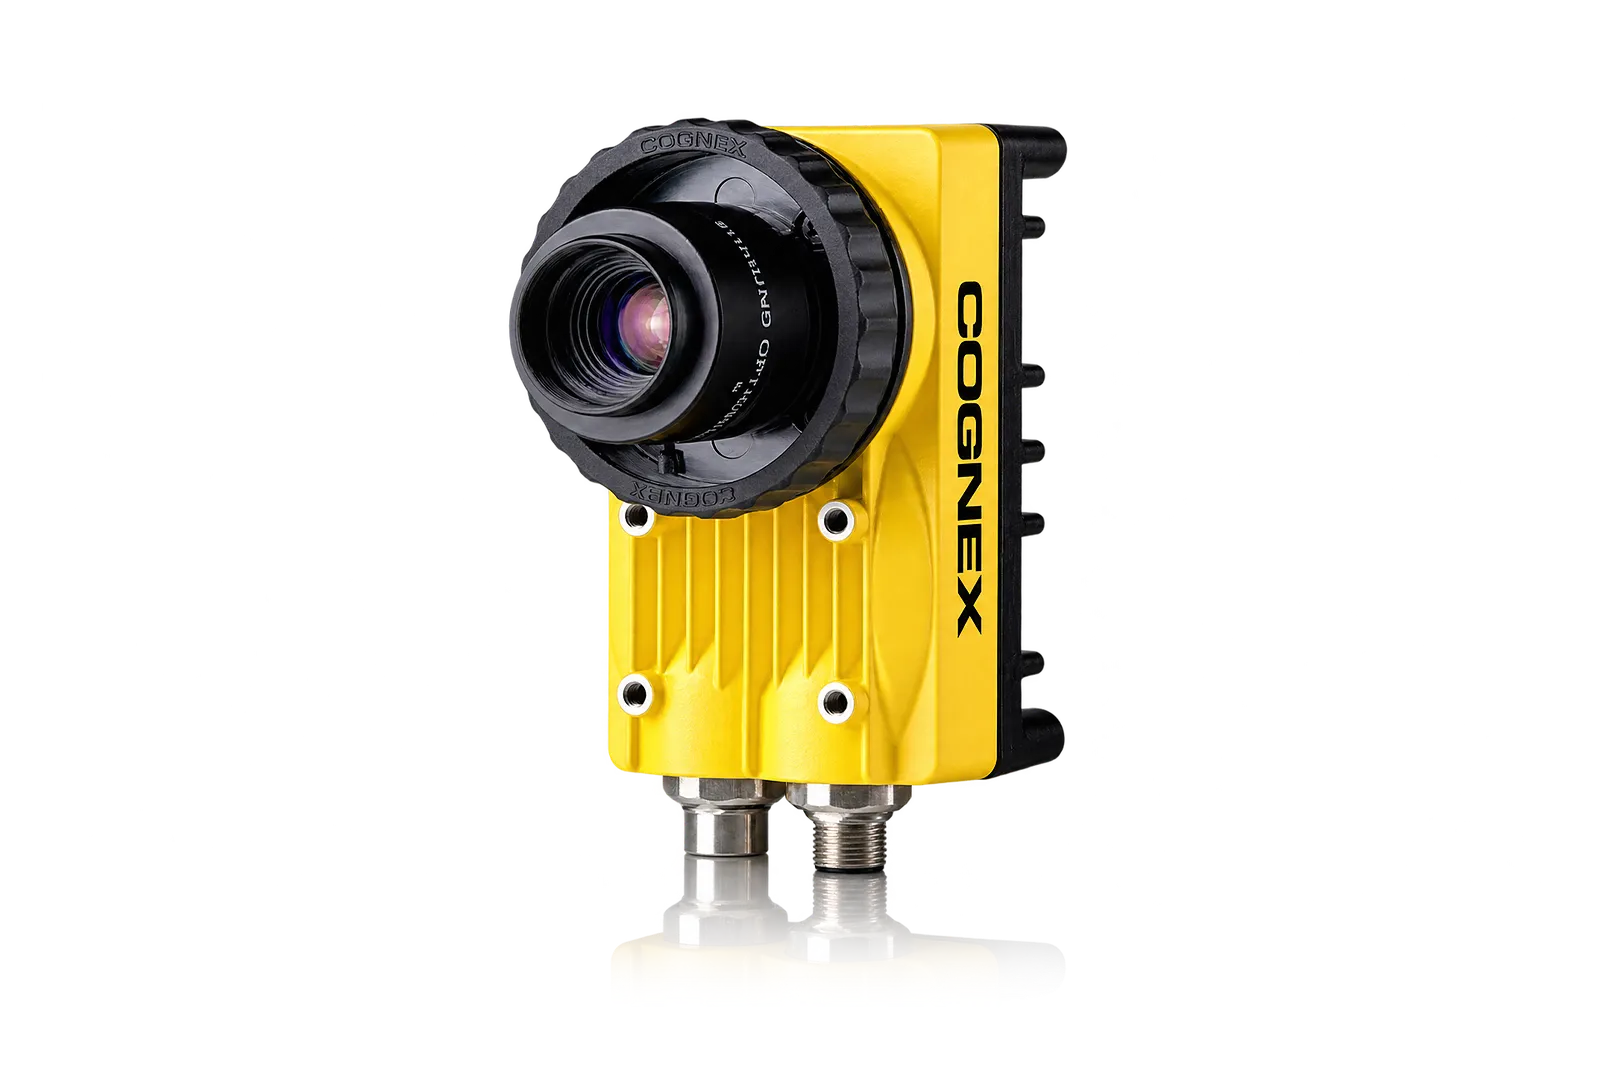
Додатковий технічний зір
Налаштована система технічного зору може встановити базу за характеристиками деталі.
Протестуйте камеру, освітлення, характеристики та діапазон корекції на фактичній групі деталей.
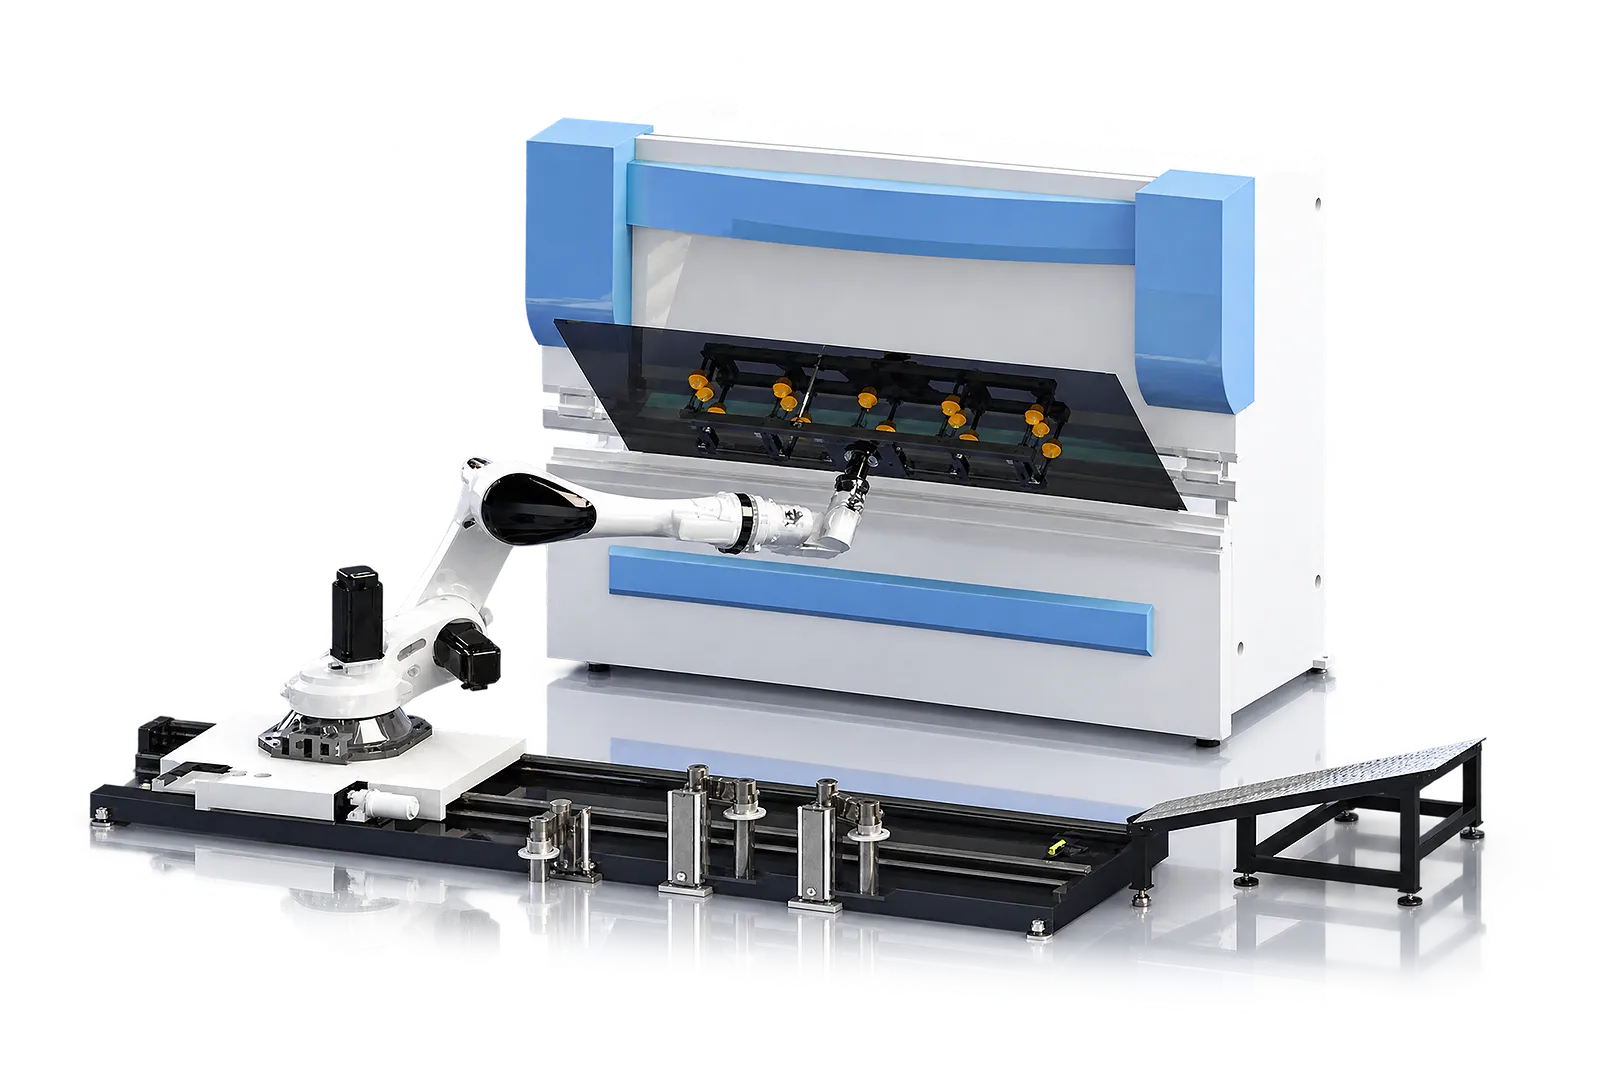
03
Листозгинальний прес встановлює задній упор, тоді як робот подає та переорієнтовує заготовку протягом послідовності згинання. Зазори захвату та рухи робота програмуються з урахуванням геометрії.
Перевірте доступ під час кожного згинання, можливі зіткнення та будь-яку поведінку пристрою стеження. Специфікація головної машини описує листозгинальний прес; це не оцінка всієї комірки.
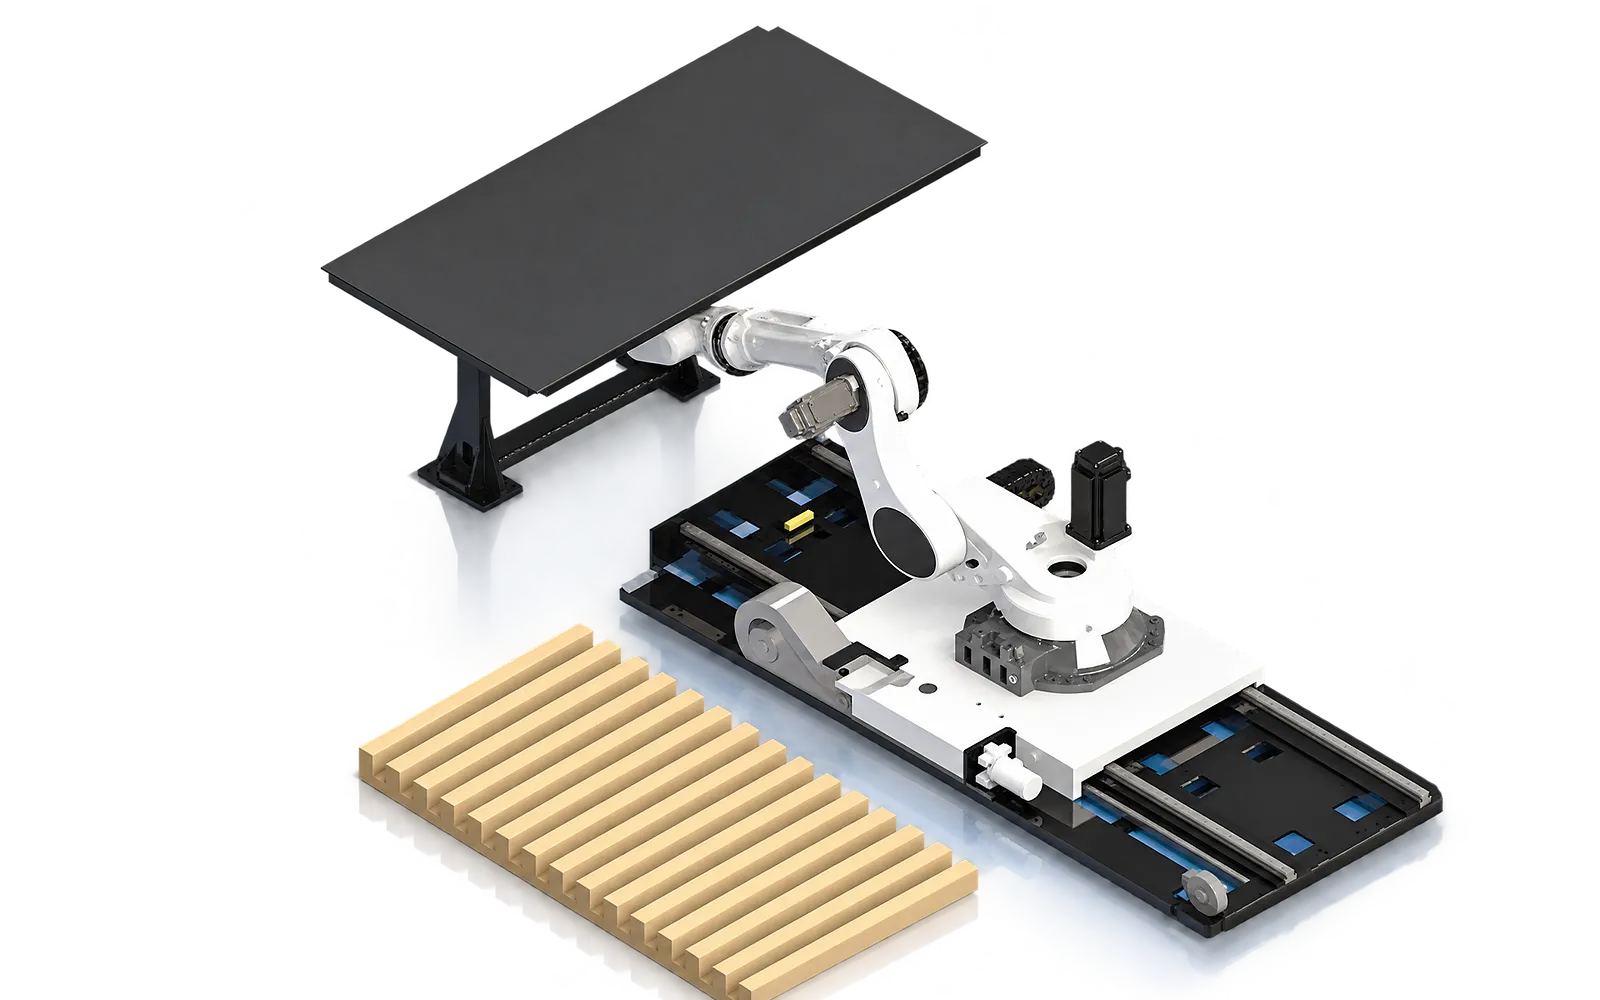
Перехоплення
Рами для перевертання, станції перехоплення або зміна захватів дозволяють різним граням досягати інструментів для згинання.
Виберіть необхідні модулі з сімейства деталей та послідовності згинання.
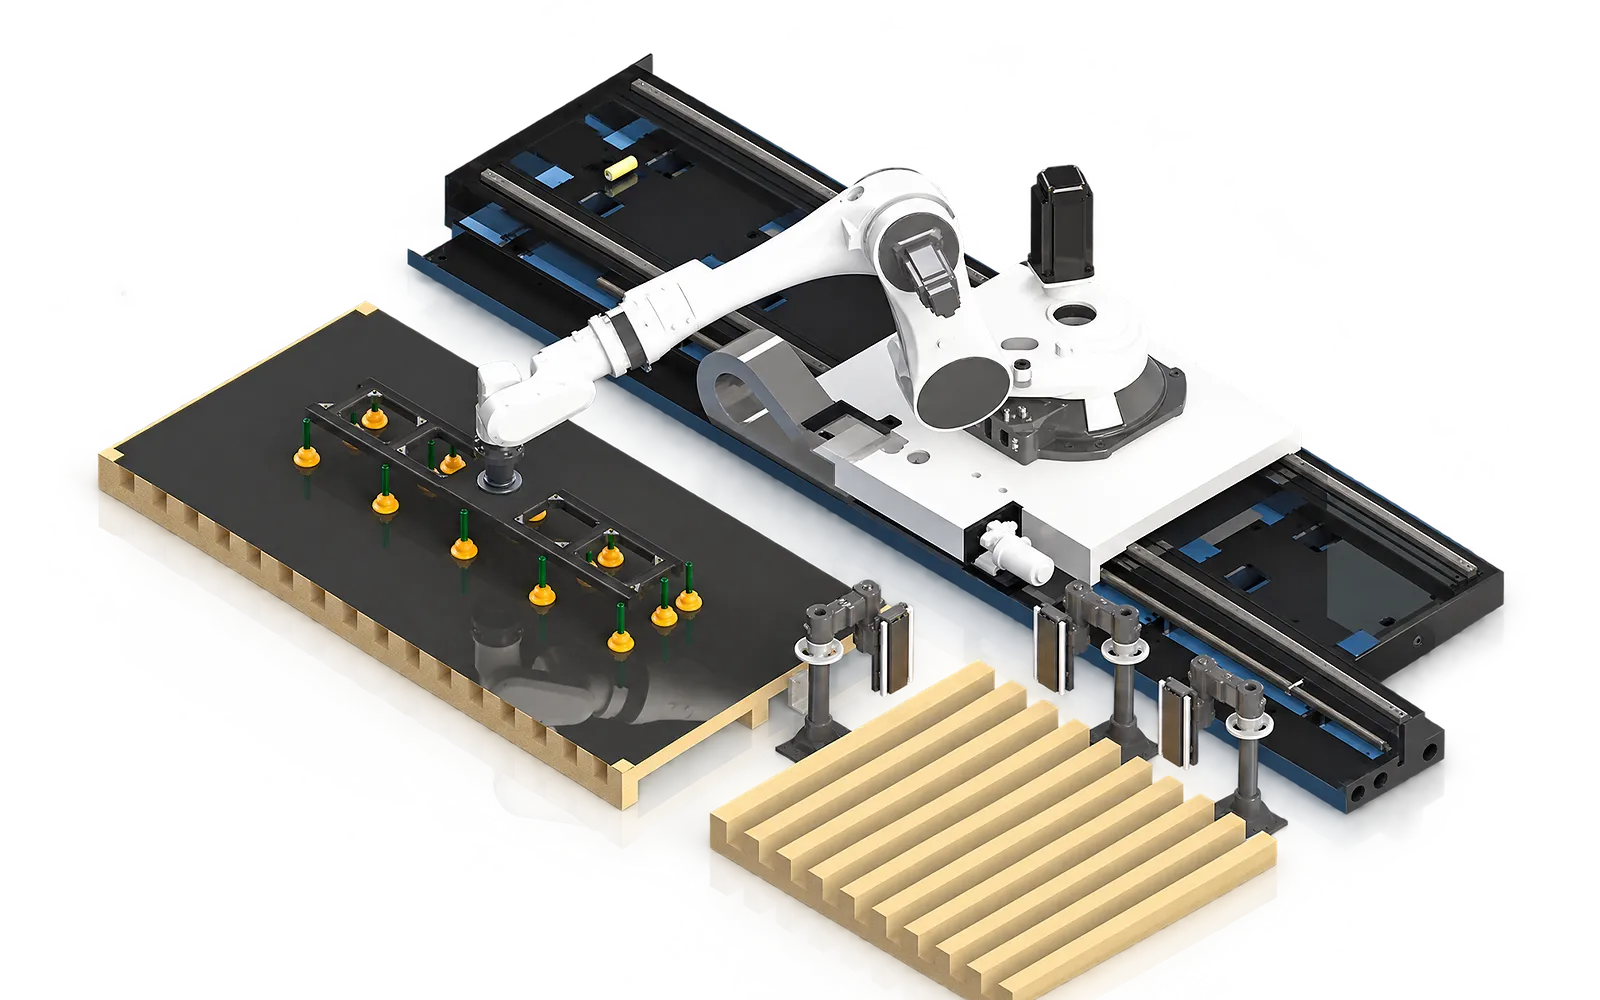
Передача готової деталі
Вихідна компоновка визначає, як готові деталі розміщуються або складаються.
Включіть доступ до готових деталей та необхідні передачі для обробки в компоновку комірки.
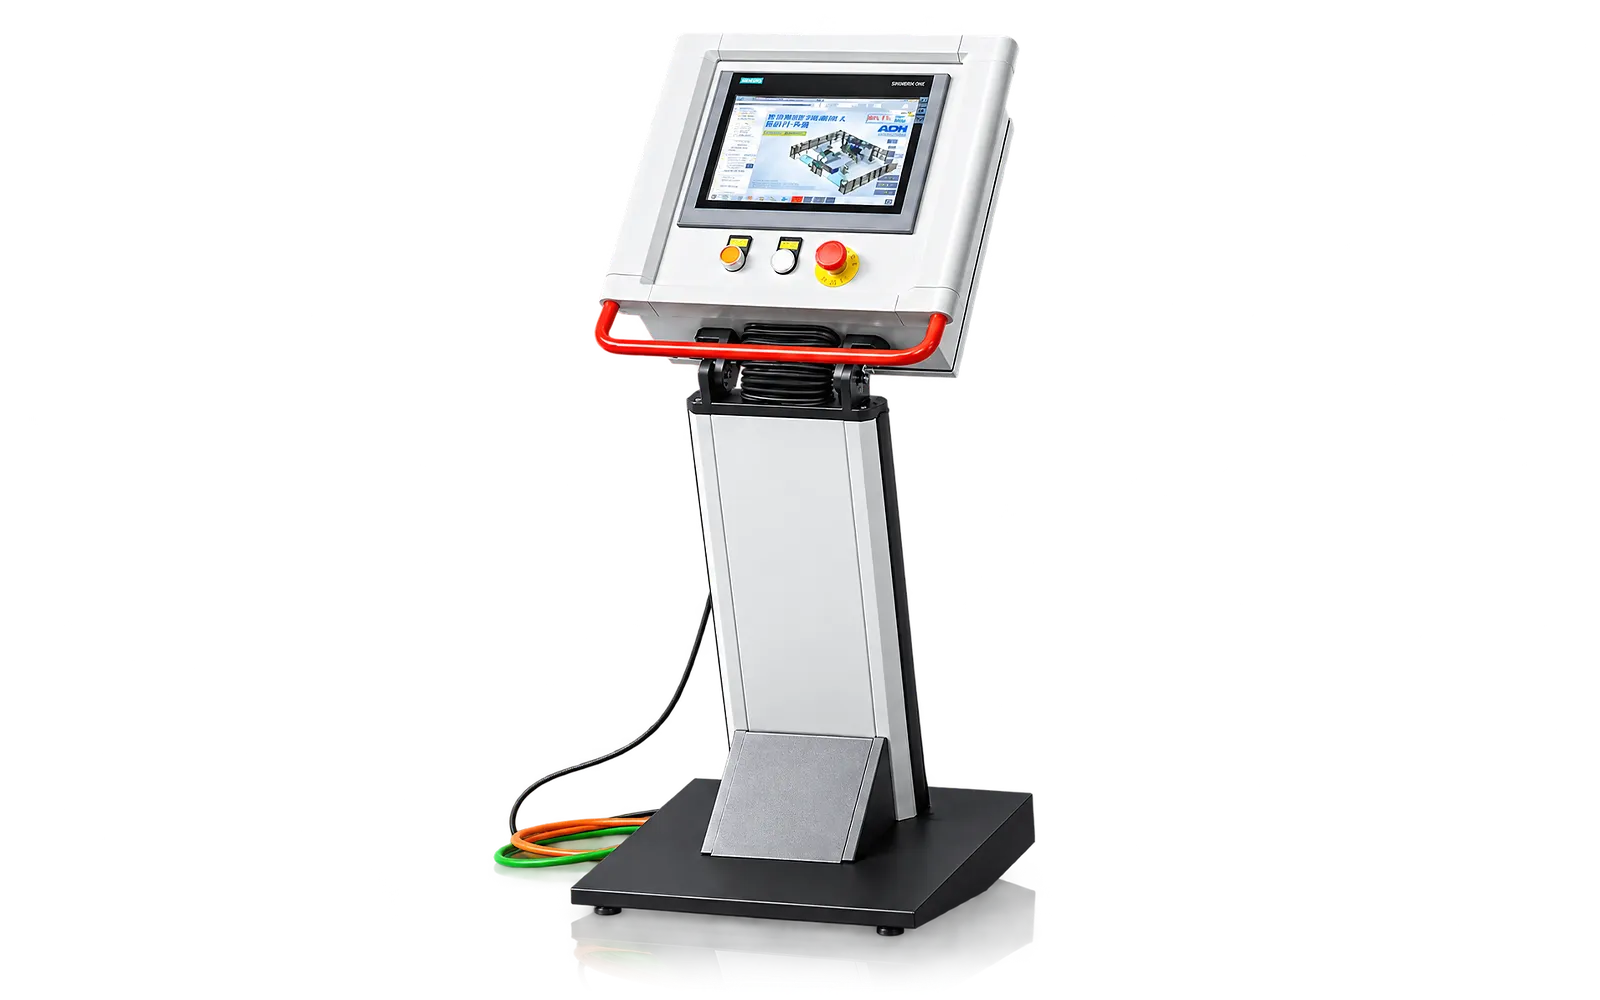
Керування коміркою
Робот, листозгинальний прес та станції обробки потребують узгоджених сигналів для завантаження, згинання та передачі.
Визначте інтерфейси обладнання та робочі стани для всієї комірки.
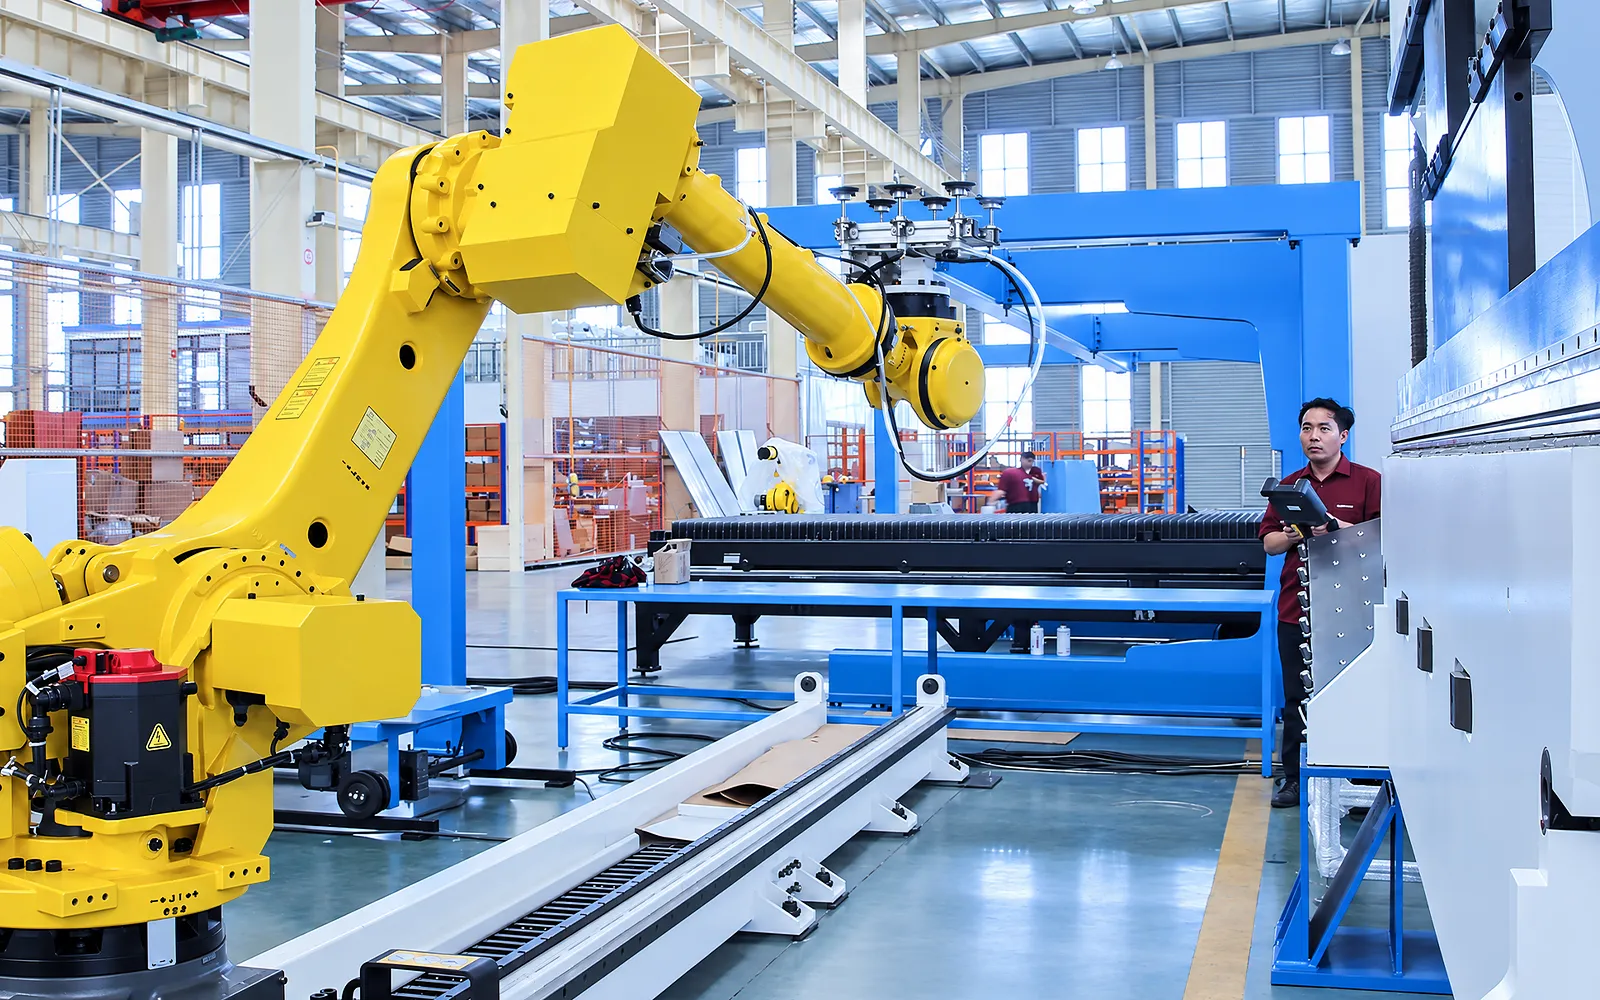
Відновлення
Стани відновлення визначають, як оператор вирішує проблему зупиненої або незавершеної послідовності.
Перегляньте захист, аварійні зупинки та точки втручання, включаючи їхній вплив на повернення до виробництва.
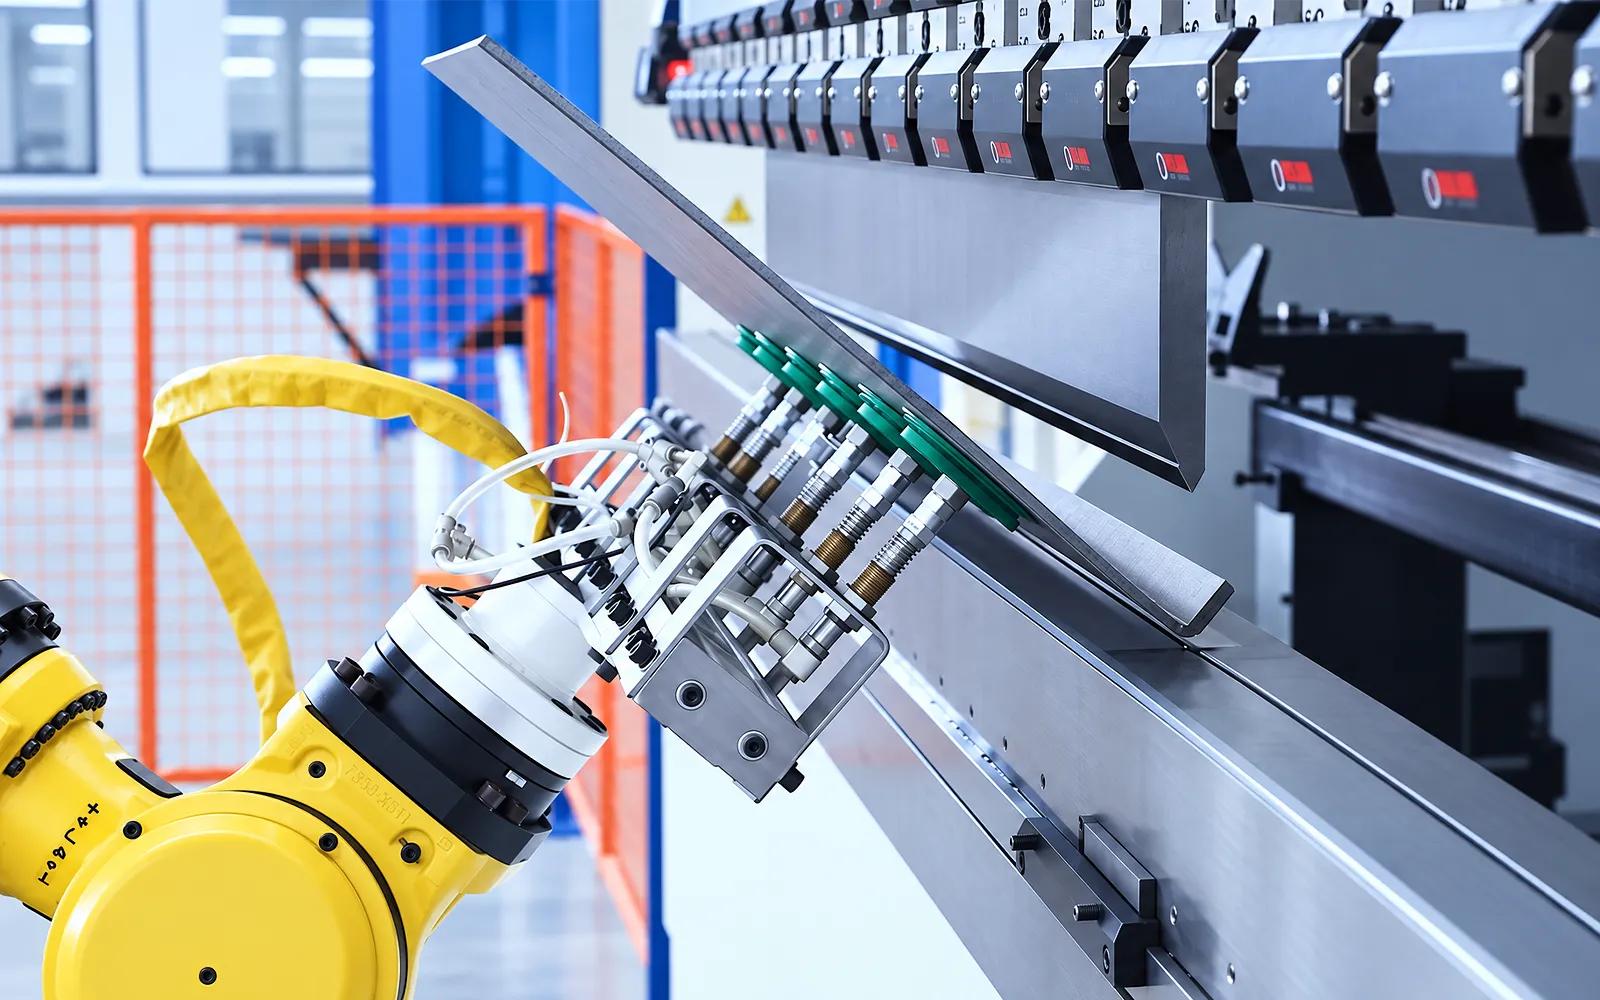
06
Репрезентативний набір завдань включає захоплення, позиціювання, згинання, перехоплення та вивантаження. Включіть переналагодження та відновлення, щоб огляд охоплював повний виробничий цикл.
Узгодьте креслення, матеріал, точки контролю та інтерфейсні тести. Оцінюйте результат роботи комірки окремо від опублікованих даних головної машини.
Конфігурація комірки
Параметричні дані WADG описують головний листозгинальний прес, а не всю комірку в цілому.
Комірка може поєднувати листозгинальний прес, шестиосьовий робот та вибрані модулі завантаження, центрування, перевертання, вивантаження та захисту.
Вантажопідйомність, радіус дії, напрямні, захвати, системи виявлення, станції, швидка зміна, MES/ERP, AGV та пристрої безпеки підбираються відповідно до деталі та планування.
Займана площа, робоча зона, відновлення, інтерфейси, дослідження циклу та приймання повної комірки потребують окремого проєктного документа.
Пов'язані машини та вибір
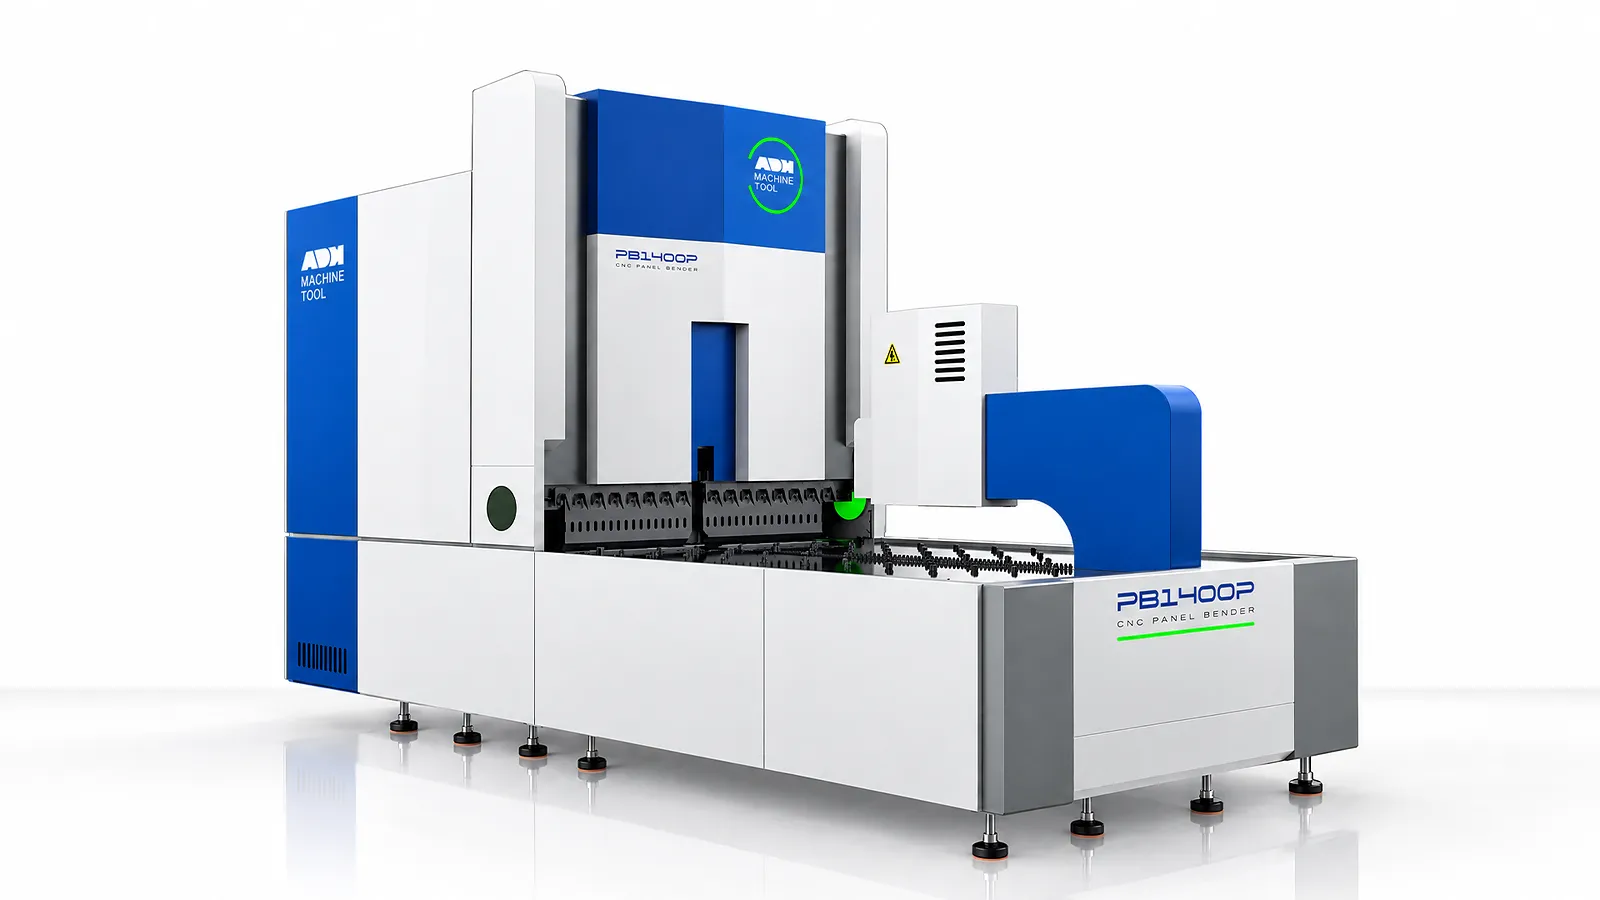
Протягом життєвого циклу верстата
Знайдіть навчання, інструкції з технічного обслуговування та підтримку запчастинами, необхідні вашій команді. Послуги та їх наявність підтверджуються для вашого верстата та місцезнаходження.
Перед запуском
Підготуйте комунікації, підйомне обладнання та зону встановлення, а потім скоординуйте запуск і передачу в експлуатацію.
Ознайомтеся з підтримкою при встановленніПеред початком виробництва
Розвивайте навички роботи, програмування та технічного обслуговування, необхідні для вашого верстата.
Ознайомтеся з навчаннямПід час експлуатації
Отримайте підтримку, вказавши модель верстата, серійний номер та чіткий опис проблеми.
Запит на технічну підтримкуПланові запчастини
Ідентифікуйте свій верстат і компонент, щоб наша команда могла перевірити сумісність і наявність.
Запит на обслуговування або запчастиниСамообслуговування
Знайдіть відеоінструкції з експлуатації та технічного обслуговування вашої машини ADH. Перевірте відповідність вашій моделі та конфігурації.
Переглянути відео з підтримкиОбсяг контракту
Ваша комерційна пропозиція або контракт визначають включені послуги, гарантію, виключення та обов'язки.
Переглянути обсяг обслуговуванняПерегляньте варіанти обладнання для деталей, які виробляє ваша галузь.
Запит щодо проєкту
Розкажіть нам, що ви хочете виготовити або вдосконалити. Технічні деталі та креслення можна надати пізніше.
Зв'язатися з ADH
Для початку достатньо вказати ім'я, електронну адресу та короткий опис.