
Чому списки “Топ-10” розчаровують (і як замість цього обрати правильний верстат)
Швидше за все, ви провели минулий тиждень, переглядаючи порівняльні таблиці, які розповідають усе про теоретичні максимальні можливості верстата — і майже нічого про те, чи зможе він насправді виправдати свою вартість. “Топ-10” списки дають збій, бо оцінюють промислове виробниче обладнання так само, як люди купують побутову електроніку — ранжують моделі за кількістю функцій на долар, а не за надійністю за зміну.
Майстерні не потрібен абстрактний “переможець”, обраний техноблогером; потрібен верстат, який відповідає реальним робочим обмеженням: бюджету та термінам, щоденному обсягу роботи і вимогам до якості фінішної обробки. Замість того щоб ганятися за рейтингами, створіть матрицю вимог, яка відображає ваші виробничі потреби — особливо матеріали та обсяг — і співвідносить їх із характеристиками, що дійсно мають значення.
Наприклад, якщо вашим головним пріоритетом є високоточне різання металу та довгострокова стабільність виробництва, розгляньте варіанти промислового класу, такі як Одностільцева волоконна лазерна різальна машина, розроблені для оптимізованої продуктивності у професійному середовищі.
Пастка технічних характеристик: чому потужність у ватах — найменш корисний показник, коли ви поспішаєте
Поширені помилки при виборі обладнання для майстерні
- Пріоритет максимальної потужності у ватах замість стабільності процесу — одна з найдорожчих помилок, яку роблять власники майстерень.
- Висока потужність не має значення, якщо у верстата виникає перекіс порталу або потрібна важка післяобробка.
- Потужність переважно впливає на максимальну товщину різання, а не на прибутковість.
- Звертайте увагу на приховані “чинники простоїв”, а не лише на характеристики лазерної трубки.
- Ключові чинники простоїв включають чистоту сопла і лінзи, інтервали обслуговування сервоприводів та стабільний потік охолоджувального повітря.
- Якщо вам важливі доходи, найбільш значущими показниками є прискорення та стабільність ширини пропилу.
- Добре налаштована машина на 60 Вт може перевершити погано відкалібровану на 100 Вт.
- Нестабільний верстат марнує і матеріал, і час, роблячи зайву потужність у ватах негативним фактором.
Якщо стабільний час роботи та точність критично важливі для вашої діяльності, розгляд професійних систем, таких як Універсальна волоконна лазерна різальна машина з кожухом може допомогти підтримувати рівномірний різ протягом довших виробничих змін.
Реальність “часу до першого різу”: як відрізнити іграшки для хобі від справжніх прибуткових верстатів
Оптимізована версія
“Час до першого різу” (TTFC) — це час від розпакування верстата до виготовлення першої придатної деталі. Верстати класу для хобі часто активно рекламують цей показник, поєднуючи пропрієтарне, спрощене програмне забезпечення з обіцянкою “вирізати за годину”. Така простота старту — реальна, але вона може обмежити ваш потенціал. Такі plug-and-play екосистеми зазвичай не пропонують інтеграції чи автоматизації, потрібної для професійного робочого процесу CAD-to-CAM, що означає більше ручного налаштування та підгонки для кожного завдання.
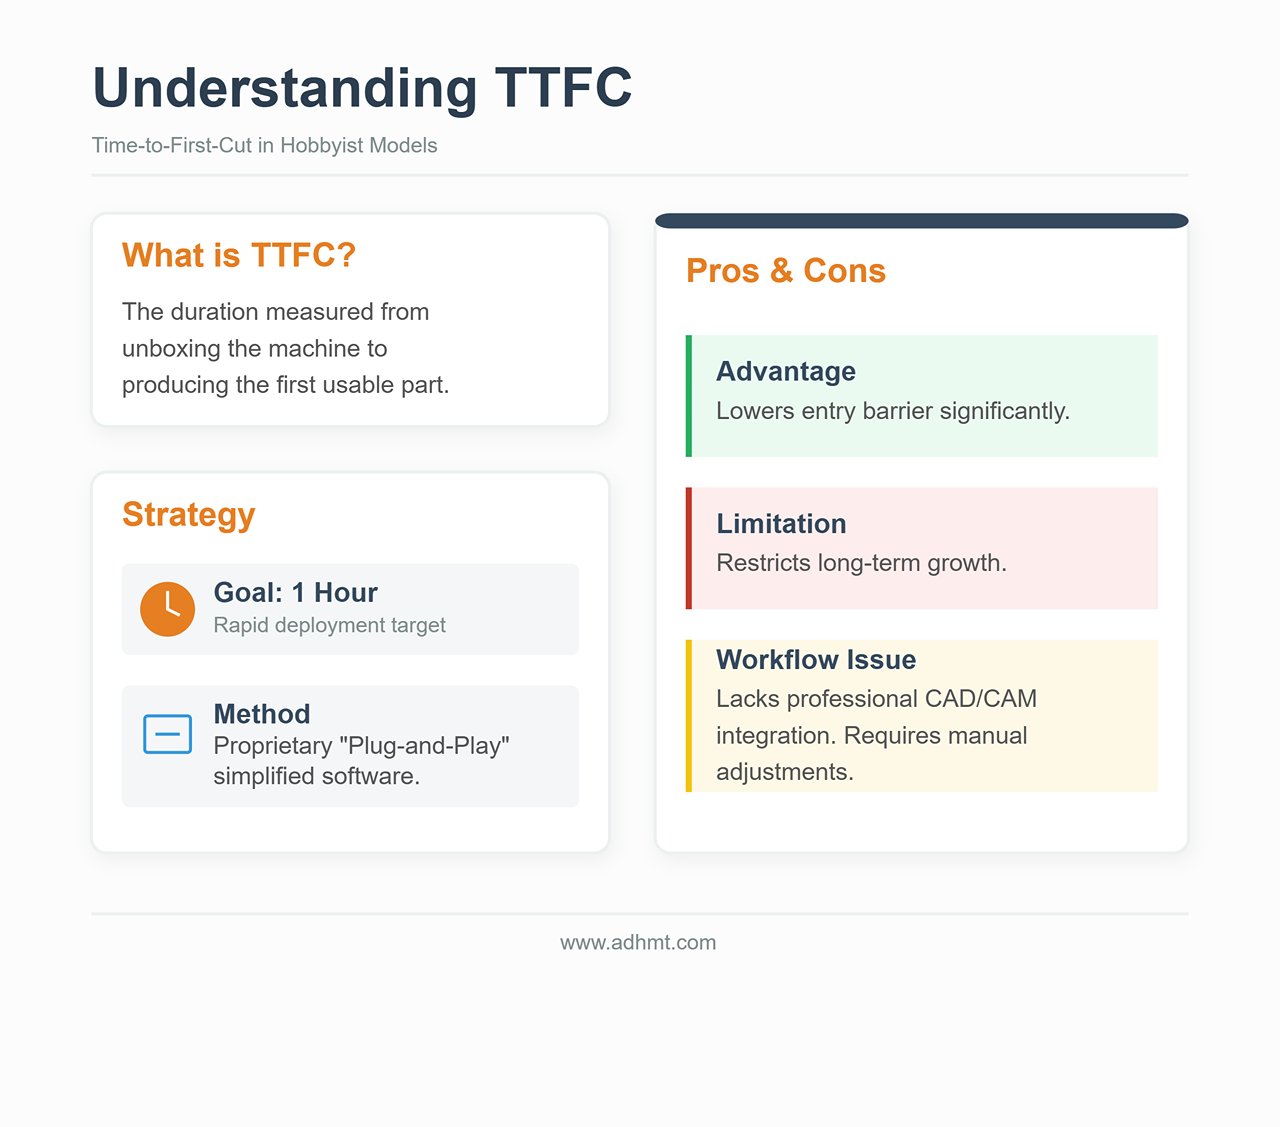
Справжній прибутковий верстат не визначається TTFC — він визначається тим, наскільки бездоганно він вписується у реальне виробниче середовище. Системи промислового класу можуть вимагати більше підготовчих робіт (відповідність вимогам щодо витяжки, налаштування охолоджувача, блокування безпеки), але після остаточного налаштування “час до другого різу” фактично дорівнює нулю. Така ефективність залежить від сумісності програмного забезпечення, що дозволяє виконувати пакетні завдання, досягати повторюваної точності і майже не потребувати перекалібрування між циклами.
Верстат може мати чудовий TTFC і все ж бути невідповідним для виробництва, якщо йому бракує жорсткості або він працює на крихкій програмній платформі. Реальний ROI виникає з продуктивності, стабільності та точного контролю допусків — переваг, які залишаються важливими задовго після того, як зникне новизна розпакування.
Якщо ви оптимізуєте професійний робочий процес, перегляд технічних характеристик або завантаження доступних брошур — це практичний спосіб зрозуміти конфігурації й вимоги до інтеграції, що лежать в основі високопродуктивного виробництва.
Етап 1: Жорсткі фільтри (Відсіяти 90% машин одразу)
Більшість покупців починає з порівняння потужності та ціни. Це також найшвидший шлях отримати дорогу підставку для паперу. Найважливіші фактори у виборі лазерного різака часто мало пов’язані з основними технічними характеристиками — і цілком залежать від реальних умов вашого робочого простору.
Перш ніж розглядати якусь марку, застосуйте набір “жорстких фільтрів”. Це бінарні обмеження: якщо машина не проходить хоча б одне з них, вона не кандидат — вона проблема. Використайте ці фільтри, і ви усунете приблизно 90% ринку, залишивши лише ті машини, які можуть безпечно та ефективно працювати у вашому середовищі.
Вентиляційне вето: Немає зовнішнього витяжного каналу — немає CO2 (а ось що залишається)
Перше обмеження — це саме повітря. Лазерне різання — це термічний процес, який випаровує матеріал. Коли ви ріжете дерево, акрил або шкіру, ви створюєте не просто пил — ви виділяєте леткі органічні сполуки (VOC), чадний газ і ряд канцерогенів. А якщо ви ріжете ПВХ (не робіть цього), утворюється газ хлористоводню, який може серйозно пошкодити легені та за кілька тижнів зруйнувати електроніку машини.
Безкомпромісне правило: Якщо ви не можете провести 4-дюймовий або 6-дюймовий повітровід від машини назовні, ви не можете купувати CO2-лазер для виробничої роботи.
Багато виробників продають “димоуловлювачі” або рециркуляційні фільтраційні блоки як рішення для приміщень без вікон. Для аматора, який зрідка гравіює підставки, вони можуть бути прийнятними. Для виробництва — це дорога пастка.
- Проблема насичення: Різання акрилу та дерева швидко забруднює HEPA й вугільні фільтри. У виробничих умовах може знадобитися міняти дорогі картриджі щотижня, щоб зберегти безпечну якість повітря. Це може додати тисячі доларів на рік до витрат на експлуатацію.
- Фізика повітряного потоку: Рециркуляційні блоки рідко забезпечують необхідний об’єм повітря в кубічних футах за хвилину (CFM), щоб підтримувати чистоту оптики. Без сильного негативного тиску з витяжкою назовні дим залишається всередині корпусу й осідає на дзеркалах і лінзах. Це погіршує якість променя, знижує ефективність різання й може призвести до тріщин на дорогих оптичних елементах.
Якщо ви не маєте можливості вивести витяжку назовні, єдині реальні варіанти — це лазери з малопотужними діодами або волоконні лазери, які використовуються виключно для маркування металу — наприклад, Одностільцева волоконна лазерна різальна машина— які допоможуть зберегти безпечні умови повітря та стабільний повітряний потік.
Електричний сюрприз: Чому розетка 110V може знизити вашу швидкість виробництва
Друге обмеження — це електрична потужність. У Північній Америці стандартна побутова розетка 110V/15A має теоретичний максимум 1800 ват. Але електричні норми та стандарти безпеки обмежують безперервне навантаження на рівні 80% — приблизно 1440 ват.
Нові покупці часто бачать потужність лазера — наприклад, “100W” — і припускають, що він легко вміщується в цей ліміт. Це плутає вихідну потужність із споживаною енергією. Лазерний різак — це система, а не окремий компонент.
- Загальне навантаження: Ви живите не лише джерело лазера. Ви також керуєте кроковими двигунами, контролером, водяним охолоджувачем (обов’язковим для скляних трубок), насосом повітряної подачі та витяжним вентилятором.
- Просідання напруги: Якщо компресор чиллера вмикається, поки лазер працює на високій потужності, цей стрибок споживання може короткочасно знизити напругу в спільній мережі на 110 В.
Якщо у вашій майстерні є лише стандартні побутові розетки на 110 В і ви не можете додати окрему лінію, вибір швидко звужується. Робота потужного верстата на спільній лінії призводить до “провалів напруги”, коли вихідна потужність лазера коливається — що дає різи, які не повністю прорізають матеріал, і різну глибину гравіювання від виробу до виробу.
Жорстке правило: Якщо ви не можете встановити окрему лінію 20A або підключення на 220 В, викресліть зі списку потужні промислові CO₂-платформи та великоформатні волоконні лазери. Ви фактично обмежені настільними пристроями або базовими підлоговими моделями, у яких чиллер і витяжка інтегровані або розраховані на низьке споживання.

Пастка розміру робочого столу: чому “більший” часто означає “повільніший” і “менш точний”
Маркетологи намагатимуться переконати вас, що робоче поле розміром 48″ x 36″ автоматично краще за 24″ x 12″, оскільки воно пропонує “більше потенціалу”. У реальній майстерні потенціал не оплачує рахунки — це робить пропускна здатність.
Великі столи потребують великих порталів (мосту, який несе лазерну голівку). Великі портали важкі.
- Інерція проти деталізації: Важкий портал потребує більше зусиль для прискорення та гальмування. Коли ви гравіюєте дрібний текст або детальну графіку, голівка може змінювати напрям тисячі разів за хвилину. Великі та важкі машини насилу роблять це швидко без вібрацій — явище, яке називають “дзвоном” або “хитанням”, — і воно проявляється як хвилястість або рябота на готових лініях.
- Штраф за швидкість: Щоб зберегти точність із важким порталом, машина часто має працювати повільніше. Менша машина з легшим порталом часто може гравіювати партію на 30% швидше, ніж більша, просто тому що вона швидше розганяється і зупиняється між рухами.
Жорстке правило: Не купуйте верстат із великим робочим полем для “майбутніх” замовлень. Якщо 95% вашої роботи вміщується на аркуші 12″ x 20″, верстат розміром 4′ x 8′ швидше за все зашкодить вашому бізнесу: він займає більше місця на підлозі, споживає більше електроенергії та часто забезпечує нижчу якість гравіювання при меншій швидкості. Переходьте на велике робоче поле лише в тому випадку, якщо різання цілих аркушів є вашим основним джерелом доходу.
Реалії матеріалів: чому матеріали клієнтів визначають тип лазерного джерела (CO₂ vs. волоконний vs. діодний)
Зрештою, ви не можете обирати лазерне джерело за бюджетом — його потрібно обирати за законами фізики. Довжина хвилі лазера визначає, з якими матеріалами він буде взаємодіяти. Жодна потужність не компенсує неправильну довжину хвилі.
- CO2 лазери (10 600 нм): Робоча конячка серед майстрів. Ця довжина хвилі сильно поглинається органічними матеріалами.
- Необхідні для: Дерево, акрил (прозорий і кольоровий), шкіра, папір, скло (лише гравіювання).
- Жорсткий фільтр: Якщо вашим клієнтам потрібні прозорі акрилові трофеї або архітектурні моделі, ви повинні купуєте CO₂-лазер. Волоконний або діодний лазер проходитиме крізь прозорий акрил, не залишаючи сліду.
- Волоконні лазери (1,064 нм): Промисловий стандарт для металу.
- Необхідні для: Нержавіюча сталь, алюміній, латунь, мідь, титан.
- Жорсткий фільтр: Якщо ваш бізнес побудовано на різанні металевих деталей, CO₂-лазер — неправильний інструмент. Хоча потужні (150 Вт і вище) CO₂-лазери можуть можете різати тонкий метал із подачею кисню, вони повільніші і дають нижчу якість краю, ніж навіть базовий волоконний лазер. А якщо потрібно гравіювати прозорий пластик або дерево, волоконний лазер не допоможе — він буде неконтрольовано обпалювати дерево і часто взагалі не залишить сліду на прозорих пластиках.
- Діодні лазери (450 нм): У видимому діапазоні синього світла.
- Необхідні для: Тісний бюджет і максимальна портативність.
- Жорсткий фільтр: Діодні лазери погано поглинаються прозорим акрилом (синє світло значною мірою проходить крізь нього) і є надзвичайно повільними при різанні будь-чого товщиною понад 3 мм фанери. Якщо ваш бізнес залежить від пропускної здатності або різання товстішого матеріалу, одразу виключіть діодні лазери.

Перш ніж перейти до конкретних рекомендацій щодо машин у наступному розділі, запишіть свої три основні матеріали. Якщо це метали — вам потрібен волоконний лазер. Якщо це прозорий акрил і дерево — вам потрібен CO₂‑лазер. Не існує єдиної універсальної машини, яка ідеально справляється з обома типами матеріалів — якщо, звісно, ви не готові заплатити суму, співмірну з вартістю невеликого будинку.
Фаза 2: Програмне забезпечення, що вирішує все
Більшість покупців зациклюються на потужності трубки й розмірі робочого столу, вважаючи програмне забезпечення дрібницею — просто тим, що "йде в комплекті". Це — найдорожча помилка, яку можна зробити. У професійній майстерні апаратне забезпечення настільки ефективне, наскільки якісне програмне забезпечення, що його керує. CO₂‑лазер на 150 Вт у парі з незграбним, закритим програмним забезпеченням — це не інструмент, а вузьке місце у виробництві.
Перш ніж придбати машину, проаналізуйте цифрову екосистему, у яку вона вас занурює. Якщо програмний процес має збої, швидкість машини не матиме жодного значення.
Чому “Сумісність із LightBurn” є беззаперечною вимогою для професійної роботи
У світі лазерів LightBurn виріс із зручного стороннього застосунку до фактичної операційної системи професійного виробництва. Він виконує роль CAM‑програмного забезпечення (Computer‑Aided Manufacturing), де задаються швидкість, потужність і траєкторії, а також слугує інтерфейсом керування машиною.
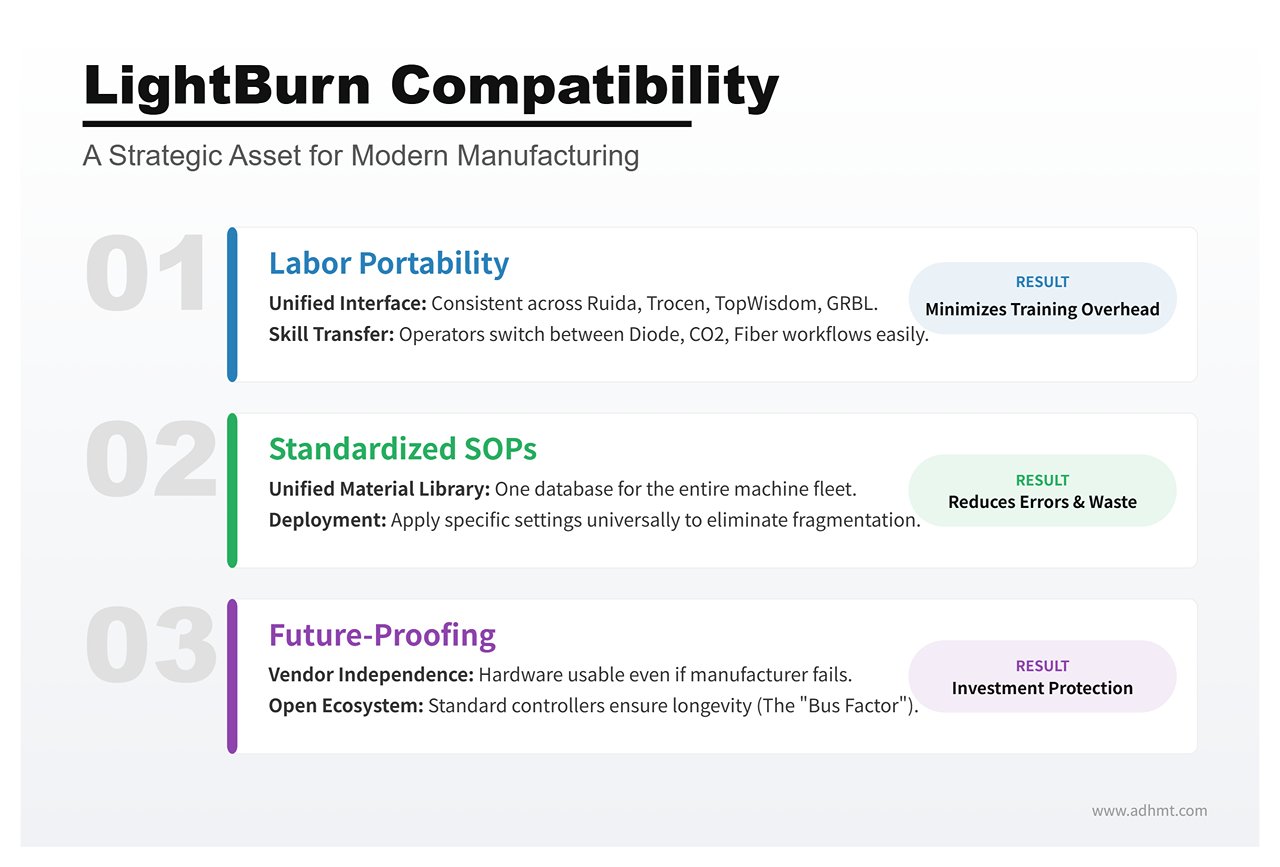
Для майстерні “сумісність із LightBurn” — це не просто приємна опція, а стратегічний актив із трьох причин:
- Портативність робочої сили: LightBurn уніфікує інтерфейс для дуже різних машин. Він підтримує контролери Ruida, Trocen, TopWisdom і GRBL. Навчивши оператора працювати на простому діодному лазері, ви даєте йому навички, які він зможе перенести на промисловий CO₂‑флетбед чи гальво‑волоконний маркер без необхідності заново опановувати весь робочий процес. Купуючи машину, що залежить від пропрієтарного ПЗ, ви щоразу збільшуєте витрати на навчання нового персоналу.
- Стандартизовані SOP (стандартні операційні процедури): Масштабування потребує стандартних операційних процедур. Коли весь ваш парк працює на одній платформі, ви можете створити єдину бібліотеку матеріалів — зберегти перевірені налаштування для “3 мм березової фанери” чи “анодованого алюмінію” та застосовувати їх на будь-якій машині у цеху. Пропрієтарне ПЗ змушує підтримувати розрізнені бібліотеки, що підвищує ризик помилок оператора та перевитрати матеріалів.
- “Фактор автобуса”: Якщо виробник закритої екосистеми припиняє існування, не підтримує своє програмне забезпечення або змінює політику ціноутворення, ваше обладнання може миттєво застаріти. Машина зі стандартним контролером (наприклад, Ruida 6442), що працює з LightBurn, набагато стійкіша до майбутніх змін — її робота не залежить від виживання виробника.
Якщо виробник машини не підтримує LightBurn, він фактично просить вас поставити роботу вашої виробничої лінії під ризик, залежачи від його внутрішньої команди програмістів. Для професійного використання це ризик, на який майже ніколи не варто йти.
Прихована вартість пропрієтарних екосистем: вимоги до інтернету та обмеження файлів
Лазери споживчого рівня часто рекламують своє пропрієтарне програмне забезпечення як “зручне для користувача”, але ця простота часто приховує «закритий сад» — модель, спрямовану на монетизацію способу вашого використання машини.
Найбільший ризик цих екосистем полягає в тому, що залежність від хмари. деякі машини потребують активного інтернет‑з’єднання, щоб обробити файли дизайну. Програма завантажує ваші векторні дані на сервери виробника, генерує G‑код віддалено, а потім надсилає його назад на машину. Для хобі це просто незручність. У виробництві — серйозна вразливість. Якщо впаде ваш інтернет‑провайдер, лінія зупиниться. Якщо сервіси виробника дадуть збій — терміни здачі зрвуться.
До того ж пропрієтарні екосистеми часто накладають штучні обмеження на роботу з файлами. Ви можете зіткнутися з таким:
| Проблема | Опис |
|---|---|
| Блокування файлів | Відсутність можливості експортувати проєкти у стандартних форматах (DXF, SVG), що фактично «замикає» вашу інтелектуальну власність у їхній системі. |
| Платні підписки | Основні функції продуктивності — як‑от розкладка масиву (автоматичне розміщення кількох деталей на листі для зменшення відходів) або трасування векторів — можуть бути доступні лише за щомісячною підпискою “Premium”. |
| Ризики для конфіденційності | Для майстерень, які працюють із конфіденційними прототипами клієнтів або їхньою інтелектуальною власністю, завантаження дизайнів у сторонню хмару для обробки може порушити стандартні положення NDA. |
Професійне обладнання повинно працювати локально. Ви маєте мати можливість під’єднати USB‑кабель (або завантажити файл із USB‑накопичувача) і виконати різання незалежно від стану вашого Wi‑Fi.
Ефективність робочого процесу: чи можна імпортувати файли CAD/Illustrator без головного болю?
Ефективність зводиться до часу між завершенням проєкту та натисканням “Пуск” на лазері. Цей проміжок здебільшого визначається сумісністю файлів.
Ваша команда дизайнерів, ймовірно, працює в Adobe Illustrator, AutoCAD, SolidWorks або Rhino. Ваше лазерне програмне забезпечення повинне напряму з’єднувати ці інструменти з контролером руху машини — без необхідності використовувати третю “програму-перекладач”.
Професійний робочий процес залежить від справжньої підтримки прямого імпорту. Ви маєте мати можливість просто перетягнути AI, PDF, DXF або SVG у програму керування, щоб вона коректно розпізнала вектори.
- Відображення шарів: Програма повинна автоматично перетворювати кольори у вашому дизайнерському файлі на параметри різання (наприклад, червоні лінії = різання, сині лінії = гравіювання).
- Рідне редагування: Невеликі правки — закриття відкритої форми, об’єднання тексту або зміщення контуру для компенсації ширини різу — мають виконуватися всередині лазерного програмного забезпечення. Якщо вам доводиться повертатися в Illustrator лише для того, щоб пересунути отвір на 2 мм вліво, ваш робочий процес втрачає час.
Якщо машина змушує вас конвертувати векторні файли у власний растровий формат або змушує щоразу проходити громіздкий майстер імпорту під час редагування дизайну, — вона не проходить тест ефективності. Мета — це чистий конвеєр: Дизайн → Імпорт → Різання. Усе інше — це перешкоди.
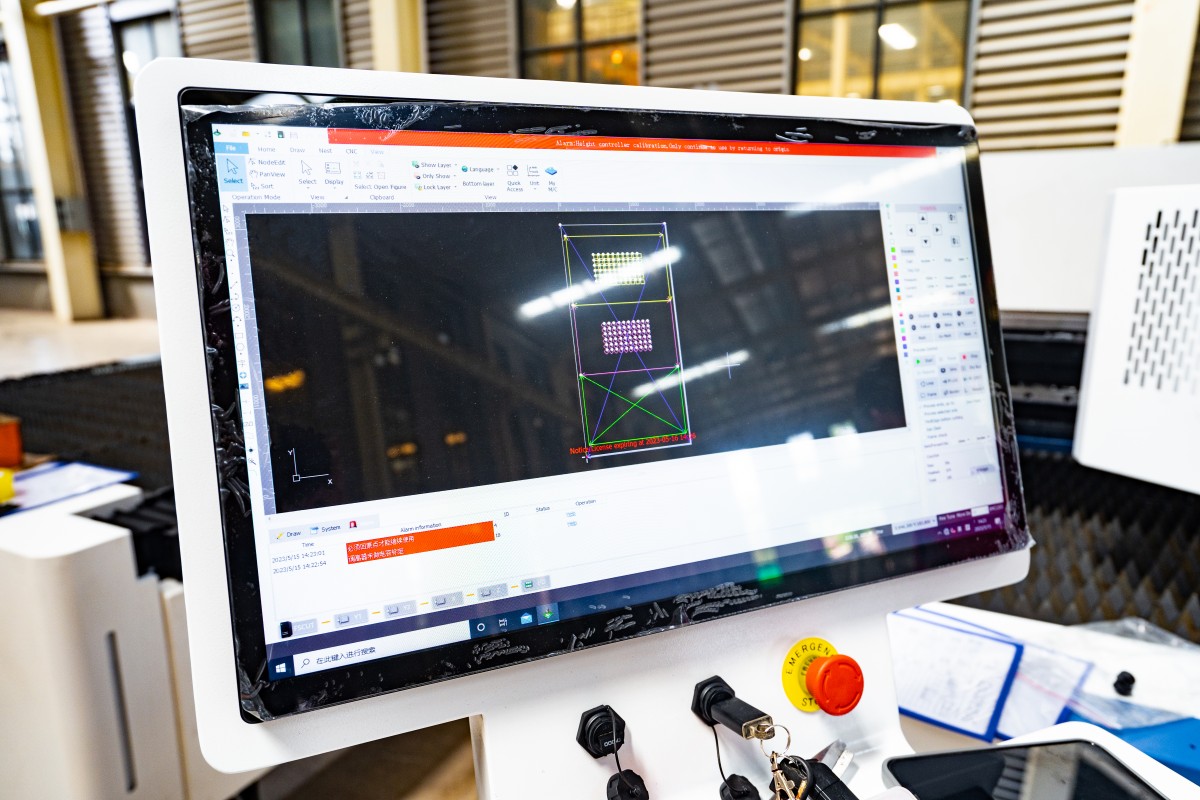
Етап 3: Сценарії (знайдіть свою конкретну ситуацію)
Більшість посібників із вибору машин хиблять, бо розглядають хобіста в квартирі й рекламну майстерню на складі як однакових клієнтів. Це не так. Машина, що ідеально підходить одному, може бути проблемною для іншого.
Тепер, коли ми визначили технічні “жорсткі фільтри” в попередньому розділі, можемо застосувати їх до трьох найпоширеніших сценаріїв користувачів. Знайдіть себе нижче, щоб побачити, які машини справді проходять відбір.
Сценарій A: Настільні пристрої для “підробітку” (обмежений простір, максимальна простота використання)
Цей сценарій підходить, якщо ви працюєте у вільній кімнаті чи маленькій студії, маєте обмежені можливості вентиляції та цінуєте швидкий старт більше, ніж потужність. Вам потрібна машина, що виглядає як принтер — а не як науковий експеримент.
Претенденти у категорії “Підключай і працюй”: Glowforge vs. xTool P2 vs. Gweike Cloud
Вона Glowforge Pro протягом багатьох років визначав цю категорію. Його підхід “закритої екосистеми” дуже схожий на екосистему Apple: надзвичайно простий у використанні, має відмінне вирівнювання через камеру та систему матеріалів Proofgrade, що усуває потребу в підборі налаштувань потужності. Недолік — для роботи потрібне активне підключення до Інтернету. Якщо Wi‑Fi зникне, виробництво зупиниться.
Вона xTool P2 став головним конкурентом. Він не поступається Glowforge за зручністю (позиціонування на основі камери, автофокус), але уникає “закритої екосистеми”. Підтримує LightBurn, може працювати повністю офлайн і має підставку для гравірування вищих предметів — з чим Glowforge справляється погано.
Вона Gweike Cloud є бюджетним варіантом. Ви отримуєте подібну потужність 50 Вт CO2 у настільному форматі за помітно меншу ціну. Апаратна частина надійна, але програмне забезпечення не таке відшліфоване, як у головних конкурентів.
Компроміс: Плата за зручність проти ремонтопридатності
Прихована вартість настільних машин — ремонтопридатність. Щоб зробити ці пристрої компактними та “безпечними”, виробники запаюють компоненти у закритих корпусах.
Якщо в Glowforge вийде з ладу лазерна трубка, ви зазвичай не зможете замінити її самостійно; у багатьох випадках увесь пристрій треба відправляти назад виробнику, що означає тижні простою. xTool P2 і Gweike Cloud займають проміжну позицію: користувачі можуть замінювати трубки й дзеркала, але робити це складніше, ніж у великих промислових машинах. Ви платите за компактність — переконайтеся, що ваш бізнес може витримати можливі простої або витрати на фірмові запчастини.
Сценарій B: “Гаражні” робочі коні (максимальна потужність, нижча вартість)
Цей сценарій підходить для майстра, який має виділене місце в гаражі, вентиляційний отвір для витяжки та бажання працювати власноруч. Вам потрібна максимальна потужність за кожен долар і велике робоче поле (20″x28″ або більше).
Підхід OMTech і Monport: Висока продуктивність, високі вимоги до обслуговування
Бренди, такі як OMTech та Monport імпортують промислові CO2-лазери “China Blue/Red” і продають їх за агресивними цінами. 80W OMTech часто коштує менше, ніж 45W Glowforge. Ці машини — справжні танки: вони використовують промислові контролери Ruida (повністю сумісні з LightBurn), поширені стандартні компоненти, які можна знайти на Amazon, та великі наскрізні дверцята для аркушів великого формату.
Втім, контроль якості може бути непослідовним. Ви платите не за відшліфований споживчий досвід — ви платите за сиру сталь та скло.
“Податок майстра”: оцінка вашої здатності налаштовувати дзеркала та змінювати контролери
“Податок майстра” — це час, який ви витратите, щоб налаштувати машину. На відміну від настільних моделей, ці лазери часто прибувають із збитим вирівнюванням дзеркал після транспортування. Вам потрібно комфортно почуватися з послабленням гайок, запуском тестових імпульсів і коригуванням траєкторії променя.
Якщо високовольтна електроніка або механічне вирівнювання вас справді лякають, не купуйте ці машини. Але якщо ви впевнено користуєтесь гайковим ключем та мультиметром, вони забезпечують одну з найкращих окупностей інвестицій у галузі.
Обов’язкові оновлення: охолоджувачі та повітряна піддувка, які потрібно включити до бюджету одразу
“Цінник” на цих моделях вводить в оману. Включений “водяний насос” зазвичай є базовим акваріумним насосом, який не здатний належно охолодити 80W трубку під час тривалих різів — це призводить до перегріву та скорочення терміну служби трубки. Включена “повітряна піддувка” часто є слабким вентилятором, який не ефективно очищає дим, залишаючи обвуглені краї.
Щоб зробити OMTech або Monport дійсно готовими до виробництва, слід одразу запланувати додаткові витрати у розмірі приблизно $800–$1,000 на:
- Активний охолоджувач CW‑5200 (охолодження з використанням холодильного циклу).
- Справжній повітряний компресор (для чистіших різів).
- Покращений витяжний вентилятор лінійного типу.

Сценарій C: Професійна майстерня (швидкість, надійність і підтримка в США)
Цей сценарій стосується бізнесів, для яких лазер є основним джерелом доходу. Якщо машина простоює — ви втрачаєте гроші. Вам потрібні швидкість, точність та номер телефону, за яким можна звернутися, коли щось ламається.
Перехід до Thunder Laser, Aeon та Boss: що вам дає додаткові $4K
Перехід з OMTech на Thunder Laser Nova, Aeon Mira, або Boss Laser це значне підвищення ціни — часто на $4,000–$6,000 більше за аналогічну потужність.
Ви платите не за більшу “сиру” потужність, ви платите за сервомотори (замість крокових двигунів), лінійні напрямні, і — у більш дорогих конфігураціях —RF (радіочастотні) металеві трубки. Ці компоненти служать довше та краще зберігають калібрування при безперервній роботі 24/7. Допуски точніші, проводка чистіша, а системи безпеки — промислового рівня.
Фактор швидкості: чому продуктивність растрового гравіювання важливіша за потужність різання
Початківці зациклюються на потужності різання (у ватах). Професіонали — на швидкості гравіювання (у дюймах за секунду).
Якщо ваш бізнес займається гравіюванням термосів, шкіряних нашивок чи сланцевих підставок, головка лазера має рухатись взад-вперед тисячі разів. Бюджетні ступінчасті приводи можуть досягати максимум близько 500 мм/с і давати “дзвін” (хвилясті, нерівні лінії). Thunder Laser чи Aeon з гібридними сервоприводами можуть працювати на швидкості 1000 мм/с+ із чіткими, гострими результатами — фактично подвоюючи вашу щоденну продуктивність. У виробничій майстерні швидкість — це метрика, яка має значення.
Локальна підтримка: “Страховий поліс”, що рятує вас від тритижневої затримки з отриманням деталей
Найбільша перевага у сценарії C — підтримка з боку США.
Коли плата контролера виходить з ладу на безіменному імпорті, ви зазвичай залишаєтесь сам-на-сам з пошуком по форумах чи листуванням із заводом у Китаї — і чекаєте тижнями на заміну. Такі бренди, як Thunder, Aeon і Boss, тримають склади з деталями у США та мають англомовних техніків, які можуть допомогти вам через відеодзвінок.
Для хобіста чекати три тижні на деталь — неприємно. Для професійної майстерні це може стати катастрофою. Ті додаткові $4,000 — це по суті страхова премія від простою та інформаційної тиші.
Етап 4: Остання перевірка реальності перед замовленням
Ви маєте свій короткий список. Ви маєте свій бюджет. Ваш курсор нависає над “Додати до кошика”. Зупиніться.
Є велика різниця між машиною, що ріже демонстраційні файли на виставці, і тією, що підтримує роботу бізнесу протягом наступних п’яти років. Цей розрив рідко видно у технічних характеристиках — він проявляється у щоденних труднощах під час реального використання. Перед тим як вкладати гроші, пропустіть ваш основний вибір через три фінальні фільтри. Це запобіжні заходи, що відокремлюють інструмент, який приносить прибуток, від важкого та дорогого гаражного “експоната”.
Доступ до обслуговування: 60‑секундна перевірка, що може врятувати вас від тижня простою
Обслуговування лазера — це не “колись потім”, а щотижнева необхідність. Пара, що утворюється з клею та деревних смол, швидко осідає на оптиці: приблизно 1–2 грами на тиждень. Якщо для очищення дзеркал потрібно 30 хвилин розбирання, ви почнете пропускати це. А коли пропускаєте, той наліт запікається у покриття лінзи, забирає ~30% потужності та зрештою тріскає оптику.
Тест: Запитайте у продавця або подивіться відео реального користувача. Чи можете ви отримати доступ, зняти, протерти та встановити назад Дзеркало 1, Дзеркало 2 та фокус-лінзу менш ніж за 60 секунд сукупно?
Якщо ні — відмовтесь.
- Дзеркало 1 (з боку трубки): Вам потрібні бокові дверцята доступу. Ідеально — щоб можна було повернути стопорне кільце й витягти дзеркало менш ніж за 15 секунд. (OMTech та Gweike зазвичай проходять тест; Glowforge часто провалює, ховаючи оптику за панелями.)
- Дзеркало 2 (на порталі): Шукайте кришку, що відкривається вгору. Ви повинні мати змогу почистити її ватною паличкою без зняття кріплення. Якщо потрібно відкручувати вентиляційний канал тільки щоб дістатися до неї (поширено на старих моделях Monport), ви щоп’ятниці платите “податок на обслуговування”.
- Дзеркало 3 і Лінза (Лазерна голівка): Це критичне місце. Ви повинні мати змогу опустити стіл, зняти кільце сопла і щоб лінза безпечно випала вам у руку менш ніж за 20 секунд. Порада від професіонала: При складанні переконайтеся, що лінза повернута “випуклою стороною догори”. Якщо вам потрібен шестигранний ключ лише для доступу до лінзи — тест провалено.

Рішення “Купи добре або купи двічі”
Машина за $3,000 ніколи не коштує просто $3,000 — це аванс на майбутні ремонти. Машина за $8,000, навпаки, часто обходиться дешевше у п’ятирічній перспективі. Ця матриця показує повну вартість володіння (TCO), приховану за ціною на етикетці.
Визначте стовпчик, який найкраще відповідає машині з вашого короткого списку:
| Розмір | Бюджетна збірка (Сценарій B) | Професійний робочий кінь (Сценарій C) |
|---|---|---|
| Початкова вартість | $2 000 – $4 000 | $6 000 – $10 000 |
| Ресурс трубки | 1k–2k годин (Скляний CO2) | 10k+ годин (RF метал/високоякісне скло) |
| Орієнтовний простій/рік | 15 днів (очікування запчастин) | 2 дні (локальна підтримка/кращий контроль якості) |
| Щотижневе обслуговування | 2 години (ручне вирівнювання) | 30 хвилин (герметична оптика/кращі напрямні) |
| Вартість заміни (4-й рік) | $1,000+ (Нова трубка + блок живлення) | $0 (Джерело з тривалим ресурсом) |
| Залишкова вартість | 40 % від початкової ціни | 70% від початкової ціни |
| 5-річна сукупна вартість володіння (TCO) | $19 000+ (вкл. втрачені оплачувані години) | $7 000 (низькі витратні матеріали) |
Якщо ви керуєте хобі-майстернею, бюджетний варіант підходить — ваш час “безкоштовний”. Якщо ви керуєте бізнесом, простої через “дешеву” машину зітруть різницю в ціні порівняно з “дорогою” менш ніж за перші 18 місяців.
Контрольний список: Будьте готові розпочати різання протягом 48 годин після доставки
Найнебезпечніший час для власника лазера — перший тиждень. Без потрібних витратних матеріалів машина простоює, поки спливає термін повернення. І якщо ви не перевірите оптику одразу, будь-які пошкодження під час доставки стануть вашою проблемою.
Дотримуйтеся цього графіка, щоб або запустити роботу, або швидко повернути несправний прилад.
День 0: Підготовка до прибуття (2 години)
- Рідини: Купіть 2 галони дистильованої води (для чиллера) та ізопропіловий спирт 90% (для оптики).
- Набір для оптики: Майте під рукою папір для лінз та термопапір (чековий папір) для тестування вирівнювання.
- Живлення: Переконайтеся, що у вас є виділена електрична лінія 20A (110В/220В залежно від моделі). Спільне використання з холодильником або компресором призведе до спрацювання автоматів і зіпсує якість різу.
День 1: Розпакування та огляд (4 години)
- Тест «струсу»: Перед заповненням чиллера огляньте лазерну трубку на наявність внутрішніх тріщин. Якщо ви чуєте дзвін скла, коли злегка похитуєте трубку, відмовтеся від прийому доставки.
- Тест на витік: Підключіть воду, увімкніть насос і зачекайте 30 хвилин. Перевірте кінці трубки та дно корпусу.
- 60-секундне очищення: Виконайте перевірку технічного стану, яку ви дослідили у Кроці 1.
- Вирівнювання: Скористайтеся термопапером для перевірки траєкторії променя у всіх чотирьох кутах столу.
День 2: Перевірка (2 години)
- Тест рами: Виконайте векторний різ по дереву зі швидкістю 10 мм/с при потужності 90%.
- Результат: Краї мають бути золотисто-коричневими, а не чорними від підпалювання. Лінія різу має бути вертикальною, а не під кутом.
- Тест на міцність: Запустіть машину на 3 години. Слідкуйте за температурою (утримуйте нижче 22°C/71°F). Якщо вона перегрівається або втрачає фокус, поверніть прилад.
Фінальний різ
На початку цього посібника ми запитували, чи ви створюєте майстерню, чи просто купуєте інструмент. Різниця не в бренді, який вибито на корпусі, а в рівні підготовки власника.
Дотримуючись цієї чотириетапної схеми, ви не просто купили лазер — ви підготували себе до успіху. Ви визначили потреби в матеріалах, розрахували необхідну потужність, встановили протоколи безпеки та виявили приховані витрати на володіння. Ви більше не сподіваєтеся на хороший прилад — ви зробили обґрунтовану покупку.
Дослідження завершено. Контрольний список готовий. Настав час різати. Якщо ви хочете отримати практичну допомогу для підбору технології під свій робочий процес, сміливо зв’язатися з нами щоб отримати індивідуальні рекомендації щодо лазерних систем.

VI. Поширені запитання
1. Чи можуть лазерні різаки різати метал?
Так — деякі лазерні різаки можуть різати метал, але це залежить від типу та потужності лазера. Волоконні лазери та потужні CO2-системи зазвичай можуть різати різні метали, включно з нержавіючою сталлю, алюмінієм та міддю. Для товстих листів або більш вимогливих завдань підійдуть промислові волоконні машини, такі як Одностільцева волоконна лазерна різальна машина рекомендуються.
2. Які матеріали може різати CO2-лазер?
Поширені матеріали: дерево, акрил, шкіра, тканина, папір і деякі види пластику. Однак CO2-лазери, як правило, не підходять для різання металу, якщо вони не є дуже потужними та спеціально розробленими для цього. Їх також не рекомендується використовувати для різання ПВХ або інших матеріалів, що виділяють токсичні пари при нагріванні.
3. Наскільки точні лазерні ріжучі верстати?
Однією з найбільших переваг лазерних верстатів для різання є їхня точність. Високоякісні лазерні різальні машини можуть створювати надзвичайно дрібні деталі з допусками до 0,001 дюйма (0,025 мм). Реальна точність залежить від таких факторів, як якість променя, жорсткість і стабільність машини, а також точність системи керування рухом.