
پینل بینڈر کو اکثر پریس بریک کے تیز تر متبادل کے طور پر بیان کیا جاتا ہے۔ یہ وضاحت نامکمل ہے۔.
2022 کی ایک ورکشاپ رپورٹ میں دی فیبریکیٹر پینل بینڈر کی پیداوار اوسطاً چار سے پانچ سیکنڈ فی موڑ (بینڈ) بتائی گئی۔ یہ اعداد و شمار متاثر کن ہیں، لیکن صرف بلیڈ کی رفتار پیداواری فرق کی وضاحت نہیں کرتی۔ شیٹ میٹل کے پرزے کو لوڈ، سپورٹ، لوکیٹ، گھمانے، پلٹنے اور پہلے سے بنے ہوئے فلینجز کے ارد گرد سے صاف کرنے کی بھی ضرورت ہوتی ہے۔ ہر دستی عمل وقت کا اضافہ کرتا ہے اور غلطی کا ایک اور موقع پیدا کرتا ہے۔.
ایک پینل بینڈر اس پورے راستے کو بدل دیتا ہے۔ یہ بلینک کو سپورٹ کرتا ہے، اسے خود بخود پوزیشن میں لاتا ہے، پروگرام شدہ موڑ کی لائن کو کلیمپ کرتا ہے، کھلے ہوئے کنارے کو فولڈ کرتا ہے، اور اگلے موڑ کے لیے پرزے کو دوبارہ پوزیشن میں لاتا ہے۔ جب جیومیٹری مطابقت رکھتی ہو، تو ایک ہی لوڈ اور ایک ان لوڈ کے ساتھ ایک کنٹرولڈ ترتیب میں کئی موڑ مکمل کیے جا سکتے ہیں۔.
یہ مضمون وضاحت کرتا ہے کہ یہ عمل کیسے کام کرتا ہے، کون سے پرزے اس سے سب سے زیادہ فائدہ اٹھاتے ہیں، اس کی حدود کہاں ظاہر ہوتی ہیں، اور پریس بریک کب بہتر انتخاب رہتا ہے۔.
پینل بینڈر کیا ہے؟
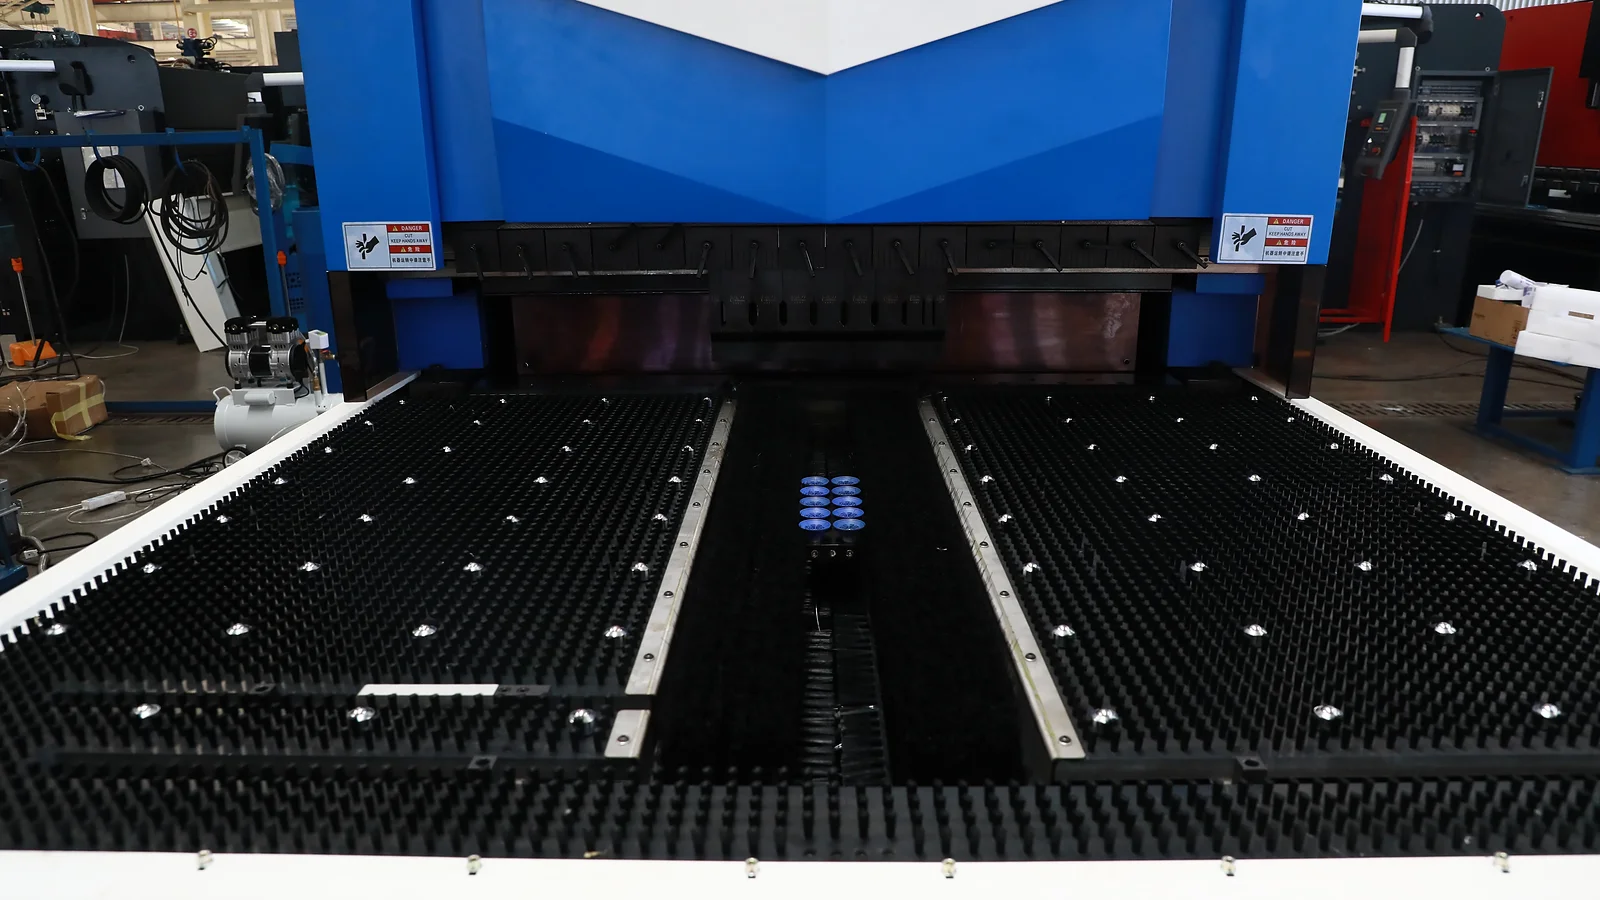
پینل بینڈر ایک خودکار شیٹ میٹل فولڈنگ سسٹم ہے جسے بنیادی طور پر پتلے، چوڑے پینلز کے لیے ڈیزائن کیا گیا ہے جن میں متعدد سیدھے موڑ ہوتے ہیں۔ آپریٹر سے ہر اسٹروک سے پہلے شیٹ کو پنچ اور ڈائی کے سامنے پیش کرنے کا مطالبہ کرنے کے بجائے، مشین ورک پیس کو سپورٹ رکھتی ہے جبکہ ایک مینیپولیٹر، بلینک ہولڈر، اور موڑنے والے بلیڈ ایک پروگرام شدہ ترتیب کو انجام دیتے ہیں۔.
اس کے آپریشن کا خلاصہ چار افعال میں کیا جا سکتا ہے:
- سپورٹ (سہارا دینا): بلینک سائیکل کے دوران خلا میں لٹکے رہنے کے بجائے کام کرنے والی سطح پر ٹکا رہتا ہے۔.
- پوزیشن (مقام پر لانا): ایک مینیپولیٹر شیٹ کو تب تک آگے بڑھاتا یا گھماتا ہے جب تک کہ مطلوبہ موڑ کی لائن فولڈنگ اسٹیشن تک نہ پہنچ جائے۔.
- کلیمپ: ایک بلینک ہولڈر مرکزی پینل کو موڑ کی لائن کے ساتھ محفوظ کرتا ہے۔.
- فولڈ (موڑنا): ایک اوپری یا نچلا بلیڈ کلیمپ کیے گئے کنارے کے گرد کھلے ہوئے فلینج کو بناتا ہے۔.
اس کے بعد مشین اس لوپ کو دہراتی ہے: پوزیشن، کلیمپ، فولڈ، اور دوبارہ پوزیشن۔.
A بلینک فارمنگ سے پہلے کی فلیٹ کٹی ہوئی شیٹ ہے۔ ایک فلینج وہ حصہ ہے جو موڑ سے آگے بڑھتا ہے۔ کرنے کے لیے حوالہ ایک بلینک (خالی شیٹ) کا مطلب اسے کسی معلوم پوائنٹ کے خلاف رکھنا ہے تاکہ مشین ہر موڑ کو درست طریقے سے لگا سکے۔.
پینل بینڈر کی اصل پیداوار صرف ایک تیز موڑنے والا اسٹروک نہیں ہے۔ یہ ایک بلاتعطل اور دہرایا جانے والا عمل ہے جس میں ہینڈلنگ اور موڑنا ایک ہی پروگرام کا حصہ ہوتے ہیں۔.
پینل بینڈر پریس بریک سے کیسے مختلف ہے
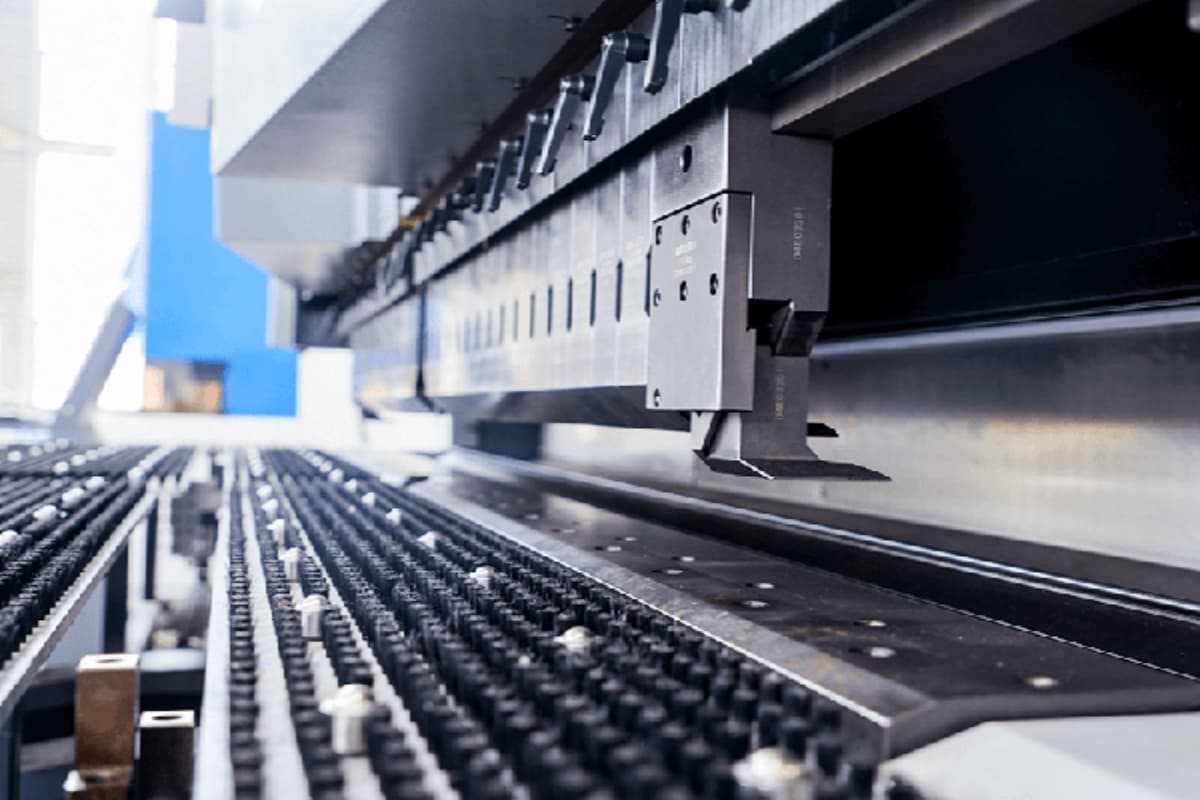
ایک پریس بریک عام طور پر پنچ اور ڈائی کے درمیان شیٹ میটাল کو موڑتا ہے۔ پرزہ بیک گیج کے خلاف رکھا جاتا ہے، پنچ نیچے آتا ہے، اور مٹیریل ڈائی اوپننگ. میں خم کھاتا ہے۔ اسٹروکس کے درمیان، ایک آپریٹر یا روبوٹ کو ورک پیس کو باہر نکالنا، سہارا دینا، گھمانا، الٹنا اور دوبارہ جگہ پر رکھنا ہوتا ہے۔.
ایک پینل بینڈر اس عمل کو مختلف طریقے سے ترتیب دیتا ہے۔ بلینک ہولڈر شیٹ کو کلیمپ کرتا ہے، جس سے ایک کنارہ کھلا رہ جاتا ہے۔ پھر ایک موڑنے والا بلیڈ اس پکڑے ہوئے کنارے کے گرد گھوم کر فلانج بناتا ہے۔ آپریشن کے دوران پینل کا زیادہ تر حصہ سہارے پر رہتا ہے۔.
یہ فرق پیداواری راستے کو تبدیل کر دیتا ہے۔.
دستی طور پر چلنے والے پریس بریک پر، چار طرفہ پینل کو عام طور پر الگ الگ پیشکشوں کے سلسلے کے طور پر پروسیس کیا جاتا ہے: تلاش کرنا، موڑنا، پیچھے ہٹانا، گھمانا، سہارا دینا، اور دوبارہ تلاش کرنا۔ ایک پینل بینڈر مطابقت پذیر موڑوں کو ایک مربوط ترتیب کے طور پر لیتا ہے۔ مینیپولیٹر فیڈز اور گردشوں کو انجام دیتا ہے جبکہ مشین بلینک پر کنٹرول برقرار رکھتی ہے۔.
نتیجہ بار بار دستی ہینڈلنگ پر کم انحصار ہے۔ یہ خاص طور پر تب قیمتی ہوتا ہے جب پینل چوڑا ہو، متوازن کرنے میں مشکل ہو، یا گیج کے خلاف سیدھا رکھنے میں دشواری ہو۔.
تاہم، موازنہ صرف “آٹومیٹڈ بمقابلہ دستی” نہیں ہے۔ جدید پریس بریکس میں شامل ہو سکتے ہیں روبوٹک ہینڈلنگ, ، خودکار ٹول چینجنگ، اینگل کی پیمائش، اور دیگر آٹومیشن۔ ان کا بنیادی بنانے کا طریقہ اب بھی غیر معمولی پروفائلز، موٹے میٹریل، خصوصی ٹूलز، اور ایسے پرزوں کے لیے زیادہ لچک فراہم کرتا ہے جو پینل بینڈر کے طے شدہ ہیرا پھیری کے راستے سے نہیں گزر سکتے۔.
عملی لحاظ سے، ایک پریس بریک انتہائی لچکدار تشکیل کے عمل سے شروع ہوتا ہے۔ ایک پینل بینڈر کنٹرول شدہ پارٹ-فلو سسٹم سے شروع ہوتا ہے۔.
شیٹ کو سہارا دینا کیوں ضروری ہے
ایک چوڑی شیٹ کو سنبھالنا مشکل ہو سکتا ہے، یہاں تک کہ جب وہ ہلکی ہو۔ بغیر سہارے والے حصے جھک جاتے ہیں، جیسے جیسے فلانجز اوپر اٹھتے ہیں کشش ثقل کا مرکز بدل جاتا ہے، اور آپریٹر کو موڑنے والی لائن کو درست طریقے سے حوالہ دیتے ہوئے مواد کو اٹھانا پڑ سکتا ہے۔.
پینل کو سہارا دینا اس جسمانی مسئلے کو بدل دیتا ہے۔ بلینک ایک مستحکم سطح پر رہتا ہے جبکہ مینیپولیٹر اس کی پوزیشن قائم کرتا ہے اور ہولڈر موڑنے والی لائن کو محفوظ کرتا ہے۔ درستگی اس بات پر کم منحصر ہوتی ہے کہ آیا آپریٹر ہر چکر میں شیٹ کو ایک ہی اونچائی اور زاویہ پر پکڑتا ہے۔.
یہ بلیڈ کے حرکت کرنے سے پہلے ہی تکرار کو بہتر بناتا ہے۔ ایک بار جب ترتیب ثابت ہو جاتی ہے، تو ہر مطابقت پذیر بلینک اسی راستے پر چل سکتا ہے: حوالہ، فیڈ، کلیمپ، فولڈ، ریلیز، اور گھمانا۔.
مٹیریل کی موٹائی، سختی، گرین کی سمت، اور اسپرنگ بیک اب بھی نتیجے کو متاثر کرتے ہیں۔. اسپرنگ بیک یہ وہ معمولی لچکدار بحالی ہے جو موڑنے والی قوت کو ہٹانے کے بعد ہوتی ہے۔ پینل موڑنا ان متغیرات کو ختم نہیں کرتا، لیکن یہ دستی پیشکش اور سہارے کی وجہ سے ہونے والی زیادہ تر تبدیلیوں کو دور کر دیتا ہے۔.
یہ فائدہ کثیر موڑ والے کام پر بڑھ جاتا ہے۔ ایک موڑ بچانا معمولی ہے۔ ہر دہرائے جانے والے پرزے سے کئی لفٹیں، گیج رابطے، پلٹنا، اور واقفیت کی جانچ کو ہٹانا ایک ہی وقت میں تھرو پٹ، لیبر کی مانگ، اور مستقل مزاجی کو تبدیل کر سکتا ہے۔.
پینل موڑنے کے چکر میں ایک شیٹ کی پیروی کریں

ایک مستطیل کیبنٹ ڈور بلینک پر غور کریں جسے چاروں طرف سیدھے فلانجز کی ضرورت ہے۔ آپریٹر یا خودکار فیڈر اسے ایک بار لوڈ کرتا ہے۔ پھر مشین کو بلینک کو تلاش کرنا، ہر کنارے کو تشکیل دینا، اور پرزہ مکمل ہونے تک کنٹرول برقرار رکھنا ہوگا۔.
1. بلینک (خام ٹکڑے) کو لوڈ کرنا اور ریفرنسنگ کرنا
بلینک ایک معلوم سمت میں ورک ایریا میں داخل ہوتا ہے۔ لوڈنگ اسے مشین کے اندر رکھتی ہے؛ ریفرنسنگ ٹولنگ کے لحاظ سے اس کی درست پوزیشن کا تعین کرتی ہے۔.
یہ فرق اہم ہے۔ آٹومیشن کسی الٹے بلینک، غلط کٹی ہوئی شیٹ، یا غلط میٹریل کو درست نہیں کر سکتی۔ جب تک شناخت اور تصدیق قابل اعتماد نہ ہو، یہ ایک خراب ابتدائی حالت کو درستگی کے ساتھ دہراتی رہے گی۔.
ایک بار ریفرنس ہو جانے کے بعد، بلینک عام طور پر پروگرام شدہ ترتیب کے دوران مشین کے کنٹرول میں رہتا ہے۔ آپریٹر کو ہر موڑ (بینڈ) کے لیے دوبارہ لوکیشن سیٹ کرنے کی ضرورت نہیں ہوتی۔.
2. پہلی بینڈ لائن کو کلیمپ کرنا
مینیپولیٹر مطلوبہ بینڈ لائن کو فولڈنگ اسٹیشن تک لے جاتا ہے۔ بلینک ہولڈر نیچے آتا ہے اور مرکزی پینل کو محفوظ کر لیتا ہے جبکہ فلانج کو کھلا چھوڑ دیتا ہے۔.
فعال کلیمپنگ کی لمبائی کو بینڈ سے مطابقت رکھنی چاہیے اور بعد میں بننے والے فیچرز میں مداخلت سے گریز کرنا چاہیے۔ ایڈجسٹ ایبل یا سیگمنٹڈ کلیمپنگ ٹولز والی مشینوں پر، کام کی لمبائی اکثر خود بخود تبدیل ہو سکتی ہے۔ یہ جسمانی ٹول تبدیلیوں کو کم کرتا ہے، حالانکہ درست سیٹ اپ اور ترتیب کی منصوبہ بندی اب بھی ضروری ہے۔.
3. فلانج بنانا
شیٹ کے کلیمپ ہونے کے بعد، ایک بینڈنگ بلیڈ کھلے کنارے کو فولڈ کرتا ہے۔ ایک عام انتظام میں، ایک بلیڈ اوپر کی طرف موڑ بناتا ہے اور دوسرا نیچے کی طرف موڑ بناتا ہے۔.
دونوں سمتوں میں موڑنے کی صلاحیت ایک ترتیب کے دوران سب سے زیادہ قیمتی ہوتی ہے۔ مشین آپریٹر سے ورک پیس کو پلٹنے اور ہر بار موڑ کی سمت تبدیل ہونے کے بعد دستی طور پر سپورٹ کرنے کا مطالبہ کیے بغیر مخالف فلانجز تیار کر سکتی ہے۔.
4. ریلیز کرنا، گھمانا، اور دوبارہ پوزیشن میں لانا
بینڈ کے بعد، ہولڈر ریلیز ہو جاتا ہے اور مینیپولیٹر پرزے کو اگلے کنارے کی طرف فیڈ یا گھماتا ہے۔ یہ اپنے ریفرنس کو برقرار رکھتے ہوئے بلینک کو 90 یا 180 ڈگری پر گھما سکتا ہے۔.
یہ حرکات اس کام کی جگہ لیتی ہیں جس میں بصورت دیگر پرزے کو باہر نکالنا، موڑ کے دوران اس کا وزن اٹھانا، اگلا کنارہ تلاش کرنا، اور اس کنارے کو گیج کے خلاف رکھنا شامل ہوتا ہے۔.
جیومیٹری اب فیصلہ کن بن جاتی ہے۔ ہر نیا فلانج پہلے سے سیدھی شیٹ کو سہ جہتی (تھری ڈাইমেনশনাল) آبجیکٹ میں تبدیل کر دیتا ہے۔ بعد کی تمام حرکتوں کے دوران بنے ہوئے کناروں کو ہولڈر، بلیڈز، ٹیبل، اور مینیپولیٹر سے دور رہنا چاہیے۔ وہ موڑ جو فلیٹ بلینک پر آسان ہوتا ہے، قریبی فلانج بننے کے بعد ناقابل رسائی ہو سکتا ہے۔ اپنے CNC بینڈنگ اور شیٹ میটাল آٹومیشن پورٹ فولیو کی بنیاد پر، ADH Machine Tool پینل بینڈر کے ڈھانچے اور پیچیدہ پرزے کی جیومیٹری کے اپنے گائیڈ میں اس تعلق کا مزید جائزہ لیتا ہے۔.
لہذا پروگرام میں صرف بینڈ اینگلز (موڑ کے زاویے) ہی نہیں ہوتے۔ یہ ایک ایسی ترتیب کی بھی وضاحت کرتا ہے جو پہلے فولڈ سے آخری فولڈ تک رسائی اور کلیئرنس کو برقرار رکھتی ہے۔.
5. مکمل شدہ پرزے کو ان لوڈ کرنا
آخری بینڈ کے بعد، مشین تیار شدہ پرزے کو ہٹانے کے لیے پیش کرتی ہے۔ ایک آپریٹر اسے ان لوڈ کر سکتا ہے، یا کوئی روبوٹ، کنویئر، یا اسٹیکنگ سسٹم یہ کام سنبھال سکتا ہے۔.
اہم پیمانہ مکمل راستہ ہے: ایک لوڈ اور ایک ان لوڈ میں کئی خودکار پوزیشننگ، کلیمپنگ، اور فولڈنگ آپریشنز شامل ہو سکتے ہیں۔ یہ کسی ایک بلیڈ کی حرکت سے ایک سیکنڈ کا کچھ حصہ بچانے سے زیادہ اہم ہے۔.
آپریٹر اب بھی کیا کرتا ہے
پینل موڑنے (پینل بینڈنگ) سے بار بار ہاتھ سے کنٹرول کرنے کی ضرورت کم ہو جاتی ہے، لیکن یہ عمل کے بارے میں معلومات کی ضرورت کو ختم نہیں کرتا۔ مہارت دستی طور پر ہر موڑ کی پیروی کرنے سے ہٹ کر مکمل راستے کی منصوبہ بندی اور نگرانی کی طرف منتقل ہو جاتی ہے۔.
آٹومیشن کی سطح کے لحاظ سے، لوگ اب بھی درج ذیل کام کر سکتے ہیں:
- بلینک، میٹریل، اورینٹیشن، اور پروگرام کی تصدیق کرنا۔.
- ٹولنگ منتخب کریں اور بینڈ کے تسلسل کی توثیق کریں.
- اسپرنگ بیک (springback) اور جہتی اصلاحات کا حساب رکھنا۔.
- پہلے حصے کا معائنہ کرنا اور اسے منظور کرنا۔.
- معیار کی نگرانی کرنا اور الارمز یا استثنائی صورتحال پر ردعمل دینا۔.
- بلینکس لوڈ کرنا، پرزے ان لوڈ کرنا، یا ڈاؤن اسٹریم فلو کا انتظام کرنا۔.
دستی طور پر لوڈ کیے جانے والے پینل بینڈر پر، آپریٹر بلینک کو رکھ سکتا ہے اور تیار شدہ پرزے کو ہٹا سکتا ہے جبکہ مشین تمام اندرونی پوزیشننگ اور فارمنگ کا کام انجام دیتی ہے۔ لہذا “دستی” (Manual) کا مطلب ہاتھ سے کنٹرول شدہ موڑنے کے بجائے میٹریل لوڈنگ ہو سکتا ہے۔.
ایک نیم خودکار سیل منتخب کردہ بنیادی کاموں کو فیڈرز، کنویئرز، یا روبوٹس میں منتقل کر دیتی ہے۔ ایک مکمل خودکار سیل بلینکس کو حاصل کر سکتی ہے، پرزوں کو شکل دے سکتی ہے، اور آؤٹ پٹ کو ہٹا یا اسٹیک کر سکتی ہے۔ تب بھی، پروگرامنگ، تصدیق، دیکھ بھال، استثنائی صورتحال کی بحالی، اور معائنہ ضروری رہتے ہیں۔.
کم چھونے کا مطلب مہارت میں کمی نہیں ہے۔.
پینل بینڈرز کہاں بہترین کارکردگی دکھاتے ہیں
بہترین پینل بینڈر پرزے ایک قابل شناخت پیٹرن رکھتے ہیں: نسبتاً پتلے، وسیع بلینکس جن کا مرکزی حصہ مستحکم ہو، کناروں کے ارد گرد کئی قابل رسائی سیدھے موڑ ہوں، اور پروگرامنگ اور سیٹ اپ کے کام کو دوبارہ استعمال کرنے کے لیے کافی پیداواری حجم ہو۔ ان ایپلی کیشنز کے لیے CNC پر مبنی بینڈنگ اور شیٹ میٹل آٹومیشن کے خواہشمند مینوفیکچررز کے لیے، ایک ADH مشین ٹول پینل بینڈر زیادہ کارکردگی اور تکرار پذیری کی طرف ایک عملی اگلا قدم پیش کرتا ہے۔.
عام مثالوں میں شامل ہیں:
- ٹرے اور کم گہرے ڈبے (شیلوز باکسز)۔.
- کابینہ کے دروازے، سائیڈ پینلز، شیلف، اور کور۔.
- مندرجہ ذیل شعبوں میں، موڑنے کے مراکز مؤثریت میں تقریباً بے مثال ہیں، اور زیادہ سے زیادہ قدر فراہم کرتے ہیں: اور رسائی پینلز۔.
- ایپلائنس پینلز اور آرائشی کور۔.
- ڈبے نما پرزے جن کے کناروں پر فلینجز، ریٹرنز، یا ہیمز ہوں جو مشین کے انویلپ (جگہ) میں فٹ آتے ہوں۔.
مصنوعات کے نام اکیلے مطابقت کا ثبوت نہیں دیتے۔ ایک کیبنٹ کا دروازہ مثالی ہو سکتا ہے، جبکہ گہری دیواروں، رکاوٹ والے ریٹرنز، خصوصی اشکال، یا ہارڈویئر کی خصوصیات والا دوسرا دروازہ شاید نہ ہو۔.
سب سے زیادہ مفید امیدوار عام طور پر چار خصوصیات کو یکجا کرتے ہیں۔.
متعدد اطراف پر کئی موڑ (بینڈز)
خودکار پوزیشننگ میں قدر پیدا کرنے کے زیادہ مواقع ہوتے ہیں جب کسی پرزے کو پریس بریک پر کئی بار گھمانے، پلٹنے، اور گیج رابطوں کی ضرورت ہو۔ ایک بڑے پینل کے گرد پھیلے ہوئے چار موڑ، ایک قابل رسائی کنارے پر چھ سادہ موڑوں سے زیادہ فائدہ مند ہو سکتے ہیں۔.
ظاہر کرنے والا میٹرک صرف موڑوں کی تعداد نہیں ہے۔ یہ ان دستی مداخلتوں کی تعداد ہے جنہیں عمل ختم کر سکتا ہے۔.
ایک مستحکم اور قابل رسائی جیومیٹری
مشین کو بلینک (خام دھات) کو پکڑنے اور حوالہ دینے کے لیے کافی مسلسل شیٹ کی ضرورت ہوتی ہے۔ موڑنے والی لائنیں قابل رسائی ہونی چاہئیں، جبکہ پہلے سے بنے ہوئے فلینجز کو ٹولنگ اور ڈھانچے سے دور رہنا چاہیے۔.
چوڑے مرکزی چہرے اور سیدھے کنارے کے موڑ سازگار ہوتے ہیں کیونکہ وہ پرزے کو گھمانے کے دوران سہارا دینے اور کنٹرول میں رکھنے کی اجازت دیتے ہیں۔.
صرف بڑے بیچوں کے بجائے دہرائے جانے والے خاندان
پینل موڑنے کے لیے کلاسک بڑے پیمانے پر پیداوار کی ضرورت نہیں ہے۔ ایک ورکشاپ ایک ہفتے میں تنگ کیبنٹ سائیڈز، اگلے ہفتے چوڑے کورز، اور بعد میں دوبارہ پرانی پیمائش والے پرزے بنا سکتی ہے۔ اگر یہ پرزے مواد، ٹولنگ، اور موڑنے کی منطق میں مماثلت رکھتے ہیں، تو وہ ایک بار بار آنے والا خاندان بناتے ہیں۔.
ثابت شدہ پروگراموں اور ترتیبوں کو پھر پورے خاندان میں دوبارہ استعمال کیا جا سکتا ہے۔ کئی درمیانے درجے کے بیچ ایک بڑے آرڈر کے مقابلے میں آٹومیشن کو زیادہ مؤثر طریقے سے درست ثابت کر سکتے ہیں جو کبھی دوبارہ نہیں آتا۔.
کوئی عالمگیر کم از کم مقدار نہیں ہے۔ بریک ایون کا انحصار ہر ٹکڑے سے ہٹائی گئی محنت، تکرار کی تعدد، سیٹ اپ اور پروگرامنگ کے اخراجات، اور اس بات پر ہے کہ آیا موڑنا پہلے ہی ایک رکاوٹ ہے۔.
زیادہ ہینڈلنگ یا معیار کا خطرہ
چوڑے آرائشی پینل ہر بار اٹھائے جانے، گھمائے جانے، سرکائے جانے یا ٹکرائے جانے پر خطرے میں ہوتے ہیں۔ کنٹرولڈ ہینڈلنگ کھرچنے، غلط سمت، اور غیر مستقل گیج رابطے کے مواقع کو کم کر سکتی ہے۔.
آٹومیشن بے عیب سطح کی ضمانت نہیں دیتی۔ کلیمپس، سپورٹس، بلیڈز، گندگی، اور حفاظتی فلم اب بھی پرزے پر نشان ڈال سکتے ہیں۔ تاہم، ایک کنٹرولڈ راستہ بار بار دستی ہینڈلنگ کے مقابلے میں کم نقصان دہ رابطے پیدا کر سکتا ہے۔.
یہی منطق عملے پر بھی لاگو ہوتی ہے۔ بڑے پتلے پینل بھاری نہیں ہو سکتے، لیکن وہ عجیب ہوتے ہیں۔ خودکار ہیرا پھیری آپریٹر کو شیٹ کو جسمانی طور پر پوزیشن میں لانے کے بجائے لوڈنگ، معائنہ، اور عمل کے کنٹرول پر توجہ مرکوز کرنے دیتی ہے۔.
جیومیٹری اور مواد کی حدود
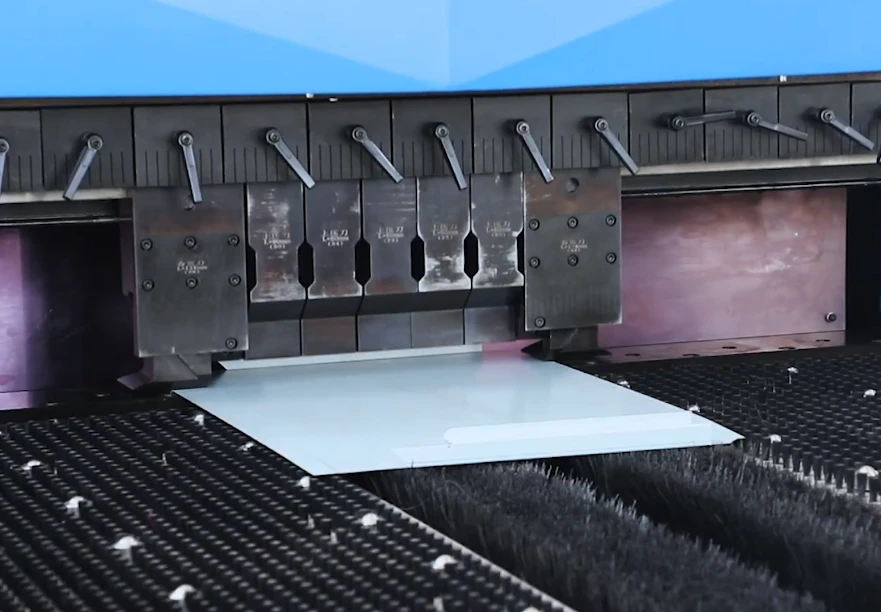
ایک بلینک مشین کی شائع شدہ لمبائی اور موٹائی کی درجہ بندی میں فٹ ہو سکتا ہے لیکن اصل موڑنے کی ترتیب کے دوران ناکام ہو سکتا ہے۔ مشین کو اسے پکڑنا، حوالہ قائم کرنا، ہر موڑ تک پہنچنا، بدلتی ہوئی شکل کو گھمانا، تصادم سے بچنا، اور آخری آپریشن تک کنٹرول برقرار رکھنا چاہیے۔.
شائع شدہ صلاحیت الگ الگ حدود کو بیان کرتی ہے۔ پیداواری مطابقت کے لیے ضروری ہے کہ پرزہ ایک ہی وقت میں ان سب کے اندر رہے۔.
موٹائی اور مواد
پینل بینڈرز بنیادی طور پر پتلی شیٹ سے منسلک ہوتے ہیں، حالانکہ درست صلاحیت مشین، موڑ کی لمبائی، مواد کے گریڈ، اور ٹولنگ کے لحاظ سے مختلف ہوتی ہے۔ کچھ شائع شدہ گائیڈز ہلکے اسٹیل کے لیے 0.4–3.0 ملی میٹر، سٹینلیس اسٹیل کے لیے 0.4–2.0 ملی میٹر، اور ایلومینیم کے لیے 0.5–4.0 ملی میٹر کی تقریباً حدود بتاتی ہیں۔ یہ مثالیں ہیں، آفاقی حدود نہیں۔.
برابر موٹائی کی دو شیٹس کو مختلف فارمنگ فورسز اور اسپرنگ بیک اصلاحات کی ضرورت ہو سکتی ہے۔ اس لیے سٹینلیس اسٹیل، ایلومینیم، اور ہلکے اسٹیل کا الگ الگ جائزہ لیا جانا چاہیے۔ درست جانچ کے لیے مینوفیکچرر کے مواد سے متعلق مخصوص صلاحیت کے ڈیٹا کا استعمال کریں جو اصل موڑ کی لمبائی اور مطلوبہ رداس کے لیے ہو۔.
اگلے مرحلے کے لیے، ADH مشین ٹول کے CNC موڑنے اور شیٹ میٹل آٹومیشن پورٹ فولیو کو اس کے ڈاؤن لوڈ کے قابل بروشر, میں دیکھیں، پھر متعلقہ مشین کی تفصیلات کا اپنے مواد، موڑ کی لمبائی، اور رداس کی ضروریات کے ساتھ موازنہ کریں۔.
بلینک کا سائز، وزن، اور گردش
زیادہ سے زیادہ لمبائی اور چوڑائی یہ ظاہر کرتی ہے کہ آیا ایک فلیٹ بلینک کام کے علاقے میں داخل ہو سکتا ہے۔ وہ یہ ثابت نہیں کرتے کہ یہ گھوم سکتا ہے۔.
موڑ کے دوران، بلینک کا ترچھا حصہ کسی بھی سائیڈ کے طول و عرض سے بڑے علاقے میں گھومتا ہے۔ ہر نیا فلانج اس دائرہ کار کو تبدیل کرتا ہے۔ مینیپولیٹر کو پوزیشن کھوئے بغیر بڑھتے ہوئے پرزے کو تیز، بند، اور تھامنا بھی چاہیے۔.
ایک حقیقت پسندانہ جائزے میں بلینک کے طول و عرض، ترچھے گھماؤ، تیار شدہ پرزے کا وزن، گرفت کا علاقہ، اور پورے پروگرام شدہ حرکت کے دوران کلیئرنس شامل ہے۔.
چھوٹے فلانجز اور گہری دیواریں
بہت چھوٹے فلانجز مستحکم کلیمپنگ یا بلیڈ تک رسائی کے لیے ناکافی مواد چھوڑ سکتے ہیں۔ کچھ صنعتی رہنمائی تقریباً 8–10 ملی میٹر کو ایک عام چیلنج زون کے طور پر شناخت کرتی ہے، لیکن اصل کم از کم حد مشین اور پرزے کے لحاظ سے مخصوص ہوتی ہے۔.
لمبے فلانجز اس کے برعکس مسئلہ پیدا کرتے ہیں۔ ایک گہری دیوار اگلی گردش کے دوران بلیڈ، ہولڈر، سپورٹ کی سطح، مینیپولیٹر، یا فریم سے ٹکرا سکتی ہے۔ موڑنے کی ترتیب کو تبدیل کرنے سے کبھی کبھی راستہ کھل سکتا ہے، لیکن مخالف گہری دیواریں یا اندرونی موڑ ہر ممکن ترتیب کو بند کر سکتے ہیں۔.
ہیمز، ریٹرنز، کٹ آؤٹس، اور بے قاعدہ کنارے
ایک ہیم کنارے کو شیٹ کے خلاف یا اس کے قریب موڑتا ہے، عام طور پر ایک ابتدائی تیز موڑ اور بند کرنے کے عمل کے ذریعے۔ مشین کو دونوں مراحل کے لیے کافی کلیئرنس اور مناسب ٹولنگ کی ضرورت ہوتی ہے۔ یہ پہلا موڑ تو بنا سکتی ہے لیکن تصادم یا نشانات کے بغیر ہیم کو بند نہیں کر سکتی۔.
کٹ آؤٹس گرفت اور حوالہ دینے میں مداخلت کر سکتے ہیں۔ ایک بڑا سوراخ مینیپولیٹر کے ترجیحی رابطے کے علاقے کو ہٹا سکتا ہے، جبکہ حوالہ والے کنارے کے ساتھ ایک کٹ نشان مقام کو کمزور کر سکتا ہے۔ موڑ کے قریب سوراخ مسخ ہو سکتے ہیں، اور بے قاعدہ بیرونی پروفائلز گردش کے دوران غیر مستحکم ہو سکتے ہیں۔.
خصوصی ٹولز یا پکڑنے کے طریقے ان میں سے کچھ معاملات کو حل کر سکتے ہیں، لیکن وہ لاگت میں اضافہ کرتے ہیں اور ان پرزوں کی تعداد کو کم کر سکتے ہیں جو سیٹ اپ کا اشتراک کرتے ہیں۔.
لیپت، پہلے سے پینٹ شدہ، اور کاسمیٹک مواد
مواد کی تکمیل عمل کی مطابقت کا حصہ ہے۔ پینٹ موڑ کے باہر کی طرف پھیلتا ہے اور اندر کی طرف سکڑتا ہے۔ ایک غیر موزوں رداس کوٹنگ کو توڑ یا جھریوں کا شکار کر سکتا ہے، تب بھی جب دھات خود درست رہے۔.
ایلومینیم کی سطحیں کلیمپ یا سپورٹ کے نشانات لے سکتی ہیں۔ حفاظتی فلم رگڑ کو کم کر سکتی ہے لیکن یہ رگڑ کو بھی تبدیل کر سکتی ہے، کنارے پر اکٹھی ہو سکتی ہے، یا گرفت کو کم مستقل بنا سکتی ہے۔.
درست تشخیص مکمل رابطے کے نقشے کی پیروی کرتی ہے: لوڈنگ کی سطح، سپورٹ، گرفت کے پوائنٹس، گردش کا راستہ، کلیمپ، اور موڑنے والے ٹولز۔ پروڈکشن ٹرائلز میں اصل مرکب، سختی، موٹائی، کوٹنگ، فلم، اناج کی سمت، اور کاسمیٹک معیار کا استعمال کرنا چاہیے۔.
جب پریس بریک ایک بہتر انتخاب ہو
جب کام میں استثنائی صورتیں زیادہ ہوں تو پریس بریک عام طور پر زیادہ عملی راستہ پیش کرتا ہے۔.
یہ موٹے مواد، کم مقدار والے کسٹم پرزوں، غیر معمولی پروفائلز، تنگ آفسیٹس، ٹیپرڈ کناروں، بند یا نیم بند حصوں، اور ایسے کام کے لیے مضبوط رہتا ہے جس میں خصوصی پنچ یا ڈائی کی ضرورت ہو۔ ایک تجربہ کار آپریٹر کسی مشکل پرزے کو ان طریقوں سے دوبارہ پوزیشن میں لا سکتا ہے جو ایک فکسڈ پینل بینڈر مینیپولیٹر شاید نہ کرنے دے۔.
اس لچک کی واضح اقتصادی قدر ہے۔ ایک بار استعمال ہونے والے بریکٹ کے لیے، دستیاب ٹولنگ کا انتخاب کرنا اور ہر موڑ کو دستی طور پر سیٹ کرنا، اس خودکار ترتیب کو تیار کرنے اور توثیق کرنے سے زیادہ تیز ہو سکتا ہے جو دوبارہ کبھی استعمال نہیں ہوگی۔.
پریس بریک اکثر درج ذیل صورتوں میں ترجیحی ہوتا ہے:
- مواد یا موڑ کی لمبائی پینل بینڈر کی صلاحیت سے زیادہ ہو۔.
- گہری دیواریں یا واپسی کے کنارے گردش اور ٹول تک رسائی کو روکتے ہوں۔.
- پرزوں کو خصوصی فارمنگ ٹولز یا پیچیدہ پروفائلز کی ضرورت ہو۔.
- ڈیزائن اکثر تبدیل ہوتے ہوں اور پروگرامز کی دوبارہ استعمال کی قدر بہت کم ہو۔.
- بیچ کا سائز کم ہو اور دستی ہینڈلنگ محدود ہو۔.
- ہر ڈرائنگ پر ایک مختلف استثنائی صورت کو سنبھالنے کے لیے آپریٹر کے فیصلے کی ضرورت ہو۔.
دستی شمولیت خود بخود ضیاع نہیں ہے۔ ہائی مکس ماحول میں، یہ اکثر پیداواری لچک کا ذریعہ ہوتی ہے۔.
“یونیورسل ٹولنگ” کا مطلب لامحدود صلاحیت کیوں نہیں ہے
بہت سے پینل بینڈر مطابقت پذیر طول و عرض کی وسیع رینج میں عام ٹولنگ کا انتظام استعمال کرتے ہیں۔ خودکار ایڈجسٹمنٹ فعال کام کی لمبائی کو تبدیل کر سکتی ہے اور ٹول کی تلاش، سیدھ، اور جسمانی تبدیلی کو کم کر سکتی ہے۔.
یہ ایک بڑا فائدہ ہے، لیکن “یونیورسل” کا مطلب غیر محدود نہیں ہے۔ ٹولز اب بھی جسمانی جگہ گھیرتے ہیں۔ بلیڈز کو اب بھی رسائی کی ضرورت ہوتی ہے۔ مواد کی اب بھی موٹائی، رداس، اور تشکیل کی حدود ہوتی ہیں۔ خصوصی پروفائلز کے لیے مخصوص ٹولنگ، ثانوی آپریشن، یا پریس بریک کی ضرورت ہو سکتی ہے۔.
خودکار سیٹ اپ یہ بھی فیصلہ نہیں کر سکتا کہ آیا کوئی ترتیب قابل عمل ہے یا نہیں۔ پروگرامر کو یہ طے کرنا ہوگا کہ کون سا فلانج پہلے بنتا ہے، بعد کے کنارے مشین سے کیسے صاف ہوں گے، پرزے کو کہاں سے پکڑا جا سکتا ہے، اور اسپرنگ بیک کو کیسے درست کیا جانا چاہیے۔.
پہلے پرزے کا معائنہ اس بات کا ثبوت رہتا ہے کہ ڈیجیٹل راستہ ایک قابل قبول جسمانی پرزہ تیار کرتا ہے۔.
خریدنے سے پہلے نمائندہ پرزوں کا ٹیسٹ کریں
ایک آسان مظاہرے کا خالی پرزہ بہت کم ثابت کرتا ہے۔ ایک بامعنی آزمائش ان سرحدی پرزوں کا استعمال کرتی ہے جن کے خودکار راستے کو توڑنے کا امکان سب سے زیادہ ہوتا ہے۔.
ان پرزوں پر مکمل ترتیب کا ٹیسٹ کریں جو نمائندگی کرتے ہوں:
- سب سے بڑا وتر اور سب سے زیادہ تیار شدہ وزن۔.
- سب سے چھوٹا گرفت کا علاقہ اور کمزور ترین حوالہ کنارہ۔.
- سب سے چھوٹا فلانج، سب سے اونچی دیوار، سب سے گہرا باکس، اور سب سے تنگ موڑ۔.
- کوئی بھی ہیم، تیز زاویہ موڑ، آفسیٹ، کٹ آؤٹ، نشان، یا بے قاعدہ پروفائل۔.
- اصل پیداواری مواد، کوٹنگ، فلم، اور اناج کی سمت۔.
صرف الگ تھلگ مظاہرے کے موڑوں کا اندازہ نہ لگائیں۔ مکمل پرزے کا زاویوں، فلانج کے طول و عرض، بگاڑ، دراڑ، سطح کے نشانات، اور تکرار کے لیے معائنہ کریں۔ ہر دستی بچاؤ، دوبارہ گرفت، پلٹنے، ثانوی آپریشن، اور مشین سے باہر کی اصلاح کو شمار کریں۔.
اگر کسی آپریٹر کو باقاعدگی سے ترتیب میں خلل ڈالنا پڑتا ہے، تو پرزے نے وعدہ کردہ خودکار راستہ حاصل نہیں کیا ہے۔ یہ اب بھی ایک مخلوط عمل میں فٹ ہو سکتا ہے، لیکن اقتصادی ماڈل میں ان مداخلتوں کو شامل کرنا ضروری ہے۔.
ایک غیر معمولی طور پر تعاون کرنے والے نمونے کے بجائے کئی پیداواری نمائندہ خالی پرزے چلائیں۔ ٹیسٹ سے پہلے قبولیت کے معیار پر اتفاق کریں، بشمول جہتی اور زاویہ کی رواداری، کاسمیٹک معیار، اجازت یافتہ مداخلت، معائنے کی تعدد، اور سائیکل ٹائمنگ کے لیے استعمال ہونے والے عین آغاز اور اختتامی پوائنٹس۔.
ان قبولیت کے معیارات کو سپلائر کی تشخیص یا پیداواری آزمائش میں ترجمہ کرنے میں مدد کے لیے،, اے ڈی ایچ مشین ٹول سے رابطہ کریں. ۔ اس کے CNC پر مبنی موڑنے کے حل کو منظم پیداوار اور کوالٹی کنٹرول کے عمل کی حمایت حاصل ہے، جو ٹیم کو نمونے کے پرزوں، رواداری، تکمیل کی ضروریات، اور سائیکل ٹائم کی توقعات کا جائزہ لینے کے لیے ایک متعلقہ پارٹنر بناتا ہے۔.
مکمل پیداواری راستے کا آڈٹ کریں
مشینوں کے درمیان انتخاب کا آغاز نمائندہ پرزہ جات کے خاندانوں سے ہونا چاہیے، نہ کہ بروشر کی رفتار سے۔ ہر خاندان کو خالی پرزے سے قبول شدہ جزو تک فالو کریں اور اس کام کو ریکارڈ کریں جو حقیقت میں ہوتا ہے۔.
موڑ، دستی موڑ، پلٹنا، دوبارہ گرفت، گیج کے رابطے، ٹول کی تبدیلیاں، لوڈنگ، ان لوڈنگ، اسٹیکنگ، معائنہ، دوبارہ کام، اور عمل کے درمیان نقل و حرکت کو شمار کریں۔ بیچ کی سطح پر پروگرامنگ، پروو-آؤٹ، سیٹ اپ، ٹیئر ڈاؤن، اور پہلے پرزے کی منظوری کو شامل کریں۔.
تین گھڑیوں کو الگ کریں:
- مشین سائیکل کا وقت: سامان کتنی دیر تک مصروف رہتا ہے۔.
- ملازم کی حاضری کا وقت: ایک شخص کو کام کو لوڈ کرنے، جوڑ توڑ کرنے، معائنہ کرنے، نگرانی کرنے، یا بحال کرنے میں کتنا وقت لگتا ہے۔.
- گزرے ہوئے راستے کا وقت: کل وقت بشمول قطاریں، نقل و حمل، اور آپریشنز کے درمیان انتظار۔.
دو مشینیں فارمنگ (موڑنے) کا یکساں وقت لے سکتی ہیں لیکن ان کی لیبر یا روٹ کا وقت بہت مختلف ہو سکتا ہے۔ موازنہ کرنے کی مفید اکائی فی موڑ (bend) سیکنڈ نہیں ہے، بلکہ فی منظور شدہ پرزہ ضائع ہونے والا کام ہے۔.
اصل رکاوٹ کی نشاندہی کریں
تیز تر موڑنا (bending) تب ہی اہمیت رکھتا ہے جب فارمنگ وہ رکاوٹ ہو جو پیداوار کو محدود کر رہی ہو۔ سرمایہ کاری کرنے سے پہلے، یہ تعین کریں کہ اصل میں کیا چیز ورکشاپ کو مزید منظور شدہ پرزے تیار کرنے سے روک رہی ہے۔.
رکاوٹ درج ذیل ہو سکتی ہے:
- فارمنگ (موڑنا): مطابقت رکھنے والا کام مسلسل بینڈنگ پر قطار میں لگا ہوا ہے۔.
- سیٹ اپ: بار بار کی تبدیلیاں پیداواری چکروں سے زیادہ وقت لیتی ہیں۔.
- ہینڈلنگ: آپریٹرز پرزوں کو سہارا دینے، گھمانے، جگہ پر لگانے اور اسٹیک کرنے میں کافی وقت صرف کرتے ہیں۔.
- مستقل مزاجی: غلط سمت، نشانات، زاویے میں تبدیلی، یا فلانج میں تبدیلی دوبارہ کام (rework) کا باعث بنتی ہے۔.
- ماہر لیبر: تجربہ کار پریس بریک آپریٹرز مشکل کاموں کے بجائے دہرائے جانے والے کاموں میں مصروف ہیں۔.
قطاریں اور تاخیر ثبوت فراہم کرتی ہیں۔ مشاہدہ کریں کہ کام کہاں انتظار کر رہا ہے اور اگلا آپریشن کیوں شروع نہیں ہو سکتا۔ پھر ماڈل بنائیں کہ اگر اس رکاوٹ کو دور کر دیا جائے تو کیا ہوگا۔.
ایک پینل بینڈر فارمنگ کی قطار کو تو ختم کر سکتا ہے لیکن لوڈنگ، معائنہ، ہارڈویئر ڈالنے، ویلڈنگ، کوٹنگ، یا اسمبلی کے مرحلے پر نئی قطار پیدا کر سکتا ہے۔ رکاوٹ ختم ہونے کے بجائے منتقل ہو سکتی ہے۔.
فی منظور شدہ پرزہ کل لاگت کا موازنہ کریں
ایک حقیقت پسندانہ موازنہ ایک ہی مانگ کی مدت کے دوران مکمل روٹس کا جائزہ لیتا ہے:
فی منظور شدہ پرزہ لاگت = کل روٹ لاگت ÷ منظور شدہ پیداوار
کل روٹ لاگت میں آلات کی ملکیت، فنانسنگ، متعلقہ لیبر، پروگرامنگ، سیمولیشن، سیٹ اپ، ٹولنگ، دیکھ بھال، مرمت، ڈاؤن ٹائم، سکریپ، ری ورک، معائنہ، مواد کی نقل و حرکت، فرش کی جگہ کی ضروریات، اور بعد کے مراحل کی ہینڈلنگ شامل ہونی چاہیے۔.
تھرو پٹ (پیداواری صلاحیت) کو پہلے فزیبلٹی ٹیسٹ پاس کرنا ہوگا۔ اگر کوئی روٹ دستیاب شفٹوں کے اندر مطلوبہ پیداوار کو پورا نہیں کر سکتا، تو اس کی بظاہر کم یونٹ لاگت ایک درست جواب نہیں ہے۔.
پروگرامنگ اور سیٹ اپ کو فی پرزہ لیبر سے الگ کیا جانا چاہیے۔ ایک ثابت شدہ پروگرام جو بار بار آنے والی فیملی کے لیے دوبارہ استعمال ہوتا ہے، اپنی لاگت کو کئی رن پر پھیلا دیتا ہے۔ ایک بار استعمال ہونے والا پروگرام ایسا نہیں کرتا۔ یہی وجہ ہے کہ مستحکم تکرار کل سالانہ حجم جتنی ہی اہمیت رکھتی ہے۔.
سکریپ بھی ایک الگ لائن کا مستحق ہے۔ اس کی لاگت میں بلینک، پہلے سے لگایا گیا وقت، معائنہ، متبادل کام، اور غائب پرزے کی وجہ سے پیدا ہونے والی کوئی بھی رکاوٹ شامل ہے۔ بہتر تکرار پذیری (repeatability) کی قدر تب ہی ہوتی ہے جب یہ اسی مواد اور وقت سے زیادہ منظور شدہ پیداوار پیدا کرے۔.
آخر میں، طلب، مکس، لیبر کی دستیابی، اور ڈاؤن ٹائم میں حقیقت پسندانہ تبدیلیوں کے مقابلے میں معاشیات کا ٹیسٹ کریں۔ ایک کاروباری کیس جو صرف انتہائی پرامید پیش گوئی پر کام کرتا ہے، وہ کمزور ہوتا ہے۔.
آٹومیشن سے پیدا ہونے والی ورکشاپ کی تبدیلیوں کے لیے منصوبہ بندی کریں
آٹومیشن کام کو ختم کرنے کے بجائے اسے دوبارہ تقسیم کرتی ہے۔ دستی پوزیشننگ کم ہو جاتی ہے، جبکہ پروگرامنگ، میٹریل کی تیاری، سیل کی نگرانی، دیکھ بھال، اور استثنائی بحالی (exception recovery) زیادہ اہم ہو جاتے ہیں۔.
اوپ اسٹریم کٹنگ اور میٹریل ہینڈلنگ کو درست خالی پرزے (blanks) درست سمت، ترتیب اور حالت میں فراہم کرنے چاہئیں۔ ملے جلے اسٹیکس، خراب سطحیں، ناقص شناخت، یا دیر سے آنے والا میٹریل ایک بصورت دیگر پیداواری سیل کو بھوکا رکھ سکتا ہے۔.
ڈاؤن اسٹریم آپریشنز کو بھی آؤٹ پٹ کو جذب کرنا چاہیے۔ تیز تر موڑنے (bending) کے لیے مختلف اسٹیکنگ، ریک، کنویئرز، معائنہ کے معمولات، یا شیڈولنگ کی ضرورت پڑ سکتی ہے۔ اضافی بفرز عارضی طور پر عدم توازن کو چھپا سکتے ہیں لیکن کام کے عمل، ہینڈلنگ، اور فرش کی جگہ کے استعمال میں اضافہ کرتے ہیں۔.
آپریٹر کی کوریج کو وقتی ٹرائل میں ثابت کیا جانا چاہیے۔ ایک شخص کو متعدد عمل کی نگرانی کا سہرا صرف تب دیں جب لوڈنگ کی فریکوئنسی، معائنے، دوبارہ بھرنا، الارم، اور بحالی کے واقعات اس انتظام کو محفوظ اور پائیدار بنائیں۔.
لچک بھی اہم ہے۔ فیصلہ کریں کہ خرابی کی تشخیص کون کر سکتا ہے، بحالی میں کتنا وقت لگتا ہے، کیا مینٹیننس سپورٹ دستیا ب ہے، اور ڈاؤن ٹائم کے دوران کون سے کام دوسری جگہ منتقل کیے جا سکتے ہیں۔ ایک لچکدار پریس بریک قیمتی بیک اپ فراہم کر سکتی ہے یہاں تک کہ جب پینل بینڈر معمول کے پروڈکشن روٹ کو سنبھال رہا ہو۔.
پینل بینڈر، پریس بریک، یا دونوں؟

چنیں پینل بینڈر جب بار بار آنے والے پتلی شیٹ والے خاندان مکمل خودکار ترتیب کو مکمل کر سکیں اور جب خودکار لوکیٹنگ، گردش، کلیمپنگ، اور فولڈنگ ہینڈلنگ یا مستقل مزاجی کے اہم مسائل کو دور کر دیں۔ کیس تب مضبوط ہوتا ہے جب پروگراموں کو دوبارہ استعمال کیا جا سکے اور ارد گرد کے عمل زیادہ بہاؤ کو سپورٹ کر سکیں۔.
چنیں پریس بریک جب کام کم حجم، بدلتے ہوئے ڈیزائن، موٹے میٹریل، غیر معمولی پروفائلز، خصوصی ٹولنگ، یا ایسی جیومیٹری پر حاوی ہو جس کے لیے لچکدار پیشکش اور آپریٹر کے فیصلے کی ضرورت ہو۔.
چنیں دونوں جب پورٹ فولیو میں ایک مستحکم کور اور ایک متغیر ٹیل (دم) ہو۔ ثابت شدہ، دہرائے جانے کے قابل پینل خاندانوں کو پینل بینڈر پر بھیجیں۔ پریس بریک کو پروٹوٹائپس، غیر معمولی جیومیٹری، ثانوی آپریشنز، اوور فلو، اور بحالی کے کام کے لیے مختص رکھیں۔.
حتمی فیصلے کے لیے چار گیٹس کا استعمال کریں:
- مطابقت: کیا مکمل ترتیب معمول کی دستی مدد کے بغیر معیار کی حدود کے اندر چل سکتی ہے؟
- تکرار: کیا پروگرامنگ اور سیٹ اپ کے اخراجات کو پھیلانے کے لیے کافی بار بار آنے والی فیملی لیول کی طلب موجود ہے؟
- رکاوٹ کا خاتمہ: کیا مشین اس رکاوٹ کو حل کرتی ہے جو قبول شدہ آؤٹ پٹ کو محدود کرتی ہے؟
- راستے کی معاشیات: لیبر، سکریپ، دیکھ بھال، میٹریل کی نقل و حرکت، اور انضمام کو شامل کرنے کے بعد، کیا یہ کم پائیدار لاگت پر طلب کو پورا کرتی ہے؟
نتیجہ
پینل بینڈر صرف ایک تیز پریس بریک نہیں ہے۔ یہ ایک خودکار فولڈنگ سسٹم ہے جو پروگرام شدہ راستے کے ذریعے ہم آہنگ شیٹ میٹل کے پرزوں کو سپورٹ، پوزیشن، کلیمپ اور فولڈ کرتا ہے۔.
اس کی سب سے مضبوط ایپلی کیشنز پتلے، چوڑے پینلز کے بار بار آنے والے خاندان ہیں جن میں متعدد قابل رسائی موڑ (bends) ہوں اور خودکار ہیرا پھیری (automatic manipulation) کے لیے کافی ہینڈلنگ مواد موجود ہو۔ اس کی حدود تب ظاہر ہوتی ہیں جب چھوٹے ریٹرنز، گہری دیواریں، بے قاعدہ گرفت والے علاقے، خصوصی پروفائلز، بھاری مواد، یا بار بار ڈیزائن میں تبدیلیاں اس عمل میں رکاوٹ بنتی ہیں۔.
پریس بریک ناگزیر رہتا ہے کیونکہ یہ ٹولنگ کے وسیع تر انتخاب اور لچکدار پارٹ پریزنٹیشن کے ذریعے مستثنیات کے مطابق ڈھل سکتا ہے۔ بہت سی ورکشاپس کے لیے، بہترین جواب ایک مشین کا دوسری کی جگہ لینا نہیں، بلکہ ہر مشین کا وہ کام سنبھالنا ہے جو اس کی طاقت سے مطابقت رکھتا ہو۔.
صرف ہیڈ لائن پر دی گئی موڑنے کی رفتار (bending speed) دیکھ کر انتخاب نہ کریں۔ بلینک (blank) کو لوڈنگ سے لے کر منظور شدہ پرزے تک فالو کریں اور ہر رکاوٹ، موڑ، ریفرنس، اصلاح، اور ہینڈ آف کو شمار کریں۔ بہتر مشین وہ ہے جو آپ کے اصل پرزوں کے مکس کو زیادہ قابل اعتماد اور اقتصادی راستہ فراہم کرے۔.