
کیوں “ٹاپ 10” فہرستیں آپ کو مایوس کرتی ہیں (اور اس کے بجائے درست مشین کیسے منتخب کریں)
امکان ہے کہ آپ نے پچھلے ہفتے ایسے تقابلی جدولوں میں وقت گزارا ہو جو آپ کو کسی مشین کی نظریاتی زیادہ سے زیادہ صلاحیتوں کے بارے میں سب کچھ بتاتے ہیں—اور تقریباً کچھ نہیں بتاتے کہ آیا وہ واقعی اپنی قیمت پوری کرے گی یا نہیں۔ “ٹاپ 10” فہرستیں اس لیے ناکام ہوتی ہیں کیونکہ وہ صنعتی مینوفیکچرنگ کے آلات کا جائزہ اسی طرح لیتی ہیں جیسے لوگ صارف الیکٹرانکس خریدتے وقت لیتے ہیں، یعنی فیچر فی ڈالر کے حساب سے، نہ کہ شفٹ فی قابلِ اعتماد کارکردگی کے حساب سے۔.
ایک ورکشاپ کو کسی ٹیک بلاگر کے منتخب کردہ عام “فاتح” کی ضرورت نہیں ہوتی؛ اسے ایسی مشین کی ضرورت ہوتی ہے جو حقیقی دنیا کی حدود میں فٹ بیٹھتی ہو: بجٹ کا وقت، روزانہ کی پیداوار، اور مطلوبہ معیارِ تکمیل۔ درجہ بندی کے پیچھے بھاگنے کے بجائے، آپ کو ایک ضروریات کی فہرست تیار کرنی چاہیے جو آپ کی پیداوار کی ضروریات—خاص طور پر مواد اور حجم—کو ان صلاحیتوں سے جوڑے جو واقعی اہم ہیں۔.
مثال کے طور پر، اگر آپ کی اولین ترجیح اعلیٰ درستگی کے ساتھ دھات کاٹنا اور طویل مدت تک مستحکم پیداوار برقرار رکھنا ہے تو صنعتی معیار کے انتخابات پر غور کریں جیسے کہ سنگل ٹیبل فائبر لیزر کٹنگ مشین, ، جو پیشہ ورانہ ماحول میں ہموار پیداوار کے لیے تیار کی گئی ہے۔.
اسپیس شیٹ کا جال: جب آپ جلدی میں ہوں تو واٹیج سب سے غیر مفید پیمانہ کیوں ہے
ورکشاپ کے آلات کو ترجیح دیتے وقت عام غلطیاں
- پیک واٹیج کو عمل کی استحکام پر فوقیت دینا ان مہنگی ترین غلطیوں میں سے ایک ہے جو ورکشاپ کے مالکان کرتے ہیں۔.
- زیادہ واٹیج اس وقت کوئی معنی نہیں رکھتی جب مشین میں گینٹری کی بے ترتیبی ہو یا بہت زیادہ بعد از پروسیسنگ کی ضرورت ہو۔.
- واٹیج صرف زیادہ سے زیادہ کٹائی کی موٹائی پر اثر انداز ہوتی ہے، منافع پر نہیں۔.
- چھپے ہوئے “ڈاؤن ٹائم ڈرائیورز” پر توجہ دیں، صرف ٹیوب پاور کی وضاحتوں پر نہیں۔.
- اہم ڈاؤن ٹائم عوامل میں نوزل اور لینس کی صفائی، سروا کی دیکھ بھال کے وقفے، اور مستقل کولنگ ایئر فلو شامل ہیں۔.
- اگر آپ آمدنی کی پرواہ کرتے ہیں تو سب سے اہم پیمانے تیز رفتاری اور کرْف چوڑائی کی پائیدار یکسانیت ہیں۔.
- اچھی طرح ترتیب دیا گیا 60W کا مشین ماڈل ناقص کیلِبریٹڈ 100W مشین سے بہتر کارکردگی دکھا سکتا ہے۔.
- غیر مستحکم مشین مواد اور وقت دونوں ضائع کرتی ہے، جس سے اضافی واٹیج نقصان دہ بن جاتی ہے۔.
اگر آپ کے لیے مسلسل اپ ٹائم اور درستگی انتہائی اہم ہیں، تو جیسے پیشہ ورانہ نظاموں کا جائزہ لینا ڈوئل یوز فائبر لیزر کٹنگ مشین کور کے ساتھ طویل پیداواری شفٹوں کے دوران یکساں کٹاہی برقرار رکھنے میں مددگار ثابت ہو سکتا ہے۔.
“ٹائم ٹو فرسٹ کٹ” کی حقیقت: شوقیہ کھلونوں کو حقیقی آمدنی والی مشینوں سے الگ کرنا
بہتر بنایا گیا ورژن
“ٹائم ٹو فرسٹ کٹ” (TTFC) وہ وقت ہے جو کسی مشین کو باکس سے نکالنے سے لے کر آپ کے پہلے استعمال کے قابل حصے کی پیداوار تک لگتا ہے۔ شوقیہ درجے کی مشینیں اکثر اسی پہلو پر اپنی مارکیٹنگ کرتی ہیں، ملکیتی، آسان سوفٹ ویئر کے ساتھ “ایک گھنٹے کے اندر کٹ کریں” کے وعدے کے ساتھ۔ داخلے کی یہ سہولت واقعی موجود ہے—لیکن یہ آپ کی کارکردگی کی حد مقرر کر سکتی ہے۔ یہ پلگ اینڈ پلے نظام عموماً ایسی انضمام یا خودکاری کی صلاحیت نہیں دیتے جو کسی پیشہ ور CAD-سے-CAM ورک فلو کے لیے ضروری ہے، جس کا مطلب ہے کہ ہر کام پر زیادہ دستی سیٹ اپ اور ایڈجسٹمنٹ درکار ہوگی۔.
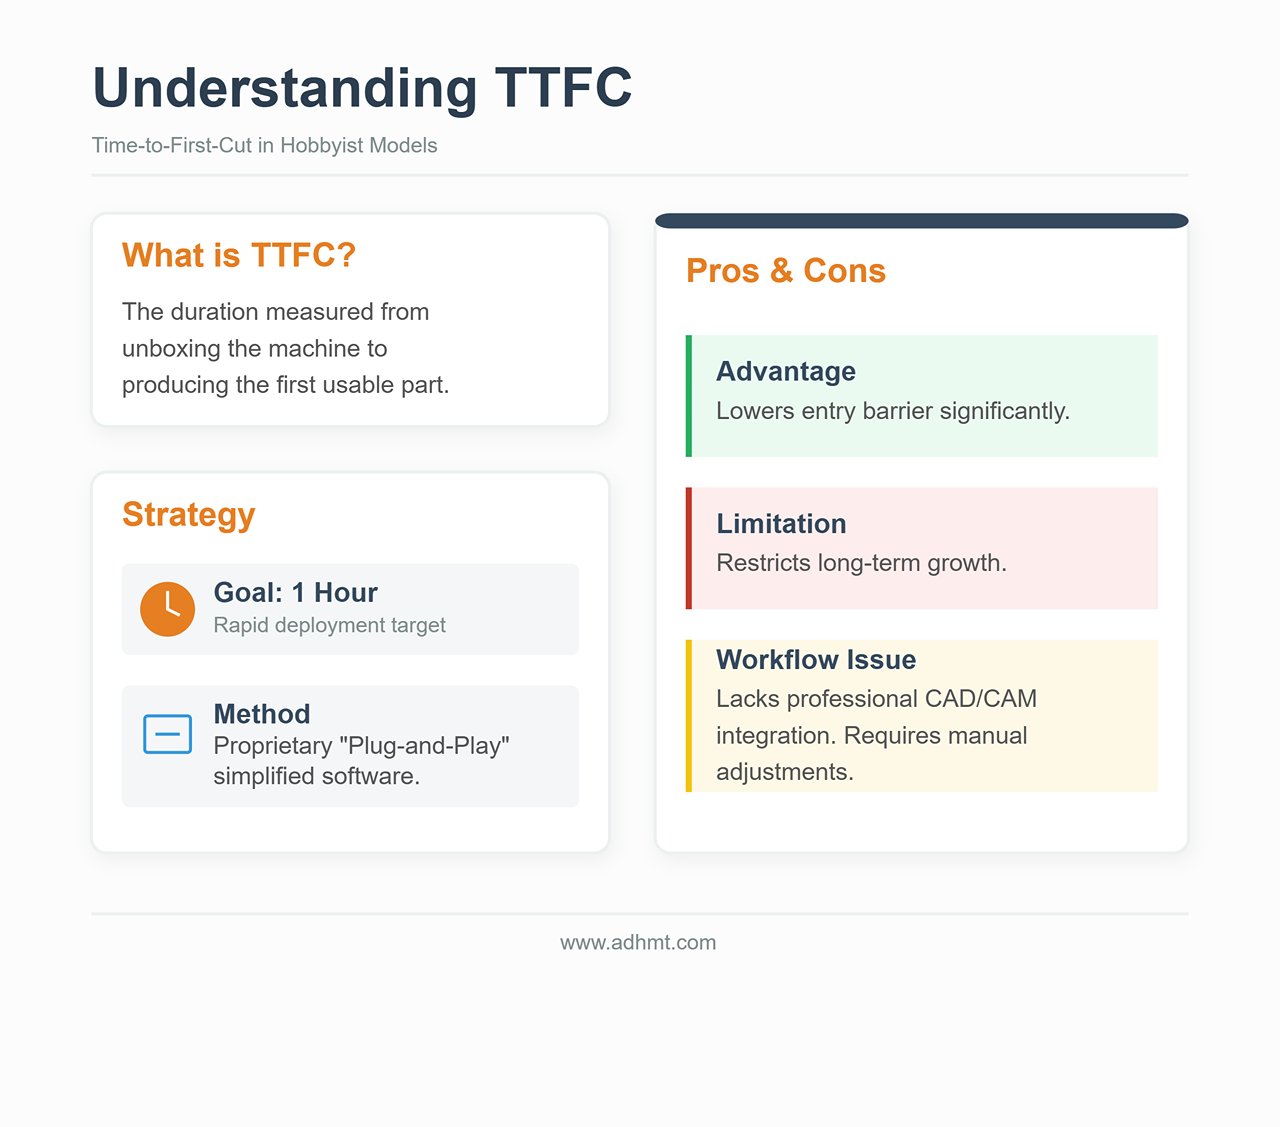
ایک حقیقی آمدنی پیدا کرنے والی مشین TTFC سے تعریف نہیں ہوتی—یہ اس بات سے تعریف ہوتی ہے کہ وہ کتنی مؤثر طریقے سے حقیقی پیداواری ماحول میں شامل ہوتی ہے۔ صنعتی معیار کے نظام ابتدائی طور پر زیادہ ترتیب کے کام کی ضرورت ہو سکتی ہے (ایگزاسٹ مطابقت، چِلر سیٹ اپ، حفاظتی تالے)، لیکن ایک بار جب وہ درست ہو جائیں تو “ٹائم ٹو سیکنڈ کٹ” تقریباً صفر ہو جاتا ہے۔ ایسی کارکردگی اس سافٹ ویئر مطابقت پر منحصر ہے جو بیچ جاب، قابلِ تکرار درستگی، اور کم سے کم دوبارہ کالیبریشن کے ساتھ چلانے کی سہولت فراہم کرتی ہے۔.
کسی مشین کا TTFC بہترین ہو سکتا ہے اور پھر بھی وہ پیداوار کے لیے غلط آلہ ثابت ہو سکتی ہے اگر اس میں سختی کی کمی ہو یا وہ کمزور سافٹ ویئر نظام پر چلتی ہو۔ حقیقی منافع پیداوار کی رفتار، یکسانیت، اور سخت برداشت کے قابو سے آتا ہے—یہ وہ فوائد ہیں جو ان باکس کھولنے کے شوق ختم ہونے کے بعد بھی اہم رہتے ہیں۔.
اگر آپ کسی پیشہ ورانہ ورک فلو کو بہتر بنا رہے ہیں تو تکنیکی وضاحتوں کا جائزہ لینا یا دستیاب کو ڈاؤن لوڈ کرنا ایک عملی طریقہ ہے تاکہ کنفیگریشنز—اور انٹیگریشن کے تقاضوں—کو سمجھا جا سکے جو زیادہ حجم والے آؤٹ پٹ کے پیچھے ہوتے ہیں۔ بروشرز مرحلہ 1: سخت فلٹرز (ابتداء میں 90% مشینوں کو خارج کریں).
زیادہ تر خریدار واٹیج اور قیمت کا موازنہ کرکے آغاز کرتے ہیں۔ یہی سب سے تیز طریقہ ہے ایک مہنگے بیکار ٹکڑے کے ساتھ ختم ہونے کا۔ ایک لیزر کٹر کے انتخاب میں سب سے اہم عوامل اکثر مشہور وضاحتوں سے کم اور آپ کے ورک اسپیس کی حقیقی دنیا کی پابندیوں سے زیادہ متعلق ہوتے ہیں۔
کسی برانڈ کو دیکھنے سے پہلے، "سخت فلٹرز" کا ایک سیٹ لاگو کریں۔ یہ بائنری شرائط ہیں: اگر کوئی مشین ان میں سے کسی ایک میں ناکام ہوتی ہے تو وہ اہل نہیں بلکہ ایک ذمہ داری ہے۔ ان فلٹرز کو استعمال کریں اور آپ مارکیٹ کا تقریباً 90% حصہ ختم کر دیں گے، صرف وہ مشینیں باقی رہ جائیں گی جو آپ کے ماحول میں محفوظ اور مؤثر طریقے سے کام کر سکتی ہیں۔.
وینٹیلیشن ویٹو: اگر باہر کے لیے نکاسی کا راستہ نہیں تو کوئی CO2 نہیں (تو اب یہ بچا).
پہلی پابندی خود ہوا ہے۔ لیزر کٹنگ ایک حرارتی عمل ہے جو مواد کو بخارات میں بدل دیتا ہے۔ جب آپ لکڑی، ایکریلک یا چمڑا کاٹتے ہیں تو آپ صرف دھول نہیں بناتے—آپ اتار چڑھاؤ والے نامیاتی مرکبات (VOCs)، کاربن مونو آکسائیڈ، اور سرطان پیدا کرنے والے مادوں کی ایک رینج خارج کر رہے ہوتے ہیں۔ اور اگر آپ PVC کاٹیں (ایسا نہ کریں)، تو آپ ہائیڈرو کلورک ایسڈ گیس پیدا کرتے ہیں جو چند ہفتوں میں آپ کے پھیپھڑوں کو شدید نقصان پہنچا سکتی ہے اور مشین کی الیکٹرانکس کو زنگ آلود کر سکتی ہے۔
ناقابلِ سمجھوتہ اصول:.
اگر آپ مشین سے باہر کی جانب 4 انچ یا 6 انچ کی نالی نہیں چلا سکتے، تو آپ پیداواری کام کے لیے CO2 لیزر نہیں خرید سکتے۔ بہت سے کارخانے "فیم ایکسٹریکٹرز" یا دوبارہ چلنے والے فلٹریشن یونٹس فروخت کرتے ہیں جو بغیر کھڑکی والے کمروں کے لیے عارضی حل کے طور پر ہوتے ہیں۔ کسی شوقیہ کاریگر کے لیے جو کبھی کبھار کوسٹر کندہ کرتا ہے، یہ ٹھیک ہو سکتے ہیں۔ لیکن ایک پروڈکشن شاپ کے لیے، یہ ایک مہنگا جال ہیں۔.
سچوریشن کا مسئلہ:.
- ایکریلک اور لکڑی کاٹنے سے HEPA اور ایکٹیویٹڈ کاربن فلٹرز جلد بھر جاتے ہیں۔ صنعتی ماحول میں، آپ کو ہوا کو محفوظ رکھنے کے لیے ہر ہفتے مہنگے کارتوس بدلنے کی ضرورت پڑ سکتی ہے۔ یہ سالانہ آپریشنل لاگت میں ہزاروں ڈالر کا اضافہ کر سکتا ہے۔ ہوا کے بہاؤ کی طبیعیات:.
- دوبارہ چلنے والے یونٹس شاذونادر ہی اتنی فی مکعب فٹ فی منٹ (CFM) ہوا فراہم کرتے ہیں جو آپٹکس کو صاف رکھنے کے لیے درکار ہوتی ہے۔ اگر مضبوط منفی دباؤ باہر کی طرف خارج نہ ہو، تو دھواں کیبنٹ کے اندر ٹھہر جاتا ہے اور آئینوں اور لینز پر جم جاتا ہے۔ اس سے بیم کے معیار میں کمی آتی ہے، کٹنگ کارکردگی گھٹتی ہے، اور قیمتی آپٹکس ٹوٹ سکتے ہیں۔ اگر آپ کے پاس باہر نکاسی کا راستہ نہیں ہے تو آپ کے حقیقی اختیارات صرف کم طاقت کے ڈایوڈ لیزر یا فائبر لیزر ہیں جو صرف دھات کی مارکنگ کے لیے استعمال ہوتے ہیں—جیسے کہ.
—جو آپ کو زیادہ محفوظ ہوا کی حالت اور مزید قابلِ بھروسہ ہوا کے بہاؤ کو برقرار رکھنے میں مدد دیتے ہیں۔ سنگل ٹیبل فائبر لیزر کٹنگ مشینالیکٹریکل حیرت: ایک 110V آؤٹ لیٹ کس طرح آپ کی پروڈکشن اسپیڈ کو کچل سکتا ہے.
دوسری پابندی برقی صلاحیت ہے۔ شمالی امریکا میں ایک معیاری 110V/15A گھریلو آؤٹ لیٹ کی نظریاتی زیادہ سے زیادہ قوت 1,800 واٹ ہے۔ لیکن برقی کوڈ اور حفاظتی معیارات مسلسل بوجھ کو 80% تک محدود کرتے ہیں—یعنی تقریباً 1,440 واٹ۔
نئے خریدار اکثر لیزر کی ریٹنگ دیکھتے ہیں—مثال کے طور پر، "100W" لیزر ٹیوب—اور فرض کرتے ہیں کہ یہ آسانی سے اس حد میں آ جائے گا۔ یہ آؤٹ پٹ پاور کو پاور کنزمپشن کے ساتھ خلط ملط کر دیتی ہے۔ ایک لیزر کٹر ایک نظام ہوتا ہے، کوئی ایک پرزہ نہیں۔.
کل بوجھ:.
- The Total Load: آپ نہ صرف لیزر سورس کو پاور دے رہے ہیں بلکہ آپ اسٹیپر موٹرز، کنٹرولر، واٹر چِلر (شیشے کی ٹیوبز کے لیے لازمی)، ایئر-اسسٹ پمپ، اور ایگزاسٹ فین بھی چلا رہے ہیں۔.
- وولٹیج ساگ: اگر چِلر کا کمپریسر اس وقت آن ہو جائے جب لیزر ہائی پاور پر فائر کر رہا ہو، تو یہ سرج مشترکہ 110V سرکٹ پر وولٹیج کو تھوڑی دیر کے لیے کم کر سکتا ہے۔.
اگر آپ کی ورکشاپ میں صرف معیاری رہائشی 110V آؤٹ لیٹس ہیں اور آپ ایک علیحدہ سرکٹ نہیں لگا سکتے، تو آپ کے اختیارات تیزی سے کم ہو جاتے ہیں۔ مشترکہ سرکٹ پر ہائی واٹ والی مشین چلانا “براون آؤٹس” کو دعوت دیتا ہے، جہاں لیزر آؤٹ پٹ میں اتار چڑھاؤ آتا ہے—جس کا نتیجہ ایسے کٹ میں نکلتا ہے جو مکمل طور پر اندر تک نہیں پہنچتے اور کندہ کاری کی گہرائی جو ٹکڑے سے ٹکڑے میں بدلتی ہے۔.
سخت اصول: اگر آپ علیحدہ 20A سرکٹ یا 220V لائن نصب نہیں کر سکتے، تو ہائی پاور صنعتی CO2 پلیٹ فارمز اور بڑے فارمیٹ فائبر لیزرز کو اپنی فہرست سے نکال دیں۔ آپ مؤثر طور پر ڈیسک ٹاپ یونٹس یا انٹری لیول فلور ماڈلز تک محدود رہ جاتے ہیں جہاں چِلر اور ایگزاسٹ انٹیگریٹڈ ہوتے ہیں یا کم پاور کھپت کے لیے ڈیزائن کیے گئے ہوتے ہیں۔.

بیڈ سائز کا جال: کیوں “بڑا” اکثر “سست” اور “کم درست” کا مطلب ہوتا ہے”
مارکیٹنگ آپ کو یہ یقین دلائے گی کہ 48 انچ x 36 انچ کا بیڈ خود بخود 24 انچ x 12 انچ کے بیڈ سے بہتر ہے کیونکہ یہ “زیادہ صلاحیت” پیش کرتا ہے۔ ایک حقیقی ورکشاپ میں، صلاحیت بل ادا نہیں کرتی—تھرو پٹ (پیداواری صلاحیت) کرتی ہے۔.
بڑی بیڈز کو بڑے گینٹریز کی ضرورت ہوتی ہے (یعنی وہ پل جو لیزر ہیڈ کو لے جاتا ہے)۔ بڑے گینٹریز وزنی ہوتے ہیں۔.
- جذب بمقابلہ تفصیل: وزنی گینٹری کو رفتار پکڑنے اور بریک لگانے کے لیے زیادہ طاقت درکار ہوتی ہے۔ جب آپ باریک متن یا تفصیلی گرافکس کندہ کر رہے ہوتے ہیں، ہیڈ فی منٹ ہزاروں بار سمت بدل سکتا ہے۔ بڑے، وزنی مشینیں یہ تیزی سے کرنے میں مشکل محسوس کرتی ہیں بغیر کمپن کے—جسے اکثر “رِنگنگ” یا “ووبل” کہا جاتا ہے—جو تیار شدہ لکیروں میں لہریں یا ہچکولے کی شکل میں نظر آتا ہے۔.
- رفتار کا جرمانہ: وزنی گینٹری کے ساتھ درستگی برقرار رکھنے کے لیے مشین کو اکثر آہستہ چلانا پڑتا ہے۔ چھوٹی مشین جس کا گینٹری ہلکا ہو، اکثر بیچ کو بڑے مشین سے 30% تیزی سے کندہ کر سکتی ہے کیونکہ یہ حرکتوں کے درمیان زیادہ جلدی رفتار پکڑ اور کم کر سکتی ہے۔.
سخت اصول: “کسی دن” آنے والے کاموں کے لیے بیڈ کا سائز نہ خریدیں۔ اگر آپ کا 95% کام 12 انچ x 20 انچ کی شیٹ پر فٹ ہو جاتا ہے، تو 4 فٹ x 8 فٹ کی مشین غالباً آپ کے کاروبار کو نقصان پہنچائے گی: یہ فرش پر زیادہ جگہ گھیرتی ہے، زیادہ بجلی استعمال کرتی ہے، اور اکثر سست رفتاری سے کم معیار کی کندہ کاری (engraving) کرتی ہے۔ صرف تب ہی بڑے بیڈ کی طرف جائیں اگر پوری شیٹس کو کاٹنا آپ کی آمدنی کا بنیادی ذریعہ ہے۔.
مٹیریل کی حقیقت: کیوں آپ کے کلائنٹ کے مٹیریل لیزر سورس (CO2 بمقابلہ فائبر بمقابلہ ڈائیوڈ) کا تعین کرتے ہیں
بالآخر، آپ بجٹ کی بنیاد پر لیزر سورس نہیں منتخب کر سکتے—آپ کو اسے فزکس کی بنیاد پر منتخب کرنا ہوگا۔ لیزر کی ویولینتھ طے کرتی ہے کہ یہ کن مٹیریل کے ساتھ ردِعمل کرے گا۔ غلط ویولینتھ کے لیے کوئی بھی مقدار میں واٹج معاوضہ نہیں دے سکتی۔.
- CO2 لیزرز (10,600 nm): میکر-ورلڈ کا ورک ہارس۔ یہ ویولینتھ نامیاتی مٹیریل میں مضبوطی سے جذب ہوتی ہے۔.
- ضروری مواد برائے: لکڑی، ایکریلک (شفاف اور رنگین)، چمڑا، کاغذ، شیشہ (صرف انگریونگ)۔.
- سخت فلٹر: اگر آپ کے گاہکوں کو شفاف ایکریلک ٹرافیاں یا آرکیٹیکچرل ماڈل چاہئیں تو آپ ضرور CO2 لیزر خریدیں۔ فائبر یا ڈائیوڈ لیزر شفاف ایکریلک سے بغیر نشان چھوڑے گزر جائے گا۔.
- فائبر لیزرز (1,064 nm): دھات کے لیے صنعتی معیار۔.
- ضروری مواد برائے: سٹینلیس اسٹیل، ایلومینیم، پیتل، تانبا، ٹائیٹینیم۔.
- سخت فلٹر: اگر آپ کا بزنس ماڈل دھات کے پارٹس کاٹنے پر انحصار کرتا ہے، تو CO2 لیزر غلط ٹول ہے۔ اگرچہ ہائی پاور (150W+) CO2 لیزرز کر سکتے ہیں۔ آکسیجن اسسٹ کے ساتھ پتلی دھات کاٹ سکتے ہیں، لیکن وہ سست ہوتے ہیں اور ایج کوالٹی میں بدتر ہوتے ہیں حتیٰ کہ انٹری لیول فائبر لیزر کے مقابلے میں۔ اور اگر آپ کو شفاف پلاسٹکس یا لکڑی کندہ کرنی ہو، تو فائبر لیزر مدد نہیں کرے گا—یہ لکڑی کو بے قابو جلا دے گا اور اکثر شفاف پلاسٹک پر کوئی نشان بھی نہیں ڈالے گا۔.
- ڈائیوڈ لیزرز (450 nm): دکھائی دینے والے بلیو-لائٹ رینج میں۔.
- ضروری مواد برائے: کم بجٹ اور زیادہ سے زیادہ پورٹیبلٹی۔.
- سخت فلٹر: ڈایوڈ لیزر شفاف اکریلیک میں کمزور جذب کرتی ہیں (نیلی روشنی زیادہ تر گزر جاتی ہے) اور 3 ملی میٹر پلائیووڈ سے موٹی کسی بھی چیز کو کاٹنے میں نہایت سست ہوتی ہیں۔ اگر آپ کے کاروبار کا دارومدار پیداوار یا موٹے اسٹاک کو کاٹنے پر ہے تو فوراً ڈایوڈ لیزرز کو خارج کر دیں۔.

آگے بڑھنے سے پہلے اور اگلے حصے میں مخصوص مشین کی سفارشات پڑھنے سے پہلے، اپنے تین بنیادی مواد نوٹ کر لیں۔ اگر وہ دھات ہیں تو آپ کو فائبر کا ضرورت ہے۔ اگر وہ شفاف اکریلیک اور لکڑی ہیں تو آپ کو CO2 کا ضرورت ہے۔ کوئی ایسا مشین موجود نہیں جو دونوں کو بالکل درست طور پر کرے—جب تک کہ آپ ایک چھوٹے گھر جتنا خرچ کرنے پر تیار نہ ہوں۔.
مرحلہ 2: سافٹ ویئر ڈیل بریکر
زیادہ تر خریدار ٹیوب واٹیج اور بیڈ سائز پر توجہ مرکوز کرتے ہیں اور کنٹرول سافٹ ویئر کو ثانوی حیثیت دیتے ہیں—بس ایسا کچھ جو باکس میں آتا ہے۔ یہ سب سے مہنگی غلطی ہے جو آپ کر سکتے ہیں۔ ایک پیشہ ور ورکشاپ میں، ہارڈویئر اتنا ہی کارآمد ہوتا ہے جتنا اسے چلانے والا سافٹ ویئر۔ 150W CO2 لیزر اگر کسی بھاری، محدود سافٹ ویئر سے جڑا ہو تو یہ ایک ٹول نہیں بلکہ رکاوٹ ہے۔.
کسی مشین کے لیے فیصلہ کرنے سے پہلے، اس ڈیجیٹل ماحولیاتی نظام کا جائزہ لیں جس میں آپ کو باندھ دیا جائے گا۔ اگر سافٹ ویئر ورک فلو خراب ہے تو مشین کی رفتار کوئی معنی نہیں رکھتی۔.
کیوں “لائٹ برن کمپٹیبل” ہونا پیشہ ورانہ کام کے لیے لازمی ہے
لیزر کی دنیا میں، لائٹ برن ایک مفید تھرڈ پارٹی ایپ سے بڑھ کر پیشہ ورانہ مینوفیکچرنگ کے لیے عملی طور پر آپریٹنگ سسٹم بن چکی ہے۔ یہ بیک وقت CAM (کمپیوٹر ایڈیڈ مینوفیکچرنگ) سافٹ ویئر کے طور پر کام کرتی ہے—جہاں آپ رفتار، پاور اور ٹول پاتھ سیٹ کرتے ہیں—اور مشین کنٹرول انٹرفیس کے طور پر بھی۔.
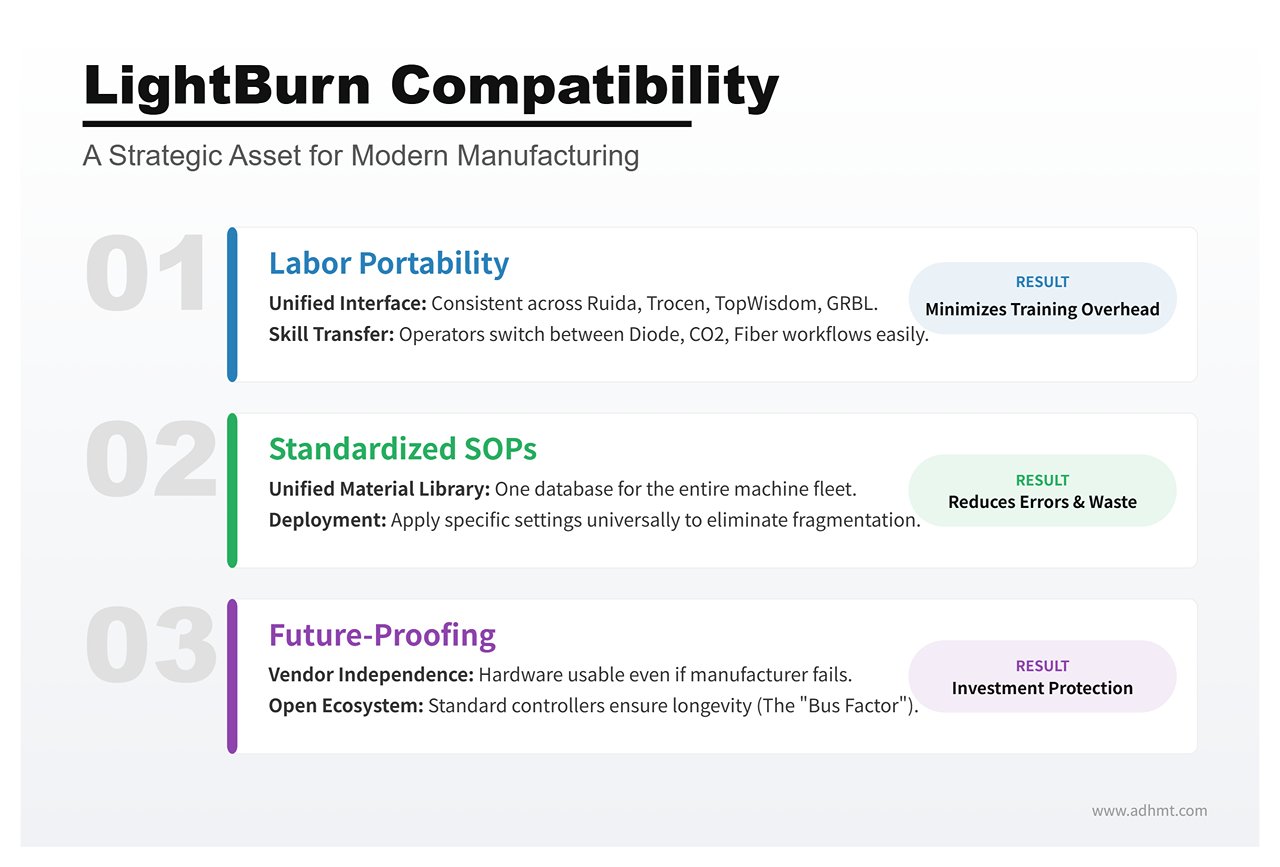
ورکشاپ کے لیے، “لائٹ برن کمپٹیبلٹی” کوئی اضافی سہولت نہیں بلکہ تین وجوہات کی بنا پر ایک حکمتِ عملی سرمایہ ہے:
- لیبر پورٹیبلٹی: لائٹ برن مختلف مشینوں میں انٹرفیس کو معیاری بناتی ہے۔ یہ Ruida، Trocen، TopWisdom اور GRBL کنٹرولرز کو سپورٹ کرتی ہے۔ ایک آپریٹر کو بنیادی ڈایوڈ لیزر پر تربیت دیں اور وہ اپنی مہارت ایک صنعتی CO2 فلیٹ بیڈ یا گیلوو فائبر مارکر پر لے جا سکتا ہے بغیر پورا ورک فلو دوبارہ سیکھے۔ ایک مشین خریدنا جو ملکیتی سافٹ ویئر سے جڑی ہو آپ کی تربیتی لاگت ہر نئے ملازم کے ساتھ بڑھا دیتا ہے۔.
- معیاری ایس او پیز: پیمانے پر کام Standard Operating Procedures کا مطالبہ کرتا ہے۔ جب آپ کا پورا بیڑا ایک ہی پلیٹ فارم پر چلتا ہے، تو آپ ایک متحد مواد لائبریری بنا سکتے ہیں—“3 ملی میٹر برچ پلائیووڈ” یا “اینوڈائزڈ ایلومینیم” کے لیے ثابت شدہ سیٹنگز محفوظ کریں اور انہیں ورکشاپ کی کسی بھی مشین پر بھیج دیں۔ ملکیتی سافٹ ویئر لائبریریوں کو ٹکڑوں میں تقسیم کرتا ہے، جس سے آپریٹر کی غلطی اور مواد کے ضیاع کے امکانات بڑھ جاتے ہیں۔.
- “بس فیکٹر”: اگر بند نظام والا کارخانہ دار کاروبار بند کر دے، اپنے سافٹ ویئر کی دیکھ بھال روک دے یا قیمتیں بدل دے، تو آپ کا ہارڈویئر راتوں رات ناقابل استعمال ہو سکتا ہے۔ ایک مشین جو معیاری کنٹرولر (جیسے Ruida 6442) کے ساتھ لائٹ برن چلا رہی ہو کہیں زیادہ مستقبل مزاحم ہوتی ہے—ہارڈویئر مینوفیکچرر کی بقا سے جڑا نہیں ہوتا۔.
اگر کوئی مشین بنانے والا لائٹ برن کو سپورٹ نہیں کرتا تو وہ عملی طور پر آپ سے اپنا پیداواری سلسلہ ان کے اندرونی سافٹ ویئر ٹیم پر قائم کرنے کو کہہ رہا ہے۔ پیشہ ورانہ کام کے لیے، یہ جوا آپ کو تقریباً کبھی نہیں کھیلنا چاہیے۔.
ملکیتی ایکو سسٹمز کی پوشیدہ لاگت: انٹرنیٹ کی ضرورت اور فائل حدود
کنزیومر گریڈ لیزر برانڈز اکثر اپنے ملکیتی سافٹ ویئر کو “یوزر فرینڈلی” کے طور پر پیش کرتے ہیں، لیکن اس آسانی کے پیچھے اکثر ایسا ڈیزائن ہوتا ہے جو آپ کے مشین استعمال کرنے کے طریقے کو تجارتی بنانے کے لیے بنایا گیا ہے۔.
ان نظاموں میں سب سے بڑا خطرہ ہے کلاؤڈ پر انحصار. ۔ کچھ مشینیں صرف ڈیزائن فائلز پر عمل کرنے کے لیے فعال انٹرنیٹ کنکشن کا تقاضا کرتی ہیں۔ سافٹ ویئر آپ کے ویکٹر ڈیٹا کو مینوفیکچرر کے سرورز پر اپ لوڈ کرتا ہے، ریموٹلی G-کوڈ بناتا ہے، پھر اسے مشین کو واپس بھیجتا ہے۔ ایک شوقیہ کے لیے یہ صرف ایک معمولی پریشانی ہے۔ پیداوار میں یہ ایک سنگین مسئلہ ہے۔ اگر آپ کا آئی ایس پی بند ہو جائے تو آپ کی لائن رک جاتی ہے۔ اگر مینوفیکچرر کے سرورز میں خرابی ہو جائے تو آپ کی ڈیڈ لائن پیچھے ہو جاتی ہے۔.
اس کے علاوہ، ملکیتی نظام اکثر فائل ہینڈلنگ پر مصنوعی پابندیاں لگاتے ہیں۔ آپ درج ذیل مسائل سے دوچار ہو سکتے ہیں:
| مسئلہ | وضاحت |
|---|---|
| فائل لاک-اِن | پروجیکٹ فائلز کو معیاری فارمیٹ (DXF، SVG) میں ایکسپورٹ کرنے کی کوئی سہولت نہیں، جس سے آپ کی دانشورانہ ملکیت ان کے سسٹم میں پھنس جاتی ہے۔. |
| سبسکرپشن پے وال | بنیادی پیداواری خصوصیات—جیسے آرے نیسٹنگ (خودکار طور پر متعدد حصوں کو ایک شیٹ پر پیک کر کے ضیاع کم کرنا) یا ویکٹر ٹریسنگ—ماہانہ “پریمیم” سبسکرپشن کے پیچھے چھپی ہو سکتی ہیں۔. |
| رازداری کے خطرات | وہ ورکشاپس جو حساس کلائنٹ پروٹوٹائپس یا آئی پی کو سنبھالتی ہیں، ڈیزائنز کو پروسیسنگ کے لیے تیسرے فریق کلاوڈ پر اپ لوڈ کرنا عام NDA پالیسیوں کی خلاف ورزی کر سکتا ہے۔. |
پیشہ ورانہ ہارڈویئر کو مقامی سطح پر چلنا چاہیے۔ آپ کو یو ایس بی کیبل لگا کر (یا یو ایس بی ڈرائیو سے فائل لوڈ کر کے) کٹ کرنی چاہیے، چاہے آپ کا وائی فائی کنکشن فعال ہو یا نہیں۔.
ورک فلو کی کارکردگی: کیا آپ سی اے ڈی/Illustrator فائلوں کو بغیر کسی جھنجھٹ کے درآمد کر سکتے ہیں؟
کارکردگی اس وقت پر منحصر ہوتی ہے جو ایک ڈیزائن مکمل کرنے اور لیزر پر “شروع کریں” بٹن دبانے کے درمیان گزرتی ہے۔ یہ وقفہ زیادہ تر فائل کی مطابقت سے طے ہوتا ہے۔.
آپ کی ڈیزائن ٹیم شاید Adobe Illustrator، AutoCAD، SolidWorks، یا Rhino میں کام کر رہی ہو گی۔ آپ کے لیزر سافٹ ویئر کو ان ٹولز کو براہِ راست مشین کے موشن کنٹرولر سے جوڑنے کے قابل ہونا چاہیے—بغیر اس کے کہ آپ کو کسی تیسرے “ترجمہ کار” پروگرام سے گزرنا پڑے۔.
ایک پیشہ ورانہ ورک فلو کا انحصار ہوتا ہے حقیقی براہِ راست درآمد کی معاونت. پر۔ آپ کو یہ قابل ہونا چاہیے کہ AI، PDF، DXF یا SVG فائل کو براہِ راست کنٹرول سافٹ ویئر میں ڈالیں اور وہ ویکٹرز کو درست طور پر پڑھ لے۔.
- لیئر میپنگ: سافٹ ویئر کو خودکار طور پر آپ کے ڈیزائن فائل کے رنگوں کو کٹ سیٹنگز میں تبدیل کر دینا چاہیے (مثلاً، سرخ لائنیں = کٹ، نیلی لائنیں = اینگریو)۔.
- نیٹو ایڈیٹنگ: چھوٹی تبدیلیاں — کھلی شکل بند کرنا، ٹیکسٹ کو جوڑنا، یا کرف کے ازالے کے لیے راستے کو آفسیٹ کرنا — لیزر سافٹ ویئر کے اندر ہی ممکن ہونی چاہئیں۔ اگر آپ کو صرف ایک سوراخ کو 2 ملی میٹر بائیں جانب منتقل کرنے کے لیے Illustrator پر واپس جانا پڑے، تو آپ کا ورک فلو قیمتی وقت ضائع کر رہا ہے۔.
اگر کوئی مشین آپ کو ویکٹر فائلز کو ملکیتی راسٹر فارمیٹ میں تبدیل کرنے پر مجبور کرتی ہے — یا ہر بار ڈیزائن میں تبدیلی کے وقت ایک بھاری بھرکم امپورٹ وِزارڈ سے گزارتی ہے — تو وہ کارکردگی کے معیار پر پوری نہیں اترتی۔ مقصد ایک صاف ستھرا نظام ہے: ڈیزائن → درآمد → کٹ۔ اس کے علاوہ سب رکاوٹ ہے۔.
مرحلہ 3: منظرنامے (اپنی مخصوص صورتحال تلاش کریں)
زیادہ تر خریدار رہنما غلطی کرتے ہیں کیونکہ وہ اپارٹمنٹ میں رہنے والے شوقیہ صارف اور گودام میں موجود سائن شاپ کے مالک کو ایک جیسے گاہک سمجھتے ہیں۔ وہ ایک جیسے نہیں ہیں۔ جو مشین ایک کے لیے موزوں ہے، وہ دوسرے کے لیے بوجھ بن سکتی ہے۔.
اب جب کہ ہم پچھلے حصے میں تکنیکی “سخت معیارات” طے کر چکے ہیں، ہم انہیں تین عام صارف مناظر پر لاگو کر سکتے ہیں۔ نیچے اپنا منظر تلاش کریں تاکہ دیکھ سکیں کون سی مشینیں واقعی معیار پر پوری اترتی ہیں۔.
منظرنامہ A: “سائیڈ ہسل” ڈیسک ٹاپ یونٹس (محدود جگہ، زیادہ سے زیادہ آسانی)
یہ منظر آپ پر فٹ بیٹھتا ہے اگر آپ ایک خالی کمرے یا چھوٹے اسٹوڈیو سے کام کر رہے ہیں، ہوا کی نکاسی کے کم اختیارات رکھتے ہیں، اور خام طاقت کے بجائے “وقت تا پہلا کٹ” کو ترجیح دیتے ہیں۔ آپ کو ایسی مشین چاہیے جو پرنٹر جیسی لگے—نہ کہ کسی سائنسی تجربے جیسی۔.
“پلگ اینڈ پلے” کے امیدوار: Glowforge بمقابلہ xTool P2 بمقابلہ Gweike Cloud
یہ Glowforge Pro نے کئی سالوں سے اس زمرے کو متعین کیا ہوا ہے۔ اس کا “بند نظام” طریقہ Apple کے ایکوسسٹم جیسا ہے: ناقابلِ یقین حد تک آسان استعمال، بہترین کیمرہ سیدھ، اور Proofgrade مواد کا نظام جو پاور سیٹنگس میں اندازہ لگانے کی ضرورت ختم کر دیتا ہے۔ اس کا منفی پہلو یہ ہے کہ اسے چلانے کے لیے فعال انٹرنیٹ کنکشن درکار ہوتا ہے۔ اگر آپ کا Wi‑Fi بند ہو جائے تو پیداوار رک جاتی ہے۔.
یہ xTool P2 ایک نمایاں چیلنجر بن گیا ہے۔ یہ استعمال کی آسانی (کیمرہ پر مبنی پوزیشننگ، آٹو فوکس) میں Glowforge کا حریف ہے جبکہ “بند نظام” سے بچتا ہے۔ یہ LightBurn کو سپورٹ کرتا ہے، مکمل طور پر آف لائن کام کرتا ہے، اور اونچی اشیاء کندہ کرنے کے لیے رائزر بیس فراہم کرتا ہے—جو Glowforge اچھی طرح نہیں کر پاتا۔.
یہ گ وِیکے کلاوڈ بہترین قیمت کا انتخاب ہے۔ آپ کو اسی 50W CO2 طاقت کے ساتھ ڈیسک ٹاپ سائز کا پیکج نمایاں طور پر کم قیمت میں ملتا ہے۔ ہارڈ ویئر مضبوط ہے، لیکن سافٹ ویئر کا تجربہ اپنے بڑے حریفوں کی طرح نفیس نہیں۔.
تبادلہ: سہولت کے بدلے مرمت کی قابلیت کی قیمت
ڈیسک ٹاپ مشینوں کی چھپی ہوئی لاگت مرمت کی صلاحیت ہے۔ ان یونٹس کو چیکنا اور “محفوظ” رکھنے کے لیے تیار کنندگان اجزاء کو بند خول میں سیل کر دیتے ہیں۔.
اگر Glowforge میں لیزر ٹیوب خراب ہو جائے، تو عام طور پر آپ خود اسے تبدیل نہیں کر سکتے؛ زیادہ تر معاملات میں پوری یونٹ کو کارخانے واپس بھیجنا پڑتا ہے۔ اس کا مطلب ہفتوں کی بندش ہو سکتی ہے۔ xTool P2 اور Gweike Cloud درمیانی سطح پر ہیں: صارفین ٹیوبیں اور آئینے تبدیل کر سکتے ہیں، لیکن یہ کام بڑی صنعتی مشین کے مقابلے میں زیادہ تنگ اور مشکل ہوتا ہے۔ آپ چھوٹے سائز کے لیے ادائیگی کر رہے ہیں—یقینی بنائیں کہ آپ کا کاروبار ممکنہ بندش اور/یا مخصوص پرزوں کی لاگت برداشت کر سکتا ہے۔.
منظرنامہ B: “گیراج پروڈکشن” ورک ہارسز (زیادہ سے زیادہ طاقت، کم لاگت)
یہ منظرنامہ اس بنانے والے (maker) کے لیے ہے جس کے پاس گیراج میں مخصوص جگہ، ایگزاسٹ کے لیے ڈرائر وینٹ، اور عملی کام کرنے کی آمادگی موجود ہے۔ آپ کو فی ڈالر سب سے زیادہ واٹ اور ایک بڑا کٹنگ بیڈ (20 انچ x 28 انچ یا اس سے بڑا) چاہیے۔.
او ایم ٹیک اور مون پورٹ کا طریقہ: اعلیٰ صلاحیت، زیادہ مرمت
برانڈز جیسے او ایم ٹیک اور مون پورٹ صنعتی “چائنا بلیو/ریڈ” CO2 لیزرز درآمد کریں اور انہیں جارحانہ قیمتوں پر فروخت کریں۔ ایک 80W OMTech کی قیمت اکثر 45W Glowforge سے بھی کم ہوتی ہے۔ یہ مشینیں مضبوط ہوتی ہیں: یہ صنعت کے معیاری Ruida کنٹرولرز استعمال کرتی ہیں (جو مکمل طور پر LightBurn کے ساتھ مطابقت رکھتے ہیں)، عام دستیاب پرزے جو آپ ایمیزون سے حاصل کر سکتے ہیں، اور بڑے شیٹوں کے لیے بڑے پاس تھرو دروازے رکھتی ہیں۔.
یہ کہا جائے تو، معیار پر قابو غیر مستقل ہو سکتا ہے۔ آپ کسی پالش شدہ صارف تجربے کی قیمت ادا نہیں کر رہے—آپ سادہ فولاد اور شیشے کی قیمت ادا کر رہے ہیں۔.
“Tinkerer’s Tax”: اپنی صلاحیت کا اندازہ لگائیں کہ آپ آئینے سیدھ کر سکتے ہیں اور کنٹرولرز بدل سکتے ہیں
“Tinkerer’s Tax” وہ وقت ہے جو آپ مشین کو درست طریقے سے سیٹ کرنے میں لگائیں گے۔ ڈیسک ٹاپ یونٹس کے برعکس، یہ لیزرز عام طور پر ترسیل کے دوران آئینے کی سیدھ کھو دیتے ہیں۔ آپ کو لاک نٹس ڈھیلے کرنے، ٹیسٹ پلس فائر کرنے، اور بیم کی راہ ایڈجسٹ کرنے میں مہارت ہونی چاہیے۔.
اگر ہائی وولٹیج الیکٹرانکس یا مکینیکل سیدھ واقعی آپ کو خوفزدہ کرتی ہے،, تو یہ مشینیں نہ خریدیں۔. لیکن اگر آپ رنچ اور ملٹی میٹر کے ساتھ آرام دہ ہیں، تو یہ صنعت میں بہترین سرمایہ پر واپسی (ROI) فراہم کرتی ہیں۔.
ضروری اپ گریڈز: چلرز اور ایئر اسسٹ جن کے لیے آپ کو فوراً بجٹ بنانا ہوگا
ان یونٹس کی “سٹیکر قیمت” گمراہ کن ہے۔ شامل “واٹر پمپ” عام طور پر ایک بنیادی ایکویریم پمپ ہوتا ہے جو طویل کٹنگ کے دوران 80W ٹیوب کو مناسب طریقے سے ٹھنڈا نہیں رکھ سکتا—جس سے اوور ہیٹنگ اور ٹیوب کی عمر کم ہو جاتی ہے۔ شامل “ایئر اسسٹ” اکثر محض ایک کمزور پنکھا ہوتا ہے جو دھواں مؤثر طریقے سے صاف نہیں کرتا، جس سے کنارے جلے ہوئے رہ جاتے ہیں۔.
ایک OMTech یا Monport کو حقیقی طور پر پیداوار کے لیے تیار بنانے کے لیے، آپ کو فوراً اضافی $800–$1,000 خرچ کرنے کی منصوبہ بندی کرنی چاہیے:
- ایک CW-5200 ایکٹو چلر (ریفرجریٹڈ کولنگ)۔.
- ایک حقیقی ایئر کمپریسر (زیادہ صاف کٹنگ کے لیے)۔.
- ایک اپ گریڈ شدہ ان لائن ایگزاسٹ فین۔.

سیناریو C: پروفیشنل ورکشاپ (رفتار، اعتماد، اور امریکی سپورٹ)
یہ منظرنامہ ان کاروباروں کے لیے ہے جہاں لیزر بنیادی آمدنی پیدا کرنے کا ذریعہ ہے۔ اگر مشین بند ہو جائے، تو آپ پیسے کھو رہے ہیں۔ آپ کو رفتار، درستگی، اور ایک فون نمبر درکار ہے جہاں آپ کسی خرابی کی صورت میں رابطہ کر سکیں۔.
Thunder Laser، Aeon، اور Boss تک جانا: اضافی $4K آپ کو اصل میں کیا دیتا ہے
OMTech سے Thunder Laser Nova, Aeon Mira, ، یا Boss Laser یہ ایک بڑا قیمت کا فرق ہے—عام طور پر $4,000 سے $6,000 زیادہ اسی طاقت کے لیے۔.
آپ زیادہ خام طاقت کی قیمت ادا نہیں کر رہے؛ آپ قیمت ادا کر رہے ہیں سروو موٹرز (اسٹیپرز کے بجائے)،, لینیئر ریلز, اور—اعلی درجے کی ترتیب میں—RF (ریڈیو فریکوئینسی) دھاتی ٹیوبوں کے لیے۔. یہ اجزاء زیادہ دیر تک چلتے ہیں اور 24/7 استعمال کے دوران کیلیبریشن کو بہتر طور پر برقرار رکھتے ہیں۔ برداشت زیادہ سخت ہوتی ہے، وائرنگ زیادہ صاف ستھری ہوتی ہے، اور حفاظتی انٹرلاک صنعتی معیار کے ہوتے ہیں۔.
رفتار کا عنصر: راسٹر کارکردگی کاٹنے کی طاقت سے زیادہ کیوں اہم ہے
نوآموز لوگ کاٹنے کی طاقت (واٹس) پر زیادہ توجہ دیتے ہیں۔ پیشہ ور رفتار (انچ فی سیکنڈ) پر توجہ دیتے ہیں۔.
اگر آپ کا کاروبار ٹمبلرز، لیدر پیچز یا سلیٹ کوسٹرز پر کندہ کاری کرتا ہے، تو لیزر ہیڈ کو ہزاروں بار آگے پیچھے حرکت کرنی پڑتی ہے۔ ایک بجٹ اسٹیپر سیٹ اپ تقریباً 500 ملی میٹر فی سیکنڈ پر محدود ہو سکتا ہے اور “رِنگنگ” (لہراتی، ڈگمگاتی لکیریں) پیدا کرتا ہے۔ تھنڈر لیزر یا ایون ہائبرڈ سرو کے ساتھ 1000 ملی میٹر فی سیکنڈ یا اس سے زیادہ کی رفتار پر چل سکتے ہیں، اور تیز، صاف نتیجہ دیتے ہیں—یعنی آپ کی روزانہ کی پیداوار کو مؤثر طریقے سے دوگنا کر دیتے ہیں۔ پروڈکشن شاپ میں، رفتار ہی سب سے اہم پیمانہ ہے۔.
مقامی سپورٹ: وہ “انشورنس پالیسی” جو آپ کو تین ہفتے کی پارٹس کی تاخیر سے بچاتی ہے
منظرنامہ C میں سب سے بڑا فائدہ امریکا میں موجود سپورٹ ہے۔.
جب کسی نامعلوم درآمدی مشین کا کنٹرولر بورڈ خراب ہو جائے، تو عام طور پر آپ فورمز کھنگالنے یا چین کے کارخانے کو ای میل کرنے پر مجبور ہوتے ہیں—پھر متبادل کے لیے ہفتوں انتظار کرنا پڑتا ہے۔ تھنڈر، ایون اور باس جیسے برانڈز امریکا میں گودام رکھتے ہیں جہاں پارٹس موجود ہوتے ہیں اور ان کے پاس انگلش بولنے والے ٹیکنیشن ہوتے ہیں جو ویڈیو کال کے ذریعے آپ کے ساتھ مسئلہ حل کر سکتے ہیں۔.
کسی شوقیہ صارف کے لیے، پارٹ کے لیے تین ہفتے انتظار کرنا پریشان کن ہے۔ کسی پیشہ ور شاپ کے لیے، یہ تباہ کن ہو سکتا ہے۔ وہ اضافی $4,000 بنیادی طور پر ایک انشورنس پریمیم ہے جو ڈیڈ ٹائم اور خاموشی سے بچاتا ہے۔.
مرحلہ 4: آرڈر کرنے سے پہلے آخری حقیقت پسندانہ جانچ
آپ نے شارٹ لسٹ تیار کر لی ہے۔ آپ بجٹ طے کر چکے ہیں۔ آپ کا کرسر “ایڈ ٹو کارٹ” پر ہوور کر رہا ہے۔ رُک جائیں۔.
ٹریڈ شو میں ڈیمو فائلز کاٹنے والی مشین اور اگلے پانچ سال تک کاروبار چلانے والی مشین میں زمین آسمان کا فرق ہے۔ یہ فرق شاذونادر ہی اسپیک شیٹ پر ظاہر ہوتا ہے—یہ اصل میں استعمال کرنے کی روزمرہ کی رکاوٹوں میں سامنے آتا ہے۔ اپنا پیسہ لگانے سے پہلے، اپنی پسندیدہ مشین کو تین آخر ی فلٹرز سے گزاریں۔ یہ وہ حفاظتی اقدامات ہیں جو منافع کمانے والے آلے کو بھاری، مہنگی غیر استعمال شدہ گیراج کی سجاوٹ سے الگ کرتے ہیں۔.
مینٹیننس تک رسائی: 60 سیکنڈ کی وہ جانچ جو آپ کو ایک ہفتے کے ضائع شدہ کام سے بچا سکتی ہے
لیزر کی مینٹیننس کوئی “کبھی کبھار” کا پروجیکٹ نہیں—یہ ہفتہ وار ضرورت ہے۔ بخارات میں بدلا ہوا گوند اور لکڑی کی ریزنز آپ کی آپٹکس پر تیزی سے جمع ہو جاتی ہیں: تقریباً 1–2 گرام فی ہفتہ۔ اگر آئینے صاف کرنے کے لیے 30 منٹ کی ٹئر ڈاؤن کی ضرورت پڑے تو آپ یہ کام ترک کر دیں گے۔ اور ایک بار جب آپ یہ ترک کر دیں، تو وہ باقیات لینز کی کوٹنگ میں پَک کر تقریباً 30 % پاور کم کر دیتی ہیں اور آخر کار آپٹک کو توڑ دیتی ہیں۔.
جانچ: وینڈر سے پوچھیں یا کسی حقیقی صارف کی ویڈیو دیکھیں۔ کیا آپ مرر 1، مرر 2، اور فوکس لینز کو ایک منٹ سے کم وقت میں نکال، صاف، اور دوبارہ لگا سکتے ہیں؟ کل 60 سیکنڈ?
اگر ایسا ممکن نہ ہو، پیچھے ہٹ جائیں۔.
- آئینہ 1 (ٹیوب کے سرے پر): آپ کو سائیڈ ایکسس ڈور چاہیے۔ مثالی طور پر، آپ کو ایک ریٹیننگ رنگ گھمانا اور 15 سیکنڈ سے کم وقت میں آئینہ نکالنا چاہیے۔ (او ایم ٹیک اور گوائیک عام طور پر پاس کرتے ہیں؛ گلو فورج اکثر آپٹک کو پینلز کے پیچھے چھپا کر ناکام ہو جاتا ہے۔)
- آئینہ 2 (گینٹری): فلیپ ٹاپ کور تلاش کریں۔ آپ کو اسے ماؤنٹ کو ہٹائے بغیر کاٹن اسٹک سے صاف کرنا قابل ہونا چاہیے۔ اگر آپ کو صرف اس تک پہنچنے کے لیے وینٹیلیشن ڈکٹ کو ان بولٹ کرنا پڑتا ہے (جو پرانے مون پورٹ ڈیزائنز پر عام ہے)، تو آپ ہر جمعے کو “مینٹیننس ٹیکس” ادا کر رہے ہیں۔.
- آئینہ 3 اور لینس (لیزر ہیڈ): یہ فیصلہ کن حصہ ہے۔ آپ کو بیڈ نیچے کرنا، نوزل رنگ نکالنا، اور لینز کو 20 سیکنڈ کے اندر محفوظ طریقے سے اپنے ہاتھ میں آنے دینا چاہیے۔. ماہرانہ مشورہ: دوبارہ جوڑتے وقت، یقینی بنائیں کہ لینز “پیٹ اوپر” (ابھری ہوئی سطح اوپر کی طرف) لگا ہوا ہے۔ اگر آپ کو صرف لینز تک پہنچنے کے لیے ہیکس کی کی ضرورت ہے، تو یہ ٹیسٹ میں فیل ہو جائے گا۔.

“اچھا خریدیں یا دوبارہ خریدیں” کا فیصلہ میٹرکس
ایک $3,000 مشین کبھی صرف $3,000 نہیں ہوتی—یہ آئندہ مرمتوں پر پیشگی ادائیگی ہوتی ہے۔ دوسری طرف، ایک $8,000 مشین اکثر پانچ سال کی مدت میں کم لاگت آتی ہے۔ یہ میٹرکس مجموعی ملکیتی قیمت (TCO) کو ظاہر کرتا ہے جو اسٹیکر پرائس کے پیچھے چھپی ہوتی ہے۔.
اس کالم کی نشاندہی کریں جو آپ کی شارٹ لسٹ میں موجود مشین سے سب سے زیادہ مطابقت رکھتا ہے:
| ابعاد | بجٹ بلڈ (منظرنامہ B) | پیشہ ور ورک ہارس (منظرنامہ C) |
|---|---|---|
| ابتدائی لاگت | 2,000 ڈالر – 4,000 ڈالر | 6,000 ڈالر – 10,000 ڈالر |
| ٹیوب کی عمر | 1k–2k گھنٹے (شیشے کا CO2) | 10k+ گھنٹے (RF میٹل/اعلیٰ درجے کا شیشہ) |
| تخمینی ڈاؤن ٹائم فی سال | 15 دن (پارٹس کے انتظار میں) | 2 دن (مقامی سپورٹ/بہتر QC) |
| ہفتہ وار دیکھ بھال | 2 گھنٹے (دستی الائنمنٹ) | 30 منٹ (سیلڈ آپٹکس/بہتر ریلز) |
| تبدیلی کی لاگت (چوتھا سال) | $1,000+ (نئی ٹیوب + PSU) | $0 (طویل عمر کا ذریعہ) |
| فروخت کی دوبارہ قیمت | اصل قیمت کا 40% | اصل قیمت کا 70% |
| 5 سالہ TCO | $19,000+ (شامل شدہ ضائع شدہ قابلِ بلنگ وقت) | $7,000 (کم استعمالی سامان) |
اگر آپ ہوبی شاپ چلا رہے ہیں، تو بجٹ بلڈ مناسب ہے—آپ کا وقت “مفت” ہے۔ اگر آپ کاروبار چلا رہے ہیں، تو “سستی” مشین سے ہونے والا ڈیڈ ٹائم قیمت کے فرق کو پہلے 18 مہینوں میں ہی ختم کر دے گا، چاہے آپ “مہنگی” مشین خریدیں۔.
چیک لسٹ: ترسیل کے بعد 48 گھنٹوں میں کٹ کرنے کے لیے تیار رہیں
لیزر کے مالک کے لیے سب سے خطرناک وقت پہلا ہفتہ ہوتا ہے۔ درست سامان کے بغیر، مشین فارغ پڑی رہتی ہے جبکہ آپ کی واپسی کی مدت ختم ہوتی جا رہی ہوتی ہے۔ اور اگر آپ فوراً آپٹکس کو چیک نہیں کرتے، تو شپنگ کے دوران ہونے والا کوئی بھی نقصان آپ کا مسئلہ بن جاتا ہے۔.
اس ٹائم لائن کو فالو کریں تاکہ آپ فوراً کام شروع کر سکیں—یا خراب مشین واپس بھیج سکیں۔.
دن 0: آمد سے پہلے تیاری (2 گھنٹے)
- سیالات: دو گیلن کشید شدہ پانی خریدیں (چِلر کے لیے) اور 90% آئسوپروپل الکحل (آپٹکس کے لیے)۔.
- آپٹکس کٹ: لینز پیپر اور تھرمل پیپر (رسید پیپر) کا بندوبست کریں تاکہ الائنمنٹ ٹیسٹنگ کی جا سکے۔.
- پاور: یقینی بنائیں کہ آپ کے پاس ایک 20A کا خصوصی سرکٹ ہو (110V/220V یونٹ کے لحاظ سے)۔ فریج یا کمپریسر کے ساتھ سرکٹ شیئر کرنے سے بریکر ٹرِپ ہو سکتے ہیں اور کٹائی خراب ہو سکتی ہے۔.
دن 1: ان باکس کریں اور معائنہ کریں (4 گھنٹے)
- ہلانے کا ٹیسٹ: چِلر بھرنے سے پہلے، لیزر ٹیوب کو اندرونی دراڑوں کے لیے چیک کریں۔ اگر آپ ٹیوب کو آہستہ سے ہلانے پر شیشے کے ٹکڑوں کی آواز سنیں، تو ڈیلیوری قبول نہ کریں۔.
- لیک ٹیسٹ: پانی جوڑیں، پمپ چلائیں، اور 30 منٹ انتظار کریں۔ ٹیوب کے دونوں سروں اور چیسس کے نیچے کو چیک کریں۔.
- 60 سیکنڈ کی صفائی: وہ مینٹیننس چیک کریں جو آپ نے مرحلہ 1 میں تحقیق کیا تھا۔.
- الائنمنٹ: تھرمل پیپر استعمال کریں تاکہ بیڈ کے چاروں کونوں میں بیم پاتھ کی تصدیق کی جا سکے۔.
دن 2: توثیق (2 گھنٹے)
- فریم ٹیسٹ: لکڑی پر 10 ملی میٹر/سیکنڈ کی رفتار سے 90% طاقت پر ویکٹر کٹ چلائیں۔.
- آؤٹ پٹ: کنارے سنہری بھورے ہونے چاہئیں، جلے ہوئے کالے نہیں۔ کرف عمودی ہونا چاہیے، ٹیڑھا نہیں۔.
- اسٹریس ٹیسٹ: مشین کو 3 گھنٹے چلائیں۔ درجہ حرارت دیکھیں (اسے 22°C/71°F سے کم رکھیں)۔ اگر یہ زیادہ گرم ہو جائے یا فوکس سے باہر ہو جائے، تو اسے واپس بھیج دیں۔.
آخری کٹ
اس گائیڈ کے آغاز میں ہم نے پوچھا تھا کہ کیا آپ ایک ورکشاپ بنا رہے ہیں یا صرف ایک ٹول خرید رہے ہیں۔ فرق شاسی پر لگے برانڈ نام میں نہیں ہے—بلکہ مالک کی تیاری کی سطح میں ہے۔.
اس چار مرحلوں کے فریم ورک کو فالو کر کے، آپ نے صرف لیزر نہیں خریدی—آپ نے کامیابی کے لیے خود کو تیار کیا۔ آپ نے اپنے مٹیریل کے تقاضے واضح کیے، مطلوبہ طاقت کا حساب لگایا، حفاظتی اقدامات طے کیے، اور ملکیت کے پوشیدہ اخراجات کو بے نقاب کیا۔ اب آپ صرف ایک اچھی مشین کی امید نہیں کر رہے—آپ نے ایک ہوشیار خرید کا منصوبہ بنایا ہے۔.
تحقیق مکمل ہو گئی۔ چیک لسٹ تیار ہے۔ اب وقت ہے کٹائی کا۔ اور اگر آپ چاہتے ہیں کہ آپ کے ورک فلو کو درست ٹیکنالوجی کے ساتھ ہم آہنگ کرنے میں عملی مدد ملے، تو بلا جھجک رابطہ کریں کسی بھی وقت اپنی ضرورت کے مطابق مشاورت کے لئے۔ مخصوص لیزر سسٹم رہنمائی کے لیے۔.

VI. اکثر پوچھے گئے سوالات
1. کیا لیزر کٹر دھات کاٹ سکتے ہیں؟
جی ہاں—کچھ لیزر کٹر دھات کاٹ سکتے ہیں، لیکن یہ لیزر کی قسم اور طاقت پر منحصر ہے۔ فائبر لیزرز اور ہائی پاور CO2 سسٹمز عام طور پر مختلف دھاتیں کاٹ سکتے ہیں، جن میں سٹینلیس اسٹیل، ایلومینیم، اور تانبا شامل ہیں۔ موٹی شیٹس یا زیادہ مشکل ایپلیکیشنز کے لیے، صنعتی فائبر مشینیں جیسے کہ سنگل ٹیبل فائبر لیزر کٹنگ مشین کی سفارش کی جاتی ہے۔.
2. CO2 لیزر کن سے مواد کاٹ سکتا ہے؟
عام مواد میں لکڑی، اکریلک، چمڑا، کپڑا، کاغذ، اور کچھ پلاسٹکس شامل ہوتے ہیں۔ تاہم، CO2 لیزرز عام طور پر دھات کاٹنے کے لیے موزوں نہیں ہوتے جب تک کہ وہ بہت زیادہ طاقتور اور خاص طور پر دھات کی کٹائی کے لیے ڈیزائن نہ کیے گئے ہوں۔ یہ PVC یا دوسرے مواد کاٹنے کے لیے بھی مناسب نہیں ہیں جو گرم ہونے پر زہریلی دھوئیں خارج کرتے ہیں۔.
3. لیزر کٹنگ مشینیں کتنی درست ہوتی ہیں؟
لیزر کٹنگ مشینوں کا سب سے بڑا فائدہ ان کی درستگی ہے۔ اعلیٰ معیار کی لیزر کٹر انتہائی باریک تفصیلات پیدا کر سکتی ہیں، جن کی برداشت 0.001 انچ (0.025 ملی میٹر) تک سخت ہو سکتی ہے۔ حقیقی درستگی ایسے عوامل پر منحصر ہوتی ہے جیسے بیم کا معیار، مشین کی مضبوطی اور استحکام، اور موشن کنٹرول سسٹم کی درستگی۔.