

368 ca cắt cụt mỗi năm. Đó là con số thường niên của Bộ Lao động Hoa Kỳ về các vụ tai nạn máy chấn xảy ra chỉ riêng tại Hoa Kỳ.
Bạn bước tới máy, nhìn chằm chằm vào màn hình CNC phát sáng và nghĩ rằng công việc của mình thật đơn giản: đưa tấm kim loại vào và đạp chân lên bàn đạp. Máy tính sẽ làm hết phần suy nghĩ. Bạn chỉ là đôi tay mà thôi.
Nhưng cỗ máy này là một cây búa tạ mù lòa nặng 200 tấn. Nó không có bộ não. Không có mắt. Nó không biết mình đang nghiền nát thép vụn, khuôn chính xác hay bàn tay của bạn. Công việc thực sự của người vận hành diễn ra hoàn toàn trước khi thanh trượt bắt đầu di chuyển.
Bài viết liên quan: Máy chấn tôn hoạt động như thế nào
Bài viết liên quan: Vận hành máy chấn tôn
Huyền thoại nguy hiểm: Vì sao bàn đạp chân là bộ phận ít quan trọng nhất trong lần uốn đầu tiên của bạn
Hãy nghĩ về máy chấn như một khẩu súng lục đã lên đạn. Nhấn bàn đạp chỉ là bóp cò mà thôi. Cò súng không quyết định nòng súng đang hướng về mục tiêu hay về chính bàn chân của bạn—it chỉ thực hiện thực tế cơ học mà bạn đã thiết lập. Khi bạn tiếp cận cỗ máy này, bạn phải gạt bỏ ảo tưởng rằng việc nhấn bàn đạp chính là công việc. Bàn đạp chỉ là dấu chấm ở cuối câu mà bạn đã viết xong. Nếu câu đó sai, dấu chấm chỉ khóa lại sai lầm. Tại sao chúng ta lại cho rằng máy móc biết rõ hơn con người?
Nếu máy móc đảm nhận phần nặng nhọc, vì sao có nhiều người mới lại khiến nó gặp sự cố?
Các dòng máy chấn CNC hiện đại được quảng cáo là không thể làm sai. Hãy lướt qua bất kỳ diễn đàn nào và bạn sẽ thấy các chuyên gia khẳng định rằng với các thiết lập được hướng dẫn bằng phần mềm, một nhân viên mới tuyển hoàn toàn có thể bắt đầu chấn các chi tiết ngay từ ngày đầu tiên. Màn hình tính toán lượng cho phép uốn, định vị cữ sau và cho bạn biết chính xác vị trí đặt tấm kim loại. Trên thực tế, hiệu suất của một hệ thống CNC thực thụ phụ thuộc vào mức độ tối ưu hóa của phần mềm, bộ điều khiển và độ chính xác cơ học để hoạt động cùng nhau—đó chính là lý do tại sao nhiều xưởng tiêu chuẩn hóa các giải pháp máy chấn CNC chuyên dụng từ các nhà sản xuất như ADH Machine Tool, với danh mục sản phẩm chạy hoàn toàn bằng CNC được chế tạo để chấn độ chính xác cao và tự động hóa tôn kim loại tích hợp.
Nghe có vẻ liền mạch—cho đến khi bạn nhận ra phần mềm hoạt động trong một thế giới hoàn hảo, tưởng tượng. Máy tính giả định rằng dụng cụ bạn đã lắp khớp với thư viện kỹ thuật số đến từng phần nghìn inch. Nó giả định rằng chày đột nằm hoàn toàn vào kẹp. Nó giả định rằng không có mảnh vụn nào làm lệch tâm. Máy có thể chạy các con số, nhưng nó không thể xác thực thực tế vật lý.
Khi người mới nhấn bàn đạp tin rằng CNC chắc chắn đúng, họ đang phóng thích lực thủy lực 200 tấn vào một thiết lập sai lệch. Máy tính không làm hỏng máy—niềm tin mù quáng vào máy tính mới là nguyên nhân. Vậy niềm tin sai lệch này đến từ đâu?
Cái bẫy của video hướng dẫn: Những gì bạn đã xem so với những gì người vận hành thực sự làm
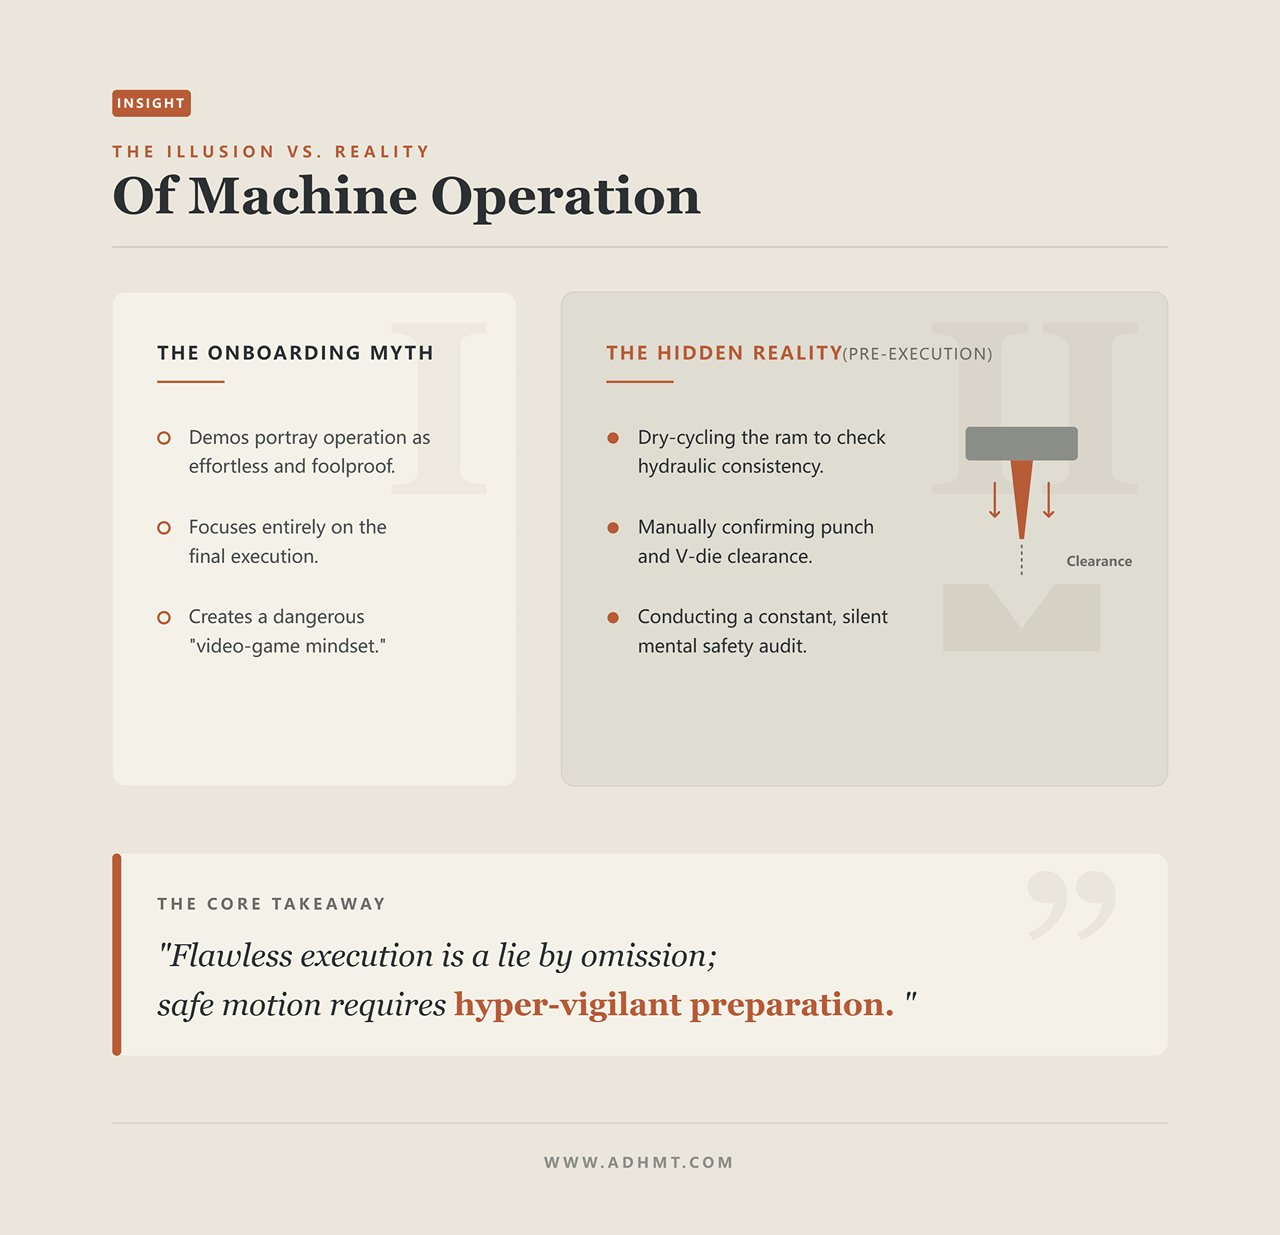
Có lẽ bạn đã ngồi xem một bản demo 3D dài 15 phút trong quá trình làm quen công việc. Người đàn ông trên màn hình trượt một tấm phôi vào đúng vị trí, nhấn bàn đạp, và cho ra một chiếc giá đỡ góc 90 độ hoàn hảo. Nó trông thật dễ dàng—gần như mang tính cơ học theo cách mà một chiếc máy khâu khổng lồ có vẻ mang tính cơ học. Đơn giản. Dễ đoán. Chắc ăn.
Điều mà máy quay không hề ghi lại là mười phút trước khi nhấn nút ghi hình. Nó không cho thấy người vận hành chạy thử hành trình để kiểm tra chuyển động thủy lực không đồng nhất. Nó cũng không cho thấy họ kiểm tra bằng tay khoảng hở giữa đầu chấn và khuôn V. Bạn chỉ xem phần thực thi và cho rằng thực thi là toàn bộ công việc. Bạn hoàn toàn bỏ lỡ cuộc kiểm tra an toàn thầm lặng đang diễn ra trong đầu người vận hành.
Cú uốn mượt mà trong video là một lời nói dối bằng cách bỏ sót. Nó khiến bạn tập trung vào chuyển động cuối cùng thay vì sự chuẩn bị cảnh giác cao độ giúp cho chuyển động đó an toàn. Vậy điều gì sẽ xảy ra khi bạn mang tư duy kiểu “chơi game” đó vào xưởng của tôi?
Chi phí ẩn của việc “chỉ thử một chi tiết” mà không có quy trình thiết lập chính thức
Một người mới bắt đầu lấy một mảnh phế liệu 10-gauge, lắp dụng cụ, bỏ qua bước chạy thử và quyết định “chỉ thử một chi tiết” để xem góc uốn có đạt đủ độ chính xác hay không.
Họ nhấn bàn đạp. Thanh trượt đi xuống. Nhưng đầu chấn không hoàn toàn nằm giữa khuôn V. Máy móc không bận tâm—vì máy móc mù lòa. Nó vẫn truyền toàn bộ lực. Một tiếng rạn sắc, nặng nề vang lên làm rung cả nền bê tông. Bạn không chỉ làm hỏng một miếng thép vụn. Niềm tin mù quáng vào máy móc vừa khiến chúng ta mất một Thanh trượt $12,000 bị cong.
Kim loại không tha thứ cho những sai lầm. Trước khi chân bạn kịp đặt lên bàn đạp, bạn hãy thực hiện một “chu trình mô phỏng” (ghost stroke)—một chu trình chạy không tải hoàn chỉnh mà không có vật liệu trong máy. Bạn quan sát dụng cụ tiếp cận, xác nhận khoảng hở và lắng nghe cẩn thận hệ thống thủy lực.
Vật lý của một vụ va chạm: Những gì sẽ hỏng trước khi thanh trượt chạm đến đáy
Một máy ép chấn 200 tấn không bị căng, rên rỉ hay chậm lại trước khi hỏng. Nó đơn giản là hỏng. Bạn đang đứng trước một guillotine thủy lực bị giới hạn bởi những ranh giới toán học tuyệt đối. Vượt qua những giới hạn đó, máy sẽ không cảnh báo bạn — nó sẽ cố gắng đẩy chính mình vào cùng một không gian vật lý với thép rắn. Bạn cần hiểu rõ sự bạo lực vô hình đang diễn ra tại đúng điểm tiếp xúc.
Tonnage so với Độ dày: Sự sai lệch mà bạn không thể nhận ra bằng mắt thường
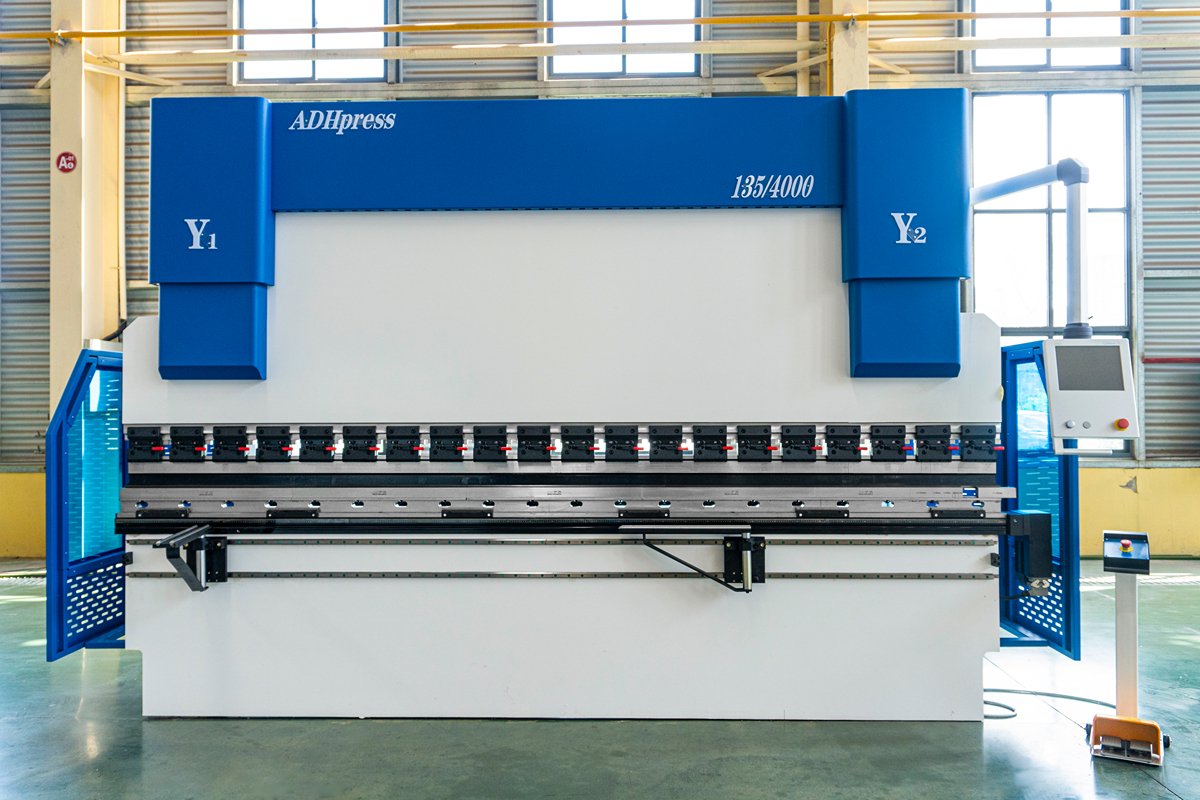
Công thức trong ngành để tính toán trọng tải yêu cầu là cái bẫy đối với người mới: áp suất bằng hằng số nhân với bình phương chiều độ dày vật liệu, chia cho độ mở chữ V. Hãy tập trung vào từ “bình phương”. Nếu bạn đang chấn thép nhẹ dày 4 mm, máy của bạn có thể cần 50 tấn trên một cối chấn tiêu chuẩn. Sau đó, bạn lấy một miếng thép thừa dày 8 mm từ giá đỡ. Nó trông dày gấp đôi, vì vậy bạn cho rằng nó cần lực gấp đôi. Bạn cài đặt 100 tons vào bộ điều khiển. Trên thực tế, các công việc chuyển sang tấm dày hơn hoặc chiều dài chấn dài hơn thường không chỉ đòi hỏi lực lớn hơn mà còn cần dung lượng được điều khiển bằng CNC, đồng bộ hóa được thiết kế cho độ chính xác chịu tải cao—chính là loại ứng dụng được giải quyết bằng giải pháp máy chấn song song (tandem) từ ADH Machine Tool, với các hệ thống chấn hoàn toàn bằng CNC được chế tạo cho các kịch bản cao cấp, tải trọng cao, nơi độ precision (chính xác) và tự động hóa là vô cùng quan trọng.
Về mặt toán học, bạn đã kết thúc rồi.
Vì độ dày được bình phương trong phương trình, việc tăng gấp đôi vật liệu từ 4 mm lên 8 mm thực sự làm tăng gấp bốn lần lực yêu cầu. Bạn không cần 100 tấn—bạn cần 200 tấn. Và nếu tấm thép vụn 8 mm đó hóa ra là thép không gỉ thay vì thép nhẹ, độ bền kéo cao hơn có thể làm tăng gấp đôi nhu cầu một lần nữa, đẩy nó lên 400 tấn. Mắt người đánh giá độ dày theo một đường thẳng. Thép chống lại trên một đường cong. Ngay khoảnh khắc bạn ước tính độ dày bằng mắt, bạn đang thực sự lập trình một sự dừng đột ngột thảm khốc cho thanh trượt ram. Ở mức độ leo thang tải trọng này, vấn đề không chỉ còn là tính toán—mà là phân khúc máy. Các công việc thực sự đòi hỏi 200–400 tấn yêu cầu một hệ thống được chế tạo chuyên dụng, công suất lớn như giải pháp máy chấn cỡ lớn từ ADH Machine Tool, được thiết kế trong danh mục hoàn toàn dựa trên CNC dành cho các ứng dụng chấn cao cấp, nơi việc kiểm soát lực, độ cứng cấu trúc và độ chính xác lặp lại là không thể thỏa hiệp.
Quy tắc Mở V: Điều Gì Xảy Ra Khi Dụng Cụ của Bạn Không Thể Chịu Nổi Lực Đã Lập Trình
Quy tắc thông thường là chọn rãnh V có kích mở gấp tám lần độ dày vật liệu. Với thép mềm 4 mm, điều đó nghĩa là mở 32 mm. Tải trọng được phân bố an toàn trên bề mặt rộng của khuôn. Nhưng hãy tưởng tượng bản vẽ yêu cầu bán kính trong nhỏ hơn, nên bạn thay khuôn bằng rãnh V 16 mm. Vật liệu không thay đổi. Lực hiển thị trên màn hình cũng không thay đổi.
Bạn vừa tập trung toàn bộ bạo lực thủy lực đó lên một nửa diện tích bề mặt.
Ép thép vào khe hẹp hơn khiến tải trọng yêu cầu tăng vọt. Áp suất trên vai cứng của khuôn V vượt quá giới hạn kết cấu của dụng cụ. Máy sẽ ngoan ngoãn cung cấp 50 tấn bạn đã lập trình, hoàn toàn không biết rằng khuôn bên dưới chỉ được định mức 30 tấn ở bề rộng đó. Khuôn sẽ không biến dạng nhẹ nhàng. Nó sẽ nứt vỡ — văng các mảnh thép cứng đi khắp sàn xưởng.
Cách Một Milimét Độ Hành Trình Dư Thừa Phá Hủy Khuôn (và Đầu Công Tác)
Thư viện CNC ghi rằng chày phía trên của bạn cao 120 mm. Nhưng chày bạn thực tế kẹp vào chỉ cao 119 mm — chênh lệch một milimét, khoảng bằng độ dày một đồng xu nhỏ. Bộ điều khiển tính toán vị trí điểm chết dưới chính xác cần thiết để uốn gió tấm dựa trên giả định kỹ thuật số 120 mm đó. Vì dụng cụ thực tế ngắn hơn, đầu máy phải đi sâu thêm một milimét để đạt góc uốn đã lập trình.
Chày đâm thẳng vào khuôn V.
Hai trăm tấn lực thủy lực bỗng nhiên không có nơi nào để phân tán. Bơm vẫn tiếp tục đẩy chất lỏng, xy lanh vẫn tiến lên, và khung thép khổng lồ của máy buộc phải giãn ra dưới tải trọng. Thép thì không có lòng thương xót. Nếu bạn mù quáng dựa vào thư viện dụng cụ kỹ thuật số mà không chạy khô để kiểm tra khe hở, bạn có thể sẽ đối mặt với một khuôn dưới $8,500 vỡ nát phun thẳng vào ngực mình.
Độ Hồi Lại: Lực Ẩn Phản Kháng Sau Khi Uốn
Kim loại không phải là đất sét — nó hành xử như một lò xo tinh thể cuộn chặt. Khi bạn ép một tấm thép AR400 dày 1/4 inch, dài 4 foot vào khuôn V, bạn kéo giãn cấu trúc hạt bên ngoài trong khi nén các lớp bên trong. Để đạt một góc chuẩn 90 độ, máy thực tế phải uốn quá đến khoảng 85 độ. Ở điểm thấp nhất của hành trình, tấm thép đang lưu trữ hàng nghìn pound năng lượng tiềm ẩn.
Ngay khoảnh khắc thanh trượt (ram) nhả áp suất, những thớ kim loại bị nén đó sẽ cố gắng đàn hồi trở lại hình dạng ban đầu. Sự đàn hồi đó chính là độ bật lại. Nếu bích không được đỡ đúng cách — hoặc nếu lực chấn không chính xác làm cho chi tiết kẹt trong cối chấn — tấm kim loại nặng đó có thể bật mạnh lên trên với lực đủ sức gãy xương ngay khi chày nhấc lên. Quá trình chấn chưa hoàn tất khi thanh trượt chạm đáy; nó chỉ hoàn tất sau khi năng lượng tích trữ đã được giải phóng một cách an toàn.
Kiểm toán trước khi uốn: Kiểm tra máy móc — và vật liệu
Giờ bạn đã hiểu các phép tính. Bạn đã thấy cách một biến số chưa được kiểm tra trong công thức tính tải trọng có thể biến một khuôn thép đã tôi cứng thành mảnh vỡ. Nhưng việc tính toán chính xác trên giấy — hoặc trên màn hình CNC — chỉ mới là một nửa trách nhiệm. Hệ thống điều khiển giả định rằng dụng cụ bạn lắp đặt khớp hoàn toàn với thư viện kỹ thuật số đến từng phần nghìn inch. Nó giả định rằng máy ép thủy lực đang hoạt động tốt về mặt cơ khí. Nó giả định rằng vật liệu trong tay bạn khớp chính xác với thông số kỹ thuật trên bản vẽ. Bạn không thể tự cho phép mình có những giả định như thế.
Kiểm tra khi tắt máy: Mức dầu thủy lực, công tắc giới hạn và tấm chắn an toàn
Thứ Ba tuần trước, một xe nâng đã va nhẹ vào trụ rèm ánh sáng bên phải của máy ép ở khu vực số ba. Hầu như không để lại vết xước. Nhưng cú va chạm nhỏ đó đã làm lệch tia laser của AOPD (Thiết bị Bảo vệ Quang điện Chủ động) đi hai độ. Nếu người vận hành mới trong ca hôm đó chỉ đơn giản bật nguồn và bắt đầu đạp bàn đạp, màn hình sáng và tiếng ồn đều đặn của hệ thống thủy lực sẽ tạo ra ảo tưởng nguy hiểm về sự an toàn. Máy sẽ vận hành trơn tru — cho đến khoảnh khắc tay anh ta trượt và tia laser an toàn lệch hướng không kích hoạt công tắc dừng khẩn cấp.
Hãy kiểm tra máy khi nó đang tắt nguồn. Khi máy hoạt động, tiếng ồn và đèn báo có thể che lấp thực tế cơ khí.
Bắt đầu từ phía sau. Kiểm tra cửa quan sát dầu thủy lực; nếu dầu thấp, điều đó có nghĩa là dầu bị sục khí, có thể khiến xy-lanh rung và hạ xuống không đều dưới tải. Đi xung quanh máy và kiểm tra các công tắc giới hạn vật lý. Một công tắc bị bám bụi kim loại có thể bị kẹt mở, gửi tín hiệu sai cho bộ điều khiển rằng xy-lanh đang ở vị trí an toàn trong khi thực tế nó đang hạ xuống bàn. Xác minh các tấm chắn vật lý và đảm bảo căn chỉnh đúng rèm ánh sáng trước khi cấp lại nguồn. Xác lập tình trạng cơ bản của máy trước khi đưa áp suất thủy lực cao vào hệ thống.
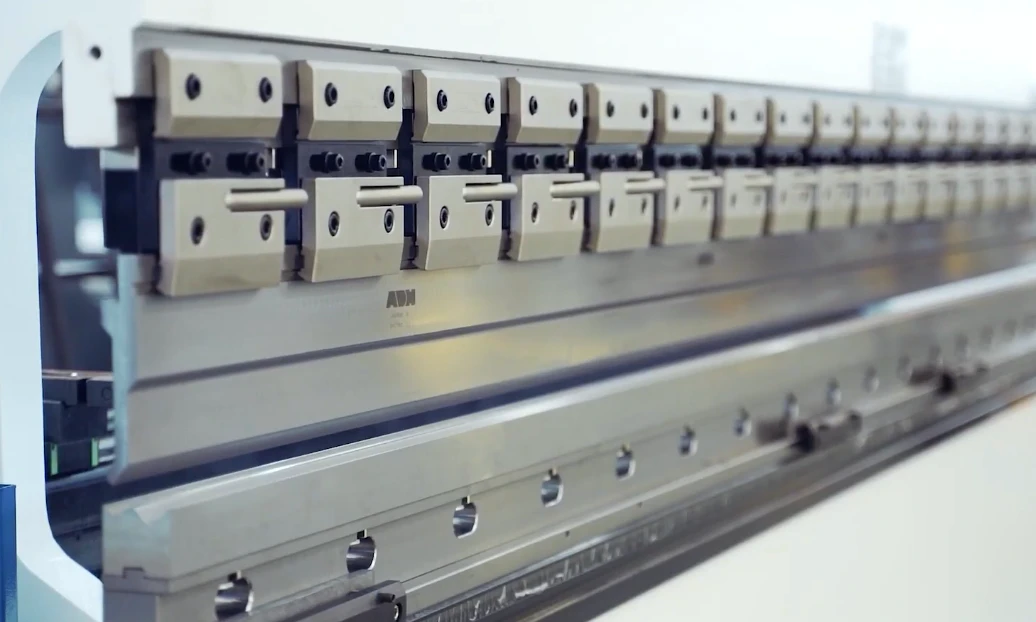
Dụng cụ và khuôn của bạn đã được lắp đúng chỗ, căn giữa và kẹp chặt chưa?
Hãy tưởng tượng một mảnh dăm thép cong nhỏ còn sót lại từ việc mài hôm qua. Nó dày nửa milimét. Nó rơi xuống giường dưới, và bạn đặt khuôn chữ V nặng 150 pound trực tiếp lên trên. Nhìn từ cách ba feet, khuôn có vẻ hoàn toàn phẳng. Bạn siết chặt kẹp, nhập thông số vào bộ điều khiển, và đạp bàn đạp.
Kiểm tra bằng mắt thường dễ khiến bạn chủ quan.
Khi 200 tấn lực thủy lực ép xuống, mảnh dăm nhỏ đó trở thành điểm tựa vi mô. Khuôn không còn phẳng — nó đang cân trên một điểm. Áp lực cực lớn ép khuôn nghiêng sang một bên trong giá đỡ, khiến chày bị lệch mạnh. Kim loại không khoan dung. Trước khi khóa kẹp, hãy dùng tay trần hoặc giẻ sạch lau dọc theo lưỡi chày và bề mặt đặt của khuôn để cảm nhận ba via hoặc mảnh vụn. Nếu bạn chỉ dựa vào mắt thay vì cảm giác tay, bạn đang mạo hiểm với $4,200 chày chính xác bị nứt ngay khi xy-lanh chạm điểm chết dưới.
Đọc tấm thép: Hướng thớ, lớp ô-xít cán và vết nứt ẩn
Hãy nhìn kỹ vào một tấm thép cán nóng thô. Nghiêng nó dưới ánh đèn xưởng và bạn sẽ thấy các vệt mờ tối kéo dài dọc theo chiều dài tấm. Đó là hướng thớ. Thép không được đúc thành tấm phẳng; nó được ép qua các con lăn công nghiệp khổng lồ khiến cấu trúc tinh thể bị kéo dài thành những sợi vi mô dài.
Nếu bạn đặt tấm thép lên khuôn sao cho đường uốn song song với các vệt tối đó, bạn đang ép chày đi thẳng giữa các sợi đang bị kéo giãn — giống như chẻ củi bằng rìu. Bán kính ngoài của góc uốn sẽ bị rách toác, tạo ra các vết nứt sâu, răng cưa, làm giảm độ bền kết cấu của chi tiết. Bạn phải “đọc” tấm thép trước khi uốn. Hãy định hướng chi tiết sao cho chày di chuyển vuông góc với hướng thớ, buộc các sợi kim loại chảy qua khuôn thay vì tách rời nhau.
Sau đó, hãy đeo găng và vuốt dọc theo cạnh cắt của phôi. Lưỡi dao cùn để lại các vết nứt siêu nhỏ dọc theo mép cắt. Dưới ứng suất uốn, những vết nứt này có thể lan thẳng qua giữa chi tiết của bạn.
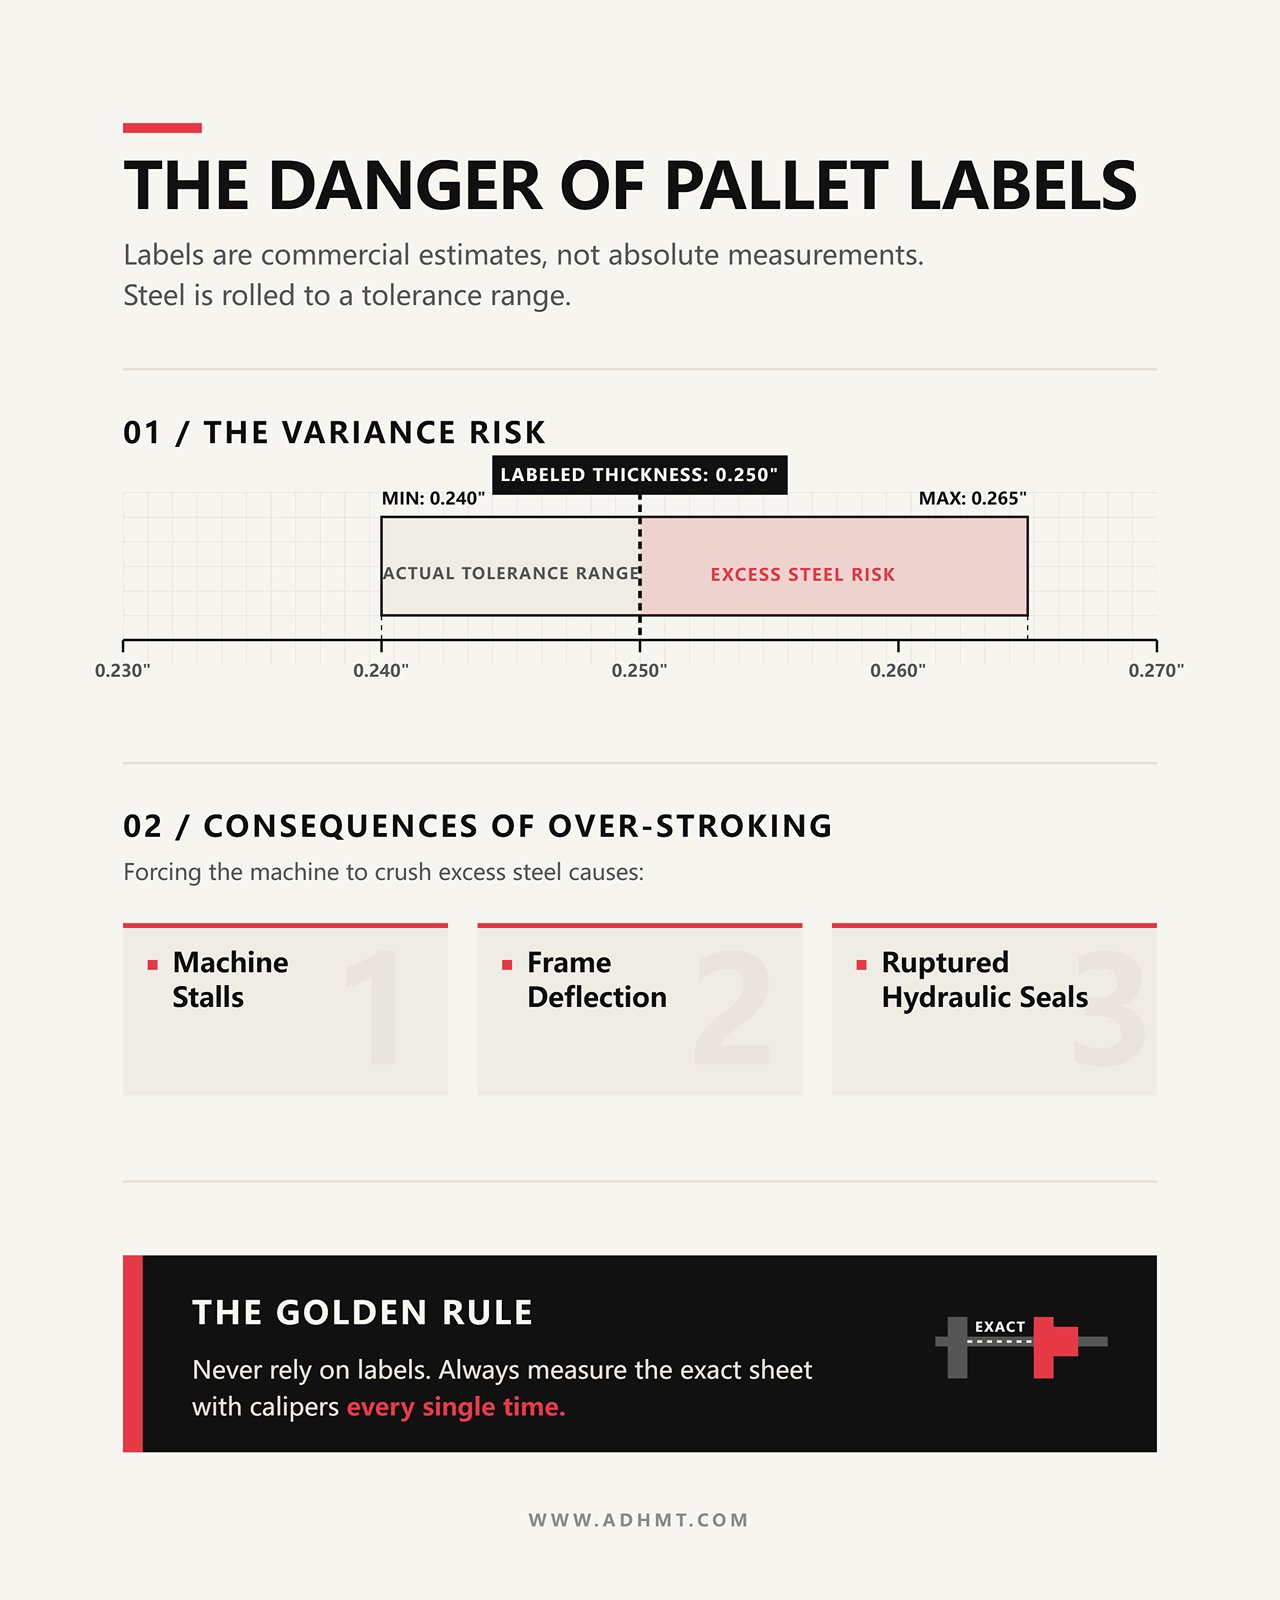
Tin vào thước cặp, không phải nhãn mác: Tại sao bạn phải đo chính xác tấm thép thực tế
Tem trên pallet ghi “Thép mềm 0,250 inch.” Một người mới nhìn nhãn, nhập 0,250 vào bộ điều khiển, và chuẩn bị uốn.
Nhãn đó là ước lượng thương mại — không phải phép đo chính xác. Các nhà máy thép cán sản phẩm trong phạm vi dung sai, không phải con số tuyệt đối. Tấm thép bạn cầm có thể dày 0,240 inch — hoặc 0,265. Nếu độ dày thực tế là 0,265 inch nhưng máy đã được lập trình để chạm đáy ở 0,250, xy-lanh sẽ cố ép thêm mười lăm phần nghìn inch thép rắn vào khuôn ở cuối hành trình. Máy có thể bị kẹt. Khung có thể bị uốn cong. Phớt thủy lực có thể bị vỡ.
Không bao giờ tin vào nhãn mác. Hãy dùng thước cặp của chính bạn đo đúng góc của đúng tấm thép bạn sắp đặt lên giường. Mỗi lần đều phải làm vậy.
Giao thức “Cú nhấn ma”: Xác nhận thiết lập của bạn mà không cần kim loại
Thước cặp xác nhận độ dày của tấm. Các khuôn được lau sạch và khóa chặt tại chỗ. Bạn vặn chìa khóa, các bơm bắt đầu rít lên, và chân bạn lơ lửng trên bàn đạp.
Nhưng bạn không nhấc thép lên.
Thiết lập tĩnh cho thấy mọi thứ đều ổn. Nhưng nó không thể tiết lộ những lỗi động. Vì vậy bạn thực hiện một cú nhấn ma.
Tại sao cần cho trục ram chạy không tải trước khi bạn nạp vật liệu
Một người mới nhấn bàn đạp lần đầu, thấy trục ram hạ xuống một cách trơn tru, và ngay lập tức với tay lấy một miếng thép. Đó là cách mà các ngón tay bị mất.
Chu kỳ không tải đầu tiên của hệ thống thủy lực lạnh có thể rất đánh lừa. Nếu máy đã ngừng hoạt động chỉ vài phút, dầu trong các xi-lanh phía trên sẽ lắng xuống. Cú nhấn đầu tiên sẽ ép qua lớp dầu lạnh, có bọt khí. Cú nhấn thứ hai làm sạch đường dầu. Chỉ đến chu kỳ không tải thứ ba liên tiếp, sự giật khựng thủy lực ẩn — một cú rơi mạnh bất ngờ khoảng một phần tư inch — mới lộ ra.
Nếu bạn đang giữ kim loại khi cú giật đó xảy ra, tấm thép có thể bật lên nhanh hơn phản xạ của con người. Thép không cho cơ hội thứ hai. Trước khi bất kỳ vật liệu nào đi vào vùng làm việc, hãy cho trục ram chạy không tải ba lần. Lắng nghe tiếng rít của van xả. Quan sát chuyển động có đều hay không.
Bỏ qua bước diễn tập này để tiết kiệm ba mươi giây là cách nhanh nhất để kết thúc với một Xi-lanh trục ram bị cong $12.000.
Xác minh độ hở vùng nhấn và vị trí gá phía sau trong điều kiện không tải
Bạn đã lập trình một bích hai inch, vì vậy bộ điều khiển đã định vị các chấu cữ sau chính xác hai inch phía sau đường tâm cối chấn. Màn hình cho biết bạn đã an toàn.
Nhưng chiếc máy này về bản chất là một chiếc búa tạ mù lực 200 tấn. Nó không biết liệu người vận hành trước có thay ngón gá tiêu chuẩn bằng loại kéo dài hay không, hoặc trục ram đang nghiêng nửa độ để tạo góc gấp nhọn.
Khi bạn cho máy chạy không tải, hãy đưa chày xuống vị trí hạ thấp nhất và dừng lại. Sau đó đi sang bên cạnh, kiểm tra trực tiếp khe hở giữa chày và các ngón gá thép phía sau.
Bộ hiển thị kỹ thuật số giả định điều kiện lý tưởng. Chúng không tính đến dụng cụ thật đang gắn trên bàn. Nếu bạn tin vào màn hình và nạp vật liệu mà không xác minh độ hở, va chạm không chỉ làm phế phẩm chi tiết. Chày sẽ ép tấm thép thẳng vào ngón gá, làm gãy giá đúc gang và khiến bạn phải đối mặt với một Giá đỡ gá phía sau bị nghiền nát $25.000.
Kiểm tra điểm kẹp: Ngón tay cái của bạn nên ở đâu khi thủy lực hoạt động?
Hãy nhìn vào khoảng trống giữa dụng cụ trên và dụng cụ dưới khi máy ở vị trí cao nhất của chu kỳ. Nó có vẻ rộng rãi. Giờ hãy xét rằng, để giảm thời gian chu kỳ, chiều dài hành trình thường được điều chỉnh xuống mức hở tối thiểu chỉ nửa inch. Khi trục ram được nghiêng để uốn góc nhọn, nửa inch hở đó có thể biến mất hoàn toàn ở một bên bàn.
Nếu bạn giữ phôi với các ngón tay cái đặt trên mặt tấm, chày đang hạ xuống có thể kẹp chúng vào khuôn trước khi quá trình uốn thậm chí bắt đầu. Cú nhấn ma là cơ hội cuối cùng để bạn kiểm tra vùng không gian cơ thể. Khi trục ram chạy mà không có vật liệu, hãy đặt tay chính xác ở vị trí sẽ dùng khi uốn thật. Xác định mọi điểm kẹp. Đảm bảo rằng các ngón tay của bạn đỡ tấm từ bên dưới, hoàn toàn nằm ngoài vùng dụng cụ, và rằng cổ tay sẽ không bị kẹt vào dầm dưới khi vật liệu xoay lên. Khi đường đi của máy được xác minh cơ học và cơ thể bạn ở vị trí an toàn, chỉ khi đó mới sẵn sàng đưa kim loại vào.
Thực hiện cú uốn đầu tiên: Danh sách kiểm tra bằng mắt trong ba giây
Cú đâm thử (“ghost stroke”) xác nhận vùng làm việc đã trống. Giờ bạn đang cầm một tấm thép. Dữ liệu an toàn liên bang cho biết mỗi năm có 368 ca cụt chi xảy ra với máy chấn thủy lực, trong đó phần lớn diễn ra trong vài ngày đầu tiên khi người vận hành tiếp xúc với máy mới. Tại sao? Vì những người chưa có kinh nghiệm thường nạp vật liệu, cho rằng cú đâm thử đã đảm bảo an toàn, rồi đạp mạnh bàn đạp. Một lần chạy khô chỉ xác nhận tình trạng cơ học cơ bản của máy. Ngay khi bạn đưa chi tiết thật vào, bạn đã thêm ma sát, đòn bẩy và trọng lực vào phương trình. Kiểm tra trực quan ba giây là bước quét chủ động cuối cùng trong khi máy đang di chuyển—để xác minh việc căn chỉnh khuôn, vị trí vật liệu chính xác và tiếp xúc chắc chắn với chặn lùi theo thời gian thực.
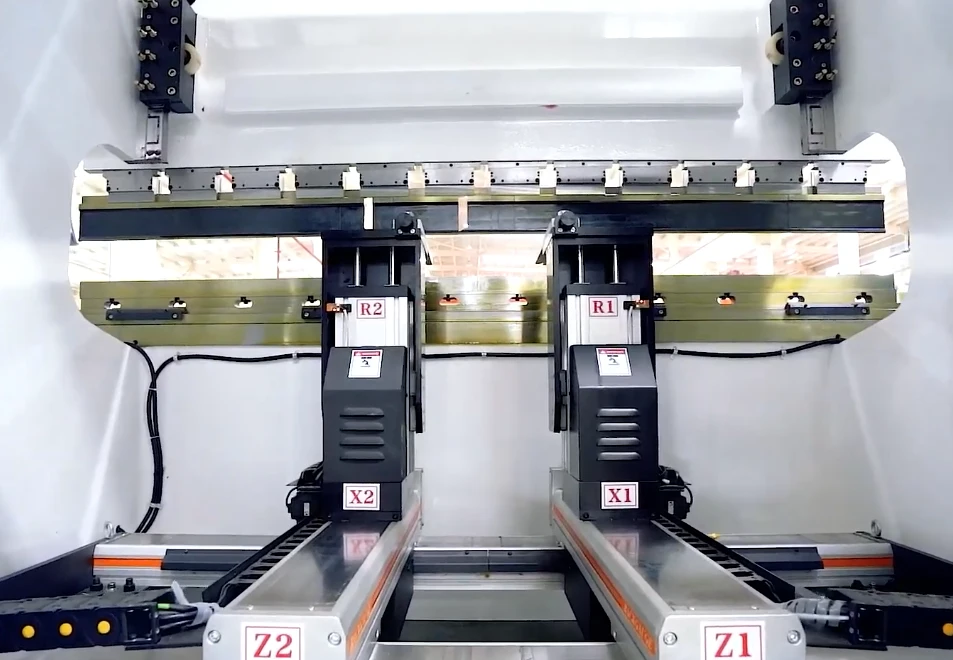
Kỹ thuật “nhấp nhả” (Feathering): Kiểm soát hành trình xuống mà không cần thực hiện toàn bộ hành trình
Người mới thường xem bàn đạp chân như một công tắc điện—hoặc bật hoàn toàn hoặc tắt hẳn. Nhưng cỗ máy này thực chất là một chiếc búa tạ nặng 200 tấn không có mắt. Đạp mạnh bàn đạp, và đầu chấn sẽ dồn toàn bộ lực trong chớp mắt. Bất cứ thứ gì nằm trên đường đi của nó đều bị nghiền nát.
Bạn phải “nhấp nhả” bàn đạp.
Bàn đạp có ba vị trí: nhả ra để rút lên, nửa hành trình để hạ chậm, và nhấn hết để tạo áp lực. Mục tiêu của bạn là nhấn vừa đủ để hạ đầu chấn thật chậm, dừng chính xác cách vật liệu một phần tư inch. Khoảng cách đó chính là điểm kẹp.
Tạm dừng tại đó.
Hãy xác nhận rằng tấm kim loại chưa bị lệch khỏi ngón chặn sau do rung động của máy. Kim loại không khoan nhượng. Trước khi thực hiện phần tư inch cuối cùng và áp toàn bộ lực, hãy kiểm tra vật lý rằng tay bạn đang đỡ phía dưới tấm thép—và hoàn toàn nằm ngoài vùng mở của khuôn.
Điều khiển hành trình xuống một cách mù quáng là cách bạn sẽ phải quét những mảnh vụn của cú đập $4,200 làm vỡ đầu chấn trên sàn sau khi tấm vật liệu trượt khiến bộ khuôn bị lệch ngang.
Đầu chấn đang di chuyển: Bạn nên nhìn vào khuôn, tấm vật liệu hay chặn lùi?
Ngay khi đầu chấn chạm vào vật liệu, mắt bạn phải hướng đến vị trí quan trọng nhất. Người vận hành thiếu kinh nghiệm thường liếc sang bộ điều khiển kỹ thuật số hoặc nhìn mơ hồ vào giữa tấm. Nhưng bộ điều khiển giả định rằng bộ khuôn bạn lắp khớp chính xác với thư viện kỹ thuật số đến từng phần nghìn inch—và nó không thể “nhìn thấy” kim loại bị uốn cong khi chịu tải.
Khi lực ép tăng, hãy tập trung trước vào đường tiếp xúc nơi đầu chấn gặp vật liệu. Sau đó ngay lập tức chuyển tầm nhìn tới chặn lùi. Khi tấm kim loại uốn cong, mép sau nâng lên. Nếu phôi không được đặt phẳng tuyệt đối, mép nâng đó có thể mắc vào ngón chặn và kéo nó lên.
Bạn đang quan sát “cú quất”—tốc độ và độ mượt của chuyển động đi lên đó. Nếu kim loại cong nhanh hơn hoặc chậm hơn mong đợi, tốc độ chấn của bạn đang sai. Hãy nhả nhẹ bàn đạp và lấy lại quyền kiểm soát.
Lắng nghe thủy lực: Âm thanh của quá trình tăng áp bình thường—và âm thanh của sự cố
Bạn không thể chỉ dựa vào thị giác—bạn phải “nghe” cú uốn. Hệ thống thủy lực khỏe mạnh khi chịu tải tạo ra tiếng rền trầm, đều đặn, như động cơ diesel leo dốc dài. Khi đầu chấn chạm vào kim loại và ép nó vào khuôn chữ V, áp suất phải tăng đều và liên tục.
Nếu bạn nghe thấy âm thanh rít cao đột ngột hoặc tiếng “póc” kim loại sắc, hãy nhấc chân khỏi bàn đạp ngay lập tức. Tiếng rít đó là van xả đang phản kháng—máy đã chạm chặn cứng trước khi đạt điểm chết dưới được lập trình. Về mặt thực tế, bạn đã ép chạm đáy khuôn, nạp vật liệu quá dày hoặc vô tình chồng hai tấm.
Cố đạp bàn đạp qua tiếng đó sẽ không “cưỡng ép” giải quyết vấn đề. Nó sẽ làm hỏng phớt xi-lanh chính—và khiến bạn phải đối mặt với một bộ thay thế cụm thủy lực $8,000.
Đọc phế phẩm: Góc uốn thực sự nói gì về thiết lập của bạn
Bạn hoàn thành hành trình gia công, thanh trượt rút lên, và bạn lấy chi tiết ra. Chi tiết đầu tiên này là phế liệu—một mẫu thử hy sinh. Đừng chỉ nhìn bằng mắt thường và quyết định rằng nó “trông có vẻ” 90 độ. Hãy dùng thước đo góc chính xác lên khuôn.
Đối với những người vận hành muốn biết cụ thể khả năng của bộ điều khiển, thông số uốn, và chi tiết thiết kế kết cấu đằng sau độ chính xác góc nhất quán, các tài liệu kỹ thuật từ ADH Machine Tool cung cấp bản phân tích rõ ràng về các tính năng CNC, kiểm chứng độ cứng khung, và phạm vi uốn hỗ trợ. Bạn có thể tải về đầy đủ các bảng thông số kỹ thuật và tài liệu kỹ thuật tại đây: Tải xuống tờ giới thiệu của ADH Machine Tool.
Nếu bạn lập trình 90 độ nhưng đo được 92, không phải máy bị hỏng—kim loại đã bật ngược trở lại. Mỗi lô thép đều có giới hạn chảy riêng, xác định mức độ nó chống lại lực dập. Mảnh phế đó cho bạn biết chính xác cần lập trình mức “uốn quá” bao nhiêu trong bộ điều khiển để bù cho hiện tượng đàn hồi cụ thể của tấm thép này.
Bỏ qua bước đo này và nhảy thẳng vào sản xuất, bạn sẽ cho ra hàng trăm chi tiết đều sai lệch hai độ so với dung sai cho phép.
Ngay cả khi bạn điều khiển bàn đạp hoàn hảo và tai bạn đã quen với âm thanh thủy lực, một tấm thép xấu vẫn có thể làm kẹt máy giữa hành trình—kẹp chặt chi tiết và khuôn ở điểm chết giữa.
- Dừng lại và xác nhận: Bạn đã nhấn nhẹ bàn đạp để tạm dừng có kiểm soát tại điểm kẹp chưa? Hệ thống thủy lực có duy trì tiếng rì rì êm ái mà không có tiếng rít không? Bạn đã đo chính xác góc đàn hồi trên mảnh thử hy sinh chưa?
Khi Máy Phản Ứng: Cách Khắc Phục Khi Kẹt Ở Điểm Chết Trung Tâm
Có một khoảng lặng đặc trưng, khiến dạ dày bạn chùng xuống bao trùm cả xưởng khi máy chấn bị kẹt giữa hành trình. Bạn đang nhấn nhẹ bàn đạp. Bạn đang nghe tiếng rì rì. Rồi—một tiếng rên căng, một tiếng “cạch” nặng—và xy lanh dừng cứng, kẹp cả chi tiết và lòng tự hào của bạn giữa hai khuôn.
Dừng lại. Hít thở. Đây chính xác là khoảnh khắc khi một người mới biến một trục trặc có thể xử lý thành một thảm họa nghiêm trọng.
Phản xạ Hoảng Loạn: Vì Sao Đạp Liên Tục Chỉ Làm Tình Hình Tệ Hơn
Khi xy lanh bị kẹt giữa hành trình, bản năng của bạn trỗi dậy mạnh mẽ. Bộ não bảo bạn phải hành động—và bạn dậm bàn đạp thêm lần nữa, hy vọng thêm chút lực sẽ đẩy nó đi qua. Đừng. Chạm. Vào. Bàn. Đạp. Khi khuôn đã khóa cứng, việc nhấn bàn đạp không ra lệnh cho máy “cố hơn.” Nó khiến hệ thống giải phóng toàn bộ lực ép về phía trước vào một vật thể không di chuyển. Mỗi lần nhấn bàn đạp đều đẩy chày sâu hơn vào chỗ kẹt và làm hư hại nặng hơn.
Và đôi khi vấn đề hoàn toàn không phải do lực chấn. Nếu máy bị kẹt kèm theo một tiếng rung sắc và một tiếng nổ lớn, bạn có thể đang gặp phải tình trạng hỏng van tỷ lệ. Những người vận hành giàu kinh nghiệm thường có thể cảm nhận được điều này trước bằng cách kiểm tra lòng bàn tay vào khung bên trong các chu kỳ chạy không tải, để cảm nhận độ rung tần số cao. Thép không có sự nhân nhượng. Trước cả khi bạn nghĩ đến việc lùi máy lại, hãy bước ra xa và xác bằng mắt khoảng cách vật lý giữa chày và cối chấn. Cố ép máy ở giai đoạn này chính là cách khiến bạn gặp phải $15,000 đường ống thủy lực bị nổ.
Đảo Chiều Thủy Lực: Những Điều Khiển Nào Thật Sự Giải Phóng Lực Ép Một Cách An Toàn?
Bạn không thể dùng sức để thoát khỏi điểm kẹt chết—bạn phải đảo chiều ra khỏi nó. Nhưng hãy nhớ bạn đang điều khiển thứ gì: một chiếc búa tạ 200 tấn mù. Đơn giản ấn nút “lên” khi xy lanh bị kẹt có thể xé toạc các phớt thủy lực ra khỏi xi lanh. Áp suất bị giữ trong cụm van là khổng lồ.
Lực ép phải được giải phóng—một cách an toàn.
Xét rằng ADH Machine Tool duy trì hệ thống kiểm soát chất lượng hoàn chỉnh và quy trình sản xuất nghiêm ngặt, nếu bước tiếp theo là trao đổi trực tiếp với đội ngũ, liên hệ với chúng tôi thì điều đó hoàn toàn phù hợp tại đây.
Nhiều máy yêu cầu một trình tự xả áp cụ thể thông qua bộ điều khiển. Bạn giảm cài đặt áp suất xuống 0, xả giữ thủy lực, rồi từ từ di chuyển xy lanh đi lên ở chế độ thủ công. Đây không phải quá trình vội vàng. Bạn đang cho phép dầu bị kẹt thoát ra từng milimét một. Bỏ qua bước này và ép đảo chiều mà chưa xả áp trước, bạn không chỉ giải phóng chỗ kẹt—bạn sẽ chặt đôi cả bộ khuôn.
Mã Lỗi Cho Biết “Điều Chỉnh Và Tiếp Tục” so với Mã Lỗi Cho Biết “Dừng Ngay Lập Tức”
Khi máy chấn bị kẹt, hệ thống điều khiển phản ứng ngay lập tức. Màn hình của bạn sẽ sáng lên với các thông báo lỗi. Phần mềm giả định rằng bộ khuôn bạn lắp khớp chính xác với thư viện kỹ thuật số đến từng phần nghìn inch. Vì vậy khi xy lanh dừng sớm, nó báo lỗi vị trí. Một “lỗi theo dõi trục Y” tiêu chuẩn thường có nghĩa là bạn gặp đoạn vật liệu dày hơn. Trong hầu hết các trường hợp, bạn chỉ cần điều chỉnh hành trình và tiếp tục.
Mã lỗi “trôi thủy lực” (hydraulic drift) là một tình huống hoàn toàn khác. Nó cho biết các phớt xi lanh bên trong đang bị rò rỉ, khiến dầu thủy lực đi vòng qua piston. Kết quả là ram máy từ từ hạ xuống ngay cả khi không có nguồn điện—một hiện tượng có thể trông giống như bị kẹt ở điểm chết nhưng thực chất là một lỗi cơ khí nghiêm trọng. Bạn không được xóa mã lỗi trôi thủy lực rồi tiếp tục làm việc. Bạn phải tắt máy ngay lập tức.
Bài kiểm tra về Lòng tự trọng: Khi nào bạn dừng việc khắc phục sự cố và gọi bộ phận bảo trì?
Đây là lúc cái tôi có thể khiến bạn mất việc. Bạn tự thuyết phục rằng mình có thể tự giải phóng kẹt. Có thể bạn đọc trên mạng về việc tăng mô-men xoắn của ly hợp hoặc hơ nóng các thanh giằng để nới kim loại và nhả cần ép. Hãy nghe cho rõ: ngay khi bạn bắt đầu thay đổi các thông số cơ khí cơ bản của máy để cố gỡ kẹt, bạn đã bước qua ranh giới từ người vận hành sang kẻ phá hoại.
Những cách khắc phục nhanh như tăng mô-men xoắn thường khiến máy bị lệch chuẩn. Sau đó bạn phải cắt các khối căn chỉnh để nạy khuôn ra — vô tình phá hỏng các dụng cụ đắt tiền. Có một sự khác biệt rõ ràng giữa việc xả áp thông thường và kẹt cứng thực sự. Nếu việc xả áp và nhấp nhẹ cần ép không giải phóng được khuôn trong vòng hai phút, hãy nhả bàn đạp. Kiểm soát lại cái tôi của mình. Gọi bảo trì.
- Dừng lại và xác minh: Bạn đã kiểm tra trực quan khe hở trước khi chạm vào bảng điều khiển chưa? Bạn đã xả áp suất thủy lực về 0 trước khi nhấp nhẹ cần ép chưa? Bạn đã kiểm tra trên màn hình xem có mã trôi của vòng đệm trước khi khởi động lại chưa?
Từ “Tôi hy vọng việc này hiệu quả” đến sự tự tin có kiểm soát
Khi cuối cùng bạn lùi lại khỏi một tình trạng kẹt ở điểm chết và đội bảo trì tiếp quản, họ không đến với một nút “đặt lại thần kỳ”. Họ mang theo kích chai 50 tấn, chống chúng dưới cần ép, và đôi khi còn phải dùng mỏ cắt nhiệt để cắt bộ khuôn bị kẹt ra khỏi máy. Có thể mất sáu giờ căng thẳng và đầy rủi ro để khắc phục hậu quả do sáu giây mất kiên nhẫn gây ra.
Đó là thực tế của tình trạng kẹt cứng.
Không người vận hành nào muốn phải thực hiện cuộc gọi đó — và đó là lý do sự nghiệp của bạn phụ thuộc vào việc không bao giờ để chuyện đó xảy ra. Sự tự tin thực sự trên sàn xưởng không nằm ở việc biết cách khắc phục sự cố thảm họa, mà là ở việc thiết lập công việc sao cho sự cố không bao giờ có cơ hội xảy ra. Bạn chuyển từ hy vọng máy sẽ hoạt động đúng sang biết chính xác máy sẽ phản ứng thế nào trước khi kim loại chạm vào khuôn. Kim loại không tha thứ. Trước khi cấp điện lại sau khi bảo trì đặt lại, hãy kiểm tra trực tiếp các thanh ray của khuôn xem có bị cong vênh không. Đó là cách duy nhất để tránh một $12,000 giường máy lệch căn chỉnh.
- Dừng lại và xác minh: Bạn đã tận mắt thấy bộ phận bảo trì xử lý xong tình trạng kẹt chưa? Bạn đã kiểm tra các thanh dẫn khuôn xem có bị biến dạng vĩnh viễn không? Bạn có hiểu rõ lực cơ học cần thiết để giải tỏa tình trạng khóa ở điểm chết không?
Sự chuyển dịch từ phản ứng sang dự đoán hành vi của máy
Những người vận hành thiếu kinh nghiệm phản ứng theo máy. Họ đạp bàn đạp, nín thở chờ tiếng va chạm, và hy vọng góc nghiêng đạt như mong muốn. Hệ thống điều khiển giả định rằng bộ khuôn vật lý bạn lắp đặt trùng khớp với thư viện kỹ thuật số đến từng phần nghìn inch. Nhưng bản thân cỗ máy, về cơ bản, chỉ là một chiếc búa tạ 200 tấn mù lòa. Nó không biết liệu dầu thủy lực có đặc lại do trời lạnh sáng thứ Hai hay phanh điện có chậm một phần giây hay không.
Cú “đập ma” là quả cầu tiên tri của bạn.
Khi bạn chạy một chu trình trống, bạn không chỉ quan sát cần ép đi lên xuống. Bạn đang theo dõi thời điểm chính xác của từng điểm kẹp, cảm nhận những rung động tần số cao tinh tế trên khung bên, và quan sát các ngón định vị lùi lại. Bạn đang mang lại “thị giác” cho một chiếc búa vốn dĩ mù lòa. Khi tấm kim loại cuối cùng đặt lên khuôn, bạn đã biết chính xác máy sẽ hoạt động thế nào — vì bạn vừa chứng kiến toàn bộ chu trình diễn ra trên không trung. Kim loại không tha thứ. Trước khi tin vào đèn xanh trên bảng điều khiển, hãy chạy một chu trình trống hoàn chỉnh để xác định chính xác các điểm kẹp của chu kỳ đó — nếu không, bạn có thể gặp rắc rối với một $20,000 kẹp cần ép bị vỡ nát.
- Dừng lại và xác minh: Bạn đã hoàn tất một chu trình trống ở tốc độ vận hành chưa? Bạn có giám sát thời gian rút lại của ngón định vị không? Bạn đã điều chỉnh vị trí tay dựa trên những gì quan sát được trong cú “đập ma” chưa?
Hợp kim lạ và tấm dày: Giới hạn bạn không được vượt qua nếu không có giám sát
Ngành công nghiệp không ghi nhận 368 ca cụt chi mỗi năm chỉ vì mọi người bất cẩn; những con số đó tăng lên khi người vận hành trở nên chủ quan trong khi các biến số thay đổi. Dành một tháng uốn thép tấm dày 16 gauge và não bạn sẽ quen với nhịp đó. Rồi khi người lập kế hoạch sản xuất chuyển tới chỗ bạn một pallet thép AR400 dày nửa inch, những giả định tưởng chừng hiển nhiên ngày hôm qua không còn đúng nữa.
Tấm dày và hợp kim hiếm có khả năng phản kháng mạnh.
Vật liệu nặng đòi hỏi lực ép cực lớn và tạo ra hiện tượng đàn hồi mạnh. Nếu bạn xử lý một tấm thép cường độ cao dày theo cách giống như xử lý tấm kim loại mỏng, chi tiết có thể bật ngược lên ngay lập tức. Nó có thể đập vào hàm bạn, làm gãy cổ tay, hoặc hất bạn vào trụ điều khiển. Bạn không thể cưỡng lại vật liệu lạ bằng sức cơ bắp. Hãy dừng lại. Lấy bảng biểu dụng cụ ra. Nhờ một thợ vận hành kỳ cựu kiểm tra lại các phép tính của bạn. Kim loại không chấp nhận bất kỳ sự phỏng đoán nào. Trước khi bắt đầu uốn một hợp kim lạ, hãy tính lại khẩu độ khuôn V của bạn và xác nhận giới hạn lực ép với một người có kinh nghiệm — nếu không, bạn có nguy cơ $15,000 khối khuôn dưới bị phá hủy.
- Dừng lại và xác minh: Bạn đã kiểm tra các thẻ chứng nhận vật liệu chưa? Tính toán lại lực chấn yêu cầu cho độ dày mới chưa? Đã lấy chữ ký phê duyệt của thợ vận hành bậc cao cho lựa chọn cối chữ V của bạn chưa?
Tại sao Thiết lập có Kỷ luật—Không phải Tốc độ—Là Chỉ số Duy nhất Quan trọng trong Ngày Đầu Tiên
Văn phòng có thể thúc ép bạn đạt được số lượng sản phẩm mỗi giờ cao hơn, và các giao diện CNC hiện đại có thể khiến công việc giống như một trò chơi điện tử tốc độ cao. Kệ họ. Bạn không tồn tại ba mươi năm trong nghề này bằng cách làm nhanh—bạn tồn tại bằng cách coi mỗi lần thiết lập như đang cố gắng trao cho bạn một Hóa đơn viện phí $50,000. Tốc độ là sản phẩm phụ của độ chính xác. Độ chính xác là kết quả của kỷ luật.
Cú đạp ma là chỉ số duy nhất phân biệt một bậc thầy với một con số thống kê.
Ai cũng có thể đạp bàn đạp và uốn một miếng phế liệu. Tuy nhiên, làm chủ máy ép chấn nghĩa là làm chủ sự tĩnh lặng trước khi uốn. Nghĩa là chạy các chu trình khô, kiểm tra mọi khe hở, và từ chối rút ngắn trình tự thiết lập — ngay cả khi bạn đang chậm tiến độ. Khi bạn tôn trọng cú đạp ma, bạn không hy vọng máy vận hành đúng; bạn điều khiển cách nó vận hành. Kim loại không tha thứ. Trước khi bạn ký xác nhận ca làm đầu tiên, bạn phải chứng minh rằng mình có thể hoàn thành toàn bộ danh sách kiểm tra trước khi vận hành mà không bỏ qua bất kỳ chu trình khô nào.