
1. Xác định lỗi trước khi thay đổi cài đặt
Đo kiểu lỗi trước khi thay đổi cài đặt máy chấn. Một độ lệch nhất định, một góc thay đổi dọc theo đường chấn và kết quả thay đổi từ chi tiết này sang chi tiết khác đòi hỏi những cách sửa lỗi khác nhau. Trước tiên, hãy xác định rằng các phép đo khớp với bản vẽ và có thể lặp lại; nếu không, độ lệch có thể biến vấn đề đo lường thành vấn đề tạo hình.
Xác nhận các quy ước về góc, các kích thước cạnh quan trọng, các mốc đo lường và dung sai
Xác nhận ý nghĩa của góc được chỉ định. góc bao gồm mô tả khoảng mở giữa các cạnh. góc uốn có thể mô tả sự xoay từ mặt phẳng; theo quy ước đó:
Góc chấn = 180° − góc bao
Kiểm tra bản vẽ và các quy ước của bộ điều khiển thay vì giả định rằng các nhãn của chúng khớp nhau. Một góc chấn vuông có thể che giấu sự không khớp này vì cả hai giá trị đều là 90°.
Đối với mỗi kích thước cạnh quan trọng, hãy xác định mốc, điểm cuối phép đo và dung sai. Các tham chiếu mặt trong, mặt ngoài, đường chấn và giao điểm lý thuyết không thể thay thế cho nhau. Giải quyết mọi sự mơ hồ trước khi đánh giá chi tiết.
Ghi lại các lỗi góc và lỗi cạnh riêng biệt so với các dung sai bản vẽ tương ứng. Khi một kích thước cạnh được đo dưới dạng hình chiếu, lỗi góc có thể làm thay đổi kết quả đo đó mà không cần bất kỳ sự di chuyển nào của vị trí chấn. Do đó, việc chỉ đọc kích thước cạnh ngắn không xác định được lỗi của cữ chặn sau.
Xác minh các dụng cụ đo và đo các chi tiết không tải trên các bề mặt phẳng, ngoài bán kính chấn
Kiểm tra trạng thái hiệu chuẩn của dụng cụ và xác minh điểm số không hoặc kết quả đo của nó so với tham chiếu phù hợp đã biết. Độ phân giải và khả năng lặp lại của nó phải đủ để phân biệt các kết quả chấp nhận được và không chấp nhận được ở dung sai được chỉ định.
Đo sau khi chi tiết đã được giải phóng khỏi tải trọng tạo hình. Sử dụng bề mặt kiểm tra sạch, ổn định và đỡ chi tiết mà không làm cong nó bằng tay hoặc ép các cạnh bị cong vênh cho phẳng. Đặt các đầu tiếp xúc đo lên các bề mặt cạnh phẳng, thẳng, ngoài bán kính chấn và ba-via. Tiếp xúc trên phần chuyển tiếp cong có thể làm thay đổi góc biểu kiến khi thước đo di chuyển.
Tháo và đặt lại dụng cụ trên cùng một chi tiết tại cùng một vị trí. Nếu điều đó làm thay đổi kết quả đủ để ảnh hưởng đến việc chấp nhận, hãy giải quyết phương pháp đo trước khi diễn giải sự khác biệt giữa các chi tiết.
Đo nhiều chi tiết tại các vị trí đã đánh dấu, bao gồm bên trái, trung tâm và bên phải trên các đường chấn dài
Đánh dấu các vị trí kiểm tra có thể lặp lại từ một mốc xác định. Trên các đường chấn dài, bao gồm bên trái, trung tâm và bên phải, và xác định hướng nhìn để các nhãn đó nhất quán.
Đo nhiều chi tiết liên tiếp với cùng cài đặt và phương pháp kiểm tra. Đối với mỗi chi tiết, hãy ghi lại:
- Số chi tiết và lệnh sản xuất.
- Góc tại mỗi trạm được đánh dấu.
- Các kích thước cạnh quan trọng tại các vị trí kiểm tra được chỉ định của chúng.
- Bất kỳ thay đổi nào về vật liệu, hướng hoặc cách xử lý trong quá trình lấy mẫu.
Giữ riêng kết quả đo của từng vị trí thay vì giảm độ uốn thành một giá trị trung bình. Giá trị trung bình có thể che giấu sự khác biệt giữa tâm và đầu, trong khi chỉ số đo ở tâm không nói lên điều gì về hai đầu.
Ghi lại cả vị trí và thứ tự sản xuất mang lại hai phép so sánh: biến thiên trong một chi tiết và biến thiên giữa các chi tiết. Một mẫu thử ngắn có thể cho thấy sự bất ổn tức thời, nhưng không thiết lập được khả năng lặp lại dài hạn.
Phân loại kiểu mẫu: độ lệch nhất quán, biến thiên dọc theo chỗ uốn, độ phân tán giữa các chi tiết hoặc độ trôi dần dần.
So sánh các độ lệch so với bản vẽ, không chỉ các chỉ số đo thô, đặc biệt là khi các kích thước danh nghĩa khác nhau.
| Mẫu | Những gì các phép đo cho thấy | Ý nghĩa chẩn đoán |
|---|---|---|
| Độ lệch nhất quán | Sai số xấp xỉ như nhau tại tất cả các vị trí đo và trên các chi tiết. | Sai lệch ổn định cho thấy vấn đề về thiết lập hoặc lập trình hệ thống thay vì biến thiên ngẫu nhiên. |
| Biến thiên dọc theo chỗ uốn | Trái, tâm và phải khác nhau trên cùng một chi tiết. | Đường uốn không đồng nhất. Độ võng, phân bổ tải trọng hoặc độ song song của ram có thể liên quan; một hiệu chỉnh góc tổng thể không thể loại bỏ sự khác biệt về không gian. |
| Độ phân tán giữa các chi tiết | Các vị trí tương ứng thay đổi giữa các chi tiết mà không có xu hướng trình tự rõ ràng. | Sự biến thiên của vật liệu, định vị không nhất quán hoặc các điều kiện quy trình không ổn định có thể là nguyên nhân góp phần. Việc thay đổi giá trị trung bình không làm giảm độ phân tán. |
| Độ trôi dần dần | Các chỉ số đo tương ứng di chuyển một cách hệ thống qua trình tự sản xuất. | Có điều gì đó đang thay đổi theo thời gian hoặc giữa các phôi liên tiếp; một độ lệch cố định không giải thích được toàn bộ kiểu mẫu. |
Những kiểu mẫu này xác định những gì cần điều tra, không phải nguyên nhân đã được chứng minh và có thể xảy ra nhiều hơn một kiểu mẫu cùng lúc. Hãy đưa hồ sơ theo từng vị trí vào danh sách kiểm tra thiết lập để kiểm tra các điều kiện về vật liệu, dụng cụ và đo lường trước khi thực hiện uốn thử nghiệm có kiểm soát.
2. Chạy Danh sách Kiểm tra Thiết lập Trước khi Thử nghiệm Uốn
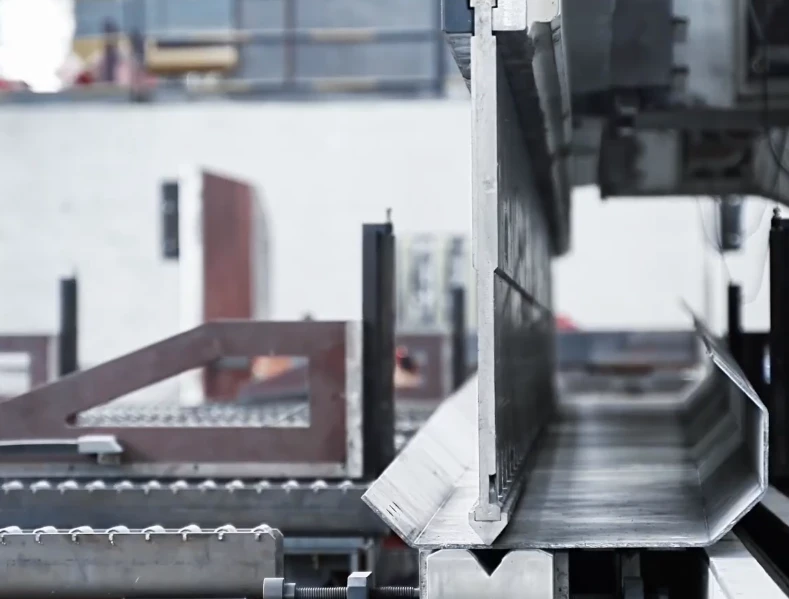
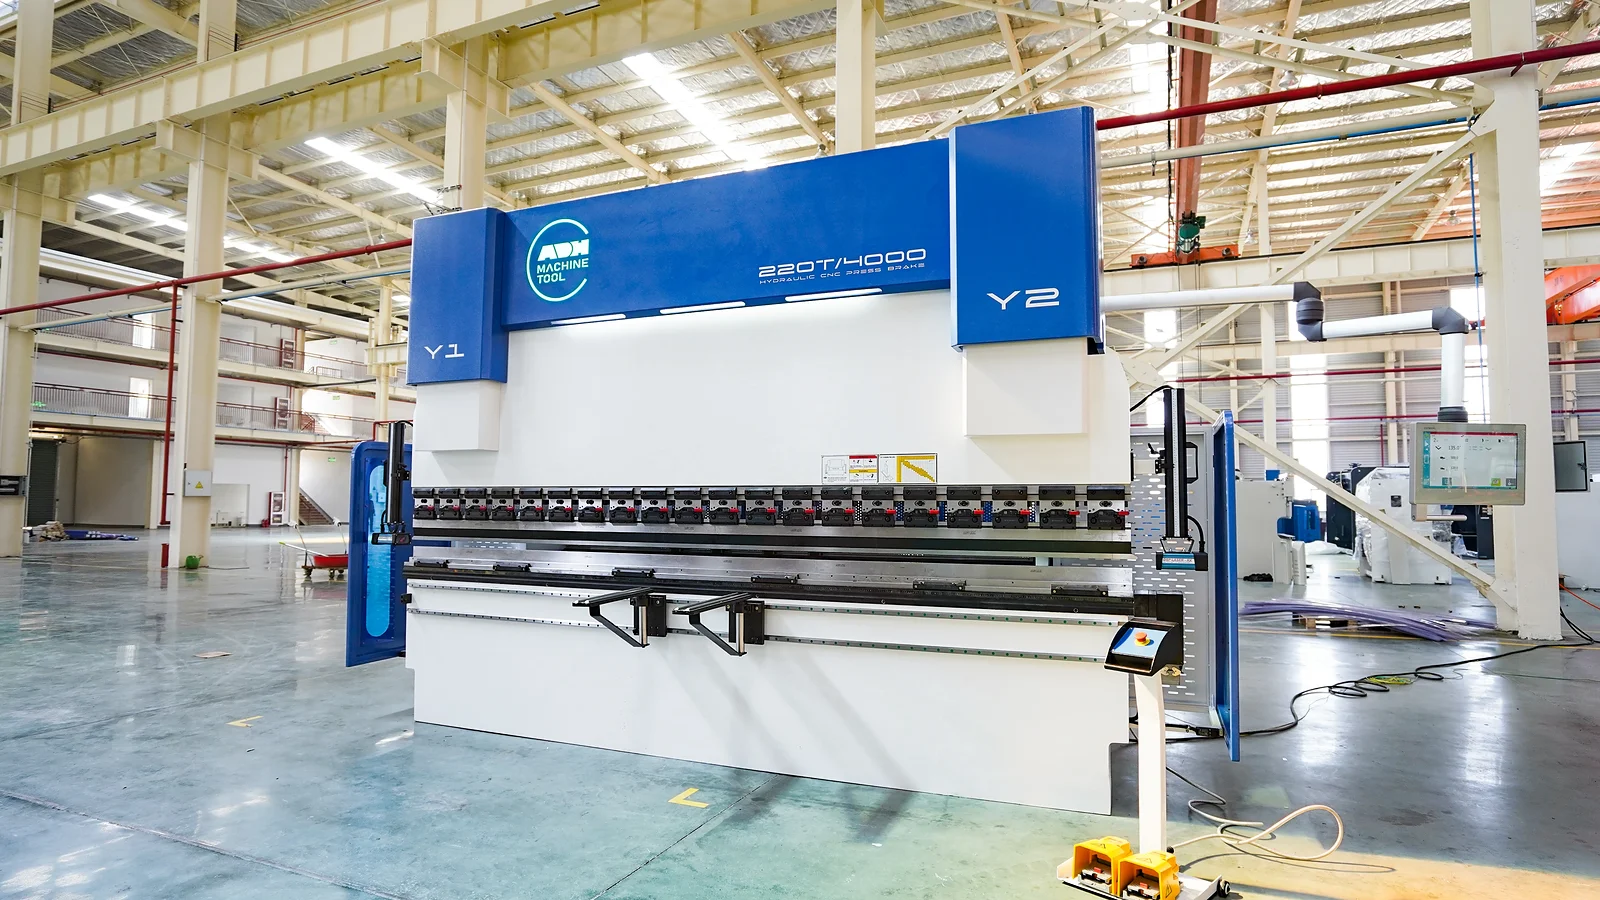
Hãy coi chương trình như một đặc điểm kỹ thuật thiết lập, không phải bằng chứng cho thấy thiết lập là chính xác. Trước khi thử nghiệm uốn, hãy xác minh rằng vật liệu, dụng cụ, điểm tiếp xúc dưỡng đo và giá đỡ bộ phận thực tế khớp với thiết lập dự kiến, và rằng đường uốn đề xuất nằm trong giới hạn của cả máy và dụng cụ. Một độ lệch không thể sửa chữa một thiết lập không ổn định hoặc không phù hợp về mặt vật lý. Nếu bạn đang đánh giá thiết bị cho công việc, dòng sản phẩm uốn dựa trên CNC của ADH Machine Tool sẽ là là một điểm dừng tiếp theo hữu ích hơn là chỉ một con số độ dày tiêu đề. một tài nguyên tiếp theo phù hợp để so sánh các tùy chọn máy móc với thiết lập được yêu cầu.
Xác nhận cấp vật liệu, độ dày thực tế, lô, hướng thớ, kích thước phôi và độ vuông góc của cạnh
- Kiểm tra cấp và danh tính lô dựa trên hồ sơ kho. Giữ cho lô vật liệu hoặc nhiệt có thể truy xuất nguồn gốc trong suốt quá trình thử nghiệm. Nếu không, sự thay đổi vật liệu có thể bị nhầm lẫn với vấn đề cài đặt máy.
- Đo độ dày thay vì dựa vào kích thước kho danh nghĩa. Kiểm tra các vị trí đại diện và phôi thử để tìm sự biến đổi. Độ dày thực tế ảnh hưởng đến lực tạo hình, lựa chọn dụng cụ, và độ hồi xuân; hãy nhập hoặc đánh giá độ dày này theo yêu cầu của bộ điều khiển.
- Xác nhận hướng thớ so với từng đường uốn. Giữ các phôi thử nghiệm được định hướng giống như các phôi sản xuất. Ở những nơi hướng ảnh hưởng đến nguy cơ nứt hoặc phản ứng uốn, hãy xác nhận hướng dự định thay vì bù đắp bằng độ lệch góc.
- Kiểm tra kích thước phôi và độ vuông góc của cạnh dựa trên đặc điểm kỹ thuật của phôi. Kiểm tra cạnh đo xem có bavia hoặc hư hỏng nào có thể ngăn cản việc tiếp xúc nhất quán hay không. Một phôi không vuông có thể đăng ký không đều so với các ngón đo và làm dịch chuyển vị trí uốn trên toàn bộ bộ phận.
Sử dụng một phôi sản xuất đại diện để thiết lập. Một dải phế liệu từ cùng một kho có thể giúp đánh giá phản ứng uốn, nhưng nó không xác nhận độ đo bộ phận sản xuất, giá đỡ hoặc trình tự uốn.
Xác minh phương pháp uốn, bán kính chày, độ mở V, giá đỡ mặt bích tối thiểu, và công suất máy và dụng cụ
- Xác nhận phương pháp uốn trước tiên. Uốn không khí (air bending), uốn đáy (bottoming) và các phương pháp khác áp đặt các yêu cầu về hình học và tải trọng khác nhau. Hướng dẫn về dụng cụ hoặc lực cho một phương pháp không tự động áp dụng cho phương pháp khác.
- Kiểm tra bán kính chày và độ mở V cùng nhau. Xác nhận rằng sự kết hợp này có thể tạo ra góc và bán kính yêu cầu với vật liệu thực tế. Sử dụng dữ liệu áp dụng của nhà sản xuất dụng cụ; tỷ lệ độ mở trên độ dày chung là các điểm bắt đầu, không phải là giới hạn phổ quát.
- Xác minh giá đỡ mặt bích tối thiểu. Kiểm tra chiều dài mặt bích khả dụng dựa trên yêu cầu của khuôn được chọn cho đường uốn dự định. Phôi phải có giá đỡ đầy đủ trên vai khuôn trong quá trình tạo hình; giá đỡ không đủ có thể khiến nó bị dịch chuyển thay vì uốn một cách nhất quán.
- Xác minh đường truyền tải hoàn chỉnh. Xác định lực tạo hình cần thiết bằng cách sử dụng phép tính được phê duyệt hoặc dữ liệu dụng cụ cho vật liệu, độ dày, chiều dài chấn và phương pháp thực tế. So sánh yêu cầu đó với các định mức tương ứng của máy, chày, cối, bộ kẹp và bộ chuyển đổi. Kiểm tra mọi hạn chế về tải trọng trên một đơn vị chiều dài, vị trí tải trọng và tải trọng tập trung—chứ không chỉ tổng công suất của máy.
Khi đã xác định rõ lực yêu cầu và giới hạn của dụng cụ, hãy so sánh chúng với dòng máy chấn CNC từ ADH Machine Tool để đánh giá giải pháp uốn nào phù hợp với ứng dụng.
Vì ADH Machine Tool đang vận hành hơn 50 điểm bán hàng và dịch vụ tại Trung Quốc và nước ngoài, nếu bước tiếp theo là liên hệ trực tiếp với đội ngũ, liên hệ với chúng tôi thì điều đó hoàn toàn phù hợp tại đây.
Nếu lực yêu cầu, khả năng hỗ trợ hoặc công suất áp dụng vẫn chưa chắc chắn, hãy giải quyết trước khi thực hiện hành trình thử nghiệm. Một lần uốn thử không phải là cách kiểm tra công suất.
Kiểm tra độ mòn của dụng cụ, chiều cao các đoạn đồng bộ, độ sạch, vị trí đặt và sự căn chỉnh bằng cách sử dụng các quy trình an toàn đã được phê duyệt.
Tuân thủ các quy trình kiểm tra và thiết lập đã được nhà sản xuất phê duyệt. Trước khi đi vào các khu vực nguy hiểm để kiểm tra, làm sạch hoặc điều chỉnh, hãy cách ly và bảo đảm an toàn cho các nguồn năng lượng nguy hiểm theo yêu cầu của quy trình đã được phê duyệt. Không bỏ qua các biện pháp bảo vệ để kiểm tra sự căn chỉnh hoặc tiếp xúc.
- Kiểm tra các bề mặt làm việc xem có bị mòn hoặc hư hỏng không. Các thay đổi đối với mũi chày hoặc vai cối có thể làm thay đổi hình dạng hiệu dụng, bán kính uốn và dấu vết trên bề mặt. Đánh giá dụng cụ nghi ngờ dựa trên các tiêu chí dịch vụ của nhà sản xuất.
- Kiểm tra tính tương thích và chiều cao làm việc của các đoạn dụng cụ. Các đoạn tạo thành một dụng cụ liên tục phải có cấu hình quy định và chiều cao đồng bộ. Việc xếp chồng dụng cụ không đều có thể tạo ra sự sai lệch góc dọc theo nếp uốn.
- Làm sạch các bề mặt lắp đặt và bề mặt tựa. Phoi hoặc cặn bẩn giữa dụng cụ và bề mặt lắp đặt có thể ngăn cản việc đặt khít hoàn toàn. Xác nhận rằng các dụng cụ đã được đặt và kẹp chặt đúng cách.
- Xác minh sự căn chỉnh dọc theo chiều dài làm việc. Sử dụng phương pháp đã được phê duyệt để kiểm tra sự căn chỉnh giữa chày và cối, bao gồm cả việc định tâm nếu thiết kế dụng cụ yêu cầu.
Khắc phục các lỗi về độ khít, độ mòn và độ lệch trục trước khi tinh chỉnh góc uốn; chúng có thể tạo ra các sai số giống như độ bật lại hoặc độõ võng của máy.
Xác minh điểm chuẩn của cữ chặn sau, sự căn chỉnh và chiều cao của ngón chặn, trình tự uốn và bộ phận hỗ trợ chi tiết.
- Kiểm tra tham chiếu đo lường vật lý cho từng nếp uốn. Xác nhận rằng vị trí cữ chặn sau được lập trình tương ứng với cạnh phôi dự kiến hoặc đặc điểm đã được tạo hình trước đó—không chỉ đơn thuần là kích thước mặt bích hoàn thiện trên bản vẽ.
- Kiểm tra độ căn chỉnh, khoảng cách và chiều cao của ngón chặn. Các điểm tiếp xúc dự kiến phải được ghi nhận nhất quán mà không để phôi bị lắc, xoắn hoặc tiếp xúc với một bộ phận không mong muốn.
- Xem lại toàn bộ trình tự uốn. Các lần uốn trước đó có thể cản trở việc tiếp xúc với cữ chặn sau này hoặc làm thay đổi cách phôi nằm trên máy. Xác minh khoảng hở, vị trí định vị và điểm tựa ở mỗi giai đoạn bằng quy trình thiết lập đã được phê duyệt.
- Cung cấp hỗ trợ chi tiết phù hợp. Các phôi dài hoặc không đối xứng phải giữ được sự ổn định trong quá trình định vị và tự do di chuyển theo chuyển động tạo hình. Việc bị võng, nâng lên hoặc bị kìm hãm có thể làm thay đổi vị trí định vị hoặc làm hỏng vết uốn.
Ghi lại thiết lập đã xác minh và sử dụng nó làm điểm bắt đầu cố định cho các lần thử nghiệm lặp lại. Đừng thay đổi nhiều cài đặt cùng lúc để phản ứng với chi tiết đầu tiên không đạt mục tiêu: trước tiên hãy xác định xem cùng một thiết lập có tạo ra cùng một kết quả trên các phôi đại diện liên tiếp hay không.
3. Cô lập sự biến thiên giữa các chi tiết trước khi áp dụng hiệu chỉnh (offset)
Hiệu chỉnh có thể đưa kết quả trung bình về gần mục tiêu hơn, nhưng không thể làm cho một quy trình không ổn định trở nên có thể lặp lại. Một sai số nhất quán mang lại cho bạn cơ sở để sửa chữa; kết quả phân tán làm cho việc sửa chữa trở nên không chắc chắn. Trước khi điều chỉnh, hãy sử dụng các thử nghiệm có kiểm soát để tìm xem sự biến thiên bắt nguồn từ vật liệu, phương pháp xử lý hay tình trạng vận hành của máy.
Thiết lập một đường cơ sở (baseline) đã ghi lại bằng cách sử dụng vật liệu sản xuất, chiều dài uốn, dụng cụ và vị trí đặt phôi
Sử dụng thiết lập đã xác minh làm điều kiện kiểm tra cố định. Uốn các phôi sản xuất mới liên tiếp với các biện pháp an toàn được áp dụng và các cài đặt không thay đổi. Ghi lại đủ chi tiết để tái tạo cả thiết lập và các điều kiện:
- Vật liệu và phôi: nhận dạng lô, độ dày đo được, hình dạng phôi và hướng thớ vật liệu.
- Thiết lập tạo hình: chiều dài góc uốn, mã nhận diện và vị trí dụng cụ, vị trí đặt tải dọc theo bàn máy, trình tự uốn, chương trình hiện tại, giá trị bù và điều chỉnh độ cong giá trị.
- Điều kiện thử nghiệm và kết quả: thứ tự chi tiết, thời gian, trạng thái làm nóng máy, phương pháp đo và hỗ trợ, cùng các phép đo góc uốn và kích thước cánh khi không tải tại các vị trí đã thiết lập.
Đối với mỗi vị trí đo, hãy so sánh kết quả trung bình và phạm vi biến thiên giữa các chi tiết—số đọc lớn nhất trừ đi số đọc nhỏ nhất. Giữ riêng biệt các vị trí: việc lấy trung bình các kết quả đo dọc theo vết uốn có thể che giấu sự khác biệt cố hữu từ tâm ra đến đầu chi tiết.
Đánh giá mức độ phân tán quan sát được so với dung sai bản vẽ và khả năng lặp lại của phương pháp đo. Nếu độ không đảm bảo đo hoặc sự phân tán giữa các chi tiết che khuất tác động của một điều chỉnh được đề xuất, thử nghiệm sẽ không thể xác định được rằng việc điều chỉnh đó có hiệu quả hay không. Một đợt chạy thử ngắn chỉ cung cấp một đường cơ sở để chẩn đoán, không phải là bằng chứng về khả năng của quy trình trong dài hạn.
Thay đổi từng biến một tại một thời điểm và kiểm tra bằng các phôi mới thay vì uốn lại các chi tiết đã sửa lỗi
Chọn một nguyên nhân nghi ngờ và xác định thay đổi trước khi thực hiện. Giữ các điều kiện khác không đổi, ghi lại thay đổi và kiểm tra trên các phôi mới. Không kết hợp điều chỉnh giá đỡ, thay đổi cữ chặn sau và hiệu chỉnh góc trong cùng một lần thử; bất kỳ cải thiện nào cũng sẽ có nguyên nhân không chắc chắn.
Một chi tiết được uốn lại không tương đương với một phôi mới. Lần uốn đầu tiên của nó đã làm thay đổi hình học và trạng thái vật liệu, ảnh hưởng đến biến dạng và độ đàn hồi sau đó—sự phục hồi đàn hồi sau khi dỡ tải. Do đó, một lần uốn sửa lỗi thành công không thiết lập được một thiết lập sản xuất có thể lặp lại.
Chỉ giữ lại một thay đổi khi các chi tiết mới liên tiếp cho thấy sự cải thiện nhất quán về số lượng đang được nghiên cứu mà không gây ra tác động không thể chấp nhận được ở nơi khác. Một chi tiết thuận lợi là chưa đủ. Nếu kết quả không thuyết phục, hãy quay lại đường cơ sở đã ghi lại ở nơi an toàn và phù hợp trước khi kiểm tra một yếu tố khác.
So sánh các thử nghiệm có kiểm soát trong và giữa các lô vật liệu để tách biệt sự biến thiên của vật liệu khỏi lỗi thiết lập
Trước tiên, hãy xác định cách các phôi từ một lô hoạt động trong các điều kiện không thay đổi. Sau đó, so sánh một lô khác bằng cách sử dụng cùng hình học phôi, hướng, chiều dài uốn, dụng cụ, vị trí tải và phương pháp xử lý. Ghi lại độ dày thực tế thay vì coi nhãn lô hoặc độ dày danh nghĩa là mô tả vật liệu hoàn chỉnh.
Phân biệt hai mô hình:
- Mỗi lô lặp lại chặt chẽ, nhưng giá trị trung bình của chúng khác nhau. Điều này hỗ trợ phản ứng uốn phụ thuộc vào lô, chẳng hạn như sự khác biệt về độ dày hoặc cường độ. Bản thân nó không chỉ ra khả năng lặp lại kém của máy.
- Một lô tạo ra độ phân tán nhiều hơn lô khác. Điều tra sự biến thiên trong lô đó, bao gồm độ dày và tình trạng phôi, trước khi gán một hiệu chỉnh cho toàn bộ lô.
Không có mô hình nào chứng minh nguyên nhân do vật liệu. Nếu một lô chạy trong khi khởi động và một lô khác chạy sau khi nhiệt độ ổn định, tình trạng lô và máy được trộn lẫn với nhau. So sánh trong các điều kiện vận hành tương tự và, nếu thiết thực, hãy lặp lại lô trước đó để xem hành vi của nó có quay trở lại hay không. Điều này làm cho việc so sánh vật liệu hữu ích hơn kết quả trước-sau đơn giản.
Tiêu chuẩn hóa việc tiếp xúc cữ chặn và hỗ trợ tấm mà không ép chi tiết vào các ngón chặn
Làm cho phương pháp định vị đã xác minh có thể lặp lại. Sử dụng cùng một cạnh đo, các điểm tiếp xúc ngón chặn dự kiến và sắp xếp hỗ trợ trên mỗi lần thử. Đặt phôi nhất quán mà không đẩy mạnh vào các ngón chặn. Lực quá mức có thể làm xoắn tấm, đưa tải trọng bên hoặc thay đổi cách nó nằm, tạo ra sự biến thiên giống như lỗi định vị.
Đối với các phôi dài hoặc linh hoạt, hãy giữ chiều cao và vị trí hỗ trợ nhất quán. Hỗ trợ phải kiểm soát độ võng trong khi đo trong khi cho phép chi tiết tuân theo chuyển động tạo hình theo quy trình vận hành đã phê duyệt. Một phôi võng, lắc lư hoặc xoay vòng luân phiên không thể hiện cùng một vị trí đường uốn trên mỗi chu kỳ.
Nếu việc thay đổi phương pháp hỗ trợ hoặc tiếp xúc làm giảm độ phân tán, hãy tiêu chuẩn hóa phương pháp đó trước khi đánh giá các độ lệch. Nếu không, các hiệu chỉnh sau này vẫn phụ thuộc vào cách mỗi phôi được xử lý.
Theo dõi sự trôi dạt so với sự khởi động và khả năng lặp lại trục; leo thang các lỗi máy nghi ngờ thay vì che giấu chúng
Đọc hồ sơ thử nghiệm theo thứ tự sản xuất, không chỉ là giá trị trung bình và phạm vi. Một góc hoặc sự dịch chuyển mặt bích tiến triển cho thấy một cuộc điều tra khác với sự phân tán không đều. So sánh thời gian với việc khởi động, làm nóng, thời gian nhàn rỗi và bất kỳ can thiệp thiết lập nào. Các thay đổi liên quan đến nhiệt độ trong hệ thống truyền động hoặc cấu trúc máy có thể ảnh hưởng đến kết quả, nhưng riêng sự tương quan thời gian không xác định được thành phần bị lỗi.
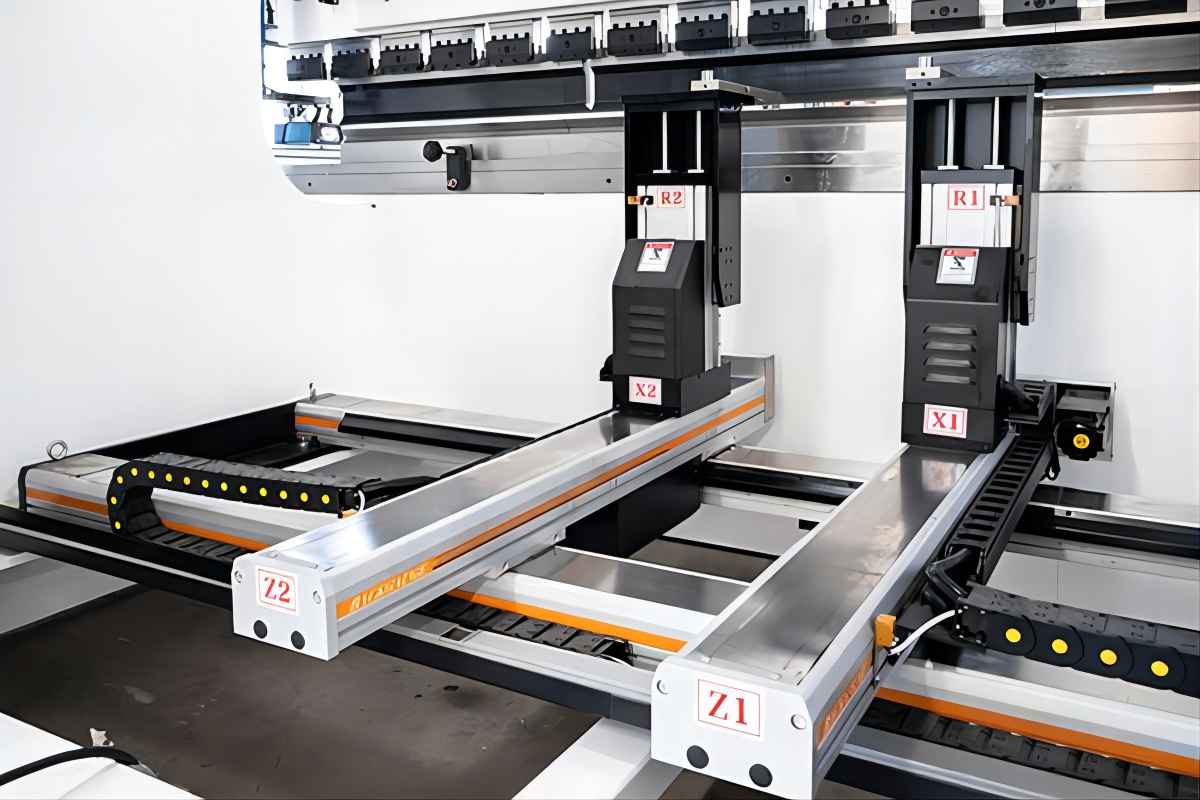
Tuân theo quy trình làm nóng của nhà sản xuất và so sánh các thử nghiệm không thay đổi trong các điều kiện vận hành tương tự. Nếu kết quả vẫn trôi dạt sau khi các hiệu ứng vật liệu và xử lý đã được kiểm soát, hãy yêu cầu các kiểm tra được phê duyệt về khả năng lặp lại của ram và cữ chặn sau, căn chỉnh dụng cụ và chức năng tạo vương miện. Kết quả uốn lặp lại tiết lộ sự biến thiên quy trình; chúng không đo lường trực tiếp khả năng lặp lại vị trí của trục. Tương tự, một vị trí được lệnh không thay đổi không chứng minh rằng vị trí vật lý đã lặp lại.
Báo cáo các lỗi máy nghi ngờ cho bảo trì đủ điều kiện, với bản ghi cơ sở và các phép đo đã đặt hàng. Không tiếp tục thêm độ lệch để đuổi theo độ trôi: điều đó làm lu mờ triệu chứng mà không khắc phục được nguyên nhân của nó.
Khi sự phân tán giữa các chi tiết được kiểm soát đủ để đánh giá các điều chỉnh, hãy tách lỗi góc còn lại thành biến thiên dọc theo đường uốn và một độ lệch tổng thể chung. Ổn định góc dọc theo đường uốn trước khi hiệu chỉnh góc tổng thể và sau đó là kích thước mặt bích.
4. Ổn định góc dọc theo đường uốn, sau đó điều chỉnh độ lệch tổng thể
Hãy làm cho góc sau khi nhả—góc sau khi dỡ tải—nhất quán dọc theo đường uốn trước khi di chuyển nó về hướng mục tiêu. Crowning (tạo độ vồng) giúp điều chỉnh cấu hình góc dọc theo đường uốn; bù góc tổng thể giúp điều chỉnh độ lệch chung. Nếu tâm và các đầu khác nhau, một hiệu chỉnh toàn cục có thể đưa một vị trí vào phạm vi dung sai trong khi để vị trí khác nằm ngoài. Hãy chẩn đoán cấu hình trước.
Kiểm tra dụng cụ và sự phân bổ tải trọng trước khi cho rằng sự khác biệt từ tâm đến đầu là do crowning
Dưới tải trọng uốn, máy và dụng cụ sẽ bị võng. Độ võng đó có thể làm thay đổi độ xuyên thấu hiệu dụng của chày dọc theo đường uốn. Trong uốn không khí (air bending), vị trí có độ xuyên thấu ít hơn thường giữ góc bao (included angle) mở hơn. Crowning chống lại độ võng do tải này bằng cách sửa đổi cấu hình hỗ trợ dọc theo dụng cụ.
Do đó, một góc ở tâm khác biệt tương tự so với cả hai đầu là nhất quán với vấn đề bù độ võng—nhưng nó không chứng minh rằng cài đặt crowning là sai. Trước khi thay đổi nó, hãy tuân theo quy trình thiết lập an toàn đã được phê duyệt để kiểm tra:
| Kiểm tra | Những điều cần xác minh |
|---|---|
| Tình trạng dụng cụ | Các bề mặt làm việc bị mòn, hư hỏng hoặc không khớp có thể làm thay đổi hình học uốn cục bộ. |
| Sự lắp đặt và kẹp chặt | Sự nhiễm bẩn hoặc lắp không hoàn chỉnh có thể đặt một phân đoạn ở độ cao làm việc khác nhau. |
| Chiều cao phân đoạn | Xác nhận chiều cao chày và cối tương thích trên toàn bộ chiều dài uốn hoạt động. |
| Phân bổ tải trọng | Xác minh vị trí dự định của dụng cụ và phôi. Giữ tâm tải gần tâm máy trừ khi cách bố trí lệch tâm được phê duyệt cụ thể. |
Những kiểm tra này rất quan trọng vì crowning không thể bù đắp đáng tin cậy cho một bộ dụng cụ bị lỗi hoặc lắp đặt không đều. Thiết lập một đường truyền tải hợp lý trước khi giải thích sự khác biệt giữa tâm và đầu có thể lặp lại là độ võng còn dư.
Điều chỉnh crowning theo từng bước và đo lại trên đường uốn, đề phòng điều chỉnh quá mức
Đo góc sau khi nhả tại các vị trí trái, tâm và phải nhất quán trên một đường uốn đại diện. Ghi lại ba kết quả đọc riêng biệt; giá trị trung bình của chúng có thể che giấu một góc cục bộ không thể chấp nhận được.
Với dụng cụ và tải trọng đã được xác minh, hãy điều chỉnh crowning theo các mức nhỏ tuân theo quy trình của máy. Giữ nguyên hiệu chỉnh góc tổng thể trong lần thử này, uốn các phôi mới và đo lại các vị trí tương tự. Một sự điều chỉnh hữu ích sẽ làm giảm sự khác biệt giữa tâm và đầu một cách nhất quán, thay vì chỉ cải thiện một kết quả đọc.
Coi chừng sự đảo ngược. Nếu tâm thay đổi từ mở hơn các đầu sang đóng hơn, việc hiệu chỉnh đã vượt qua điểm đồng nhất và bắt đầu tạo ra cấu hình ngược lại. Giảm hoặc đảo ngược mức tăng cuối cùng theo sự cho phép của quy trình thay vì tiếp tục theo cùng hướng. Mục tiêu không phải là các kết quả đọc giống hệt nhau về mặt toán học, mà là các khác biệt không gian đủ nhỏ để đáp ứng mức độ sai lệch sản xuất quan sát được trong phạm vi dung sai.
Crowning phụ thuộc vào tải trọng thực tế, dụng cụ, độ mở cối, chiều dài uốn, vật liệu và phương pháp uốn. Kiểm tra lại cấu hình khi các điều kiện đó thay đổi; cài đặt được ghi lại là đặc thù cho thiết lập, không phải là hiệu chỉnh máy vĩnh viễn.
Truy vết sự khác biệt từ trái sang phải về chiều cao dụng cụ, sự lắp đặt, tải lệch tâm hoặc độ song song của bàn trượt
Sự khác biệt rõ rệt từ trái sang phải cần một cuộc điều tra khác với mô hình cân đối từ tâm đến đầu. So sánh bản đồ góc với các ranh giới phân đoạn dụng cụ, vị trí lắp đặt và vị trí tải. Một bước cục bộ gần khớp nối phân đoạn cho lý do để kiểm tra khớp nối đó; một sự thay đổi dần dần từ bên này sang bên kia đưa ra lý do để điều tra chiều cao làm việc không bằng nhau, tải trọng hoặc độ song song của bàn trượt. Không mô hình nào tự nó xác định được lỗi.
Trước tiên hãy sửa các lỗi thiết lập đã được xác minh, sau đó thực hiện lại các phép đo. Nếu tình trạng bất đối xứng vẫn tiếp diễn khi dụng cụ vẫn tốt và cách bố trí tải đã được phê duyệt, hãy báo cáo các lỗi nghi ngờ về sự song song của ram hoặc độ xoắn của máy cho bộ phận bảo trì có chuyên môn. Đừng che đậy chúng bằng các thiết lập bù độ võng lớn hơn hoặc các điều chỉnh trục ram độc lập không được phê duyệt.
Sửa lỗi góc sau khi nhả bằng cách bù góc hoặc độ sâu có kiểm soát phù hợp với phương pháp uốn.
Khi cấu hình đã ổn định, hãy so sánh từng vị trí với mục tiêu. Nếu tất cả các vị trí đều cho thấy một lỗi tương tự và có thể lặp lại, hãy sử dụng tính năng bù góc do bộ điều khiển hỗ trợ hoặc hiệu chỉnh độ sâu đã được phê duyệt cho phương pháp uốn đó. Tuân theo quy ước ký hiệu của bộ điều khiển; đừng cho rằng hiệu chỉnh dương luôn làm giảm góc.
Trong quá trình uốn tự do (air bending), độ xuyên của chày thiết lập hình học khi chịu tải, và sự đàn hồi (springback) sẽ thay đổi hình học đó sau khi dỡ tải. Do đó, một lỗi góc sau khi nhả có thể lặp lại có thể được sửa bằng cách thay đổi chủ ý góc chịu tải để sự phục hồi đàn hồi đưa chi tiết về phía mục tiêu. Việc hiệu chỉnh cần thiết phụ thuộc vào vật liệu, độ dày, dụng cụ và thiết lập thực tế—chứ không chỉ riêng góc mục tiêu danh nghĩa.
Thực hiện một bước tăng có kiểm soát và kiểm tra các chi tiết mới liên tiếp tại cả ba vị trí. Thay đổi độ sâu cũng có thể làm thay đổi tải trọng uốn, vì vậy hãy xác nhận rằng cấu hình góc vẫn nằm trong mức chấp nhận được. Đừng chấp nhận một mức trung bình được cải thiện nếu sự khác biệt giữa tâm và hai đầu đã trở nên tồi tệ hơn.
Giữ cho việc bù trừ phù hợp với quy trình đã thiết lập. Uốn đáy (bottoming) và dập nổi (coining) liên quan đến các điều kiện tiếp xúc và lực khác nhau; chúng không phải là các biện pháp thay thế tương đương cho hiện tượng đàn hồi khi uốn tự do. Bất kỳ thay đổi phương pháp nào cũng đòi hỏi phải kiểm định lại quy trình cũng như năng lực của máy và dụng cụ.
Nếu sai lệch vẫn vượt quá dung sai, hãy đánh giá lại việc kiểm soát vật liệu, phản hồi góc hoặc một quy trình uốn thay thế đủ tiêu chuẩn—chứ không phải tăng các giá trị hiệu chỉnh (offsets) lớn hơn.
Một giá trị hiệu chỉnh lớn hơn sẽ làm dịch chuyển kết quả; nó không tự làm hẹp phạm vi sai lệch. Nếu sai lệch quá mức vẫn còn, hãy xác định vị trí của nó. Các sự khác biệt liên tục dọc theo mỗi đường uốn đòi hỏi phải kiểm tra lại dụng cụ, sự phân bổ tải và tình trạng máy. Sự sai lệch giữa các chi tiết có thể so sánh khác đòi hỏi phải kiểm tra chặt chẽ hơn về tính nhất quán của vật liệu và quy trình.
Khi có phản hồi góc phù hợp, hãy đánh giá xem nó đo cái gì, đo ở đâu và việc hiệu chỉnh của nó tính đến hiện tượng đàn hồi như thế nào. Phản hồi có thể giải quyết các sai lệch mà nó có thể phát hiện và sửa chữa, nhưng một vị trí cảm biến không thể thiết lập sự đồng nhất dọc theo toàn bộ đường uốn. Nếu quy trình được kiểm soát vẫn không thể đáp ứng dung sai, hãy đánh giá một phương pháp thay thế đủ tiêu chuẩn thay vì tăng các giá trị hiệu chỉnh hoặc lực tạo hình.
Xác nhận thiết lập cuối cùng trên các chi tiết sản xuất liên tiếp, kiểm tra các góc sau khi nhả trên khắp đường uốn. Chỉ sau đó mới chuyển sang chẩn đoán mặt bích: lỗi góc làm thay đổi vị trí của cạnh mặt bích và có thể làm thay đổi phép đo mặt bích dự kiến ngay cả khi vị trí đường uốn và thiết lập thước chặn sau (backgauge) đã chính xác.
5. Chỉ sửa kích thước mặt bích sau khi góc đã ổn định
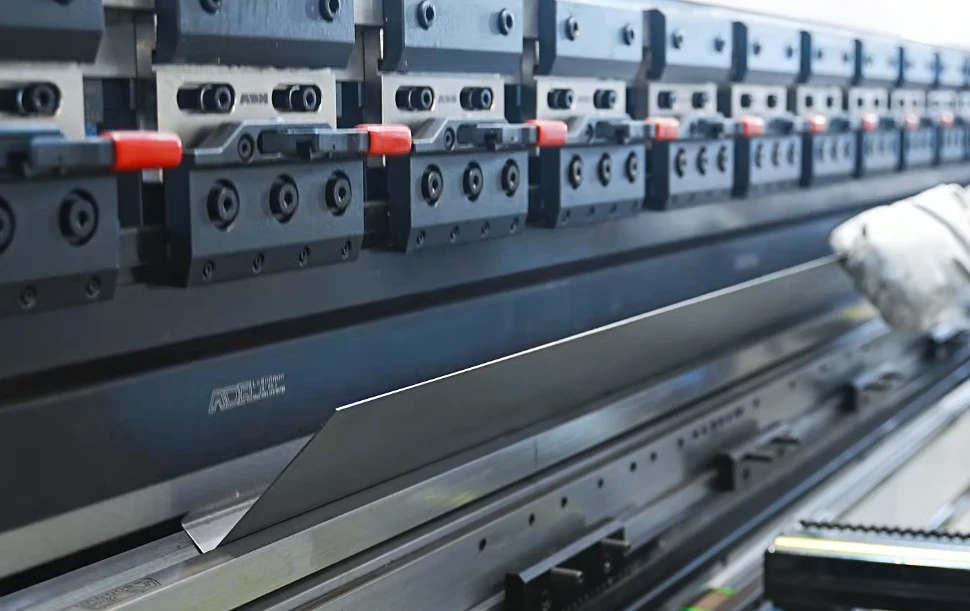
Việc hiệu chỉnh mặt bích chỉ có hiệu lực khi góc sau khi nhả đạt mục tiêu, phép đo khớp với dữ liệu trên bản vẽ và lỗi đã được truy nguyên về hình học phôi, cách đo hoặc cách phát triển đường uốn.
Đo lại ở góc và dữ liệu chuẩn chính xác trước khi thay đổi giá trị hiệu chỉnh thước chặn sau
Đo chi tiết khi không chịu tải mà không ép nó thành hình vuông. Xác nhận rằng góc vẫn nằm trong dung sai tại các vị trí được sử dụng để kiểm tra mặt bích. Lỗi góc làm thay đổi vị trí của cạnh tự do và có thể làm thay đổi kích thước dự kiến ngay cả khi vị trí uốn đã chính xác. Nếu góc đã lệch khỏi mục tiêu, hãy quay lại chẩn đoán góc trước khi điều chỉnh thước chặn sau.
So khớp phép đo với tham chiếu của bản vẽ. Kích thước mặt bích ngoài thành phẩm, khoảng cách đến tiếp tuyến uốn và vị trí đường uốn trên bản vẽ trải phẳng không thể thay thế cho nhau. Nếu bản vẽ sử dụng điểm ảo (virtual sharp)—điểm giao thoa lý thuyết của các bề mặt phẳng liền kề—hãy sử dụng phương pháp kiểm tra thiết lập điểm giao thoa đó thay vì đo đến góc lượn.
Truy nguyên các lỗi mặt bích nhất quán về kích thước phôi, tiếp xúc thước đo thực tế và vị trí thước chặn sau
Đối với mặt bích luôn bị dài hoặc ngắn một cách nhất quán, hãy kiểm tra chuỗi định vị theo thứ tự này:
- Kích thước phôi: Đo kích thước phẳng liên quan đến đường uốn và so sánh với bản vẽ trải phẳng đã được phê duyệt. Sự đồng nhất xác nhận rằng phôi khớp với bản vẽ trải phẳng; nó chưa chứng minh được rằng sự phát triển đường uốn của bản vẽ là chính xác.
- Tiếp xúc thước đo thực tế: Xác định chính xác cạnh hoặc bề mặt được định hình nào tiếp xúc với mặt hoặc bậc của ngón chặn. Chương trình có thể yêu cầu vị trí chính xác trong khi phôi tiếp xúc với một bề mặt khác.
- Vị trí cữ chặn sau: Sử dụng quy trình kiểm tra đã được phê duyệt của máy, xác minh bề mặt định vị vật lý so với tham chiếu đã lập trình. Chỉ riêng tọa độ hiển thị không xác định được nơi tấm phôi dừng lại.
- Định vị lặp lại: Xác nhận rằng các phôi mới tiếp xúc với các bề mặt định vị dự kiến theo cùng một cách trong mỗi chu kỳ. Một vật cản có thể lặp lại có thể tạo ra lỗi nhất quán, không chỉ là biến động ngẫu nhiên.
Hãy sửa nguyên nhân đã được xác minh trước. Khi quá trình phát triển phôi và tiếp xúc đã chính xác, lỗi vị trí chấn có thể lặp lại còn sót lại sẽ hỗ trợ việc điều chỉnh cữ chặn sau (backgauge) có kiểm soát. Tuân theo quy ước dấu của bộ điều khiển, thay đổi một cài đặt và kiểm tra tất cả các kích thước bị ảnh hưởng trên các chi tiết mới. Độ lệch dành riêng cho công việc không nên thay thế cho việc sửa lỗi hiệu chuẩn đã được xác minh.
Truy tìm nguyên nhân gây ra các mặt bích bị côn hoặc không nhất quán đến độ vuông góc của phôi, bavia, sự căn chỉnh của ngón chặn, trượt hoặc độ võng của tấm phôi.
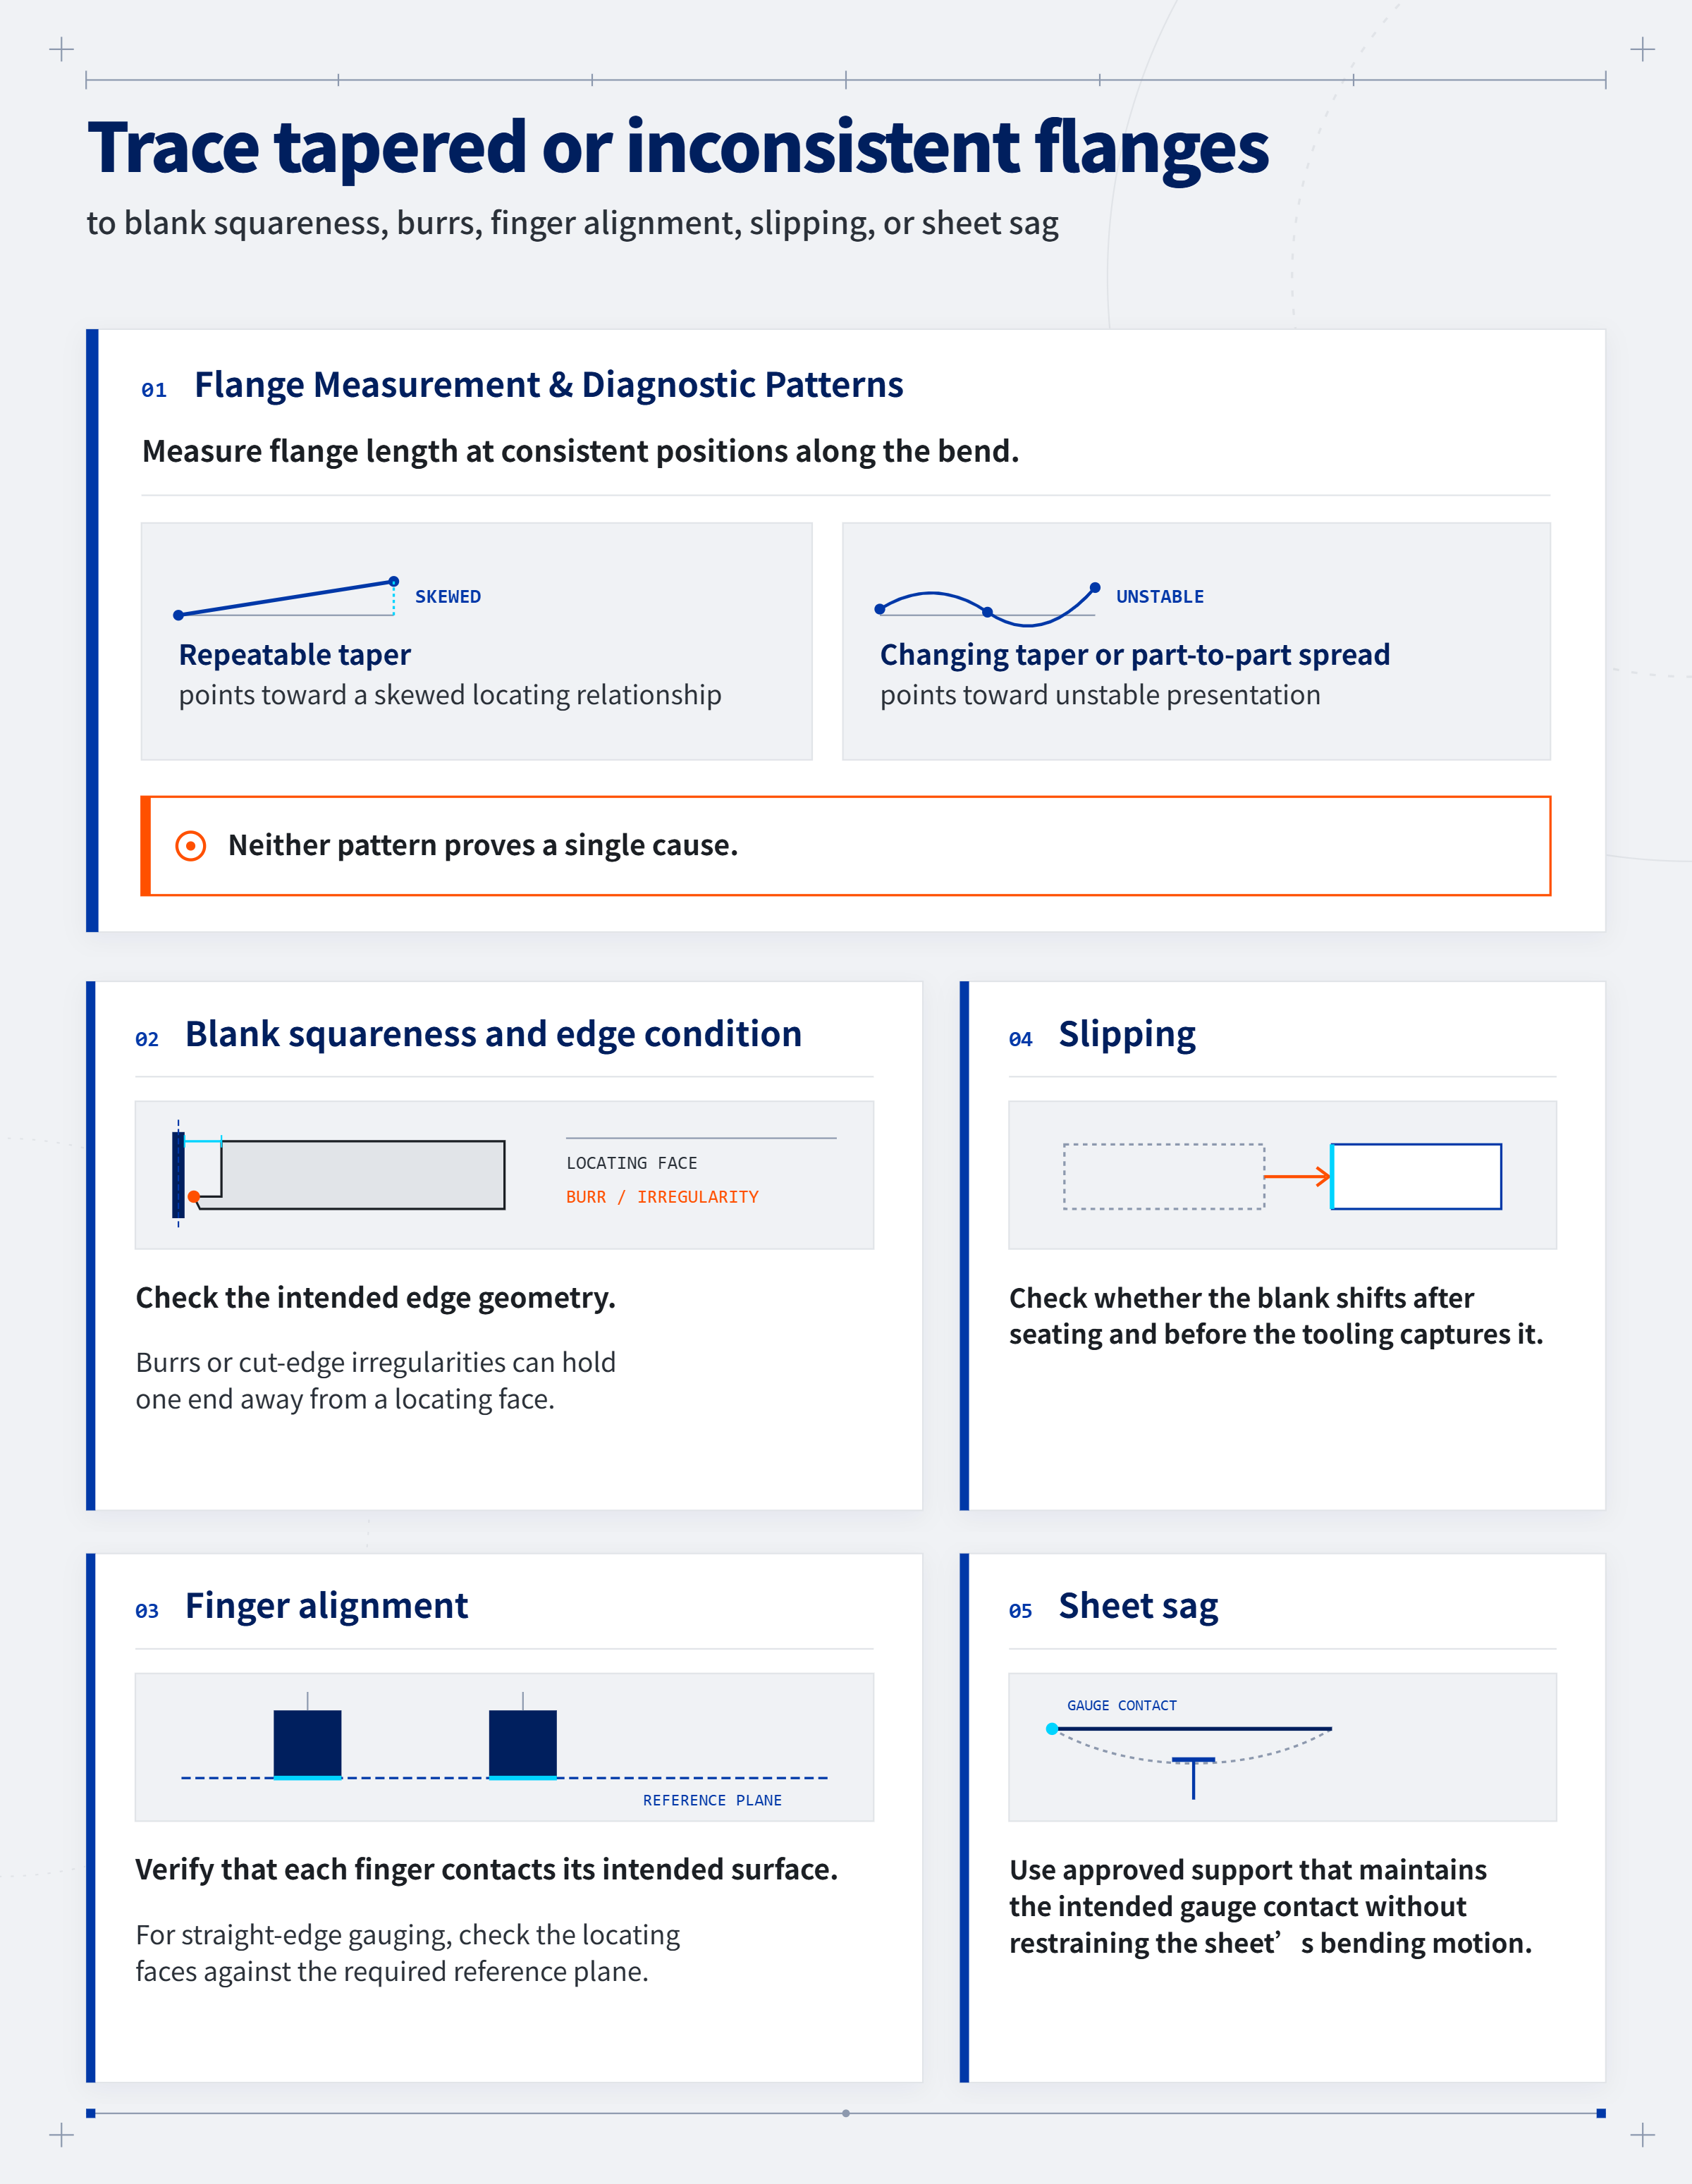
Đo chiều dài mặt bích tại các vị trí nhất quán dọc theo đường chấn. Độ côn có thể lặp lại cho thấy mối quan hệ định vị bị lệch; độ côn thay đổi hoặc sự chênh lệch giữa các chi tiết cho thấy cách đưa phôi không ổn định. Không kiểu mẫu nào chứng minh được một nguyên nhân duy nhất.
- Độ vuông góc của phôi và tình trạng cạnh: Kiểm tra hình học cạnh dự kiến. Bavia hoặc các điểm bất thường ở cạnh cắt có thể giữ một đầu cách xa mặt định vị.
- Căn chỉnh ngón chặn: Xác minh rằng mỗi ngón chặn tiếp xúc với bề mặt dự kiến của nó. Đối với việc đo cạnh thẳng, hãy kiểm tra các bề mặt định vị so với mặt phẳng tham chiếu bắt buộc.
- Trượt: Kiểm tra xem phôi có bị dịch chuyển sau khi định vị và trước khi dụng cụ kẹp nó hay không.
- Độ võng của tấm phôi: Sử dụng bộ phận hỗ trợ đã được phê duyệt giúp duy trì sự tiếp xúc cữ chặn dự kiến mà không hạn chế chuyển động chấn của tấm phôi.
Xác nhận tiếp xúc tại cả hai điểm định vị dự kiến. Một đầu có thể đo chính xác trong khi đầu kia bị lệch hoặc không chạm vào tham chiếu của nó. Một độ lệch cữ chặn sau chung sẽ di chuyển vị trí; nó không loại bỏ độ lệch đó.
Xác thực lượng bù trừ chấn (bend allowance) hoặc lượng khấu trừ chấn (bend deduction) với dụng cụ và vật liệu thực tế thay vì dựa vào các giá trị chung chung.
Lượng bù trừ chấn là chiều dài phẳng được gán cho vùng chấn cong. Lượng khấu trừ chấn là số lượng được trừ đi từ tổng các kích thước mặt bích bên ngoài để có được chiều dài phẳng theo quy ước kích thước được chỉ định. Chúng là các đại lượng khác nhau, vì vậy hãy xác minh xem hệ thống phát triển hình phẳng hoặc bộ điều khiển yêu cầu loại nào.
Xác thực giá trị bằng một lần chấn thử nghiệm đại diện sử dụng vật liệu và hướng sản xuất, độ dày thực tế, dụng cụ và phương pháp tạo hình. Xác nhận góc chấn đạt được và bán kính trong. Một giá trị chung chỉ là điểm khởi đầu vì chiều dài phát triển phụ thuộc vào hình học thực tế được tạo hình, không chỉ đơn thuần là góc danh nghĩa.
Ví dụ giả định: Một lần chấn 90 độ duy nhất bắt đầu với chiều dài phẳng đo được là 100 mm. Các kích thước mặt bích bên ngoài của nó, được đo đến giao điểm ảo, là 40 mm và 63 mm. Lượng khấu trừ chấn đo được là:
Độ trừ uốn = 40 + 63 − 100 = 3 mm
Nếu các kích thước bên ngoài yêu cầu là 40 mm và 60 mm, chiều dài phẳng được tính toán cho cùng một hình dạng uốn đó là:
Chiều dài phẳng yêu cầu = 40 + 60 − 3 = 97 mm
Đó là yêu cầu về mẫu phẳng để xác minh bằng thử nghiệm, không phải là độ lệch backgauge. Với phôi 100 mm ban đầu và hình dạng uốn không thay đổi, việc di chuyển vị trí uốn sẽ hoán đổi chiều dài giữa các mặt bích; nó không thể giảm tổng chiều dài bên ngoài của chúng từ 103 mm xuống 100 mm.
Đây là lý do tại sao cả hai mặt bích đều quan trọng về mặt chẩn đoán. Một phép đo mặt bích đơn lẻ không thể phân biệt một cách đáng tin cậy giữa uốn cong sai vị trí và phát triển sai. Áp dụng khoản khấu trừ đã được xác thực chỉ trong các điều kiện thiết lập mà nó đại diện, và kiểm tra lại khi các điều kiện đó thay đổi.
Chẩn đoán các lỗi uốn tích tụ thông qua trình tự uốn, các tham chiếu đo và sai số cộng dồn
Kiểm tra các đặc điểm trung gian sau mỗi thao tác, ghi lại cả dữ liệu bản vẽ và bề mặt được sử dụng để đo. Tìm thao tác đầu tiên mà bộ phận đó khác với hình dạng dự định. Kích thước cuối cùng có thể tiết lộ một lỗi ở giai đoạn trước thay vì lỗi ở lần uốn cuối cùng.
Khi mỗi lần uốn được định vị từ một lần uốn trước đó, các sai số kích thước trước đó sẽ đi vào bước định vị tiếp theo. Sự đóng góp của chúng có thể cộng hoặc trừ tùy theo hình dạng. Các sai lệch về góc cũng có thể dịch chuyển một cạnh tham chiếu ở xa, vì vậy việc cộng dồn sai số chỉ dựa trên chiều dài có thể bỏ sót nguyên nhân.
Khi có thể, hãy đo từ một dữ liệu chung ổn định. Nếu không, hãy truy vết chuỗi tham chiếu và các đóng góp sai số của nó trước khi thay đổi trình tự hoặc độ lệch; bất kỳ trình tự sửa đổi nào cũng phải duy trì quyền truy cập công cụ và khoảng trống tránh va chạm. Kiểm tra lại các đặc điểm trước đó nếu các thao tác sau đó có thể làm biến dạng chúng.
Đừng chỉ sửa kích thước tổng thể cuối cùng trong khi vẫn để các đặc điểm trung gian nằm ngoài phạm vi dung sai. Khi bộ phận hoàn chỉnh đáp ứng bản vẽ, hãy giữ thiết lập đủ điều kiện và chứng minh rằng các bộ phận sản xuất liên tiếp tái tạo lại cả góc và kích thước.
6. Chứng minh và Duy trì Độ chính xác trong Sản xuất
Đo các bộ phận liên tiếp và mọi đặc điểm quan trọng—không chỉ một bộ phận tốt hoặc mức trung bình
Giữ nguyên các cài đặt cuối cùng và chạy các bộ phận liên tiếp trong các điều kiện sản xuất dự định. Kiểm tra mọi đặc điểm quan trọng trên mỗi bộ phận trong quá trình xác minh, sử dụng phương pháp đo đã thiết lập:
- Đo các góc đã giải phóng tại các vị trí xác định dọc theo nếp uốn, bao gồm trái, tâm và phải ở những nơi áp dụng.
- Đo kích thước mặt bích từ dữ liệu bản vẽ.
- Kiểm tra độ thẳng, độ xoắn và các mối quan hệ quan trọng giữa các nếp uốn trên bộ phận đã hoàn thành.
Ghi lại kết quả riêng lẻ theo bộ phận và vị trí đo. Mức trung bình có thể nằm trong phạm vi dung sai trong khi che giấu một bộ phận không thể chấp nhận được hoặc vị trí ngoài mục tiêu dọc theo nếp uốn. Quá trình xác minh chỉ đạt yêu cầu khi mọi đặc điểm quan trọng trên mọi bộ phận trong lần chạy đó đều đáp ứng các tiêu chí chấp nhận của nó. Nếu cần điều chỉnh khác, hãy bắt đầu quá trình xác minh mới; không kết hợp kết quả từ các cài đặt khác nhau.
Đặt độ dài chạy theo kế hoạch chất lượng, biến động quan sát được và hậu quả của một đặc điểm bị lỗi. Một lần chạy ngắn chứng minh sự phù hợp trong các điều kiện đã thử nghiệm; tự nó không thiết lập năng lực quy trình chính thức.
Lưu các hiệu chỉnh đã được kiểm chứng, tạo độ vồng, dụng cụ, chi tiết vật liệu, chiến lược đo lường và kết quả đo lường cùng với chương trình
Lưu bản ghi thiết lập đã được phê duyệt cùng với chương trình hoặc liên kết nó với bản sửa đổi chương trình chính xác. Ghi lại các điều kiện tạo ra các bộ phận đạt yêu cầu—không chỉ góc mục tiêu.
- Điều chỉnh: Các hiệu chỉnh góc cuối cùng và cữ chặn sau, bao gồm các dấu và đơn vị, cùng với cài đặt tạo độ vồng.
- Dụng cụ và nạp liệu: Định danh chày và cối, bán kính chày, độ mở cối, cách bố trí dụng cụ, phương pháp kẹp và vị trí uốn dọc theo bàn máy.
- Vật liệu và phôi: Thông số kỹ thuật và lô vật liệu, độ dày đo được, hướng thớ và kích thước phôi.
- Xử lý chi tiết: Trình tự uốn, hướng nạp liệu, phương pháp hỗ trợ, bề mặt định vị và các vị trí ngón chặn của cữ chặn sau.
- Bằng chứng xác minh: Kết quả đo lường cá nhân, dung sai áp dụng, mốc chuẩn, thiết bị, vị trí đo lường, người vận hành và bất kỳ khoảng thời gian chờ quy định nào sau khi tạo hình.
Các chi tiết này xác định nơi các hiệu chỉnh đã lưu được kiểm chứng. Một chương trình được gọi lại với các điều kiện vật liệu, dụng cụ hoặc xử lý khác không tự động là một thiết lập đã được phê duyệt.
Đặt các khoảng thời gian kiểm tra dựa trên rủi ro và xác thực lại sau khi thay đổi vật liệu, dụng cụ hoặc thiết lập
Sử dụng kế hoạch chất lượng để đặt tần suất kiểm tra theo sự biến đổi quan sát được và rủi ro của tính năng. Kiểm tra thường xuyên hơn khi khởi động, sau khi điều chỉnh, khi sự biến đổi tăng lên hoặc sau khi một lỗi xuất hiện. Trong quá trình chạy dài, hãy duy trì các lần kiểm tra có khả năng phát hiện sự sai lệch trước khi lượng sản phẩm nghi ngờ tích tụ quá mức. Chỉ giảm tần suất khi các kết quả được ghi lại hỗ trợ sự ổn định và kế hoạch chất lượng cho phép điều đó.
Xác thực lại sau những thay đổi có thể ảnh hưởng đến phản ứng tạo hình hoặc hình học: lô hoặc độ dày vật liệu, dụng cụ, trình tự uốn, tạo độ vồng, kẹp, hành vi đo lường hoặc thiết lập máy. Một thay đổi được mô tả là “nhỏ” vẫn cần được đánh giá dựa trên các điều kiện trong bản ghi đã được phê duyệt. Lặp lại việc xác minh các bộ phận liên tiếp cần thiết trước khi coi thiết lập đã sửa đổi là đã được kiểm chứng.
Nếu một cuộc kiểm tra phát hiện một tính năng quan trọng nằm ngoài dung sai, hãy giữ lại sản phẩm nghi ngờ theo kế hoạch chất lượng, điều tra sự thay đổi và xác minh quy trình đã hiệu chỉnh trước khi tiếp tục sản xuất thông thường. Một bộ phận thay thế đạt yêu cầu không giải quyết được bằng chứng về sự không ổn định.
Ghi lại các điều chỉnh và hướng dẫn bàn giao để người vận hành tiếp theo có thể tái tạo thiết lập
Giữ lịch sử điều chỉnh tách biệt với các cài đặt cuối cùng đã được phê duyệt. Đối với mỗi thay đổi, hãy ghi lại các giá trị trước đó và giá trị mới, lý do thay đổi được thực hiện và các phép đo nào xác nhận hiệu quả của nó. Điều này ngăn cản việc một cài đặt thử nghiệm không thành công bị nhầm lẫn với tiêu chuẩn sản xuất.
Khi bàn giao, hãy xác định bản sửa đổi chương trình đã được phê duyệt, vật liệu và dụng cụ cần thiết, hướng dẫn nạp liệu và đo lường, các tính năng đã xác minh, lịch kiểm tra và phản ứng đối với một lần kiểm tra không đạt. Ghi chú bất kỳ mối quan ngại chưa được giải quyết nào thay vì để người vận hành tiếp theo tự suy luận từ các giá trị bù.
Người vận hành tiếp theo nên tái tạo các điều kiện đã ghi và hoàn thành các kiểm tra khởi động theo quy định trước khi thay đổi hiệu chỉnh. Thiết lập chỉ vẫn được kiểm chứng khi các điều kiện đó được kiểm soát và việc kiểm tra tiếp tục xác nhận các bộ phận đạt yêu cầu.