
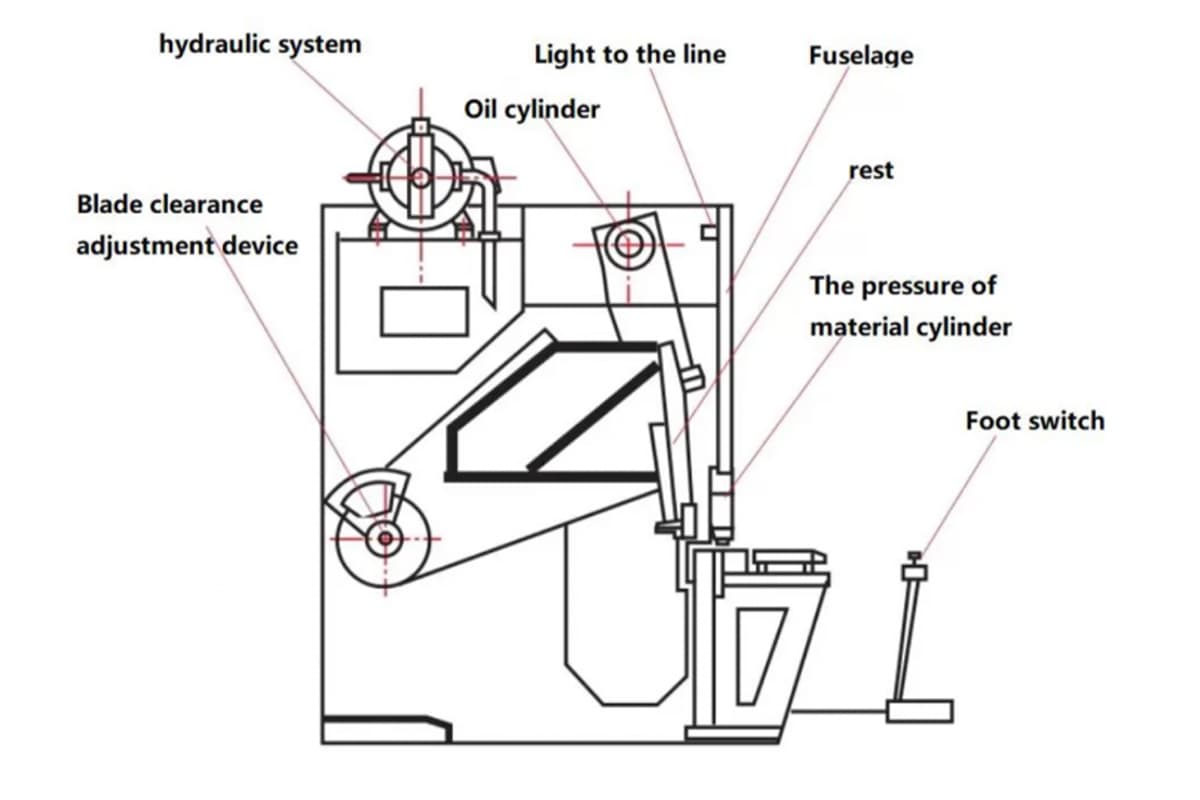
I. Giới thiệu về Hệ thống Thủy lực của Máy Cắt Tôn
Máy cắt tôn, một thiết bị chủ lực trong ngành gia công kim loại, phụ thuộc rất nhiều vào hệ thống thủy lực để thực hiện nhiệm vụ của mình. Hiệu suất và hiệu quả của cắt máy được cải thiện đáng kể nhờ việc tích hợp hệ thống thủy lực, cung cấp lực và khả năng điều khiển cần thiết để thực hiện các đường cắt sạch và chính xác.
Hệ thống thủy lực sử dụng áp suất chất lỏng để tạo ra lực, cho phép cắt chính xác các tấm kim loại trong máy cắt. Mục tiêu chính của bài viết của tôi là cung cấp một hiểu biết toàn diện về các hệ thống thủy lực được sử dụng trong máy cắt. Đối với những độc giả muốn tìm hiểu sâu hơn về các nguyên lý cơ bản và ứng dụng của công nghệ này, chúng tôi khuyến nghị khám phá thêm về Hướng dẫn về Máy Cắt Thủy Lực.
Ⅱ. Giải phẫu hệ thống: Bài học chuyên sâu về các thành phần cốt lõi và nguyên lý hoạt động của máy cắt thủy lực
Để thực sự làm chủ một máy cắt thủy lực, chỉ biết cách vận hành nó là chưa đủ. Bạn phải, giống như một bác sĩ phẫu thuật lành nghề, đi sâu vào ‘cấu trúc bên trong’ của nó để hiểu chính xác cách từng bộ phận hoạt động hài hòa với nhau — biến áp suất chất lỏng vô hình thành sức mạnh cắt khổng lồ, sắc bén như dao cạo. Chương này là khóa học chuyên sâu của bạn về “giải phẫu cơ khí”. Chúng ta sẽ mổ xẻ cỗ máy chính xác này từng phần một, để từng bánh răng, van và đường dẫn dầu “lên tiếng” với bạn, dẫn dắt bạn tiến hóa từ người vận hành thành người điều khiển thực thụ. Để so sánh kỹ thuật giữa các cấu hình hệ thống, hãy tham khảo phần Hướng dẫn về Thông số Kỹ thuật của Máy Cắt Thủy Lực và khám phá chi tiết Các bộ phận của máy cắt thủy lực để hiểu đầy đủ các phần quan trọng đang hoạt động.
2.1 Nguyên lý cốt lõi: Biến chất lỏng thành sức mạnh cắt không thể ngăn cản (Luật Pascal trong thực tiễn)
Sức mạnh đáng kinh ngạc của bất kỳ hệ thống thủy lực nào bắt nguồn từ một định luật vật lý đơn giản nhưng vô cùng mạnh mẽ—Luật Pascal. Luật này nói rằng bất kỳ áp suất nào tác dụng tại một điểm trong chất lỏng tĩnh, kín sẽ được truyền đều và không suy giảm khắp chất lỏng và lên thành của bình chứa.
Trong máy cắt thủy lực, nguyên lý này được hiện thực hóa bằng một kỳ công kỹ thuật đáng chú ý—một minh chứng thực sự cho “làm được nhiều hơn với ít hơn”.”
- Sự hình thành và khuếch đại lực: Được dẫn động bởi động cơ điện, bơm thủy lực (hoạt động như một piston diện tích nhỏ) tạo áp suất ban đầu (P) lên chất lỏng thủy lực.
- Truyền áp suất hoàn hảo: Theo Luật Pascal, áp suất đó được truyền ngay lập tức và đồng đều đến bề mặt lớn hơn nhiều của xi lanh thủy lực chính (một piston lớn).
- Sự giải phóng sức mạnh tuyệt vời: Vì lực bằng áp suất nhân với diện tích (F = P × A), bề mặt của xi lanh—lớn hơn piston bơm hàng chục hoặc hàng trăm lần—tạo ra lực đầu ra được khuếch đại hàng trăm hoặc hàng nghìn lần, mặc dù áp suất hệ thống (P) không thay đổi.
Đây là bí quyết giúp hệ thống thủy lực chỉ cần vài chục kilowatt công suất nhưng có thể tạo ra hàng trăm tấn lực—đủ để cắt xuyên thép dày trong chớp mắt. Đây không phải phép thuật; mà là vẻ đẹp tinh tế của vật lý được áp dụng với độ chính xác kỹ thuật, diễn ra hàng ngày ngay tại xưởng của bạn.
2.2 Phân tích sâu thành phần: Hiểu rõ vai trò quan trọng của từng bộ phận
Một hệ thống thủy lực hiệu suất cao hoạt động như một cơ thể sống: mỗi bộ phận đảm nhận vai trò riêng biệt trong sự phối hợp hoàn hảo với các bộ phận khác. Hãy cùng xem xét từng nhân tố chủ chốt này.

- Trái tim tạo lực: Bơm thủy lực
Máy bơm là trái tim đang đập của toàn bộ hệ thống — nó biến đổi chuyển động quay cơ học của động cơ thành năng lượng thủy lực, nguồn gốc của mọi lực. Việc lựa chọn máy bơm trực tiếp quyết định khả năng chịu áp suất của hệ thống, tốc độ phản ứng, hiệu suất năng lượng và độ ổn định. Bảng sau đây phác thảo một “cuộc đối đầu” giữa ba loại máy bơm chính:
| Loại | Nguyên lý hoạt động | Ưu điểm | Nhược điểm | Thông tin chiến lược khi lựa chọn |
|---|---|---|---|---|
| Bơm bánh răng | Hai bánh răng ăn khớp quay, ép dầu từ buồng hút sang buồng xả để tạo áp suất. | Cấu tạo đơn giản, bền bỉ, chịu được dầu bị nhiễm bẩn, chi phí rất thấp. | Dao động áp suất cao (ảnh hưởng đến độ chính xác), hiệu suất thể tích tương đối thấp, lưu lượng đầu ra cố định (lưu lượng dư được xả qua van an toàn gây mất năng lượng). | Lý tưởng cho các máy nhạy về ngân sách. Thường dùng trong các hệ thống áp suất thấp đến trung bình hoặc làm nguồn phụ trợ. |
| Bơm cánh gạt | Rôto quay, đẩy các cánh gạt ra ngoài nhờ lực ly tâm để tạo các buồng làm việc thay đổi với thành stato, hoàn thành quá trình hút và xả. | Hoạt động êm, yên tĩnh, dao động lưu lượng thấp, có thể thay đổi một phần. | Yêu cầu dầu sạch; khả năng chịu áp suất thấp hơn và tuổi thọ ngắn hơn so với bơm piston. | Lựa chọn cân bằng cho các hệ thống áp suất trung bình vận hành êm, ít tiếng ồn như máy cắt guillotine tầm trung. |
| Bơm piston | Các piston chuyển động tịnh tiến trong khối xi lanh, thay đổi thể tích buồng để hút và xả dầu. | Hiệu suất hàng đầu: hiệu suất cực cao, chịu được áp suất rất lớn, dễ dàng đạt lưu lượng thay đổi (cung cấp theo nhu cầu giúp giảm mạnh tiêu thụ năng lượng), phản ứng nhanh. | Cấu tạo phức tạp và đắt nhất; rất nhạy với nhiễm bẩn (cần lọc tinh). | Lựa chọn hàng đầu cho các hệ thống hiệu suất cao, tiết kiệm năng lượng — tiêu chuẩn trong máy cắt CNC hoặc servo-thủy lực tiên tiến, mang lại độ chính xác, tốc độ và hiệu suất vượt trội. |
- Cơ bắp chuyển động: Xi lanh thủy lực
Xi lanh là nơi quá trình biến đổi năng lượng đi đến kết thúc — nó biến áp suất chất lỏng thành chuyển động tịnh tiến mạnh mẽ để dẫn động dầm cắt.- Xi lanh tác động đơn: Sử dụng áp lực thủy lực để di chuyển piston theo một hướng (thường là hành trình cắt xuống), với chuyển động hồi về dựa vào trọng lực hoặc lò xo. Cấu trúc đơn giản nhưng chậm và khó kiểm soát khi hồi về—hiện nay hầu như đã lỗi thời.
- Xi lanh tác động kép: Dầu thủy lực tác động lên cả hai phía của piston để điều khiển cả việc mở rộng (cắt) và thu hồi (hồi về), giúp hồi về nhanh hơn và định vị chính xác. Đây là đặc điểm nổi bật của các máy cắt hiện đại hiệu suất cao và là nền tảng cho chu trình sản xuất nhanh.
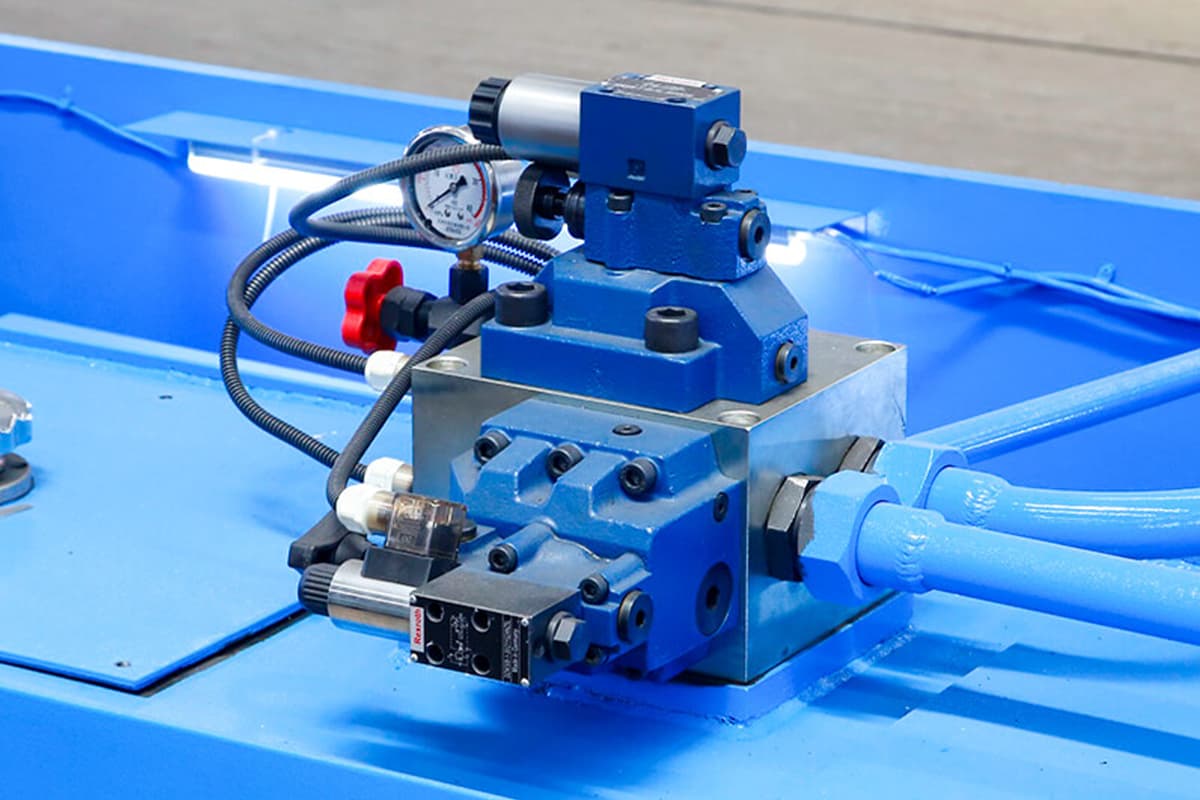
- Bộ não điều khiển: Cụm van
Nếu bơm là trái tim, thì van là bộ não và hệ thần kinh. Chúng không tạo ra năng lượng nhưng quản lý thông minh dòng chảy của chất lỏng thủy lực—“dòng máu” của máy—để vừa đảm bảo sức mạnh vừa đảm bảo độ chính xác.- Van điều khiển hướng: Điều khiển hướng dòng chất lỏng, quyết định xi lanh mở rộng, thu hồi hoặc giữ nguyên. Loại van điều khiển hướng vận hành bằng cuộn điện từ là phổ biến nhất.
- Van điều khiển áp suất: Hoạt động như một bộ điều chỉnh an toàn, thiết lập và giới hạn áp suất hệ thống. van xả áp đóng vai trò là bộ bảo vệ an toàn cuối cùng chống quá tải, trong khi van giảm áp đảm bảo áp suất thấp và ổn định cho các mạch cụ thể.
- Van điều khiển lưu lượng: Điều chỉnh lượng chất lỏng thủy lực đi qua, cho phép kiểm soát chính xác tốc độ xi lanh—cả hành trình xuống và hồi về. Trong các hệ thống tiên tiến, van tỷ lệ và van servo điều chỉnh áp suất và lưu lượng liên tục dựa trên tín hiệu điện, cho phép kiểm soát chuyển động cực kỳ chính xác.
- Dòng máu và hệ tuần hoàn: Bình chứa, dầu thủy lực và hệ thống làm mát
Các thành phần này duy trì “quá trình trao đổi chất” và sự ổn định lâu dài của máy—thường bị đánh giá thấp về tầm quan trọng.- Bình chứa: Không chỉ đơn thuần là bồn chứa—nó còn giúp tản nhiệt, giải phóng khí bị giữ lại và lắng cặn tạp chất. Một bình chứa thiết kế kém có thể là nguyên nhân tiềm ẩn gây quá nhiệt và nhiễm bẩn dầu.
- Chất lỏng thủy lực: Môi chất truyền năng lượng—đồng thời là chất bôi trơn, chống gỉ và làm mát. Độ nhớt, độ sạch và tính chống mài mòn của nó trực tiếp quyết định tới 80% hiệu suất và tuổi thọ của hệ thống.
- Hệ thống làm mát: Trong quá trình vận hành liên tục tải cao, tổn thất năng lượng chuyển thành nhiệt. Bộ làm mát—dù làm mát bằng không khí hay nước—giữ nhiệt độ dầu trong phạm vi tối ưu (thường 45–55°C), ngăn ngừa quá trình oxy hóa sớm, mất độ nhớt và lão hóa gioăng.
- Những người bảo vệ hệ thống – Bộ lọc, bình tích áp và cảm biến: Những thành phần này là “người bảo vệ” và “giác quan” của hệ thống thủy lực, đảm bảo sự sạch sẽ, hiệu quả và thông minh của nó.
- Bộ lọc: Tuyến phòng thủ đầu tiên chống lại sự mài mòn sớm của các van và bơm chính xác. Các nghiên cứu cho thấy hơn 80% sự cố thủy lực bắt nguồn từ việc nhiễm bẩn chất lỏng. Bộ lọc hút, lọc đường áp suất và lọc hồi dầu cùng nhau tạo thành mạng lưới bảo vệ nhiều lớp.
- Bình tích áp: Hãy nghĩ về chúng như “pin thủy lực.” Chúng lưu trữ dầu áp suất cao khi áp suất hệ thống vượt quá nhu cầu và giải phóng khi cần thiết — ví dụ, trong quá trình trả dụng cụ nhanh hoặc những thời điểm cắt cao điểm — cung cấp bổ sung lưu lượng đỉnh và hấp thụ sốc áp suất, giúp tăng đáng kể khả năng phản ứng và hiệu suất năng lượng của hệ thống.
- Cảm biến: Các cảm biến áp suất, nhiệt độ và vị trí được phân bố khắp hệ thống đóng vai trò như “đôi mắt” và “xúc giác” của nó. Chúng gửi dữ liệu thời gian thực về bộ điều khiển, cho phép điều khiển CNC, điều chỉnh vòng kín và bảo trì dự đoán.
[Bản thiết kế trực quan]: Quy trình mạch thủy lực tiêu chuẩn (Máy cắt guillotine)
Nhắm mắt lại và theo dõi một giọt dầu thủy lực trong hành trình cắt hoàn hảo của nó:
- Chế độ chờ: Bơm vẫn chạy, nhưng van điều hướng chính ở vị trí trung tâm, cho phép dầu áp suất thấp chảy trở lại bể chứa. Hệ thống duy trì trạng thái “nghỉ” với mức tiêu thụ điện năng tối thiểu.
- Hạ nhanh: Khi lệnh được phát ra, cuộn điện từ kích hoạt, chuyển van. Dầu áp suất cao tràn vào buồng trên của xi lanh chính. Trong các hệ thống tiên tiến, mạch vi sai dẫn dầu từ buồng dưới lên buồng trên, kết hợp trọng lực và lực thủy lực để đạt được tốc độ hạ tia cắt nhanh như chớp.
- Hành trình làm việc (Giai đoạn cắt): Khi lưỡi dao tiếp xúc với tấm kim loại, áp suất tăng vọt ngay lập tức. Van áp suất và van lưu lượng phối hợp để duy trì kiểm soát chính xác, cung cấp lực mạnh mẽ và ổn định cho đường cắt sạch và đồng đều.
- Giữ áp và trả về: Khi kết thúc quá trình cắt, hệ thống giữ áp suất trong thời gian ngắn để đảm bảo tách hoàn toàn. Sau đó van điều hướng đảo chiều, đưa dầu áp suất cao vào buồng dưới của xi lanh để đẩy lưỡi dao trở lên, đồng thời trả dầu từ buồng trên về bể chứa. Chu trình hoàn hảo hoàn tất.
2.3 [Góc nhìn độc đáo 1] Cắt thủy lực vs. cắt cơ khí: Cuộc đối đầu hiệu suất dựa trên dữ liệu
Trong thế giới của các máy cắt, cuộc tranh luận giữa hai phe “thủy lực” và “cơ khí” đã tồn tại suốt hàng thập kỷ. Đối với những người ra quyết định, đây không chỉ là vấn đề công nghệ—mà còn là một lựa chọn chiến lược cân bằng giữa hiệu suất, chi phí và chất lượng. So sánh chuyên sâu dựa trên dữ liệu dưới đây sẽ hé lộ sự thật ẩn sau bề mặt. Để tìm hiểu sâu hơn về cuộc tranh luận đang diễn ra này, hãy cân nhắc đọc Máy cắt thủy lực so với máy cắt cơ khí, trong đó mở rộng phân tích này với các ví dụ thực tế và biểu đồ kỹ thuật.
| Khía cạnh so sánh | Máy cắt thủy lực | Máy cắt cơ khí | Nhận thức Chiến lược |
|---|---|---|---|
| Độ chính xác cắt & Chất lượng đường cắt | Cực kỳ cao và hoàn toàn có thể kiểm soát. Hệ thống thủy lực dễ dàng điều chỉnh góc cắt và khe hở lưỡi dao để phù hợp với các độ dày tấm khác nhau, giảm thiểu biến dạng và ba via. Lực ép xuống mượt mà, không gây sốc, tạo ra mép cắt gần như hoàn hảo. | Từ trung bình đến cao, nhưng ít linh hoạt hơn. Góc cắt thường cố định, và tác động cứng của bánh đà có thể gây rung và giảm chất lượng cắt trên các tấm dày hơn. | Đối với cắt chính xác cao và chất lượng cao (ví dụ: hàng không vũ trụ, gia công kim loại trang trí, chế tạo tấm chính xác), máy cắt thủy lực là vô song, trực tiếp quyết định giá trị sản phẩm và tỷ lệ thành phẩm. |
| Lực cắt & Tốc độ | Cao, với lực hoàn toàn có thể điều chỉnh trong suốt hành trình. Dễ dàng xử lý các tấm dày và hợp kim cường độ cao. Tốc độ chu kỳ vừa phải (15–40 hành trình/phút) nhưng có khả năng vận hành liên tục. | Cực nhanh, nhưng với lực cắt cố định. Lý tưởng cho tấm mỏng với tốc độ đạt 50–80 hành trình/phút. Tuy nhiên, vì năng lượng được giải phóng trong một lần, nó gặp khó khăn với vật liệu dày hoặc cứng. | Máy cắt cơ học thống trị trong các tình huống “tấm mỏng, sản xuất hàng loạt”. Máy cắt thủy lực vượt trội trong các hoạt động “tấm dày, vật liệu đa dạng, sản xuất liên tục”, mang lại hiệu quả tổng thể vượt trội. |
| Tổng chi phí sở hữu (TCO) | Đầu tư ban đầu linh hoạt. Lợi thế chính là bảo vệ quá tải tích hợp: khi lực cắt vượt giới hạn, van xả tự động giảm tải, bảo vệ máy và lưỡi dao. Chi phí bảo trì có thể dự đoán (dầu, lọc), và tuổi thọ dụng cụ kéo dài 30–50% nhờ điều kiện tải mượt mà hơn. | Chi phí ban đầu cao hơn và bảo trì định kỳ tối thiểu, nhưng thiếu bảo vệ quá tải là một nhược điểm chí mạng. Chỉ một sai lầm—như cố gắng cắt vật liệu quá dày—có thể gây hỏng nghiêm trọng bánh đà, ly hợp hoặc khung, dẫn đến sửa chữa tốn kém và kéo dài. | Xét về tổng chi phí sở hữu (TCO), máy cắt thủy lực mang lại chi phí vận hành dài hạn thấp hơn và dễ dự đoán hơn. Khả năng bảo vệ quá tải của chúng đóng vai trò như bảo hiểm vô hình, bảo vệ cả thiết bị và khoản đầu tư. |
| Tính linh hoạt & Đa dụng trong gia công | Xuất sắc. Áp suất, lưu lượng, góc cắt và khe hở lưỡi dao có thể điều chỉnh cho phép cắt thép không gỉ mỏng, thép carbon dày, nhựa và vật liệu tổng hợp—đạt được khả năng thích ứng thực sự với nhiều loại vật liệu. Là công cụ lý tưởng cho sản xuất linh hoạt. | Hạn chế. Thường được thiết kế cho các dải độ dày cụ thể; việc điều chỉnh cho các vật liệu khác nhau phức tạp và thường không hiệu quả, khiến nó không phù hợp cho sản xuất lô nhỏ hoặc sản phẩm đa dạng. | Với khả năng đa dụng vô song, máy cắt thủy lực là tài sản chiến lược trong sản xuất hiện đại, cho phép sản xuất linh hoạt và giải pháp tùy chỉnh trong thị trường thay đổi nhanh chóng. |
Ⅲ. Người vận hành bậc thầy: Thực hành tốt nhất cho hiệu chuẩn chính xác và sản xuất hiệu quả cao
Nếu Chương 2 là về giải phẫu, thì chương này là nghệ thuật ứng dụng. Vận hành máy cắt thủy lực không chỉ là thao tác nút lặp lại—đó là một nghề kết hợp khoa học nghiêm ngặt (hiệu chuẩn) với nghệ thuật uyển chuyển (nhịp điệu). Người vận hành vừa là người bảo vệ máy vừa là người tạo ra hiệu suất. Nắm vững các thực hành tốt nhất đã được kiểm chứng sau đây, và bạn sẽ không còn chỉ sử dụng thiết bị—bạn sẽ lệnh biến mọi tiềm năng thành sản phẩm hoàn hảo và lợi nhuận hữu hình.
3.1 Kiểm tra “buồng lái” trước khi khởi động: Bảy bước thiết yếu để đảm bảo an toàn và chính xác
Mỗi lần khởi động cần được thực hiện như nghi thức kiểm tra trước chuyến bay của phi công—một danh sách kiểm tra nghiêm ngặt bảo vệ cả hiệu suất và an toàn. Vài phút này có thể ngăn chặn gần 90% thời gian ngừng hoạt động và tai nạn ngoài kế hoạch. Hãy ghi nhớ bảy bước này như phản xạ cơ bắp và thực hiện từng bước với thái độ không khoan nhượng đối với sự cẩu thả.
Kiểm tra môi trường & quan sát trực quan
Đảm bảo khu vực trong vòng 3 mét quanh máy không có rác, dầu, hay chướng ngại vật. Điều này không chỉ để tránh trượt ngã—mà còn đảm bảo lối thoát hiểm thông suốt trong trường hợp khẩn cấp. Tiếp theo, quan sát trực quan máy để phát hiện các bu lông lỏng, mối hàn nứt, hoặc vết dầu ở các khớp thủy lực—dấu hiệu sớm của rò rỉ.
- Xác nhận thiết bị bảo hộ cá nhân (PPE):
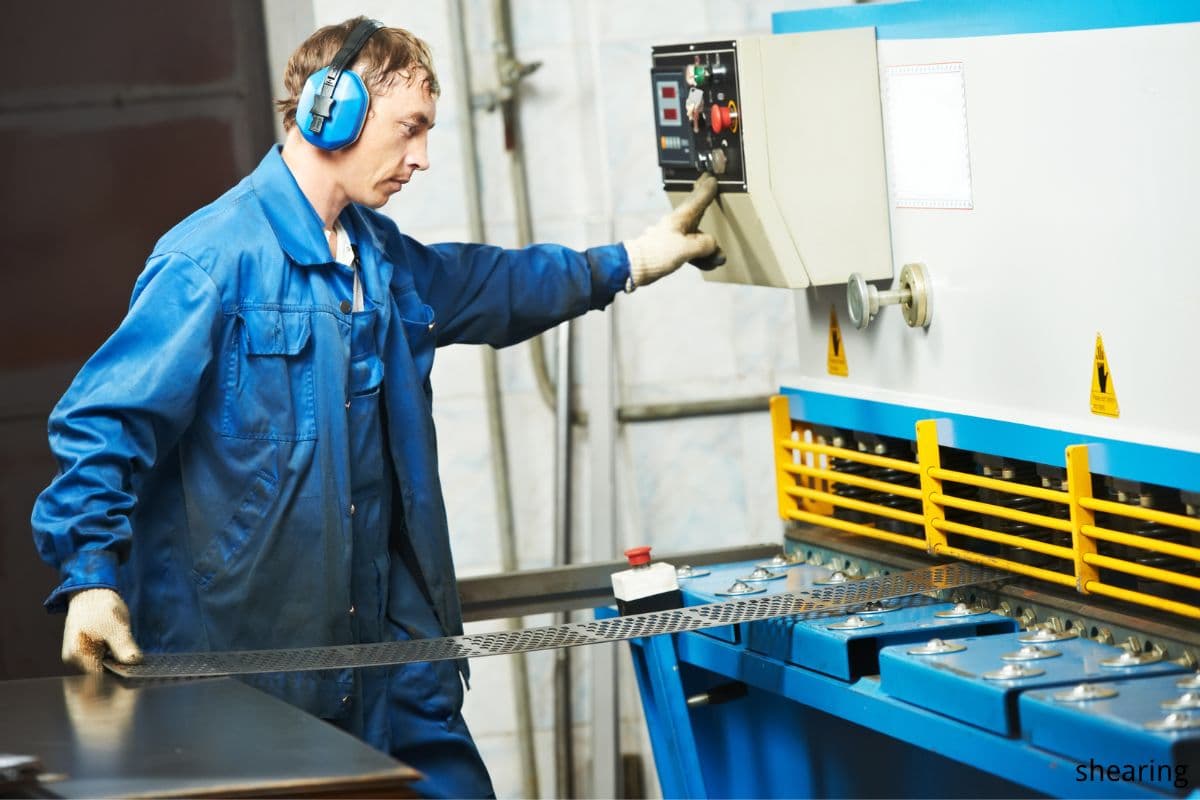
Đây không phải là khuyến nghị—mà là mệnh lệnh. Kiểm tra và mặc quần áo bảo hộ vừa vặn, giày bảo hộ mũi thép, và kính bảo hộ chống va đập. Đặc biệt chú ý đảm bảo không có nguy cơ vướng mắc: không đeo găng tay (trừ khi vận hành bảng điều khiển), đồng hồ, nhẫn, hoặc bất kỳ trang sức nào. Tóc dài phải được buộc gọn và nhét vào mũ bảo hộ. - Xác nhận chức năng của các thiết bị an toàn cốt lõi:
Đây là ranh giới không thể thỏa hiệp. Kích hoạt thủ công từng cơ chế an toàn ít nhất một lần, bao gồm nhưng không giới hạn ở:
Thiết bị bảo vệ quang điện
Thử bằng tay hoặc vật để xác nhận chuyển động của lưỡi dao dừng ngay lập tức.
- Khóa liên động cửa bảo vệ:
Mở cửa an toàn và xác minh rằng máy không thể khởi động. - Nút dừng khẩn cấp:
Nhấn từng nút—trên bảng điều khiển và trên thân máy—để xác nhận nguồn điện bị ngắt hoàn toàn và ngay lập tức. Tuyệt đối không được đấu tắt hoặc bỏ qua thiết bị an toàn vì tiện lợi.
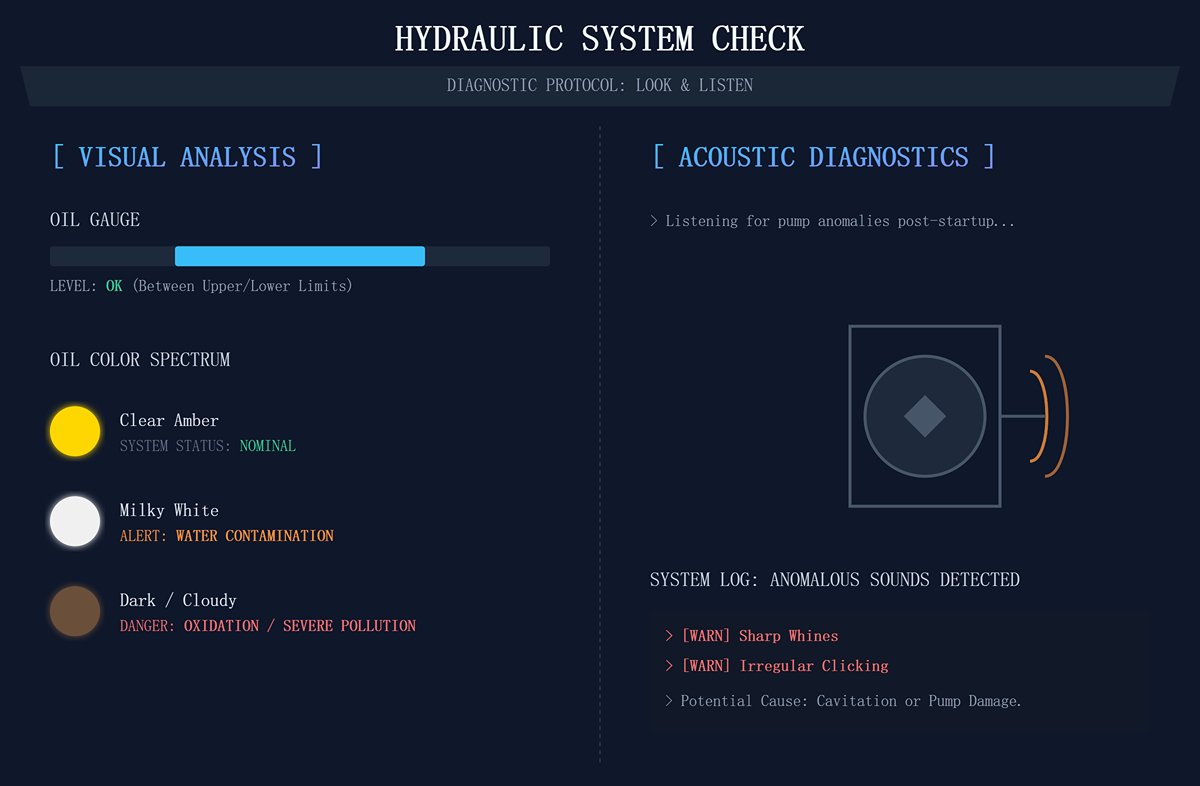
Kiểm tra hệ thống thủy lực—“Nhìn, Nghe, Cảm nhận và Ngửi”
- Nhìn: Kiểm tra đồng hồ dầu để đảm bảo mức dầu nằm giữa giới hạn trên và dưới. Quan sát màu dầu—màu hổ phách trong suốt là lý tưởng. Màu trắng sữa cho thấy nhiễm nước; màu tối hoặc đục cho thấy oxy hóa hoặc ô nhiễm nghiêm trọng—cả hai đều là dấu hiệu cảnh báo lớn.
- Nghe: Sau khi khởi động, đứng gần bơm và lắng nghe kỹ tiếng rít sắc hoặc tiếng lách cách bất thường—đây có thể là dấu hiệu sớm của hiện tượng xâm thực hoặc hỏng bơm.
- Kiểm tra tình trạng lưỡi dao: Kiểm tra kỹ lưỡi dao trên và dưới từ nhiều góc độ. Tìm các vết sứt mẻ, mép bị cuộn hoặc vết nứt nhỏ. Một lưỡi dao bị hỏng không chỉ xé rách tấm kim loại và tạo ba via; dưới áp lực cao, nó có thể gãy vỡ nghiêm trọng.
- Kiểm tra thước chặn sau và bàn làm việc: Xác nhận rằng thước chặn sau di chuyển trơn tru và bàn làm việc không có mảnh vụn kim loại hoặc điểm gồ lên, những thứ có thể làm sai lệch độ chính xác định vị và làm xước bề mặt tấm.
- Chu trình “khởi động” không tải: Trước khi đưa vật liệu vào, để máy chạy không tải ở tốc độ trung bình trong hai đến ba chu trình hoàn chỉnh. Bài kiểm tra động này cho phép bạn cảm nhận độ trơn tru của hành trình lưỡi dao, phát hiện tiếng ồn bất thường trong hệ thống thủy lực và xác nhận sự phối hợp chính xác của tất cả các bộ phận chuyển động.
3.2 Hướng dẫn hiệu chuẩn: Con đường đến cắt xén hoàn hảo
Hiệu chuẩn chính xác là linh hồn của việc cắt chuẩn. Nó quyết định liệu mép cắt có mịn như gương hay đầy ba via, liệu nó có thẳng như đường kẻ hay bị cong vênh. Ba bước hiệu chuẩn cốt lõi sau đây là các bước thiết yếu giúp bạn từ “có thể cắt” đến “cắt đẹp”.”
- Bước Một: Thiết lập khe hở lưỡi dao — Yếu tố quyết định ba via và tuổi thọ lưỡi dao
Khe hở lưỡi dao là khoảng chồng hoặc khoảng cách dọc rất nhỏ giữa lưỡi dao trên và dưới. Đây là thông số hiệu chuẩn quan trọng nhất và thường xuyên được điều chỉnh.- Quy tắc vàng: Khe hở lý tưởng phụ thuộc vào độ dày vật liệu. Một công thức thực nghiệm đã được chứng minh là:
| Loại vật liệu | Khe hở khuyến nghị (bằng % độ dày vật liệu) |
|---|---|
| Thép cacbon thấp | 7% – 10% |
| Thép không gỉ | 5% – 7% |
| Hợp Kim Nhôm | 8% – 12% |
Ví dụ: Khi cắt xén thép không gỉ 6 mm, khe hở lý tưởng là 6 mm × 6% = 0,36 mm.
- Chi phí của sai số:
- Khe hở quá nhỏ: Tấm bị “ép” thay vì “cắt”, gây ra cắt lần hai với mép sáng nhưng bị nén. Điều này làm tăng đáng kể lực cắt, tăng tốc độ mòn lưỡi dao và tăng áp suất thủy lực.
- Khe hở quá lớn: Tấm bị “xé” thay vì cắt sạch, tạo ra nhiều ba via, mép cuộn và biến dạng. Mép thô khiến chi tiết không phù hợp cho lắp ráp chính xác.
- Phương pháp hiệu chuẩn: Luôn sử dụng thước đo khe hở để đo và tinh chỉnh ít nhất ba điểm—trái, giữa và phải—dọc theo chiều dài lưỡi dao, đảm bảo khe hở đồng đều.
Mẹo chuyên gia: Chiếu đèn pin từ phía sau lưỡi dao; độ đồng đều của khe sáng sẽ cho thấy chất lượng căn chỉnh chỉ trong vài giây. - Bước Hai: Điều chỉnh góc nghiêng lưỡi — Nghệ thuật cân bằng độ phẳng và lực cắt
Góc nghiêng lưỡi là độ dốc của lưỡi dao trên so với mặt phẳng ngang. Nó tạo ra “hiệu ứng kéo cắt,” đóng vai trò cân bằng chiến lược giữa lực cắt và sự biến dạng của vật liệu.- Chức năng cốt lõi: Giảm lực cắt. Vì toàn bộ lưỡi dao không tiếp xúc với tấm cùng lúc, lực cực đại được giảm đáng kể.
- Hướng dẫn tối ưu hóa:
- Đối với tấm mỏng (< 6 mm): Sử dụng góc nghiêng nhỏ hơn (khoảng 0,5° – 1,5°). Điều này giảm thiểu hiện tượng cong và xoắn, đảm bảo độ phẳng tuyệt vời—quan trọng cho công việc gia công tấm kim loại chính xác cao.
- Đối với tấm dày (> 10 mm): Sử dụng góc nghiêng lớn hơn (khoảng 2° – 3°). Điều này giúp giảm đáng kể tải trọng lên hệ thống thủy lực, cho phép cắt các vật liệu dày hơn một cách hiệu quả với áp suất thấp hơn.
- Bước Ba: Lập trình thước chặn sau — Đạt độ chính xác lặp lại hoàn hảo
Thước chặn sau là yếu tố quyết định độ chính xác kích thước. Độ chính xác của nó quyết định sự đồng đều và tỷ lệ đạt chuẩn của mỗi lô sản phẩm.- Chỉ số hiệu suất chính: Tập trung vào hai giá trị—độ chính xác định vị của máy (xem có đạt đúng 100,00 mm hay không) và độ lặp lại (xem mỗi lần quay lại 100,00 mm có nằm trong ±0,05 mm hay không). Giá trị thứ hai quan trọng nhất trong sản xuất hàng loạt.
- Hiệu chuẩn và độ tin cậy: Định kỳ (ví dụ: hàng tuần) đo vị trí thực của thước chặn sau bằng thước thép hoặc thước cặp kỹ thuật số đã được hiệu chuẩn, so sánh với giá trị hiển thị trên CNC, sau đó điều chỉnh bù nếu cần. Sau khi hiệu chuẩn xong, bạn phải hoàn toàn tin tưởng vào hệ thống CNC. Định vị tự động, nhanh chóng và chính xác loại bỏ lỗi đo lường của con người và tăng mạnh nhịp độ sản xuất.

3.3 Kỹ thuật tăng hiệu suất: Tối ưu áp suất và phối hợp nhịp điệu để tiết kiệm năng lượng
Sản xuất hiệu quả tạo thành “tam giác sắt” của tốc độ, chất lượng và chi phí. Một người vận hành giỏi biết cách cân bằng hoàn hảo giữa ba yếu tố này.
Tối ưu áp suất thông minh: Không bao giờ để kim đồng hồ áp suất “chạy vào vùng đỏ.” Đặt áp suất hệ thống ở mức tối đa vừa lãng phí vừa gây hại. Cách đúng là điều chỉnh áp suất làm việc theo từng nhiệm vụ cụ thể (loại vật liệu và độ dày) cho đến khi đạt mức cho ra đường cắt sạch và sắc nét, sau đó chỉ tăng thêm 10–15% như một biên độ an toàn. Phương pháp này mang lại nhiều lợi ích:
- Tiết kiệm năng lượng đáng kể: Mất năng lượng trong hệ thống thủy lực tỷ lệ thuận trực tiếp với áp suất.
- Kiểm soát nhiệt độ: Áp suất thấp hơn đồng nghĩa với ít chuyển đổi năng lượng thành nhiệt hơn, kéo dài tuổi thọ dầu thủy lực và các gioăng.
- Tuổi thọ linh kiện lâu hơn: Bơm, van và xi-lanh bị mài mòn và mỏi giảm theo cấp số nhân khi hoạt động ở áp suất thấp hơn.
- “Nhịp điệu khiêu vũ” của phối hợp người – máy: Hãy coi việc cấp liệu, định vị, cắt và xả như một “chu trình người – máy” liên tục có thể tối ưu. Người vận hành lành nghề nên di chuyển như một vũ công đồng bộ hoàn hảo với nhịp điệu của máy — dự đoán chính xác từng chuyển động. Khi khung dao đang nhanh chóng quay về, người vận hành đã bắt đầu đẩy và định vị sơ bộ tấm tiếp theo. Khi khung dừng hẳn, tấm phải được căn chỉnh chính xác với thước chặn sau. Sự phối hợp liền mạch như vậy có thể tăng năng suất thực tế hơn 20% mà không thay đổi tốc độ chu trình vốn có của máy.
3.4 Lằn ranh an toàn: Bảo vệ áp suất bắt buộc và quy trình dừng khẩn cấp
Trên con đường hướng tới hiệu suất, an toàn là lằn ranh không bao giờ được vượt qua. Bỏ qua các quy trình sau đồng nghĩa với việc đặt cả bản thân và thiết bị đắt tiền vào nguy cơ nghiêm trọng.
Bảo vệ áp suất: “Cầu chì an toàn cuối cùng” của hệ thống”
- Nhận diện và hiểu rõ: Xác định van xả áp (PRV) của hệ thống. Đây không phải là van vận hành, mà là người bảo vệ của hệ thống. Mục đích duy nhất của nó là ngay lập tức mở khi áp suất hệ thống tăng bất thường vượt quá giới hạn cài đặt (do các yếu tố như cắt vật liệu quá dày hoặc lưỡi dao cùn). Van sau đó sẽ dẫn dầu áp suất cao trở lại bồn chứa, ngăn ngừa bơm, đường ống và xi-lanh khỏi hư hỏng nghiêm trọng.
- Giới hạn cài đặt: Áp suất cài đặt của van xả an toàn phải được cấu hình và niêm phong bởi nhân viên kỹ thuật được ủy quyền, sử dụng đồng hồ đo áp suất đã được hiệu chuẩn. Thông thường, nó được đặt ở mức 110%–125% so với áp suất làm việc tối đa của hệ thống, nhưng tuyệt đối không được vượt quá 90% áp suất định mức của bơm hoặc của bộ phận yếu nhất. Người vận hành bị nghiêm cấm tăng mức cài đặt này để cắt các tấm dày hơn — đây là một trong những nguyên nhân hàng đầu gây hỏng hóc thiết bị nghiêm trọng dẫn đến hậu quả chết người.
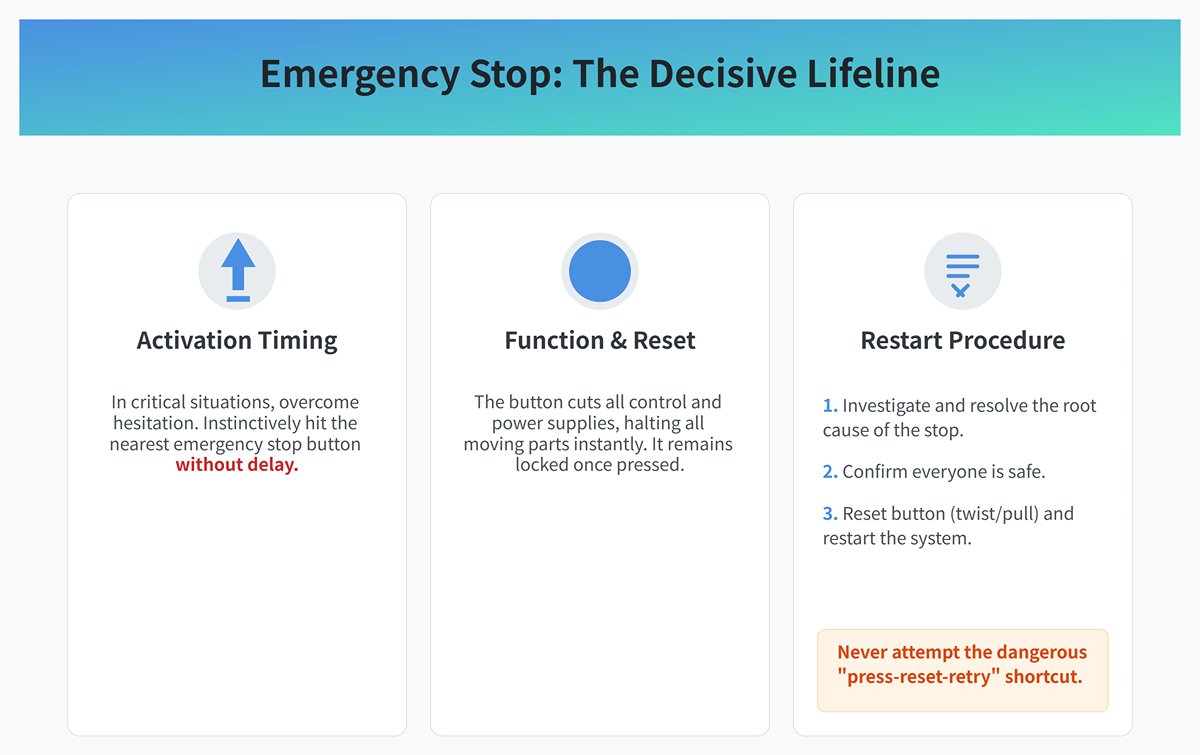
- Dừng khẩn cấp: Sợi dây cứu sinh quyết định
- Thời điểm kích hoạt: Trong bất kỳ tình huống nào sau đây, bạn phải vượt qua sự do dự và theo phản xạ lập tức nhấn nút dừng khẩn cấp gần nhất mà không được chậm trễ:
- Chức năng và cách đặt lại: Nút dừng khẩn cấp ngắt toàn bộ nguồn điều khiển và nguồn điện ở mức ưu tiên cao nhất, dừng ngay lập tức tất cả các bộ phận đang chuyển động. Khi đã nhấn, nút sẽ khóa cố định tại chỗ.
- Quy trình khởi động lại: Trước khi đặt lại (thường bằng cách vặn hoặc kéo) nút dừng khẩn cấp, bạn phải điều tra kỹ lưỡng và xử lý tận gốc nguyên nhân gây dừng. Chỉ khi sự cố đã được khắc phục và mọi người được xác nhận an toàn thì hệ thống mới được đặt lại và khởi động lại. Tuyệt đối không thực hiện thao tác nguy hiểm “nhấn-đặt lại-thử lại”.
Ⅳ. Kinh thánh bảo trì phòng ngừa: Từ không ngừng máy ngoài kế hoạch đến chẩn đoán sự cố nhanh chóng
Trong thế giới sản xuất chính xác, bất kỳ lần ngừng máy ngoài kế hoạch nào cũng là một nốt nhạc chói tai phá vỡ bản hòa âm của hiệu suất. Nó nuốt chửng lợi nhuận, trì hoãn giao hàng và làm xói mòn uy tín. Hệ thống thủy lực — trái tim của máy cắt tấm — thường là nguồn gốc của sự gián đoạn này. Và một sự thật nghiệt ngã vẫn tồn tại: hơn 80% các sự cố thủy lực không xuất phát từ hao mòn linh kiện, mà từ sự bỏ bê bảo trì có thể phòng tránh.
Chương này là cẩm nang vận hành của bạn để đạt được mục tiêu không ngừng máy ngoài kế hoạch. Nó chấm dứt vòng luẩn quẩn phản ứng “sửa khi hỏng” và thiết lập một khuôn khổ bảo trì phòng ngừa chắc chắn — từ kiểm tra hàng ngày đến phân tích dự đoán ở cấp độ chuyên gia. Hệ thống này không phải là chi phí; nó là khoản bảo hiểm sinh lợi cao nhất mà nhà máy của bạn có thể đầu tư.
4.1 Sổ tay bảo trì phòng ngừa: Lịch trình dịch vụ có cấu trúc
Bảo trì thành công bắt đầu từ kỷ luật. Thực hiện lịch trình sau — được chắt lọc từ các thực tiễn hàng đầu của các nhà máy toàn cầu — như Quy trình vận hành chuẩn (SOP) của xưởng bạn và thực thi với sự nghiêm khắc tuyệt đối.
- Danh sách kiểm tra “Buồng lái” 5 phút hàng ngày (Trách nhiệm của người vận hành)
- Kiểm tra trực quan và vệ sinh: Kiểm tra đồng hồ báo mức dầu của bồn chứa để xác nhận mức dầu phù hợp. Quan sát nhanh tất cả các đường ống thủy lực, khớp nối và xi lanh để phát hiện sớm dấu vết dầu hoặc rò rỉ. Giữ khu vực xung quanh máy sạch sẽ và không có dầu.
- Chẩn đoán bằng thính giác: Khi máy khởi động, lắng nghe cẩn thận tiếng rít cao (dấu hiệu của hiện tượng xâm thực) hoặc tiếng gõ bất thường. Báo cáo ngay bất kỳ âm thanh nào khác thường so với hoạt động bình thường.
- Nhận biết nhiệt độ: Sử dụng mu bàn tay (với các biện pháp an toàn) hoặc nhiệt kế hồng ngoại, kiểm tra nhiệt độ của bồn chứa, vỏ bơm và khối van chính. Nhiệt độ quá cao là dấu hiệu rõ ràng của tình trạng quá tải hệ thống.
- Kiểm tra chức năng an toàn: Trước khi khởi động lần đầu mỗi ngày, hãy kiểm tra để đảm bảo các tấm chắn quang điện, khóa liên động cửa an toàn và nút dừng khẩn cấp hoạt động hoàn hảo.
- Kiểm tra chu trình không tải: Chạy 2–3 chu trình cắt không tải để đảm bảo khung dao di chuyển trơn tru, không bị ngập ngừng hoặc rung lắc.
- Các điểm kiểm tra thành phần lõi hàng tuần (Trách nhiệm của kỹ thuật viên bảo trì)
- Kiểm tra tình trạng bộ lọc: Kiểm tra chỉ báo áp suất chênh lệch hoặc đèn cảnh báo trên bộ lọc hồi và bộ lọc áp suất. Nếu chỉ báo vào vùng đỏ, phần tử lọc đã bị tắc và phải thay ngay lập tức.
- Kiểm tra hiệu suất bộ làm mát: Làm sạch bụi và dầu bám trên các cánh tản nhiệt của bộ trao đổi nhiệt làm mát bằng không khí và kiểm tra lưu lượng nước ở các thiết bị làm mát bằng nước. Bộ làm mát bị tắc là nguyên nhân hàng đầu gây quá nhiệt hệ thống.
- Siết chặt bu-lông quan trọng: Kiểm tra và siết chặt các bu-lông cố định bơm thủy lực, động cơ và cụm van. Rung động là kẻ hủy diệt thầm lặng gây rò rỉ và lỏng lẻo.
- Dịch vụ sâu và súc rửa hệ thống hàng quý/hàng năm (Đội bảo trì chuyên nghiệp)
- Lấy mẫu và phân tích dầu thủy lực: Mỗi quý hoặc sau 2.000 giờ vận hành, lấy mẫu dầu và gửi đi kiểm tra trong phòng thí nghiệm. Đây là nền tảng của bảo trì dự đoán (xem Mục 4.2).
- Thay thế bộ lọc bắt buộc: Ngay cả khi chỉ báo chênh lệch chưa kích hoạt, hãy thay tất cả phần tử lọc theo khuyến nghị của nhà sản xuất (thường mỗi 500–1.000 giờ) hoặc ít nhất hai lần mỗi năm. Phòng ngừa luôn tốt hơn sửa chữa.
- Kiểm tra áp suất bình tích: Đo áp suất nạp trước của khí nitơ trong bình tích. Áp suất thấp dẫn đến phản ứng hệ thống chậm và tăng tải sốc.
- Súc rửa hệ thống (khi cần thiết): Nếu phân tích dầu cho thấy ô nhiễm nghiêm trọng hoặc các thành phần thủy lực chính (như bơm) đã được thay thế, việc súc rửa chuyên nghiệp toàn bộ là cần thiết để loại bỏ mọi cặn và chất lắng.
- Kiểm tra và thay thế ống dẫn phòng ngừa: Kiểm tra kỹ tất cả các ống thủy lực để phát hiện phồng, nứt, mòn hoặc đầu nối bị ăn mòn. Đối với các ống ở khu vực áp suất cao hoặc chuyển động thường xuyên, hãy tuân theo hướng dẫn của nhà sản xuất về việc thay thế phòng ngừa (thường là mỗi 2–3 năm).
[Tài nguyên có thể hành động]: Chúng tôi khuyến nghị mạnh mẽ việc tạo một Bảng kiểm tra trực quan TPM cho thiết bị dựa trên danh sách kiểm tra ở trên và đặt ngay bên cạnh mỗi máy. Yêu cầu người vận hành và nhân viên bảo trì ký xác nhận hàng ngày và hàng tuần để phân định rõ trách nhiệm, biến các chính sách bảo trì trừu tượng thành thói quen cụ thể, thường xuyên.
4.2 Quản lý dầu thủy lực: Yếu tố số một quyết định tuổi thọ hệ thống
Nếu hệ thống thủy lực là trái tim của máy, thì dầu thủy lực chính là máu của nó. Chất lượng của dòng máu đó quyết định sức khỏe và tuổi thọ của trái tim. Bỏ qua việc quản lý dầu là hành động tự hủy hoại cơ khí một cách chậm rãi.
- Cách chọn dầu thủy lực hoàn hảo? (Độ nhớt, phụ gia, cấp chống mài mòn)
- Độ nhớt—Quy tắc đầu tiên:
Luôn tuân theo cấp ISO VG mà nhà sản xuất thiết bị khuyến nghị (ví dụ: VG46 hoặc VG68). Nếu độ nhớt quá cao, lực cản dòng chảy tăng, dẫn đến nhiệt dư thừa và hiện tượng xâm thực trong bơm. Nếu quá thấp, màng dầu mất hiệu quả, gây rò rỉ bên trong và mài mòn nghiêm trọng. - Chọn đúng loại:
Đối với máy cắt thủy lực hiệu suất cao, chỉ sử dụng dầu thủy lực chống mài mòn cao cấp (loại AW). Loại này chứa các phụ gia như kẽm dialkyldithiophosphate (ZDDP) tạo lớp bảo vệ trên bề mặt tiếp xúc áp suất cao, kéo dài đáng kể tuổi thọ của bơm và van. - Sạch là tất cả:
Chú ý đến cấp độ sạch của dầu (mã ISO 4406) ngay cả khi mua dầu mới. Đưa “dầu bẩn” vào hệ thống sạch chẳng khác nào đầu độc dòng máu của nó. - Nghệ thuật phân tích dầu: Khi nào cần kiểm tra và cách đọc báo cáo
Phân tích dầu là cách duy nhất thực sự để “trò chuyện” với hệ thống thủy lực—nó tiết lộ những dấu hiệu cảnh báo sớm mà mắt thường không thể phát hiện. - Khi nào cần kiểm tra:
Thực hiện phân tích đầu tiên sau 500 giờ vận hành đối với hệ thống mới. Sau đó, kiểm tra hàng quý trong điều kiện tải nặng và mỗi sáu tháng trong điều kiện tải bình thường. Lấy mẫu ngay nếu nhận thấy quá nhiệt, tiếng ồn bất thường, phản ứng chậm hoặc bất kỳ hành vi bất thường nào. - Cách diễn giải báo cáo
- Số lượng hạt (ISO 4406): Đây là chỉ số quan trọng nhất. Ba con số biểu thị mức hạt vượt quá 4µm, 6µm và 14µm. Mỗi mức tăng nghĩa là mức độ nhiễm bẩn đã tăng gấp đôi. Đây là nguyên nhân chính gây kẹt van và mài mòn bơm.
- Hàm lượng nước: Khi lượng nước vượt quá 500 ppm, dầu bắt đầu nhũ hóa, làm giảm mạnh hiệu suất bôi trơn và gây gỉ sét, ăn mòn.
- Phân tích nguyên tố: Sự hiện diện của các kim loại như đồng (Cu), sắt (Fe) hoặc nhôm (Al) cho biết chính xác bộ phận nào đang bị mòn. Ví dụ, mức đồng tăng thường cho thấy sự mòn của tấm trượt trong bơm piston.
- Chỉ số axit tổng (TAN): Chỉ số axit tăng báo hiệu quá trình oxy hóa và dầu bị suy giảm chất lượng. Khi TAN đạt ngưỡng cảnh báo, hãy thay dầu ngay lập tức — ngay cả khi dầu trông vẫn sạch.
- Hướng dẫn video tiêu chuẩn về thay dầu thủy lực và lọc
Thay dầu thủy lực không chỉ đơn giản là xả dầu cũ và đổ dầu mới vào. Quy trình đầy đủ nên bao gồm: xả dầu cũ → làm sạch bình chứa → thay tất cả các bộ lọc → đổ dầu mới (sử dụng bơm lọc khi châm dầu) → xả khí → chạy không tải → kiểm tra mức dầu. Chúng tôi khuyến nghị quay video hướng dẫn tiêu chuẩn để đảm bảo mỗi lần thay dầu đều được thực hiện hoàn hảo.
4.3 [Công cụ tối ưu] Ma trận chẩn đoán lỗi: Con đường nhanh từ triệu chứng đến giải pháp
Khi xảy ra sự cố, thời gian đồng nghĩa với tiền bạc. Ma trận chẩn đoán này đóng vai trò như “bản đồ định hướng,” giúp bạn nhanh chóng xác định nguyên nhân gốc rễ giữa những triệu chứng gây nhầm lẫn. Hãy in ra và dán bên trong cánh cửa tủ điều khiển để dễ dàng truy cập.
| Triệu chứng thường gặp | Ba nguyên nhân có khả năng cao nhất | Các bước chẩn đoán và khắc phục |
|---|---|---|
| Cắt chậm/yếu | 1. Áp suất hệ thống không đủ 2. Mòn bên trong bơm 3. Rò rỉ bên trong xi lanh chính hoặc van điều khiển | 1. Kiểm tra đồng hồ áp suất: kết nối vào cổng thử và so sánh với áp suất cài đặt. Nếu thấp, kiểm tra và điều chỉnh van xả áp. 2. Thực hiện kiểm tra lưu lượng: kết nối lưu lượng kế nối tiếp tại đầu ra bơm và so sánh với lưu lượng định mức. Nếu dưới 85% so với danh định, bơm bị mòn nặng và cần sửa chữa hoặc thay thế. 3. Thực hiện kiểm tra giữ áp: nâng khung lưỡi lên vị trí cao nhất, tắt động cơ chính và quan sát xem áp suất có giảm hoặc bị trôi không. Nếu bị trôi, phớt xi lanh bị hỏng; nếu áp suất giảm mà không có chuyển động, van điều khiển bị rò rỉ bên trong. |
| Hệ thống quá nhiệt | 1. Hỏng hệ thống làm mát 2. Van xả áp mở liên tục 3. Độ nhớt dầu không đúng | 1. Kiểm tra bộ làm mát: làm sạch các cánh tản nhiệt làm mát bằng không khí; đối với loại làm mát bằng nước, kiểm tra sự chênh lệch nhiệt độ giữa đầu vào/đầu ra — chênh lệch nhỏ nghĩa là bị tắc hoặc lưu lượng nước thấp. 2. Kiểm tra van xả áp bằng ống nghe hoặc nhiệt kế hồng ngoại — nếu có tiếng ồn hoặc nóng khi chạy không tải, van bị kẹt hoặc điều chỉnh sai, gây lãng phí năng lượng dưới dạng nhiệt. 3. Xác minh cấp dầu: đảm bảo độ nhớt phù hợp với thông số kỹ thuật của thiết bị; quá cao hoặc quá thấp sẽ làm tăng sinh nhiệt. |
| Tiếng ồn/Rung bất thường | 1. Bơm hút không khí vào 2. Khớp nối bị lệch 3. Ống dẫn lỏng lẻo | 1. Kiểm tra đường hút: xác minh mức dầu, siết chặt tất cả các mối nối và mặt bích, đảm bảo không có rò rỉ khí; kiểm tra và làm sạch bộ lọc hút. 2. Kiểm tra độ đồng trục giữa động cơ–bơm: dừng hệ thống, đo độ đồng trục và căn chỉnh lại nếu cần; kiểm tra đệm khớp nối mềm. 3. Kiểm tra đường ống khi vận hành: xác định các đoạn rung mạnh và siết chặt hoặc thêm kẹp. |
| Rò rỉ dầu | 1. Gioăng bị lão hóa/hư hỏng 2. Khớp nối lỏng hoặc vòng O hỏng 3. Bề mặt cần piston bị trầy xước | 1. Xác định và thay thế: tìm nguồn rò rỉ và thay gioăng bị ảnh hưởng (gioăng xi lanh hoặc gioăng khối van). Sử dụng đúng vật liệu và kích thước. 2. Siết khớp nối đúng lực: siết bằng cờ lê lực; nếu vẫn rò rỉ, thay vòng O hoặc côn làm kín. 3. Kiểm tra các bộ phận chuyển động: kiểm tra cần xi lanh xem có trầy xước hoặc hư hỏng lớp mạ. Vết trầy nhẹ có thể đánh bóng; hư hỏng nặng cần thay cần. |
4.4 [Nhận định chuyên gia 2] Vượt ngoài hướng dẫn: Kỹ thuật phát hiện lỗi dự đoán
Chuyên gia thực thụ không chờ sự cố xảy ra. Họ áp dụng các công cụ tiên tiến và tư duy dự đoán để loại bỏ lỗi ngay từ giai đoạn sớm nhất.
- Sử dụng đồng hồ đo áp suất và lưu lượng cầm tay để xác định nguyên nhân gốc rễ Những thiết bị này là “ống nghe” chẩn đoán của các kỹ sư bảo trì chuyên nghiệp. Khi hệ thống cảm thấy yếu, đừng đoán — hãy đo. Kết nối đồng hồ đo áp suất và lưu lượng tại nhiều điểm trong mạch thủy lực (cửa ra bơm, trước van, cửa vào xi lanh). Bằng cách kiểm tra từng phần — giống như cắt xúc xích — bạn có thể xác định chính xác vấn đề nằm ở nguồn năng lượng (bơm), giai đoạn điều khiển (van) hay cơ cấu chấp hành (xi lanh), từ đó tránh được việc thay thế thử nghiệm tốn kém và không hiệu quả.
- Sử dụng hình ảnh nhiệt để phát hiện ngay lập tức các bộ phận quá nhiệt và rò rỉ bên trong ẩn Máy ảnh nhiệt hồng ngoại cầm tay là “vũ khí không tiếp xúc” hiệu quả nhất của bạn để chẩn đoán hệ thống thủy lực. Sau 15 phút vận hành, quét toàn bộ trạm thủy lực. Bất kỳ “điểm nóng” bất thường nào đều chỉ trực tiếp đến vấn đề:
- Quá nhiệt ở van xả hoặc van giảm áp:
Cho thấy hiện tượng tiết lưu hoặc xả tải không cần thiết, nơi năng lượng áp suất cao bị lãng phí dưới dạng nhiệt. - Vỏ lọc nóng bất thường:
Rõ ràng báo hiệu tắc nghẽn bộ lọc — dầu đang phải đi qua van bypass và tạo ra nhiệt do tiết lưu.
- Quá nhiệt ở van xả hoặc van giảm áp:
- Nhiệt độ bất thường cao ở một van cụ thể trong khối manifold:
Nhiều khả năng nguyên nhân là do rò rỉ bên trong, nơi dầu áp suất cao rò qua các khe hở nhỏ vào vùng áp suất thấp.
Công nghệ hình ảnh nhiệt giúp phát hiện những tổn thất năng lượng và rò rỉ bên trong vốn không thể nhìn thấy, biến chúng thành hình ảnh rõ ràng trên màn hình.
Ⅴ. Tối ưu hóa hiệu suất và nâng cấp trong tương lai: Tối đa hóa lợi tức đầu tư của bạn
Làm chủ máy cắt thủy lực không chỉ dừng lại ở việc đạt hiệu suất vận hành cao và hoạt động ổn định hôm nay — mà còn đòi hỏi tư duy chiến lược để hình dung và thúc đẩy sự phát triển liên tục của nó. Giá trị toàn vòng đời của một máy móc không cố định tại thời điểm mua; nó liên tục được định hình và nâng cao qua mỗi tối ưu hóa thông minh và nâng cấp hướng tới tương lai.
Trong chương này, chúng ta sẽ chuyển trọng tâm từ kính hiển vi sang kính viễn vọng — khám phá cách công nghệ tiên tiến và tư duy chiến lược có thể biến máy cắt thủy lực của bạn từ một công cụ sản xuất thụ động thành một tài sản chiến lược liên tục gia tăng giá trị và tạo ra lợi nhuận mới. Đây không chỉ là một nâng cấp kỹ thuật — mà còn là sự nâng tầm triết lý đầu tư.
5.1 Cắt giảm chi phí và tăng hiệu suất: Ba chiến lược tiên tiến để tối ưu hóa năng lượng và hiệu suất
Hệ thống thủy lực truyền thống với bơm lưu lượng cố định hoạt động giống như động cơ không bao giờ tắt — trong thời gian chờ, tải hoặc các giai đoạn không hoạt động khác, động cơ và bơm vẫn chạy ở tốc độ tối đa, lãng phí điện năng quý giá bằng cách chuyển đổi thành nhiệt và tiếng ồn. Trong bối cảnh chi phí năng lượng và yêu cầu môi trường ngày nay, sự kém hiệu quả này là không thể chấp nhận. Ba chiến lược sau nhằm tái cấu trúc hoàn toàn logic năng lượng của hệ thống, mang lại lợi ích chi phí và hiệu suất tức thì và có thể đo lường.
- Chiến lược 1: Phân tích ROI để nâng cấp lên bơm lưu lượng biến thiên hoặc hệ thống servo — Đây là phương pháp tiết kiệm năng lượng sinh lợi và có tác động lớn nhất hiện có cho việc nâng cấp hệ thống thủy lực.
- Nguyên lý hoạt động: Nó hoàn toàn phá bỏ khái niệm lỗi thời về tốc độ động cơ cố định. Trong các hệ thống bơm biến thiên điều khiển servo hoặc điện-thủy lực tỷ lệ, tốc độ (hoặc lưu lượng) của động cơ và bơm được điều chỉnh theo thời gian thực — trong vòng mili giây — để phù hợp với các giai đoạn thực tế của quy trình như tiếp cận nhanh, cắt, giữ áp, hồi hoặc chờ. Trong thời gian không tải hoặc tải thấp, tốc độ động cơ có thể giảm gần bằng 0, đưa mức tiêu thụ năng lượng xuống gần bằng 0.
- Phân tích ROI chuyên sâu:
- Tiết kiệm năng lượng đáng kể: Tùy thuộc vào chu kỳ tải của máy (đặc biệt là tỷ lệ thời gian chờ), hệ thống servo-thủy lực có thể giảm tiêu thụ điện năng một cách ấn tượng 40%–90%. Đối với các công ty phải đối mặt với chi phí điện cao hoặc hoạt động với tỷ lệ sử dụng cao, mức tiết kiệm là rất đáng kể.
- Thời gian hoàn vốn siêu nhanh: Mặc dù chi phí đầu tư ban đầu cao hơn, trong các ứng dụng công nghiệp điển hình, khoản chi phí bổ sung thường được thu hồi trong vòng 12 đến 24 tháng chỉ nhờ tiết kiệm điện. Sau đó, mỗi kilowatt-giờ tiết kiệm được sẽ trực tiếp chuyển thành lợi nhuận.
- Các lợi ích chính bổ sung:
- Giảm chi phí quản lý nhiệt: Với việc giảm mạnh năng lượng lãng phí, lượng nhiệt sinh ra của hệ thống giảm hơn 50%. Điều này có thể cho phép sử dụng hệ thống làm mát nhỏ hơn — hoặc thậm chí loại bỏ nhu cầu về hệ thống làm mát lớn — giúp giảm thêm chi phí thiết bị và bảo trì.
- Tuổi thọ kéo dài và lợi ích môi trường: Nhiệt độ dầu thấp hơn làm chậm đáng kể tốc độ oxy hóa, kéo dài tuổi thọ dầu thủy lực thêm 50%–100%. Các gioăng cũng bền hơn khi không phải chịu nhiệt độ cực cao. Trong khi đó, mức tiếng ồn trung bình của hệ thống có thể giảm từ 10–20 dB, cải thiện điều kiện làm việc và sự hài lòng của nhân viên.
- Chiến lược 2: Sử dụng bình tích áp để cắt đỉnh nhanh và tiết kiệm năng lượng — Bình tích áp hoạt động như một “pin thủy lực,” lý tưởng để quản lý nhu cầu dòng chảy cao gián đoạn trong thiết bị có đường cong tải không đều, chẳng hạn như máy cắt tôn. Đây là một giải pháp thông minh, tác động lớn, mang lại kết quả vượt trội với độ phức tạp tối thiểu.
- Nguyên lý hoạt động: Trong các giai đoạn không cắt (nạp hoặc định vị), bơm thủy lực lưu trữ năng lượng dư thừa dưới dạng dầu áp suất cao trong bình tích áp. Khi cần công suất cắt đỉnh hoặc hồi về nhanh, bình tích áp xả song song với bơm, cung cấp một lượng dòng chảy vượt xa khả năng của bơm.
- Lợi thế chiến lược:
- Thu nhỏ hệ thống và giảm chi phí: Cho phép các nhà thiết kế sử dụng động cơ và bơm nhỏ hơn để đáp ứng nhu cầu đỉnh, trực tiếp giảm chi phí thiết bị và diện tích lắp đặt.
- Phá vỡ giới hạn tốc độ: Bằng cách nhanh chóng bổ sung dòng dầu trong các giai đoạn quan trọng (đặc biệt là khi hồi xi lanh), thời gian phụ trợ được giảm từ 10%–20%, tăng sản lượng trên mỗi đơn vị thời gian.
- Chức năng giảm chấn tích hợpLà một thành phần đàn hồi, bình tích áp cũng hấp thụ các đột biến áp suất và va đập thủy lực, bảo vệ van và đường ống, đồng thời kéo dài đáng kể tuổi thọ của hệ thống.
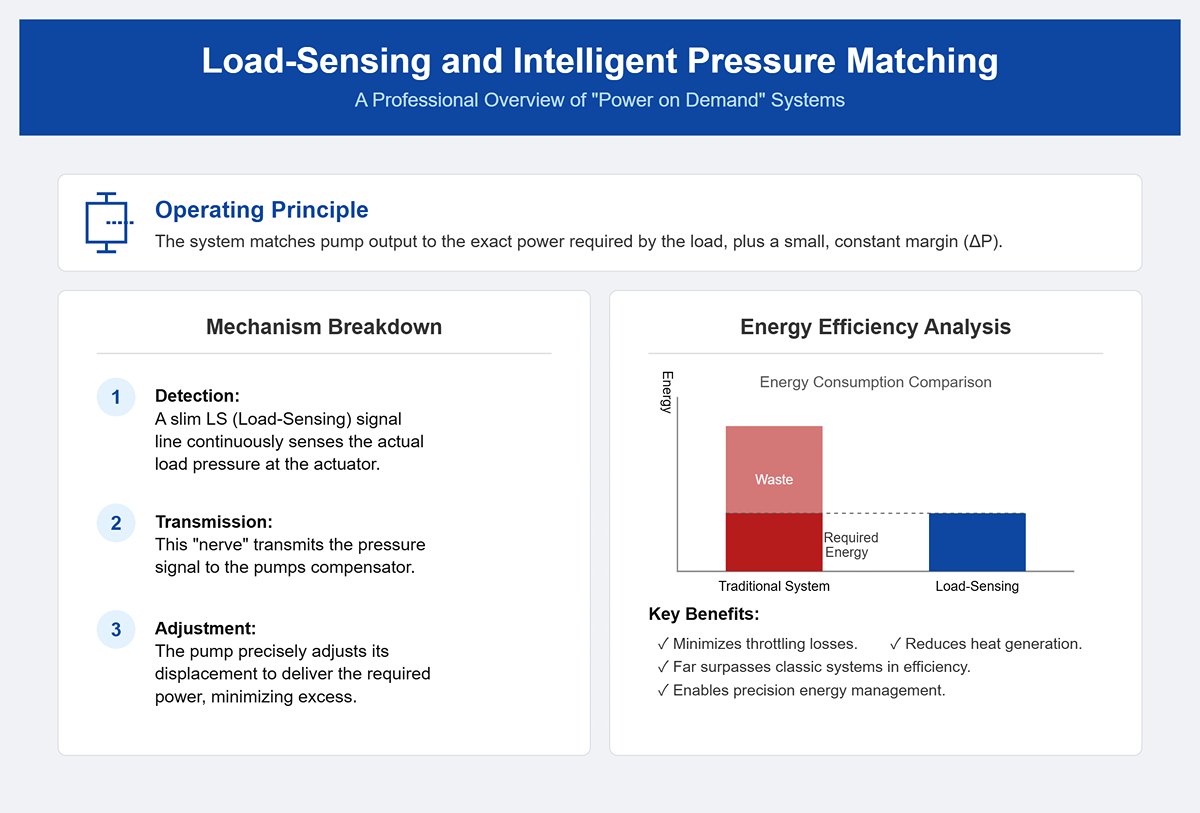
- Chiến lược 3: Cảm biến tải và điều chỉnh áp suất thông minh — Nếu hệ thống servo là về “tốc độ theo nhu cầu”, thì cảm biến tải là về “công suất theo nhu cầu”. Đây là một phương pháp tinh vi hơn nữa để đạt hiệu quả năng lượng thông minh.
- Nguyên lý hoạt độngHệ thống cảm biến tải sử dụng một đường tín hiệu mảnh (đường LS) hoạt động như một dây thần kinh, liên tục phát hiện và truyền áp suất tải thực tế tại cơ cấu chấp hành (xi lanh chính). Một bộ bù áp suất trong hệ thống sau đó điều chỉnh dung tích bơm sao cho áp suất đầu ra chỉ cao hơn một chút — với một khoảng chênh cố định (ΔP, thường từ 15–30 bar) — so với yêu cầu tải.
- Logic tiết kiệm năng lượng: Bơm không còn phải vội vàng duy trì áp suất tối đa cố định như trong các hệ thống truyền thống. Thay vào đó, nó hoạt động như một tài xế giàu kinh nghiệm — cung cấp vừa đủ công suất với một khoảng chênh nhỏ để đảm bảo hiệu quả và ổn định. Điều này có nghĩa là hệ thống chỉ cung cấp công suất cần thiết, giảm thiểu tổn thất do tiết lưu và sinh nhiệt. Xét về hiệu quả năng lượng, nó vượt xa các hệ thống bù áp suất cổ điển, đánh dấu một bước quan trọng hướng tới quản lý năng lượng chính xác.
5.2 [Trường hợp nghiên cứu] Những câu chuyện thành công thực tế từ xưởng sản xuất
Lý thuyết chỉ thực sự có giá trị khi được thử nghiệm trong lò luyện của ứng dụng thực tế. Hai nghiên cứu tình huống tại nhà máy dưới đây đưa ra dữ liệu không thể chối cãi, minh họa tác động kinh doanh to lớn của các chiến lược tối ưu hóa này.
- Trường hợp 1: Cách một nhà máy gia công kim loại chính xác giảm thời gian ngừng máy xuống 40% thông qua chương trình phân tích dầu chủ động — Đối mặt với các sự cố thủy lực thường xuyên, chi phí bảo trì cao và chậm trễ giao hàng, một nhà sản xuất tấm kim loại chính xác đã quyết định chấm dứt cách tiếp cận phản ứng “hỏng thì sửa”. Họ đã đầu tư vào chiến lược bảo trì phòng ngừa chủ động tập trung vào phân tích tình trạng dầu.
- Kế hoạch hành động:
- Thiết lập hồ sơ sức khỏe: Tạo nhật ký chi tiết về bảo trì và lịch sử sự cố cho từng máy cắt thủy lực quan trọng, cùng với phân tích dầu ban đầu để xác định tình trạng sức khỏe ban đầu của hệ thống.
- Thực hiện “khám sức khỏe” định kỳ”: Tiến hành lấy mẫu dầu hàng quý và gửi đến phòng thí nghiệm chuyên nghiệp để phân tích mức độ nhiễm bẩn hạt, hàm lượng ẩm, chỉ số axit tổng và các kim loại mài mòn chính.
- Kế hoạch hành động:
- Ra quyết định dựa trên dữ liệu: Nếu ô nhiễm dầu hoặc các yếu tố hao mòn (như đồng hoặc sắt) cho thấy xu hướng tăng vượt quá giới hạn cho phép — ngay cả trước khi xuất hiện bất kỳ triệu chứng nào có thể nhìn thấy — hãy lập tức kích hoạt kế hoạch dự phòng. Điều này bao gồm việc lên lịch lọc tuần hoàn ngoại tuyến, thay thế các bộ lọc độ chính xác cao, hoặc sử dụng thiết bị chụp ảnh nhiệt để xác định và sửa chữa các điểm rò rỉ tiềm ẩn bên trong.
- Kết quả định lượng: Trong năm đầu tiên triển khai chiến lược này, thời gian ngừng máy ngoài kế hoạch do hỏng hóc thủy lực của công ty đã giảm 40%. Đáng chú ý hơn, bằng cách ngăn chặn hư hỏng nghiêm trọng đối với các bộ phận quan trọng (như bơm pít-tông), chi phí sửa chữa và phụ tùng hàng năm giảm gần 60%. Mỗi đô la đầu tư vào phân tích dầu mang lại lợi nhuận gấp hơn mười lần.
- Trường hợp 2: Báo cáo định lượng về tiết kiệm chi phí và cải thiện hiệu suất sau khi nâng cấp hệ thống thủy lực servo tại một nhà máy sản xuất phụ tùng ô tô
Một nhà sản xuất linh kiện phục vụ ngành xe năng lượng mới đã nâng cấp dây chuyền cắt tấm nhôm quan trọng từ máy cắt thủy lực truyền thống sang hệ thống thủy lực servo vòng kín hoàn toàn để đáp ứng yêu cầu ngày càng khắt khe về hiệu quả chi phí và năng suất. - Bối cảnh: Hệ thống bơm lưu lượng cố định ban đầu tiêu thụ quá nhiều điện trong các khoảng thời gian nghỉ ngắn thường xuyên, và báo động nhiệt độ dầu thường xuất hiện vào mùa hè, thường làm gián đoạn sản xuất.
- Báo cáo kết quả định lượng:
- Chi phí năng lượng: Sau khi nâng cấp, số liệu từ đồng hồ đo điện cho thấy tổng mức tiêu thụ năng lượng của máy giảm hơn 65% trong một ngày làm việc điển hình. Cải thiện duy nhất này tương đương với khoản tiết kiệm điện hàng năm trị giá hàng chục nghìn đô la.
- Hiệu suất sản xuất: Khả năng phản hồi vượt trội và điều khiển vị trí chính xác của hệ thống servo đã tăng tốc cả tốc độ hồi hành trình của khung dao và tốc độ định vị thước chặn. Kết quả là thời gian chu kỳ cho mỗi lần cắt giảm 18%, trực tiếp tăng năng lực sản xuất của dây chuyền.
- Chất lượng và bảo trì: Với khả năng điều khiển áp suất mượt mà và chính xác hơn, tính nhất quán theo lô trong hiệu suất cắt được cải thiện rõ rệt. Đồng thời, nhiệt độ dầu hệ thống duy trì ổn định ở khoảng 45°C, cho phép chu kỳ thay dầu kéo dài từ một năm lên hai năm, đạt được tiết kiệm kép về chi phí bảo trì và thời gian ngừng máy.
5.3 [Quan điểm độc đáo 3] Tiếp cận Công nghiệp 4.0: Tích hợp hệ thống thủy lực của bạn vào sản xuất thông minh
Cuộc cạnh tranh của ngày mai sẽ diễn ra giữa các hệ sinh thái, không phải giữa các máy móc riêng lẻ. Hệ thống thủy lực của bạn sẽ không còn chỉ đóng vai trò là nguồn năng lượng độc lập trên dây chuyền sản xuất — nó phải phát triển thành một nút thông minh có khả năng cảm nhận, suy luận và giao tiếp trong môi trường sản xuất thông minh được kết nối.
- Cách cảm biến IoT cho phép bảo trì dự đoán và loại bỏ thời gian ngừng máy bất ngờ
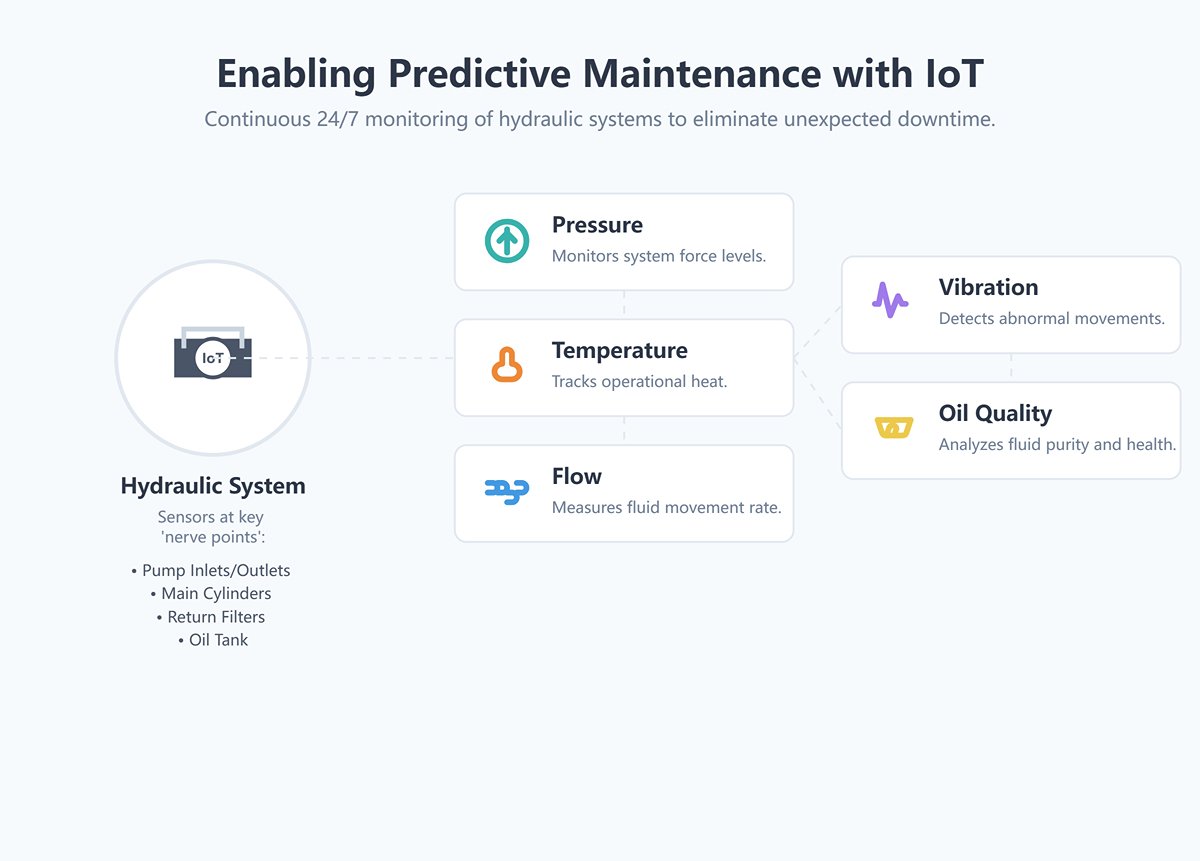
Đây không phải là khoa học viễn tưởng. Bằng cách lắp đặt các cảm biến không dây chi phí thấp tại các “điểm thần kinh” quan trọng của hệ thống thủy lực (như đầu vào và đầu ra của bơm, xi lanh chính, bộ lọc hồi và bồn dầu), bạn có thể kích hoạt giám sát liên tục 24/7 các thông số quan trọng — áp suất, nhiệt độ, lưu lượng, độ rung và chất lượng dầu.
- Cuộc cách mạng trong thực hành bảo trì
Lượng dữ liệu khổng lồ được thu thập sẽ được tải lên nền tảng đám mây, nơi các thuật toán AI tiên tiến thực hiện phân tích sâu. Bảo trì không còn tuân theo lịch cố định mà thích ứng với tình trạng sức khỏe thực tế của hệ thống — chuyển từ bảo trì định kỳ sang bảo trì theo tình trạng hoặc dự đoán. Ví dụ, khi thuật toán phát hiện hao mòn vòng bi sớm thông qua phân tích phổ rung, nó có thể đưa ra cảnh báo trước vài tuần và tự động tạo lệnh công việc bảo trì kèm danh sách đầy đủ phụ tùng trong CMMS (Hệ thống quản lý bảo trì bằng máy tính). Đây là bước nhảy vọt cuối cùng từ bảo trì phòng ngừa sang bảo trì dự đoán. - Sử dụng phân tích dữ liệu để tối ưu hóa thông số cắt theo thời gian thực và cải thiện sản lượng
Mỗi hoạt động cắt xén đều tạo ra dữ liệu quy trình quý giá. Bằng cách ghi lại các thông số như áp suất thực tế và đường cong tốc độ, khe hở lưỡi dao, và liên kết chúng với các chỉ số đầu ra như kích thước ba via hoặc biến dạng tấm, bạn sẽ xây dựng được một cơ sở dữ liệu quy trình tự học mạnh mẽ. - Kịch bản ứng dụng
Thông qua học máy, hệ thống có thể tự động xác định và lưu trữ các “công thức” cắt tối ưu cho các loại vật liệu và độ dày khác nhau. Khi người vận hành quét mã vạch từ một lô mới, hệ thống sẽ tự động đề xuất hoặc tải các thông số tốt nhất—giảm thiểu chi phí thử và sai, đồng thời đạt được năng suất và độ ổn định chất lượng cao ngay từ lần cắt đầu tiên. - Kịch bản tương lai cho giám sát từ xa và chẩn đoán dựa trên đám mây
Công nghệ IoT loại bỏ rào cản địa lý, cho phép giám sát tập trung và chẩn đoán chuyên gia cho thiết bị trên toàn thế giới. - Tương lai đã ở đây
Các chuyên gia bảo trì của bạn không còn cần phải di chuyển quãng đường dài. Sử dụng bất kỳ máy tính kết nối internet nào, họ có thể truy cập dữ liệu vận hành thời gian thực, hồ sơ sức khỏe lịch sử và nhật ký cảnh báo của bất kỳ máy nào thông qua nền tảng đám mây, thực hiện chẩn đoán từ xa gần như tại chỗ, và thậm chí tinh chỉnh một số thông số điều khiển trực tuyến. Đối với các công ty có nhiều địa điểm sản xuất hoặc hoạt động ở khu vực xa xôi, công nghệ này sẽ cải thiện đáng kể hiệu quả bảo trì và tận dụng nguồn lực chuyên gia.
Bằng cách áp dụng những công nghệ tiên tiến này, máy cắt thủy lực của bạn sẽ trải qua một sự biến đổi sâu sắc—từ một cỗ máy chỉ thực hiện các lệnh vật lý thành một đơn vị sản xuất thông minh có khả năng tự cảm nhận, tự chẩn đoán và tự tối ưu hóa. Sự tiến hóa này tạo ra một “hào” công nghệ vững chắc cho doanh nghiệp của bạn, đảm bảo khả năng cạnh tranh trong kỷ nguyên Công nghiệp 4.0.
Ⅵ. Hướng dẫn mua sắm chiến lược: Ra quyết định đầu tư thiết bị thông minh
Đến thời điểm này, chúng ta đã khám phá sâu về cơ chế bên trong, nghệ thuật vận hành và triết lý bảo trì của máy cắt thủy lực. Tuy nhiên, mọi thực hành xuất sắc đều bắt đầu từ một quyết định kinh doanh quan trọng—mua sắm. Mua một máy cắt thủy lực không chỉ là chi phí; đó là khoản đầu tư vốn chiến lược sẽ định hình năng lực, chất lượng và lợi nhuận tương lai của bạn trong nhiều năm tới. Một lựa chọn vội vàng có thể tốn kém hơn nhiều so với giá máy. Trong chương này, chúng tôi sẽ trang bị cho bạn tầm nhìn của một chiến lược gia và bộ công cụ của một nhà phân tích tài chính để điều hướng sự nhiễu loạn của thị trường, phân biệt giá trị thực giữa các thương hiệu và thông số cạnh tranh, và đưa ra quyết định đúng đắn có giá trị lâu dài.
6.1 Vượt lên trên giá: Năm yếu tố kỹ thuật và dịch vụ quan trọng cần đánh giá trước khi mua
Giá cả quan trọng—nhưng không bao giờ nên là tiêu chí duy nhất. Giá trị thực của một máy nằm dưới mức giá, trong công nghệ cốt lõi, tay nghề chế tạo và cam kết dịch vụ. Trước khi bị thu hút bởi một báo giá hấp dẫn, hãy áp dụng năm “bài kiểm tra axit” sau để thực hiện đánh giá giá trị sâu đối với các lựa chọn đã lọc.
- Kiểm tra “trái tim sức mạnh” và “bộ não điều khiển”: Thương hiệu và chất lượng của các bộ phận thủy lực cốt lõi
Điều này là không thể thương lượng. Độ tin cậy và tiềm năng hiệu suất của máy được quyết định trực tiếp bởi chất lượng của các bộ phận thủy lực cốt lõi (bơm, cụm van và xi lanh chính). Luôn yêu cầu nhà cung cấp cung cấp danh sách cấu hình chi tiết để xác minh thương hiệu và dòng sản phẩm cụ thể của các bộ phận quan trọng này. Các thương hiệu hàng đầu toàn cầu như Bosch Rexroth và Parker đồng nghĩa với độ tin cậy đã được chứng minh trong những môi trường công nghiệp khắc nghiệt nhất thế giới. Chúng thường mang lại thời gian trung bình giữa các lần hỏng lâu hơn, tỷ lệ rò rỉ nội bộ thấp hơn và phản ứng điều khiển chính xác hơn. Chọn thiết bị được trang bị các bộ phận cao cấp như vậy thực chất là đầu tư vào sự ổn định và năng suất lâu dài của hoạt động—một dạng bảo hiểm đắt đỏ nhưng vô giá. - Đánh giá “lõi thông minh”: Mức độ tiên tiến và khả năng sử dụng của hệ thống điều khiển
Trong thị trường ngày nay, hệ thống điều khiển CNC/NC là tiêu chuẩn trong máy cắt thủy lực, nhưng “trí thông minh” và “trải nghiệm người dùng” của chúng khác nhau rất nhiều.
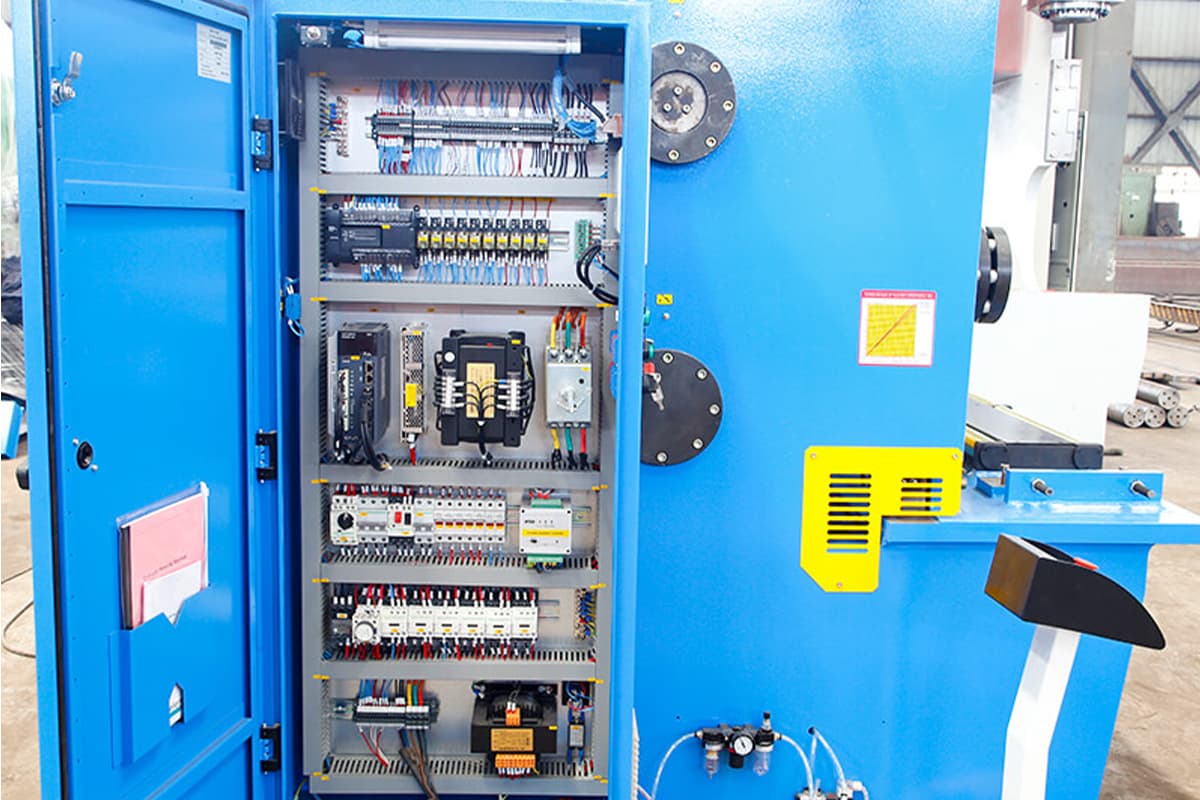
Một hệ thống điều khiển thực sự xuất sắc cần có một số phẩm chất chính: phải trực quan và thân thiện với người dùng, với giao diện lập trình đồ họa giúp rút ngắn đáng kể thời gian đào tạo người vận hành và giảm lỗi hoặc tai nạn do sai sót của con người; phải có khả năng cao, cung cấp các chức năng như tính toán tự động góc cắt và khe hở lưỡi dao, hệ thống tự chẩn đoán và cảnh báo, quản lý cơ sở dữ liệu vật liệu—tất cả đều giúp tăng đáng kể hiệu quả sản xuất; và cuối cùng, phải mở và kết nối, với các giao diện có khả năng tích hợp với hệ thống MES/ERP cấp cao hơn—một cánh cổng thiết yếu để tham gia vào tương lai sản xuất thông minh.
- Kiểm tra “xương sống thép”: Độ cứng khung và thiết kế kết cấu
Khung là nền tảng chịu đựng hàng trăm tấn lực cắt; độ cứng và độ ổn định của nó quyết định liệu máy có thể duy trì độ chính xác qua nhiều năm vận hành hay không. Một máy cắt hạng nhất sẽ có khung lớn và chắc chắn. Kiểm tra xem nó có sử dụng kết cấu hàn nguyên khối, sau đó được xử lý giải phóng ứng suất nghiêm ngặt như ủ nhiệt hoặc rung lão hóa hay không. Mặc dù các quy trình này có vẻ lỗi thời hoặc nặng nề, chúng hiệu quả trong việc ngăn ngừa biến dạng vĩnh viễn dưới tải trọng lâu dài, đảm bảo sự ổn định lâu dài của khe hở lưỡi dao—và qua đó, khả năng sản xuất liên tục các linh kiện chính xác cao trong thập kỷ tới. - Xác minh “lá chắn an toàn”: Cấp độ an toàn và tính toàn vẹn thiết kế
An toàn là điều không thể thương lượng trong bất kỳ môi trường sản xuất nào. Bước đầu tiên là xác nhận rằng máy tuân thủ các tiêu chuẩn an toàn bắt buộc của khu vực bạn, chẳng hạn như chứng nhận CE ở EU. Ngoài việc tuân thủ, hãy đánh giá độ tin cậy và tính công thái học của các cơ chế an toàn tại chỗ. Rào chắn quang (bảo vệ quang điện) có phản ứng nhanh và toàn diện không? Các rào chắn vật lý phía sau có chắc chắn và được trang bị khóa an toàn không? Các nút dừng khẩn cấp có được bố trí chiến lược để tiếp cận tức thì từ bất kỳ vị trí đứng nào của người vận hành không? Khi nói đến an toàn, “đủ tốt” không bao giờ thực sự đủ tốt.
Để xem đầy đủ thông số kỹ thuật và chứng nhận an toàn của thiết bị, chúng tôi mời bạn tải xuống tài liệu giới thiệu.
- Đánh giá “Dây cứu sinh” của nó: Dịch vụ hậu mãi và hỗ trợ kỹ thuật
Mua một máy móc nghĩa là bạn đang sở hữu một gói tích hợp gồm phần cứng, phần mềm và dịch vụ. Khả năng hậu mãi của nhà cung cấp chính là “dây cứu sinh” thực sự của hoạt động, trực tiếp quyết định thời gian ngừng máy. Hãy tìm hiểu các yếu tố sau: Phạm vi mạng lưới dịch vụ — nhà cung cấp có duy trì kỹ sư thường trú được chứng nhận tại khu vực của bạn không? Cam kết thời gian phản hồi — từ lúc bạn gọi dịch vụ đến khi kỹ thuật viên có mặt: bốn giờ hay bốn mươi tám giờ? Kho phụ tùng — các vật tư tiêu hao thường dùng có được dự trữ tại địa phương không? Chất lượng hệ thống đào tạo — họ chỉ cung cấp hướng dẫn vận hành cơ bản hay cả đào tạo bảo trì và tối ưu hóa toàn diện? Một đội ngũ dịch vụ có năng lực và phản ứng nhanh chính là lá chắn vô hình bảo vệ và nâng cao giá trị lâu dài của khoản đầu tư thiết bị của bạn.
Ⅶ. Câu hỏi thường gặp
1. Hệ thống thủy lực trong máy cắt tôn là gì?
Hệ thống thủy lực trong máy cắt tôn sử dụng cơ học chất lỏng để tạo ra và kiểm soát lực lớn cần thiết cho việc cắt các tấm kim loại. Nó bao gồm các thành phần như bơm thủy lực, xi lanh, van điều khiển và chất lỏng thủy lực, hoạt động cùng nhau để chuyển đổi năng lượng cơ học thành năng lượng thủy lực và ngược lại thành năng lượng cơ học để cắt chính xác và hiệu quả.
2. Máy cắt tôn thủy lực có thể dùng cho vật liệu khác ngoài kim loại không?
Có, máy cắt thủy lực có thể được sử dụng cho các vật liệu khác ngoài kim loại, chẳng hạn như nhựa và vật liệu composite, tùy thuộc vào thiết kế và thông số kỹ thuật của máy. Tuy nhiên, các thông số cắt có thể cần được điều chỉnh để phù hợp với các đặc tính khác nhau của những vật liệu này. Việc tham khảo hướng dẫn của nhà sản xuất là rất cần thiết để đảm bảo máy phù hợp cho việc cắt các vật liệu phi kim loại.
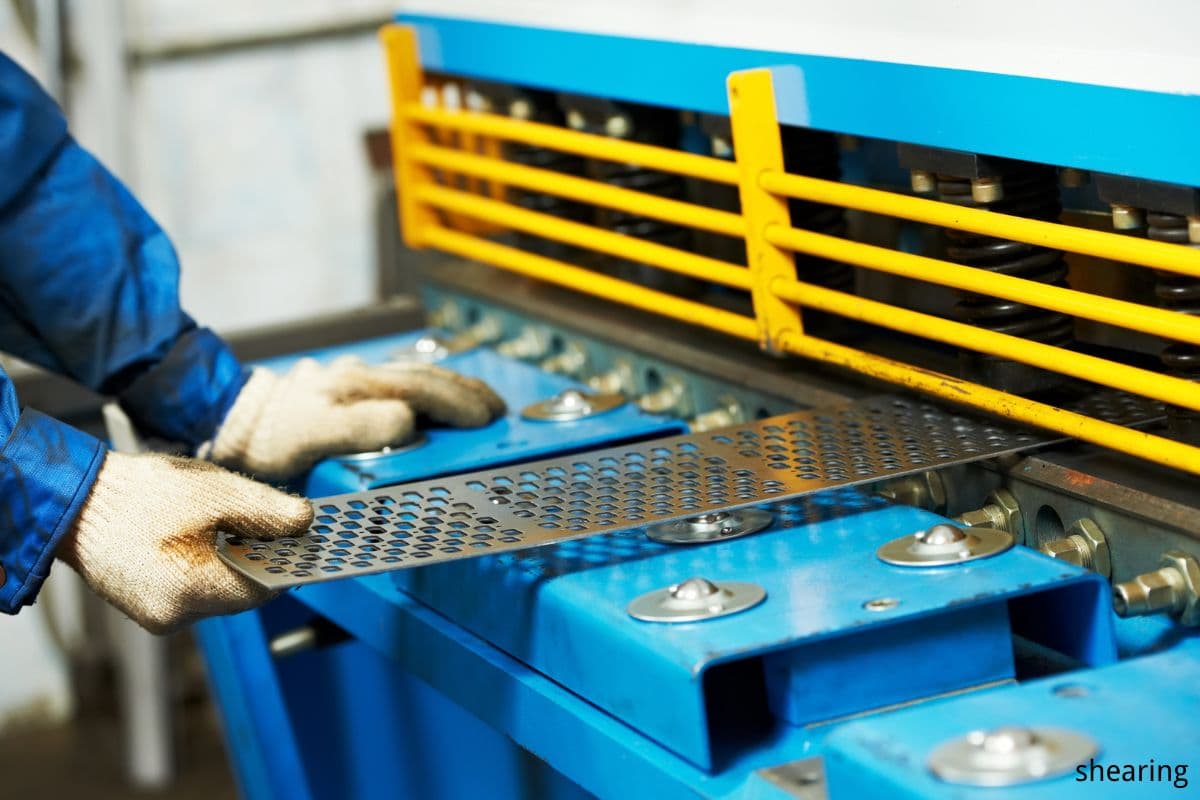
3. Những biện pháp an toàn nào cần thực hiện khi vận hành máy cắt tôn thủy lực?
- Thiết bị bảo hộ cá nhân (PPE): Người vận hành cần mặc đầy đủ PPE phù hợp, bao gồm găng tay, kính bảo hộ và quần áo bảo hộ.
- Che chắn máy: Đảm bảo tất cả các tấm chắn và rào chắn an toàn đều được lắp đặt và hoạt động đúng cách để ngăn tiếp xúc vô tình với các bộ phận chuyển động.
- Đào tạo: Chỉ những nhân viên được đào tạo và chứng nhận mới được vận hành máy cắt tôn thủy lực. Đào tạo toàn diện bao gồm hiểu rõ các điều khiển của máy, quy trình an toàn và các thủ tục khẩn cấp.
- Quy trình khóa/đánh dấu (Lockout/Tagout): Thực hiện quy trình khóa/mác trong quá trình bảo trì để ngăn máy khởi động ngoài ý muốn.
- Dừng khẩn cấp: Hướng dẫn người vận hành làm quen với vị trí và cách sử dụng nút dừng khẩn cấp.
- Kiểm tra định kỳ: Tiến hành kiểm tra định kỳ để phát hiện và khắc phục các nguy cơ an toàn tiềm ẩn, chẳng hạn như rò rỉ thủy lực hoặc các bộ phận bị mòn.
Để biết thêm câu hỏi hoặc thảo luận về nhu cầu ứng dụng cụ thể của bạn với chuyên gia, vui lòng liên hệ với chúng tôi.