站在你最优秀的操作员身后十分钟。看着他们把一块 16 号冷轧外壳通过六道折弯工序。他们翻转板材,对齐背规,踩下踏板,接住回弹,然后重复这一过程。.
你以为自己看到的是一匹多功能的劳模正在创造价值。实际上,你看到的却是一个利润杀手——每一次手动翻转零件,都在让你的利润线一点点流血。.
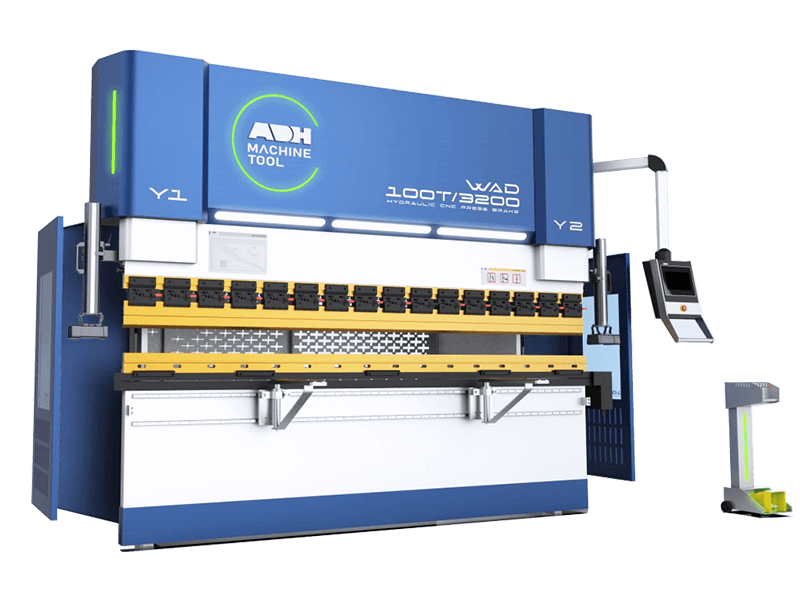
几十年来,我们一直把折弯机当作制造业宇宙的无可争议的中心。它是车间购买的第一台设备,也是计划中每一个折弯零件的默认解决方案。无论它是传统折弯机还是现代化的 CNC折弯机, ,把它当作所有薄板支架和复杂面板的默认选择,并不是一种策略,而是一种生产税——你正在以调机时间、在制品瓶颈,以及操作员疲劳来支付这笔费用。.
为什么把折弯机当作"通用默认设备"其实是一种隐藏的生产税
"多功能劳模"的假设,以及它是如何悄然失效的
大多数车间购买折弯机是因为它看起来安全。上午可以加工 1/4 英寸的钢板,下午可以加工 20 号铝支架。它是蛮力的无冕之王。.
但这种“瑞士军刀式”的多功能正是我们看不见问题出血的原因。我们假定因为一台机器可以 能 折弯一个 2mm 的电子机箱,它就能 应该. 。想想这就像用大锤去敲钉子。这个工具从技术上讲能完成任务,但它对你的生产节拍造成的附带损害极大。一台标准折弯机从紧凑半径支架换到深箱型结构需要 45 分钟换模。当你把折弯机当成通用默认方案时,你迫使车间必须生产大量、缺乏弹性的批量订单,仅仅为了摊平这些调机工时。你不是在运行精益生产,而是在经营一个未折弯金属的仓库。.
你的多功能性是否掩盖了真正的生产瓶颈?
在生产车间走一走,看看堆在折弯部门前的托盘。我们看到一堆未折弯的 14 号冷轧钢板,就以为需要更多吨位。于是再买一台折弯机,再试着雇一个操作员。.
但冲程速度从来就不是问题。瓶颈在于人为差异。.
再看看那个熟练工人如何与大型、柔软的面板搏斗。每次他们手动翻转板件时,重力和疲劳都会带入变量。八小时班下来,肩膀疲惫,精度漂移,理论上的 900 次每小时的折弯量悄然减半。机器的多功能掩盖了残酷的现实:你正在以熟练技工的工资,让他们充当物料搬运工。折弯机不是在掌控你的生产节奏——人体在掌控。.

你购买的是吨位,还是在购买产能和设计自由?
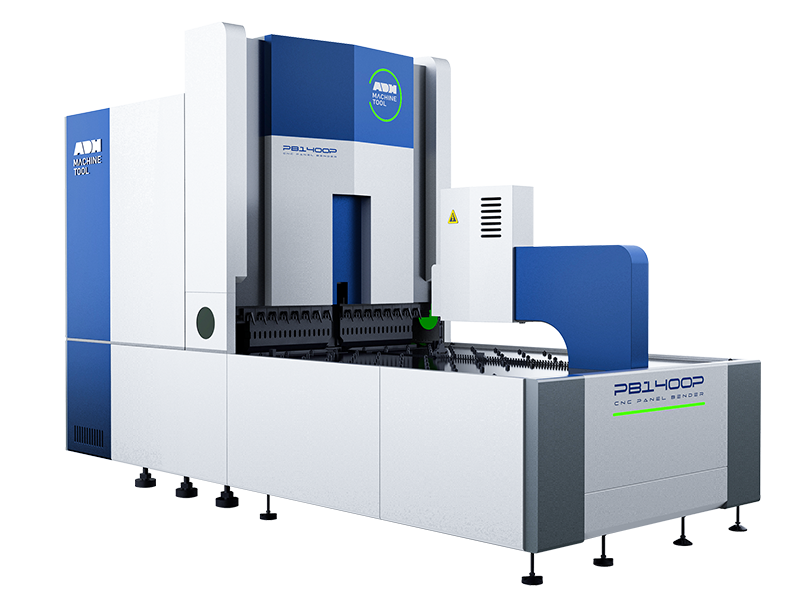
面板折弯机彻底颠覆了这种局面。它不在乎你是生产五件还是五千件。因为它使用通用模具来折叠板材,而不是将冲头压入 V 型模中,调机时间从数小时缩短到几分钟。.
机器只需处理一次零件。它夹紧板材,自动旋转,并以每分钟高达 17 次折弯的节奏完成复杂几何形状。像 压臂式折弯中心 这样的解决方案将人手从流程中解放出来,把一门混乱、依赖体力的工艺转变为可预测、自动化的装配引擎。折弯机在生产车间仍有重要作用,但那是专门用途——仅用于厚度超过 3mm 或 4mm 的重板材和高度定制型材。对于绝大多数薄板加工,折弯机不再是默认设备,而是一种负债。.
算一算:明天跟踪你最优秀的操作员。从他们的总班次时间中,减去冲头实际运动的时间。剩下的时间——用于换模、翻板、测角的那部分——就是你的每日生产税。.
折弯物理学:工具运动与板件运动
观看一位操作员将一张 4x8 英尺的 14 号冷轧钢板对齐在折弯机的挡块上。踏板踩下,滑块下降,整张钢板剧烈地甩向空中。机器保持静止,移动的是金属。这一物理现象揭示了我们在大批量折弯中所采用方法的根本缺陷。.
为什么将冲头压入模具就必然会导致这种失败?

折弯机施加力量的方式:冲头和模具模型究竟限制了什么
一台标准的 100 吨折弯机,将上冲头向下压入下方的 V 型模中。为了实现一个 90 度的折弯,板材必须围绕冲头向上折起。如果你折弯的是一个 24 英寸的凸缘,那么整段两英尺的钢板会以滑块的速度向上摆动。操作员必须手动支撑那段扫过的金属弧线,并且与机器的速度完全一致。如果抬得太慢,材料会在模具上反折,导致轮廓变形;如果抬得太快,角度就会被过度折弯。我们把这称为"操作员技能"。"
你真正看到的是一个利润杀手——每次人工翻转零件都在消耗你的利润。.
如果将这种运动反转,会如何改变计算?
面板折弯机操控材料的方式:为什么保持板料固定会改变结果
现在看看面板折弯机的内部。机器将平板牢牢固定在中心位置。材料保持完全平整和静止,而折弯刀具——即工具——上下移动以折叠边缘。机器在折弯四条边之前,仅在中线位置精确定位一次板料。由于板材不会在空中摆动,机器内置的传感器可以实时测量材料厚度、温度变化和屈服强度,并即时调整压力,以达到 ±0.004 英寸的重复精度。机器负责运动,机器负责测量,而零件始终锁定在原位。.
通过固定板料,面板折弯机将弯曲过程与板料外部尺寸的不精确隔离开来。.
当你将这一过程应用到沉重而脆弱的板材时,会发生什么?
为什么重力在大型、薄板上突然变成了负担
以一块由 18 号不锈钢切割的 36x72 英寸门板为例。在折弯机上,从操作员拿起它的那一刻开始,重力就在与你的操作员作对。当滑块下降时,悬挂在外的材料重量导致它下垂。当折弯开始时,操作员试图将这块巨大、脆弱的板材向上摆动。材料滞后、甩动,并在自身重量的作用下反折。结果你得到的是一个弯曲的凸缘和一个报废的零件。.
面板折弯机的夹紧系统则完全消除了这一问题。.
板材被平放在毛刷台面上承托。由于材料始终保持在水平面,重力被中和。我们将凸缘弯曲归咎于操作员,但实际上机器的物理特性才是让他们注定失败的原因。.
这种物理上的较量到了一个班次结束时会有什么表现?
只有在做到第 500 件零件后才出现的公差差异
在早上 8 点,一名精力充沛的操作员可以在复杂的 16 号机箱上保持 ±1 度的公差。他们在每一次折弯时都将板料完全对齐到后挡规上。到下午 2 点,在与重力搏斗着搬动两吨钢板之后,肩膀灼痛、注意力涣散。他们翻转板材,金属在第三道折弯时接触后挡规的角度稍有偏差。这样产生的误差会在第四、第五、第六道折弯中逐渐累积。第 500 件零件与第一件不再一致。由于折弯机在做箱形折弯时需要分别从四个方向重新定位,每一次人工接触都是引入偏差的机会。而面板折弯机在中心定位一次后,就将人为因素从方程中移除了。.
算一算:明天跟踪你最优秀的操作员。从他们的总班次时间中,减去冲头实际运动的时间。剩下的时间——用于换模、翻板、测角的那部分——就是你的每日生产税。.

对操作员的依赖、安装时间以及人为偏差的成本
带着秒表站在你最优秀的操作员身后,观察完整的八小时班次。不要计时滑块移动得多快,要计时其它所有的过程。.
你所假定的循环时间里,有多少其实花在更换 V 型模具上?
一项针对标准100吨折弯机的时间研究显示,该机器在处理16号机箱和12号支架混合批次时的残酷现实:它每天只有30%的时间在实际弯折金属。为了从1/2英寸的V型下模换成1英寸的V型下模,操作员必须先松开上模冲头,滑出沉重的下模,清理工作台,安装新模具并夹紧,然后运行一个测试件来验证角度。他们弯一个法兰,取出量角器,调整挠度补偿。你看到的其实是一个利润杀手——每一次人工翻转零件都在一点点蚀掉你的底线。.
折弯机要求每个不同的型材都必须匹配更换冲头和下模。当你的计划在午餐前安排了五种不同零件时,机器花在被扳动和调整上的时间比产生收入的时间还多。一次跨三个班次的45分钟模具更换不仅是停机时间,更是一个长期存在的瓶颈,决定了你最低盈利批量的大小。你被迫进行过度生产——客户只订购了10件,你却要弯50件,只是为了摊薄这次设置的成本惩罚。.
如果我们接受设置时间是短批量加工的主要成本,那么当机器终于设置好后,我们再考虑运行它的身体消耗,会发生什么?
人体工学——每日产量的硬性上限

一张4x8英尺的14号冷轧钢板大约重100磅。弯一个简单的箱形型材需要操作员将这个重量抬起、支撑并旋转四次。算一算一批200件的情况。那个操作员在一个班次内手动搬运了共计40吨的钢材。.
早上8点,他们能精准触到后挡料。到了下午2点半,肩膀已经受伤,腰部疼痛,保持板材完全方正所需的微调开始出现偏差。他们翻转板材,板材触到挡块时偏差了1毫米。折弯歪了,零件报废,上游激光加工时间白白浪费。人体工学不是人力资源的流行语,而是你每日产量的硬数学上限。折弯机在机械上或许能达到每小时900个折弯,但人类身体无法持续进行所需的物料搬运来满足这样的速度。.
如果身体疲劳限制了我们的每日产量,那剩下的利润有多少是纯粹依赖于拉板材的那个人看不见的专业技能?
"部落知识"风险:当你的资深操作员退休时会发生什么?
看看你那个有20年经验的资深操作员加工一批5052铝机壳。他用一张纸垫在模具下,用手感调整挠度补偿,并在冲头压到底前停顿半秒以防沿纹路裂纹。这是部落知识,也是你资产负债表上最危险的资产。.
当工厂依赖某个人的肌肉记忆来实现闭环精度时,制造过程并不在你的控制之下,它被“劫持”了。折弯机要求操作员通过视觉和手感来补偿材料的变化——回弹、纹路方向和抗拉强度波动。当那位资深操作员退休、病假或为隔壁工厂多拿一美元工资离职时,你的废品率会在一夜之间翻三倍。你无法扩展直觉,也无法将老工人的金属手感下载到新员工身上。.
如果人为差异和设置时间是拖垮折弯机盈利的锚,那么当机器能自行配置时,这个数学会发生什么变化?
面板折弯机编程:设置时间成本的数学翻转
一台现代面板折弯机收到一个新作业文件。在操作员零干预的情况下,通用压料工具会自动扩展和收缩到新零件型材的精确长度。无需更换V型下模,无需对冲头进行校准。设置时间从45分钟降到零。.
由于机器使用标准通用刀片来折叠板材,从大批量生产切换到单件批量的成本在数学上翻转。面板折弯机会自动测量板材厚度并检测温度引起的变形,立即调整力度以达到±0.004英寸的重复精度。它在无人看守的情况下每分钟完成最多17次折弯,操作员只需装入平板并卸出成品。机器吸收了人眼看不到的差异,将混乱的艺术转变为可预测的科学。.
算一算:明天跟踪你最优秀的操作员。从他们的总班次时间中,减去冲头实际运动的时间。剩下的时间——用于换模、翻板、测角的那部分——就是你的每日生产税。.
几何分界:将折弯作为下游装配策略
在规模上解锁零紧固件机壳和卡扣设计
一家中型暖通制造商最近花了三个月的工程时间重新设计一个标准18号镀锌机箱。他们去掉了所有点焊和铆钉孔,替换成互锁标签和卡扣折边。对于传统工厂老板来说,为了重绘一个功能零件而暂停生产听上去像是学术胡闹。但当重新设计的展开图进入面板折弯机后,他们消除了85%的下游装配工序。.
面板折弯机的通用折叠刀片可以以标准冲头和下模无法做到的方式运动。由于刀片是扫折材料而不是将其压入V型下模,你可以在同一条边上完成负回折、压平折边和90度折弯,而无需任何工具更换。这就是你打造自动装配引擎的方法。你不再只是成形金属,而是将紧固过程提前到展开图阶段。.
面板折弯机的真实投资回报率不是在折弯单元测量,而是在你不再需要的焊接车间中体现。.
没人会在工艺路线单上追踪的下游装配成本
走到你的装配区域,观看一名技术员将一个16号冷轧电气箱与焊接夹具较劲。他们将其夹紧,点焊角落,打磨焊缝至平整,并擦去灰尘。实际上,你所看到的是一个利润杀手,每次手动翻转零件都在一点一点吞噬你的利润。.
大多数工艺路线单把折弯和装配视为彼此孤立的作业。折弯机操作员达到标准产能,因此折弯部门看起来盈利。但由于折弯机无法在不撞到上梁的情况下轻松形成闭合角卡扣结构,零件就需要分成多个独立部分,这就需要焊工,焊接后还需要打磨,再需要二次表面精加工。.
板料折弯机在处理简单机箱时,每小时加工的面板数量是折弯机的三到五倍,完全避开了这种“加工税”。但这背后的计算需要对几何特征绝对忠实。如果你的CAD部门因为某个夹具间隙在复杂机箱上留下一个手工折边,吞吐量就会下降40%。零件最终还是会躺在工作台上,等着工人用锤子敲。你不能买一台板料折弯机还跑以前折弯机的平板展开图。如果那样做,你只是买了一个更昂贵的方法,让你的焊接瓶颈更快到来。.
当复杂几何成为折弯机的负担,而板料折弯机的优势所在
看看一张建筑面板的工艺路线单,沿单边连续有六个折弯。在折弯机上,62%的车间在加工超过四次折弯的零件时报告废品率徘徊在15%到20%之间。操作员是根据已折好的翻边定位,这意味着公差叠加会随着每次打击而加剧。到第六次折弯时,翻边已经偏离方正一毫米。他们翻转板材,装配时无法对齐,整张毛坯都进了废料箱。.
| 机器类型 | 参考方法 | 典型废品率(多折弯零件) | 公差表现 |
|---|---|---|---|
| 折弯机 | 基于先前折弯定位 | 15%–20% | 每次折弯公差叠加 |
| 折弯中心 | 从中心平板定位 | 2%–3% | 无累计公差叠加 |
机器吸收了几何复杂性。.
但板料折弯机并不是魔法,它也受自身刚性运动学限制。当加工车间运行混合厚度(1mm至4mm)的定制支架,需要锐角30度或超大半径鼓包时,板料折弯机会“卡壳”。它的折叠刀片是为90度和180度折弯优化的。.
| 场景 / 能力 | 折弯中心 | 带自动换刀系统的折弯机 |
|---|---|---|
| 优化折弯角度 | 90°和180° | 灵活的、角度依赖型工装 |
| 锐角30° | 能力有限 | 能力强 |
| 大半径 / 定制几何形状 | 受压板夹持限制 | 可用专用工具 |
| 混合板厚(1mm–4mm)定制支架 | 性能限制 | 高度适应性 |
| 高混合极端定制工作的盈利能力 | 较低 | 25%更高盈利能力 |
折弯机的开放式结构允许使用专用鹅颈冲头和定制下模,可以处理压板无法夹持的奇异几何形状。真正的分界线不仅在于产量,还在于你正在折叠的材料的特定几何限制。.
算一算:调出你产量最高的机壳的工艺卡,计算焊接、打磨和铆接角所花费的总人工分钟。剩下的数字——更换模具、翻动板材、检查角度所花费的工时——就是你的每日生产税。.
板料折弯机的局限——而折弯机重新夺回领先
让我们暂时从全自动化的幻想中退一步。想象你站在车间,看到价值五十万美元的板料折弯机整个上午轻松折出18号机箱。这感觉像是未来,像是你终于战胜了劳动力短缺。但接着,某个工单放在桌上,要求一块四分之一英寸的A36钢支架和8英寸回折边。突然,那优雅的折板刀就像塑料刀对着砖墙。普遍自动化的幻觉破灭。你被迫回到金属制造的残酷现实:有些零件就是需要吨位和开放空间。这是折弯机不再是传统瓶颈,而成为唯一可行生命线的时刻。.
厚板阈值:究竟在哪个板厚必须回归纯吨位?
板料折弯机通过沿材料边缘扫动刀片来操控板材,它依赖于杠杆。但杠杆有严格的机械上限。.
一旦跨过从11号到四分之一英寸板的阈值,折弯的物理本质就发生了根本变化。板料折弯机的压板根本无法足够紧地夹持厚板,无法防止在折板刀施力时滑动。要折厚板,你不需要扫刀片,你需要纯粹的垂直吨位,将材料压入硬化的V形模具中。.
这是折弯机的无可争议领域。如果工艺卡要求重型结构支架、滑台底座或厚壁料斗,折弯机不仅是更好的选择——它是唯一选择。对厚板进行压印或空气折弯所需的吨位指数增长,必须依靠只有传统折弯机才能提供的刚性双缸液压力量。你无法用伺服电机欺骗物理定律。.
深箱、窄槽以及运动学碰撞测试
厚度是一个硬性限制,但几何结构是一个无声的陷阱。折弯中心擅长加工边缘翻边较浅的平板。当零件开始自我封闭时,它就会失败。.
想象一个用于定制电线布线的深而窄的 8 英寸槽。在折弯中心上,机器必须夹持毛坯的平坦中心,同时刀片将边缘折起。但当这些翻边越来越高、中心腹板越来越窄时,机器在物理上会空间不足。折弯刀片会与先前折起的翻边相撞。运动学被锁死。.
折弯机之所以能应对这些几何形状,是因为它具有开放式架构。你可以安装一个高达 10 英寸的鹅颈冲头和一个窄底模。操作员可以安排折弯顺序,使深槽完全绕上冲头而不发生碰撞。他们翻转板材,踩下脚踏,零件脱离。你实际上看到的是一个利润杀手,每翻动一次零件就让利润线流血——除非零件几何形状让你别无选择。那时,这只是复杂制造无法避免的成本。.
原型试制与真正的一次性件:当自动化设置成本无关紧要时
有一种持续存在的神话,认为折弯中心的通用模具使其成为终极原型机。这是一个危险的假设。.
折弯中心需要完美、精确展开的平面图案。如果原型需要快速试折、非标准半径或一个急性的 30 度角来检查间隙问题,折弯中心的软件通常会拒绝运行,除非进行大量编程调整。这台机器是装配线,而装配线讨厌例外。.
当你只运行两个零件时,自动化设置速度并不重要。折弯机重新占据领先,因为它本质上是一个放大的手动工具。一位熟练的操作员可以随手拿起废料,将专用冲头装入滑块,用脚踏目测空气折弯出一个定制角度,仅需三分钟。他们完全绕过了编程瓶颈。在极端高混合、真正一次性生产的环境中,折弯机的原始灵活性轻松超越了折弯中心的僵化数字化要求。.
机器人折弯单元:它能有效弥合自动化差距吗?
如果折弯中心属于高产量平板,而手动折弯机属于厚板的一次性件,那么机器人折弯单元的位置在哪里?许多车间老板购买机器人手臂来给折弯机送料,希望能以较低成本神奇地创造出一个折弯中心。.
事实很少如此。.
机器人折弯单元在中等批量的厚重或形状笨拙的零件生产中非常有效,否则这些零件会让操作员吃力。但它仍受制于折弯机的根本限制:它一次只能完成一个折弯。机器人仍需为每个翻边取出零件、重新夹持、再送入。确实是自动化,但却是慢速自动化。它并没有消除折弯机的顺序特性,只是去除了人的疲劳。.
计算一下:追踪一个机器人折弯机折一个四边盘与折弯中心做同样工作的循环时间。机器人将其 60% 的循环时间花在空中挥舞零件以重新夹持。剩余的数字——那些用于更换模具、翻板、检查角度的小时数——就是你的每日生产税,即使执行者换成了机器人。你并没有改变计算,只是改变了搬运的人。.

投资回报交叉点与按几何分配的车间布局
高混合/低产量 vs. 低混合/高产量:找到你的数学临界点
大多数车间老板看到一台 175 万美元的折弯中心,就认为需要生产 10,000 件 16 号冷轧板才能收回成本。这是对机器盈利方式的根本误解。真正的投资回报交叉点不在于批量规模,而在于批次之间的设置时间。.
如果你要生产 5,000 个简单的 U 型槽,一台带专职操作员的传统折弯机会轻松完成。这 45 分钟的换模时间分摊在一周的生产中。但如果你运行高混合排程——包含五、十或五十个带正负多折弯的复杂面板套件——计算则会彻底反转。.
折弯中心的通用模具可在几秒钟内调整。.
当你在折弯机上加工高混合件时,机器用于设置的时间比实际弯曲金属的时间还多。临界点正是人工差异和设置停机成本超过自动化设备折旧成本的那一刻。如果你的上游激光流程平衡,折弯中心在小批量生产中表现出色,正是因为它消除了让传统折弯机陷入困境的设置惩罚。.
计算一下:追踪你在折弯机上一班的高混合套件。用总工时减去实际折弯时间。剩下的数字——就是用于换模、翻板和检查角度的小时数——是你的每日生产税。.
为什么你应该停止按机器可用性分派零件,而开始按零件复杂度进行分派
走进任何一个举步维艰的加工车间,你都会看到相同的生产路线逻辑:某个工件被送到130吨的折弯机,只因为操作员正好打卡上班,而机器也空着。这样的调度方式会让你的产能被自己扼杀。.
按可用性进行工序分配会把所有折弯设备的产能视为相同。但事实并非如此。当你仅为了让操作员忙碌,就把一个四面折弯的16号钣金机箱送去折弯机时,你实际上是在为人类动作学支付溢价。他们翻转板材,检查垂直度,再翻回来。你眼前看到的是利润的流失,每一次人工翻件都在一点一点蚕食你的利润。每一次触碰都是一个不可控的变量,而每个变量都意味着成本。.
你必须按几何形状进行工序分配。.
如果零件是带有多个边缘翻边、卷边或复杂正/负折弯序列的平板,它必须在折弯中心(面板折弯机)加工——毫无例外。如果零件是一个10英寸深的盒体、1/4英寸厚的板材支架,或需要分段模具创意、折弯刀无法模拟的形状,那它就应该去折弯机加工。当你执行这样的纪律时,你不会再让高技能的折弯操作员浪费时间在枯燥的平板工件上。你将他们昂贵的技术专长保留给真正需要他们经验的复杂定制和重厚板件。.
混合方案:同时运行两种设备才是唯一正确的答案
行业往往希望有一个“胜者通吃”的答案。加工商想知道是否该放弃折弯机改用面板折弯机,或继续投资传统模具。一个盈利的生产车间冷静的现实是:两种设备都无法独自生存。.
如果上游激光切割计划混乱,面板折弯机会闲置,等待物料;如果折弯机生产线被数千个简单平板堵塞,你的整个组装部门都会陷入瓶颈。混合方案不是妥协,而是现代高混合生产制造商的唯一正确答案。你将面板折弯机部署为自动组装引擎——一个高速通道,以零人工误差处理大多数轻薄板、高复杂度的平板工件。.
这让你的折弯机可以专注于它最擅长的工作。.
你将折弯机从一个通用默认设备转变成专业工具。它成为加工1/4英寸厚结构支撑件、深通道线缆外壳以及原型试制件的目的设备——这些工作需要经验丰富的操作员凭眼力在三分钟内折出锐角。你停止与设备的物理极限作斗争,而是开始利用它们的优势。.
算一算:明早审核你的生产调度表,找出当前在折弯机队列中的所有轻薄板件。计算这些零件人工折弯与使用面板折弯机成形的人工成本差异。那两个数值之间的差距不仅仅是节省——它是你继续停留在过去所付出的确切代价。.
如果你正在评估如何在车间平衡吨位、自动化和几何需求,请查看官方提供的详细技术规格和对比资料 宣传册, ,或直接 联系我们 与我们联系,讨论你的具体工件组合与投资回报目标。.
 简体中文
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 香港中文
 繁體中文