01
板材与装载
提供板材尺寸、重量、平整度、表面状况以及上料/卸料通道。

未找到语言。请尝试其他名称或语言代码。
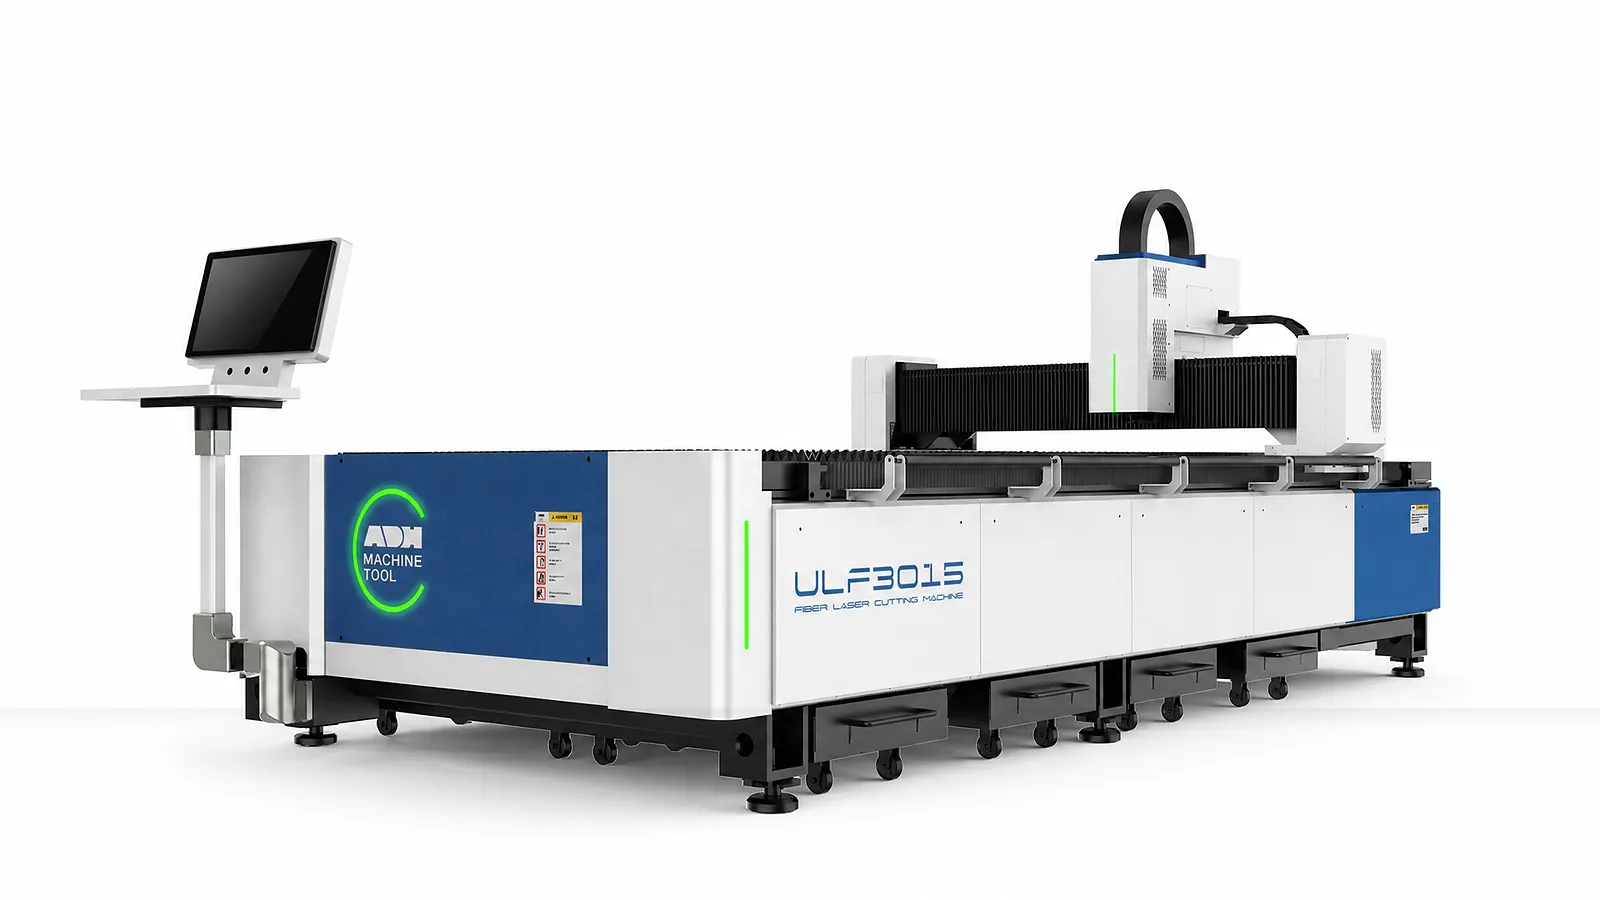
技术规格
选择一个 G 或 E 型号。最大速度取决于驱动套件。ULF-G 的加速度为单轴,ULF-E 为耦合轴。ULF-G 工作台负载假设为均匀分布、放置稳定的负载。
| 型号 | 系列 | 激光功率 | 加工区域 | Z 轴行程 | 横梁净空 | 定位精度(单位如图所示) | 重复定位精度(单位如图所示) | 最大联动速度 | 最大加速度 | 工作台负载 | 外形尺寸 | 额定电压 | 频率 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 单位 | 千瓦 | 毫米 | 毫米 | 毫米 | 米/分钟 | g | 千克 | 毫米 | V | 赫兹 | |||
| 3015G | ULF-G | 1.5–6 | 3100×1530 | 150 | 100 | ≤±0.03mm/m | ≤±0.02mm/m | 90 (Inovance/BOCHU S9);70 (Delta) | 1.4(单轴) | 900 | 4700×2345×1850 | 380 | 50 |
| 4015G | ULF-G | 1.5–6 | 4100×1530 | 150 | 100 | ≤±0.03mm/m | ≤±0.02mm/m | 90 (Inovance/BOCHU S9);70 (Delta) | 1.4(单轴) | 1200 | 6000×2345×1850 | 380 | 50 |
| 6015G | ULF-G | 1.5–6 | 6100×1530 | 150 | 100 | ≤±0.03mm/m | ≤±0.02mm/m | 90 (Inovance/BOCHU S9);70 (Delta) | 1.4(单轴) | 1800 | 8300×2345×1850 | 380 | 50 |
| 4020G | ULF-G | 1.5–6 | 4100×2050 | 150 | 100 | ≤±0.03mm/m | ≤±0.02mm/m | 90 (Inovance/BOCHU S9);70 (Delta) | 1.4(单轴) | 1600 | 6000×2916×1850 | 380 | 50 |
| 6020G | ULF-G | 1.5–6 | 6100×2050 | 150 | 100 | ≤±0.03mm/m | ≤±0.02mm/m | 90 (Inovance/BOCHU S9);70 (Delta) | 1.4(单轴) | 2400 | 8300×2916×1850 | 380 | 50 |
| 3015E | ULF-E | 1.5–12 | 3100×1530 | 150 | 110/210 | ≤±0.03mm | ≤±0.02mm | 140(汇川/柏楚 S9);100(台达) | 1.7(耦合轴) | 1100 | 4700×2345×1950 | 380 | 50 |
| 4015E | ULF-E | 1.5–12 | 4100×1530 | 150 | 110/210 | ≤±0.03mm | ≤±0.02mm | 140(汇川/柏楚 S9);100(台达) | 1.7(耦合轴) | 1500 | 6000×2345×1950 | 380 | 50 |
| 6015E | ULF-E | 1.5–12 | 6100×1530 | 150 | 110/210 | ≤±0.03mm | ≤±0.02mm | 140(汇川/柏楚 S9);100(台达) | 1.7(耦合轴) | 2200 | 8300×2345×1950 | 380 | 50 |
| 4022E | ULF-E | 1.5–12 | 4100×2200 | 150 | 110/210 | ≤±0.03mm | ≤±0.02mm | 140(汇川/柏楚 S9);100(台达) | 1.7(耦合轴) | 2000 | 6000×3250×1950 | 380 | 50 |
| 6022E | ULF-E | 1.5–12 | 6100×2200 | 150 | 110/210 | ≤±0.03mm | ≤±0.02mm | 140(汇川/柏楚 S9);100(台达) | 1.7(耦合轴) | 3000 | 8300×3250×1950 | 380 | 50 |
| 6026E | ULF-E | 6–60 | 6100×2600 | 250 | 190 | ≤±0.03mm | ≤±0.02mm | 140 | 1.7(耦合轴) | 3900 | 8700×3800×2050 | 380 | 50 |
| 8026E | ULF-E | 6–60 | 8000×2600 | 250 | 190 | ≤±0.04mm | ≤±0.02mm | 140 | 1.7(耦合轴) | 5200 | 11000×3800×2050 | 380 | 50 |
| 13026E | ULF-E | 6–60 | 13000×2600 | 250 | 190 | ≤±0.07mm | ≤±0.03mm | 140 | 1.7(耦合轴) | 14000 | 16300×3750×2450 | 380 | 50 |
| 13032E | ULF-E | 6–60 | 13000×3200 | 200 | 160 | ≤±0.07mm | ≤±0.03mm | 140 | 1.4(耦合轴) | 18000 | 16500×4350×2450 | 380 | 50 |
| 26026E | ULF-E | 6–60 | 26000×2600 | 250 | 190 | ≤±0.07mm/10m | ≤±0.05mm | 140 | 1.7(耦合轴) | 28000 | 31000×3750×2450 | 380 | 50 |
| 26032E | ULF-E | 6–60 | 26000×3200 | 200 | 160 | ≤±0.07mm/10m | ≤±0.05mm | 140 | 1.4(耦合轴) | 36000 | 31500×4350×2450 | 380 | 50 |
板材切割输入
在选择机型前,请先确定板材规格、材质和厚度、装载重量、气体、边缘效果、批次混合以及上料频率。
01
提供板材尺寸、重量、平整度、表面状况以及上料/卸料通道。
02
确认材料、厚度、气体、边缘标准以及代表性切割样品。
03
定义零件组合、排样、余料处理和操作窗口。
04
确认电源、冷却、抽风、软件及任何数据接口。
产品系统
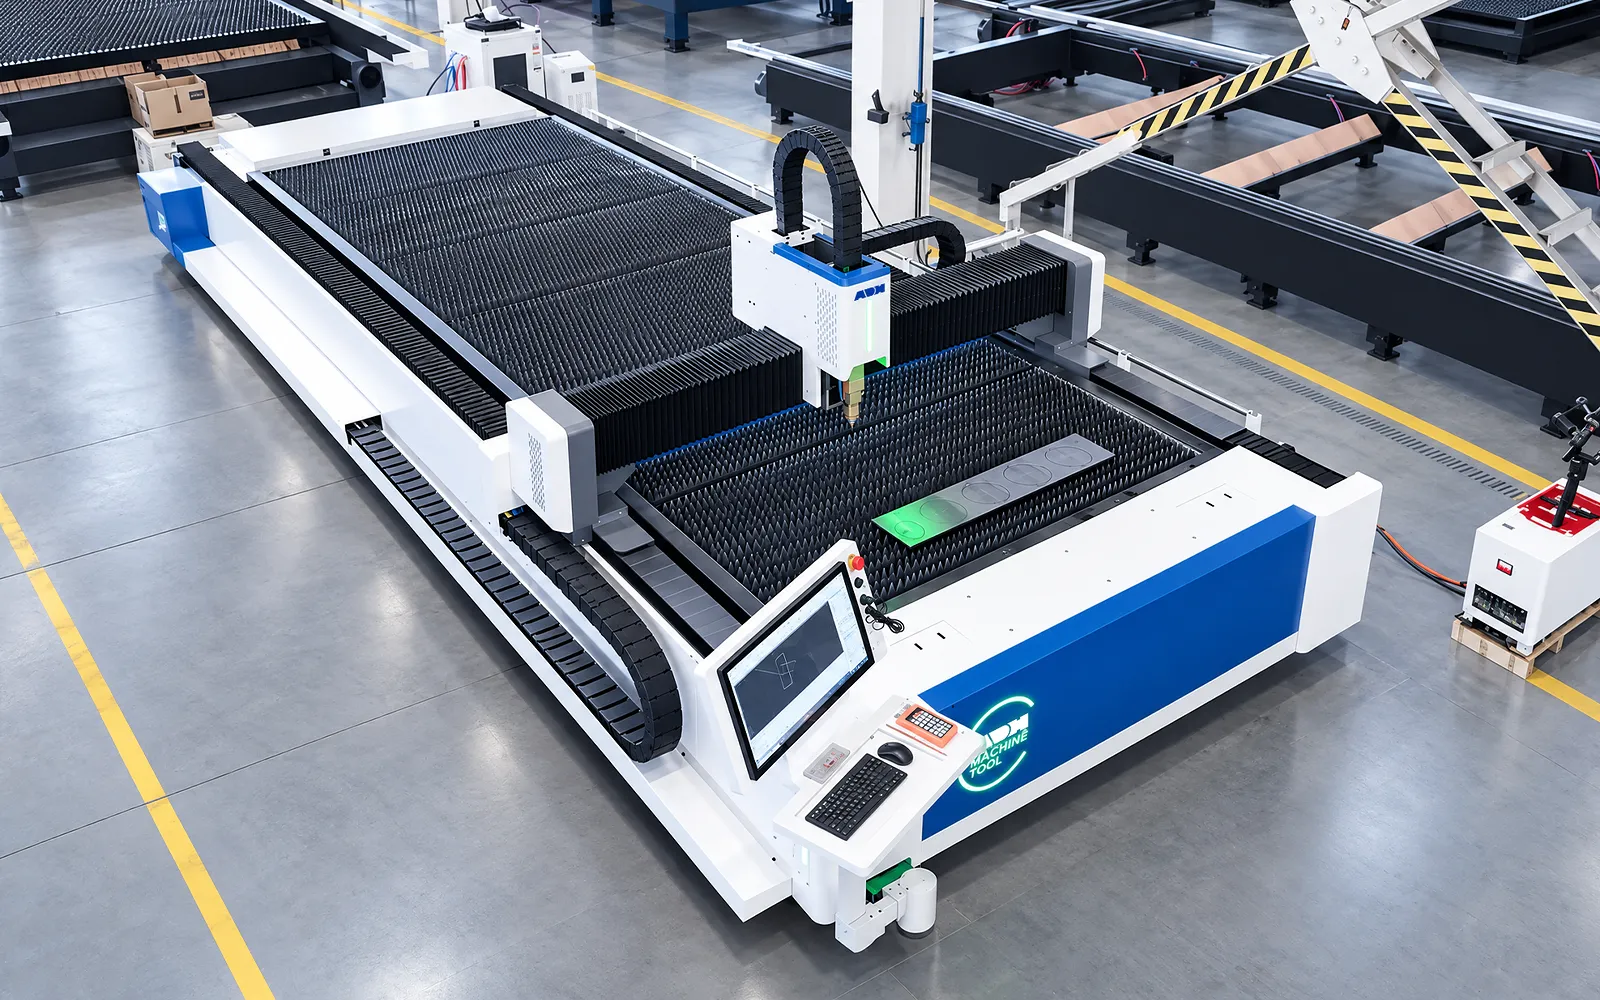
ULF 将上料、切割和零件卸料整合到一个工作台上。将工作幅面、移动头、切割套件和材料处理路径与您的板材加工需求相匹配。
01
上料、切割和零件卸料共用一个工作台。板材放置在支撑件上,同时切割头沿编程路径移动。
审查板材重量、上料通道、成品零件卸料和余料。应根据预期的作业组合和处理方法评估此工作流。
02
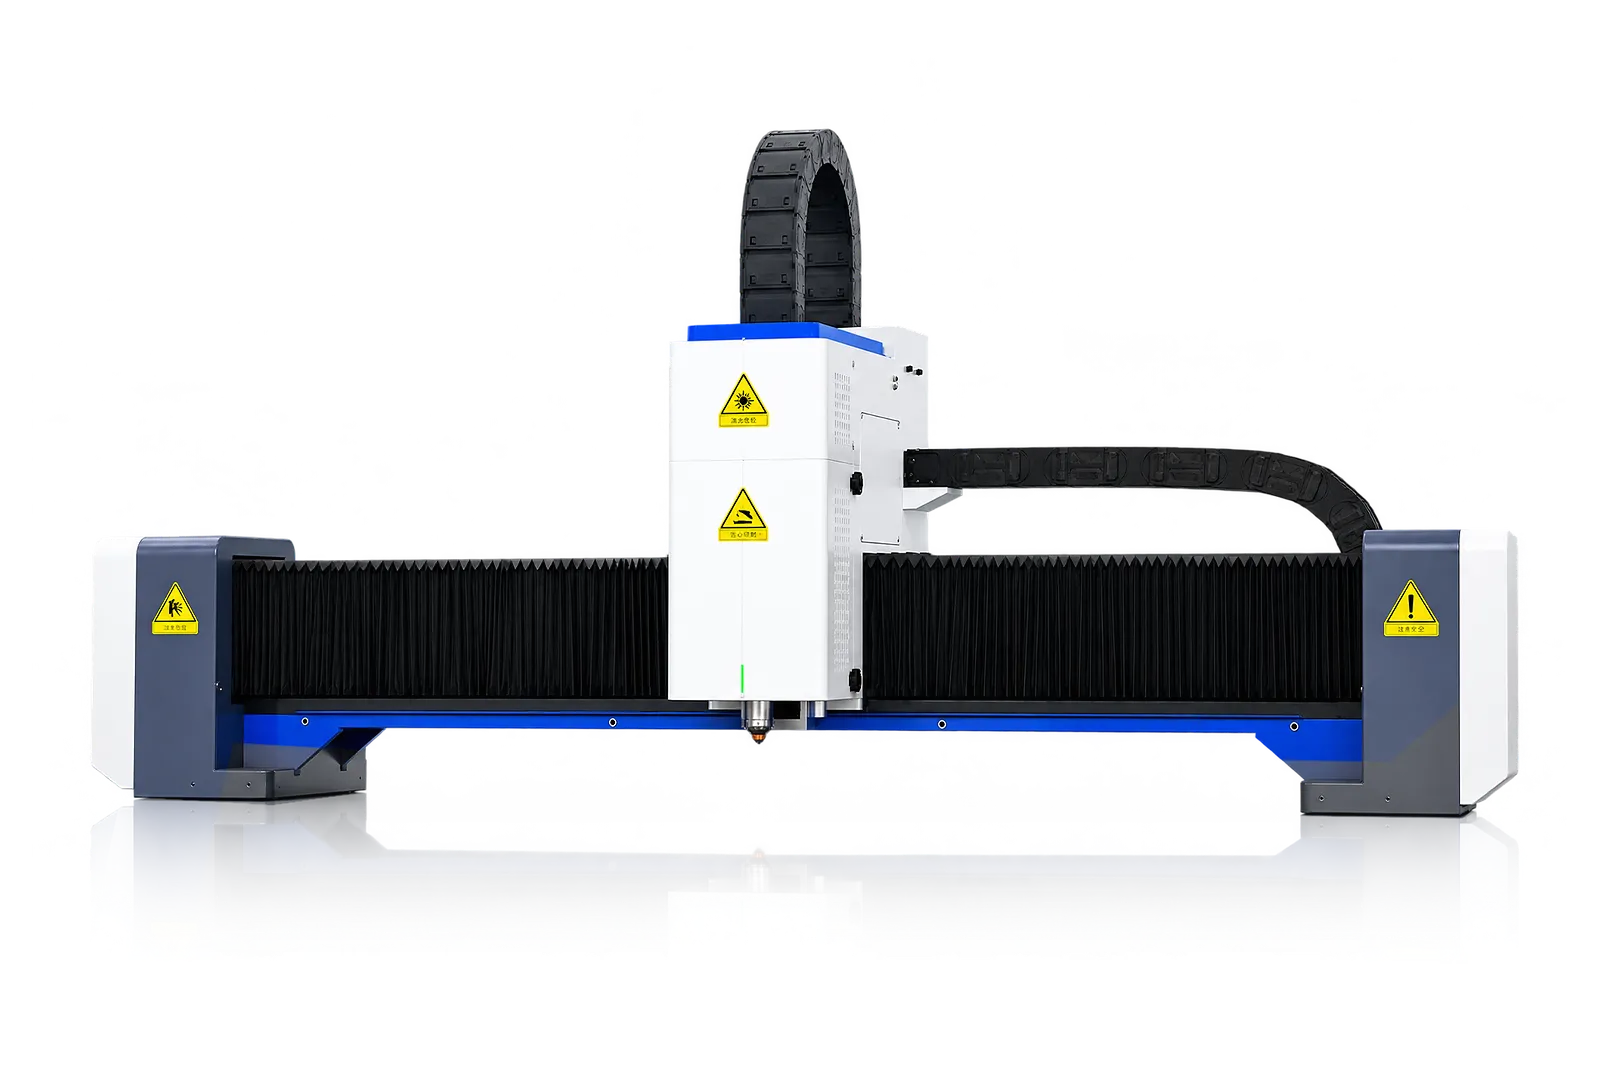
横梁和驱动装置将切割头定位在工作台上方。传动保护和润滑系统在日常运行中为运动系统提供支持。
从具体的 G 或 E 型号读取行程、速度、加速度和定位参数。一种规格的数值不应推广到其他型号。
激光器源
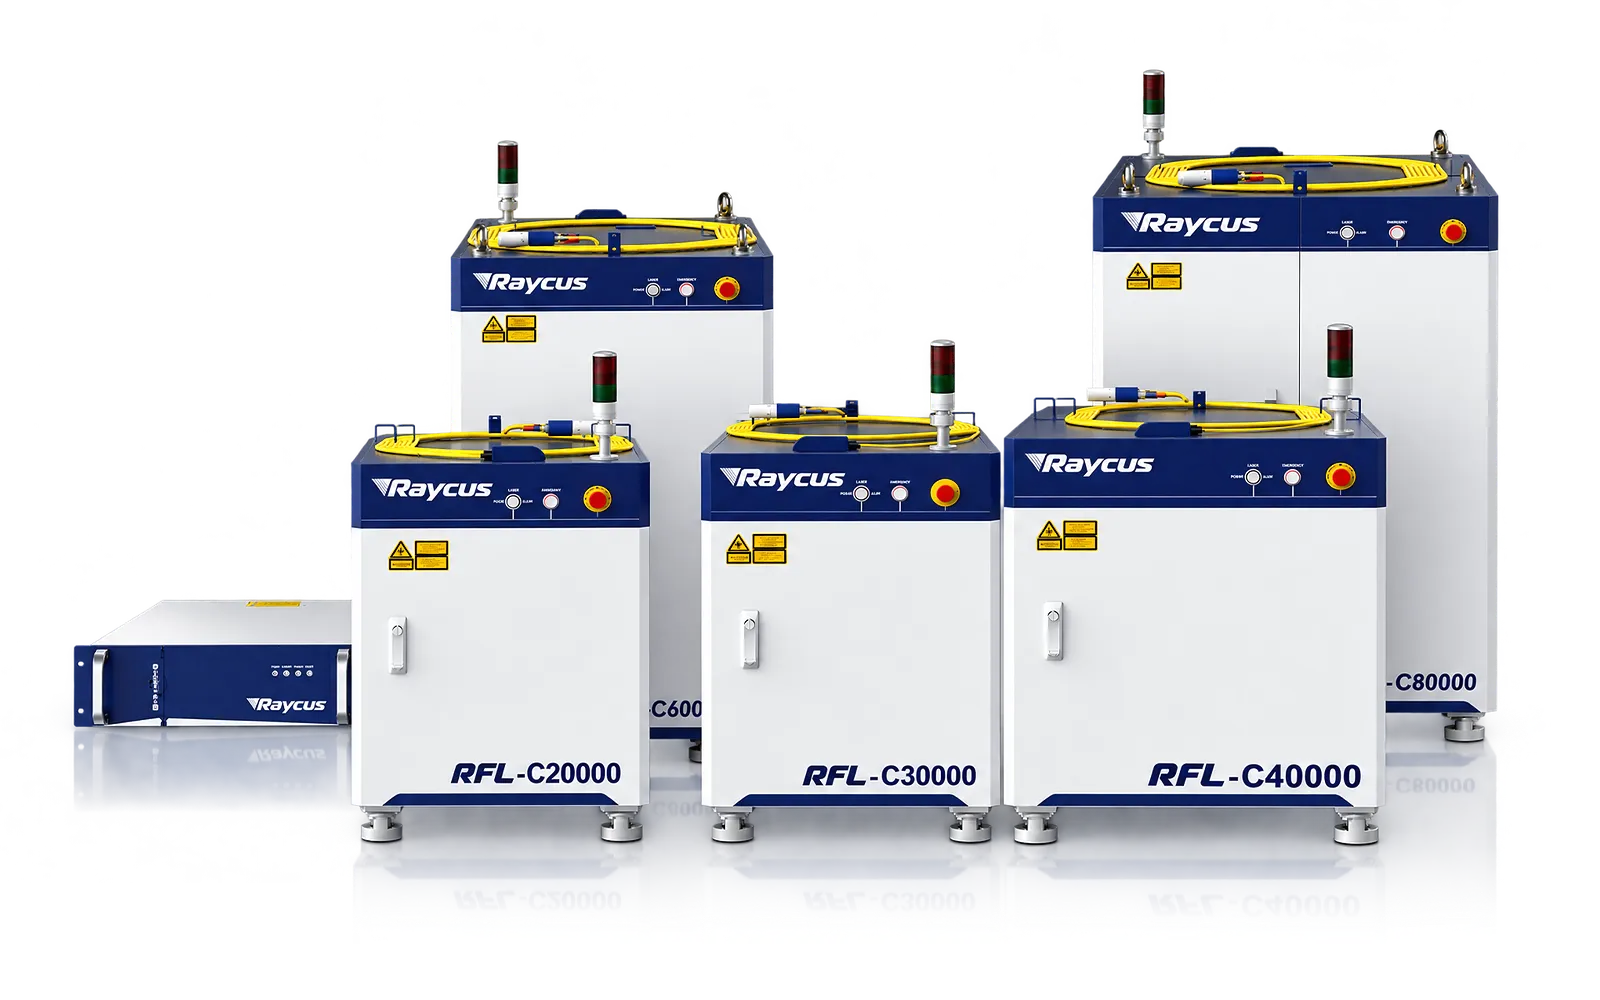
激光源为所选材料和厚度的切割工艺提供支持。
使用代表性零件检查输出功率;产能取决于完整的配置。
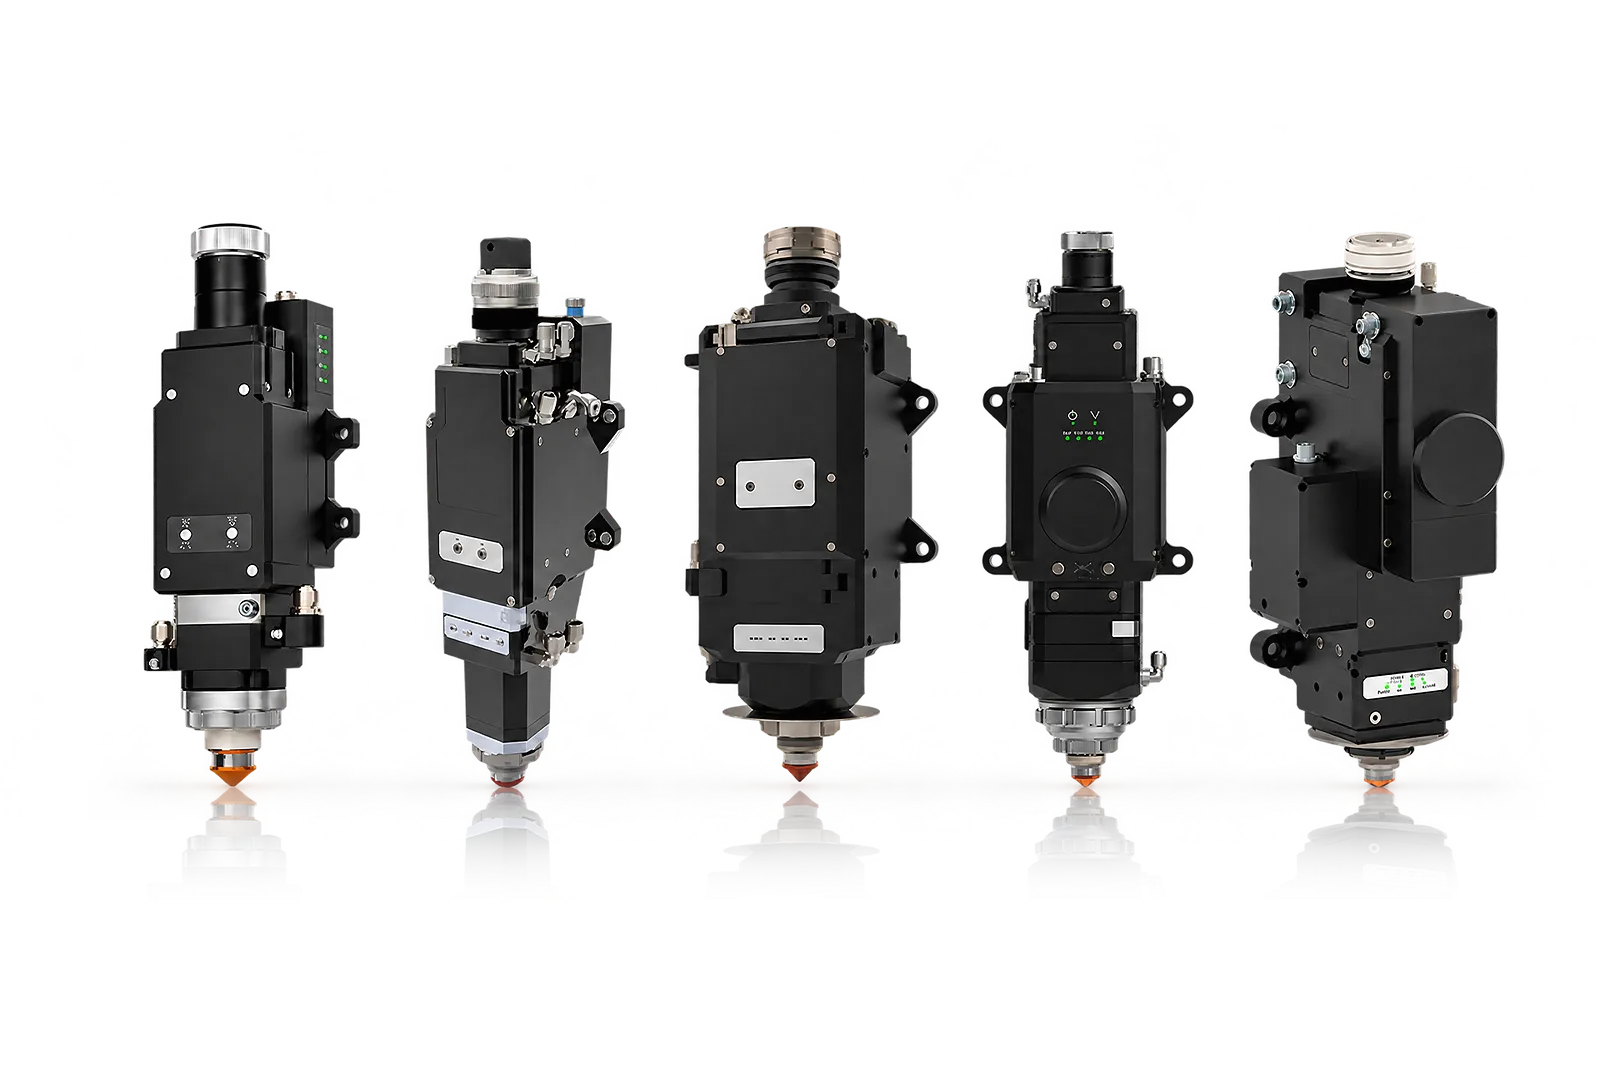
切割头
切割头功能、焦点和辅助气体影响工件上的加工过程。
根据预期的边缘质量和材料样本确认切割头配置。
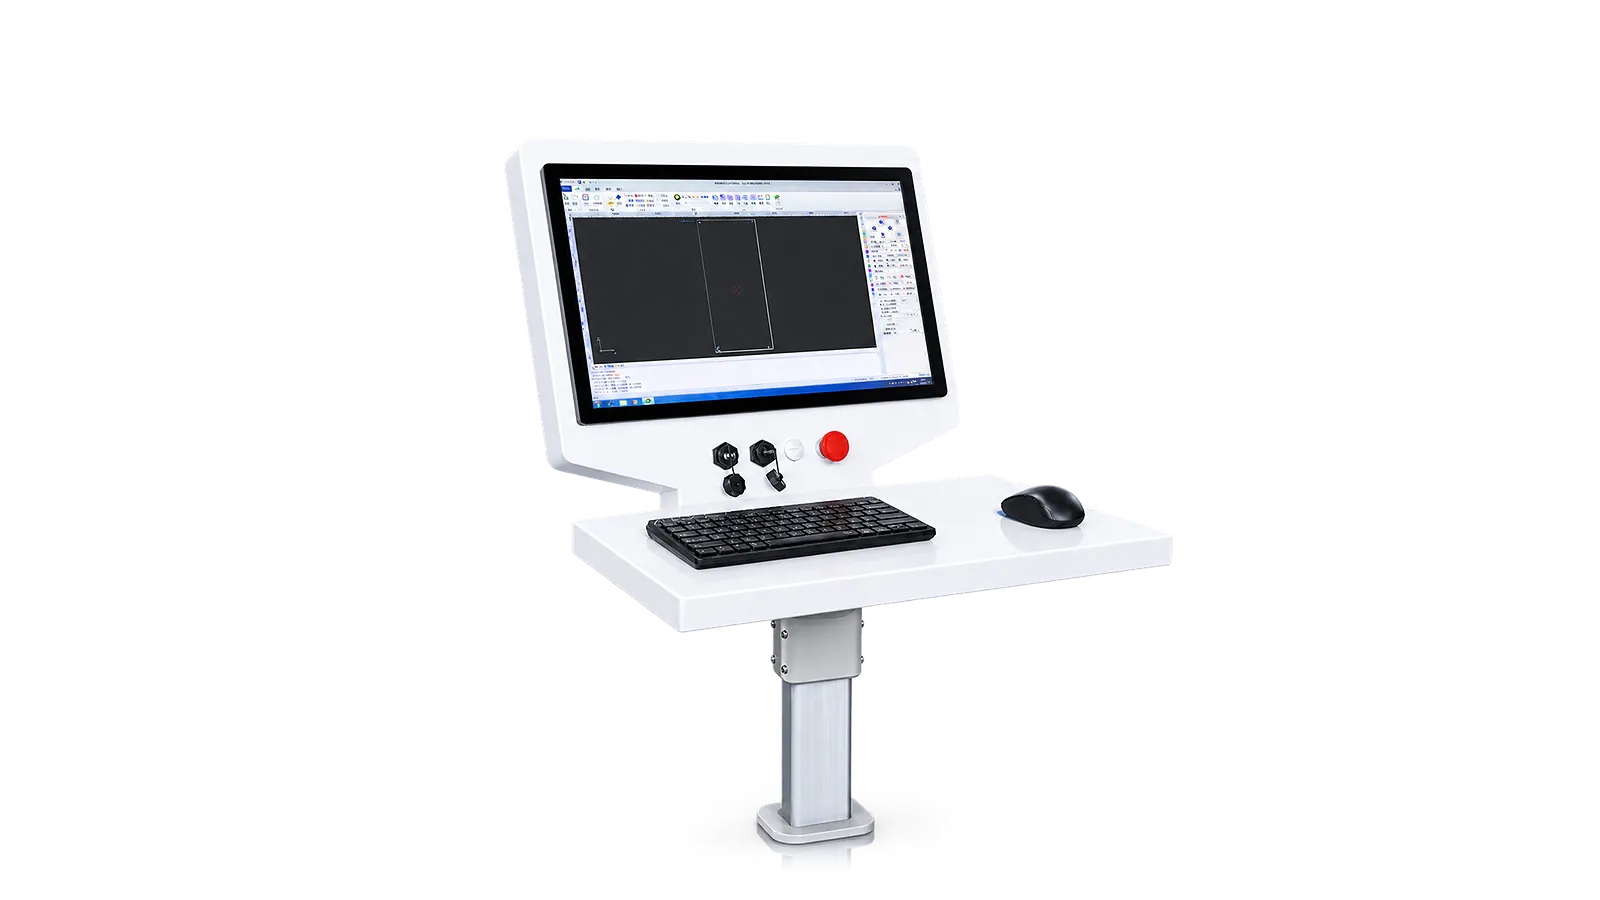
数控
所选的控制包协调基于图纸的切割顺序、高度跟踪和寻边。
查看所提供软件中的可用功能和生产数据接口。
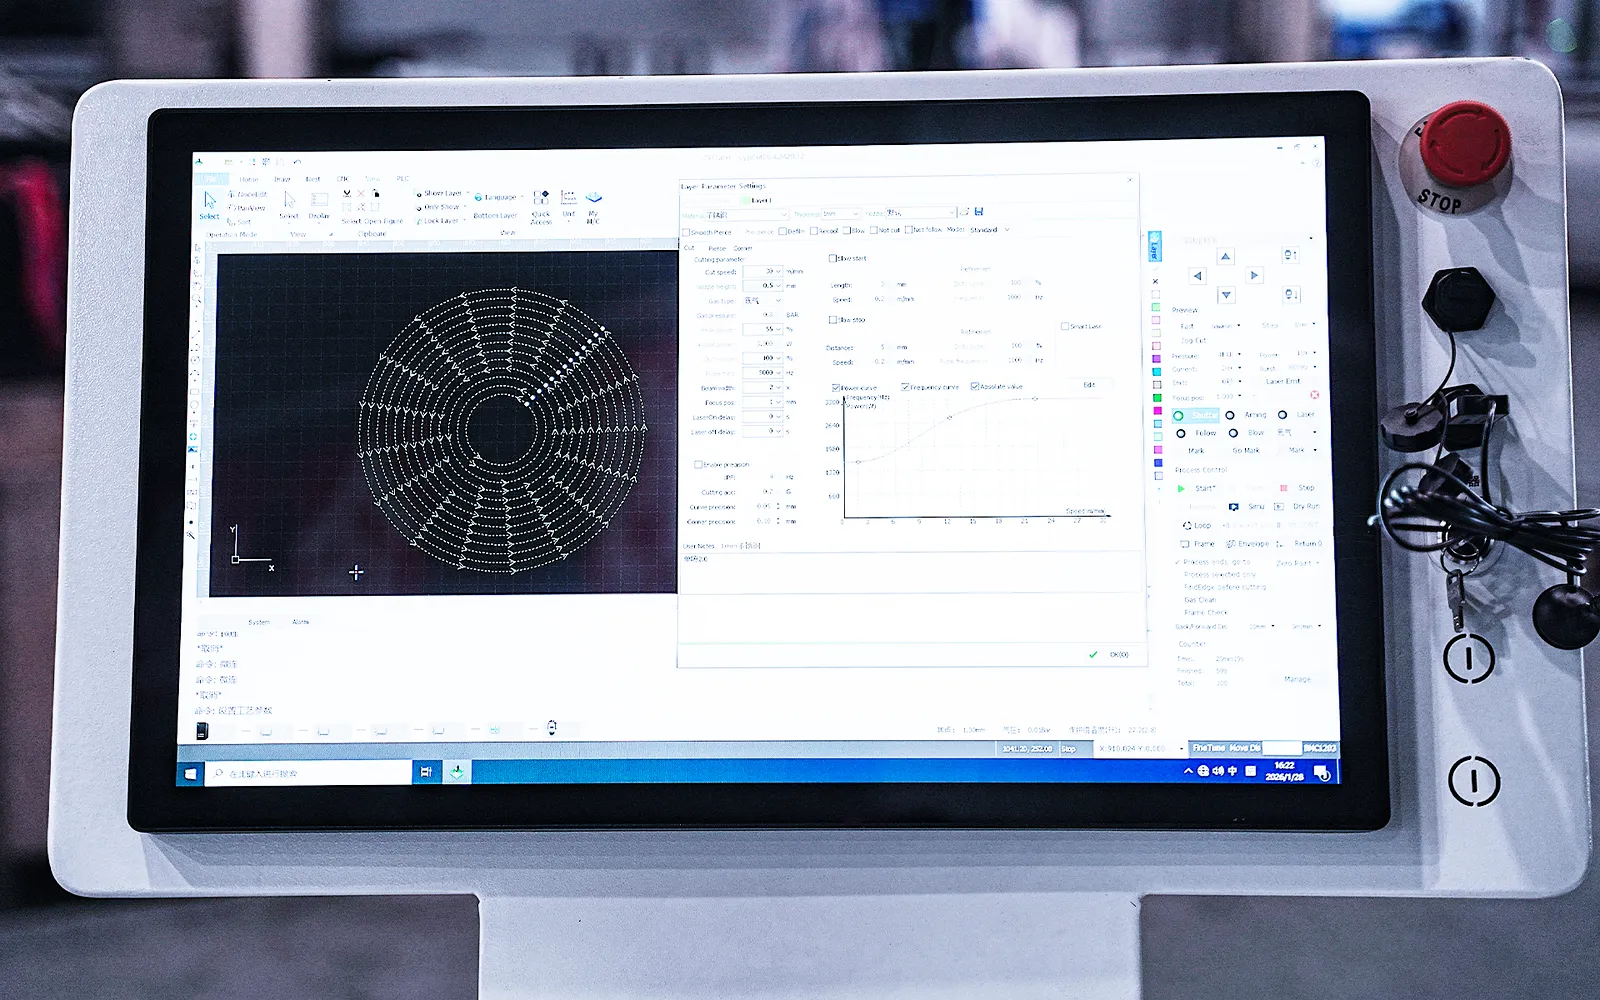
套料
套料决定了零件如何组织到切割作业中。
针对所需的工作负载检查共边切割、余料处理和报告功能。
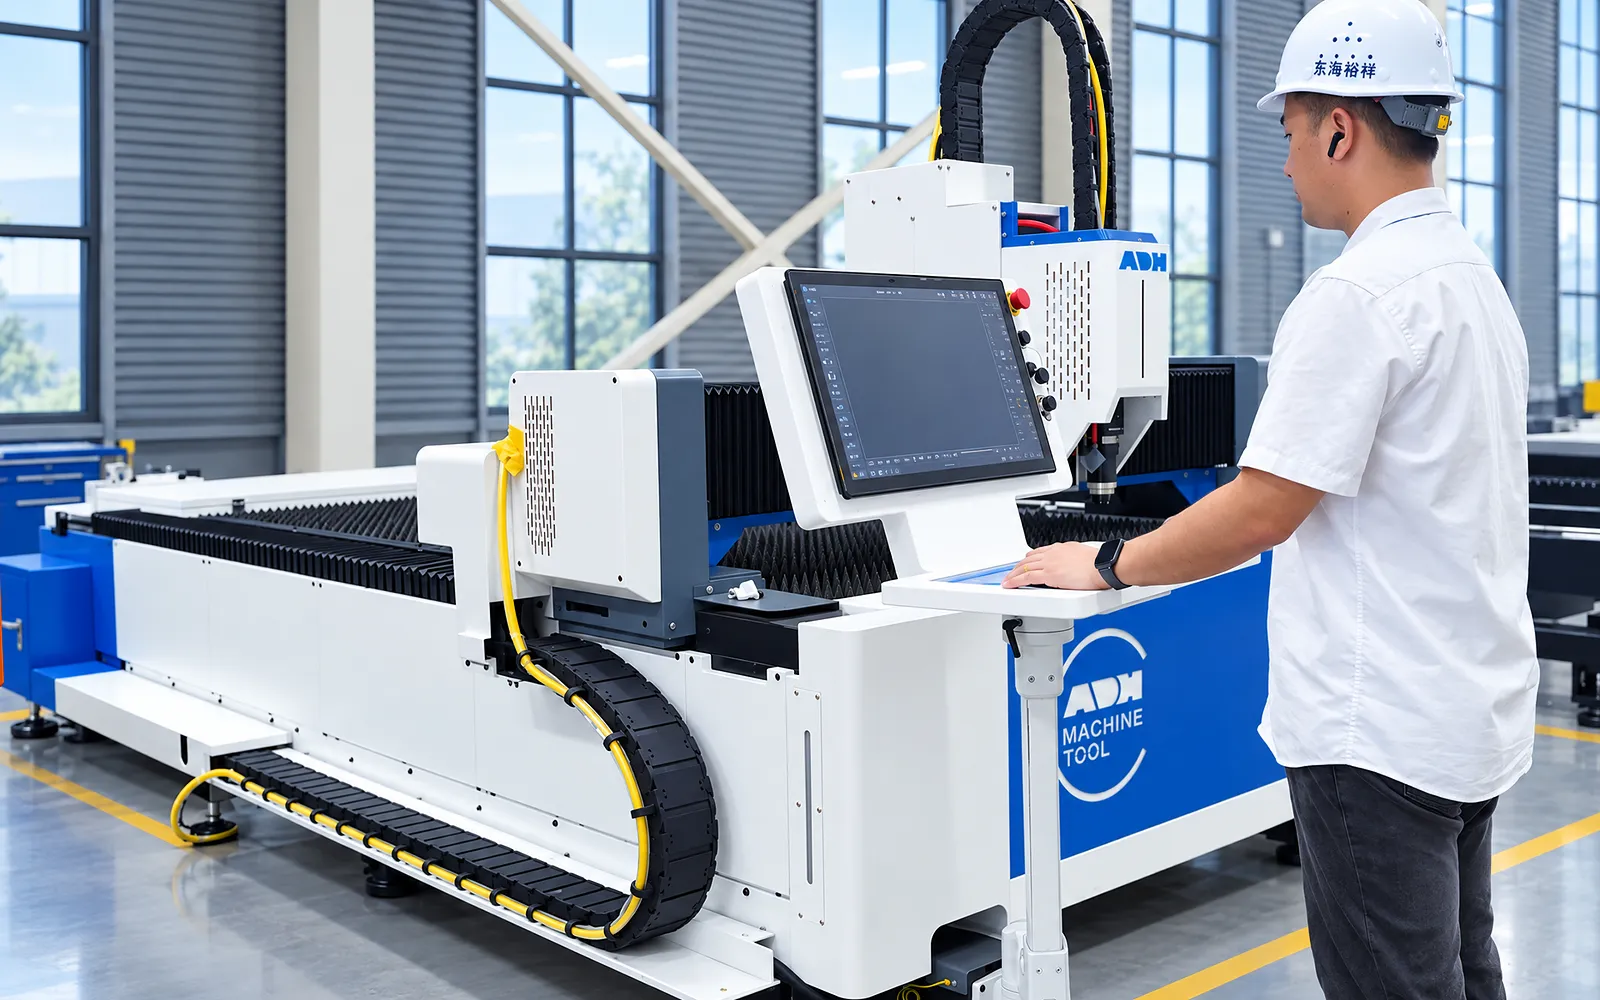
恢复
作业恢复是所选控制包的一部分。
演示如何使用所提供的软件功能查看并恢复已停止的作业。
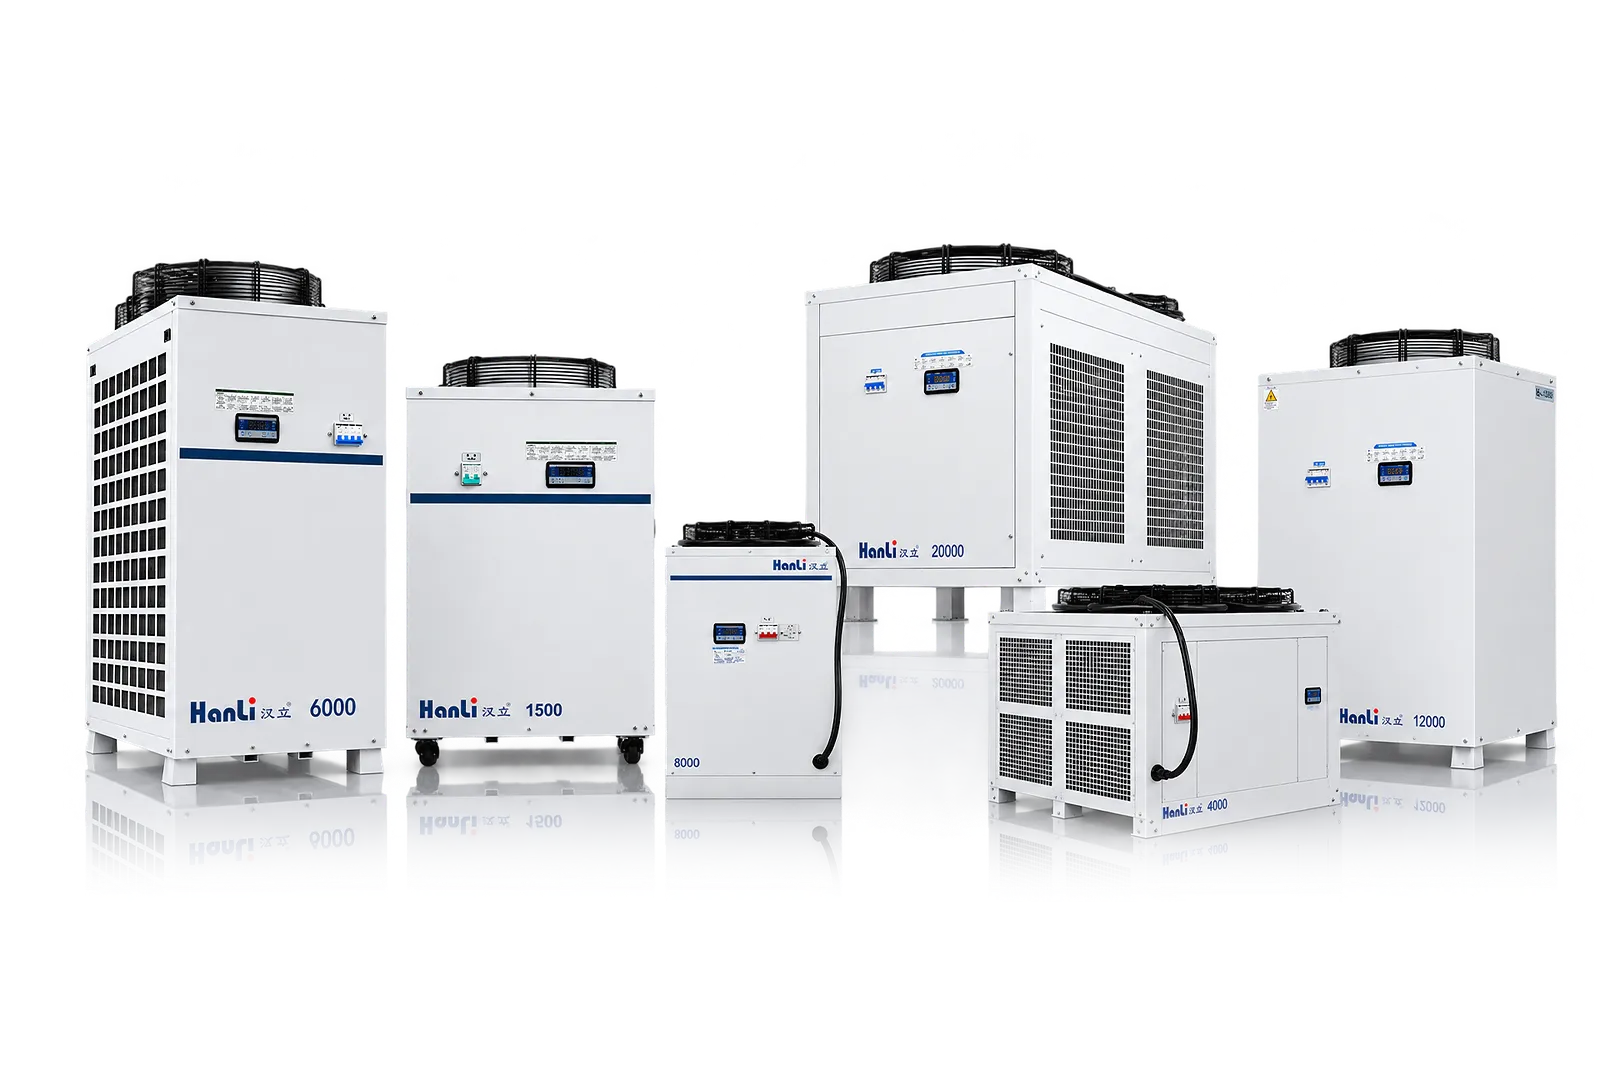
冷却
冷却系统必须适合所选的激光源、激光功率和工作负载。
在安装前识别所提供的冷却外围设备、公用设施和服务入口。
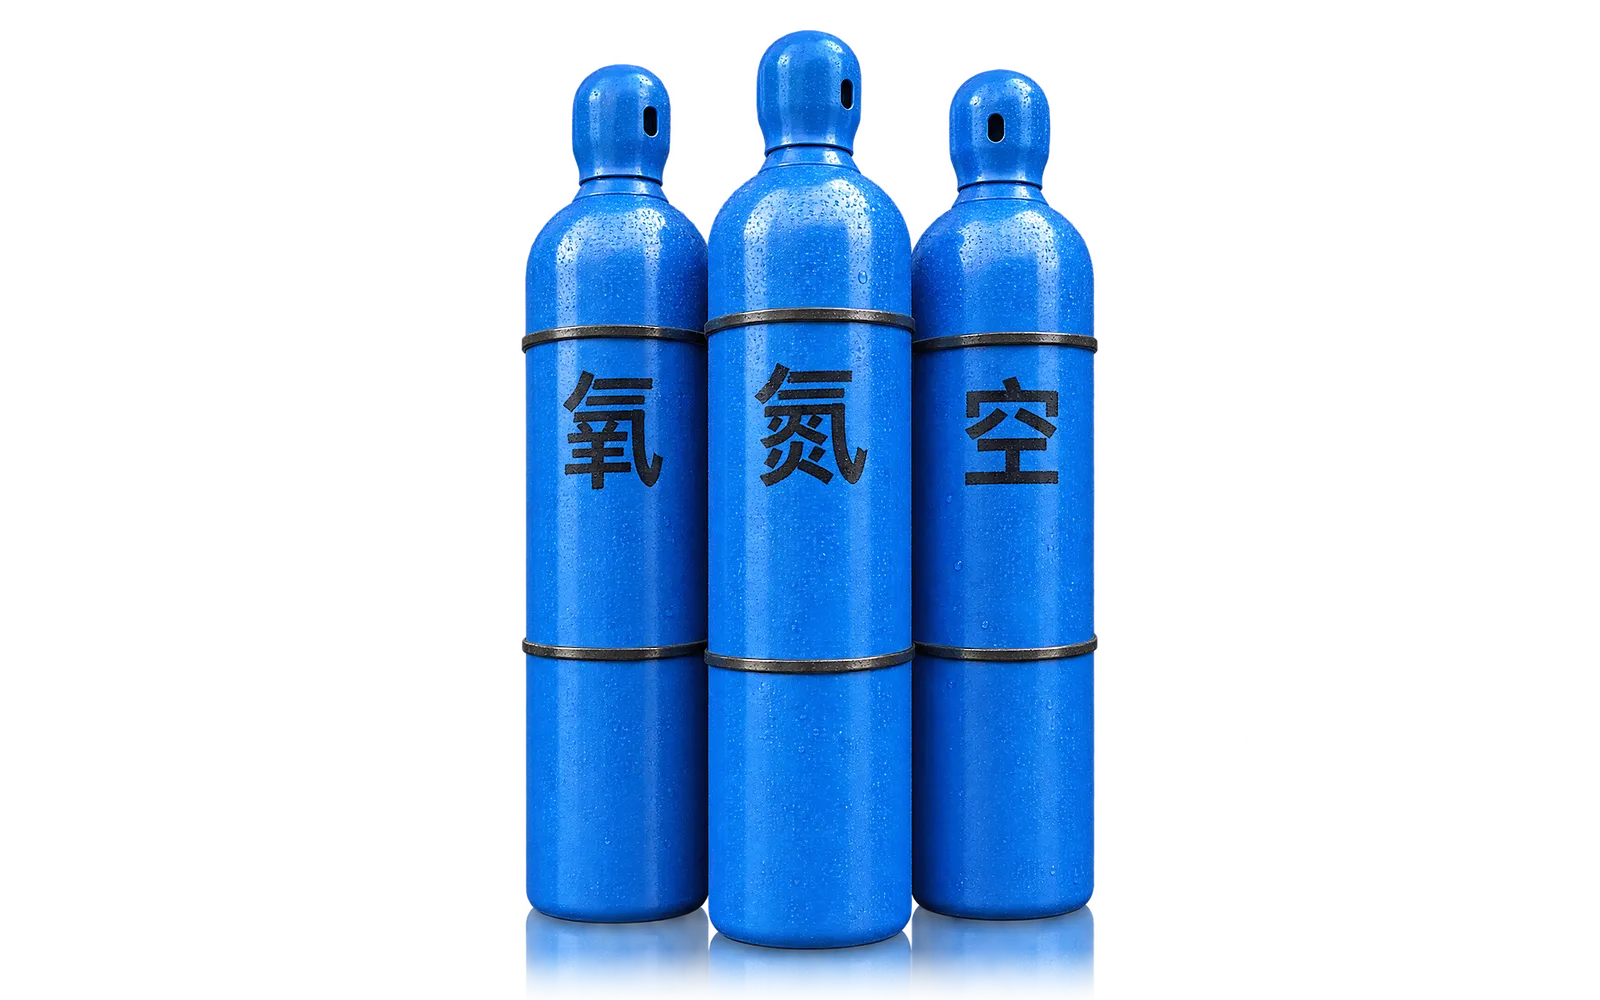
气体供应
气体供应支持所选材料和切割工艺。
确认所提供的设备和现场气体连接是否符合预期的操作任务。
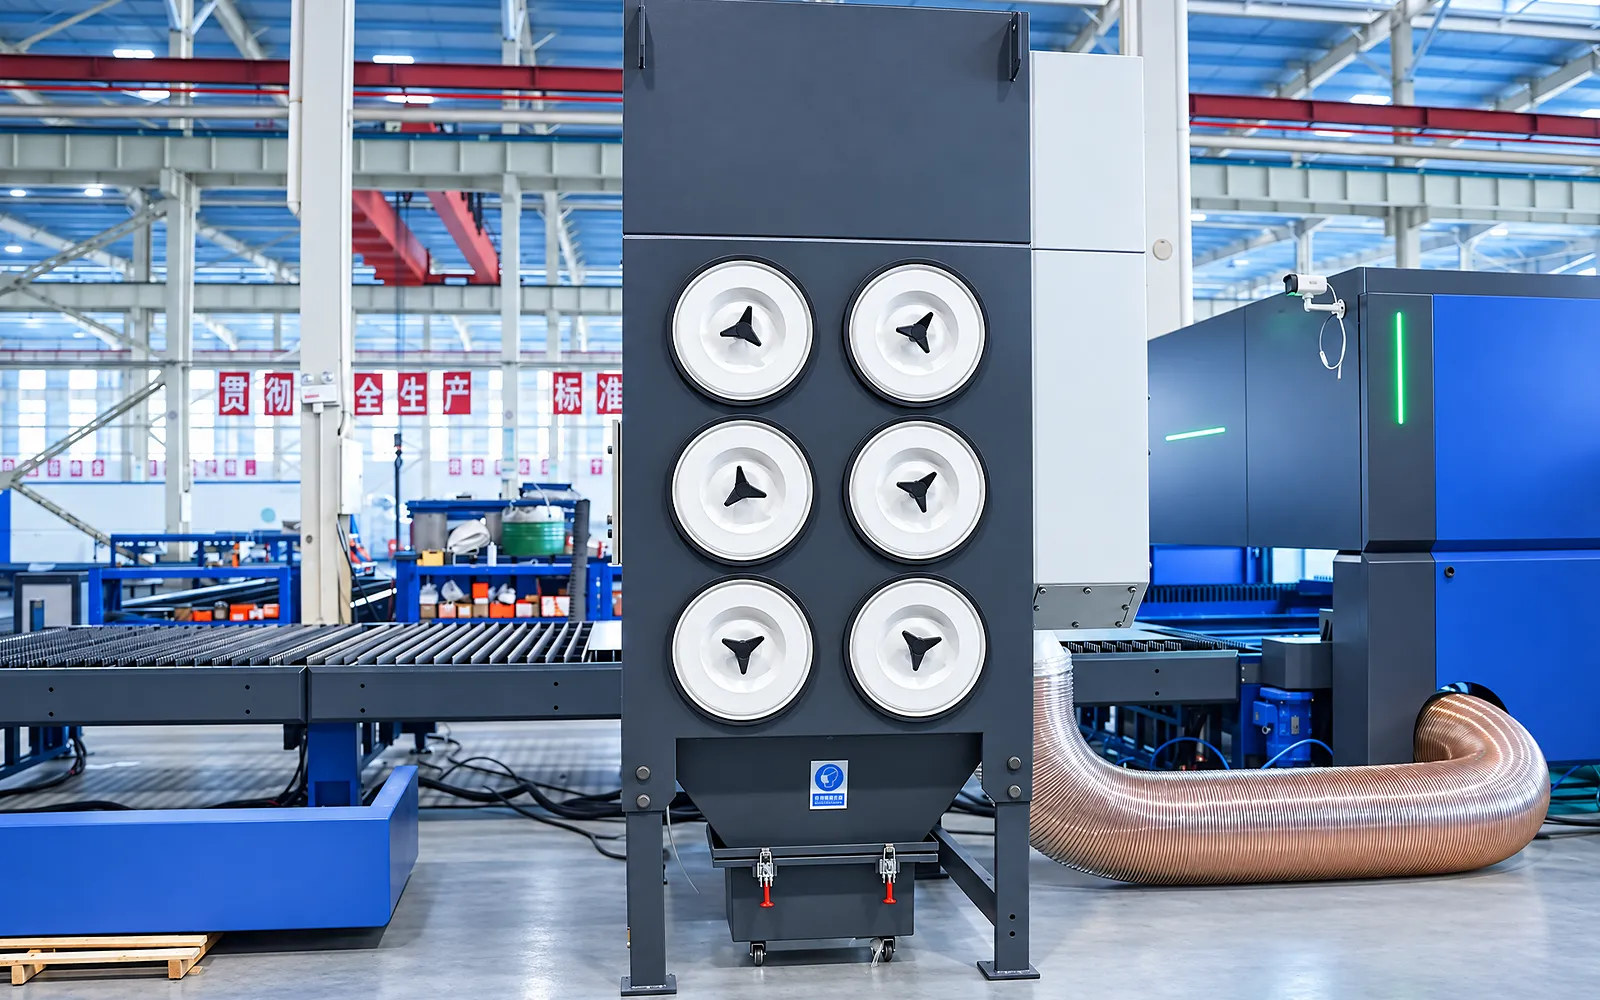
抽风系统
抽排系统服务于主动切割工艺,且必须适合材料和工作负载。
识别现场连接并预留用于维护和清理工艺废料的入口。
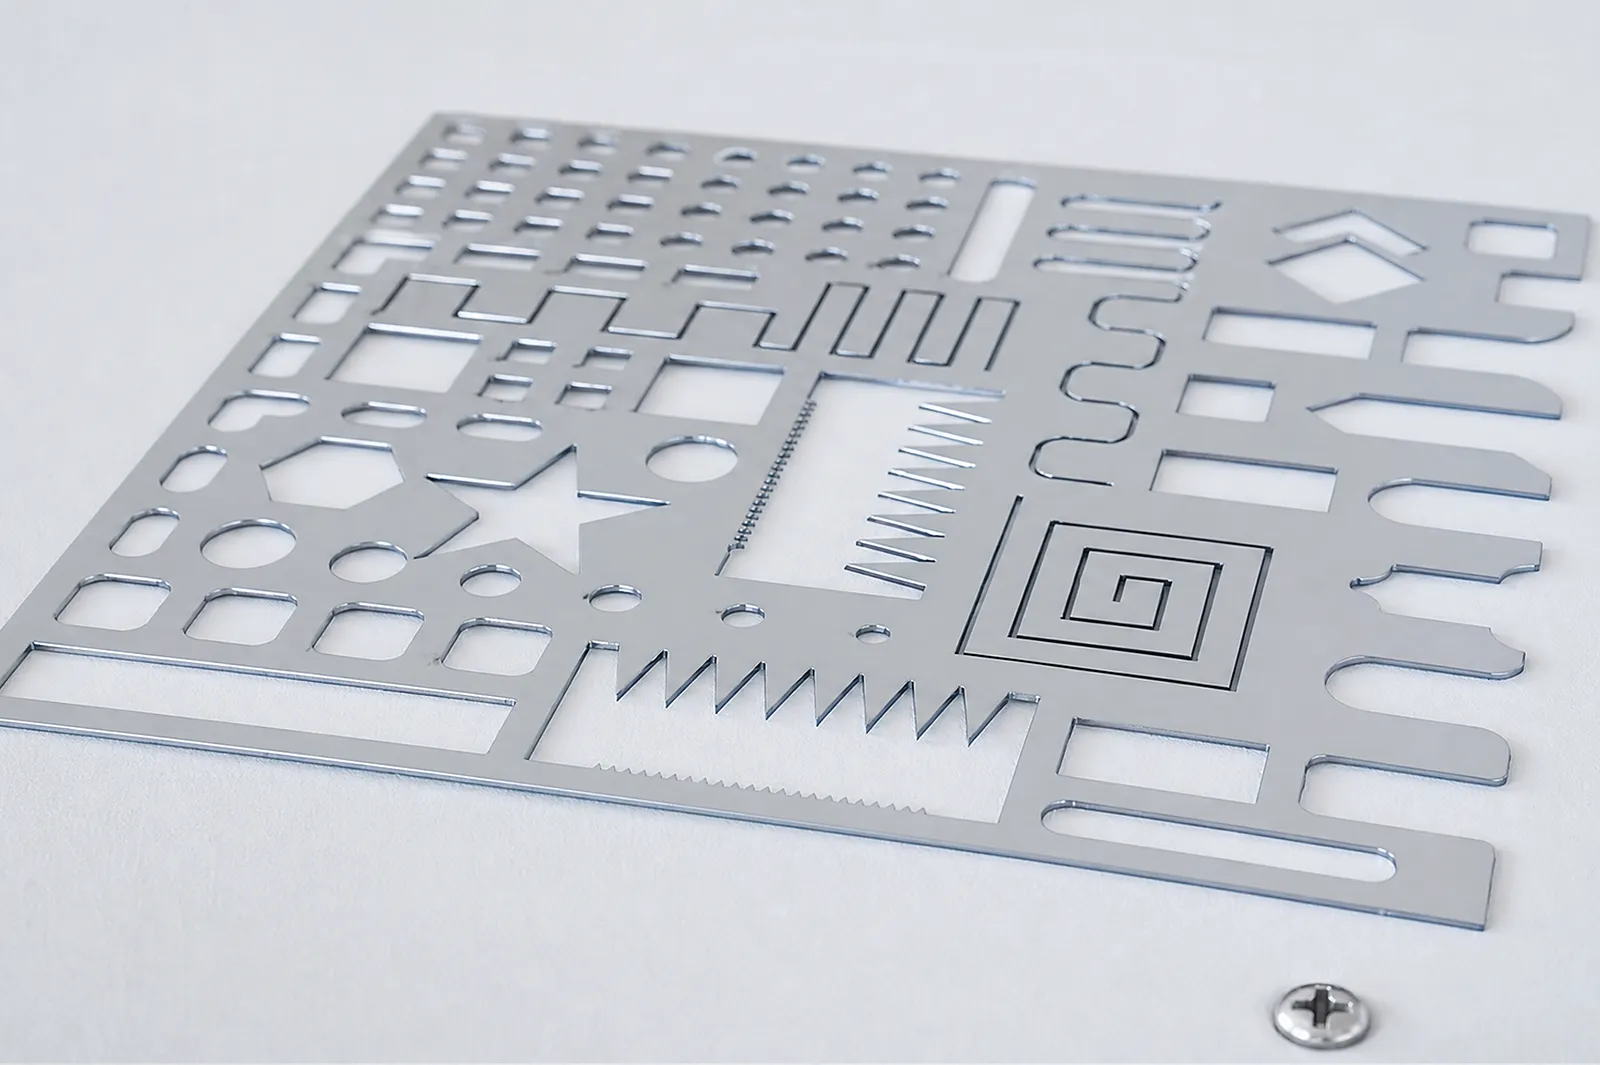
06
切割试验将板材规格、材料、厚度、气体和编程与所需结果联系起来。检查成品尺寸和边缘状况。
使用商定的图纸和检查方法。在审查实际生产周期时,包括装载和零件移除。
型号选择
使用详细的平板模型数据;管材专用字段不适用于 ULF。
使用 G 或 E 列中的确切数据,包括规格、功率兼容性、行程、精度、速度、加速度、有效载荷、尺寸和质量。
抽排、压缩机、气体控制、套料、MES 和辅助设备取决于具体配置。
确认材料、厚度、公用设施、装载、样品和验收方法。
相关机器及选择
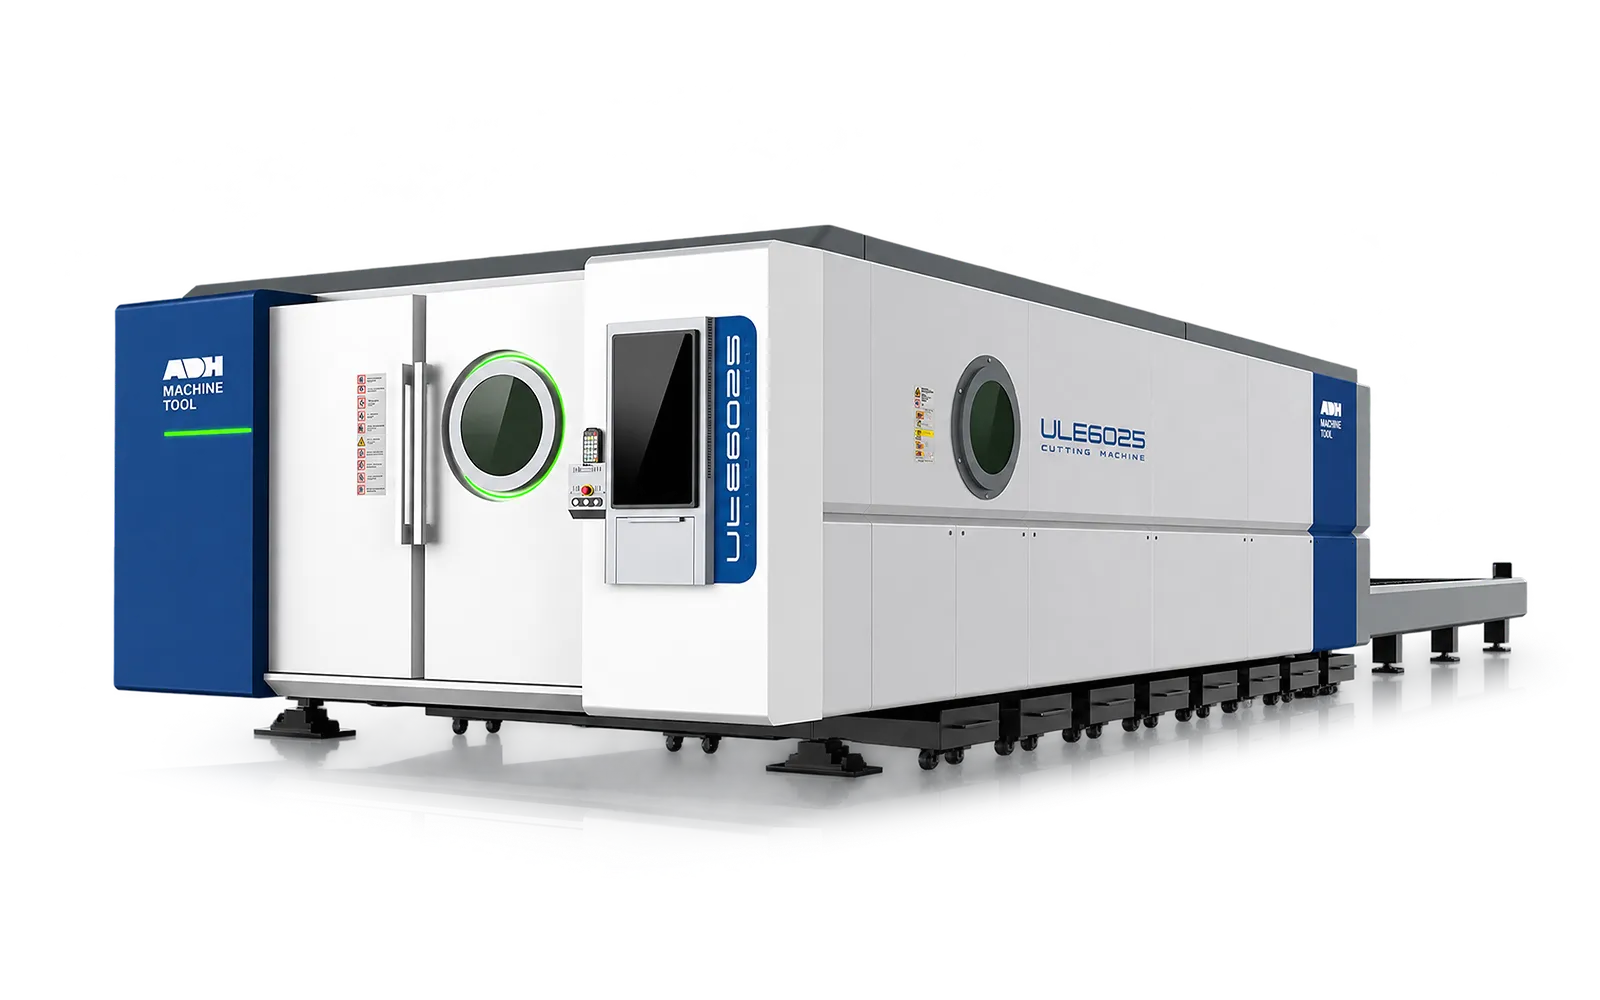
贯穿机器生命周期
寻找您的团队所需的培训、维护指导和零件支持。服务和可用性将针对您的机器和地点进行确认。
项目咨询
告诉我们您想要制造或改进的产品。技术细节和图纸随后提供。
联系 ADH
姓名、电子邮件和简短描述即可开始。