
一、介绍
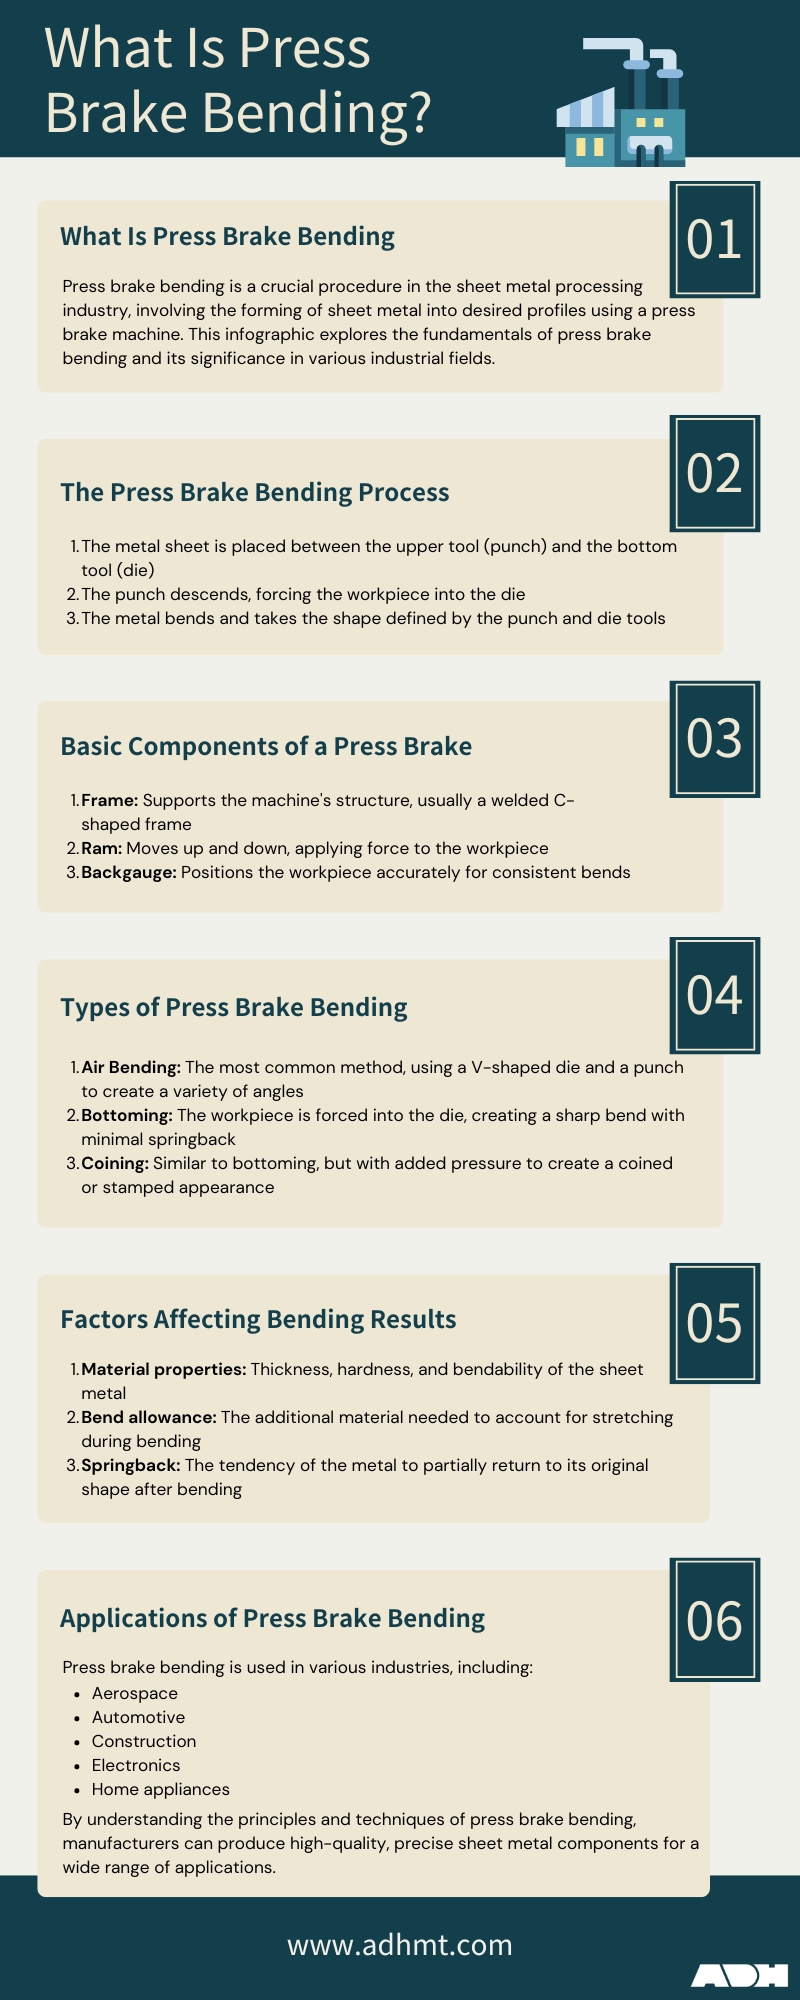
什么是折弯机弯曲?折弯机弯曲是钣金加工行业中的重要工序之一。它通过对工件施加压力,将钣金加工成所需的形状。对于刚接触该主题的人来说, 折弯机与数控折弯指南 提供了整个工艺的全面概述。.
折弯是在各种制造行业中生产零件和工件的常见工艺。它既可以处理小零件,也可以加工大型工件。由于钣金的厚度和硬度不同,以及预期轮廓的形状各异,我们需要 不同吨位的折弯机和不同折弯长度来折弯钣金。.
该工艺通常使用 折弯机 ——一种主要用于钣金折弯和成形的机械加工工具。不同类型的折弯机包括手动折弯机、液压折弯机、数控折弯机、伺服电动折弯机和机械折弯机。.
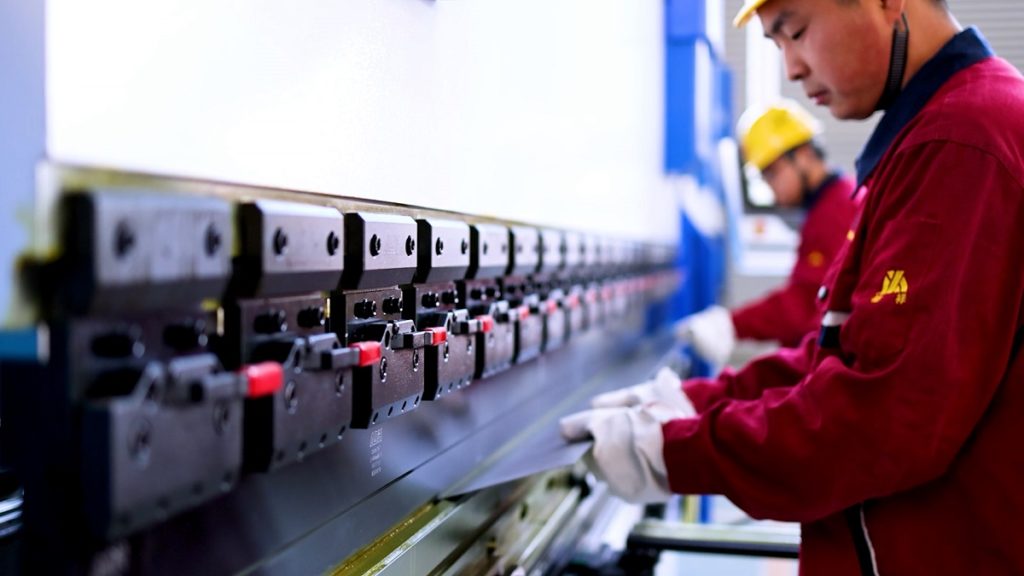
折弯会使钣金发生拉伸和压缩。外力只改变金属板的形状。钣金外侧的长度会被拉长,而内侧会被压缩,长度缩短。然而,中性轴的长度保持不变。.
钣金的延展性使其形状能够改变,而体积和厚度等其他参数保持不变。在某些情况下,折弯可能会改变钣金的外部特性。此外,折弯还可能改变工件的惯性矩。.
折弯机的吨位由驱动源决定,驱动源可以是机械驱动、液压驱动、气动驱动或伺服驱动。此外,还需要匹配不同高度、形状和V型开口尺寸的冲头(上模)和模具(下模)。.
通常,折弯模具由灰口铸铁或低碳钢制成。然而,冲头和模具的材料会根据工件不同,从硬木到碳化物不等。若想更深入了解模具材料和结构配置,您可以探索 折弯机工具综合指南.
将钣金正确放置在下模上,通过滑块的动力将冲头压向模具。折弯过程需要重复折弯行程多次,以获得所需的轮廓。.
金属板在折弯后会略有回弹。为了确保预定的折弯半径和折弯角度保持不变,在折弯机操作过程中应将折弯半径设定为大于预定折弯半径的值。这样最终的折弯角度会变小。.
II. 系统剖析:深入探究折弯机的"生命器官"
要真正掌握折弯的艺术,必须超越基础操作——如同一位技艺精湛的外科医生,深入机器的内部结构,理解每个部件的功能以及它们如何完美协同工作。折弯机不仅仅是一个施加力量的装置;它是一个高度集成的系统——一个结合机械、液压/电气和智能控制子系统的“生命体”。.
2.1 机械剖析:核心部件及其协同作用
每个部件在精密成形中都不可或缺,共同赋予折弯机其"骨骼"和"肌肉"。"
- 主结构:刚性基础
- 机架:作为机器的"脊柱",通常由厚钢板焊接成坚固的 C 型框架或 O 型框架结构。其主要使命是提供卓越的刚性,抵抗折弯过程中产生的巨大反作用力,即使在满载情况下也能将机身变形控制在微米级范围内。.
- 滑块:作为机器的“手臂”,滑块(冲头)固定上模并在驱动系统控制下精确地垂直往复运动。其运动的平稳性、同步性以及重复定位精度直接决定折弯角度的一致性。.
- 工作台/下梁:这是支撑下模(V 型槽)的“基础”。它必须承受全部折弯力,同时在先进机型中集成 挠度补偿系统——一组液压缸或机械楔块,在折弯过程中将工作台略微向上拱起。这可补偿上下梁的自然挠曲,确保整个工件长度上的折弯角度完全笔直。.
- 后挡料:精密的“尺子”,用于确定折弯位置并支撑自动化。由 CNC 控制,可在多个轴上(如 X 轴控制深度,R 轴控制高度,Z1/Z2 控制左右位置)快速准确移动,确保每个翻边尺寸完全符合设计规格。.
- 动力源:机器的心跳 折弯机的“脉搏”来自其驱动系统,这决定了它的性能、效率和应用范围。.
| 驱动系统 | 工作原理 | 它以高速运行和稳定性能著称,非常适合重复性任务,并且由于技术相对简单且较为陈旧,早期成本较低。其磨损成本小,维护成本低。 | 在折弯过程中既不能调整行程,也不能随时反向,灵活性较差。 |
|---|---|---|---|
| 液压式 | 使用高压液压油驱动两个独立的油缸(Y1、Y2),推动滑块向下。电液伺服阀精确调节流量,实现高精度同步和倾斜补偿。. | 可提供巨大力量——数百至数千吨,适合厚板和高强度材料;技术成熟、性价比高,目前为市场主流。. | 依赖液压油,可能存在泄漏和维护问题;泵需持续运行以保持压力,增加能耗;循环速度较慢。. |
| 伺服电动 | 采用高扭矩伺服电机,通过滚珠丝杠、同步带或曲柄连杆机构驱动滑块。. | 精度和重复性极高(可达 ±0.005 毫米);仅在折弯时耗电——可节能高达 60%;速度快、循环短,生产效率优异;无油——清洁环保,维护量小。. | 初始成本较高;在大吨位(>200 吨)应用中仍不常见。. |
| 机械式 | 利用大型飞轮储存的动能,通过曲柄连杆系统在每个行程中驱动滑块。. | 结构极其简单且速度极快——非常适合高产量、单角度冲压作业。. | 固定行程和压力使其缺乏灵活性;噪音大且易产生振动;存在安全隐患——在精密制造中已基本淘汰。. |
- 数控控制系统:机器的大脑 数控(计算机数控)系统是任何现代折弯机的智能核心。它从一个简单的角度输入和后挡料定位工具,发展成为一个全面的工艺规划与执行中心。先进的数控控制器如今提供了革命性的功能,例如:
- 图形化编程:操作员可以在触摸屏上直接导入或绘制二维/三维零件设计。系统会自动确定最佳折弯顺序,推荐合适的模具,避免碰撞,并生成完整的加工程序。.
- 多轴控制:可同时管理超过八个轴——包括滑块(Y1、Y2)、后挡料(X、R、Z1、Z2)以及挠度补偿(V)——轻松应对最复杂的几何形状。.
- 工艺数据库:配备全面的材料和模具库,可根据材料类型和厚度自动计算所需吨位和回弹补偿,大幅提高首次折弯的成功率。.
2.2 精度的精髓:冲头与模具设计的艺术
如果机器是艺术家的手,那么模具就是手中的画笔。选择并匹配合适的冲头和模具不仅决定了成品的形状,还决定了质量——这是一门平衡艺术与工程的学科。.
- 冲头选择指南:冲头的几何形状决定了零件的可达性和折弯限制。.
- 直冲头:最基础且通用的类型,适用于无障碍的90°或钝角折弯。.
- 鹅颈冲头:颈部向后弯曲如鹅颈,可为预制的翻边提供间隙——在制造U形槽、箱形结构及其他复杂形状时必不可少。.
- 锐角冲头:尖端角度小于90°(通常为30°或45°),故意对材料进行“过弯”以抵消回弹,从而获得精确的90°或钝角成品角度。.
- 模具匹配原则:下模的V形开口宽度(V模)是整个折弯设置中最关键的参数。.
- “8×材料厚度规则”:行业内基础且广泛应用的指导原则。对于抗拉强度约为450 MPa的低碳钢,推荐的V宽度(V)≈ 8 × 材料厚度(T)。这通常会得到一个内弯半径(R)大致等于材料厚度,同时保持合理的吨位需求。.
- 智能调整:此规则是灵活的,而非绝对的。.
- 对于 铝合金 以及其他较软的材料,系数可以降低到 6× 以获得更小的内弯半径(R)。.
- 对于 不锈钢或高强度钢, ,系数应增加到 10×甚至12×, ,从而减少吨位需求,并提供额外的材料延伸以防止外角开裂。.

- 当设计指定了 特定的弯曲半径(R), 时,应从已知的R与V口宽的关系(R ≈ V/6 ~ V/8)反推,选择最合适的V型模具宽度。.
- 黄金组合:完美的模具配对意味着冲头轮廓避免与工件发生干涉,V型模具开口能产生所需半径,同时保持吨位在安全范围内,并且冲头和模具精确对齐。这些要素中任何一个出错都可能导致零件报废,甚至损坏昂贵的模具和设备。.
2.3 关键参数洞察:影响弯曲结果的变量
掌握并准确计算以下参数,是从熟练操作员迈向真正工艺专家的关键一步。.
K系数 – 【独特视角1】:K系数不仅仅是用于计算展开图的枯燥系数,它是 连接二维板材世界与三维成型现实的几何钥匙. 。想象一块平坦的金属板:在弯曲过程中,外层纤维被拉伸,而内层纤维被压缩。它们之间存在一条“中性轴”,这一层的长度保持不变。K系数在数学上定义了中性轴的精确位置(K = 中性轴到内表面的距离 / 材料厚度)。其重要性在于将复杂的塑性变形过程转化为精确的工程数据。它并不是一个固定的0.5常数,而是一个 动态变量 受材料类型、厚度、半径与厚度比、弯曲方法等多种因素影响。通过大量测试建立专有且准确的K系数数据库的企业,将获得一套连接设计图纸与一次成型合格零件的“核心算法”。这不仅代表技术实力,也是降低成本、提高效率、快速响应竞争市场的宝贵数字资产——将隐性的工艺经验转化为可传递、可重复的科学体系。.
吨位:完成一次弯曲所需的压力。过大的吨位会损坏折弯机和模具,而不足的吨位则无法完成弯曲。数控系统通常会自动计算这一数值,但理解其背后的逻辑至关重要。对于低碳钢空气弯曲的简化估算公式为:
吨位 (T) ≈ [65 × (板厚 mm)² / V型开口宽度 mm] × 弯曲长度 m.
从这个公式可以看出, 吨位随板厚平方增长——板厚加倍,吨位增加四倍。相反,增大V型开口宽度会降低吨位需求,是减少所需力的有效方法。.
弯曲半径:在占主导地位的空气弯曲方法中,一个反直觉的事实是, 最终的内半径主要由V型下模开口宽度决定,而不是上模尖端半径. 。一个有用的近似公式是: 内半径 ≈ V型开口宽度的 1/5–1/7. 。这带来了极大的灵活性——操作员只需更换下模或调整V型开口宽度,就能获得不同的半径,而无需频繁更换上模。.
三、折弯机弯曲类型
不同类型的板材弯曲方法是基于终端工具位置与材料厚度之间的关系。这些方法在板材塑性变形方式上也有所不同。.
虽然弯曲技术不同,但所用的工具和配置基本相同。板材的材料、尺寸和厚度也决定了弯曲方法。.
工件的弯曲尺寸、弯曲半径、弯曲角度、弯曲曲率以及弯曲位置也是确定弯曲方法的重要因素。.
V形弯曲是最常见的板材弯曲方法之一。它需要使用V形冲头和V形模具。.
在弯曲过程中,金属板放置在V形模具上,冲头在压力作用下将金属板压入V形模具中。.
金属板的弯曲角度由冲头的压力点决定。模具的角度和形状包括锐角、钝角、直角等。V形弯曲可细分为空气弯曲、压底弯曲和压印弯曲。.
空气弯曲

空气弯曲也称为部分弯曲,因为工件与模具并非完全接触。在空气弯曲中,板材仅与模具的肩部和冲头的尖端接触。.
冲头压在板材上,并穿过模具顶部进入V形模具开口,但不接触V形开口的表面。.
因此,冲头与下模侧壁之间的距离必须大于金属板的厚度。空气弯曲所需的力较小,是与板材接触最少的弯曲方法。.
设备只需在三个点与板材接触,即冲头、冲头尖端和模具肩部。因此,弯曲角度与工具角度之间的关系并不十分显著。.
冲头压入V形开口的深度是影响弯曲角度的重要因素。冲头压入深度越大,弯曲角度越尖锐。.
空气弯曲中使用的下模和冲头不需要具有相同的半径,因为弯曲半径由板材的弹性决定。.
它以高速运行和稳定性能著称,非常适合重复性任务,并且由于技术相对简单且较为陈旧,早期成本较低。其磨损成本小,维护成本低。
由于冲头尖端不需要压过金属表面,因此所需的弯曲力或吨位较小。此外,它不需要太多工具,操作简单灵活。.
板材与模具的接触极少,表面划痕更少。它能够弯曲各种类型和厚度的材料。.
在折弯过程中既不能调整行程,也不能随时反向,灵活性较差。
弯曲后会产生一定程度的回弹。通常需要过度弯曲来补偿回弹。.
因此,在弯曲过程中,实际弯曲角度应比预设弯曲角度更尖锐,以达到最终弯曲角度。.
此外,在空气弯曲中,由于金属板与模具未完全接触,保证弯曲精度较难。同时,保持高度精确的行程深度也具有挑战性。.
不适用于需要非常严格角度公差的零件。材料厚度和性能的不一致会导致角度变化。.
压底

压底也称为底压、底弯或底击。与空气弯曲一样,底弯也需要冲头和模具。冲头和模具的几何形状与所需的最终弯曲角度相匹配,通常为90°。.
在底弯中,冲头将金属板压到模具底部,因此模具的角度决定了金属板的最终弯曲角度。与其他技术相比,底弯是一种将金属板完全压入V形模具底部的工艺。.
冲头释放会导致板材回弹并接触模具。过度弯曲有助于减少回弹。使用更大的力也会减少回弹效果并提高精度。.
空气弯曲与底弯的区别在于半径。模具的半径决定了弯曲板材的内半径。"V"形开口的宽度通常是板材厚度的6到18倍。.
它以高速运行和稳定性能著称,非常适合重复性任务,并且由于技术相对简单且较为陈旧,早期成本较低。其磨损成本小,维护成本低。
在底弯中,由于模具角度固定,弯曲精度更高,回弹更小。其弯曲角度比空气弯曲更精确且一致,通常在±0.5°范围内。.
它可以实现比空气弯曲更小的弯曲半径,弯曲线和角更加尖锐且轮廓分明。.
在折弯过程中既不能调整行程,也不能随时反向,灵活性较差。
由于每种弯曲角度和材料都需要精密研磨的模具,模具成本较高。冲头、材料和模具之间的高接触力增加了工具的磨损性。.
压印

压印也是一种广泛使用的弯曲方法。“压印”一词来源于造币。在美国,为了在硬币上印出林肯的头像,使用大吨位机器压制硬币,以获得与模具上相同的图像。.
在压印中,冲头和金属板位于模具底部。冲头产生的力是空气弯曲的5到8倍。这样,板材几乎不会回弹。.
它以高速运行和稳定性能著称,非常适合重复性任务,并且由于技术相对简单且较为陈旧,早期成本较低。其磨损成本小,维护成本低。
材料与模具形状完全匹配,精度高且重复性好。.
回弹量最小,因为它超过了材料的弹性极限。无需过度弯曲。压印的弯曲精度极高,弯曲半径很小。.
在折弯过程中既不能调整行程,也不能随时反向,灵活性较差。
其制造成本也非常高。不适合小批量或弯曲角度变化的情况。在这种弯曲工艺中,摩擦容易损坏折弯机和模具。.
此外,需要配备更多的折弯机模具。基本上,每种板材厚度都需要不同的冲头和模具。同时还要考虑角度、半径和模具开口。.
上述三种弯曲方式的比较
| 特性 | 压印 | 底弯 | 空气弯曲 |
| 原理 | 使用高吨位将金属板压在精确匹配的冲头和模具之间,确保材料完全符合工具的形状。. | 冲头将金属板完全压入V形模具底部,达到所需的最终弯曲角度。. | 一种常见的金属板成形工艺,在冲压机上进行,将金属板放在V形模具上,冲头将材料压入模具但不接触底部。. |
| 所需压力 | 非常高,是空气弯曲的5-30倍 | 高,通常是空气弯曲的3-5倍 | 相对较低 |
| 角度精度 | 使用高吨位将金属板压在精确匹配的冲头和模具之间,确保材料完全符合工具的形状。. | 高,通常在±0.5°以内 | 较低,通常在±0.5°左右,需要通过过度弯曲来补偿回弹 |
| 回弹量 | 最小,超过材料的弹性极限 | 当需要高角度精度且产量较大时 | 较大,通常需要超弯 |
| 模具要求 | 需要精密加工的特殊模具 | 通用性强:同一模具可用于不同角度 | 最高,材料完全贴合模具 |
| 生产效率 | 低,需要较长的保压时间 | 较低,冲头需要压到模具底部 | 高,周期时间短 |
| 表面质量 | 弯曲点有明显压痕和变薄 | 弯曲点有一定的模具接触痕迹 | 表面痕迹最少 |
| 适用场合 | 当对角度精度要求高且产量较大时 | - 高吨位要求 - 工具磨损和断裂风险增加 - 周期时间比空气弯曲慢 - 较高的模具成本 - 对弯曲几何形状和角度的限制 - 弯曲线处金属变薄和表面划痕 - 对于小批量或变化的弯曲角度不具成本效益 | 角度精度要求低、小批量生产、材料和角度可变 |
| 优点 | 当需要高角度精度且产量较大时 | - 比空气弯曲更精确且一致的弯曲角度。. - 回弹极小。. - 锐利且清晰的弯曲线和棱角。. - 适用于弯曲高强度材料。. - 能够实现比空气弯曲更小的内弯半径。. | - 高灵活性 - 与底弯或冲压相比所需压力更小 - 金属板与工具接触较少,表面划痕更少 - 与底弯相比循环时间更快 - 能够弯曲各种类型和厚度的材料 |
| 缺点 | - 比空气弯曲需要更高的弯曲力和吨位 - 由于需要冲头完全压底,循环时间较慢 - 工具成本增加 - 由于接触力更高导致工具磨损 - 工具损坏或过载的风险更大 - 工具接触金属表面时会留下痕迹或划痕 - 与空气弯曲相比,成形性有限 | - 比空气弯曲需要更高的弯曲力和吨位 - 由于需要冲头完全压底,循环时间较慢 - 工具成本增加 - 由于接触力更高导致工具磨损 - 工具损坏或过载的风险更大 - 工具接触金属表面时会留下痕迹或划痕 - 与空气弯曲相比,成形性有限 | - 底部弯曲时的角度精度较低. - 不适用于需要非常严格角度公差的零件. - 材料厚度和性能的不一致可能导致角度变化. - 较旧、刚性较差的冲床可能难以实现一致的角度. |
四、使用折弯机弯曲金属时需要考虑什么?
材料性能
弯曲材料的类型
在进行板材弯曲之前,我们必须首先确定哪些材料适合弯曲.
一些金属材料具有良好的延展性,这类金属更适合弯曲,而一些金属延展性较差或较脆,在弯曲过程中容易损坏或断裂.
钢材
- 冷轧钢被广泛使用,尤其是在16到10号规格中.
- 特定牌号如A36、A1011、A1008是常见选择。A36用于1/4英寸及更厚的板材,而A1008用于厚度不超过3/16英寸的板材.
- 不锈钢如304(通用)、316(耐腐蚀环境)和430(磁性应用)经常被弯曲.
铝
- 5052和3003铝合金可互换使用,易于成形和焊接。5052具有更好的强度和耐腐蚀性.
- 5083铝是最强的不可热处理合金,用于需要焊接性、成形性和耐腐蚀性的海洋应用.
- 6061铝用于3/16英寸及更厚的板材、挤压型材和机加工零件。它可以通过热处理提高强度,但更脆.
材料厚度
较厚的材料需要更高的弯曲力和特定的模具配置。例如,弯曲厚度为6毫米的低碳钢可能需要约80吨的力,而相同厚度的铝则可能需要约60吨。较厚的材料通常表现出较小的回弹,使其更容易弯曲到精确的角度。.
材料硬度
较硬的材料,如高强度钢,在弯曲后往往会产生更显著的回弹。例如,弯曲高强度钢可能会产生2-3度的回弹角,而低碳钢可能只会回弹1度。为了达到所需的几何形状,需要在弯曲角度上进行调整或采用过弯技术。.
抗拉强度
材料的抗拉强度定义了其在不破裂的情况下承受力的能力。抗拉强度较高的材料需要更大的弯曲力。例如,抗拉强度为400 MPa的低碳钢所需的力会比抗拉强度为700 MPa的不锈钢少,不锈钢则需要加固的模具。.

弯曲参数
弯曲回弹
在弯曲过程中,板材的内表面会被压缩,外表面会被拉伸。由于金属板具有良好的可弯性,压缩的表面在卸载后会产生一定的回弹。.
回弹量由材料的性能决定,例如屈服强度、弹性模量和延展性。较硬、强度高的金属会表现出更大的回弹。.
为了补偿回弹,需要对金属进行一定程度的过弯,使其回弹到所需的最终角度。.
弯曲半径会影响板材的回弹。弯曲半径越大,回弹越大。使用尖冲头可以减少回弹,因为尖冲头的内半径较小。.
弯曲余量
弯曲余量是在计算弯曲操作所需材料长度时必须考虑的关键因素。它指的是两条弯曲线之间中性轴的长度,并且会因工件的厚度、材料和弯曲角度而变化。.
计算弯曲余量时,需要考虑材料的抗拉强度、延伸率和厚度,以及弯曲半径和角度。.
一旦确定了弯曲余量,就将其加到材料的总展开长度上,以获得所需工件的材料长度。.
确保弯曲余量的准确性至关重要,因为即使是轻微的计算误差也可能导致最终工件的尺寸和形状出现偏差。.
通过考虑弯曲余量,可以在弯曲操作中获得更精确和一致的结果。.
弯曲半径
弯曲半径直接影响材料的回弹。较紧的半径会导致更大的回弹,需要精确控制冲头和模具的深度。例如,在铝材中,1毫米的弯曲半径可能会比相同材料的3毫米半径产生更多的回弹。.
K系数
K系数表示在弯曲过程中中性轴的位置,这会影响弯曲余量的计算。例如,低碳钢的典型K系数可能为0.3,而铝材的K系数可能为0.4。该系数对于准确预测材料延伸和弯曲扣除至关重要。.
4. 技术前沿:塑造弯曲的未来
在上一节中,我们掌握了将设计图纸转化为精确零件的工艺。现在,让我们展望那些正在从根本上重塑弯曲工艺的创新。这些突破不仅仅是性能的逐步提升——它们代表着在精度、效率和智能化方面的深刻革命,推动传统钣金加工车间进入智能制造的新纪元。.
4.1 现代折弯机技术谱系
要理解未来,我们必须首先掌握当下。如今的折弯机市场围绕三种核心驱动技术展开,每一种都代表着不同的演进阶段和制造理念。.
- 数控液压折弯机:目前最普及、应用最广的行业标准,它构成了现代钣金加工的基础。数控系统精确控制电液伺服阀,实现上横梁(Y1/Y2轴)的独立、高精度运动。主要优势包括成熟稳健的技术平台、宽广的功率范围——从几十吨到上千吨——能够处理各种厚度和强度的材料。它仍然是行业当之无愧的主力机型。.

- 伺服电动折弯机这不仅仅是一次技术升级——它是对传统驱动系统的彻底颠覆,也是折弯技术发展方向的明确信号。它摒弃了复杂的液压系统,转而采用一个或多个高功率伺服电机,通过精密滚珠丝杠或同步带系统直接驱动上横梁。这场革命带来了三大优势:
- 极致能源效率与液压机不同,液压机需要泵持续运行以维持压力,伺服电机仅在横梁运动时才消耗电能,静止时几乎零能耗。这可以将总能耗降低多达 60% 与同吨位液压机相比——在能源成本不断上涨的时代,这是决定性的运营优势。.
- 高速与高精度直接电机驱动带来卓越的响应和加速度,使接近和回程行程比液压系统快得多。这大大减少了每个零件的循环时间,提高了生产率。重复定位精度可轻松达到±0.005毫米,为高精度作业提供无与伦比的一致性。.
- 清洁且低维护没有液压油意味着没有泄漏、无需更换油液、无需滤芯维护。结果是更清洁、更环保的工作环境,以及显著降低的生命周期维护成本。.
- 混合式折弯机一种巧妙的工程折中方案,结合了液压系统和电动系统的优势。通常,液压系统提供主要的大吨位力量,而伺服电机驱动泵或精确控制阀门以按需供油。这在保留液压动力的同时实现了伺服控制的节能和精度——是需要力量与精度兼备的大吨位应用的高效路径。.
4.2 五项颠覆性创新
如果驱动系统升级好比更换机器的“心脏”,那么以下五项创新则赋予它“眼睛”、“大脑”和“神经系统”——从根本上改变生产规则。.
激光角度测量:[独特视角2] 终结‘经验猜测的艺术’,迎来‘视觉科学’
- 工作原理在折弯过程中,安装在冲头两侧的激光发射器将光带投射到板材上。摄像机在折弯成形时捕捉该光带的几何变形。CNC系统以每秒数百次的速度快速分析这些变化,实时计算精确的折弯角度。当角度即将达到目标值时,系统精确指令横梁停止,一步到位完美补偿材料回弹。.
- 洞察这项技术远不止是一个简单的“测量工具”,它 消除了延续数十年的试折、测量和调整循环. 。过去,操作员必须像工匠一样,通过反复试错来估算不同材料批次的回弹量。激光角度测量为机器赋予了可靠、无情绪的“眼睛”,将折弯从依赖个人技能的工艺转变为可重复的 精密科学 基于实时视觉反馈。它宣告了一个时代的终结:操作员不再是角度调整者,而是过程监控者,“首件合格”从理想目标变为日常现实。.
自适应折弯系统如果说激光测量类似于“羊丢了才去修栅栏”——在结果显现后才进行修正——那么自适应折弯技术更像是“未卜先知”。通过在机器结构中嵌入压力或应变传感器,它可以在折弯过程一开始就检测材料的阻力(本质上是硬度和厚度)。如果系统检测到板材比数据库的标准参考更硬,它会主动且智能地调整压制行程和吨位。 之前 在达到预设深度的同时,提前抵消多余的回弹。与激光测量系统密切配合,它形成了防止材料不一致的终极“双重保障”。.
离线编程软件这是一种将精益制造理念深度嵌入折弯车间的革命性工具。它将传统上占用宝贵机器时间的编程、仿真和优化工作,完全转移到工程师的办公室工作站。其核心价值在于 显著提升设备综合效率(OEE):
- 可用性提升当A机忙于生产X零件时,工程师可以在办公桌前完成Y零件的全部编程——包括计算最佳折弯顺序和运行完整的三维碰撞仿真。一旦A机完成任务,程序即可瞬间传输,经过快速的模具更换后,生产顺畅衔接。折弯机的非生产等待时间被降至绝对最低。.
- 性能与质量提升借助强大的算法,离线软件会自动确定最高效且最安全的折弯顺序,并提前运行虚拟仿真以识别潜在碰撞。这消除了昂贵的物理试错过程,大幅缩短了设置时间,防止废品产生,并直接提升性能和质量指标。.
机器人集成这是迈向全自动“无灯”制造的关键一步,分为两个层级:
- 自动上下料最基本的应用是用机器人替代人工进行重复、单调且可能存在危险的板材搬运,实现单机自动化。.
- 智能折弯单元在更高级的层面,机器人不仅能上下料,还能在多次折弯之间自动旋转或重新定位工件,甚至将成品精准送至下一工位(如焊接或检测)。结合自动换模系统,这形成了能够连续24/7运行、无需人工干预的智能生产单元。.

快速换模系统该技术解决了小批量、多品种生产中最大的瓶颈—— 换模时间. 。通过用液压或气动自动夹紧装置替代传统的手动螺栓固定,上下模具的完整更换时间可以 从几十分钟甚至更长缩短到几分钟. 。对于每天需要更换模具数十次的柔性工厂来说,这意味着每天可多出数小时的有效生产时间——不仅是效率提升,更是快速响应市场需求的关键能力。.
5. 跨行业应用:弯曲技术如何推动产业转型
如果前几节探讨的是弯曲工艺的微观世界,那么现在我们将视野放大到更广阔的工业领域。弯曲技术远不止局限于车间的一隅,它是一股强大而无声的力量,深深融入现代工业的肌理,重塑其支柱。它不仅是一个生产环节,更是一座连接设计创新、材料科学与市场需求的战略桥梁——驱动工业演进的关键引擎。从高速驰骋的汽车到翱翔天际的飞机,从定义城市天际线的地标建筑到掌中精密电子设备,弯曲技术正谱写着一场关于精度、效率与创新的工业交响曲。.
5.1 汽车制造:轻量化与安全性的双重驱动力
在汽车行业中,弯曲技术正处于一场深刻变革的核心,肩负着在“轻量化结构”与“碰撞安全性”这两个看似永恒对立的目标之间寻找完美平衡的任务。.
- 应用:A柱/B柱加强件、车门防撞梁、车架纵梁与横梁,以及电动车复杂一体化电池壳体框架,皆采用先进高强度钢(AHSS)与超高强度钢(UHSS)制造。.
- 独到见解:掌控回弹,即掌控安全:外行人可能会惊讶地发现,现代汽车安全性能的提升,与折弯机如何控制“回弹”这一物理现象息息相关。AHSS 由于极高的屈服强度而具备出色的刚性,但这也带来严重且难以预测的回弹。传统弯曲方法无法在量产中保证角度绝对一致,即便 0.5° 的偏差,也可能改变高速碰撞中的能量吸收路径,直接影响乘员安全。现代弯曲技术通过两大关键突破,将这一难题转化为优势:
- 自适应闭环控制:配备激光角度测量与压力传感器的智能折弯机,不再“盲目执行”程序,而是能够在毫秒级过程中“感知”材料的阻力、“看见”实际的折弯角度。当由于硬度差异产生回弹偏差时,系统会即时进行微米级深度补偿,实现对最终角度的真正闭环控制。这确保每一根下线的防撞梁都拥有几乎完全一致的几何形状与力学性能。.
- 热成形–冷校准混合工艺:对于强度超过1500 MPa 的“千兆钢”,纯冷弯已无法满足要求。行业广泛采用一种混合工艺:先通过热冲压完成大部分塑性变形,淬火硬化后再利用高精度伺服电折弯机进行最终小角度冷校准。这种方法融合热成形的成型性与冷弯的精确性,在极高的成本效益下实现了前所未有的精度。.
因此,在汽车制造领域,弯曲早已超越了“塑形金属”的基本动作。通过对高强材料回弹的精准掌控,它直接保障了车辆在极端碰撞下的结构完整性,成为同时实现 轻量化设计 以及 五星级安全评级.
的隐形冠军不可或缺的关键环节。
5.2 航空航天:极致精度下的结构美学.
- 应用如果说汽车制造考验的是弯曲的“韧性”,那么航空航天则要求它在极端条件下达到“绝对精度”。在这里,每一个零件都关系生命安全,每一个角度都影响性能,公差的测量单位不再是毫米,而是微米和角分。.
- :由钛合金和镍基高温合金(如 Inconel)制成的翼梁、加强肋、机身框架、发动机舱隔热板及复杂的液压管支架。独到见解:从工匠技艺到数字科学的范式转变 ±0.25°, :在航空航天制造中,弯曲公差通常被控制在 全面量化工艺参数并提前推进仿真, ,从而实现从“手工技艺”到“科学精度”的真正范式转变。”

- 材料本构模型的精确建立:在任何一批航空级板材进入生产之前,都会进行严格的力学性能测试,以生成其独特的应力–应变曲线和回弹数据库。这些数据充当材料的“数字身份证”,随后被导入离线编程软件。.
- 有限元分析(FEA)虚拟试折:工程师不再依赖直接的机器试制,而是在软件中构建一个与物理过程完全一致的“数字孪生”。该仿真可精确预测特定折弯半径和角度下的应力分布、材料流动和回弹行为。软件随后自动生成包含精确过折值、速度曲线和压力控制的最优 CNC 程序。.
- 分步折弯技术:对于厚钛板的大半径折弯,行业已不再采用单次重压成形。首选方法是“分步折弯”——使用标准小半径冲头进行数百甚至上千次位置与压力精确计算的微增量压制。这样逐步“雕塑”出所需的大半径轮廓,大幅降低内部应力,防止开裂,并实现卓越的轮廓精度和表面质量。.
通过这种方法,航空折弯摆脱了对个人技艺的依赖,转变为可预测、可计算、可重复的精密工程学科——确保每个注定在一万米高空翱翔的零件都符合最严格的设计标准。.
5.3 建筑与设计:激发创意,塑造天际线
在建筑与设计领域,折弯技术在宏大尺度上大放异彩。它将冰冷的金属板材从普通工业材料提升为实现建筑师雄心愿景的巨大“画布”,让金属优雅地融入城市景观。.
- 应用:大型双曲面金属幕墙(如扎哈·哈迪德众多地标项目中的幕墙)、可变截面钢梁与钢柱、宏伟的公共艺术雕塑,以及无缝一体成形的金属屋面系统。.
- 独到见解:协调与同步的力量:那些赋予城市天际线生命的流畅金属曲线,并非由无数小段拼接而成——它们是在一次或仅几次折弯操作中由超长、超厚板材成形的。其背后是 大型折弯机的协调能力:
- 双机或多机同步操作:对于长度超过 10、20 甚至更多米的工件,单台折弯机无法胜任。先进制造商开发了“串联同步系统”,通过高速光纤网络将两台或更多大型折弯机连接起来。它们的 CNC 控制确保所有机器的 Y1/Y2 油缸在微秒级精度下同步压制与补偿——如同一台无缝的超长机器,轻松驾驭巨型板材。.
- 多轴协调实现自由形态:现代建筑的魅力在于其非线性、自由形态的结构——这得益于强大的多轴折弯能力。在折弯过程中,后挡料系统不仅可以前后移动(X 轴),还可上下移动(R 轴)以及左右独立移动(Z1/Z2 轴)。结合上下模行程的动态 CNC 控制,可在同一工件上实现从大半径到小半径的平滑过渡,甚至创造锥形或扭曲几何形状。这种空间成形能力将非欧几里得建筑理念从纸面带入现实。.
因此,大型折弯的核心突破在于将“宏大尺度”与“精密度”结合起来。它赋予建筑师前所未有的自由,成为现代建筑挑战重力、拓展想象边界的坚实技术基础。.
5.4 电子与家用电器:微观世界中的精密成形
将焦点从宏伟的建筑转向我们身边的设备——服务器机柜、智能手机和高端家电——这里的折弯技术推动了消费电子领域的快速迭代和高产量生产,速度惊人且精确到微米级。.
- 应用:19 英寸标准服务器机箱、网络交换机外壳、数据中心用铜母排、笔记本电脑金属外壳,以及洗衣机、冰箱等家电内部的精密加固筋和安装支架。.

- 独特洞察:“装配红利”——速度与一致性:消费电子产品生命周期极短,生产批量可达数百万件,使得成本敏感性和与自动化装配的兼容性至关重要。在这里,折弯不再是单件工艺的体现——而是一场以秒为单位的时间竞赛。竞争优势在于:
- 自动折弯单元:它们远不止是单台折弯机——而是高度集成的智能生产岛。配备机器人上下料、板材存储系统、自动换模、在线质量检测和成品堆放,只需每日生产计划即可实现 24/7 真正的“黑灯”制造模式。.
- 闪电般快速的伺服电动响应:液压折弯机受限于油路系统的惯性。. 伺服电动 折弯机, ,凭借直接驱动电机,实现超过 30% 更快的加速/减速和重复定位速度,同时降低 60% 的能耗。这意味着更短的循环时间,以及在密集复杂的短边折弯(如服务器机箱上的百叶通风口)中无与伦比的效率。.
- 高一致性的“装配红利”:在富士康这样的超级工厂中,即使机箱螺孔累计公差达到 0.5mm,也可能导致整个自动化装配线停工。高速折弯的尺寸一致性确保每个零件无需人工调整即可完美契合——从而保证下游流程顺畅,并节省巨大的隐性成本。有关详细规格和能力,您可以浏览我们的 宣传册 获取更多技术见解。.
在这一领域,折弯的价值不仅在于塑形金属,还在于提供大量稳定、精确的零件——充当让大规模自动化生产保持同步高效的“节拍器”。.
五、结论
通过我的描述,你可以看到 折弯机 折弯是一种常见的金属板成形与加工方法。了解折弯机的基础知识对于钣金折弯工艺至关重要。.
它利用冲头对金属板施加压力,使其发生塑性变形而弯曲。不同类型的弯曲技术包括空气弯曲、底压弯曲和压印弯曲。.
如果您对折弯机技术感兴趣,或正在考虑为您的生产线采购设备,欢迎 联系我们 获取专家指导和量身定制的解决方案。.
六、常见问题
1. 影响弯曲工艺的关键因素有哪些?
影响折弯机弯曲工艺的关键因素包括材料特性、模具选择、弯曲方法、机器参数、材料准备以及折弯机操作员的专业技能。.
2. 折弯机是如何工作的?
折弯机使用具有特定形状的冲头和模具,将不同类型的金属折弯成各种形状。该过程始于将板材牢固夹在冲头(上方可移动部件)与模具(下方固定部件)之间。.
然后冲头下降,对金属板施加压力并将其压入模具中,模具引导板材形成所需的弯曲。机器的设置,如弯曲角度、行程长度和压力,会根据材料类型和厚度进行调整,以确保精确弯曲而不损坏材料。.
各种类型的折弯机,包括机械式、液压式、气动式、伺服电动式和数控式,在弯曲过程中提供不同水平的精度、速度和复杂性。.

















 简体中文
 English
 العربية
 বাংলা
 Български
 Čeština
 Dansk
 Nederlands
 Deutsch
 Suomi
 Français
 Ελληνικά
 עִבְרִית
 हिन्दी
 Magyar
 Bahasa Indonesia
 Italiano
 日本語
 Қазақ тілі
 한국어
 Bahasa Melayu
 Norsk bokmål
 فارسی
 Polski
 Português
 Português do Brasil
 Română
 Русский
 Српски језик
 Slovenčina
 Español de México
 Español
 Svenska
 Kiswahili
 தமிழ்
 Türkçe
 ไทย
 Tagalog
 Українська
 Tiếng Việt
 اردو
 香港中文
 繁體中文