
如何停止 折床機 防止操作員將零件反向折彎並不是在責怪工人,而是要修復一個失靈的系統。一次反向折彎就會破壞材料完整性、干擾生產流程,並使利潤損失遠超過廢料成本。.
本指南不依賴「專注力」,而是引入了一套 4D 零錯誤系統——結合物理防錯(Poka-yoke)、標準化「毛邊規則」以及數位孿生技術——將您的車間從一場機率遊戲轉變為精確的堡壘。
I. 深度診斷:為什麼「反向折彎」是車間上最頑固的利潤殺手
1.1 重新定義「反向折彎」(錯誤的解剖學)
不要把「錯誤折彎」當作手滑的小失誤。從精益製造與經濟學的雙重視角來看,它代表著 沉沒成本的指數性爆發.
- 材料的不可逆性: 鈑金折彎是一種塑性變形。一旦方向錯誤,材料的內部晶格結構就會發生不可逆的改變,並在折彎線上形成微裂紋。即使操作員試圖「折回來」,該區域的疲勞強度通常會下降 超過 50%. 。對於承受結構應力的精密零件而言,這意味著必須報廢——沒有妥協的空間。.
- 孤兒零件效應: 這是吞噬利潤的無形黑洞。如果在一批 100 件的零件中有一件因錯誤折彎而報廢,你損失的不僅僅是 1% 的材料成本。為了替換這個「孤兒零件」,操作員必須中斷雷射切割機的最佳排版程序、重新載入程式、尋找剩餘材料,並單獨製作該零件。這種一次性返工的隱藏管理與停機成本往往是 原始零件生產成本的 10 到 50 倍。 1.2 根本原因分析:視覺與認知之間的脫節.
如果你的工廠仍然以責怪操作員「不專心」作為解決方案,你永遠無法消除這個問題。反向折彎的本質在於
認知摩擦 在二維圖紙與三維現實之間的巨大差距。 投影幽靈:.
- 工程圖繪製慣例缺乏標準化是造成混淆的主要來源。圖紙是採用第一角投影(歐洲與亞洲常見)還是第三角投影(美國常見)?這決定了視圖的「底部」代表的是零件的正面還是背面。如果標題欄未檢查或不完整,大腦會依習慣自動填補空白。這種潛意識的假設正是導致方向反轉錯誤的主要罪魁禍首。 The lack of standardization in engineering drawing conventions is a key source of confusion. Is the drawing based on first-angle projection (common in Europe and Asia) or third-angle projection (common in the U.S.)? This determines whether the “bottom” of a view represents the front or the back of the physical part. If the title block isn’t checked—or is incomplete—the brain fills in the blanks based on habit. That subconscious assumption is the main culprit behind reversed orientation errors.
- 毛邊面盲點: 在雷射切割或 CNC 沖壓後,鈑金自然會有「亮面」與「毛邊面」。這是操作員最直覺的物理參考。然而,大多數圖紙並未標註「從毛邊面視圖」或「毛邊朝上/朝下」。當操作員手動翻轉零件時,他們實際上是在進行一場沒有物理依據的空間猜測遊戲。.
- 線型模糊: 在展開圖中,許多從設計軟體匯出的 DXF 檔存在一個致命缺陷—所有折彎線都顯示為實線. 。在工業實務中,這條規則是鐵律: 實線 = 向上折彎;虛線 = 向下折彎。. 若設計未區分線型,或印表機無法清楚顯示差異,操作員就必須在腦中模擬折彎過程。當這種判斷每天重複數百次時,認知負荷必然導致錯誤。.
1.3 打破傳統管理的三大迷思
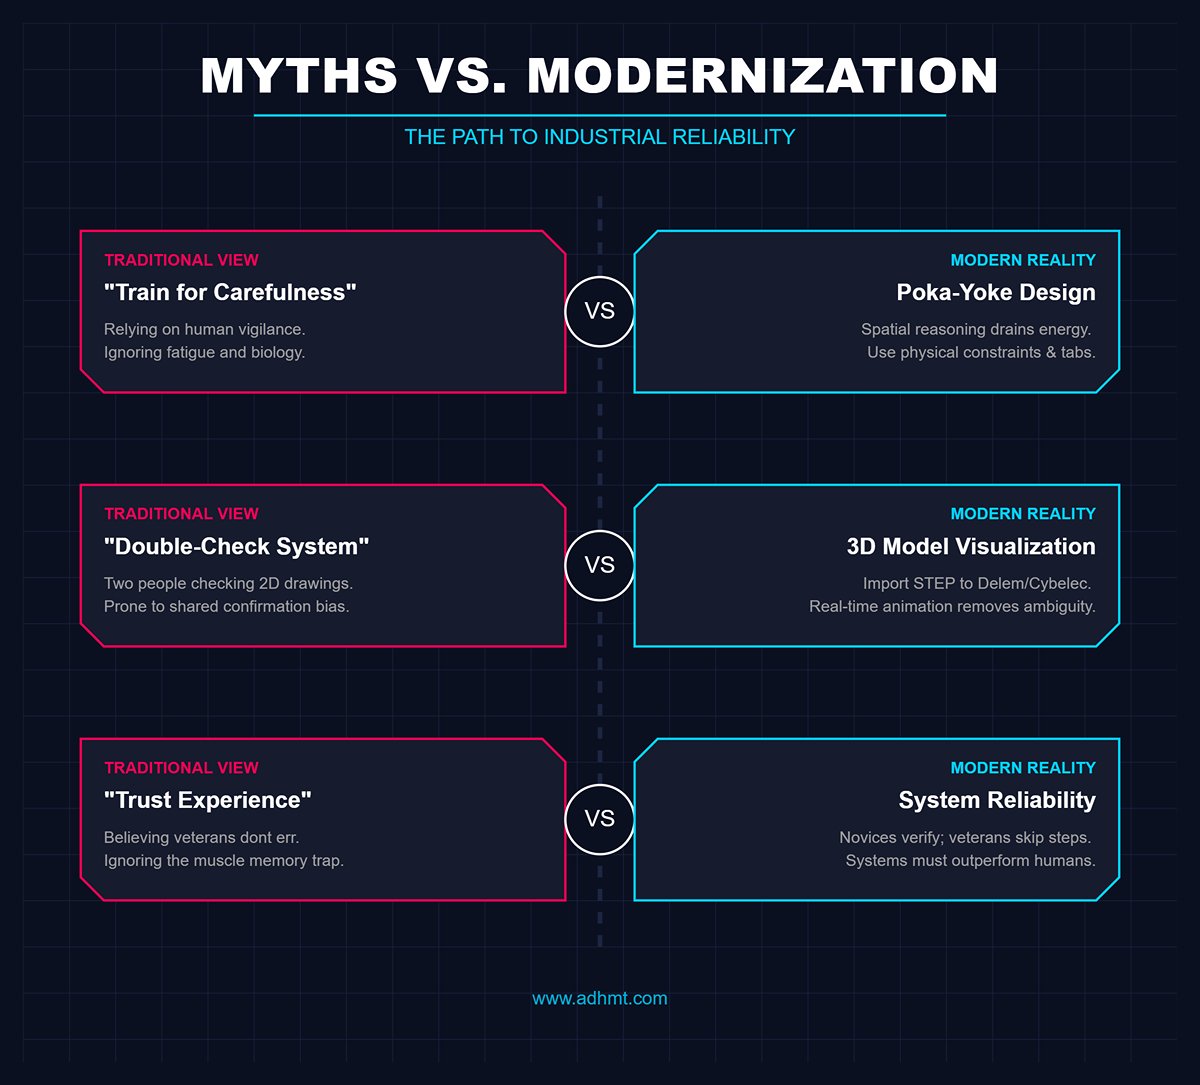
- 迷思一:「只要訓練員工更小心就好。」“
- 現實: 空間推理(心智旋轉)是一種極度耗能的認知過程。心理學研究顯示,隨著工時增加與疲勞累積,空間旋轉能力會急劇下降。依賴「小心」是在與人類生理對抗。解決之道是 防呆——防錯設計。例如,在零件邊緣加入不對稱定位片以防止放反,或在雷射切割時直接在材料上蝕刻折彎線名稱。以物理限制取代心智判斷。.
- 迷思二:「在機台設定前實施雙重檢查制度。」“
- 現實: 面對模糊的 2D 圖紙,兩個人往往會共享相同的 確認偏誤. 。若不改變資訊來源,他們很可能對同一錯誤解讀達成共識。更有效的方法是技術導向——將 3D STEP 模型匯入現代 CNC 系統,如 Delem 或 Cybelec,讓操作員能即時觀看折彎動畫。這將「閱讀理解測驗」轉化為簡單的「照圖操作」任務。.
- 迷思三:「有經驗的操作員不會出錯。」“
- 現實: 事實恰恰相反。統計顯示,老手更容易陷入 肌肉記憶陷阱. 。新手因缺乏信心,會反覆核對圖紙;而有經驗的操作員依賴習慣,當零件看似熟悉時,可能略過確認——即使其折彎方向相反。系統的可靠性必須超越個人經驗,這才是真正工業化的基礎。.
II. 頂層設計:構建「4D 零錯誤防禦系統」“
2.1 系統架構概述
逆向彎曲的終極解決方案在於建立一個分層的「漏斗式」防禦機制。其核心理念是 4D 零錯誤防禦系統 將品質控制點前移——防止錯誤發生,而非事後修正。透過整合物理、視覺、數位與感知四個維度,錯誤幾乎不可能發生。.
| 尺寸 | 策略標題 | 核心關注 | 關鍵實施 | 成果 |
|---|---|---|---|---|
| 維度一 | 物理互鎖 | 嵌入防呆設計 | 在幾何結構中引入刻意的不對稱;在非配合邊緣上添加防反裝特徵,如卡榫或缺口。. | 創造物理干涉,使錯誤放置成為不可能;是最具成本效益的防禦方式。. |
| 維度二 | 視覺強制 | 製程文件化與標示 | 以 3D 模擬截圖取代純文字說明;在零件上以雷射蝕刻彎折線與方向箭頭。. | 透過視覺標記讓零件「自己說話」,從而消除猜測。 |
| 維度三 | 數位孿生攔截 | 即時設備導航 | 使用 3D CNC 系統(例如 Delem DA-60)在辦公端進行 CAM 編程,並在車間依照 3D 動畫指引操作。. | 消除約 90% 由於空間推理能力有限而造成的認知錯誤。. |
| 維度 4 | 光柵與感測器回饋 | 智慧硬體干預 | 部署感測器(例如 Lazer Safe IRIS)來監控工件輪廓,若位置偏離 3D 模型,則觸發「緊急煞車」。 | 作為防止錯誤變成昂貴報廢品的最後一道防線。. |
- 維度 1:物理互鎖——嵌入防呆設計 這是最具成本效益但又決定性的一道防線。在零件幾何設計階段,引入刻意的不對稱性。如果零件在幾何上對稱但其折彎方向不對稱,那就是設計缺陷。可在非配合邊緣添加小的防反裝特徵——例如凸片或缺口。邏輯很簡單:若零件放錯方向,物理干涉會使其 無法裝入 背規,或產生明顯的視覺錯位。.
- 維度 2:視覺強制——製程端的「所見即所彎」 消除僅有文字的作業指示。在此層級,製程文件必須包含 3D 折彎模擬截圖 並附上明確的方向標記,例如「毛邊朝上」或「毛邊朝下」。更進一步,可在雷射切割或沖壓時利用雕刻功能,將折彎線名稱與方向箭頭直接刻在非可見表面上。讓零件「自己說話」,消除任何猜測空間。.
- 維度三:數位孿生攔截——即時設備導引 這標誌著現代鈑金加工的轉折點。透過利用具備 3D 視覺化功能的 CNC 系統,如 Delem DA-60 系列或 Cybelec ModEva,可在辦公室(CAM)階段完成包含工具、工件與背規的完整 3D 編程。程式傳輸後,操作員不再處理枯燥的 X/Y 座標數據,而是依循 3D 動畫指引 其動作與螢幕顯示完全一致。這項「數位孿生」技術可消除近 90% 由於空間推理能力有限而造成的認知錯誤。.
- 維度 4:光柵與感測器回饋——最後一道防線 對於高價值或結構關鍵的零件,智慧硬體介入變得至關重要。像 Lazer Safe IRIS 這類配備整合攝影機或即時角度測量裝置的系統,會持續監控工件的輪廓。如果操作員將板材放置在偏離程式化 3D 模型的位置,感測器會立即偵測到異常,機器則會 拒絕執行折彎指令. 。這種「硬性制動」確保即使所有先前的防禦層都失效,錯誤也能在造成昂貴廢料之前被阻止。.
2.2 核心邏輯:從人為防禦到技術防禦的戰略轉變
傳統管理最大的缺陷在於試圖以人為責任來對抗機率。疲勞、情緒與認知偏差是人類生理的固有限制。這個 四維系統 接受人類的不可靠性,並將完全信任交給物理約束與數位邏輯。這代表著一種從 人為防禦 到 技術防禦.
- 的戰略轉型。 重新定義「正向去技能化」:.
- 在這裡,去技能化並非貶義,而是工業演化的必然階段。判斷折彎方向所需的複雜空間判斷,應從操作員的大腦轉移到 CAD 工程師與 CAM 軟體演算法。現場操作員成為執行者而非決策者——依照螢幕指示操作,就像在玩遊戲一樣。這種方式不僅將錯誤率降至近乎零,還能將新員工的培訓週期從數月縮短至僅需數天。 解決「一次就做對」的成本悖論:. 許多管理者質疑是否為每個零件刻字或進行 3D 離線編程太耗時。這種思維是短視的。 瞬間經濟學:. 如果程式設計師在辦公室多花兩分鐘設計防錯功能,車間便可節省二十分鐘的驗證停機時間,並避免數千美元的潛在廢料損失。. 虛擬世界中的錯誤(軟體模擬碰撞)不會產生成本,而物理世界中的錯誤則代價高昂。.
技術防禦的高投資報酬率在於將昂貴的物理試錯轉化為低成本的數位運算。“
一旦此系統建立,你的車間將不再依賴資深操作員的情緒或狀態——它將如同精密、自我修正的現代機器般運作。這正是「工藝式加工」與「工業製造」之間的根本差異。
III. 第一與第二維度:硬核防錯技術(設計與硬體層) 重新設計物理環境. 維度一與維度二構成此防錯系統的基礎。.
它們的共同邏輯很簡單: 與其依賴操作員的主觀判斷,不如利用幾何特徵與硬體機制,使「正確操作」成為唯一在物理上可行的選項。.
3.1 源頭設計:在圖紙階段消除錯誤
核心原則:如果零件在幾何上是對稱的,但其折彎邏輯卻是不對稱的,那就是設計失敗。.
設計工程師必須認識到,他們不僅在設計產品功能,也在設計製造可行性(DFM)。在圖紙階段引入「幾何鎖定」機制,是成本最低、回報最高的防錯措施。.
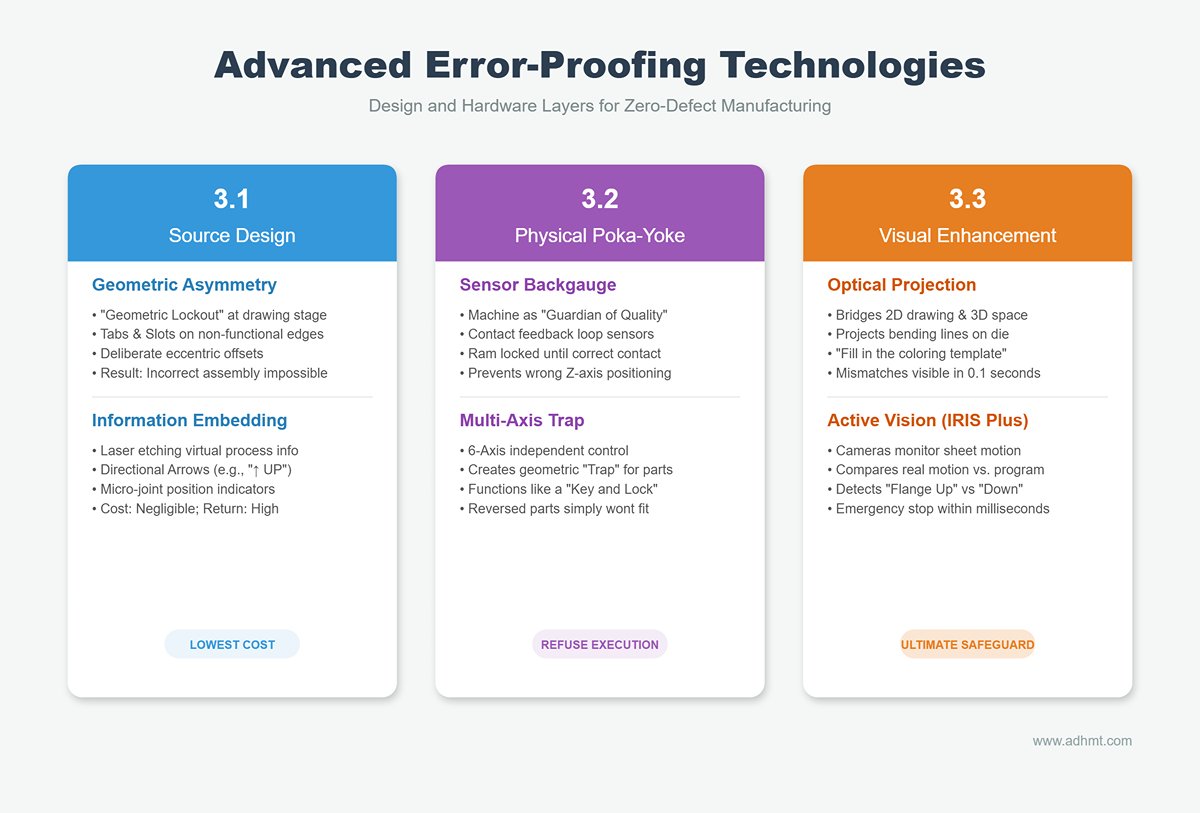
- 幾何不對稱鎖定:
- 防呆凸片與插槽: 對於細長或矩形零件,容易被錯誤方向放置,可在非功能邊緣添加一個小凸片(例如 3mm x 2mm)或不對稱缺口。在編程時,使用此凸片作為背靠尺的參考點。如果操作員嘗試反向放入零件,凸片將無法接觸靠尺或與模具發生物理碰撞——使錯誤定位在物理上不可能發生。.
- 刻意偏心設計: 當零件包含一排孔時,可故意將中心線偏移(例如 2mm)。如果操作員錯誤折彎零件,孔位在組裝時將永遠無法對齊。此設計將錯誤回饋從「客戶抱怨」階段提前到「下一工序」階段——雖然嚴苛,但極為有效。.
- 物理資訊嵌入:
- 雷射蝕刻導引: 利用雷射切割機的蝕刻功能,將虛擬製程資訊直接嵌入板金中。.
- 方向箭頭: 在板材表面蝕刻如「↑ 向上」或折彎線名稱等標記。.
- 微連接指示: 利用微連接的位置(例如所有零件在左下角保留殘餘連接)來指示方向。.
- 成本分析: 這僅為雷射切割循環增加幾秒鐘——成本幾乎可忽略不計——卻賦予每個零件「自我表達」的能力,徹底消除操作員猜測方向的時代。.
- 雷射蝕刻導引: 利用雷射切割機的蝕刻功能,將虛擬製程資訊直接嵌入板金中。.
3.2 實體防錯裝置
核心原則:當設計無法更改時,機器必須具備「拒絕執行」的智慧。“
現代 CNC 折彎機不應僅是執行工具,更應成為品質的守護者。透過硬體升級,防錯邏輯可直接嵌入機器的控制系統中。.
- 感測器整合式後擋規:
- 接觸回饋迴路: 高階折彎機(例如 Trumpf、Amada)配備超高靈敏度接觸感測器的後擋規。只有當工件同時且正確接觸所有預設的定位點時,系統才會亮起綠燈並允許滑塊下降。若操作員放置錯誤——僅觸及一個點或錯誤的 Z 軸位置——機器將保持鎖定狀態。.
- 多軸陷阱定位(六軸陷阱): 利用 X1/X2、R1/R2、Z1/Z2 六軸的獨立控制,系統可建立針對不規則形狀零件的「陷阱式」後擋規指位。這些指位不再排列成一直線,而是形成特定的幾何陣列,僅允許正確方向的零件放入。其運作原理如同鑰匙與鎖——若零件反向,便無法「嵌入」定位槽中。.
3.3 視覺增強系統
核心概念:利用擴增實境(AR)技術,彌合二維圖紙與三維空間之間的認知落差。.
由於人腦在空間旋轉上的能力有限,科技應直接提供答案——將正確的指引「畫」在操作員眼前。.
- 光學投影輔助:
- 這是工業版的「所見即所得」。高精度投影機可將折彎線、模具位置、零件輪廓,甚至放置方向 投射到下模表面上. 。操作員無需抬頭看螢幕,只需將鈑金的陰影與光線投影對齊——就像填色模板一樣。若零件反向,實際輪廓與投影輪廓的不匹配會立即顯現,觸發操作員在 0.1 秒內的本能修正。.
- 主動視覺監控:
- 先進的光幕系統(如 Lazer Safe IRIS Plus)不僅是安全裝置,亦是製程監控器。系統的攝影機在折彎過程中即時捕捉鈑金的運動。若程式設定為「上翻邊」折彎,而攝影機偵測到「下翻邊」動作,系統將在毫秒內觸發緊急停止與錯誤警報。這是最終的防線——確保即使所有前置防護失效,也不會因錯誤操作而產生不良品。.
透過這三層強韌的技術干預,我們將防錯從基於「責任」的軟性管理概念,轉化為受「物理法則」與「數位邏輯」支配的硬性約束。這構成實現零缺陷的物質基礎。.
IV. 第三維度:製程標準化與流程控制(執行層)
若設計層的防錯是「基因改造」,硬體層的控制是「物理約束」,那麼製程標準化便是車間的「肌肉記憶」。在執行層,我們必須認識到,混亂會滋生錯誤。.
當操作員必須在一堆混亂的零件中搜尋,或努力解讀模糊的書面指令時,他們的認知頻寬就被無關的任務佔據——這正是錯誤滋生的溫床。本章建立一套外科手術級的標準工作流程,將「隨意操作」轉化為「精準執行」。“
4.1 黃金法則:毛邊法則

在混亂的車間中,反向折彎的根本原因往往在於缺乏統一的參考標準。圖紙是第一角投影還是第三角投影?「正面」指的是塗漆面還是未塗漆面?為了消除這種模糊性,我們必須建立一條全廠憲法級的規則—— 毛邊法則.
- 建立物理錨點: 每一張由雷射或 CNC 沖床切割的板材都自然具有一個物理特徵——毛邊面。它是零件上唯一固有、不可改變、且視覺上獨立的物理參考。.
- 觸覺優於視覺: 人類的視覺容易受到光線或疲勞的欺騙,但觸覺始終精準且一致。法則如下: “「毛邊面 = 內半徑」” (或根據工藝定義為外側)。.
- 全流程整合:
- 設計階段: 所有工程圖紙必須在標題欄中明確標示參考狀態,例如「從毛邊面觀察」。“
- 操作階段: 操作員拿起板材後的第一個動作不是眯眼看圖,而是 觸覺 觸摸邊緣。當指尖感受到粗糙的毛邊質地時,大腦會立即觸發肌肉記憶,正確地定位零件(例如毛邊面朝下),而無需進行複雜的空間想像。.
這條法則的精妙之處在於將高階的空間認知簡化為二元的觸覺確認——粗或滑。當「感覺板材」變得像呼吸一樣本能時,方向錯誤便在源頭被消除。.
4.2 軍事化的準備與上料管理
不要期待操作員在機器前同時扮演「搬運工」和「檢查員」。如果他們必須在混亂的托盤中翻找或辨識零件方向,每一次搜尋都成為分心的瞬間——反向折彎的潛在誘因。.
- 配套組裝與統一方向:
- 實施「預先分揀」機制。在進入折彎工位之前,所有零件必須由物流人員進行預組套。.
- 嚴格執行 “「同方向堆疊」” 規則。棧板上的每張板材都必須保持相同的物理方向(例如,所有光滑面朝上,所有切割邊朝外)。這樣可確保操作員在拿取第一張或第一百張板材時,手腕動作完全一致——無需任何方向思考或調整。.
- 5S 佈局與實體區隔:
- 模具影像板: 模具推車應根據各機台的配置,採用「影像管理」方式進行整理。每個模具有指定且標示輪廓的位置,以防止選錯模具導致參數不匹配,進而使操作員誤判零件方向。.
- 左右區隔以防錯: 使用膠帶在工作站上標示清晰區域。定義 “「左進右出」”——左側始終放置「待加工零件」,右側放置「已完成零件」。這種實體分隔可大幅降低誤將已折彎的半成品當作新料重新上機的風險,避免造成嚴重的反向重複折彎。.
4.3 零缺陷作業標準書(SOP)開發技術
傳統以文字為主的 Word 版作業指導書(SOP)通常會被束之高閣。有效的防錯 SOP 應該像樂高說明書一樣——具視覺性、直覺性且以動作為導向。.
- 三秒原則: 操作員閱讀 SOP 的時間極少。如果他們在三秒內無法掌握關鍵訊息,就會停止閱讀並依直覺操作。因此,SOP 必須盡量減少文字、最大化視覺呈現。.
- 嵌入核心防錯要素:
- 3D 放置模擬: 每份 SOP 必須包含一張 3D 圖像,顯示零件放置於下模上的位置,並以紅色標示當前折彎線。.
- 符號化指示: 以清晰圖示取代文字——例如,放大毛邊符號搭配向下箭頭表示「毛邊朝下」,或使用背靠定位圖示表示「對齊背靠定位器」。“
- 非對稱特徵特寫: 當零件的正確方向取決於一個小凹槽或凸耳時,SOP 必須包含一張 放大的特寫 圖片,並以紅色圓圈標示該特徵,配上明確的警示符號。.
- 數位延伸: 在紙本 SOP 上印製 QR 碼。對於高度複雜或形狀不規則的零件,操作員可掃描該碼,在平板上查看可旋轉的 3D 模型,以獲得更佳的視覺化效果。.
透過以「毛邊法則」標準化感知、以「軍事化上料」規範動作、並以「樂高式 SOP」鎖定視覺焦點,我們在每位操作員周圍建立起一個緊密整合的認知迴路——讓錯誤幾乎無法發生。.
V. 第四維度:認知升級與管理迴路(人員與文化層)
若前三個維度築起防錯的鐵壁,那麼第四維度則賦予其靈魂。即使是最先進的防呆治具與 3D 視覺化系統,也會在操作員失去專注或管理層默許隱瞞時失效。.
我們必須讓操作員從機器的延伸,提升為真正的「工業運動員」,並建立一套文化免疫系統,使錯誤無處可藏。.
5.1 目標化技能訓練:從學徒制到專業化
傳統的「師徒制」不僅傳遞經驗,也常延續壞習慣。在零缺陷系統中,折彎不再是依靠直覺的手藝,而是一項建立在科學認知上的精密過程。我們必須據此重構員工的能力。.
1. 空間旋轉訓練: 折彎操作員的核心認知技能不是體力,而是 心智旋轉——能夠在腦中想像 2D 圖紙如何轉化為 3D 物體。就像飛行員的空間感一樣,這種能力可以透過系統化訓練培養。.
- 認知熱身: 以「認知啟動」取代無效的晨會。在每班前五分鐘,使用簡單的空間邏輯測試軟體(類似 IQ 測驗中的視覺旋轉拼圖)來刺激大腦頂葉區域。.
- 盲感訓練: 基於「毛邊法則」,進行類似「蒙眼辨識」的實作練習。操作員閉上眼睛,僅憑觸覺辨認毛邊面與防錯凹槽,然後正確定位板材。此訓練在觸覺訊號與肌肉記憶之間建立直接的神經通路,繞過可能誤導的視覺感知,使正確操作成為本能。.
2. 技能矩陣認證: 並非每個人都適合處理所有類型的零件。實施嚴格的分級授權制度是降低風險的關鍵:
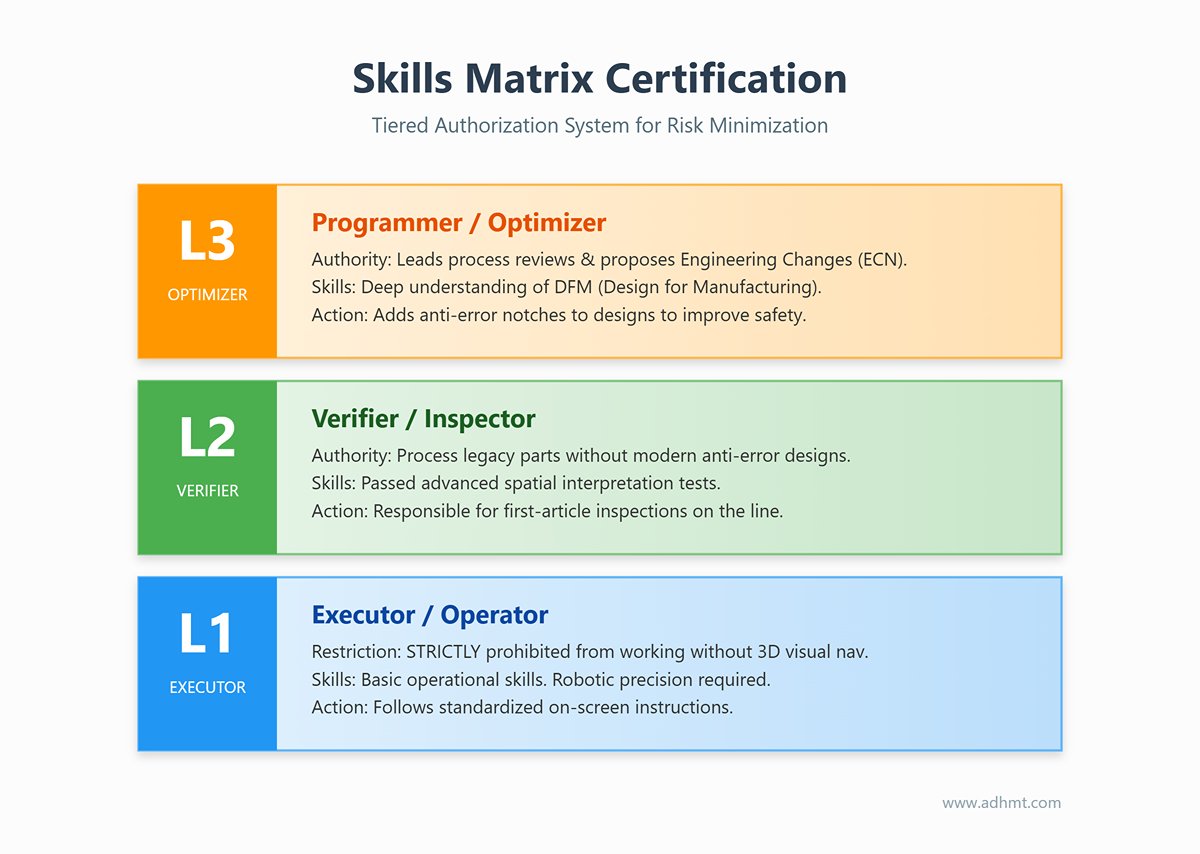
- 等級 1(執行者): 僅具備基本操作技能。. 嚴禁 在沒有 3D 視覺導航的情況下工作,或處理缺乏物理防錯設計的零件。他們的任務完全標準化——依照螢幕指示,以機械般的精確度執行。.
- 等級 2(檢驗者): 通過高級空間解讀測試。獲授權處理未升級防錯設計的舊版零件,並負責產線首件檢驗。.
- 等級 3(程式設計/優化者): 理解 DFM(可製造性設計)原則,參與新產品製程審查,並可提出工程變更通知(ECN),在設計中增加防錯槽。.
5.2 管理創新:以系統對抗人性的弱點
管理專家 W. Edwards Deming 曾說:「94% 的問題來自系統,只有 6% 來自人。」如果文化對每個錯誤都以罰款懲處,結果將是充滿恐懼、不誠實與隱患的車間。我們必須培養一種透明文化,專注於根本原因,而非責備。.
1. 遊戲化「零報廢」管理: 重複性工作會扼殺專注力。將品質控制變成遊戲,可以利用多巴胺來維持注意力:
- 連勝獎勵: 在顯眼位置安裝電子看板,顯示各團隊連續無反折錯誤的天數。設定里程碑(例如 30、60、100 天)。達成後立即獎勵團隊——以點心、小額獎金或抽獎獎品。這種共同榮譽感促進相互監督與同儕責任。.
- 漏洞獎金: 一種顛覆性做法,鼓勵操作員「尋找缺陷」。若操作員發現圖紙缺少防錯槽,或在作業指導書(SOP)中的方向標記存在歧義,經核實後,將立即獲得 50–100 元人民幣的獎金. 。這不僅不會冒犯設計團隊,反而使一線操作員成為警覺的製程稽核者——在生產開始前就消除風險。.
2. 錯誤回報與「五分鐘黃金法則」: 反折的真正危險不在於材料成本,而在於隱藏的修正——當操作員悄悄嘗試修復或掩蓋錯誤,讓不良品流入後續工序並成倍增加。我們真正需要購買的是 誠實的資訊流.
- 非懲罰性回報: 建立一條嚴格的規則——若發生反折,只要操作員在 五分鐘內, 停機並如實報告, 就不會受到任何財務懲罰。.
- 價值邏輯: 這種寬容不是縱容,而是損害控制。及時回報使管理者能立即安排雷射切割替換零件(解決「孤兒件」問題),並防止交期延誤。我們以少量材料成本換取寶貴的生產時間。.
3. 反向改善循環(Kaizen 循環): 每一次報告的錯誤都應觸發系統升級——而不僅僅是修復或責備。.
- 設計層級的「死刑」: 任何因方向混淆而報廢的零件,其圖紙版本必須「退役」。設計部門必須在 24 小時內回應,發出新的工程變更單(ECO),並加入物理防錯特徵或蝕刻標記。.
- 不重複原則: “「不重複錯誤」並不意味人永遠不會犯錯兩次——而是 同一張圖紙絕不能讓同一個人再犯同樣的錯誤. 。只有當防錯措施同時嵌入圖紙與硬體中,管理循環才算真正完整。.
VI. 實施:90 天轉型路線圖
消除反折不是短跑,而是一場從物理環境到認知習慣的系統性轉型。許多車間改善計畫失敗,是因為試圖一夜之間修好所有問題。為確保持續性的改變,我們設計了一個分階段、可衡量的方案。 90天行動地圖 確保平穩過渡而不干擾生產。.
6.1 第一階段:止血與診斷(第1–2週)
戰略目標: 讓隱藏成本可視化,停止臨時修補,並建立基本的物理基準。.
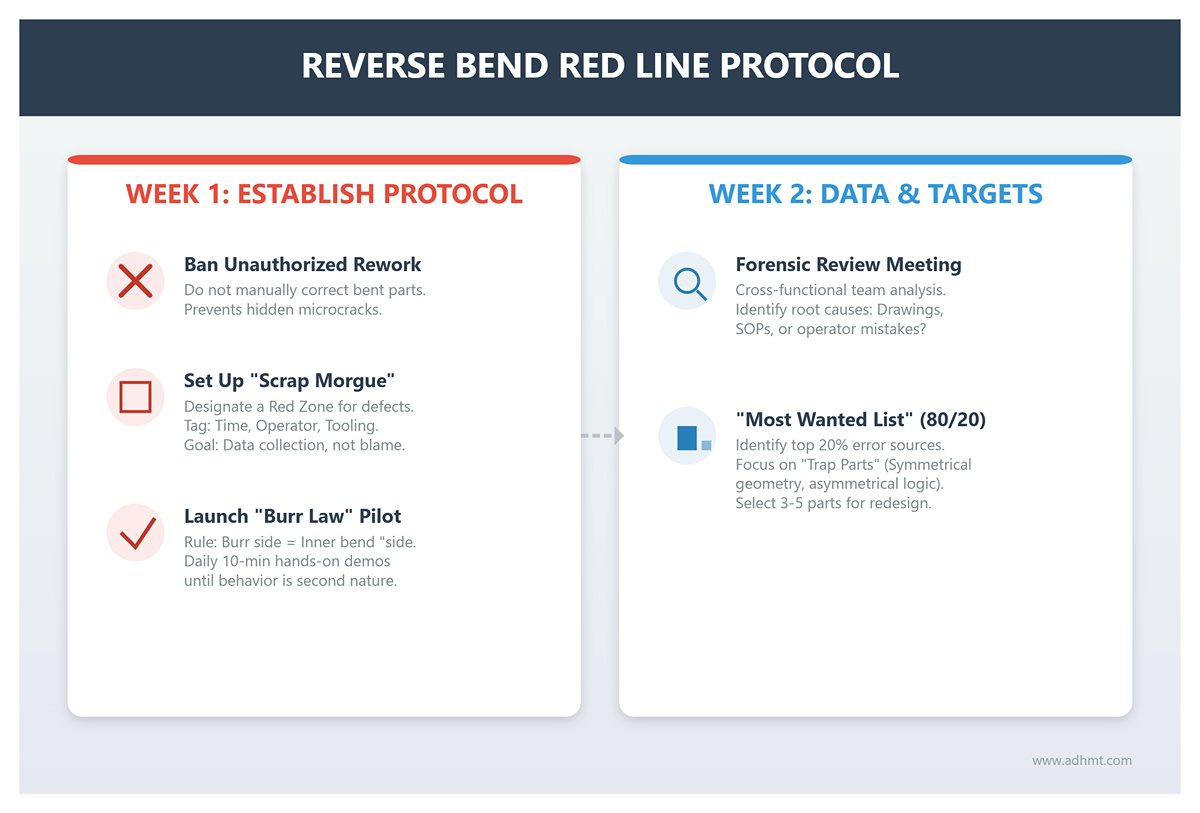
- 第1週:建立「反向彎曲紅線協議」“
- 禁止未授權返工: 發布全公司通知:任何零件若被錯誤方向彎曲,不得在現場以手動方式反向彎回。雖然這樣看似節省時間,但實際上會隱藏微裂紋,破壞產品完整性。.
- 設立「報廢停屍間」: 在車間劃定明確標示的紅色區域。所有錯誤彎曲的零件必須放置於此,並附上標籤,標明時間、操作員、工具及圖紙編號。這不是為了追責——而是為了 資料收集. 。唯有直面不斷堆積的報廢品,團隊才能真正理解問題的嚴重程度。.
- 啟動「毛邊法則」試點: 選擇一條生產線或一個團隊作為試點,嚴格執行一條規則——毛邊面 = 內彎面(或指定方向). 。班組長必須在每天早會中進行至少10分鐘的實際操作示範,直到該行為成為自然習慣。.
- 第2週:資料收集與目標識別
- 鑑識審查會議: 利用第1週收集的報廢資料,召開一次簡短的跨部門會議(設計、製程、生產)。找出真正的根本原因:是圖紙視角不清、SOP描述模糊,還是單純的操作員失誤?
- 發布「重點關注名單」: 應用帕累托原則(80/20法則),找出造成80%反向彎曲錯誤的20%零件。這些通常是具有近乎對稱幾何形狀但彎曲邏輯不對稱的「陷阱零件」。這3至5個零件將成為下一階段技術重新設計的關鍵目標。.
6.2 第二階段:系統化實施(第1個月)
戰略目標: 具體落實「4D防錯系統」,並從依賴人為注意力轉向依賴工程化防護措施。.
- 第3–4週:工程與製程「基因編輯」“
- 目標防錯改進: 對先前識別出的「最受關注」零件執行工程變更命令(ECO)。在CAD模型中引入不對稱的 防反裝卡扣 或 偏心孔 或新增 方向箭頭蝕刻 於雷射切割程式中。目標:使零件在物理上無法被錯誤安裝。.
- 視覺化SOP革命: 消除僅有文字的作業指導書。對試點產線,製作「樂高式手冊」,以框架包圍的3D成形圖像、紅色圈標示重點,並使用清晰圖示指示毛邊方向。.
- 第5–8週:現場硬體與數位整合
- 實體工作站區隔(5S): 在折彎機周圍實施嚴格分區:左側為「待加工」零件,右側為「已完成」零件,以黃色膠帶分隔,防止半成品重新進入製程。對工具實施「影子管理」,確保正確模具選擇,消除導致方向性錯誤的混淆。.
- 導入「輕量版數位孿生」: 若尚未支援完整3D編程,可採用低成本替代方案:為複雜零件生成可旋轉的3D PDF或可於手機檢視的模型,並將QR碼附於機台或SOP上。要求操作員在進行任何不對稱折彎作業前,必須掃描並查看3D模型。.
6.3 第三階段:文化強化與優化(第2–3個月)

戰略目標: 將臨時措施轉化為持久的組織能力,建立自我修正與激勵的系統。.
- 第2個月:技能分級與規模化複製
- 基於認證的作業: 根據前兩個月的表現重新評估操作員技能。建立「技能矩陣」;通過空間旋轉與防錯測試者可獲得「二級認證」,享有排班與薪資優先權。未認證的員工僅負責簡單、對稱的零件。.
- 試點擴展: 評估試點產線成果(錯誤率降低、廢料成本節省)。將已驗證的「毛邊法則 + 雷射箭頭 + 視覺化作業標準」組合複製到車間內剩餘的80%機台。.
- 第3個月:閉環改進與激勵對齊
- 建立「漏洞獎金」計畫: 制度化「發現缺陷」的做法。任何操作員若在圖紙中發現缺少防錯設計,或在作業標準中發現模糊之處,經確認後可立即獲得現金獎勵(例如¥50–100)。這使前線操作員從「錯誤製造者」轉變為「流程稽核員」。“
- 建立改善日誌: 每一次反折事件都必須導致具體的矯正措施——設計更新、模具調整或流程改進——而非僅止於追責。.
- 投資報酬率可視化報告: 在第90天時,提交一份以財務角度撰寫的管理報告:不僅展示錯誤率下降的曲線,更要明確計算因減少廢料與返工所帶來的實際金錢收益。證明每一美元投入防錯措施都能直接轉化為利潤。.
VII. 結論
如何停止 折床機 「反向折彎零件」的操作員問題並非為了責怪員工;而是為了修復一個損壞的系統。單一次的反向折彎會破壞材料完整性、擾亂生產流程,並造成遠超廢金屬成本的利潤損失。本指南不依賴「專注力」,而是引入了一套 4D 零錯誤系統——結合物理防錯(Poka-yoke)、標準化「毛邊規則」以及數位孿生技術——將您的車間從一場機率遊戲轉變為精確的堡壘。
透過以非對稱設計取代人為警覺、實施嚴格流程標準並運用智慧硬體,你可確保正確性成為唯一可能的結果。選擇很簡單:繼續為看不見的廢料付出代價,或投資一個能永久封鎖錯誤的系統。.
如果你準備停止損失,並以支援數位雙生可視化與感測防錯的設備開啟精密製造,, ADH 機床——擁有超過20年高精度折彎專業——提供解決方案。若想了解我們的先進機械如何協助你打造真正防錯的折彎環境,歡迎聯繫我們。 聯絡我們.