
為什麼「十大」排行榜讓你失望(以及如何選對機器而不是被榜單誤導)
你很可能在過去一週翻遍了比較表,裡面充滿了機器理論最大值的數據——卻幾乎沒有告訴你它實際上能否創造收益。「十大」排行榜之所以不足,原因在於它們用人們選購消費電子產品的方式來評判工業製造設備,按功能與價格的比例來排名,而不是依照每班次的可靠性來衡量。.
工坊不需要由科技部落客挑出的通用「贏家」,它需要的是符合現實限制的機器:預算與交付時間、每日產能、以及所需的加工品質。與其追逐排名,不如建立一個需求矩陣,將你的生產需求——特別是材料與產量——映射到真正重要的性能。.
例如,如果你的首要任務是高精度金屬切割與長期生產穩定性,可以考慮像 單工作台光纖雷射切割機, 這樣專為專業環境下精簡產能而打造的工業級選擇。.
規格表陷阱:當你趕工時,瓦數是最不實用的指標
優先選擇工坊設備時的常見錯誤
- 將峰值瓦數置於工藝穩定性之上,是工坊業主最昂貴的錯誤之一。.
- 如果機器存在龍門架失準或需要大量後加工,高瓦數也毫無意義。.
- 瓦數主要影響最大切割厚度,與盈利能力關係不大。.
- 要注意隱藏的「停機驅動因素」,而不僅僅是管功率規格。.
- 主要的停機驅動因素包括噴嘴與鏡片的潔淨度、伺服維護間隔,以及穩定的冷卻氣流。.
- 如果你在乎收益,最重要的指標是加速度與切縫寬度的一致性。.
- 調校完善的 60W 機器可勝過校準不良的 100W 機型。.
- 不穩定的機器既浪費材料又浪費時間,讓額外瓦數成為負資產。.
如果持續運行時間和精度對你的作業至關重要,審視像 帶防護罩的雙用光纖雷射切割機 這類的專業系統有助於在更長的生產班次中保持均勻的切割效果。.
「首次切割時間」的真相:將業餘玩具和真正的收益機器區分開來
優化版本
“「首次切割時間」(TTFC)是指從拆箱機器到生產出第一個可用零件的時間。業餘級機器常會在行銷中大力強調此指標,搭配專有、簡化的軟體,並承諾「一小時內即可切割」。這種入門便利性是真實的——但它也可能限制你的上限。這類即插即用的生態系通常不具備專業 CAD 到 CAM 工作流程所需的整合或自動化能力,這意味著每次作業都需要更多人工設定與調整。.
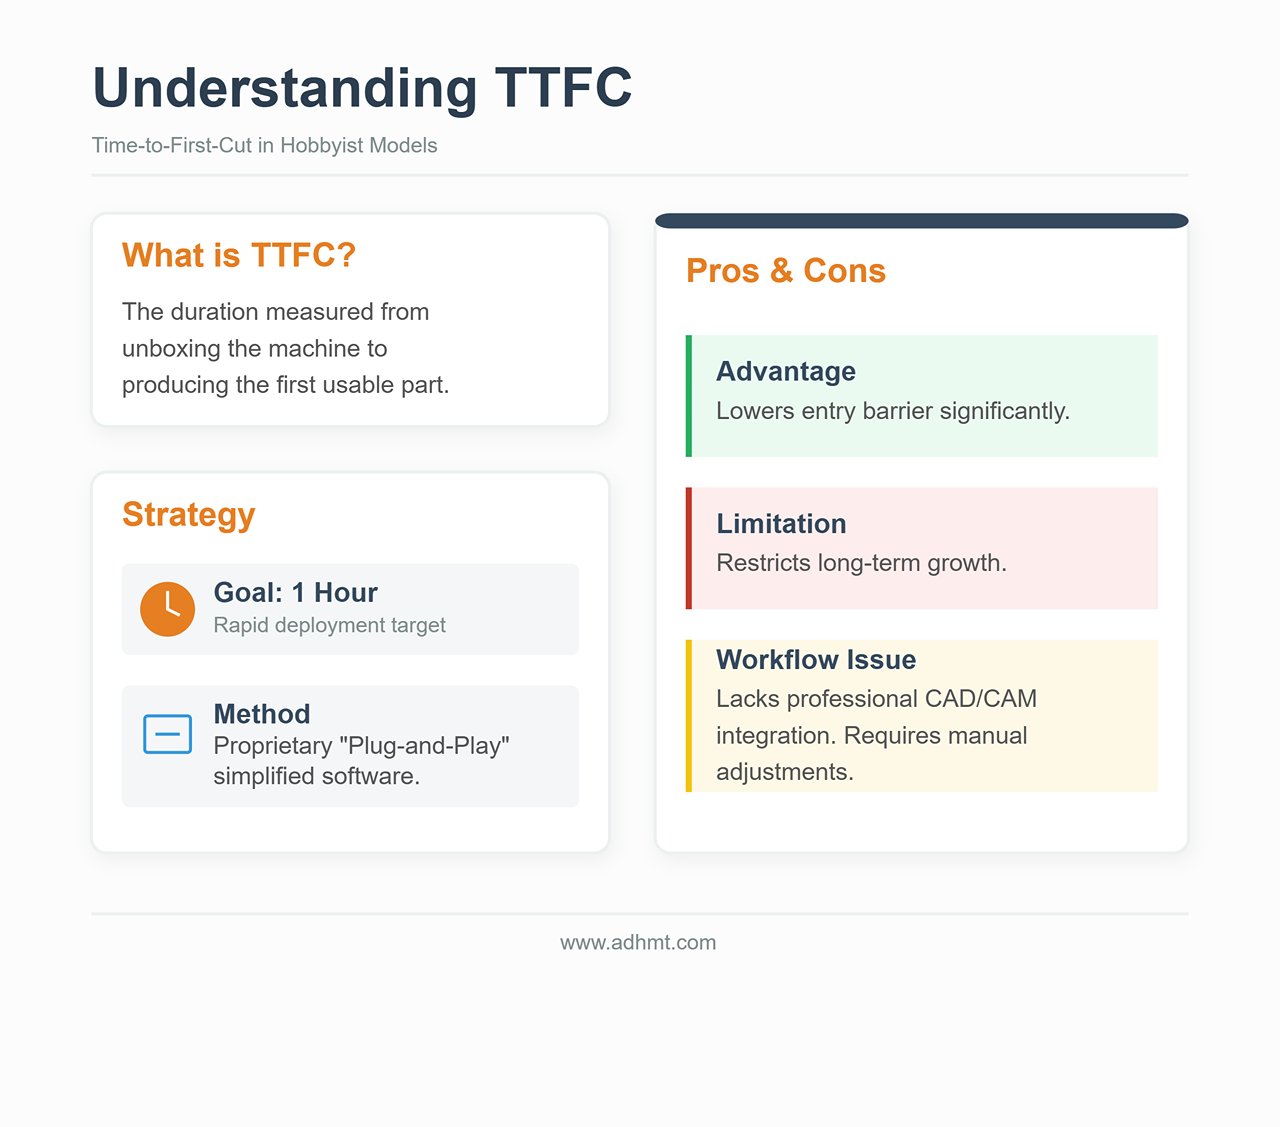
真正能創造收益的機器並不由 TTFC 定義——而是由它如何順利融入真正的生產環境來定義。工業級系統可能需要更多前期工作(排氣合規、冷水機安裝、安全聯鎖),但一旦調整到位,「第二次切割時間」幾乎為零。這種效率依賴於軟體相容性,能支援批次作業、精準重複性、以及幾乎不需在批次間重新校準。.
即使 TTFC 表現出色,如果缺乏剛性或依賴脆弱的軟體架構,這台機器仍可能是錯誤的生產工具。真正的投資回報來自產能、穩定性以及嚴格的公差控制——這些優勢在拆箱的新鮮感消退後依然重要。.
如果你正在優化專業工作流程,檢視技術規格或下載可用的 宣傳冊 是一種實用的方式來了解高產量輸出的配置以及整合需求。.
第一階段:硬性篩選(一開始就淘汰 90% 的機器)
大多數買家會先比較功率和價格。但這也是最容易讓你買到昂貴廢鐵的方式。選擇雷射切割機時最重要的因素通常與標題規格關係不大——而是與你的工作空間在現實中的限制息息相關。.
在你看任何品牌之前,先套用一套「硬性篩選」。這些是二元限制:如果機器在其中任何一項不合格,它就不是候選設備——它是風險。用這些篩選條件,你將淘汰大約 90% 的市場,只留下那些在你的環境中能真正安全、有效運作的機器。.
通風否決條款:沒有室外排氣路徑,就沒有 CO2(那剩下的就是這些)
第一個限制條件是空氣本身。雷射切割是一種熱加工過程,會使材料汽化。當你切割木材、壓克力或皮革時,不只是產生粉塵——還會釋放揮發性有機化合物(VOCs)、一氧化碳,以及各種致癌物質。如果你切割 PVC(千萬不要),則會產生鹽酸氣體,短短幾週就可能嚴重損害你的肺部,並腐蝕機器的電子零件。.
不可妥協的規則: 如果你不能將 4 英吋或 6 英吋的管道由機器接到室外,你就不能購買 CO2 雷射機來做生產工作。.
許多製造商出售「煙霧抽取器」或循環過濾裝置,作為沒有窗戶房間的替代方案。對於偶爾雕刻杯墊的業餘愛好者,它們可以接受。但對生產工坊而言,它們是昂貴的陷阱。.
- 飽和問題: 切割壓克力和木材會快速堵塞 HEPA 和活性碳濾芯。在生產環境中,你可能每週就要更換昂貴的濾芯,以維持安全的空氣品質。這可能每年增加數千美元的運營成本。.
- 空氣流動物理: 循環過濾裝置很少能提供足夠的每分鐘立方英尺(CFM)氣流來保持光學部件清潔。沒有强力的室外負壓排風,煙霧會停留在機櫃內並附著在反射鏡和透鏡上。這會降低光束品質,減弱切割效能,並可能導致昂貴的光學部件裂化。.
如果你沒有室外排風路徑,唯一的實際選擇是低功率的二極體雷射,或專門用於金屬打標的光纖雷射——例如 單工作台光纖雷射切割機——它們可幫助你維持更安全的空氣條件以及更可靠的氣流。.
電力的意外:為什麼 110V 插座會壓垮你的生產速度
第二個限制條件是電力容量。在北美,標準的 110V/15A 住宅插座理論最大功率為 1,800 瓦。但電氣規範和安全標準將持續負載限制在 80%——約 1,440 瓦。.
新買家常看到雷射的標稱——例如「100W」雷射管——就以為它輕鬆符合這個限制。這是將輸出功率與耗電量混淆了。雷射切割機是一個系統,而不是單一部件。.
- 總負載: 你不僅要為雷射源供電,還要運行步進馬達、控制器、水冷器(玻璃管必須使用)、氣助泵以及排風扇。.
- 電壓下陷: 當冷水機的壓縮機在雷射高功率運作時啟動,那股突發電流可能會在共享的110V電路上短暫拉低電壓。.
如果你的工作室只有標準住宅用110V插座,且無法新增專用電路,你的選擇將迅速縮小。將高功率設備運行在共享電路上容易造成「電壓下降」,導致雷射輸出波動——切割不完全、雕刻深度在不同作品間不一致。.
硬性規則: 如果你無法安裝專用20A電路或220V線路,就應該從清單中剔除高功率工業級CO2平台以及大型光纖雷射機。這樣一來,你基本上只能選擇桌上型設備或入門款落地機,這些設備的冷水機與排風系統都整合在內或設計成低功率需求。.

工作台尺寸陷阱:為什麼「更大」往往意味著「更慢」和「精度更低」“
市場營銷會讓你以為 48″ x 36″ 的床台自動比 24″ x 12″ 的床台更好,因為它提供了「更多潛力」。在真正的工場裡,潛力並不能支付賬單——產能才可以。
大型工作台需要大型龍門架(承載雷射頭的橋樑)。大型龍門架很重。.
- 慣性 vs. 細節: 重型龍門架需要更大的力量來加速與減速。當你雕刻細字或複雜圖案時,雷射頭每分鐘可能改變方向數千次。較大且較重的機器在快速切換方向時容易產生振動——常被稱為「共振」或「晃動」——最終在成品線條上表現為波紋或不平順。.
- 速度懲罰: 為了維持精度,重型龍門架的機器通常必須以較慢速度運行。相較之下,輕型龍門架的小型設備往往能以更快的速度完成一批30%的雕刻,因為它在移動間能更快加速與減速。.
硬性規則: 不要為了「有朝一日」的工作而購買床台尺寸。如果 95% 的工作都適合 12″ x 20″ 的板材,那麼 4′ x 8′ 的機器很可能會損害你的業務:它佔用更多地面空間,消耗更多電力,而且通常以較慢的速度產生質量較低的雕刻效果。只有當切割整張板材是你的主要收入來源時,才考慮升級到大型床台。
材料現實:為什麼客戶的材料決定雷射光源(CO2 vs. 光纖 vs. 二極體)
最終,你不能僅依據預算來選擇雷射光源——而必須依據物理原理。雷射的波長決定了它能與哪些材料互動。不管功率多高,都無法彌補錯誤的波長。.
- CO2雷射(10,600 nm): 創客圈的主力。此波長被有機材料強烈吸收。.
- 適用於: 木材、壓克力(透明與彩色)、皮革、紙張、玻璃(僅限雕刻)。.
- 硬性篩選條件: 若你的客戶需要製作透明壓克力獎盃或建築模型,你 必須 就應該購買CO2雷射機。光纖或二極體雷射會直接穿透透明壓克力而不留下痕跡。.
- 光纖雷射(1,064 nm): 金屬加工的工業標準。.
- 適用於: 不鏽鋼、鋁、黃銅、銅、鈦。.
- 硬性篩選條件: 如果你的業務依賴切割金屬零件,那麼CO2雷射並非正確的工具。雖然高功率(150W以上)的CO2雷射 能 可利用氧氣輔助切割薄金屬,但速度較慢且切割邊緣品質不如入門級光纖雷射。而若要雕刻透明塑料或木材,光纖雷射幫不上忙——它會使木材不受控制地焦灼,且通常無法在透明塑料上留下痕跡。.
- 二極體雷射(450 nm): 處於可見藍光範圍。.
- 適用於: 預算緊張與極致可攜性。.
- 硬性篩選條件: 二極體雷射在透明壓克力中的吸收率很低(藍光大多能穿透),而且在切割超過 3 毫米的夾板時速度極慢。如果你的業務仰賴生產效率或需要切割較厚的材料,應立即排除使用二極體雷射。.

在進入下一節具體機器推薦之前,先寫下你要加工的三種核心材料。如果是金屬,就需要使用光纖雷射;如果是透明壓克力和木材,就需要使用 CO2 雷射。沒有一台同時能完美處理兩者的機器——除非你願意支付相當於一棟小房子的費用。.
階段二:軟體—成敗關鍵
大多數買家容易只關注雷射管瓦數和工作台尺寸,把控制軟體視為附贈配件,這是最昂貴的錯誤。在專業工作環境中,硬體的效能取決於運行它的軟體。一台配備笨重、封閉式軟體的 150W CO2 雷射機器,不是工具——而是瓶頸。.
在決定購買機器前,先審視它讓你進入的數位生態系。如果軟體工作流程是問題重重,機器再快也沒有用。.
為什麼「LightBurn 相容性」是專業工作不可妥協的條件
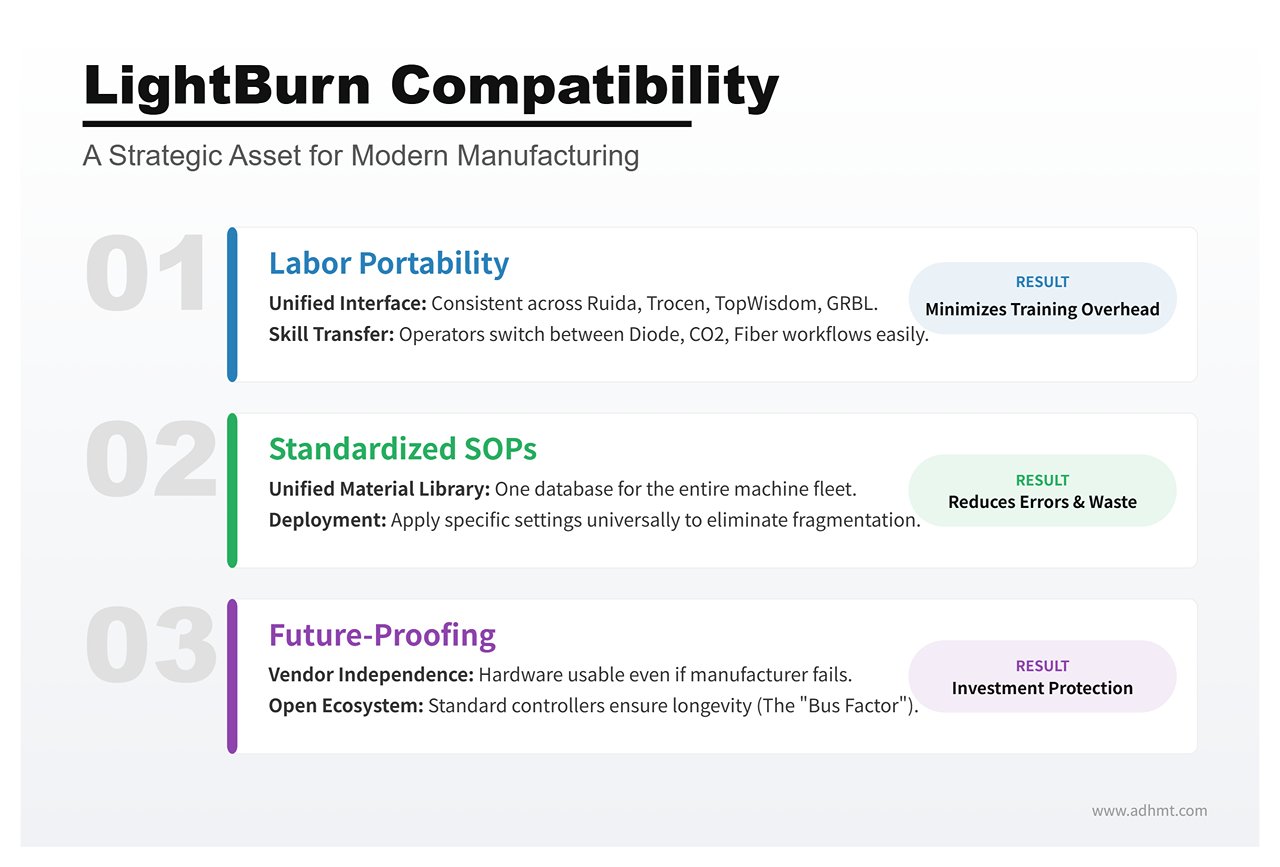
在雷射領域,LightBurn 已從一款便利的第三方應用成長為專業製造的事實標準操作系統。它同時是 CAM(電腦輔助製造)軟體——用於設定速度、功率與刀具路徑——也是機器控制介面。.
對工作坊而言,「LightBurn 相容性」不是可有可無的功能,而是具有戰略價值的資產,主要原因有三點:
- 人力流動性: LightBurn 將不同機器的操作介面標準化。它支援 Ruida、Trocen、TopWisdom 和 GRBL 控制器。只要教操作員使用一台基礎的二極體雷射,他就能把相同技能應用於工業級 CO2 平台或光纖雕刻機,而不必重新學習整個流程。如果購買被鎖定在自家軟體的機器,每招聘一次新員工,你的培訓成本都會增加。.
- 標準化的作業標準(SOP): 規模化管理需要標準作業程序。當整個設備組合都運行在同一平台上時,你可以建立統一的材料資料庫——儲存「3 毫米樺木夾板」或「陽極處理鋁」的設定,並推送到工作坊內的任何機器。專有軟體會造成分散的資料庫,增加操作錯誤與材料浪費的機率。.
- 「公車係數」: 如果封閉生態系的製造商倒閉、停止維護軟體或改變定價,你的硬體可能一夜之間變成廢鐵。相反地,一台配備標準控制器(例如 Ruida 6442)並運行 LightBurn 的機器,具有更高的未來抗性——硬體不會依附於製造商的存亡。.
若某個機器製造商不支援 LightBurn,等於要求你把產線綁在他們的內部軟體團隊上。對專業生產而言,這是幾乎不該冒的險。.
專有生態系統的隱藏成本:網際網路需求與檔案限制
消費級雷射品牌經常以「使用者友好」為賣點推廣自家軟體,但這種簡化往往隱藏著以盈利為導向的封閉系統設計。.
這些生態系中最大的風險是 雲端依賴. 。有些機器甚至需要穩定的網路連線才能處理設計檔。軟體會將你的向量資料上傳至製造商伺服器,在遠端產生 G-code,再傳回機器。對於業餘玩家來說,這只是小煩惱;但在生產環境中,卻是重大風險。如果網路服務中斷,生產線就停擺;如果製造商伺服器出狀況,你的交期就會延誤。.
此外,專有生態系常對檔案操作施加人為限制。你可能會遇到:
| 問題 | 說明 |
|---|---|
| 檔案鎖定 | 無法將專案檔案匯出為標準格式(如 DXF、SVG),等於被迫將你的智慧財產困在他們的系統中。. |
| 訂閱付費牆 | 核心生產力功能——例如陣列套排(自動把多個零件在版面上緊密排列以減少浪費)或向量描圖——可能被鎖在每月付費的「高級版」訂閱之後。. |
| 隱私風險 | 對於處理敏感客戶原型或智慧財產的工作室來說,將設計上傳至第三方雲端進行處理,可能違反標準保密協議(NDA)規範。. |
專業級硬體應該能在本機運行。你應該能插上 USB 線(或使用隨身碟載入檔案)即可進行切割,而不受 Wi‑Fi 狀態影響。.
工作流程效率:你能否順利匯入 CAD/Illustrator 檔案而不頭痛?
效率取決於完成設計到按下雷射「開始」之間的時間。這段間隔主要由檔案相容性決定。.
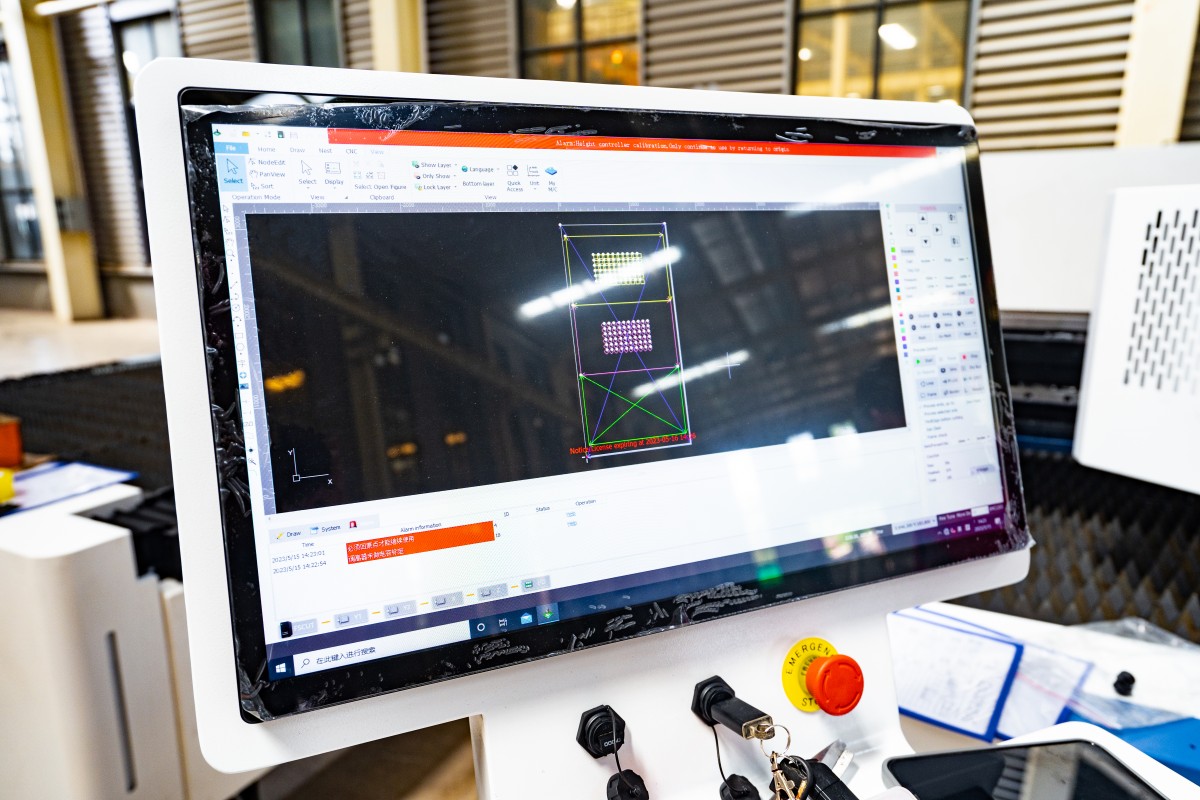
你的設計團隊可能使用 Adobe Illustrator、AutoCAD、SolidWorks 或 Rhino。你的雷射軟體需要直接將這些工具連接到機器的運動控制器——而不是迫使你使用第三個「翻譯」程式。.
專業工作流程依賴於 真正的直接匯入支援. 。你應該能夠直接將 AI、PDF、DXF 或 SVG 檔案拖入控制軟體,並能準確讀取向量。.
- 圖層對應: 軟體應能自動將設計檔案中的顏色轉換為切割設定(例如紅線 = 切割,藍線 = 雕刻)。.
- 原生編輯: 一些小調整——如封閉未完成形狀、焊接文字或為切縫補償偏移路徑——應該能在雷射軟體內完成。如果你必須返回 Illustrator 僅僅是為了將孔位向左移動 2 毫米,那你的工作流程就正在浪費時間。.
如果機器要求你將向量檔轉換為專有的點陣格式——或每次修改設計都要經過笨拙的匯入精靈——那它就不符合效率標準。目標是乾淨的流程:設計 → 匯入 → 切割。其他的都是阻力。.
階段三:情境分析(找出你的具體情況)
大多數購買指南無法切中要害,因為它們將公寓裡的業餘愛好者與倉庫裡的招牌店視為同一類客戶。事實並非如此。一台對其中一方而言完美的機器,對另一方可能是負擔。.
既然我們在前一節已經建立了技術上的「硬性篩選標準」,我們可以將它們套用到三種最常見的使用情境中。找到符合你的情況,看看哪些機器真的能通過測試。.
情境 A:「副業」桌面機型(空間有限,操作極簡)
如果你在備用臥室或小型工作室工作,通風條件有限,並且重視「首次切割時間」勝過絕對馬力,那就符合這個情境。你需要的機器外觀像印表機——而不是科學實驗。.
「即插即用」候選機種:Glowforge vs. xTool P2 vs. Gweike Cloud
該 Glowforge Pro 多年來一直是這個分類的代表。它的「圍牆花園」策略很像 Apple 的生態系統:極易使用,攝像頭對位精準,並有 Proofgrade 材料系統消除了功率設定的猜測。缺點是它需要持續的網路連線才能運行。如果你的 Wi‑Fi 中斷,生產就會停止。.
該 xTool P2 已成為主要挑戰者。它在易用性(基於攝像頭的定位、自動對焦)上可與 Glowforge 媲美,同時避免了「圍牆花園」。它支援 LightBurn,完全離線運作,並提供升高底座以雕刻更高的物品——這是 Glowforge 不擅長處理的。.
該 Gweike Cloud 是性價比之選。你能以更低的價格獲得類似的桌面尺寸 50W CO2 功率。硬體堅固,但軟體體驗不如主要競爭對手精緻。.
取捨:付費換取便利與可維修性的平衡
桌面機器的隱藏成本在於可維修性。為了讓這些機器外觀精巧且「安全」,製造商將元件密封在封閉機箱中。.
如果 Glowforge 的雷射管壞了,你通常無法自行更換;很多情況下必須將整台機器送回製造商。這可能導致數週的停工。xTool P2 和 Gweike Cloud 屬於中間情況:用戶可自行更換雷射管和反射鏡,但操作空間比大型工業機狹窄且笨拙。你為了小巧的佔地面積付費——確保你的業務能承受潛在的停工時間或專有零件成本。.
情境 B:「車庫生產」工作馬(最大功率,較低成本)
此方案適用於擁有專用車庫空間、配備用於排氣的乾衣機通風口,並且願意親自動手的創客。你追求的是最高的性價比(每美元瓦數)以及大型切割床台(20″x28″ 或更大)。
OMTech 與 Monport 的策略:高性能、高維護
像 OMTech 與 Monport 進口工業用「中國藍/紅」CO2 雷射機,並以極具競爭力的價格銷售。一台 80W 的 OMTech 通常比 45W 的 Glowforge 還便宜。這些機器就像坦克:它們使用業界標準的 Ruida 控制器(可完全相容於 LightBurn)、在 Amazon 上就能買到的通用零件,以及為超大尺寸材料設計的大通道門。.
話雖如此,品質控制可能不太穩定。你付的不是精緻的消費級體驗——而是原始的鋼鐵與玻璃。.
「修補者稅」:評估你對齊鏡子和更換控制器的能力
所謂「修補者稅」就是你為了讓機器運作得完美所花費的時間。與桌上型機種不同,這些雷射機在運送過程中鏡面經常會偏移。你需要能夠熟練鬆開鎖母、發射測試光脈衝以及調整光路。.
如果高壓電子設備或機械校準真的讓你感到害怕,, 不要購買這類機器。. 但如果你拿扳手與萬用電表都得心應手,這些機器能帶來業界中極佳的投資回報率。.
必要升級:水冷機與氣助系統——你必須立刻預算進去
這些機器的「標價」很容易讓人誤會。隨附的「水泵」通常只是基本的水族箱幫浦,無法在長時間切割時讓 80W 管得到充分冷卻——造成過熱與管壽命縮短。預設的「氣助系統」通常也只是弱風扇,無法有效清除煙霧,導致切邊焦黑。.
若要讓 OMTech 或 Monport 真正達到生產等級,你應該立即額外預算約 $800–$1,000 用於:
- CW-5200 主動冷卻水冷機 (冷凍式冷卻)。.
- 真正的空氣壓縮機 (以便獲得更乾淨的切割效果)。.
- 升級的直線排氣風扇。.

情境 C:專業工坊(速度、可靠性與美國支援)
此情境適用於雷射機是主要收益來源的企業。如果機器停擺,你就會虧錢。你需要的是速度、精準度,以及在發生故障時能打電話求助的技術支援。.
升級至 Thunder Laser、Aeon 和 Boss:多花 $4K 能獲得什麼
從 OMTech 升級到 Thunder Laser Nova, Aeon Mira, ,或 Boss Laser 這是一個重大的價格躍升——相同功率下通常貴上 $4,000 至 $6,000。.
你花的並不是更多的原始功率;而是 伺服馬達 (取代步進馬達),, 線性導軌, ,並且在更高階配置中則包含RF(射頻)金屬管. 。這些元件壽命更長,在 24/7 運行下維持校準的能力更強。公差更嚴謹,佈線更整齊,安全連鎖裝置達到工業等級。.
速度因素:為何光柵性能比切割功率更重要
初學者著迷於切割功率(瓦數),專業人士則著迷於掃描速度(每秒英吋數)。.
如果你的業務是雕刻保溫杯、皮革貼片或石板杯墊,雷射頭必須來回掃描成千上萬次。廉價的步進馬達裝置可能最高只有約 500 mm/s,並會產生「振鈴」(波浪狀、不穩定的線條)。配備混合伺服的 Thunder Laser 或 Aeon 則能以 1000 mm/s 以上的速度運行,且效果清晰銳利——相當於將你的日產量翻倍。在生產工廠中,速度才是最重要的衡量指標。.
本地支援:讓你免於等待三週零件延遲的「保險」
情境 C 中最大的優勢是美國本土支援。.
當一台不知名進口機的控制板故障時,你通常只能在論壇上苦苦搜尋或發郵件到中國的工廠——然後等待數週才能收到替換件。像 Thunder、Aeon 和 Boss 這樣的品牌會在美國倉庫備好零件,並有會說英語的技術人員可透過視頻通話與你一起排查故障。.
對於業餘愛好者來說,等待三週拿到零件固然令人沮喪。對專業工廠而言,這可能是災難性的。那多出的 $4,000 本質上就是用來避免停工和毫無音訊的保險費。.
階段四:下單前的最終現實檢查
你已經有了候選清單,也有了預算,滑鼠游標正懸停在「加入購物車」上。停下來。.
一台在展會上切割示範檔案的機器,和一台能讓業務接下來五年穩定運行的機器之間相差甚遠。這個差距很少會出現在規格表上——卻會在每天的實際使用摩擦中顯露出來。在你花錢之前,用三個最終篩檢來檢驗你的首選。這些是保障收益工具與笨重昂貴車庫擺設之間的安全閥。.
維護可及性:60 秒檢查,為你省下一週的停工時間
雷射維護並不是「有一天再做」的項目——而是每週都必須完成的必要工作。蒸發的膠水和木材樹脂會快速堆積在你的光學元件上:每週大約 1–2 克。如果清理反射鏡需要花 30 分鐘拆機,你就會開始跳過它。一旦跳過,殘留物會烘烤到鏡片鍍膜上,讓你損失約 ~30% 功率,最終導致光學元件破裂。.
測試: 詢問供應商或觀看真實用戶的影片。你能否在不到 總共 60 秒內?
如果不能,離開吧。.
- 如果答案是否定的,請放棄購買。 你需要側邊的檢修門。理想情況下,你能在 15 秒內旋轉固定圈並取出反射鏡。(OMTech 和 Gweike 通常可行;Glowforge 則因將光學元件藏在面板後面而常常失敗。)
- 你需要有側門。應該能轉一圈卡環,15 秒內取出鏡片。(OMTech 與 Gweike 通常能通過;Glowforge 經常失敗,將光學件藏在面板後面。) 尋找可翻開頂蓋的設計。你應該能用棉花棒清潔它,而不必拆下固定座。如果你必須先拆下通風管道才能接觸到它(舊款 Monport 設計中很常見),那麼你每週五都在支付「維護稅」。.
- 尋找可翻開的上蓋。應該能用棉花棒在不拆支架的情況下清潔。如果必須卸下排風導管才能看到(舊款 Monport 常見),那你每週五都得多付出一筆「維護稅」。 這是關鍵性區域。你應該能夠降下工作台、取下噴嘴圈,並在 20 秒內讓鏡片安全地落到你手中。. 專家提示: 重新安裝時,確保鏡片是「凸面朝上」放回去。如果需要六角扳手才能接觸到鏡片,那就不合格。.

「買好貨還是買兩次」決策矩陣
一台 $3,000 的機器絕不僅僅是 $3,000——它是未來維修的首期款。而一台 $8,000 的機器,從五年成本來看反而通常更便宜。這個矩陣揭示了隱藏在標價後的總擁有成本(TCO)。.
找出最符合你候選機器的欄位:
| 尺寸 | 預算構建(情境 B) | 專業主力機(情境 C) |
|---|---|---|
| 前期成本 | $2,000 – $4,000 | $6,000 – $10,000 |
| 管壽命 | 1k–2k 小時(玻璃 CO2) | 10k+ 小時(RF 金屬/高階玻璃) |
| 估計每年停機時間 | 15 天(等待零件) | 2 天(本地支援/更好的品質控制) |
| 每週維護 | 2 小時(手動校準) | 30 分鐘(密封光學/更好的導軌) |
| 第 4 年更換成本 | $1,000+(新管 + 電源) | $0(長壽命光源) |
| 轉售價值 | 原價的 40% | 原價的 70% |
| 5 年總擁有成本(TCO) | $19,000+(含損失的可計費工時) | $7,000(耗材成本低) |
如果你是業餘作坊,低預算機型無妨——你的時間是「免費」的。如果你是商業用途,「廉價」機器造成的停工,會在前 18 個月就抹平與「昂貴」機器之間的價差。.
檢查清單:確保在交貨後 48 小時內準備好進行切割
對雷射機擁有者而言,最危險的時間是第一週。沒有合適的耗材,機器只能閒置,而你的退貨期限則在不斷流逝。如果你沒立即檢查光學部件,任何運輸損壞最終都會變成你的責任。.
遵循這個時間表,這樣你就能立即運作起來——或者在需要時立刻退回問題機。.
第 0 天:到貨前準備(2 小時)
- 液體: 購買 2 加侖蒸餾水(用於冷卻機)和 90% 異丙醇(用於光學部件)。.
- 光學套件: 準備好鏡頭紙和熱感紙(收據紙)以進行校準測試。.
- 電源: 確認有專用的 20A 電路(依機型為 110V/220V)。與冰箱或壓縮機共用電路會導致斷電並破壞切割效果。.
第 1 天:開箱與檢查(4 小時)
- 搖晃測試: 在注入冷卻水之前,檢查雷射管內部是否有裂痕。如果你輕搖管子時聽到玻璃叮噹聲,請拒收該貨。.
- 漏水測試: 接好水路,啟動水泵,等待 30 分鐘。檢查雷射管的兩端及機體底部。.
- 60 秒清潔: 執行你在步驟 1 研究過的維護檢查。.
- 對準: 使用熱感紙確認光束在工作區四角的路徑。.
第 2 天:驗證(2 小時)
- 框架測試: 在木材上以 90% 功率執行 10 mm/s 的向量切割。.
- 輸出: 邊緣應該呈金棕色,而不是焦黑。切縫應垂直,不應傾斜。.
- 壓力測試: 讓機器運轉 3 小時。監控溫度(保持低於 22°C/71°F)。如果過熱或焦點漂移,就退貨。.
最終切割
在本指南開頭,我們問過你是要建立一個工坊,還是只是購買一台工具。差別不在機器上印的品牌名——而在於使用者的準備程度。.
透過遵循這個四階段架構,你不只是購買了一台雷射機——你為成功做好了準備。你明確了材料需求,計算了所需功率,建立了安全規範,並揭開了擁有成本的隱藏部分。你不再只是期待買到一台好機器;你已經設計出了一次精明的購買。.
研究完成,檢查清單已就緒。現在是時候開始切割了。如果你希望獲得實際協助,將你的工作流程與適合的技術匹配,歡迎 聯絡我們 獲取量身訂製的雷射系統指導。.

六、常見問題
1. 雷射切割機可以切割金屬嗎?
是的——有些雷射切割機可以切割金屬,但這取決於雷射的類型與功率。光纖雷射與高功率 CO2 系統通常能切割多種金屬,包括不鏽鋼、鋁與銅。對於較厚金屬板或更高要求的應用,可使用工業級光纖機,例如 單工作台光纖雷射切割機 是推薦的。.
2. CO2雷射可以切割哪些材料?
常見材料包括木材、壓克力、皮革、布料、紙張及某些塑膠。然而,CO2 雷射通常不適合切割金屬,除非其功率極高且專為金屬切割設計。同時,也不建議用其切割 PVC 或其他在加熱時會釋放有毒氣體的材料。.
3. 雷射切割機的精度如何?
雷射切割機最大的優點之一是其精準度。高品質的雷射切割機能夠製作極為細緻的細節,公差可達到0.001英吋(0.025毫米)的精度。實際精度取決於光束品質、機器的剛性與穩定性,以及運動控制系統的準確性。.