
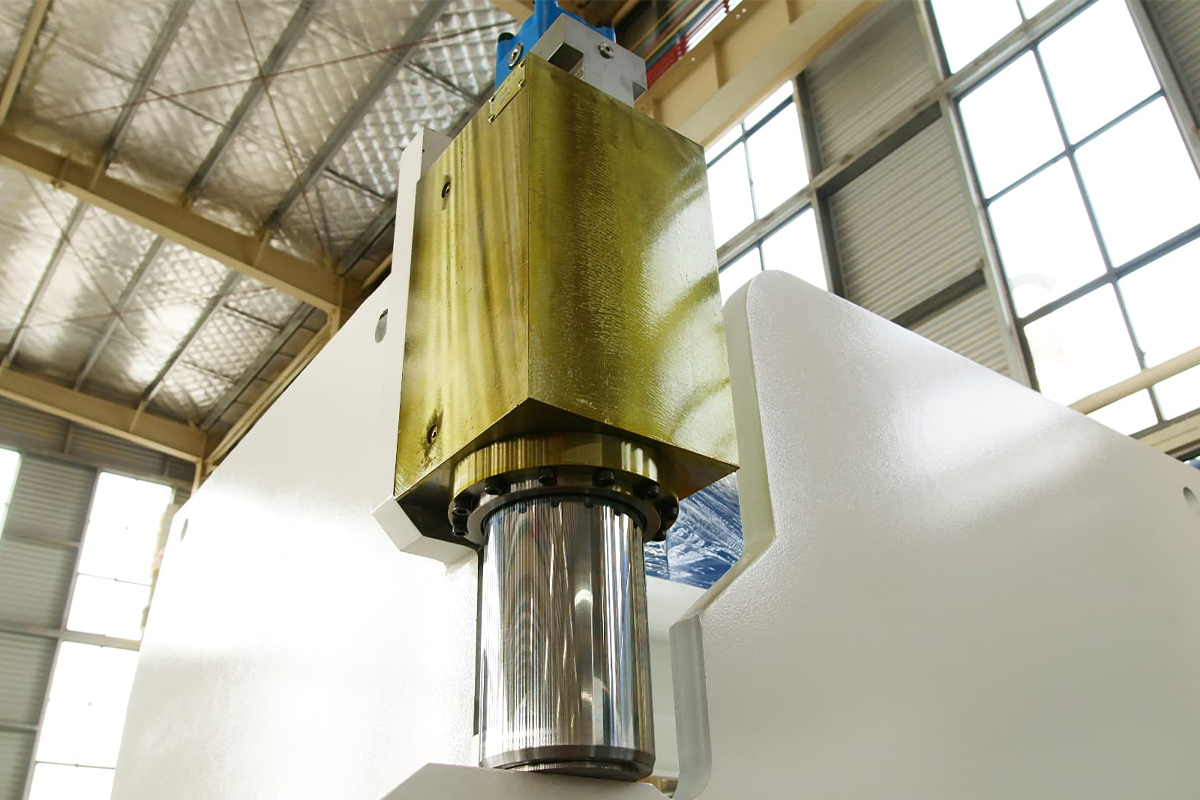
我曾經從一台折彎機上拆除了一個價值 £3,000 的活塞泵,那台機器在不到 200 小時內就被報廢了。操作員堅稱他完全遵循了每項指示。他查閱手冊,看到「AW46」,便購買了一桶標有相同標籤的通用液壓油。.
他在不知情的情況下注定讓設備走向毀滅。對他而言,AW46 看起來像是一種通用規格——一種能保證兼容性、為公司節省四十英鎊採購成本的標記。事實上,那種低價液壓油在系統壓力超過 14 MPa 的瞬間就開始自我崩解,令金屬表面直接相互磨損。桶上的那些字母只說明了油在特定溫度下的黏度,卻完全無法反映該流體是否能承受現代折彎機內部的高壓環境。.
相關內容: 折彎機維護
「標準油」陷阱:為何黏度等級會誤導人
那種看似「足夠好」卻讓泵壽命減半的捷徑
工業用折床中的柱塞泵在最佳條件下設計可使用約 20,000 小時。然而,它們往往在 10,000、5,000 甚至 500 小時後故障。原因幾乎總是歸咎於採購。一桶通用的 AW46 成本遠低於高級配方,當它被倒入時,機器似乎能正常運作——滑塊移動、壓力建立、金屬彎曲。它看起來「夠好了」。對於希望每一次衝程年復一年保持在規格內的工廠而言,將高品質液壓油與專為精確負載平衡而設計的設備(例如 ADH Machine Tool 的聯動折床)相結合,有助於在連續的高壓循環下維持效率並延長泵浦壽命。
然而黏度的逐漸喪失是隱藏的破壞者。液壓系統在班次中逐漸升溫,廉價油的黏度變得過低,保護金屬運動面之間的油膜消失。儲油箱中沒有磨擦聲,也沒有可見的煙霧——只有微觀的金屬接觸,慢慢侵蝕內部軸承。操作員往往認為自己的節省合理,直到泵最終卡死、產線完全停滯。.
「標準液壓油」真正的含意——以及它所缺少的關鍵添加劑

現場數據顯示,超過 85%的軸承故障源自污染與熱應力,而非單純的黏度問題。通用 AW46 通過取消液體的化學防護而導致這些故障。所謂「AW46」只是標示一種抗磨損(Anti‑Wear)液體,其 ISO 黏度等級為 46——即在 40°C 時流動性為 46 釐斯托克斯(cSt)。這只描述一種物理性質,並非化學配方。.
通用容器僅符合這最低物理規格,卻排除了昂貴的化學添加劑組合。它們缺乏強效的含鋅抗磨劑、先進的抗泡沫成分,以及耐高溫所需的熱穩定劑。當折彎機使油溫超過 60°C 時,優質液體依靠這些化學穩定劑維持保護膜;相反,通用油會過熱、迅速氧化,並讓水分與碎屑破壞系統。.
可將黏度比作鞋碼。尺碼 10 代表尺寸,但尺碼 10 的帆布鞋與尺碼 10 的鋼頭皮靴在鋼樑砸到腳時表現截然不同。AW46 只定義了油的「尺寸」,而添加劑組合才是「鋼頭」。.
為何符合基本數據表要求仍會在高壓下造成泵的毀損
典型的油品數據表會醒目列出其 46 cSt 黏度等級和基本閃點,足以滿足採購要求。由於折彎機設計可使用 AW46 類型液體,文件看起來毫無問題。然而這些紙面上的規格掩蓋了機器內部的真實機械狀況。.
現代折彎機運行在極端條件下。液壓油在嚴重載荷下通過比例閥運動,壓力常超過 14 MPa。此環境中,低劣油品會發生剪切。缺乏先進抗泡添加劑的油會釋放被困的氣泡,那些微小氣泡進入泵和閥門的高壓區,在金屬表面猛烈崩裂。.
這種微觀氣蝕在淬火鋼上形成了無數微小的凹坑。在油品上節省 40 英鎊的成本,可能直接導致 更換泵浦和閥門的 15,000 英鎊. 帳單。技術資料表保證了相容性,卻隱瞞了該液壓油完全無法承受工作折床強烈壓力循環的事實。
14 MPa 閾值:基本潤滑的物理失效點
僅在 5 MPa(約 725 PSI)的壓力下,標準 ISO VG 46 礦物油中僅 0.5% 的未溶空氣就能使液體體積模量減半。折彎機在達到額定噸位前,這微小的空氣比例已將原本剛性的液壓柱變成可壓縮、不穩定的系統。在這相對較低的壓力下,體積縮減可達 11%,導致滑塊運動延遲與不穩定。如果基本液體在 5 MPa 時就難以保持結構完整,將壓力提升至 14 MPa(2,000 PSI)幾乎必然造成機械故障。.
在折彎機中,液壓油不僅是傳遞介質——它還充當液體結構軸承。它必須在快速運動的鋼面之間物理支撐整個彎曲負荷。在這種情況下使用通用油,就像在鋼軋機中裝上塑膠軸承。一旦系統壓力超過 14 MPa,巨大的機械力會撕裂普通油膜,令裸金屬直接磨擦。.
系統壓力、溫度與油膜強度之間的無形衝突
在折彎機的循環過程中,液壓油受到壓力與熱量的劇烈作用而被困住。當系統壓力飆升以成形厚鋼板時,液壓油被迫流過泵浦內極細的間隙。這種摩擦產生局部的熱峰,使油溫瞬間遠高於儲油槽平均的60°C。熱量使油變稀,在泵浦的黃銅滑靴墊可能與鋼傾盤咬合時,動態黏度恰恰在最需要最大油膜厚度的時刻下降。.
流體力學顯示,隨著壓力上升,油膜成為避免災難性摩擦的唯一屏障。在14 MPa下,機械剪切力會積極嘗試撕裂油中的碳氫鏈。高級液壓油採用複雜的聚合物黏度改良劑,如同微觀彈簧般抵抗剪切,並維持運動部件之間的分離。一般液壓油缺乏這些具韌性的聚合物,其分子結構在壓力下容易被壓平。.
一旦油膜失效,泵浦的內部行為就像一台高速銑床。.
抗磨 (AW) 與極壓 (EP):為葉片與柱塞泵建立邊界膜
柱塞與葉片泵承受嚴苛環境時,依靠的是化學防護而非僅憑液壓油的黏度。當極高的壓力擠壓掉物理油膜後,系統完全仰賴次級防線——邊界膜。此時,基本抗磨 (AW) 添加劑與極壓 (EP) 添加劑之間的差異,對設備的存續至關重要。.
典型的 AW 添加劑通常為鋅二烷基二硫代磷酸鹽 (ZDDP),其在受熱時被活化。當金屬表面互相接觸並產生摩擦時,ZDDP 分解並在鋼表面沉積一層犧牲性的鋅–磷玻璃層,該層會被磨損而非讓底層金屬受損。然而,標準 AW 配方存在限制:在重負荷彎折作業期間的劇烈衝擊下,壓力可能刺穿那層薄薄的鋅塗層。.
這就是極壓(EP)添加劑發揮作用的地方。EP 劑含有硫和磷化合物,能在極高的溫度和壓力下與金屬發生化學反應,形成一層更堅韌、更具彈性的保護層。一個標記為「AW46」的普通油桶可能含有極少量的鋅,以符合法律上作為抗磨油的資格,但它缺乏承受反覆 14 MPa 衝擊負載所需的強效 EP 化學成分。
空蝕與磨損:兩種不同的故障機制需要不同的添加劑解決方案
許多操作員誤以為高壓本身會引起氣蝕。事實上,這種現象更為複雜:強烈的壓力將捕獲的氣泡壓縮,直到它們完全溶解到液壓油中。真正的損壞始於這種加壓液壓油流經比例閥並突然釋放到低壓回油管路時。透過先進的液壓迴路(例如 ADH Machine Tool 的 CNC 折床中所設計的迴路),可以更精確地控制這種快速過渡,其中優化的流體動力學和剛性結構設計可最大程度地降低氣蝕風險,同時保持穩定的彎曲精度。
劇烈且突然的壓力下降使溶解的空氣迅速膨脹回氣泡。這些高速運動的氣泡被撞擊在閥芯與泵殼的硬化鋼表面上,並立即坍陷。每次坍陷都產生微小的液體噴射,以超音速擊打金屬表面,形成微小的坑洞。這就是空蝕——看起來像金屬被腐蝕,但實際上損傷是純粹的機械性。.
防止磨損需要強大的邊界膜化學組合,如鋅與硫化合物。防止空蝕則需要先進的抗泡劑與脫氣添加劑,以防止儲油槽內氣泡形成。普通液壓油在這兩方面都表現不佳,使機械易受兩種完全不同的自我毀損機制影響。.
破解字母系統:為何 HM 與 HG 液壓油對高壓剪切至關重要
油桶上印的字母代表的是法律分類,而不僅僅是行銷用語。國際標準化組織(ISO)規定了一種字母代碼,定義了流體必須提供的精確化學保護。「HL」油僅是經過精煉的礦物油,添加了防鏽和抗氧化劑,非常適合輕負載、低壓系統,但若用於折床泵浦,幾週內肯定會導致其損壞。
如果系統在 14 MPa 以上的壓力下運作,「HM」分類是所需的最低標準。「M」代表認證其含有適當濃度的抗磨添加劑,以形成必要的邊界油膜。然而,高階折床,特別是那些需要極高精度的折床,通常使用「HG」油。「G」代表存在專門的摩擦改進劑,可消除重負載油壓缸中的黏滑顫動,確保滑塊在滿噸位下運作平穩。
購買一般的「AW46」油會完全繞過此分類系統,使您無法了解油品的實際化學組成。您可能會錯誤地將 HL 油加入一台應使用 HG 油的機器中。泵浦最終會自我毀損,且損害不會僅限於泵殼。故障產生的微小鋼屑會懸浮於液壓油中,並流向高精度比例閥,造成進一步的破壞。.
精密化學:保護比例閥與密封件
比例閥閥芯在約三微米的液壓油膜間隙內運作——與人類頭髮七十微米的厚度相比微不足道。當系統中的通用 AW46 在泵浦處分解並產生微小的鋼屑時,這些硬化顆粒不會無害地沉澱在油箱中。它們以高速直接推進到那三微米的間隙中。液壓油不再充當潤滑劑,而是變成液體研磨劑。當閥芯移動以穩定滑塊時,嵌入的碎片會刮傷閥體的淬火鋼。您不會聽到它發生;您只會注意到折床無法再維持 折彎角度 在半度以內,導致需要更換價值 12,000 美元的伺服閥。

剪切穩定性:200噸彎折中分子鏈的變化
想像一個彈簧線圈。高級液壓油含有聚合物黏度改良劑,在分子層級上就像這種彈簧。當折彎機以200噸力量下壓時,液壓油在14 MPa壓力下被迫通過微小的閥口。這樣的機械剪切試圖撕裂那些聚合物鏈。在高品質液壓油中,聚合物鏈在通過收縮部位時會被拉伸,然後恢復原形,吸收應力並維持液壓油的黏度。.
通用液體缺乏那種靈活性。它們的分子鏈僵硬,在相同的 200 噸負載下,機械壓力會實際上斷裂那些碳氫化合物鏈。這導致不可逆的黏度損失。起初為 ISO 46 的油,在離開閥塊時可能表現得像 ISO 32。較稀的液體無法再維持負載承載膜來使滑閥與閥體分離。出現金屬對金屬的接觸,產生另一波細微碎屑,加速磨損。.
無鋅還是高鋅?讓油品化學與伺服閥金屬材料相匹配
典型的抗磨添加劑依賴於鋅二烷基二硫代磷酸鹽(ZDDP)。雖然 700 百萬分之一的鋅可為硬化鋼泵葉提供優異的邊界保護,但在具有老舊或高度專用伺服閥的系統中使用會造成嚴重問題。這些精密閥門中的許多內部元件由青銅、黃銅或銅製成。.
鋅在高溫下對黃金屬具有化學侵蝕性。當液體在重度折彎操作中升溫時,鋅添加劑開始從青銅軸承表面提取銅,使閥門內部逐漸劣化。這就是為什麼在未確認閥塊金屬成分的情況下加入高鋅 AW46 可能災難性的原因。無鋅或無灰配方正是為了應對這一問題而設計。它們使用替代的硫磷化學來保護鋼製元件,同時不損害青銅。在為系統選擇油品化學之前,了解閥門內的確切金屬種類至關重要。.
混合乘數效應:加油時的化學不相容如何摧毀整個添加劑包
維修技術人員常在油箱過低時,隨手使用機器旁最近的一桶 AW46 來補油,認為黏度相同即代表可相容。這種假設常導致整個液壓系統的徹底失效。.
添加劑配方是經過精密平衡的化學混合物。當含鋅的 AW46 與無灰、無鋅的 AW46 混合時,它們相互衝突的化學成分會彼此反應,而不是與金屬表面反應。添加劑會完全脫離懸浮狀態,形成黏稠的膠狀油泥,沉澱在油箱底部並阻塞吸油濾網。更糟糕的是,流體會同時失去抗磨保護和剪切穩定性。油位視窗可能顯示「滿」,但在化學性質上,該油已失去功能。
一次五分鐘的補油就能讓原本保護比例閥運行的化學防線失效。然而,即使化學管理完美無瑕,只要工廠溫度波動,泵便開始失效。當標準液體的黏度指數完全崩潰時,再完好的添加劑化學也無法防止清晨的冷啟空化造成泵的早期損壞,或防止午後的熱變稀導致折彎精度下降。.
黏度指數悖論:如何在冷啟動與高循環熱中存活
多數設備製造商規定液壓泵啟動黏度上限為 860 釐斯(cSt)。若在溫度降至 5°C 的工廠中將通用 AW46 油放過夜,它的流動性就像冰糖漿而非液體,輕易超過 860 cSt 阈值。溫度變化在機器啟動前就改變了油的流動阻力。黏度悖論在於:同樣的厚度在工作溫度下保護泵,卻在啟動時成為毀壞泵的元兇。液壓油充當液態結構軸承;若無法適應環境溫度,它會在折彎機壓力下破裂,連第一個零件都未產生便已受損。.
冷啟動黏度激增:泵空化最可能發生的關鍵時期
想像一下,一個活塞泵的吸入口在一月早晨七點嘗試吸入液體。標準 AW46 油的額定使用溫度為 40°C,在此溫度下流動順暢。然而在 5°C 時,其流動阻力急劇增加。當泵機械旋轉產生吸力時,變稠的液體無法足夠快地通過濾網填滿腔室,導致泵內局部形成極低壓區域。.
這種壓力降變得非常劇烈,以至於油中溶解的空氣汽化,產生微小的氣泡。在幾毫秒內,當泵浦進入高壓排出階段時,這些氣泡會受到約 14 MPa 的壓力並劇烈崩潰。這就是氣蝕現象。每一次內爆都會產生微小的衝擊波,在泵浦的硬化鋼外殼上鑿出微小的坑洞。您可能會注意到一陣短暫的嘎嘎聲,就像攪拌機裡的彈珠聲,隨著設備暖機而消失。操作員通常將其視為機器「暖機」,但事實上,他們聽到的是泵浦正在一點一點地自我毀滅。
熱變稀:高頻循環熱累積如何破壞折彎一致性
八小時後,情況完全反轉。進行持續高頻折彎的折彎機產生大量內部摩擦,使油箱溫度升至 60°C 以上。傳統礦物基 AW46 缺乏分子韌性來在該熱度下保持結構。油變稀,從指定的 46 cSt 下降至接近水的黏度。.
比例閥依賴油的黏度來密封閥芯與閥體之間的微小間隙。一旦流體變得比其運作公差更稀,它就會開始從這些密封處內部洩漏。雖然泵浦輸出的油量相同,但壓力會從間隙中洩漏,而不是轉換為油壓缸處的機械力。滑塊開始偏移。早上九點精確到位的折彎,到了下午三點卻出現兩度的誤差。操作員通常會懷疑是控制器或模具的問題,浪費數小時調整補償值,而真正的問題其實是熱降解的流體無法承受負載。
對於面臨液壓不穩定或熱造成偏移的製造業者,直接聯繫 ADH 機械工具的工程支援團隊可以釐清是否需要替代油品配方或系統調整。請透過 可透過 ADH Machine Tool 的聯絡頁面 與其專家討論技術評估或實施選項。.
ISO VG 等級與黏度指數:當環境溫度低於 10°C 時,為什麼 HVLP 液體變得不可或缺
典型的 AW46 油黏度指數(VI)約為 95。VI 是一個無量綱指標,用來表示油的黏度隨溫度變化的程度──值越高,油越穩定。當工廠溫度降至 10°C 以下時,VI 為 95 的油變問題重重,因為液體會變得過於濃稠,以致冷啟動泵供油不足幾乎無法避免。.
切換至 HVLP 等級(高黏度指數,通常高於 140)在無加熱環境下並非可選項——而是機械上的必要條件。高端「全氣候」配方採用抗剪切穩定的高分子添加劑,使黏度指數提升至約 157。這些高分子如同熱力彈簧般作用:在低溫下收縮,以保持油品流動順暢並低於 860 cSt 的啟動黏度上限;隨著液體升溫而膨脹,以限制稀釋現象。如果您的工廠無法維持恆定的氣候控制 20°C,於儲油槽中直接使用標準 AW46 將明顯縮短泵浦壽命。.
連續高溫作業:合成油能提供而礦物油無法維持的性能
某些生產需求不容許熱回復時間。當機械於多班次下連續運轉,承受高負載且幾乎無閒置時間,其液壓迴路即處於持續的熱應力中。即使經過高度精煉的礦物基油,最終也會因熱氧化而失效,將其添加劑沉積為暗色、黏稠的清漆狀物覆蓋在閥芯上。.
合成液壓油由純淨且均勻的分子結構設計而成——不同於經提煉原油所產生的不規則鏈長。這種均勻性帶來卓越的熱穩定性。高品質合成 AW46 可在−30°C 仍具可泵送性,但其真正優勢在於高溫環境。由於分子間滑動時內部摩擦極低,泵浦產生的熱量更少,整體效率通常可提升約 8%。此類合成油不僅能承受高溫,還能減少熱生成。藉此,潤滑行為成為提升折彎機熱力效率的直接手段。.
決策架構:精確選擇您的液壓油
研究顯示,液壓油作為動態結構元件,其熱穩定性決定泵浦壽命與機器精度。下一個合乎邏輯的問題是——如何將折彎機轉換至這類高等級油品。此過程的起點,是拋棄「例行下單通用油品」的習慣,轉而建立嚴謹的規格檔案。.
步驟 1:在開啟任何產品目錄前,先檢查系統壓力與泵浦設計
此架構直接源自我們設定的 14 MPa 閾值;當壓力表超過該水準時,您購買的已不僅是油品,而是在定義一個結構元件——它將決定您的泵浦能否撐過這週。機器銘牌上的數據是唯一重要的依據。檢視最大操作壓力,接著確認泵浦類型。重型折彎機中的活塞泵通常可達 20,000 小時運行壽命——往往使用長達十年——但前提是供應的油品能維持該泵所需的精密機械公差。.
在 10 MPa 運行的齒輪泵,其剪切條件與於底死點成形時達 28 MPa 的變量活塞泵截然不同。高壓活塞設計依賴極薄的油膜,以分隔高速運動的黃銅滑靴與鋼質斜盤。若不了解系統的峰值壓力,便無法判定油品所需的剪切強度以防止金屬接觸。請查閱使用手冊、確認壓力表並記錄峰值壓力。.
步驟 2:將工廠的溫度變化與黏度等級及黏度指數需求對應
黏度在脫離其溫度範圍後毫無意義。ISO VG 46 評級僅描述在嚴格保持於 40 °C 實驗室中的油品厚度,這種條件極少與實際工廠相符。.
記錄您的溫度極值。冬季週末廠區是否降至 4 °C?機器是否於八月連續三班運轉,使儲油槽升至 65 °C?若溫差超過 20 度,標準黏度指數 95 將在兩端極值皆失效。請指定黏度指數大於 140 的 HVLP 油。較高的指數使高分子鏈能隨環境伸縮,以維持目標 46 cSt 黏度,避免冷啟現象中的氣蝕與高溫稀化。.
步驟 3:將添加劑分類(HL → HM → HG)與壓力條件匹配
現在讓化學配方與作用力相對應。液壓油依添加劑配方分類,而通用的「AW」標籤常引發問題。HL 等級油含防鏽與抗氧化劑,適用於低壓設備如劈木機,但在折彎機中則會造成災難。.
當系統壓力超過 14 MPa,即進入極壓領域。您必須選用 HM 等級油,內含重負荷抗磨添加劑,以防邊界潤滑失效。若機器含有與液壓迴路共用的高負載滑道,可能需 HG 等級以避免爬行與抖動。對應負載選等級——切勿在 HM 環境使用 HL 油。.
步驟 4:交叉參照 OEM 核准清單以確保保固與密封完整性
最後的檢查點在於 製造商的工程團隊. 。OEM 認證清單有時被當作行銷手段而遭到忽視,但它們實際上是詳細的相容性評估。
先進合成油與高負載添加劑系統可能與彈性體產生化學交互作用。某油品雖符合壓力與溫度條件,卻可能導致特定 Buna‑N 密封收縮或 Viton O 形圈膨脹並擠出。查閱 OEM 清單可確保用於保護泵浦的化學組合不會損害保持液體的密封件。當配方符合所有四個步驟時,即找到您的替換油。剩餘挑戰為在不污染的前提下將其導入儲油槽。.
超越注油:邁向基於狀態的液壓油管理策略
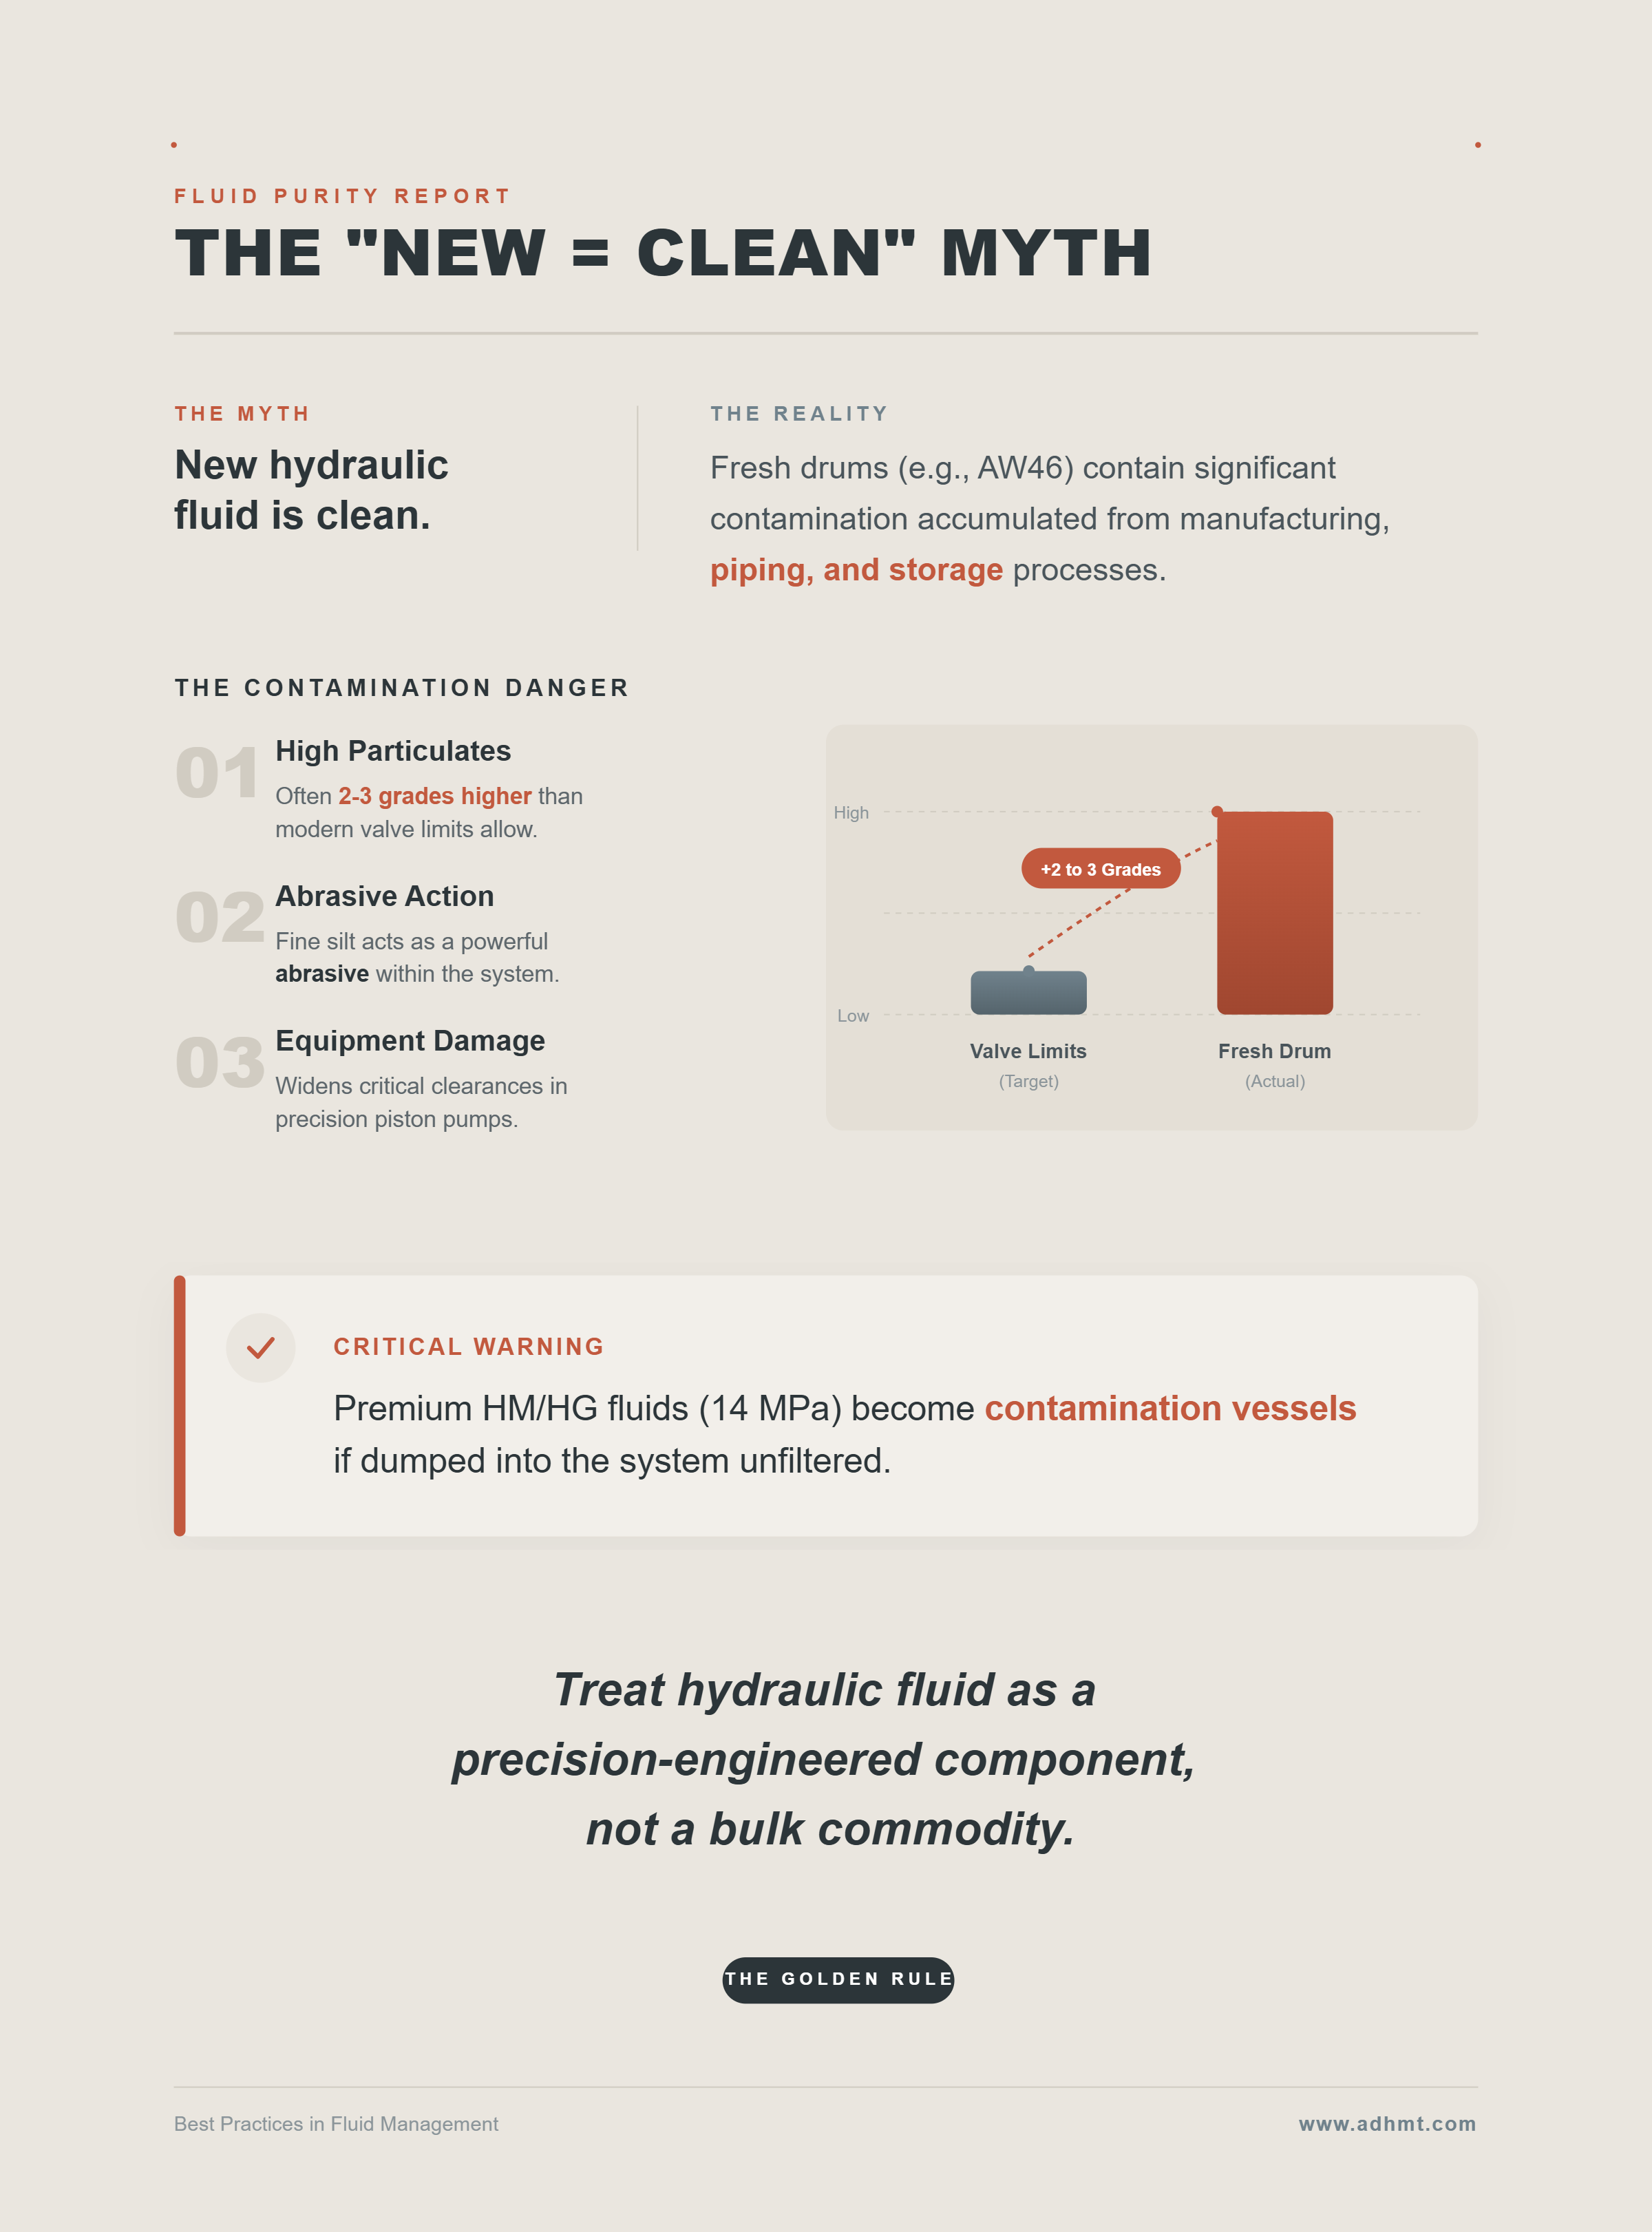
10 微米的誤解:為何全新油桶中的油往往是系統中最髒的部分
在維修車間裡,最具危險性的信念之一就是「新的」代表「乾淨的」。打開一桶全新的通用 AW46 油,看到的並不是無菌液體,而是經過工業管線傳輸並儲存在鋼桶中的產品。這些油桶的顆粒污染等級通常比現代折彎機比例閥所能承受的高出兩到三級。直接將那種油倒入油箱,等於是自我損害。細微的淤泥如同研磨劑,會逐漸擴大柱塞泵內部關鍵間隙。即使選用能承受 14 MPa 壓力的高性能 HM 或 HG 油液,如果未經過濾就倒入油箱,也只是把昂貴的油品變成污染的載體。根本原則其實很簡單:將液壓油當作精密設計的部件來處理,而非散裝商品。.
了解污染如何開始只是保護設備的一半。落實嚴格的清潔常規可確保每一滴液壓油都能發揮設計效能。有關保持泵浦迴路和油箱處於最佳狀態的實用步驟,請參閱 How to clean and maintain a press brake,donde ADH Machine Tool explica métodos basados en su experiencia de I+D en sistemas CNC para prevención de impurezas y desgaste prematuro.
預過濾與離線過濾(腎環過濾):導入新油至折彎機的唯一可靠方法
由於液壓油是精密元件,將其從新桶中轉移的唯一正確方法是使用專用過濾轉移車。絕不可「倒」油,而必須經過 3 微米絕對精度等級的過濾器「輸入」油箱,在一次性濾芯中捕捉「新油淤泥」,而不是讓它進入價值數千美元的泵浦軸承中。對於已運行的系統,持續維持離線「腎環過濾」作業可去除一般回油濾芯無法捕捉的磨損金屬。然而,這僅屬於機械潔淨的基本層面;即使最純淨的油,若化學性能無法承受折彎機產生的壓力,最終仍會失效。.
現場快速檢測:辨識液壓油不匹配時早期的噪音、振動或起泡跡象
人類聽覺往往比感測器更靈敏,能在重大損壞發生前察覺不匹配。如果在重負荷彎折時聽到高亢的金屬聲,類似「玻璃珠在攪拌器裡」的聲音,那並非正常的機械運作聲,而是通用 AW46 油在負荷下分解的聲音。泵浦正試圖推動不具備抗磨化學性質的油液,在 14 MPa 的壓力下產生微氣泡,氣泡內爆的力量足以造成泵浦旋轉組件鋼面點蝕。振動增加與觀察窗中油液混濁起泡,是最後的警訊。一旦出現泡沫,代表劣質油的添加劑系統已經失效,滑塊將在空氣囊上運動,使折彎精度喪失。.
診斷「油泥(Varnish)」:辨識化學劣化何時超越機械磨損
隨著時間推移,當壓力超過 14 MPa 限值所產生的熱與剪切,會使油品劣化,並生成比例閥的隱形敵人——油泥。如果閥芯出現黏稠的金色或茶色薄膜且無法擦除,就表示油液已經化學性失效。這正是「AW46 就是 AW46」這種錯誤觀念的代價。採取基於狀況的維護方法,意即選擇專為實際壓力與溫度設計的油品(如 HM 或 HG 類型),而非僅依據黏度等級採購。這不只是預防性維護,而是建立實際可操作的標準。經歷數十年清除燃燒泵浦內金屬碎屑的經驗後,我可以確認:當你不再把折彎機油箱當作普通拖拉機變速箱看待時,那些動輒五位數的維修帳單也會隨之消失。下次看到便宜的通用 AW46 油桶時,請記得——真正的代價會在週一早晨出現。.
相關資源與下一步
- 對於在此評估實際選項的團隊而言,大型折彎機是一個相關的下一步。
- 若讀者想要詳細材料,, 宣傳冊 是一個有用的後續資源。.