01
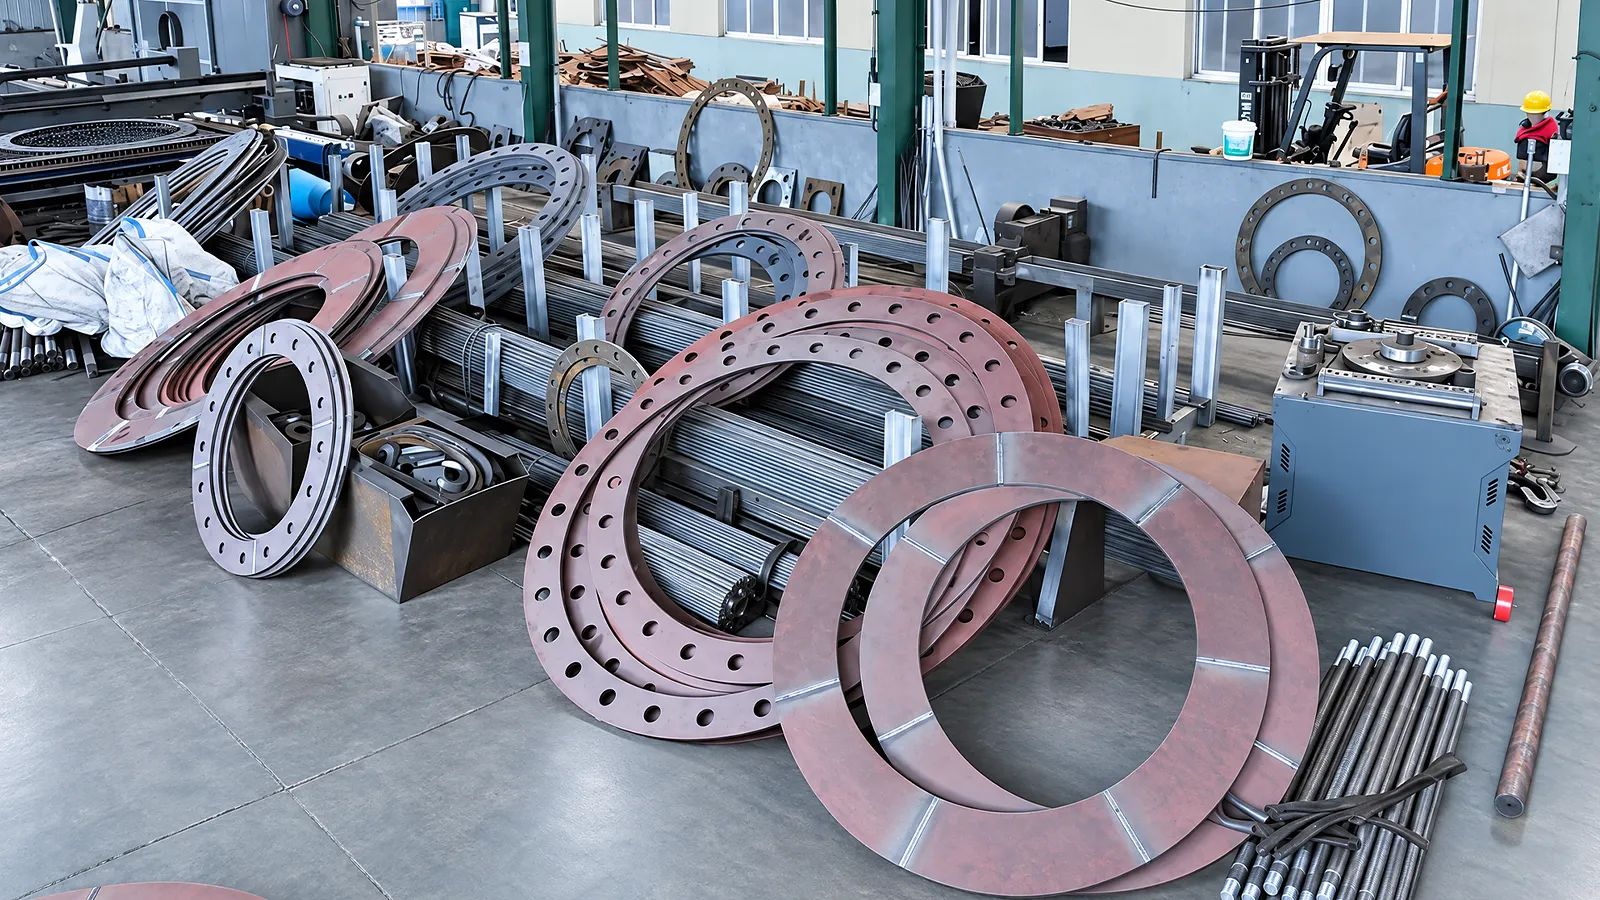
板材包絡範圍
提供長度、寬度、厚度、重量、平整度、材質以及裝載/卸載路徑。

找不到語言。請嘗試其他名稱或語言代碼。
技術規格
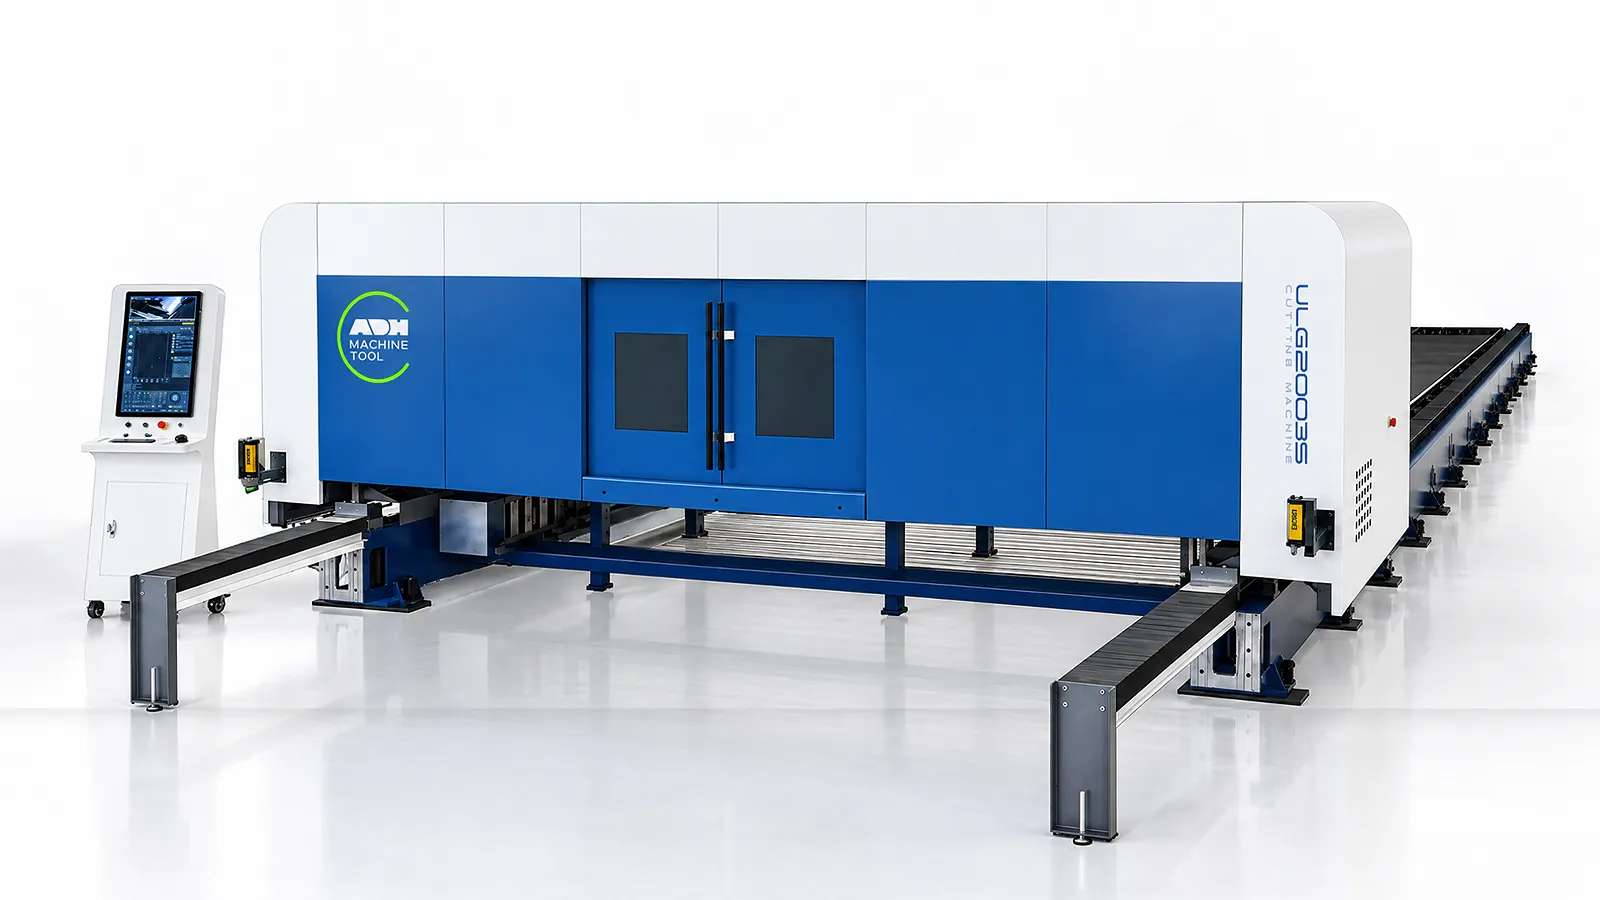
選擇一個 ULG-A 或 ULG-C 型號。運動、負載與尺寸皆為特定型號專屬。針對 12–60 kW 範圍內的 ULG-C,40 kW 以下的樑間隙為 190 mm,60 kW 時則為 300 mm。
| 型號 | 系列 | 雷射功率 | 加工區域 | Z 軸行程 | 光束間隙 | 定位精度 | 重複性 | 最大耦合速度 | 最大耦合加速度 | 工作台負載 | 整體尺寸 | 額定電壓 | 頻率 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 單位 | 千瓦 | 毫米 | 毫米 | 毫米 | 毫米/公尺 | 毫米 | 米/分鐘 | g | 公斤 | 毫米 | V | Hz | |
| ULG13035C | ULG-C | 12–60 | 13000×3500 | 250 | 190 (≤40 kW);300 (60 kW) | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.05 | 70 | 0.8 | 35700 | 16450×5400×2200 | 380 | 50 |
| ULG13040C | ULG-C | 12–60 | 13000×4000 | 250 | 190 (≤40 kW);300 (60 kW) | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.05 | 60 | 0.7 | 40800 | 16450×5900×2200 | 380 | 50 |
| ULG13045C | ULG-C | 12–60 | 13000×4500 | 250 | 190 (≤40 kW);300 (60 kW) | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.05 | 50 | 0.6 | 45900 | 16450×6390×2200 | 380 | 50 |
| ULG26035C | ULG-C | 12–60 | 26000×3500 | 250 | 190 (≤40 kW);300 (60 kW) | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.07 | 70 | 0.8 | 71400 | 30700×5390×2200 | 380 | 50 |
| ULG26040C | ULG-C | 12–60 | 26000×4000 | 250 | 190 (≤40 kW);300 (60 kW) | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.07 | 60 | 0.7 | 81600 | 31100×5890×2200 | 380 | 50 |
| ULG26045C | ULG-C | 12–60 | 26000×4500 | 250 | 190 (≤40 kW);300 (60 kW) | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.07 | 50 | 0.6 | 91800 | 31100×6390×2200 | 380 | 50 |
| ULG13035A | ULG-A | 12–60 | 13000×3500 | 250 | 190 | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.04 | 80 | 1.1 | 35700 | 16200×5300×1950 | 380 | 50 |
| ULG13040A | ULG-A | 12–60 | 13000×4000 | 250 | 190 | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.04 | 70 | 1 | 40800 | 16200×5800×1950 | 380 | 50 |
| ULG13045A | ULG-A | 12–60 | 13000×4500 | 250 | 190 | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.04 | 60 | 0.85 | 45900 | 16200×6300×1950 | 380 | 50 |
| ULG26035A | ULG-A | 12–60 | 26000×3500 | 250 | 190 | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.06 | 80 | 1.1 | 71400 | 30500×5300×1950 | 380 | 50 |
| ULG26040A | ULG-A | 12–60 | 26000×4000 | 250 | 190 | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.06 | 70 | 1 | 81600 | 31100×5800×1950 | 380 | 50 |
| ULG26045A | ULG-A | 12–60 | 26000×4500 | 250 | 190 | ≤±0.03 | X 軸 ≤±0.03;Y 軸 ≤±0.06 | 60 | 0.85 | 91800 | 31100×6300×1950 | 380 | 50 |
大尺寸輸入
板材外型尺寸、電力、地基、起重機通道、抽氣與驗收樣品必須一併定義。
01
提供長度、寬度、厚度、重量、平整度、材質以及裝載/卸載路徑。
02
定義功率、氣體、邊緣與坡口標準、最小特徵及代表性樣品。
03
確認地基、軌道、支撐、起重機通道、走道、維護及運輸限制。
04
記錄除塵區域、冷卻、排樣、邊緣尋找、餘料及資料介面。
產品系統
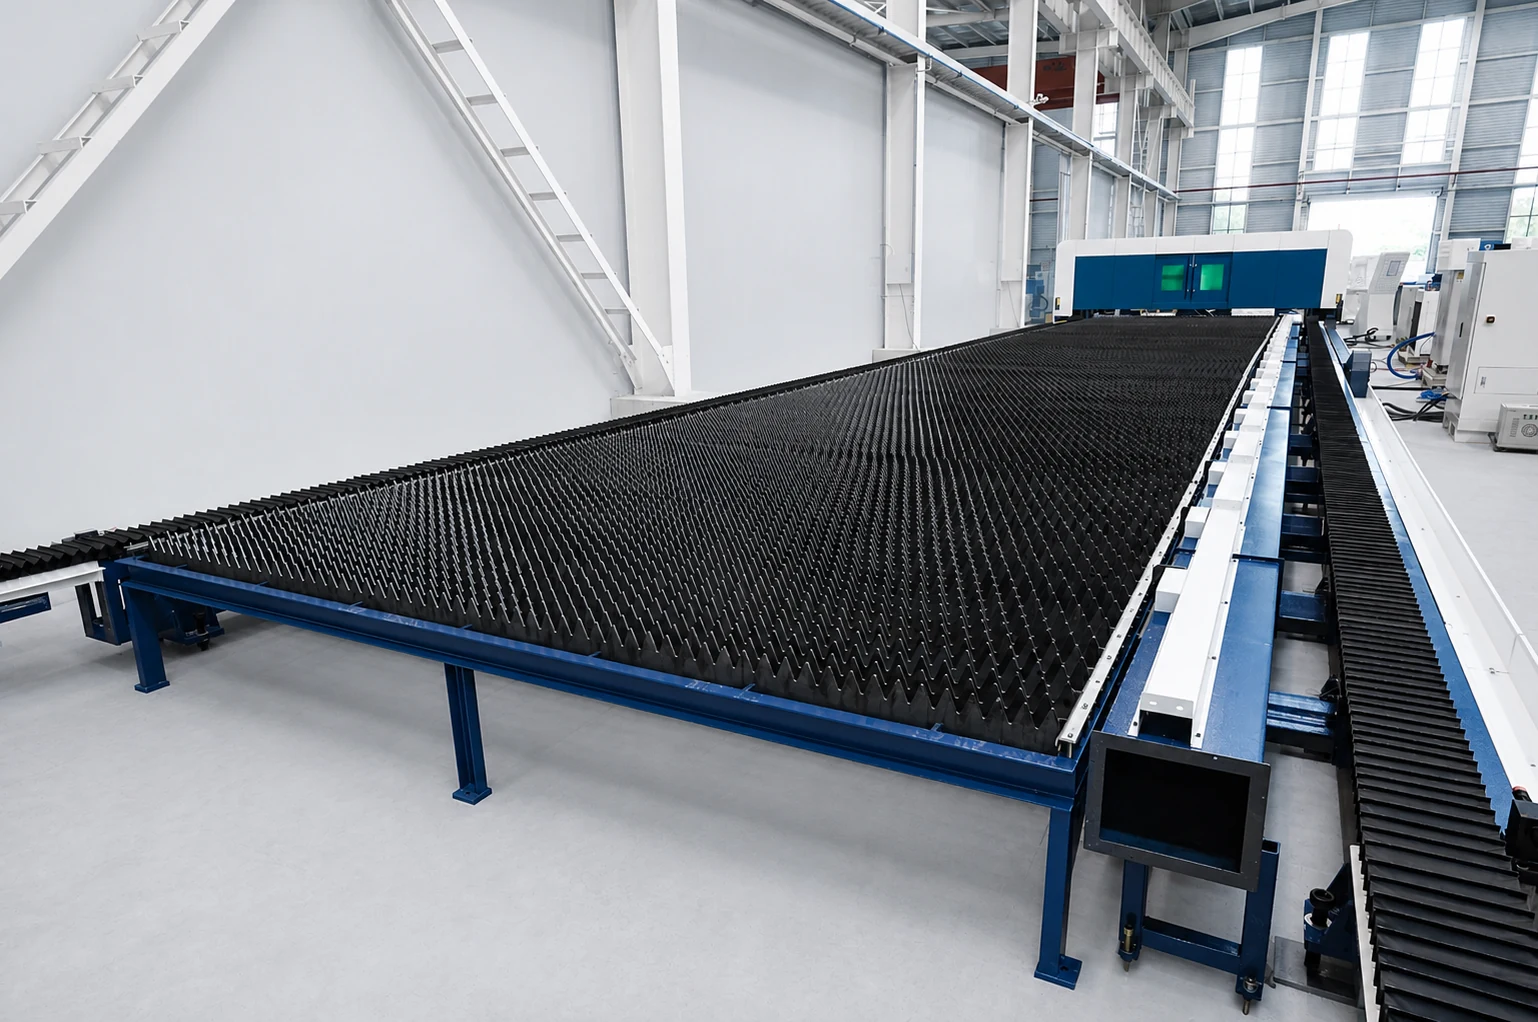
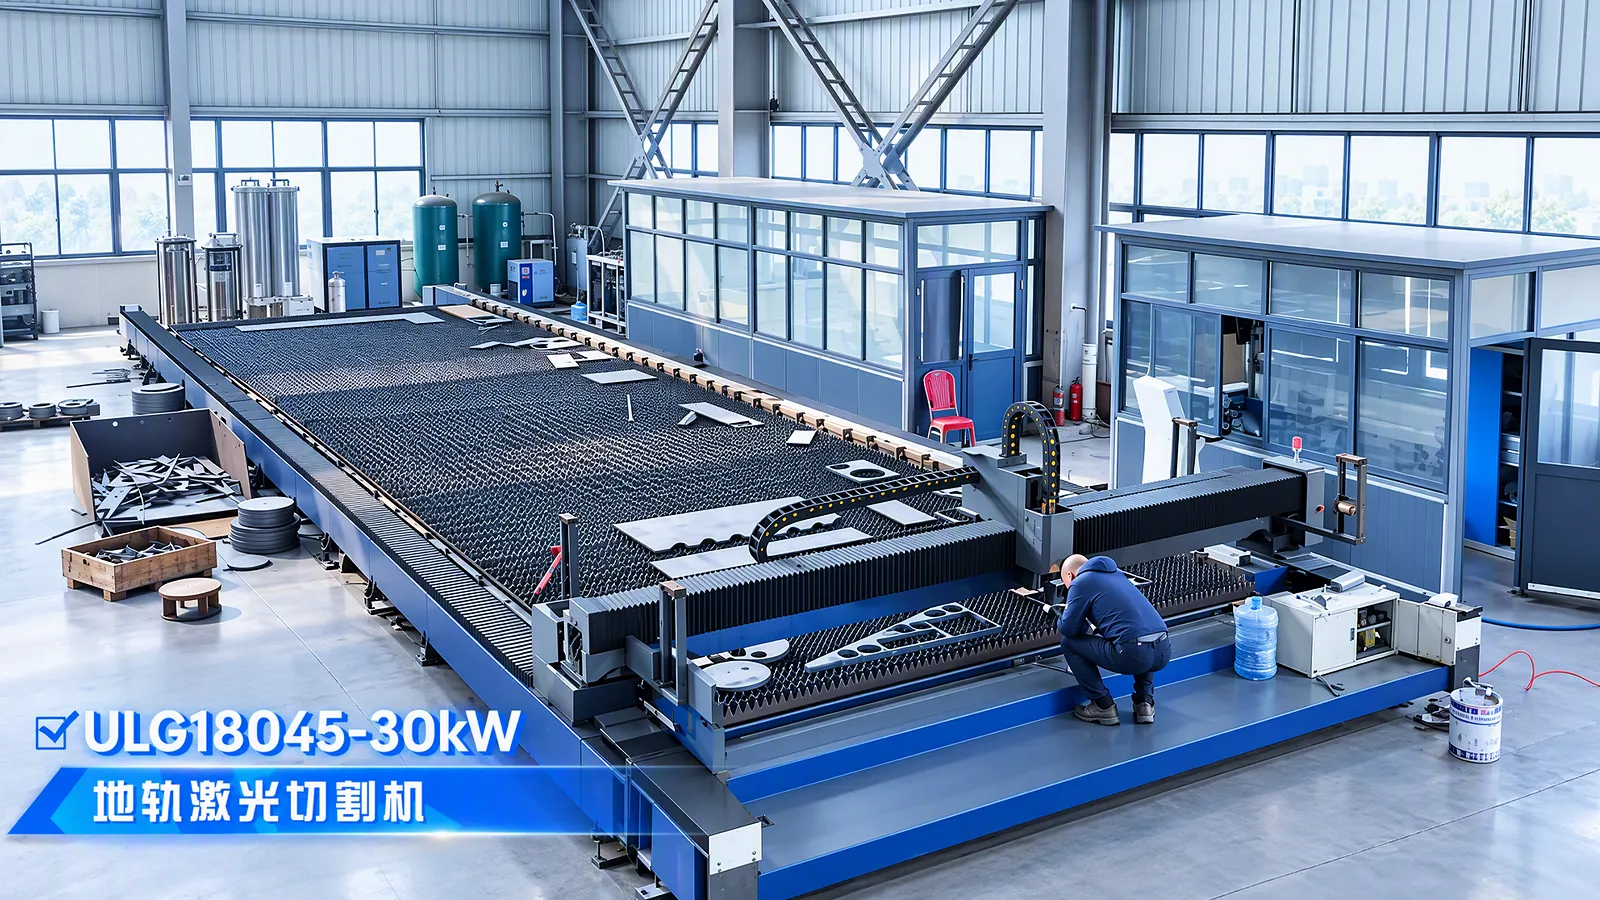
ULG-C 將運動軌道與板材支撐負載路徑分離。因此,大型切割需要將機器、地基、搬運與除塵進行整體規劃。
軌道
地軌承載移動系統跨越所選的工作幅面。
定義已安裝軌道路徑的對準與調試責任。

地基
地基是支撐機器和板材負載的安裝部分。
針對所選格式,協議土建工程責任與安裝要求。
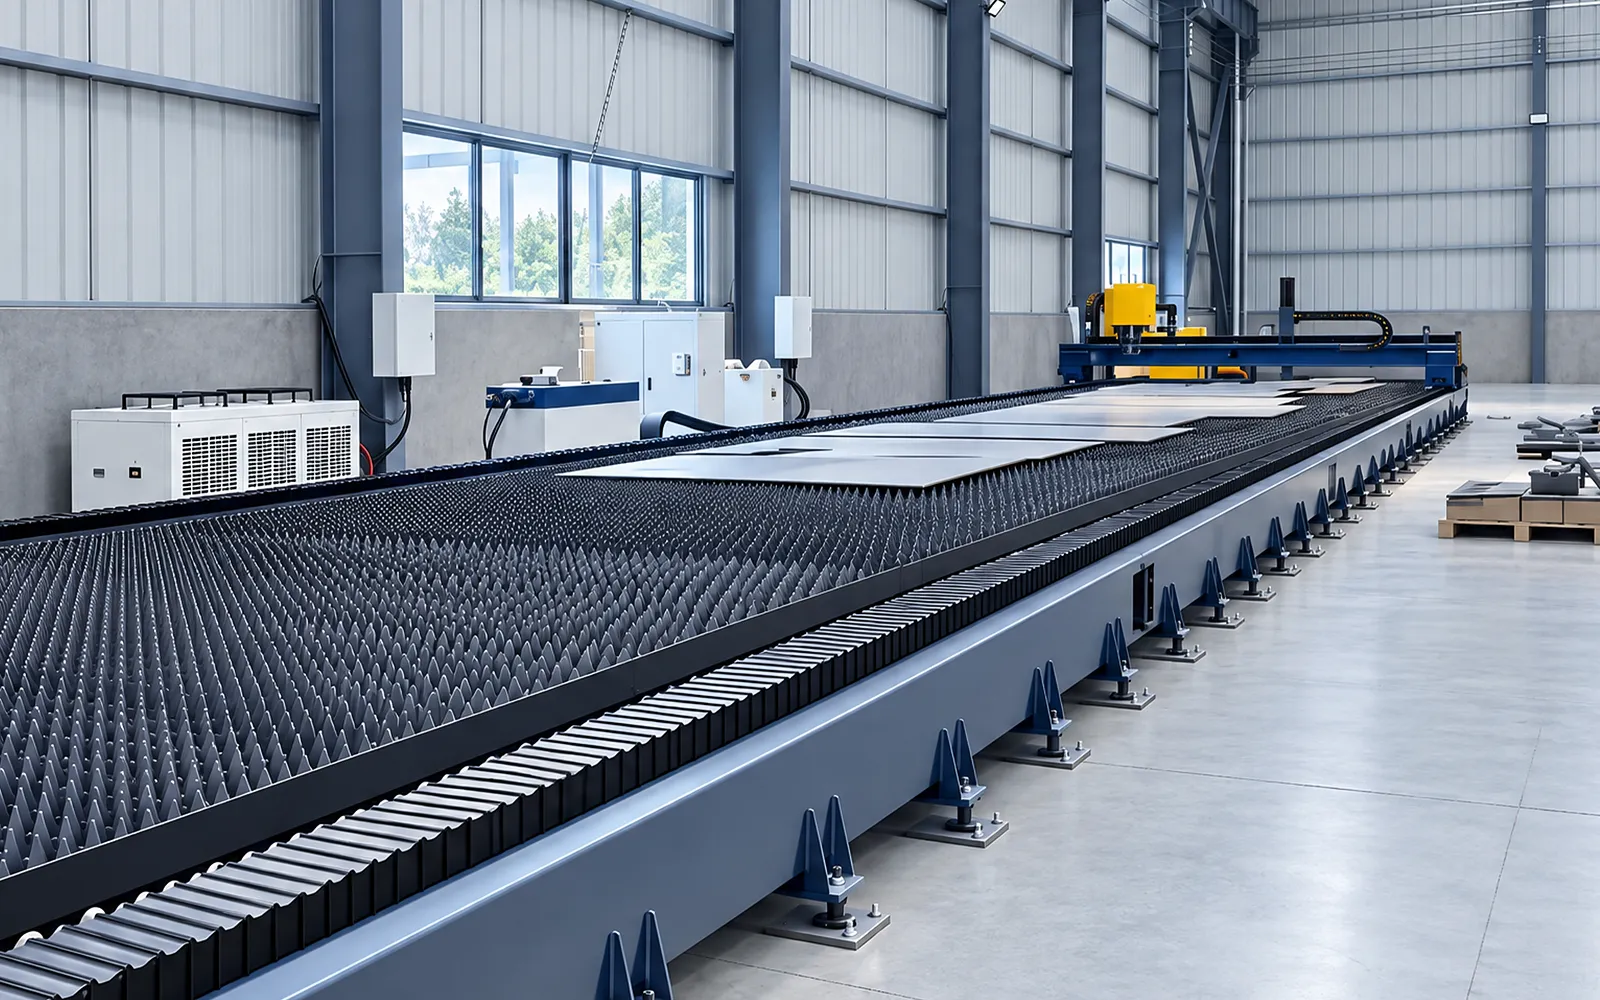
板材支撐
板材支撐在工作區域內承載板材。
確認已配置機器與安裝的支撐幾何形狀及可用工作區域。
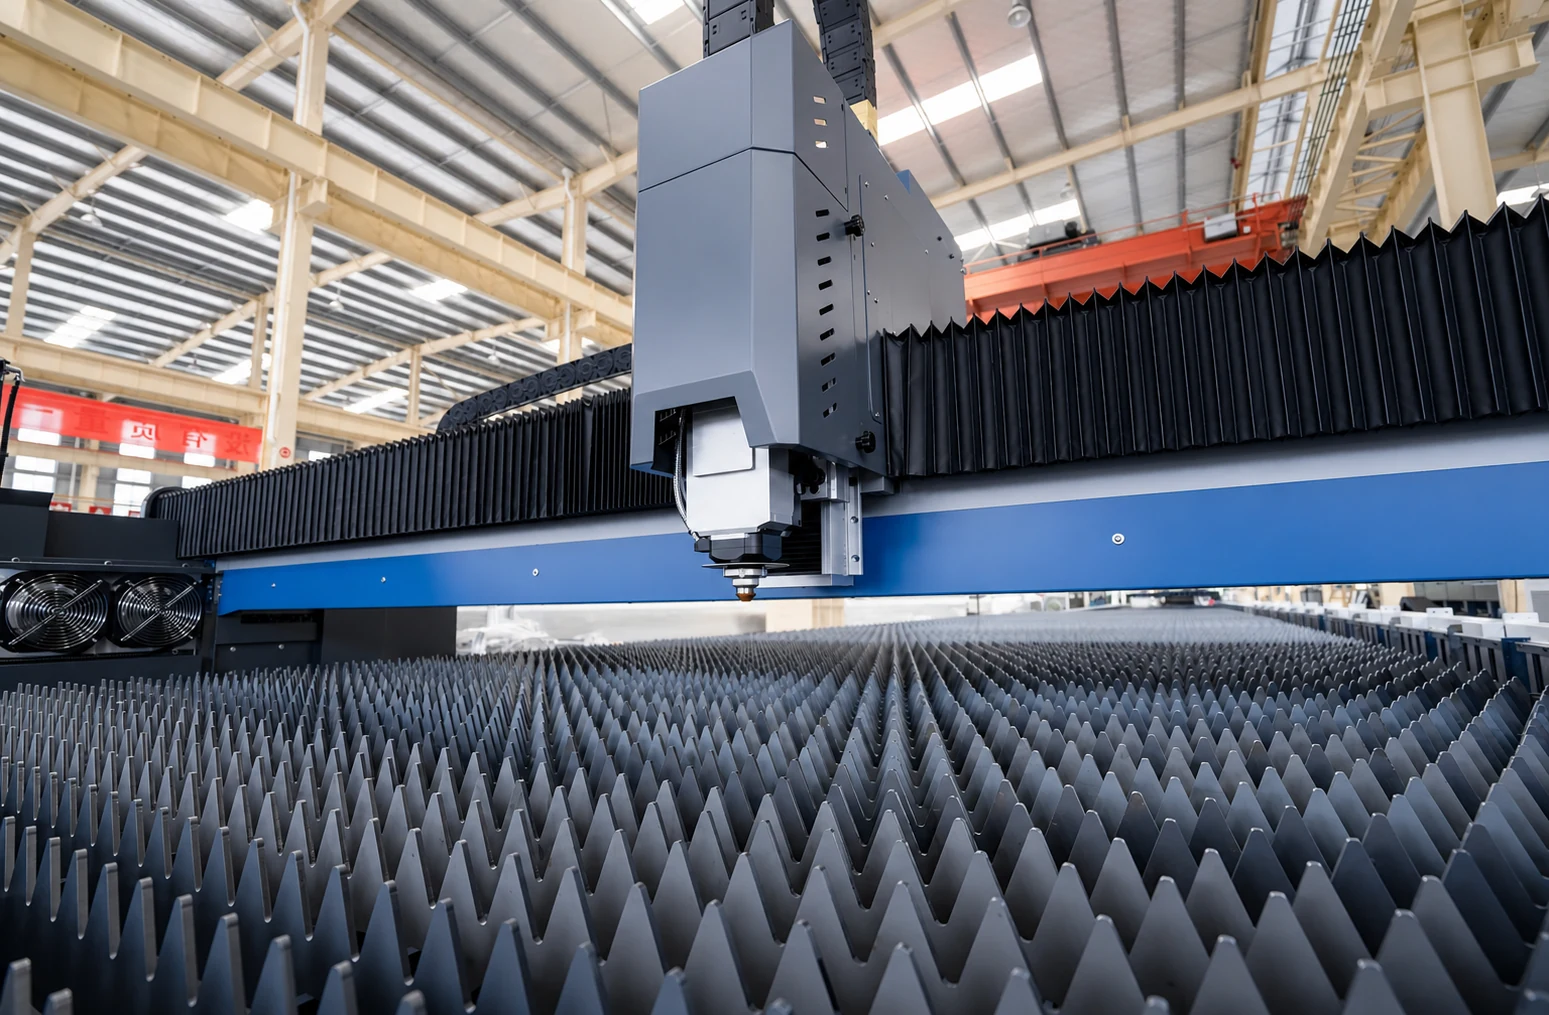
02
龍門架沿著地面軌道行進以定位切割頭。傳動保護與潤滑支援長距離行進路徑。
13 公尺與 26 公尺路徑具有不同的寬度、速度、加速度與驅動數據。請閱讀針對預定板材尺寸的確切 ULG-C 配置。
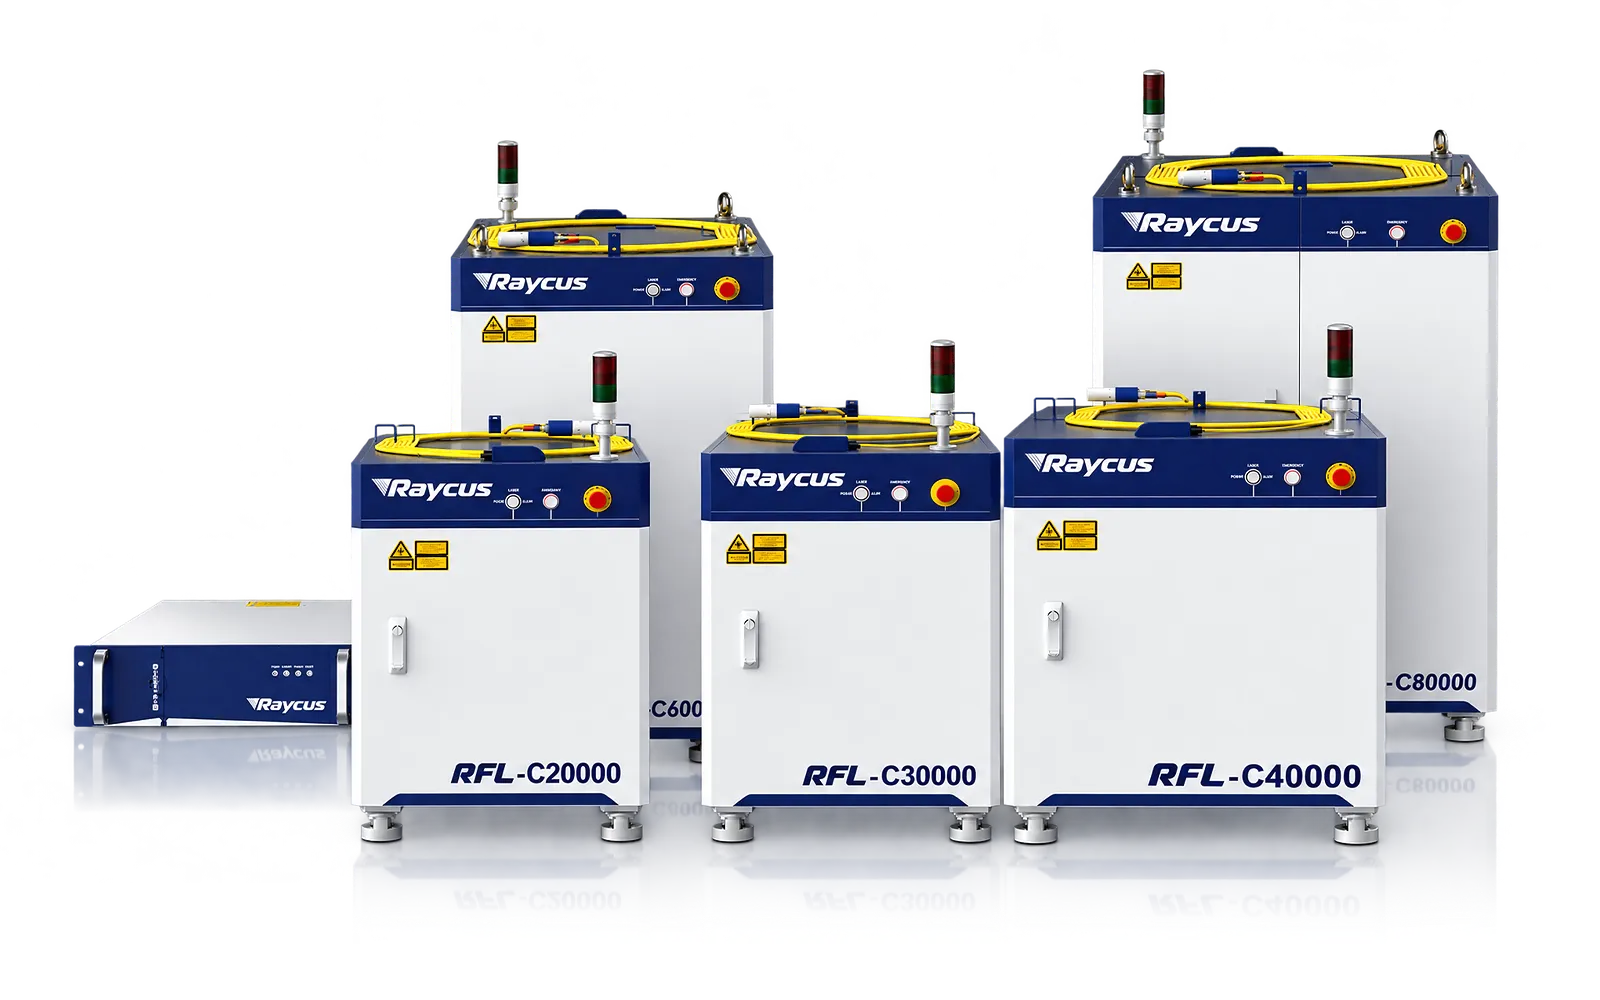
雷射光源
雷射功率是根據材料、厚度與所需製程來選擇。
使用材料樣品審查所選光源;單憑功率無法決定邊緣品質。

切割頭套件
切割頭在已配置的工作區域上配合輔助氣體與冷卻系統運作。
確認訂單的切割頭功能與公用設施,並評估所需的切割品質。
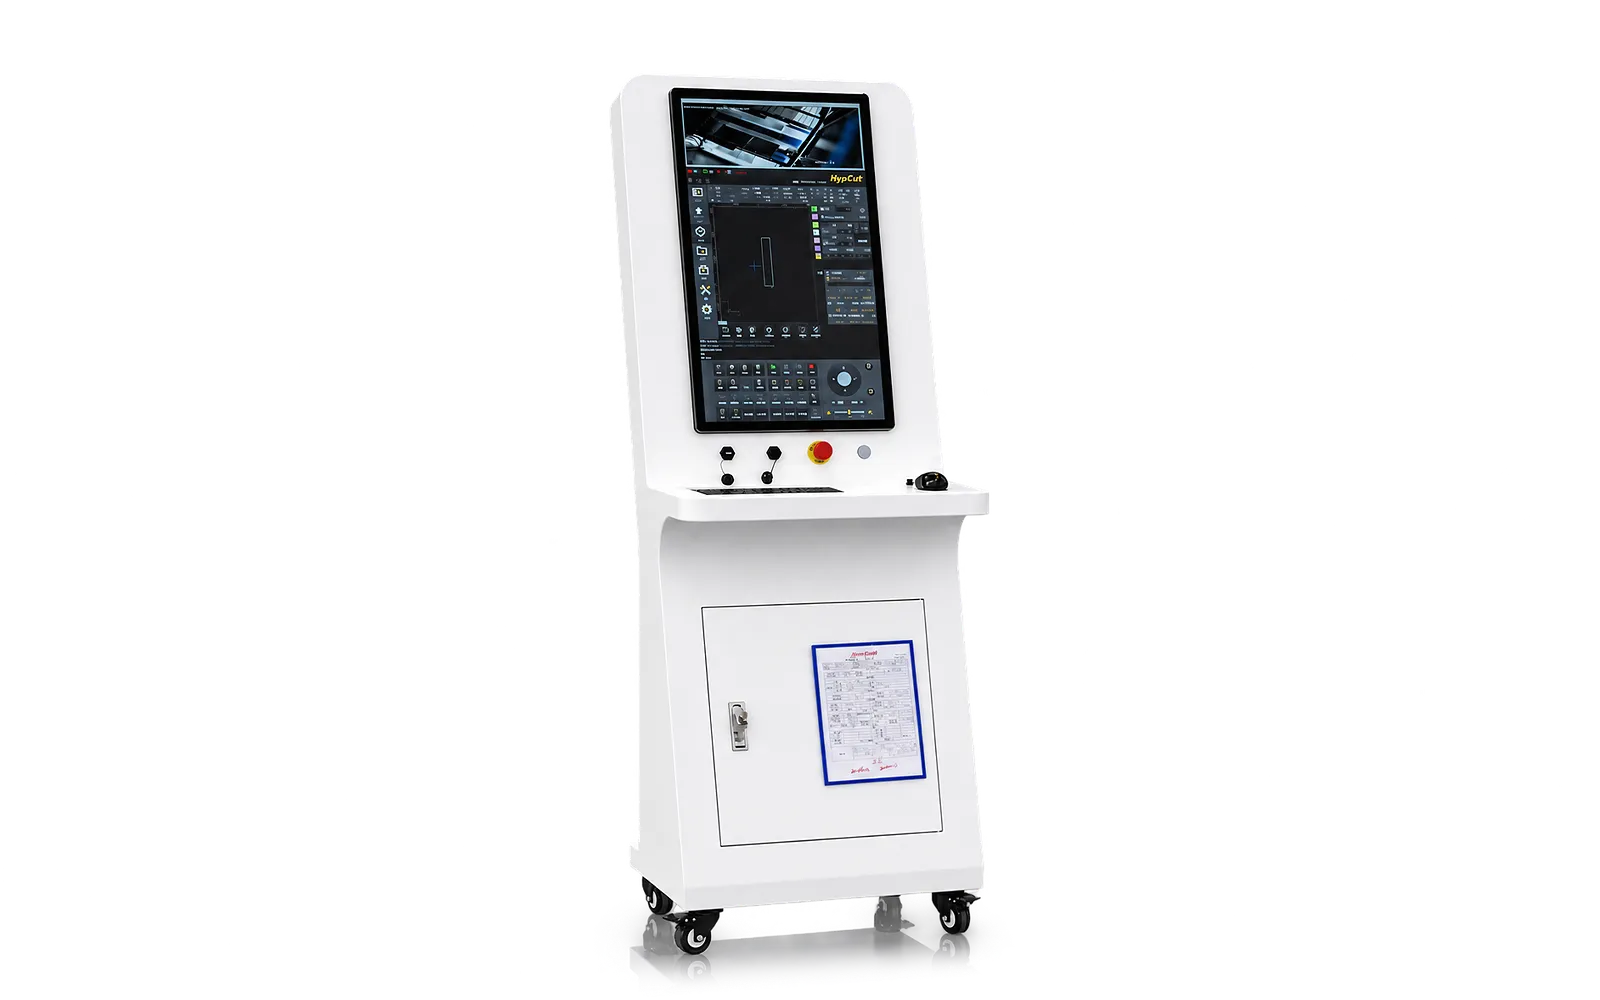
鋼板編程
邊緣尋找、套料、共邊與餘料功能支援隨附軟體內的鋼板規劃。
將程式準備工作與已安裝的格式進行匹配,並定義傳輸與復原需求。
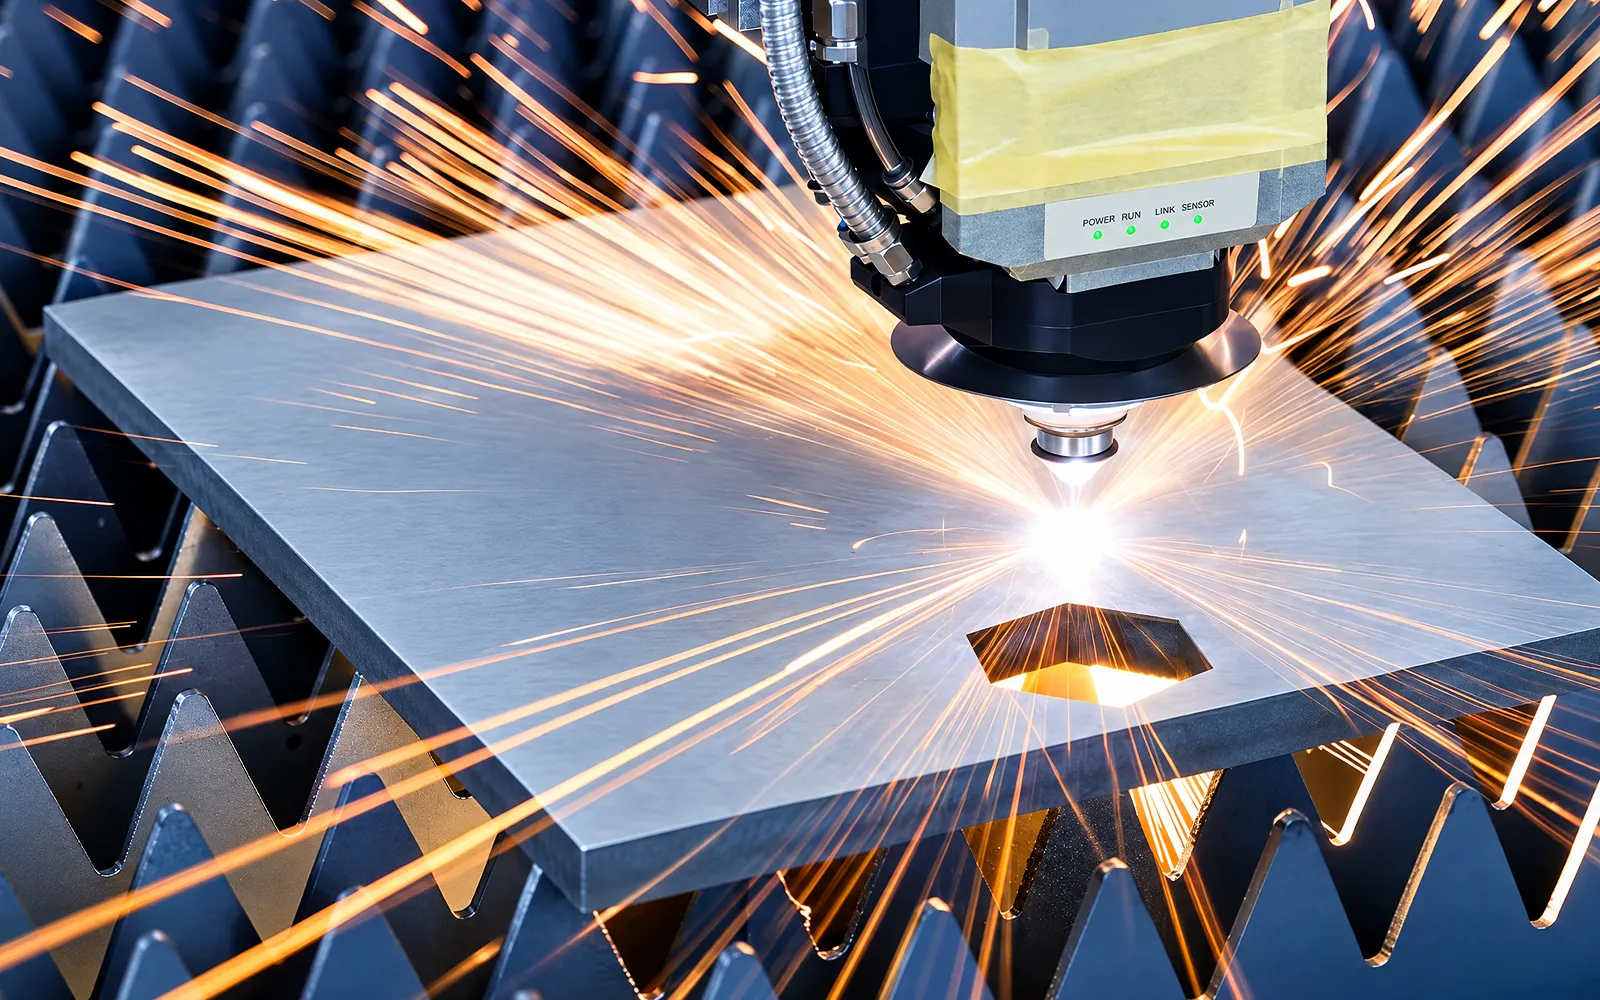
選配功能
坡口功能、工業檔案介面與 MES 連接需要對應的配置。
在最終確定套裝方案前,請定義所需的功能與整合範圍。
抬升
起重存取與支撐方式決定了目標鋼板如何放置於工作區內。
規劃庫存重量與安裝周邊的存取設備。
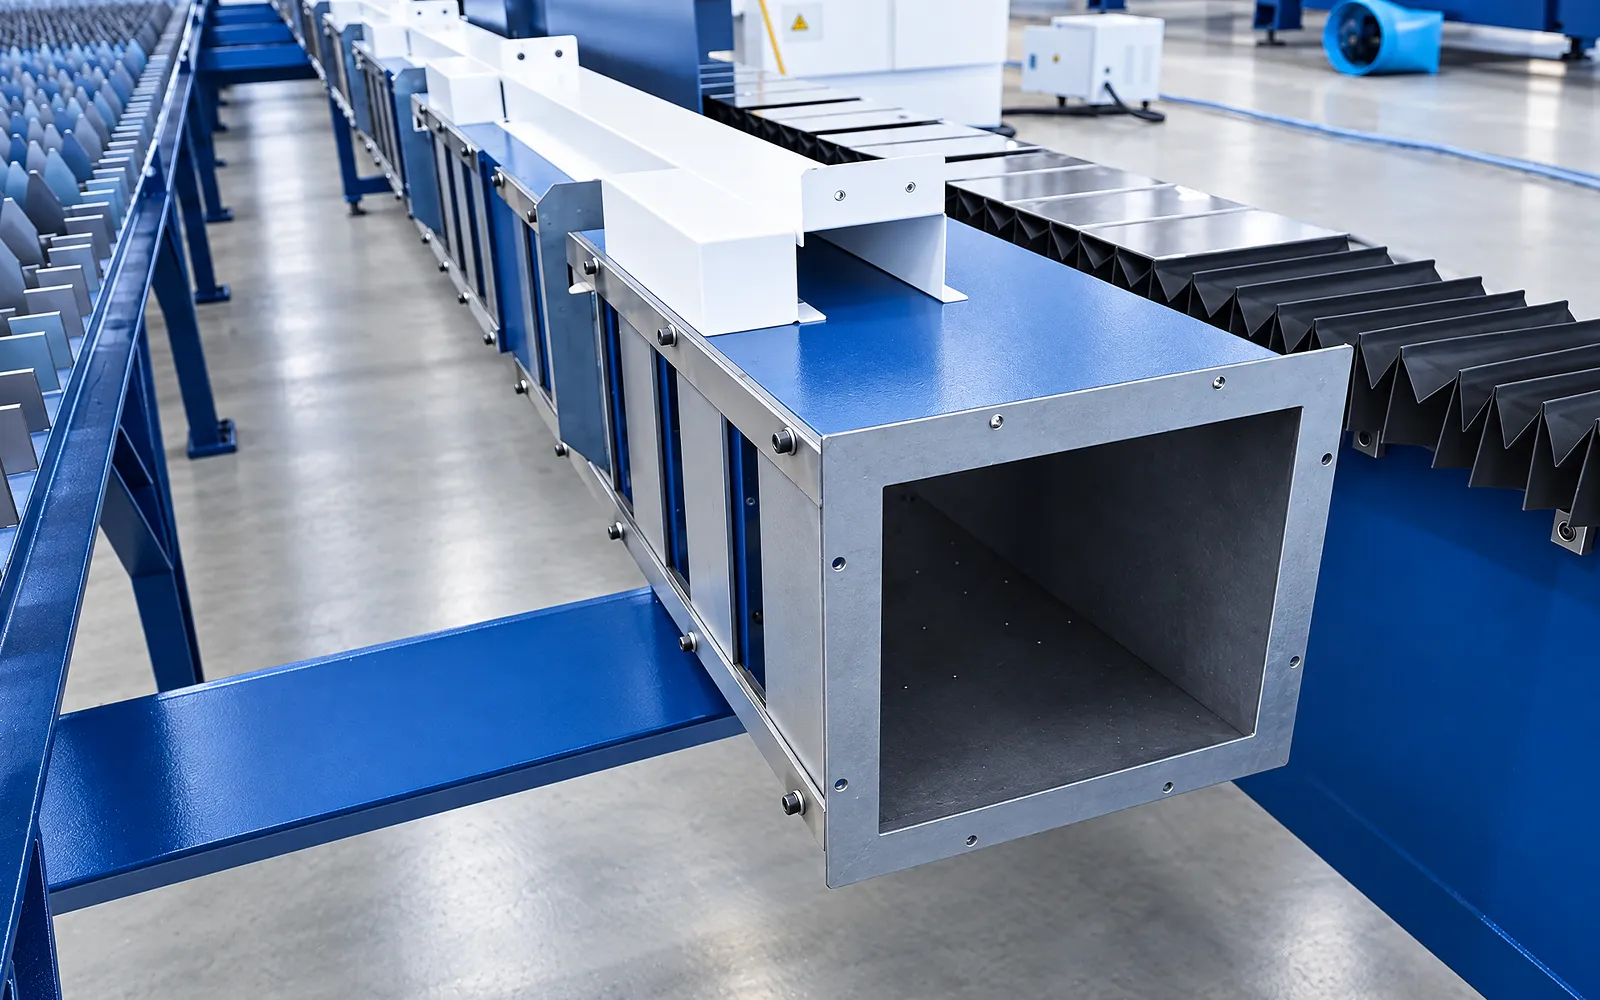
抽氣
提取配置必須服務於主動切割區與作業負載。
指定所提供的設備、現場連接與所需的維修存取空間。
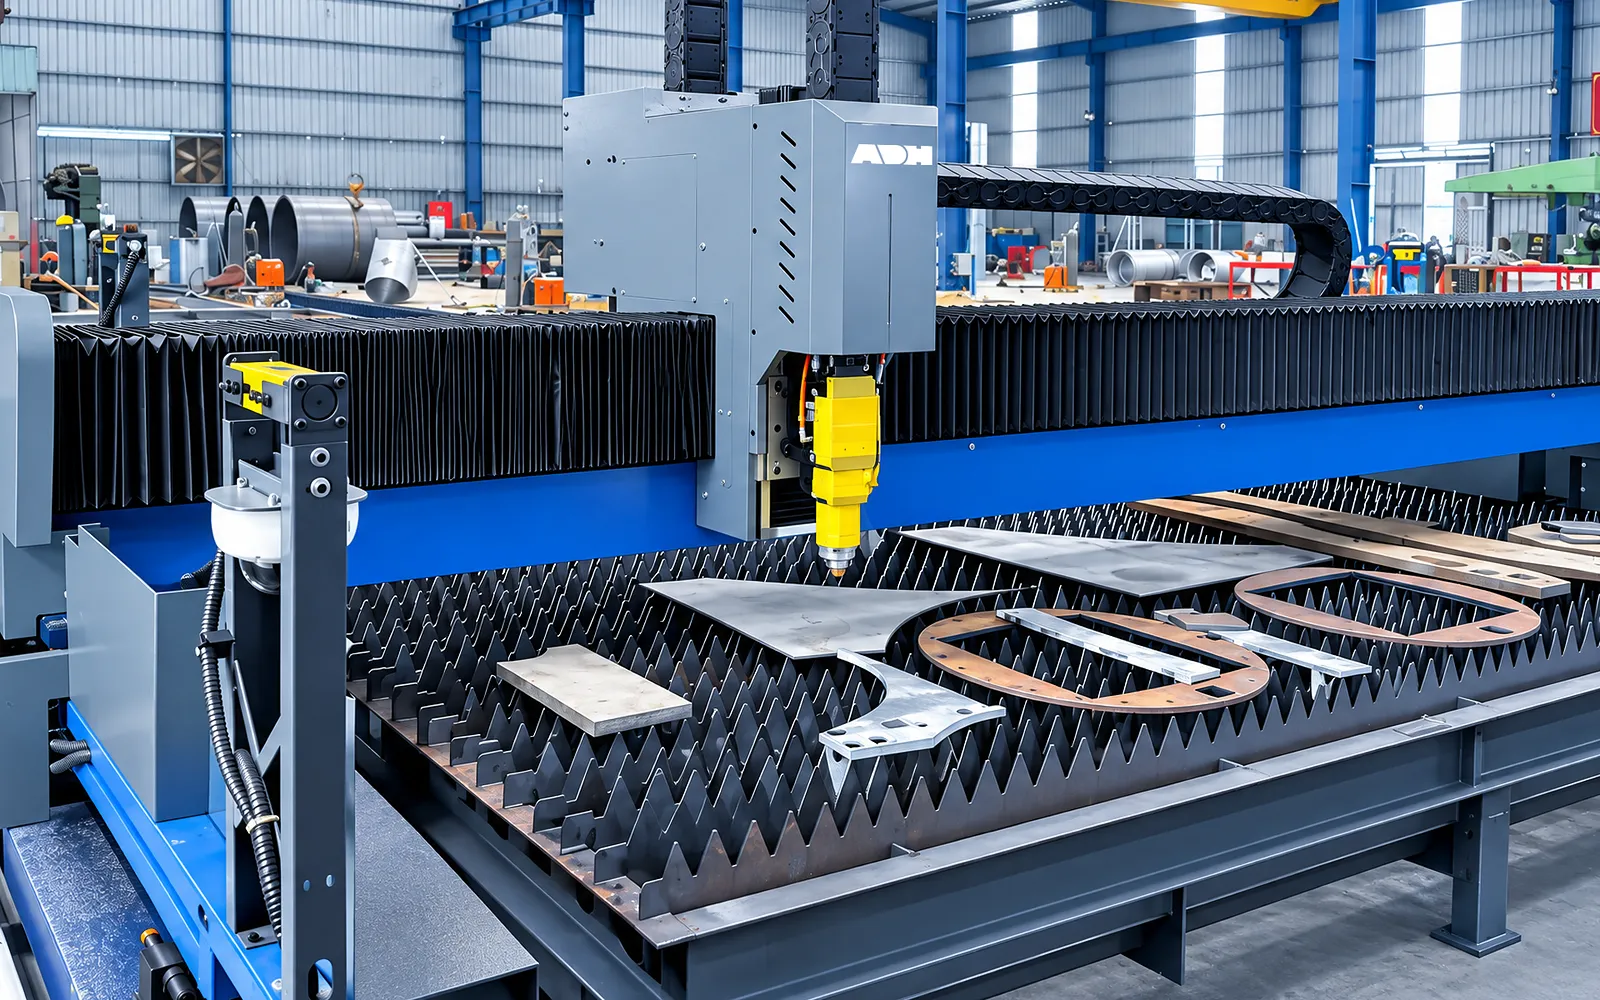
物料流
成品零件、剩餘鋼板與製程廢料需要有從工作區移出的實用路徑。
協調移除作業與維修間隙,並配合起重與支撐佈局。

06
代表性試驗會檢查工作區域內約定位置的對齊與切割品質。請使用預定的材料、氣體與切割程式。
記錄已安裝的配置、測量條件與檢查方法。審查完整生產任務時,請包含處理路徑。
機型與場地選擇
從 ULG13035C–ULG26045C 機型中選擇,每種配置皆指定了工作區域與負載限制。
請使用正確的 ULG-C 欄位來確認格式、功率相容性、行程、精度、速度、加速度、驅動數據、負載、尺寸與質量。
確認包含與選配的坡口切割、抽氣、氣體設備、排樣、數據整合與材料處理。
確認地基、軌道、負載、處理、樣品、公用設施、維護與安全。
相關機器與選擇
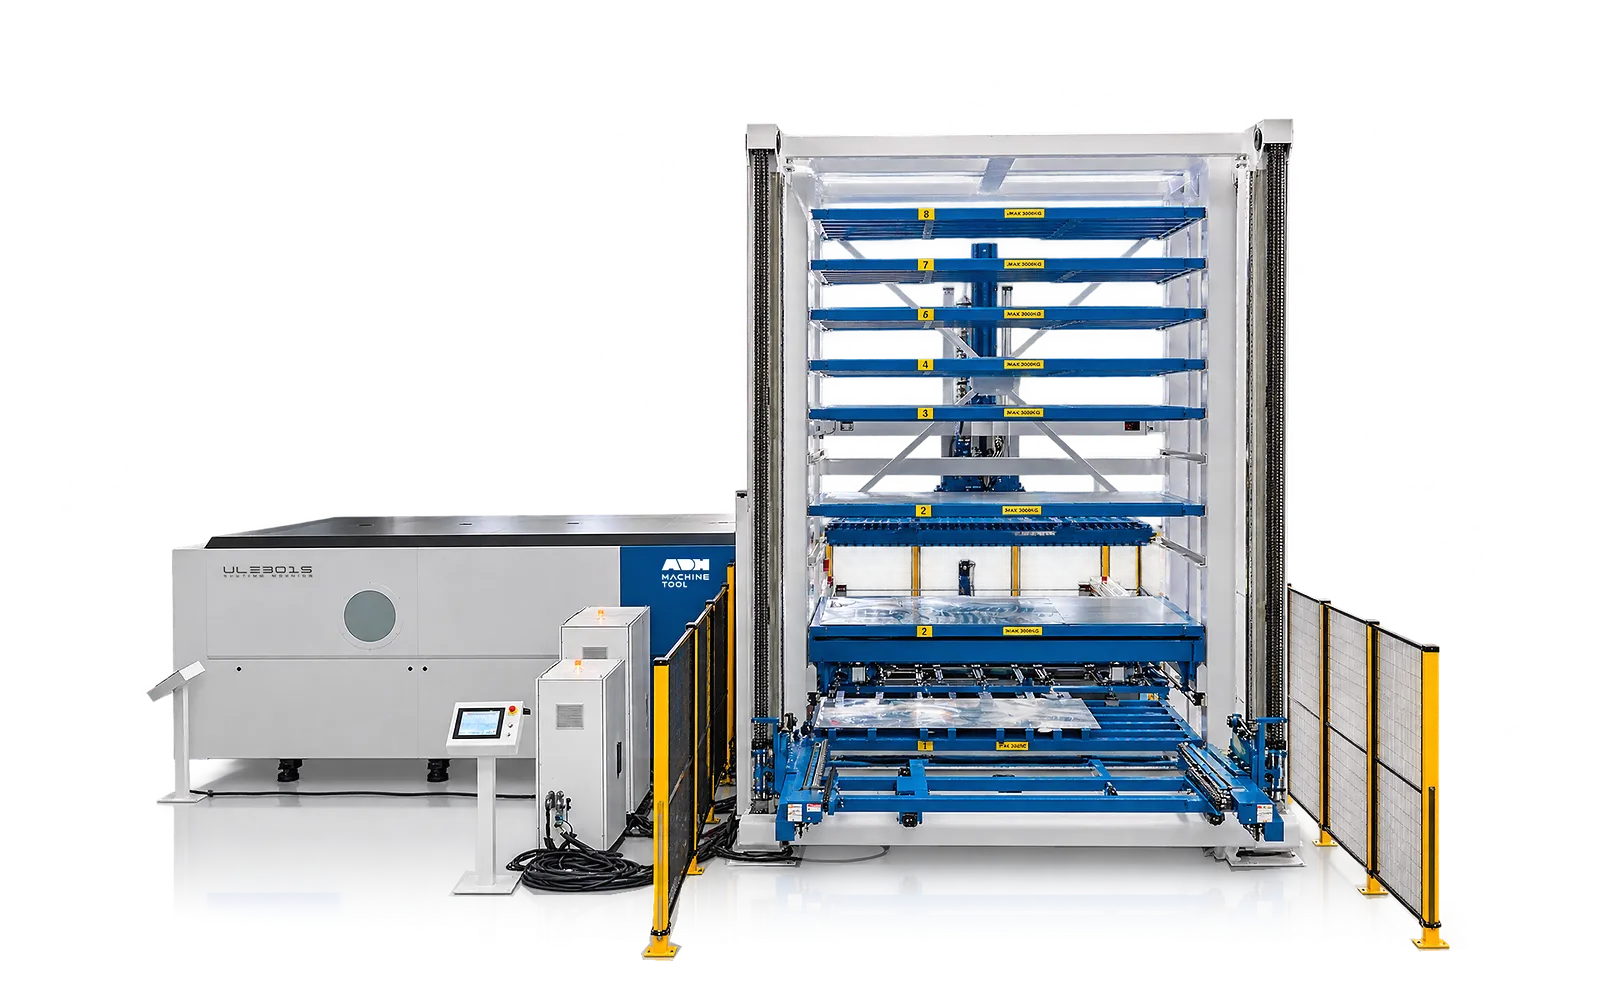
貫穿機器生命週期
尋找您的團隊所需的培訓、維護指導和零件支援。服務與可用性將針對您的機器和地點進行確認。
查看您所在產業所生產零件的設備選項。
專案諮詢
告訴我們您想要製造或改進的內容。技術細節和圖紙隨後提供。
聯絡 ADH
姓名、電子郵件和簡短描述即可開始。