
為什麼「十大」榜單會讓你失望(以及如何挑選真正適合的機器)
你可能在過去一週裡翻遍了各種比較表,上面寫滿了機器的理論最高性能——卻幾乎沒有告訴你這台機器能否真正發揮價值。「十大」榜單的問題在於,它們評價工業製造設備的方式,就像人們選購消費電子產品一樣,用「功能對價格」來排行,而不是「可靠性對班次」。.
一間工坊不需要技術部落客選出的「通用冠軍」,它需要一台符合實際限制條件的機器:預算時程、每日產能、以及成品品質。與其追逐排名,不如建立一張需求矩陣,把你的生產需求——特別是材料與產量——對應到真正重要的性能。.
例如,如果你的首要目標是高精度金屬切割和長期生產穩定性,可以考慮如 單工作台光纖雷射切割機, 等工業級選項,專為專業環境中的高效率產能而設計。.
規格表陷阱:當你趕工時,為什麼瓦數是最無用的指標
設定工坊設備優先順序時的常見錯誤
- 把峰值瓦數置於製程穩定性之上,是工坊業主最昂貴的錯誤之一。.
- 高瓦數毫無意義,如果機器存在龍門架錯位或需要大量後處理。.
- 瓦數主要影響的是最大切割厚度,而非盈利能力。.
- 請關注那些隱藏的「停機驅動因素」,而不僅僅是雷射管功率。.
- 關鍵的停機驅動因素包括噴嘴與鏡片的清潔度、伺服保養週期,以及冷卻氣流的一致性。.
- 如果你關心理收入,最關鍵的指標是加速度與割縫寬度的一致性。.
- 調校良好的 60W 機器可以勝過校準不佳的 100W 型號。.
- 不穩定的機器會浪費材料與時間,讓額外瓦數變成負面效益。.
如果持續稼動時間與精度對你的作業至關重要,檢視像 帶防護罩的板管兩用光纖雷射切割機 等專業級系統,可以幫助你在長時間生產中維持穩定切割。.
「第一次切割時間」的真相:區分玩具級設備與真正能創造收益的機器
最佳化版本
“「第一次切割時間」(TTFC)指的是從開箱機器到產出首件可用零件所需的時間。業餘等級的機器往往主打這一點,搭配專屬、簡化的軟體,號稱「一小時內即可開工」。這種入門門檻確實低——但同時也限制了你的上限。這類即插即用的生態系通常不具備你在專業 CAD 到 CAM 工作流程中所需的整合或自動化功能,意味著每次作業都要更多手動設定與微調。.
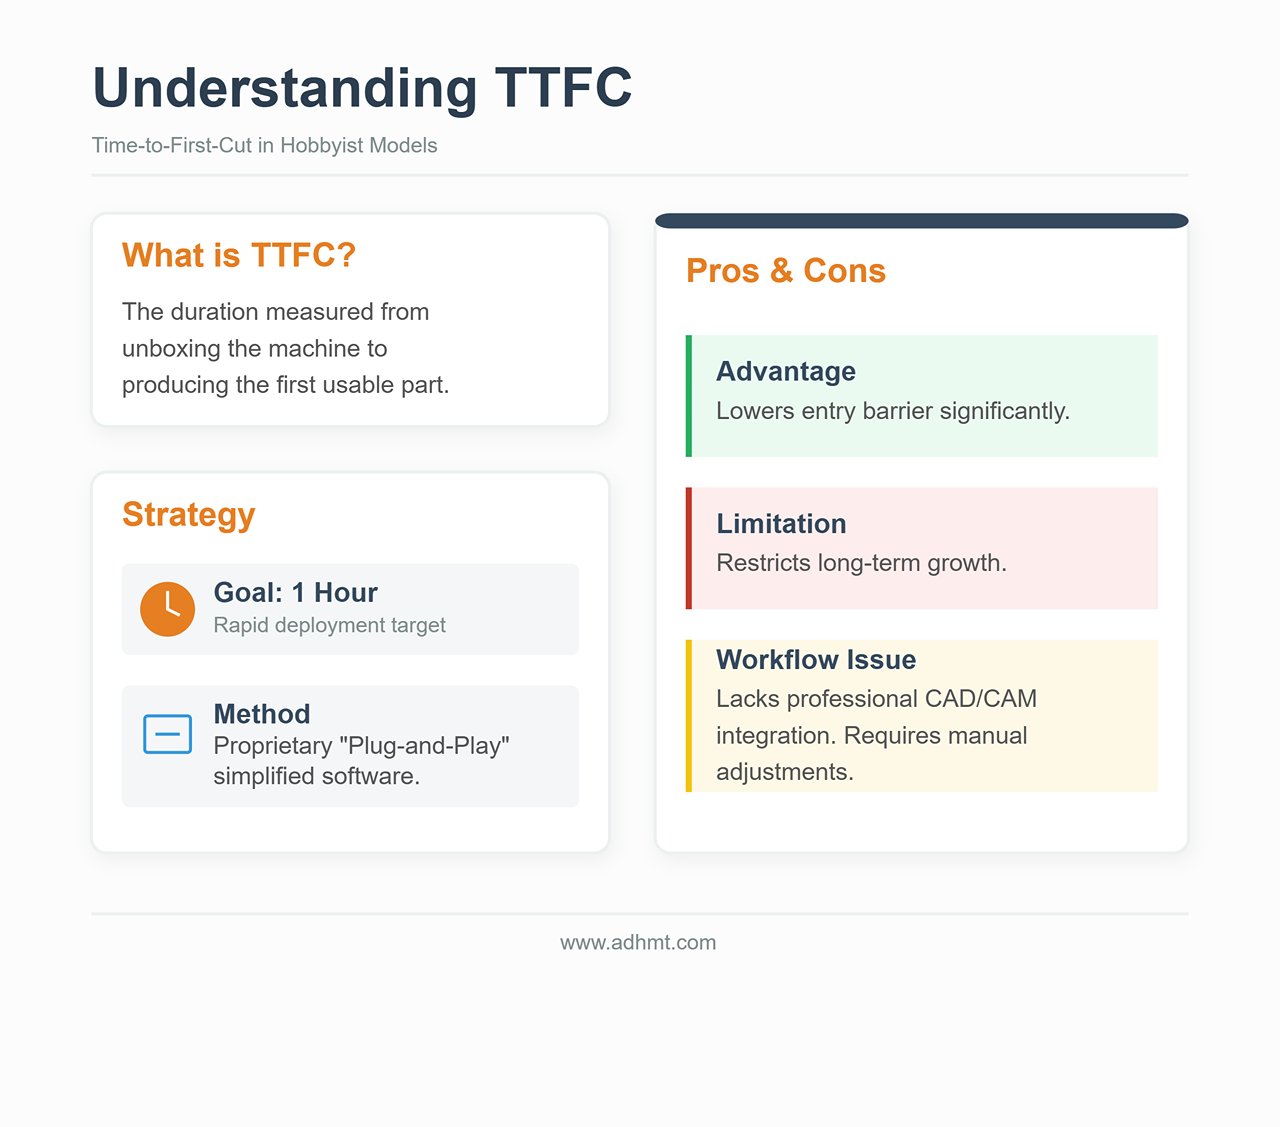
真正能賺錢的機器並非由 TTFC 定義——而是取決於它能多順暢地融入真實的生產環境。工業級系統也許在初始階段需要更多工作(排氣法規、冷卻系統、安保連鎖),但一旦調整完畢,「第二次切割時間」幾乎為零。這種效率依賴於軟體相容性,使批次作業、重複精度與低校正需求得以實現。.
一台機器即使 TTFC 表現出色,若缺乏剛性或運行於脆弱軟體架構上,依然不適合量產。真正的投資報酬率來自產能、穩定性與嚴密公差控制——這些優勢在開箱新鮮感消退後依然歷久彌新。.
如果你正在優化專業工作流程,查看技術規格或下載可用的 宣傳冊 是一種實用的方法,能幫助你理解高產量輸出的配置與整合需求。.
階段 1:硬性篩選(提前淘汰 90% 的機器)
大多數買家會先比較瓦數和價格。但這也是最快的方式讓你買到一台昂貴的廢鐵。選擇雷射切割機最重要的因素往往和主要規格關係不大——而是完全取決於你的工作環境的現實限制。.
在你查看任何品牌之前,先套用一組「硬性篩選」。這些是二元限制:如果一台機器在任何一項上失敗,它就不是候選——而是負擔。使用這些篩選,你可以剔除大約 90% 的市場,只留下可以在你的環境中安全有效運作的機器。.
通風否決:沒有室外排氣路徑,就沒有 CO2(那麼還剩下哪些)
第一個限制是空氣本身。雷射切割是一種熱加工過程,會將材料汽化。當你切割木材、壓克力或皮革時,你不僅僅是在製造灰塵——你還會釋放揮發性有機化合物 (VOC)、一氧化碳以及各種致癌物。如果你切割 PVC(不要這麼做),你會產生鹽酸氣體,幾週內就可能嚴重損害你的肺部並腐蝕機器的電子設備。.
不可協商的規則: 如果你無法從機器接一條 4 吋或 6 吋管道通到室外,那你就不能購買 CO2 雷射用於生產工作。.
許多製造商會販售「煙霧萃取器」或循環過濾裝置,作為沒有窗戶空間的替代方案。對於偶爾雕刻杯墊的業餘愛好者,它們沒問題。但對於生產型工作室,它們是昂貴的陷阱。.
- 飽和問題: 切割壓克力和木材會快速填滿 HEPA 和活性碳濾芯。在生產環境中,你可能需要每週更換昂貴的濾芯,以確保空氣安全。這可能每年增加數千美元的營運成本。.
- 氣流物理: 循環單元很少能提供足夠的每分鐘立方英尺 (CFM) 氣流來保持光學元件清潔。缺乏強烈的室外負壓排氣,煙霧會滯留在機體內並附著在鏡片和反射鏡上,降低光束品質、切割性能,甚至可能損壞昂貴的光學元件。.
如果你沒有室外排氣路徑,你唯一現實的選擇是低功率二極體雷射或僅用於金屬打標的光纖雷射——例如 單工作台光纖雷射切割機——它們能幫助你維持更安全的空氣環境和更可靠的氣流。.
電力驚喜:為什麼 110V 插座會壓垮你的生產速度
第二個限制是電力容量。在北美,標準 110V/15A 住宅插座理論上的最高功率是 1,800 瓦。但電氣規範和安全標準將持續負載限制在 80%——約 1,440 瓦。.
新買家往往看到雷射的標示——例如「100W」雷射管——就以為它能輕鬆符合上限。這混淆了輸出功率與耗電功率。雷射切割機是一個系統,而不是單一零件。.
- 總負載: 你不僅需要為雷射源供電,還需要驅動步進馬達、控制器、水冷機(玻璃管必須使用)、空氣輔助泵以及排風扇。.
- 電壓驟降: 如果冷水機的壓縮機在雷射高功率工作時啟動,這股瞬間的電流衝擊可能會在共用的110V電路上短暫拉低電壓。.
如果你的工作室只有標準住宅用的110V插座,而且無法增加專用電路,你的選擇會迅速縮減。在共用電路上運行高功率機器容易引發「棕斷」情況,雷射輸出會波動,導致切割無法完全穿透以及雕刻深度在不同工件之間都有差異。.
嚴格規則: 如果不能安裝專用的20A電路或220V電源線,就把高功率工業型CO2平台和大型光纖雷射排除在清單之外。你基本上只能選擇桌面款或入門級落地款,這些機型的冷水機和排風系統是整合式或低功率設計的。.

床台尺寸陷阱:為什麼「更大」往往意味著「更慢」和「更不精準」“
行銷話術會讓你以為 48″ x 36″ 的工作台自動比 24″ x 12″ 的工作台更好,因為它提供了「更多潛力」。但在實際的工廠中,潛力並不能支付帳單——產能才能。
大型床台需要大型橫架(承載雷射頭的橋架)。大型橫架很重。.
- 慣性 vs. 細節: 沉重的橫架需要更大的力來加速與減速。當你雕刻細小文字或精細圖案時,雷射頭每分鐘可能要改變方向上千次。較大、較重的機器難以快速完成而不產生振動——通常稱為「震環」或「晃動」——會在成品線條上出現波紋或起伏。.
- 速度懲罰: 為了保持精準,大型橫架的機器往往必須減速運行。較小、較輕橫架的機器往往能因為在移動之間加速和減速較快而比大型機器更快完成一批雕刻。.
嚴格規則: 不要為了「未來某天」的工作而購買特定尺寸的工作台。如果 95% 的工作都能在 12″ x 20″ 的板材上完成,那麼 4′ x 8′ 的機器反而可能會損害你的業務:它佔用更多地面空間、消耗更多電力,且通常以較慢的速度產生品質較低的雕刻效果。只有在切割整張板材是你的主要營收來源時,才考慮升級到大型工作台。
材料現實:為什麼客戶的材料決定雷射源類型(CO2 vs. 光纖 vs. 二極體)
最終,你不能只依據預算來選擇雷射源——必須根據物理原理來選。雷射的波長決定了它會與哪些材料互動。再高的功率也無法補償錯誤的波長。.
- CO2 雷射(10,600 nm): 製作者圈的主力。這種波長會被有機材料強烈吸收。.
- 適用材料: 木材、壓克力(透明與有色)、皮革、紙張、玻璃(僅限雕刻)。.
- 嚴格過濾: 如果你的客戶需要透明壓克力獎盃或建築模型,你 必須 需要購買CO2雷射。光纖或二極體雷射會穿過透明壓克力而不留下任何痕跡。.
- 光纖雷射(1,064 nm): 金屬加工的工業標準。.
- 適用材料: 不鏽鋼、鋁、黃銅、銅、鈦。.
- 嚴格過濾: 如果你的商業模式依靠切割金屬零件,CO2雷射就是錯誤的工具。雖然高功率(150W以上)的CO2雷射 能 可以用氧氣輔助切割薄金屬,但速度較慢,切邊品質也比入門級光纖雷射差。而如果你需要雕刻透明塑料或木材,光纖雷射並不適合——它會不受控地燒焦木材,而且往往無法在透明塑料上留下刻痕。.
- 二極體雷射(450 nm): 在可見藍光範圍。.
- 適用材料: 預算有限且需最大化便攜性。.
- 嚴格過濾: 二極體雷射在透明壓克力中的吸收率很差(藍光大部分會穿透),切割超過 3 毫米的夾板時速度極慢且令人痛苦。如果您的業務依賴產能或切割較厚的材料,請立刻排除二極體雷射的選項。.

在進入下一部分具體機器推薦之前,先寫下您的三種核心材料。如果是金屬,您需要光纖雷射。如果是透明壓克力和木材,您需要 CO2 雷射。沒有一台「跨界」機器能夠完美處理這兩類材料,除非您願意支付相當於一棟小房子的價格。.
階段二:軟體決勝點
大多數買家會過分關注雷射管瓦數和工作台尺寸,把控制軟體視為附屬品——只是盒子裡附帶的東西。這是您可能犯下的最大錯誤。在專業工坊中,硬體的效能取決於所運行的軟體。一台搭配笨拙封閉循環軟體的 150W CO2 雷射,根本不是工具——它是瓶頸。.
在承諾購買機器之前,先審查它逼迫您使用的數位生態系統。如果軟體工作流程有問題,那麼機器的速度毫無意義。.
為什麼「支援 LightBurn」對專業工作來說是不可妥協的
在雷射界,LightBurn 已從一款方便的第三方應用,發展成為專業製造的事實標準操作系統。它同時充當 CAM(電腦輔助製造)軟體——用來設定速度、功率和刀路——以及機器控制介面。.
對於工坊而言,「支援 LightBurn」並非可有可無,而是一項策略性資產,理由有三:
- 勞動力可移轉性: LightBurn 將不同機器的介面標準化。它支援 Ruida、Trocen、TopWisdom 和 GRBL 控制器。您只要訓練操作員使用基礎的二極體雷射,他們就能將技能遷移到工業級 CO2 平床或振鏡光纖打標機,而不必重新學整個流程。如果購買了綁定專有軟體的機器,每雇用一位新人都會增加培訓成本。.
- 標準化的操作程序 (SOP): 規模化需要標準作業程序。當整個機器 fleet 都運行在同一平台上,您可以建立統一的材料庫——保存像「3 毫米白樺夾板」或「陽極鋁」等經過驗證的設定,並推送到工坊的任何機器。專有軟體會迫使您使用分散的資料庫,大幅提高操作錯誤與浪費材料的風險。.
- 「公車因子」: 如果封閉生態系統的製造商倒閉、停止維護軟體或改變定價,您的硬體可能在一夜之間變得過時。搭載標準控制器(例如 Ruida 6442)並運行 LightBurn 的機器會更具未來適應性——硬體和製造商的生存無關。.
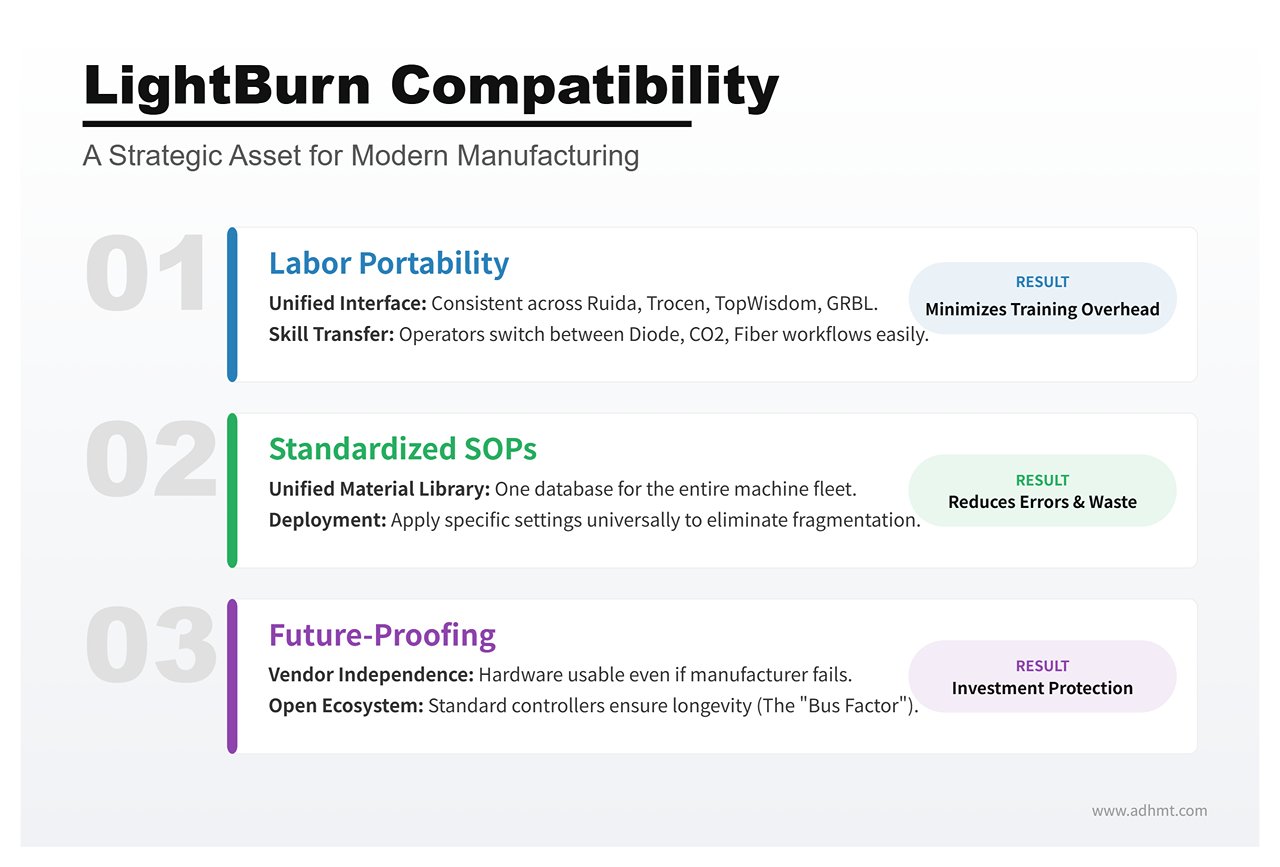
如果機器製造商不支援 LightBurn,那等於是要求您把生產線押注在他們內部軟體團隊的能力上。對專業工作來說,這幾乎絕不應該冒的險。.
專有生態系統的隱藏成本:網際網路需求與檔案限制
消費級雷射品牌經常宣稱其專有軟體「易於使用」,但這種簡單往往掩蓋了「圍牆花園」式設計,目的是要從您的使用方式中獲利。.
這些生態系統中最大的風險是 雲端依賴. 。有些機器甚至需要在進行設計檔案處理時保持網路連線。軟體會將您的向量資料上傳到製造商的伺服器,在遠端生成 G-code,再傳回機器。對於業餘玩家來說,這只是麻煩。對於生產環境而言,這是嚴重的風險。如果您的 ISP 中斷,生產線就停擺;如果製造商的伺服器出現故障,您的交期就會延誤。.
此外,專有生態系統往往在檔案處理上施加人為限制。您可能會遇到:
| 問題 | 說明 |
|---|---|
| 檔案鎖定 | 無法將專案檔案匯出成標準格式(DXF、SVG),等於將您的知識產權困在它們的系統內。. |
| 訂閱付費牆 | 核心生產力功能——例如陣列套料(自動將多個零件排列在同一張板材以減少浪費)或向量描圖——可能被放在每月付費的「高級版」訂閱後面。. |
| 隱私風險 | 對於需要處理敏感客戶原型或智慧財產的工坊來說,將設計上傳到第三方雲端進行處理可能違反標準的 NDA(保密協議)規範。. |
專業級硬體應該可以本地運行。您應該能夠插入 USB 線(或從 USB 隨身碟載入檔案)就直接切割,而不受 Wi‑Fi 狀態影響。.
工作流程效率:你能否無痛匯入 CAD/Illustrator 檔案?
效率取決於完成設計與按下雷射機「開始」之間的時間。這段間隔主要由檔案相容性決定。.
你的設計團隊可能使用 Adobe Illustrator、AutoCAD、SolidWorks 或 Rhino。你的雷射軟體需要能將這些工具直接連接到機器的運動控制器——而不是逼你使用第三個「翻譯」程式。.
專業的工作流程依賴於 真正的直接匯入支援. 。你應該能夠將 AI、PDF、DXF 或 SVG 檔案直接丟進控制軟體,並且能準確地讀取向量。.
- 圖層對應: 軟體應自動將設計檔案中的顏色轉換為切割設定(例如紅線=切割,藍線=雕刻)。.
- 原生編輯: 小幅調整——關閉未封閉的形狀、焊接文字,或為切縫補償偏移路徑——應該可以在雷射軟體中完成。如果你必須回到 Illustrator 只是為了將一個孔往左移 2 公釐,你的工作流程正在嚴重浪費時間。.
如果機器要求你將向量檔轉換成專用點陣格式——或每次修改設計都必須經過笨拙的匯入精靈——它就不合格於效率測試。目標是乾淨的流程:設計 → 匯入 → 切割。其他的都是摩擦。.
第三階段:各種情境(找出你的具體狀況)
大多數購買指南之所以失準,是因為它們把公寓裡的業餘愛好者和倉庫裡的招牌工廠視為同一類客戶。事實並非如此。對其中一方而言完美的機器,對另一方可能是負擔。.
既然我們在前一部分已經建立了技術上的「硬性篩選條件」,現在可以將它們套用到三種最常見的使用情境中。找到與你相符的情境,看哪些機器真正符合需求。.
情境 A:「副業」桌上型機種(空間有限、易用性最高)
如果你是在多餘的臥室或小型工作室工作,通風選擇有限,並且看重「上手到首次切割的時間」而非原始馬力,那麼此情境就適用。你需要一台看起來像印表機的機器——而不是像科學實驗品。.
「即插即用」競爭者:Glowforge vs. xTool P2 vs. Gweike Cloud
該 Glowforge Pro 多年來一直定義這個類別。它的「封閉花園」方式很像 Apple 的生態系統:使用超級簡單、出色的相機定位,以及 Proofgrade 材料系統,消除了功率設定上的猜測。代價是它需要持續的網路連線才能運行。如果你的 Wi‑Fi 中斷,生產就會停止。.
該 xTool P2 已成為主要挑戰者。它在易用性上(基於相機的定位、自動對焦)可與 Glowforge 媲美,同時避免了「封閉花園」。它支援 LightBurn,可完全離線運作,並提供升降基座以雕刻更高的物品——這是 Glowforge 處理得不好的功能。.
該 Gweike Cloud 是性價比之選。你能以顯著更低的價格得到相似的 50W CO2 能力,且為桌上型尺寸。硬體堅固,但軟體體驗不如主要競爭者那樣精緻。.
取捨:為便利性付費 vs. 以可維修性為代價
桌上型機器的隱藏成本是維修性。為了讓這些機型看起來時尚且「安全」,製造商將零件密封在封閉的外殼中。.
如果 Glowforge 的雷射管損壞,你通常無法自行更換;在很多情況下,整台機器必須送回製造商。這可能意味著停工數週。xTool P2 和 Gweike Cloud 屬於中間狀況:用戶可以更換雷射管和鏡子,但操作空間比大型工業機更狹窄且不方便。你付的是小巧的占地面積——要確保你的業務可以承受可能的停工時間和/或專用零件成本。.
情境 B:「車庫生產」主力機型(最大功率、較低成本)
此情境適用於擁有專屬車庫空間、配備用於排氣的烘乾機通風口,且願意親自動手的創客。你追求的是最高的每美元瓦數以及大型切割工作台(20″x28″ 或更大)。
OMTech 與 Monport 的做法:高性能,高維護
如以下品牌: OMTech 以及 Monport 進口工業級「中國藍/紅」CO2 雷射機並以激進的價格銷售。一台 80W OMTech 的價格往往低於 45W Glowforge。這些機器像坦克一樣堅固:它們使用業界標準的 Ruida 控制器(完全兼容 LightBurn)、可在亞馬遜購買的通用現成零件,以及可容納超大尺寸板材的大型通孔門。.
話雖如此,品質控制可能不太一致。你付的不是精緻的消費者體驗——你付的是原始的鋼與玻璃。.
「修補者稅」:評估你調整鏡子和更換控制器的能力
「修補者稅」是你需要花在讓機器精準運作上的時間。與桌面型設備不同,這些雷射機經常在運送中鏡片對準被撞偏。你需要熟悉鬆開鎖母、發射測試脈衝、以及調整光束路徑。.
如果高壓電子或機械對齊真的讓你感到害怕,, 不要購買這些機器。. 但是如果你拿起扳手和萬用電錶毫不畏懼,它們會提供你業界中最佳的投資回報率之一。.
必備升級:必須立即編入預算的冷卻器和氣輔
這些設備的「標示價格」具有誤導性。隨附的「水泵」通常是基本的魚缸泵,在長時間切割時無法讓 80W 管保持適當冷卻——這會導致過熱並縮短管的壽命。隨附的「氣輔」往往只是一個弱風扇,無法有效清除煙霧,結果讓你得到焦黑的邊緣。.
要讓 OMTech 或 Monport 真正具備生產能力,你應該計劃立即額外花費 $800–$1,000 用於:
- 一台 CW-5200 主動式冷卻機 (冷凍散熱)。.
- 一台真正的空氣壓縮機 (用於切割更乾淨)。.
- 升級型的直線排風扇。.

情境 C:專業工作坊(速度、可靠性與美國支援)
這種情況適用於雷射是主要營收來源的企業。若機器停機,你就會損失金錢。你需要速度、精度,以及當機器出故障時能撥打的電話號碼。.
邁向 Thunder Laser、Aeon 和 Boss:額外的 $4K 實際能帶來什麼
從 OMTech 升級到 Thunder Laser Nova, Aeon Mira, ,或 Boss Laser 這是一次主要的價格躍升——同等功率通常要多付 $4,000 到 $6,000。.
你付的不是更大的原始功率;你付的是 伺服馬達 (取代步進馬達),, 線性導軌, 以及——在高階配置中——RF(射頻)金屬管. 。這些元件在 24/7 使用下壽命更長,並且更能保持校準。公差更精密,佈線更整齊,安全連鎖裝置達到工業級標準。.
速度因素:為何光栅雕刻效能比切割功率更重要
初學者對切割功率(瓦數)著迷。專業人士則專注於掃描速度(英寸/秒)。.
如果你的業務是雕刻保溫杯、皮革貼片或石板杯墊,雷射頭必須來回掃描成千上萬次。預算型步進馬達系統的最高速度大約是 500 mm/s,並且容易出現「振鈴」現象(線條波浪、不穩定)。而搭載混合伺服的 Thunder Laser 或 Aeon 機型則能以超過 1000 mm/s 的速度運行,雕刻結果銳利精準——實質上讓你的每日產能翻倍。在生產型工坊中,速度才是最重要的衡量指標。.
在地支援:讓你免於等待三週零件的「保險政策」
情境 C 中最大的優勢是美國本土支援。.
當無牌進口機的控制板壞掉時,你通常只能在論壇上搜尋或寄信到中國工廠——然後等上好幾週才能拿到替換零件。像 Thunder、Aeon 和 Boss 這樣的品牌,在美國都有備料倉庫,並配有能用英文和你視訊排除故障的技術人員。.
對於業餘愛好者而言,等三週拿零件雖然令人懊惱,但還能忍受。對專業工坊而言,那可能是災難。那多出的 $4,000 基本上就是一筆避免停工與斷訊的保險費。.
第四階段:下單前的最終現實檢驗
你已經有了候選清單,也設定了預算。滑鼠游標正懸在「加入購物車」上。先停一下。.
在展覽上能切割展示檔案的機器,與能讓你未來五年持續營運的機器之間,差距極大。這種差距通常不會寫在規格表上——而是會體現在每日使用的摩擦與實際體驗中。在投入資金前,請將你的首選通過最後三個篩選。這些是能區分出能賺錢的工具與昂貴擺設的安全閥。.
維護便利性:這個 60 秒檢查能為你節省一週的損工
雷射維護不是「有空再做」的專案——而是每週的必要例行工作。被汽化的膠水和木質樹脂會快速積聚在光學元件上:約每週 1–2 公克。如果清理鏡片必須花 30 分鐘拆機,你最終會開始跳過這步。而一旦跳過,那些殘留物會烘烤到鏡片鍍膜上,導致約 30% 功率損失,最終甚至造成鏡片破裂。.
測試: 詢問廠商或觀看真實用戶影片。你能否在不到 總共需時 60 秒?
如果不能,就放棄。.
- 鏡片 1(雷射管端): 你需要一扇側邊維修門。理想情況下,你能旋轉固定環,並在 15 秒內取出鏡片。(OMTech 與 Gweike 通常符合要求;Glowforge 常因把光學元件藏在面板後而不合格。)
- 鏡片 2(橫樑): 尋找可掀式上蓋。你應該能用棉花棒清潔,而不必拆下支架。如果你每次都得卸下通風管道才能碰到(舊款 Monport 設計常見),那你每週五都在繳「維護稅」。.
- 鏡片 3 與鏡頭(雷射頭): 這是關鍵環節。你應該能在 20 秒內降低工作台、取下噴嘴環,並讓鏡片安全落入手中。. 專業提示: 重新組裝時,確保鏡片是「腹面朝上」(凸面朝上)。如果僅為了取鏡片就得使用內六角扳手,那就不合格。.

「買好貨,或是買兩次」決策矩陣
一台 $3,000 的機器絕不只是 $3,000——那是一筆未來維修的預付款。而一台 $8,000 的機器,從五年期來看,往往成本更低。這個矩陣揭示了隱藏在標價後的總擁有成本(TCO)。.
找出最符合你候選機器的那一欄:
| 維度 | 預算方案(情境 B) | 專業主力機(情境 C) |
|---|---|---|
| 前期成本 | $2,000 – $4,000 | $6,000 – $10,000 |
| 雷射管壽命 | 1k–2k 小時(玻璃 CO2) | 10k 小時以上(RF 金屬/高端玻璃) |
| 預估年度停機時間 | 15 天(等候零件) | 2 天(本地支援/更佳品質控制) |
| 每週維護 | 2 小時(手動校準) | 30 分鐘(密封光學元件/更佳導軌) |
| 第 4 年更換成本 | $1,000+(新雷射管 + 電源供應器) | $0(長壽命光源) |
| 轉售價值 | 原始價格的 40% | 原價的 70% |
| 5 年總擁有成本(TCO) | $19,000+(含損失的可收費工時) | $7,000(耗材少) |
若只是業餘工坊,預算型機種沒問題——你的時間是「免費」的。但若經營的是事業,「便宜」機器造成的停工損失,通常會在前 18 個月內抹消與「昂貴」機器之間的價差。.
檢查清單:在交付後 48 小時內做好切割準備
對於雷射擁有者來說,最危險的時間是第一週。沒有合適的用品,機器就只能閒置,而退貨期限卻在不停倒數。而如果你沒有立即檢查光學部件,任何運送過程中造成的損傷都會變成你的責任。.
按照這個時間表,你就能立即投入運作——或者立即準備退回一台有問題的機器。.
第 0 天:到貨前準備(2 小時)
- 液體: 購買 2 加侖的蒸餾水(用於冷卻機)和 90% 異丙醇(用於光學部件)。.
- 光學套件: 準備好鏡片紙和熱感紙(收據紙)以進行對齊測試。.
- 電源: 確認專用的 20A 電路(依機器而定為 110V/220V)。與冰箱或壓縮機共用電路會導致斷路器跳閘並破壞切割效果。.
第 1 天:開箱與檢查(4 小時)
- 搖晃測試: 在向冷卻機加水之前,檢查雷射管是否有內部裂痕。如果你在輕輕搖晃雷射管時聽到玻璃碰撞聲,應拒收貨品。.
- 漏水測試: 接好水路、啟動水泵,等待 30 分鐘。檢查雷射管兩端以及機身底部。.
- 60 秒清潔: 執行你在步驟 1 中研究的維護檢查。.
- 對準: 使用熱感紙檢測雷射光束在工作區四個角落的路徑。.
第 2 天:驗證(2 小時)
- 機架測試: 以 10 mm/秒速度在木材上進行 90% 功率的向量切割。.
- 輸出結果: 邊緣應呈金棕色,而非焦黑;切縫應該是垂直的,而不是傾斜的。.
- 壓力測試: 運行機器 3 小時。觀察溫度(保持在 22°C/71°F 以下)。如果過熱或失焦,立即退貨。.
最終切割
在本指南一開始,我們問過你是要建立一間工作坊還是單純購買工具。差異不在於機身上刻的品牌名稱,而在於擁有者的準備程度。.
遵循這個四階段框架,你不只是購買了一台雷射機——你為成功打下了基礎。你明確了材料需求、計算了所需功率、確立了安全規範,並揭露了擁有成本的隱藏部分。你不再只是祈求買到好機器,而是精心設計了一次聰明的購買。.
研究已完成,檢查清單已就緒。現在是開始切割的時候。如果你希望獲得現場協助,讓你的工作流程匹配合適的技術,歡迎 聯絡我們 以獲得專屬雷射系統建議。.

六、常見問題
1. 雷射切割機能切金屬嗎?
是的——有些雷射切割機能切割金屬,但這取決於雷射的種類和功率。常見的光纖雷射和高功率 CO2 系統通常能切割各類金屬,包括不鏽鋼、鋁、和銅。對於較厚的板材或要求更高的應用,工業用光纖雷射機例如 單工作台光纖雷射切割機 等機型。.
2. CO2 雷射可以切割哪些材料?
常見材料包括木材、壓克力、皮革、布料、紙張及部分塑膠。然而,除非是非常高功率且專為金屬切割設計,CO2 雷射一般不適合用來切割金屬。此外,它們也不建議用於切割 PVC 或其他在加熱時會釋放有毒煙霧的材料。.
3. 雷射切割機的精度有多高?
雷射切割機最大的優勢之一是其精度。高品質的雷射切割機能夠製作極為精細的細節,公差可達到 0.001 英吋(0.025 毫米)。實際精度取決於激光束品質、機器的剛性與穩定性,以及運動控制系統的精準度。.