01
Blech und Beladung
Geben Sie Blechgröße, Gewicht, Ebenheit, Oberflächenbeschaffenheit sowie Zugang zum Be-/Entladen an.

Keine Sprachen gefunden. Versuchen Sie es mit einem anderen Namen oder Sprachcode.
Faserlaserschneiden | ULF-Serie
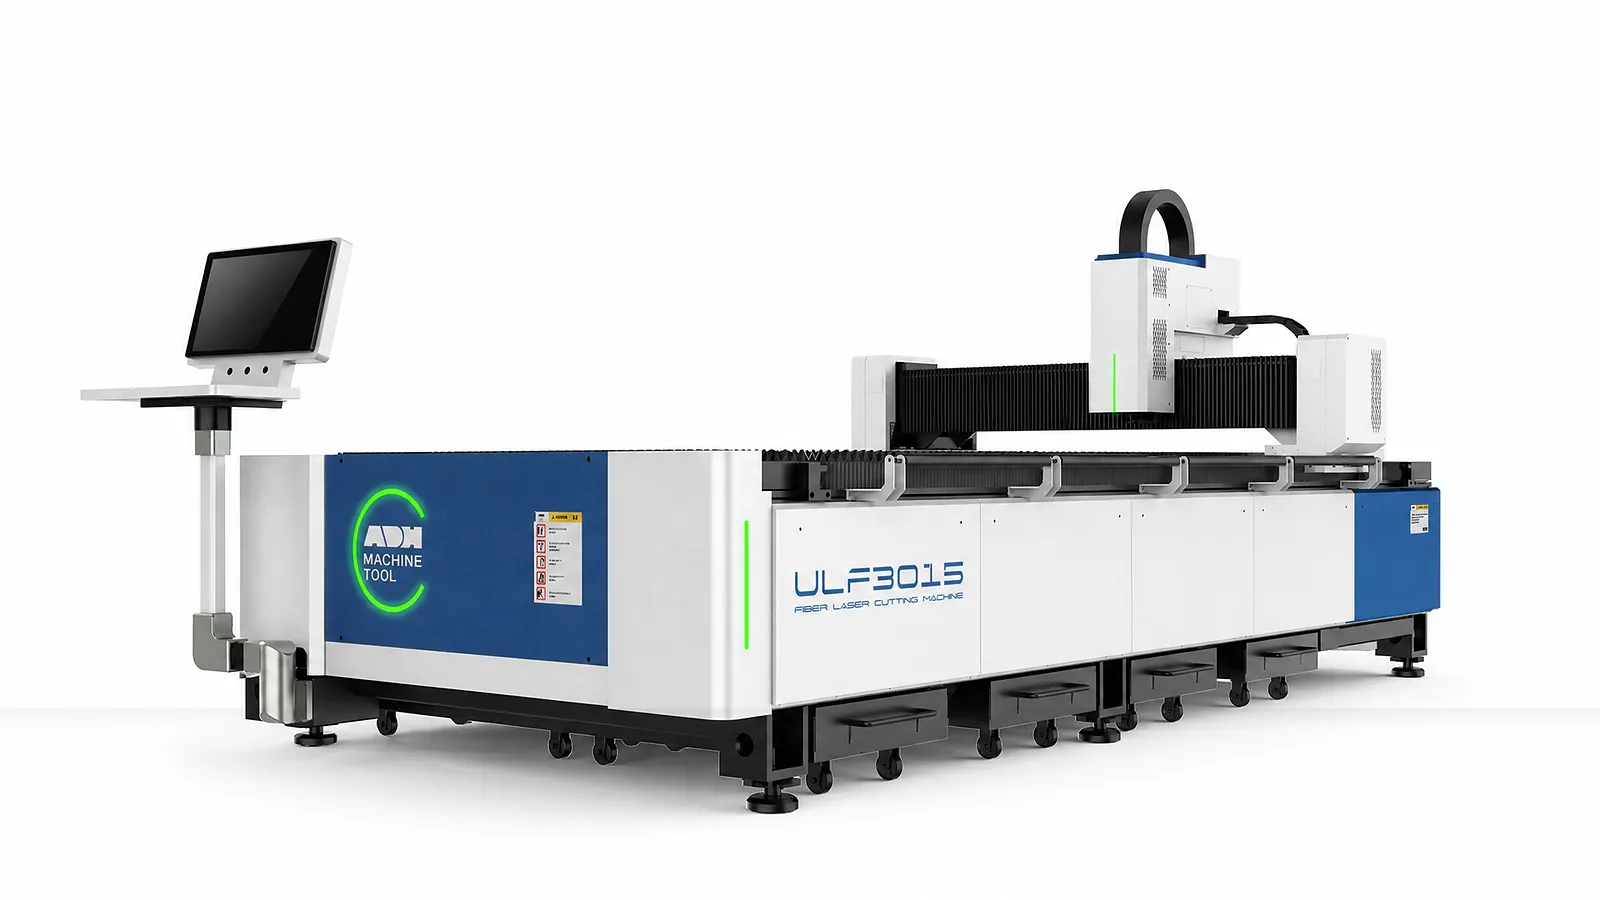
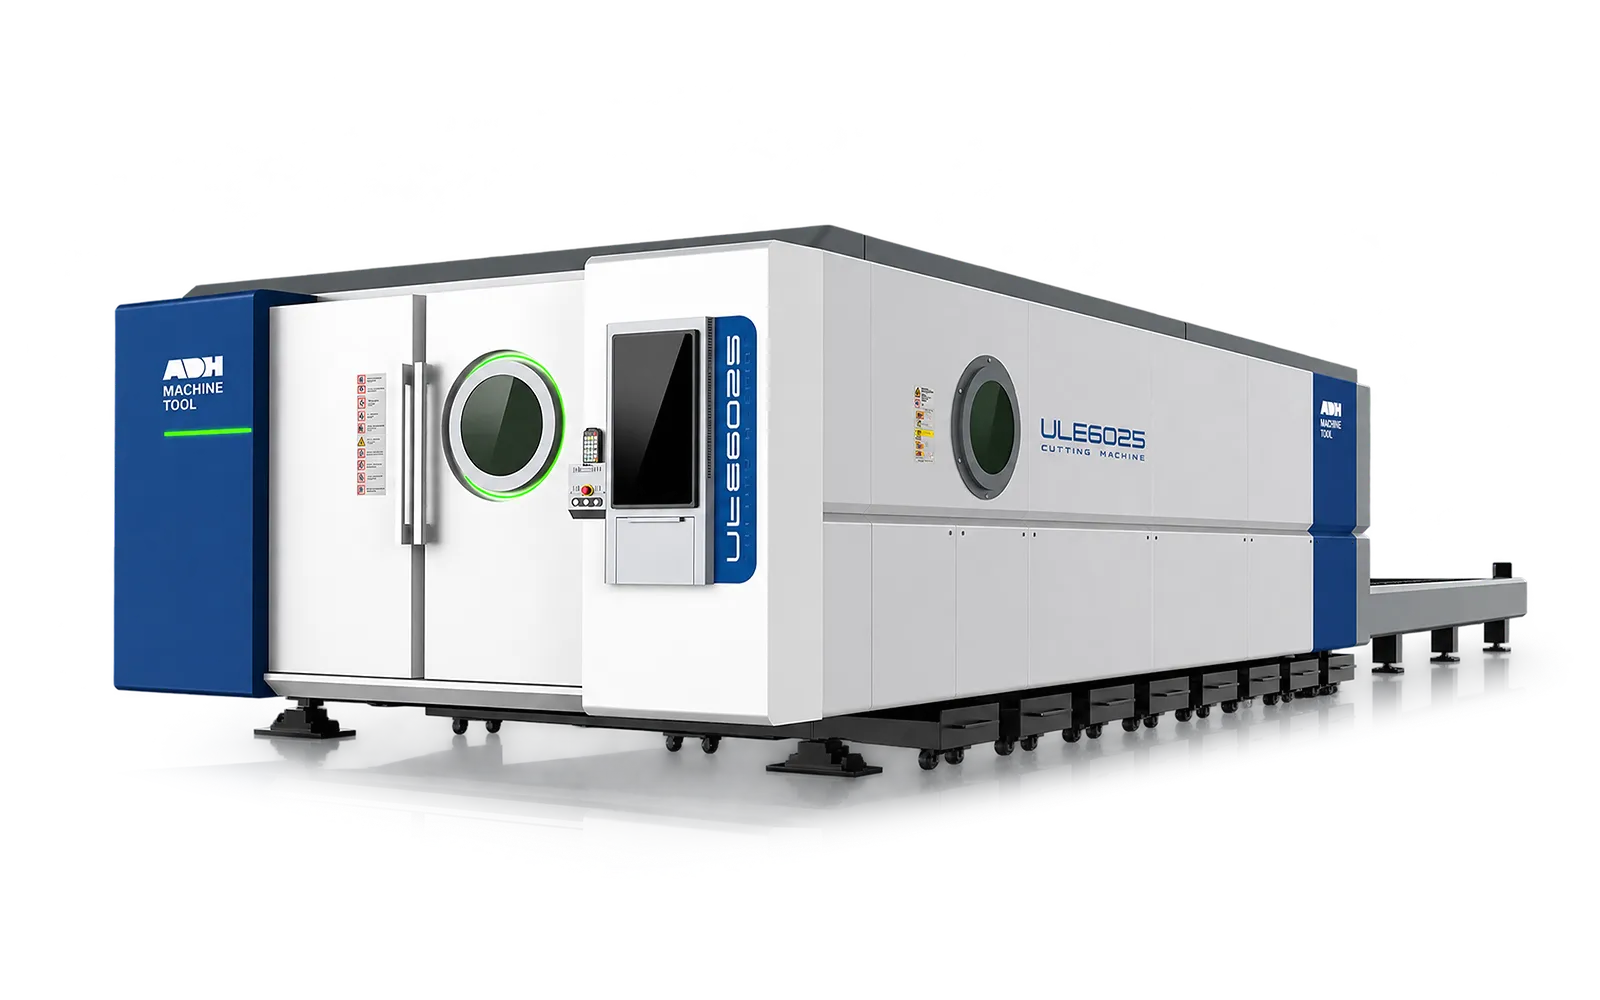
Eine Flachbett-Laserplattform mit direktem Zugang für Hersteller, die ein definiertes Arbeitsformat, ein Quellenpaket und einen Beladungsweg benötigen.
Technische Spezifikationen
Wählen Sie ein G- oder E-Modell. Die Höchstgeschwindigkeit hängt vom Antriebspaket ab. Die Beschleunigung erfolgt bei ULF-G einachsig und bei ULF-E gekoppelt. Die Tischlast von ULF-G setzt eine gleichmäßig verteilte, stabil platzierte Last voraus.
| Modell | Familie | Laserleistung | Bearbeitungsbereich | Z-Verfahrweg | Strahlabstand | Positioniergenauigkeit (Einheit wie angegeben) | Wiederholgenauigkeit (Einheit wie angegeben) | Max. gekoppelte Geschwindigkeit | Maximale Beschleunigung | Tischbelastung | Gesamtabmessungen | Nennspannung | Häufigkeit |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Einheit | kW | mm | mm | mm | m/min | g | kg | mm | V | Hz | |||
| 3015G | ULF-G | 1.5–6 | 3100×1530 | 150 | 100 | ≤±0,03mm/m | ≤±0,02mm/m | 90 (Inovance/BOCHU S9); 70 (Delta) | 1,4 (einachsig) | 900 | 4700×2345×1850 | 380 | 50 |
| 4015G | ULF-G | 1.5–6 | 4100×1530 | 150 | 100 | ≤±0,03mm/m | ≤±0,02mm/m | 90 (Inovance/BOCHU S9); 70 (Delta) | 1,4 (einachsig) | 1200 | 6000×2345×1850 | 380 | 50 |
| 6015G | ULF-G | 1.5–6 | 6100×1530 | 150 | 100 | ≤±0,03mm/m | ≤±0,02mm/m | 90 (Inovance/BOCHU S9); 70 (Delta) | 1,4 (einachsig) | 1800 | 8300×2345×1850 | 380 | 50 |
| 4020G | ULF-G | 1.5–6 | 4100×2050 | 150 | 100 | ≤±0,03mm/m | ≤±0,02mm/m | 90 (Inovance/BOCHU S9); 70 (Delta) | 1,4 (einachsig) | 1600 | 6000×2916×1850 | 380 | 50 |
| 6020G | ULF-G | 1.5–6 | 6100×2050 | 150 | 100 | ≤±0,03mm/m | ≤±0,02mm/m | 90 (Inovance/BOCHU S9); 70 (Delta) | 1,4 (einachsig) | 2400 | 8300×2916×1850 | 380 | 50 |
| 3015E | ULF-E | 1.5–12 | 3100×1530 | 150 | 110/210 | ≤±0,03mm | ≤±0,02mm | 140 (Inovance/BOCHU S9); 100 (Delta) | 1,7 (gekoppelte Achsen) | 1100 | 4700×2345×1950 | 380 | 50 |
| 4015E | ULF-E | 1.5–12 | 4100×1530 | 150 | 110/210 | ≤±0,03mm | ≤±0,02mm | 140 (Inovance/BOCHU S9); 100 (Delta) | 1,7 (gekoppelte Achsen) | 1500 | 6000×2345×1950 | 380 | 50 |
| 6015E | ULF-E | 1.5–12 | 6100×1530 | 150 | 110/210 | ≤±0,03mm | ≤±0,02mm | 140 (Inovance/BOCHU S9); 100 (Delta) | 1,7 (gekoppelte Achsen) | 2200 | 8300×2345×1950 | 380 | 50 |
| 4022E | ULF-E | 1.5–12 | 4100×2200 | 150 | 110/210 | ≤±0,03mm | ≤±0,02mm | 140 (Inovance/BOCHU S9); 100 (Delta) | 1,7 (gekoppelte Achsen) | 2000 | 6000×3250×1950 | 380 | 50 |
| 6022E | ULF-E | 1.5–12 | 6100×2200 | 150 | 110/210 | ≤±0,03mm | ≤±0,02mm | 140 (Inovance/BOCHU S9); 100 (Delta) | 1,7 (gekoppelte Achsen) | 3000 | 8300×3250×1950 | 380 | 50 |
| 6026E | ULF-E | 6–60 | 6100×2600 | 250 | 190 | ≤±0,03mm | ≤±0,02mm | 140 | 1,7 (gekoppelte Achsen) | 3900 | 8700×3800×2050 | 380 | 50 |
| 8026E | ULF-E | 6–60 | 8000×2600 | 250 | 190 | ≤±0,04 mm | ≤±0,02mm | 140 | 1,7 (gekoppelte Achsen) | 5200 | 11000×3800×2050 | 380 | 50 |
| 13026E | ULF-E | 6–60 | 13000×2600 | 250 | 190 | ≤±0,07 mm | ≤±0,03mm | 140 | 1,7 (gekoppelte Achsen) | 14000 | 16300×3750×2450 | 380 | 50 |
| 13032E | ULF-E | 6–60 | 13000×3200 | 200 | 160 | ≤±0,07 mm | ≤±0,03mm | 140 | 1.4 (gekoppelte Achsen) | 18000 | 16500×4350×2450 | 380 | 50 |
| 26026E | ULF-E | 6–60 | 26000×2600 | 250 | 190 | ≤±0,07 mm/10 m | ≤±0,05 mm | 140 | 1,7 (gekoppelte Achsen) | 28000 | 31000×3750×2450 | 380 | 50 |
| 26032E | ULF-E | 6–60 | 26000×3200 | 200 | 160 | ≤±0,07 mm/10 m | ≤±0,05 mm | 140 | 1.4 (gekoppelte Achsen) | 36000 | 31500×4350×2450 | 380 | 50 |
Eingaben für den Blechzuschnitt
Wählen Sie Blechformat, Material und Dicke, Ladegewicht, Gas, Kantenqualität, Chargenmix und Beladefrequenz, bevor Sie das Modell auswählen.
01
Geben Sie Blechgröße, Gewicht, Ebenheit, Oberflächenbeschaffenheit sowie Zugang zum Be-/Entladen an.
02
Bestätigen Sie Material, Dicke, Gas, Kriterien für die Schnittkante und das repräsentative Schnittmuster.
03
Definieren Sie Teilemix, Verschachtelung, Restmaterialhandhabung und Betriebsfenster.
04
Bestätigen Sie Stromversorgung, Kühlung, Absaugung, Software und alle Datenschnittstellen.
Maschine in Betrieb
Beobachten Sie den ULF-Schneidablauf und vergleichen Sie anschließend den Tisch, die Bewegung, den Prozess und die Steuerungssysteme unten.
Auf YouTube ansehen (öffnet in einem neuen Tab)Produktsysteme
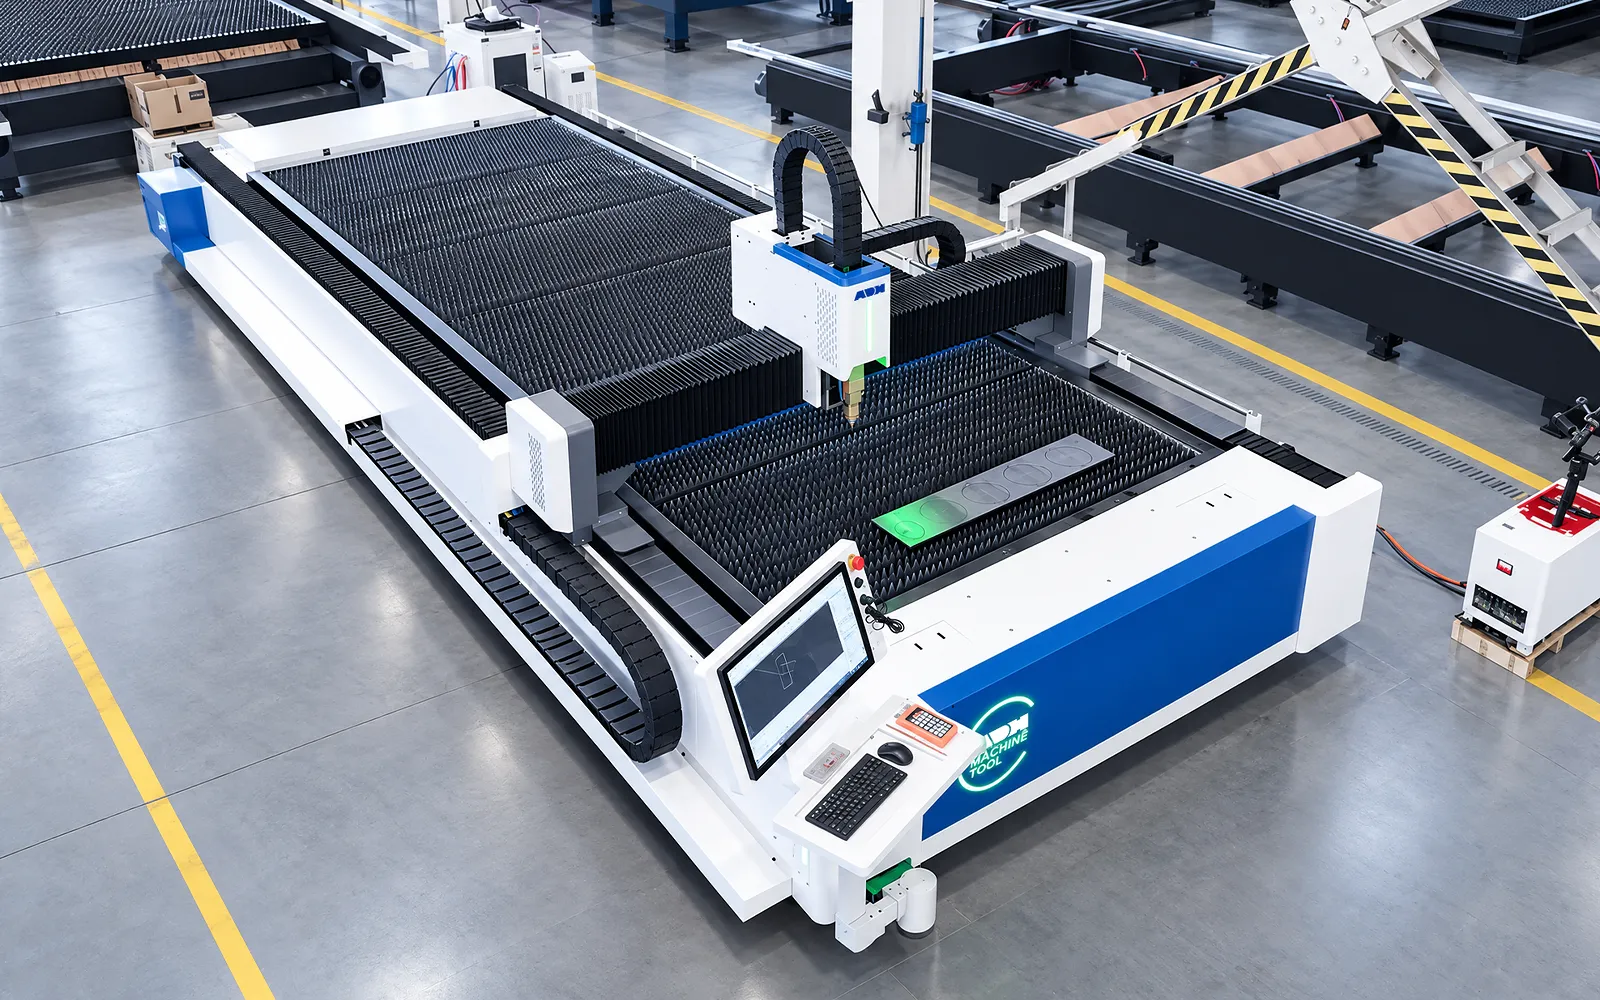
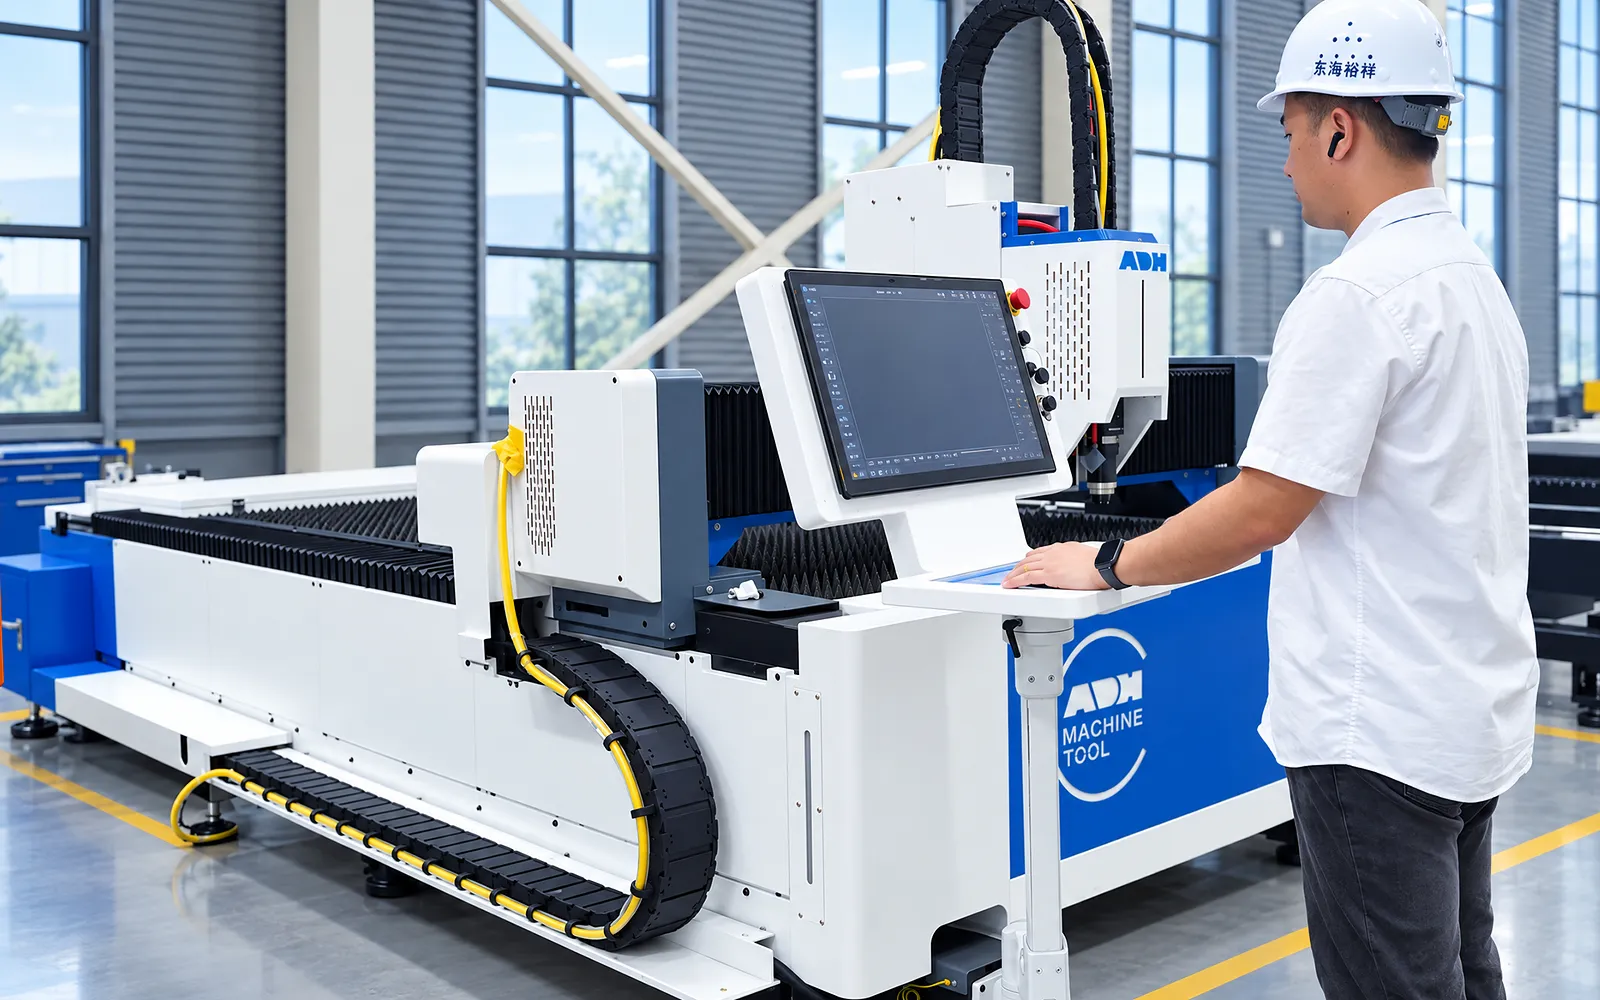
ULF vereint das Beladen, Schneiden und die Teileentnahme auf einem Arbeitstisch. Stimmen Sie Arbeitsformat, beweglichen Kopf, Schneidpaket und Materialfluss auf Ihre Blechbearbeitung ab.
01
Beladen, Schneiden und Teileentnahme erfolgen auf einem einzigen Tisch. Das Blech liegt auf seinen Auflagen, während der Schneidkopf dem programmierten Pfad folgt.
Prüfen Sie Blechgewicht, Beladezugang, Entnahme der Fertigteile und Restgitter. Dieser Arbeitsablauf sollte im Hinblick auf den geplanten Job-Mix und die Handhabungsmethode bewertet werden.
02
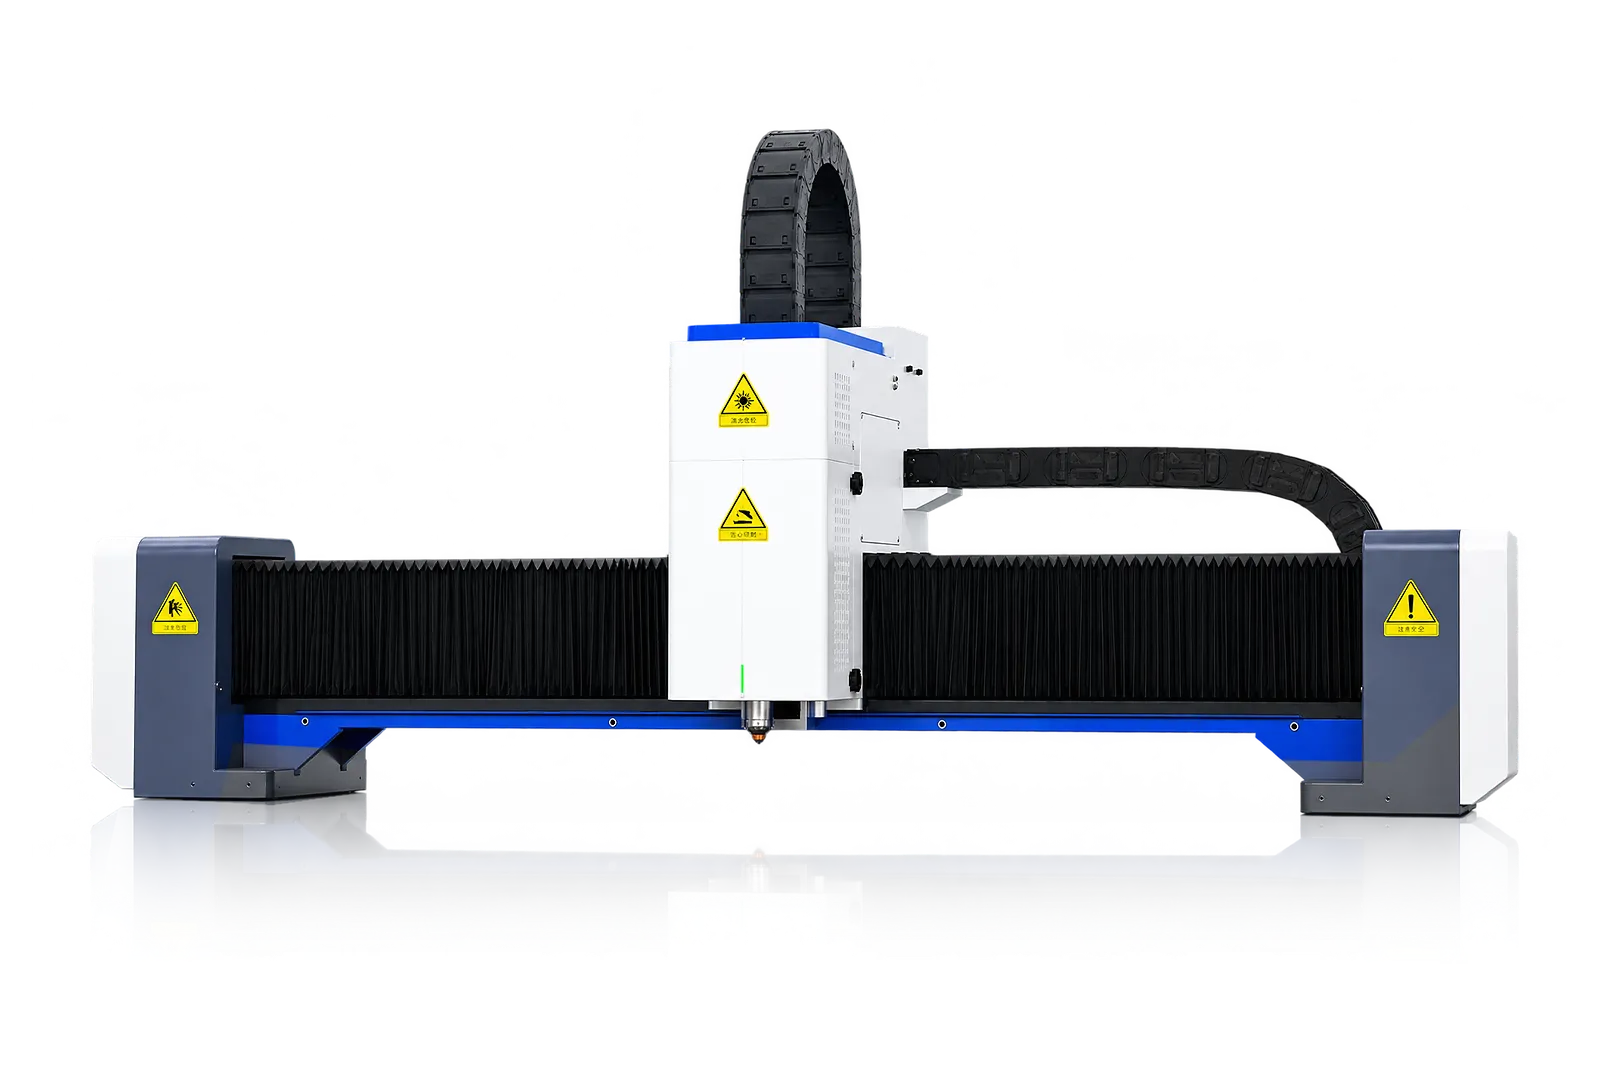
Der Balken und die Antriebe positionieren den Schneidkopf über dem Arbeitstisch. Getriebeschutz und Schmierung unterstützen das Bewegungssystem während des Routinebetriebs.
Lesen Sie Verfahrweg, Geschwindigkeit, Beschleunigung und Positionierung für das genaue G- oder E-Modell ab. Ein Wert von einem Format sollte nicht auf ein anderes verallgemeinert werden.
Laserquelle
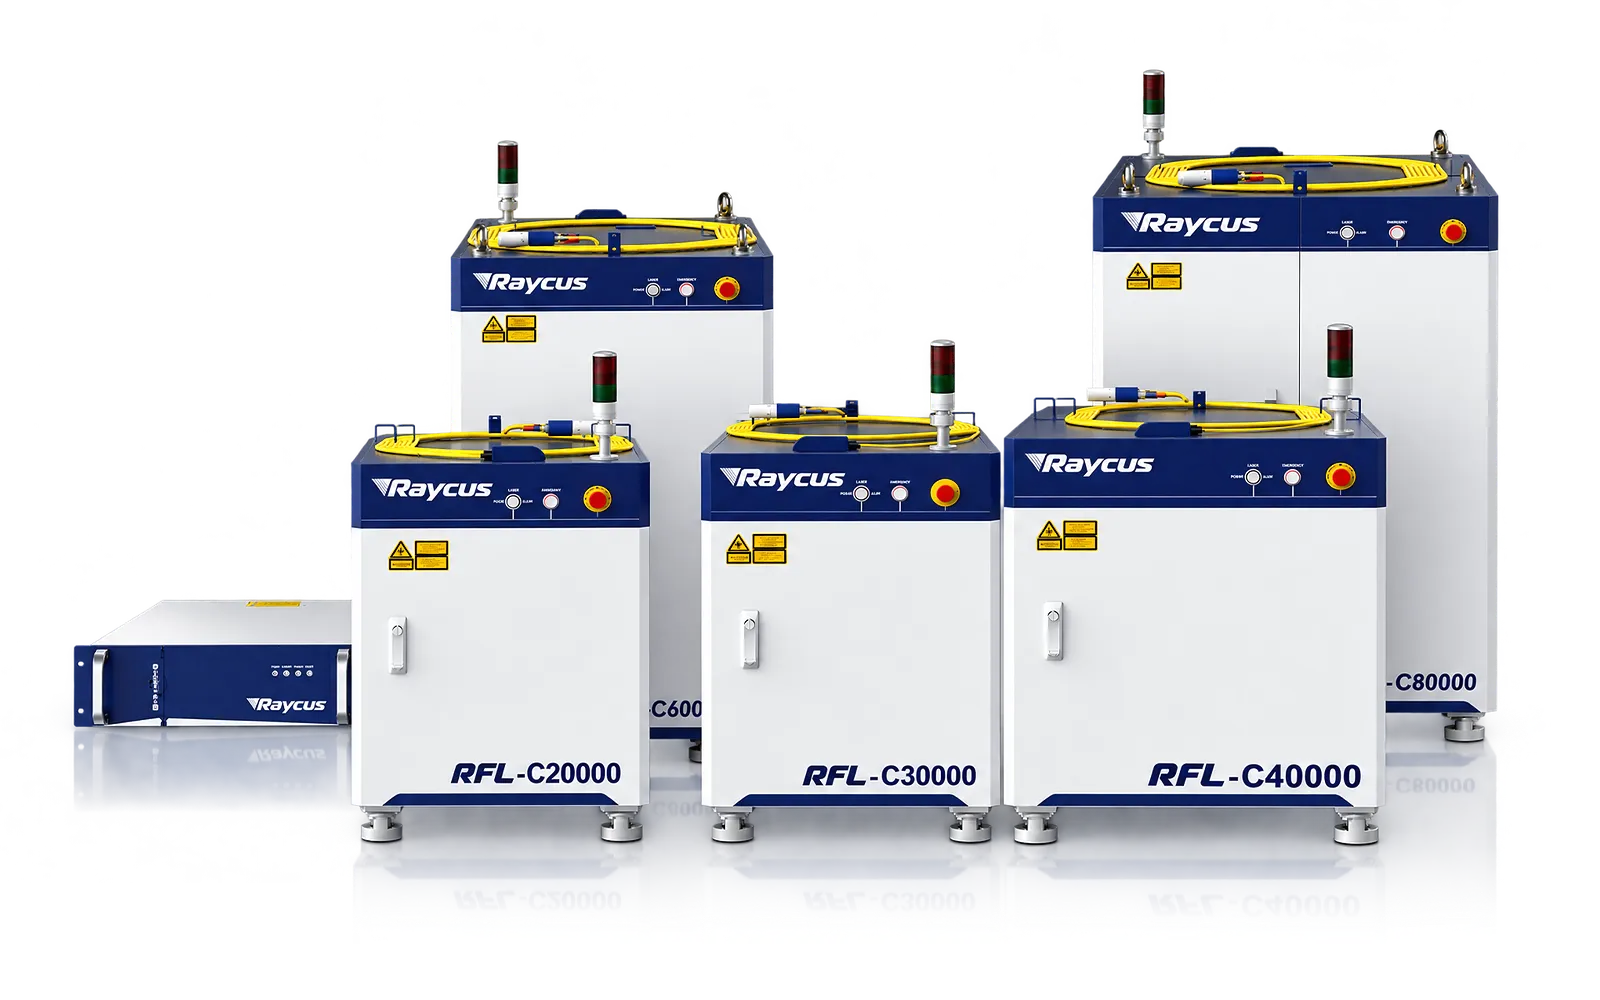
Die Laserquelle versorgt den Schneidprozess für das ausgewählte Material und die gewählte Dicke.
Überprüfen Sie die abgegebene Leistung mit repräsentativen Teilen; die Kapazität hängt vom gesamten Setup ab.
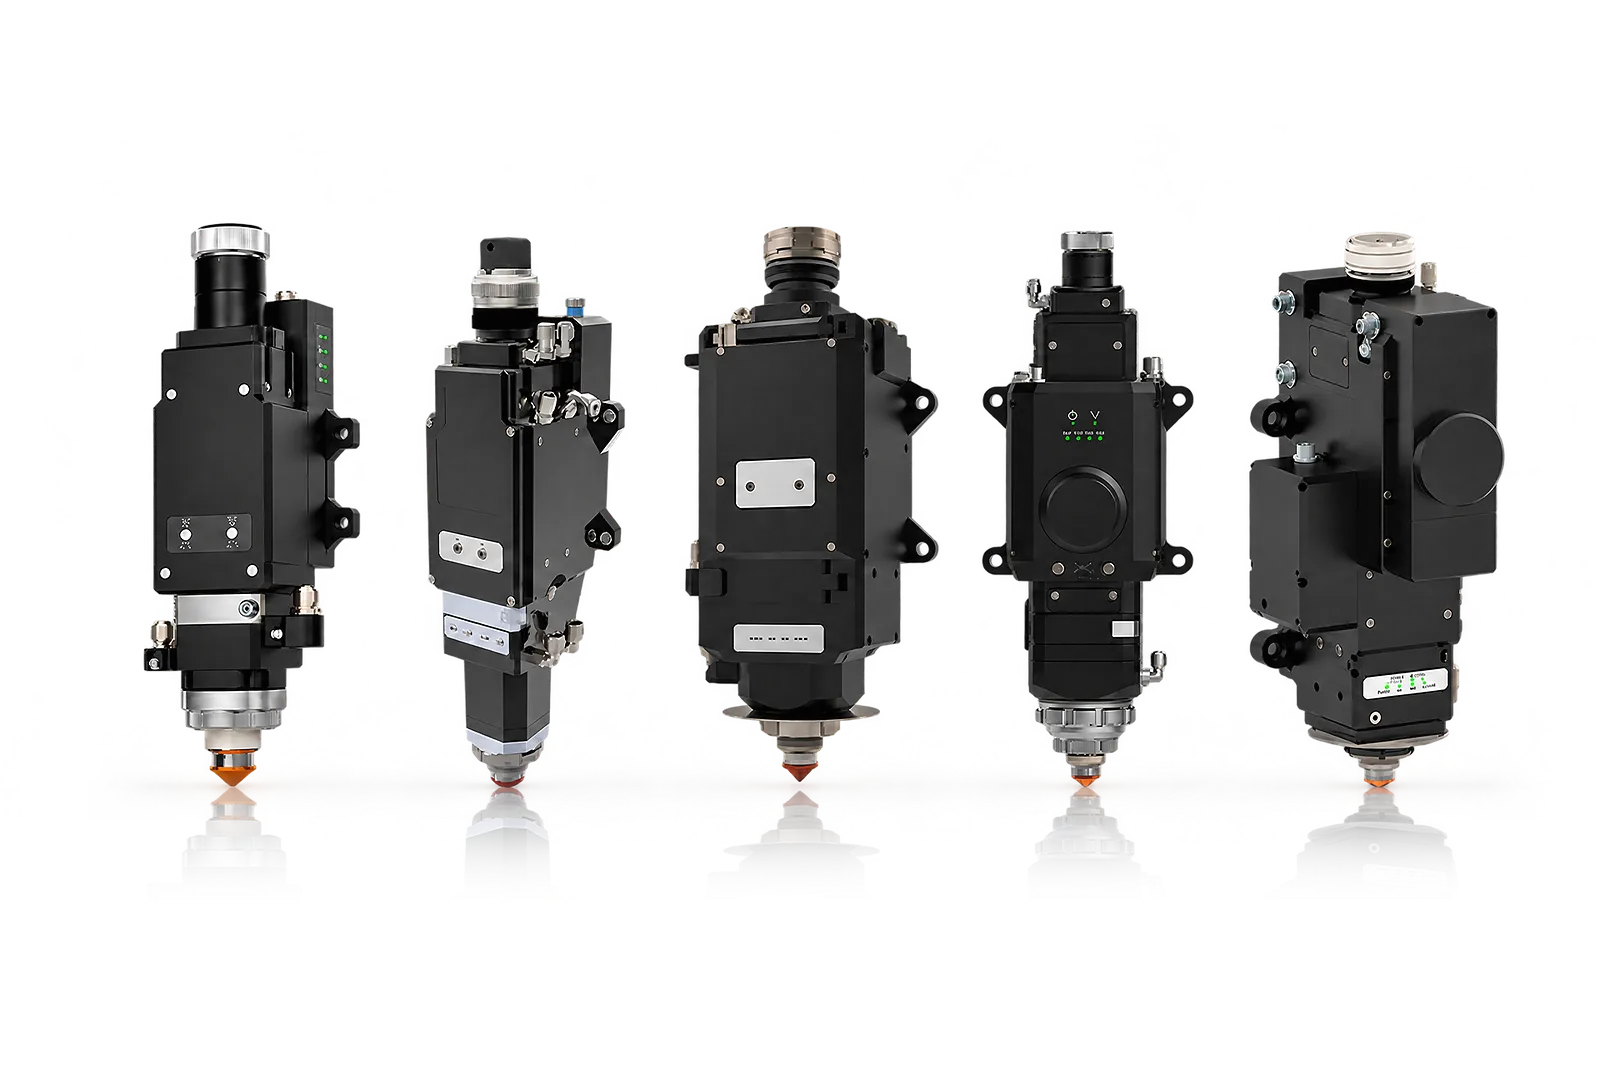
Schneidkopf
Kopffunktionen, Fokus und Schneidgas beeinflussen den Prozess am Werkstück.
Stimmen Sie das Kopfpaket auf die beabsichtigte Schnittkantenqualität und Materialproben ab.
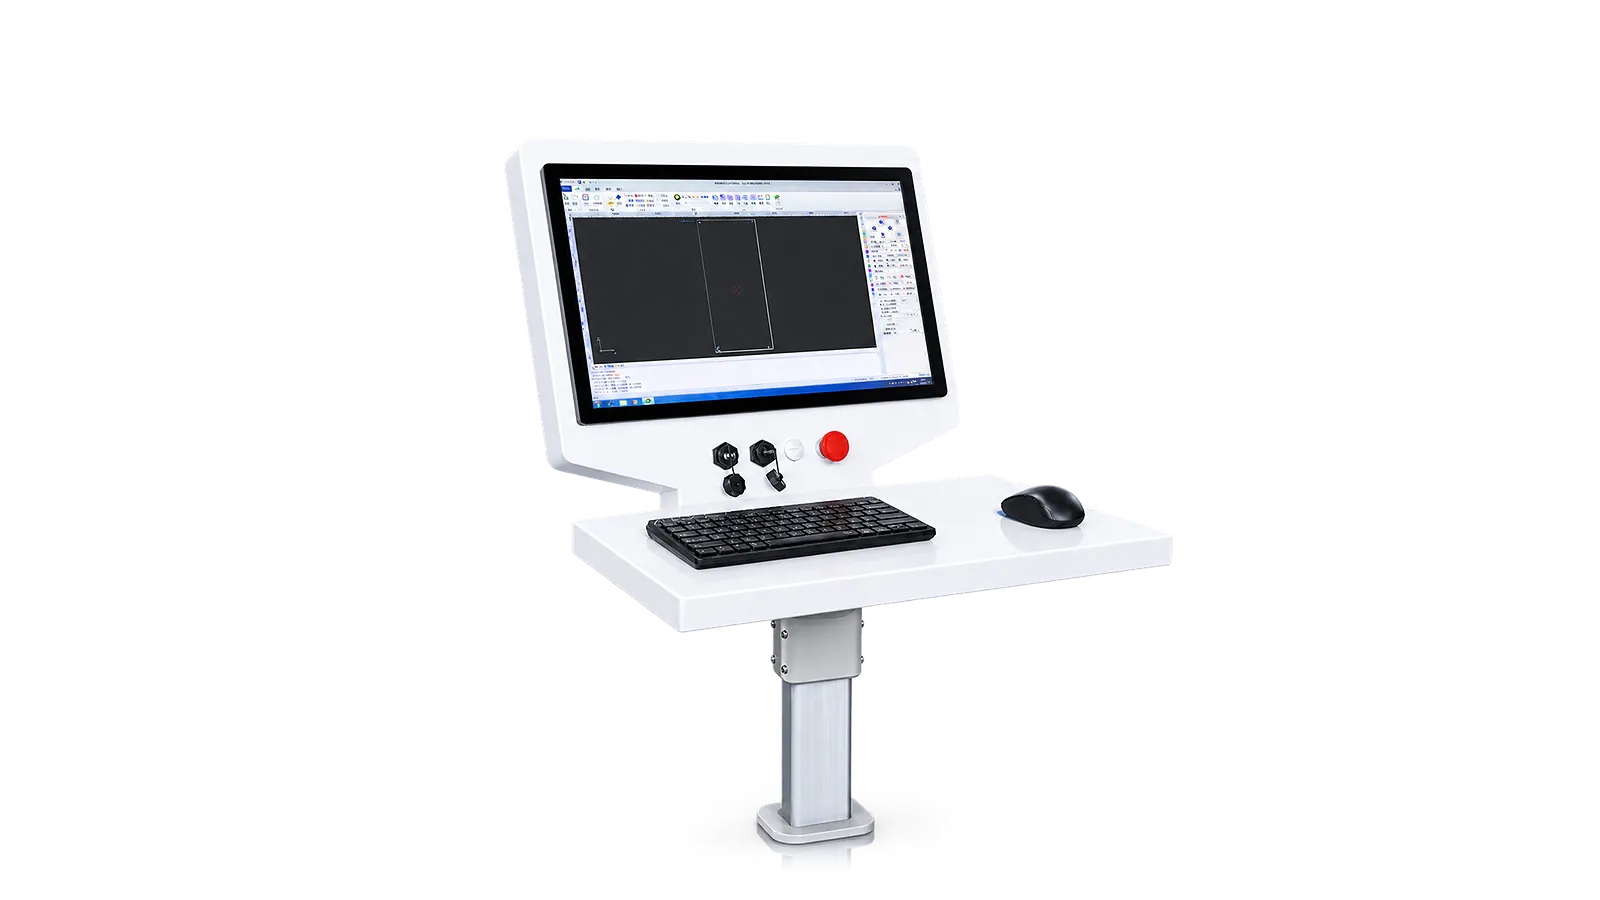
CNC
Das gewählte Steuerungspaket koordiniert den zeichnungsbasierten Schneidablauf, die Höhennachführung und die Kantensuche.
Überprüfen Sie die verfügbaren Funktionen und Produktionsdatenschnittstellen in der mitgelieferten Software.
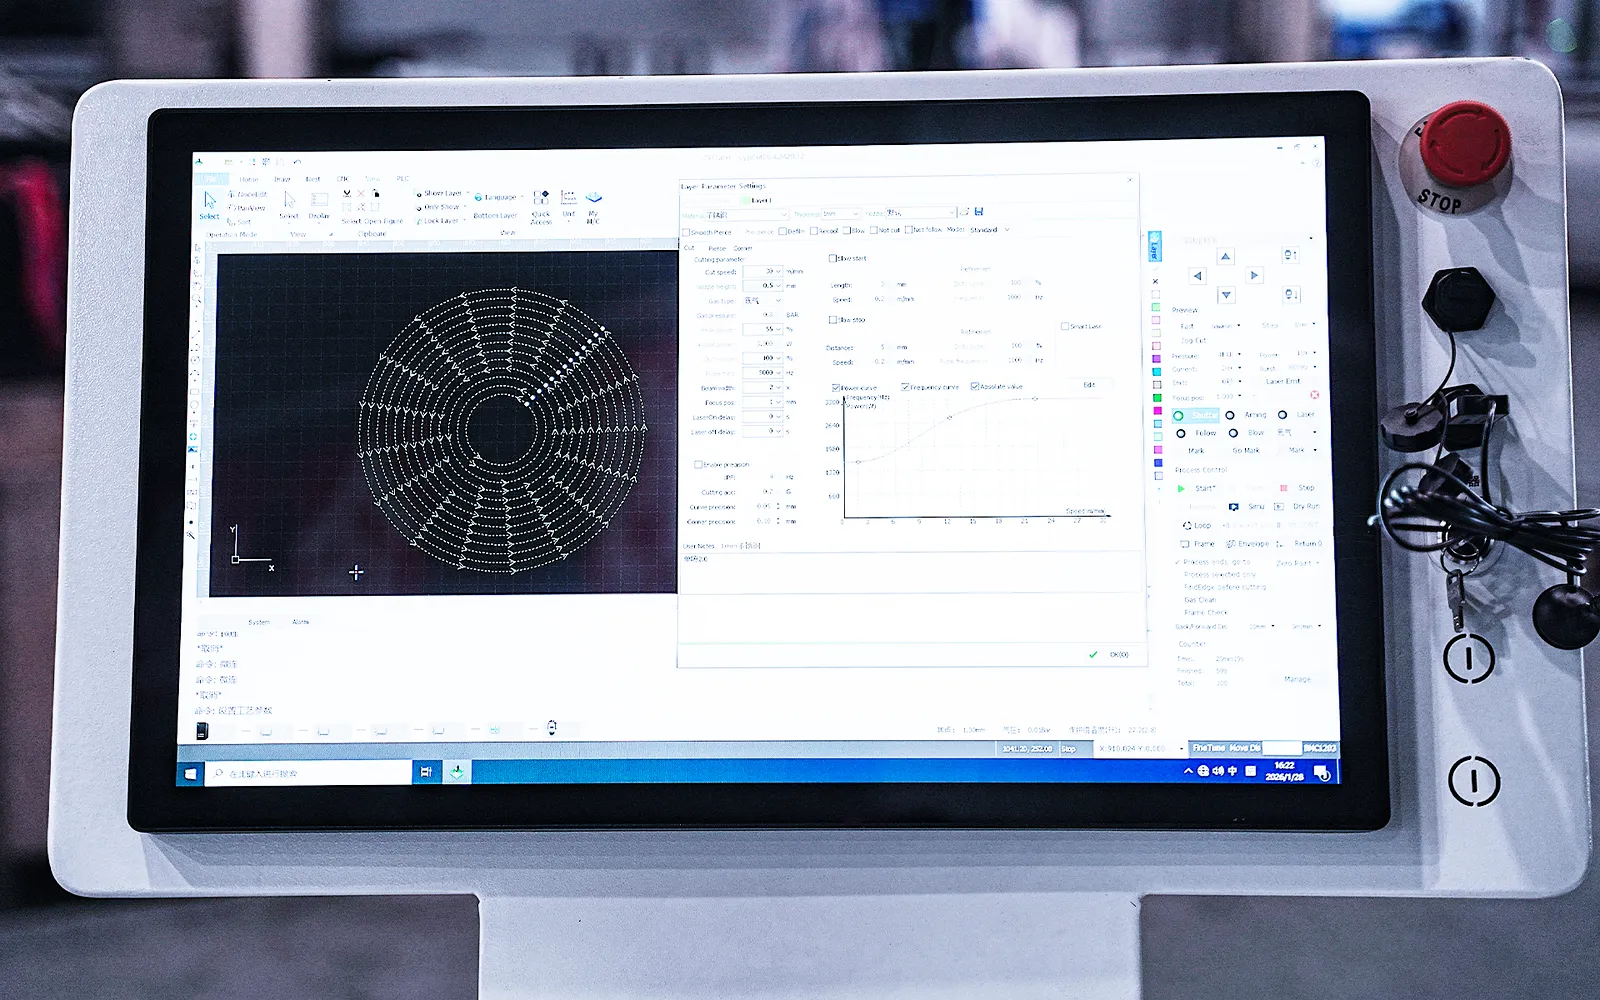
Schachtelung
Die Schachtelung bestimmt, wie Teile in Schneidaufträge organisiert werden.
Überprüfen Sie das gemeinsame Schneiden von Linien, die Resteverwaltung und die Berichterstattung für das erforderliche Arbeitsaufkommen.
Wiederherstellung
Die Auftrags-Wiederaufnahme ist Teil des ausgewählten Steuerungspakets.
Demonstrieren Sie, wie gestoppte Aufträge mit den gelieferten Softwarefunktionen überprüft und fortgesetzt werden.
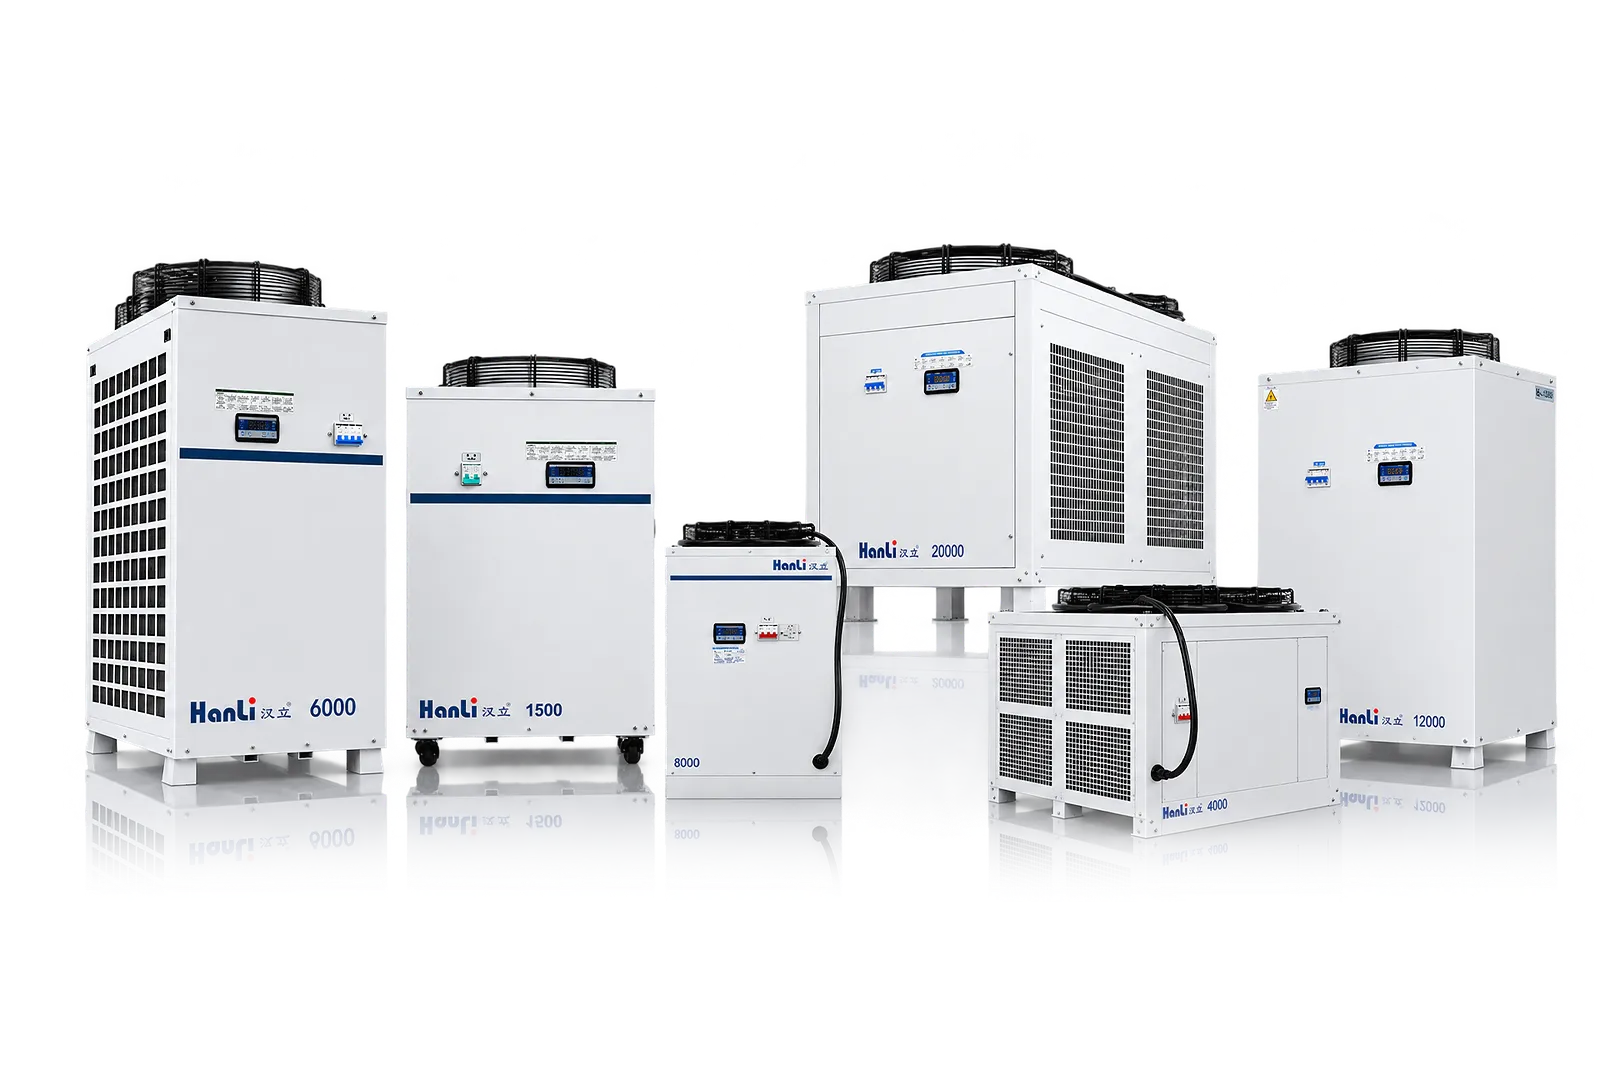
Kühlung
Die Kühlung muss für die gewählte Quelle, die Laserleistung und den Betriebseinsatz geeignet sein.
Identifizieren Sie die gelieferten Kühlperipheriegeräte, Versorgungsleitungen und den Servicezugang vor der Installation.
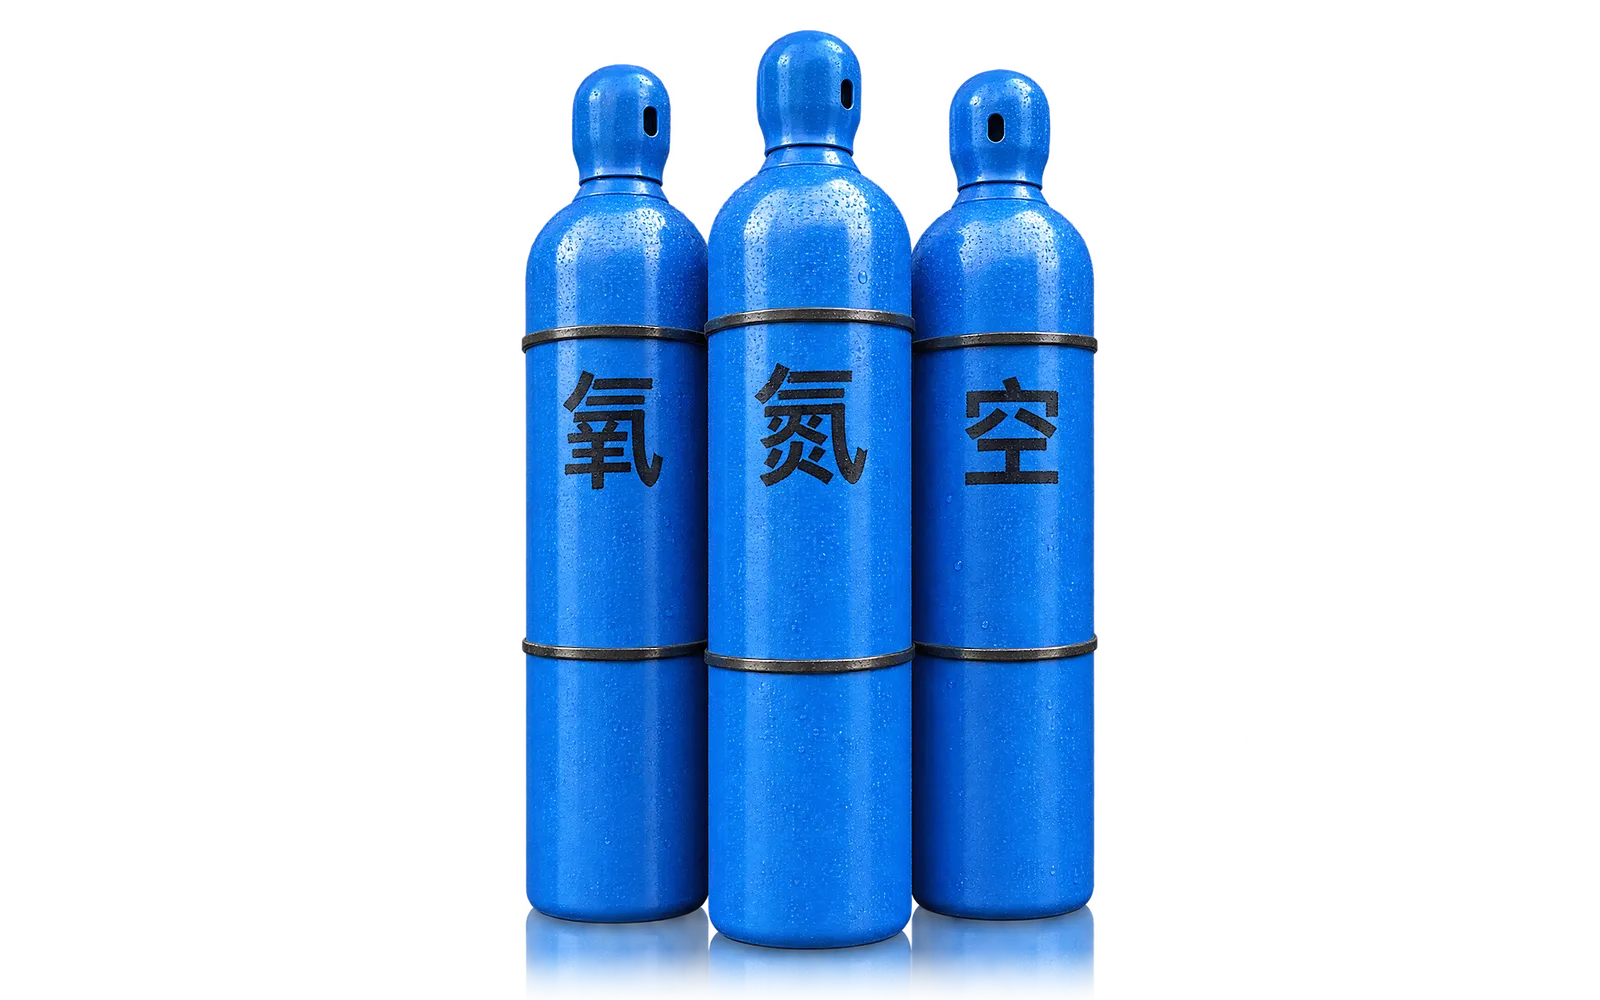
Gasversorgung
Die Gasversorgung unterstützt das gewählte Material und den Schneidprozess.
Bestätigen Sie die gelieferte Ausrüstung und die bauseitigen Gasanschlüsse für den vorgesehenen Betriebseinsatz.
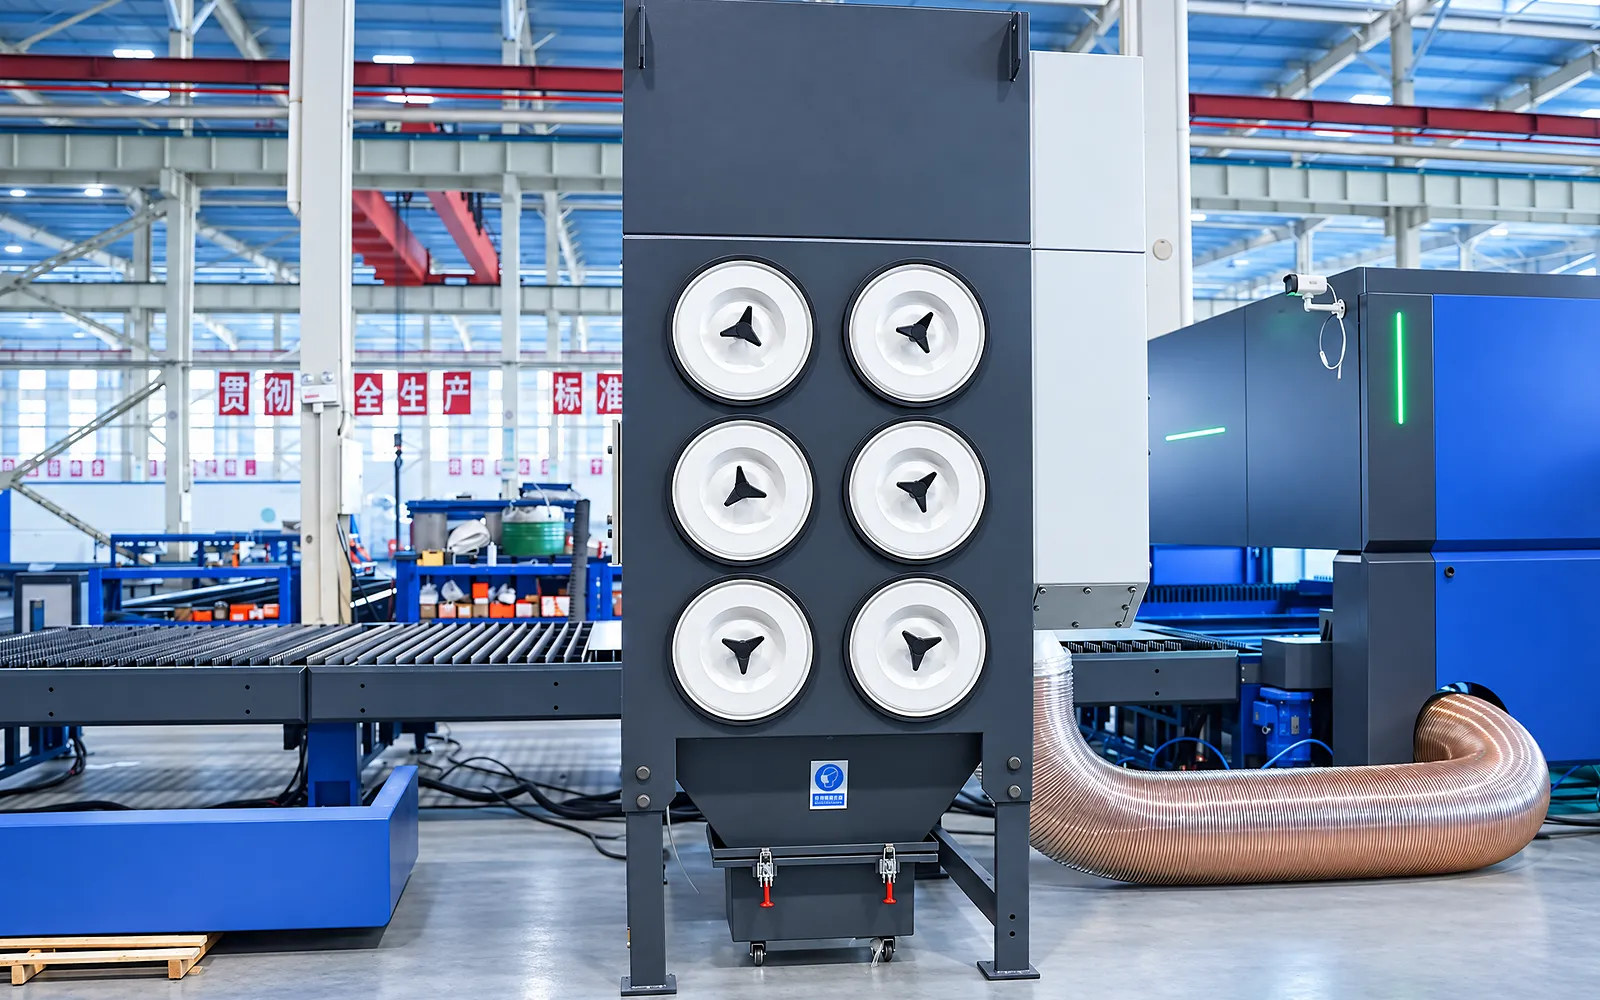
Absaugung
Die Absaugung dient dem aktiven Schneidprozess und muss auf das Material und die Arbeitsbelastung abgestimmt sein.
Identifizieren Sie die Anschlüsse vor Ort und ermöglichen Sie den Zugang für die Wartung und den Prozess zur Beseitigung von Abfällen.
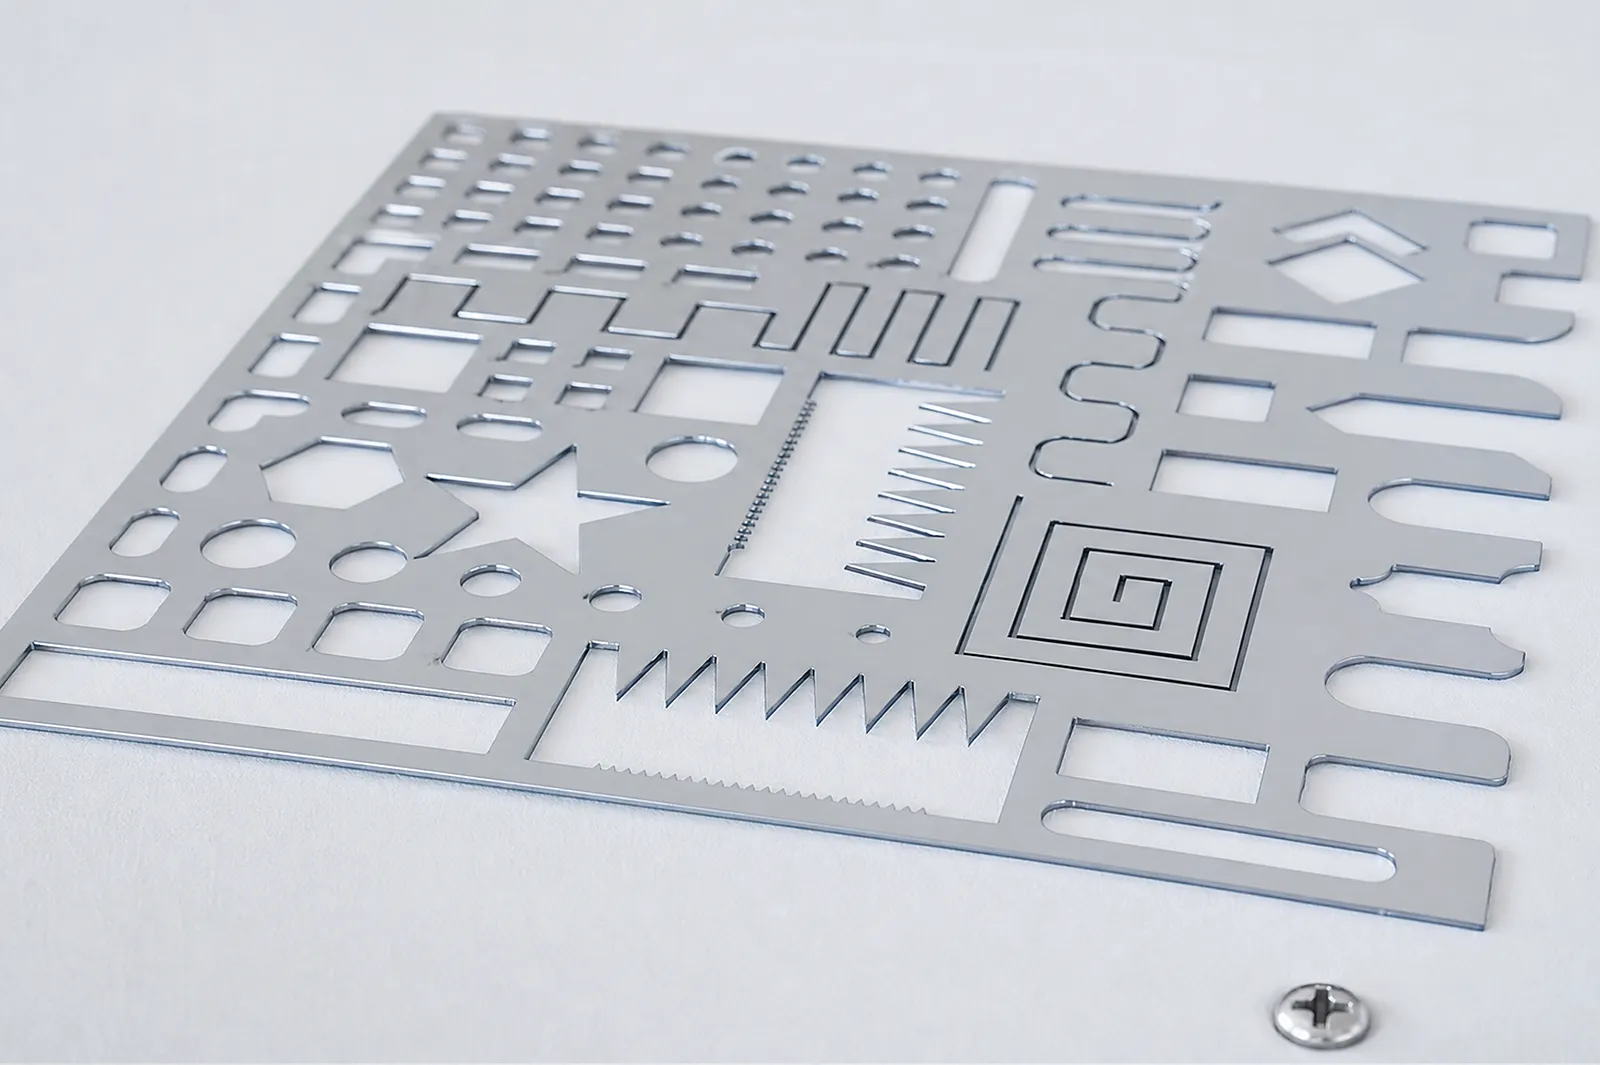
06
Ein Schneidversuch verbindet Blechformat, Material, Dicke, Gas und Programmierung mit dem erforderlichen Ergebnis. Überprüfen Sie die fertigen Abmessungen und den Kantenzustand.
Verwenden Sie die vereinbarte Zeichnung und Prüfmethode. Beziehen Sie das Be- und Entladen der Teile bei der Überprüfung des praktischen Produktionszyklus mit ein.
Modellauswahl
Verwenden Sie die detaillierten Flachblech-Modelldaten; rohrspezifische Felder gelten nicht für ULF.
Verwenden Sie die exakte G- oder E-Spalte für Format, Leistungskompatibilität, Verfahrweg, Präzision, Geschwindigkeit, Beschleunigung, Nutzlast, Abmessungen und Masse.
Absaugung, Kompressor, Gassteuerung, Verschachtelung, MES und Hilfseinrichtungen sind konfigurationsabhängig.
Bestätigen Sie Material, Dicke, Versorgungsanschlüsse, Beladung, Muster und Abnahmemethode.
Zugehörige Maschinen & Auswahl
Über den gesamten Maschinenlebenszyklus
Finden Sie die Schulungen, Wartungsanleitungen und den Ersatzteil-Support, den Ihr Team benötigt. Dienstleistungen und Verfügbarkeit werden für Ihre Maschine und Ihren Standort bestätigt.
Vor der Inbetriebnahme
Bereiten Sie Versorgungsanschlüsse, Hebevorgänge und den Installationsbereich vor und koordinieren Sie dann die Inbetriebnahme und Übergabe.
Installationssupport prüfenVor der Produktion
Bauen Sie die für Ihre gelieferte Maschine erforderlichen Fähigkeiten in den Bereichen Bedienung, Programmierung und Wartung auf.
Schulungen erkundenIm Betrieb
Erhalten Sie Support mit dem Maschinenmodell, der Seriennummer und einer klaren Beschreibung des Problems.
Technischen Support anfordernGeplante Ersatzteile
Identifizieren Sie Ihre Maschine und Komponente, damit unser Team Kompatibilität und Verfügbarkeit prüfen kann.
Service oder Ersatzteile anfordernSelbstbedienung
Hier finden Sie Videoanleitungen zur Bedienung und Wartung Ihrer ADH-Maschine. Überprüfen Sie die Relevanz für Ihr Modell und Ihre Konfiguration.
Support-Videos durchsuchenVertragsumfang
Ihr Angebot oder Vertrag definiert die enthaltenen Leistungen, die Garantie, Ausschlüsse und Verantwortlichkeiten.
Serviceumfang überprüfenProjektanfrage
Sagen Sie uns, was Sie herstellen oder verbessern möchten. Technische Details und Zeichnungen können nachgereicht werden.
Kontaktieren Sie ADH
Name, E-Mail und eine kurze Beschreibung genügen für den Anfang.